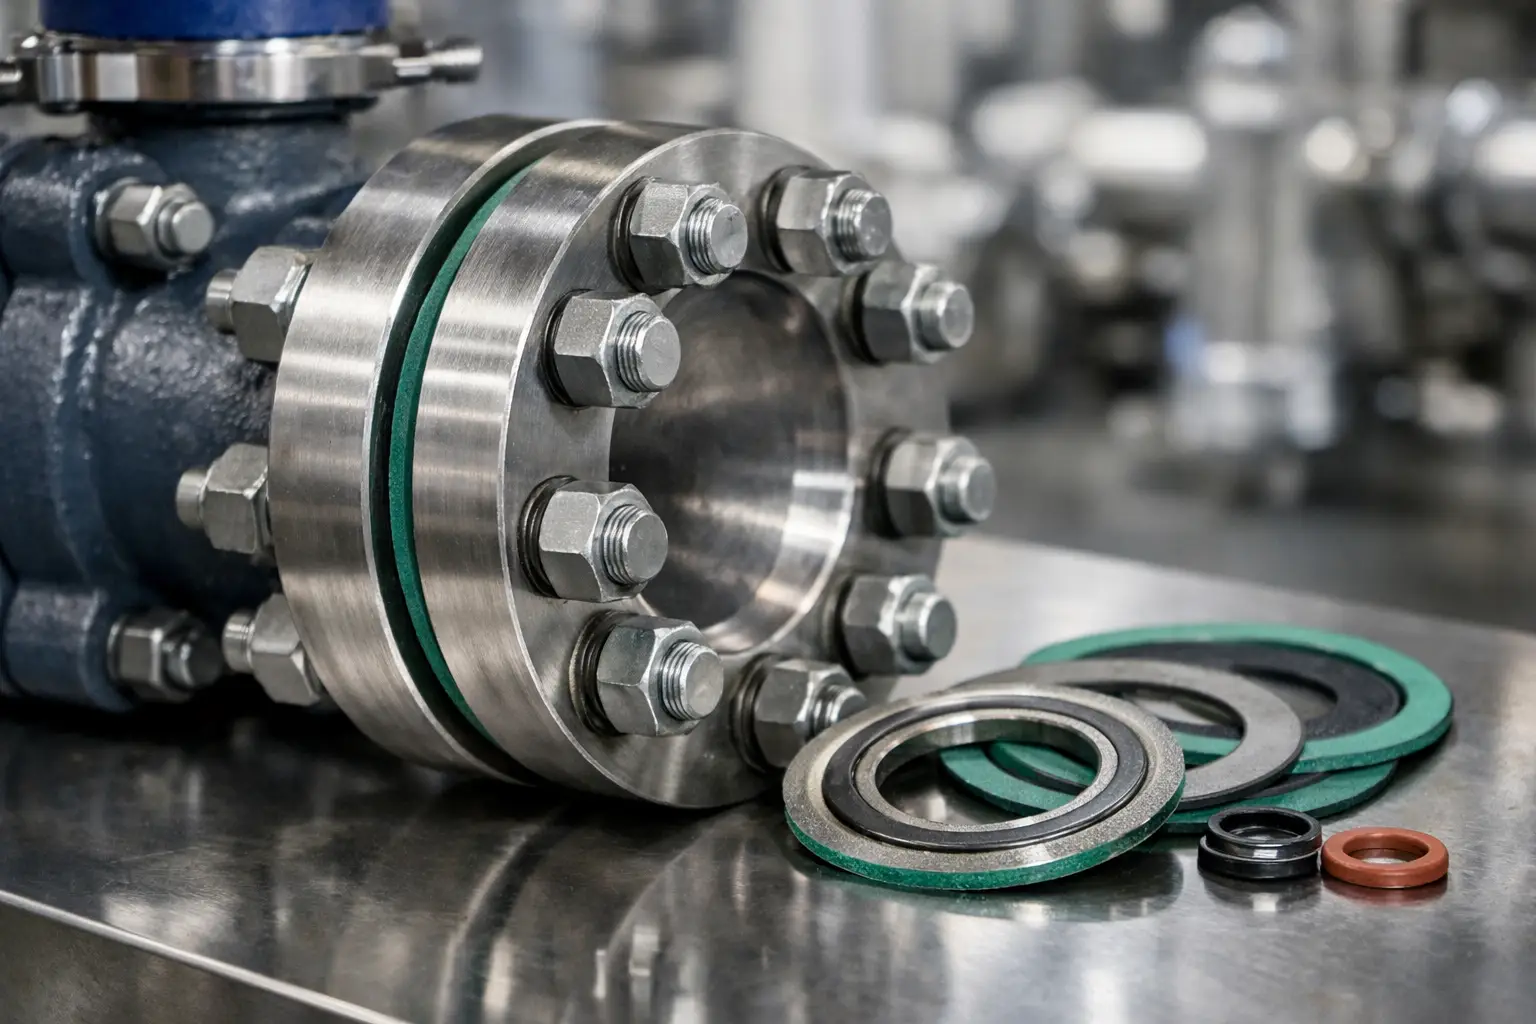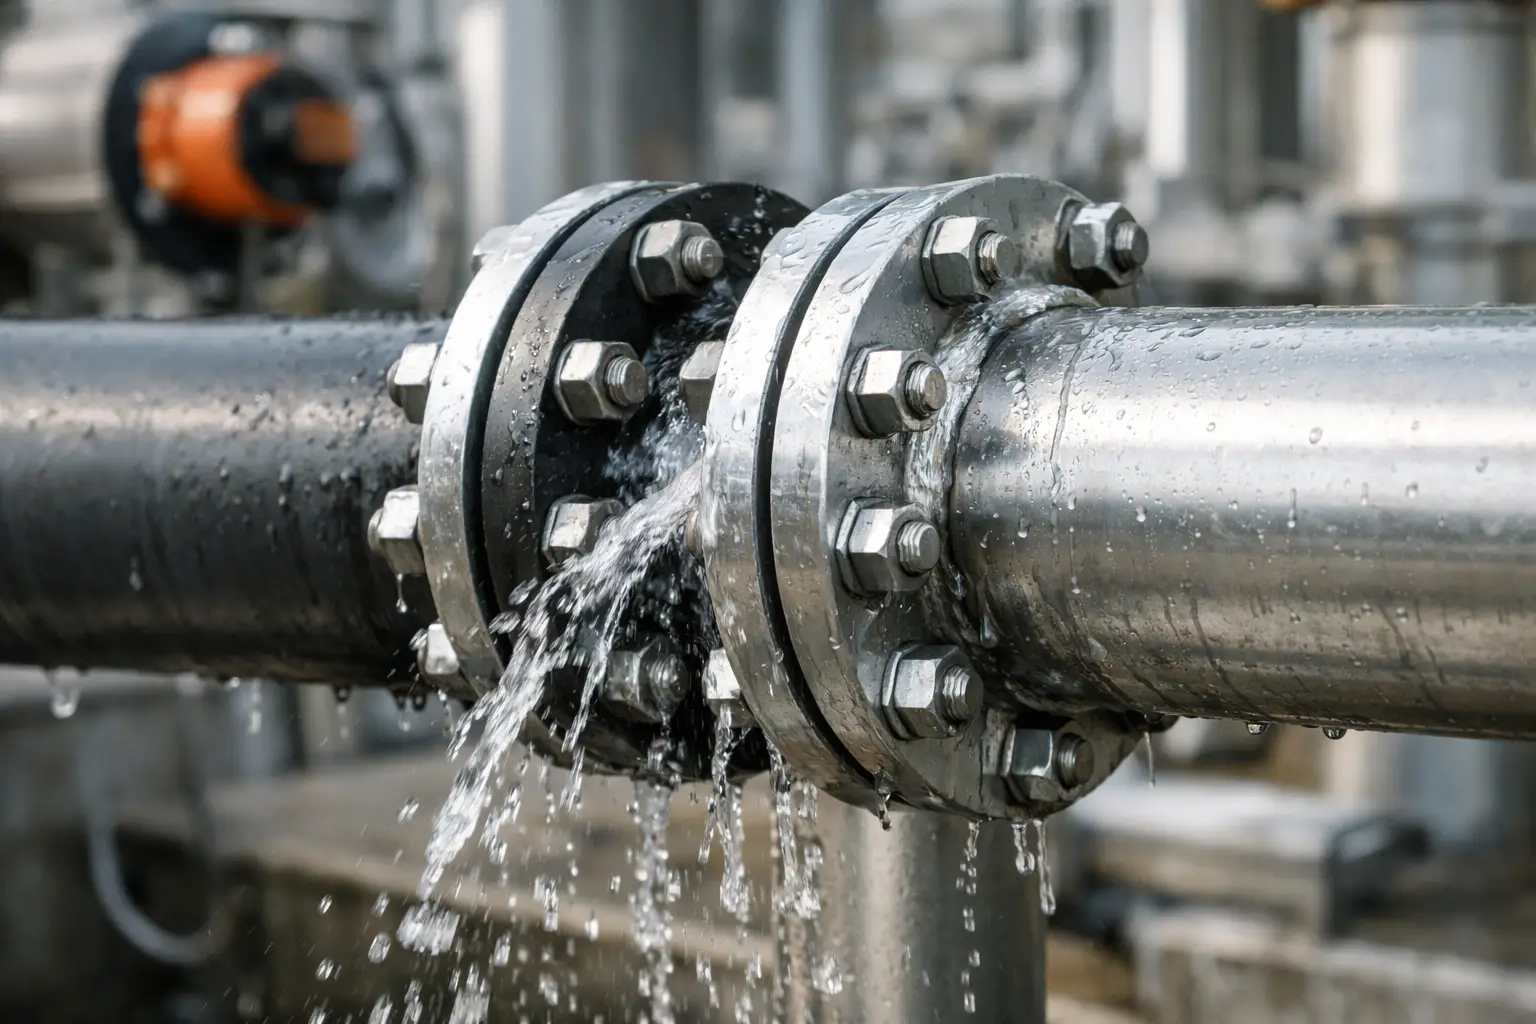
Una fuga en una brida rara vez aparece sin aviso: humedad alrededor del perímetro, corrosión localizada, pérdida de presión o necesidad recurrente de reapretar son señales de una unión mal resuelta. Saber cómo evitar fugas bridadas exige tratar la brida, la junta, los espárragos y las condiciones de servicio como un conjunto. Cambiar únicamente la junta suele ofrecer una solución temporal si la causa real es desalineación, carga irregular o un material incompatible.
En líneas de proceso, vapor, agua industrial, aire comprimido, aceites o productos químicos, una fuga puede parar producción, incrementar el consumo energético y crear riesgos para el personal. La prevención empieza antes del montaje y se confirma con una inspección y un mantenimiento disciplinados.
Por qué se producen fugas en uniones bridadas
La estanqueidad depende de que la junta reciba una compresión uniforme y suficiente para adaptarse a las irregularidades de las caras de brida, sin exceder el límite de compresión del material. Si esa carga disminuye, se concentra en una zona o se distribuye de forma desigual, se abre un camino para el fluido.
Una causa habitual es elegir una junta por disponibilidad y no por condiciones reales de operación. Temperatura, presión, fluido, concentración química, ciclos térmicos y tipo de brida determinan qué elastómero, fibra comprimida, grafito, PTFE u otro material puede funcionar. Una junta de caucho puede rendir bien en agua o aire, pero no necesariamente frente a hidrocarburos, vapor o disolventes.
También influyen el estado de las caras de contacto y la condición mecánica de la unión. Rayas profundas, corrosión, picaduras, deformaciones y restos de una junta anterior impiden un asiento homogéneo. Del mismo modo, una tubería que transmite peso, vibración o dilatación térmica a la brida puede descargar la presión de contacto aunque el apriete inicial haya sido correcto.
Cómo evitar fugas bridadas desde la selección de la junta
La junta debe especificarse con datos de servicio, no solo con diámetro nominal y patrón de taladros. Antes de solicitarla, conviene definir el fluido, la presión normal y máxima, la temperatura mínima y máxima, los picos de operación, el tipo de caras de brida y la frecuencia de arranque y parada. Estos datos reducen el riesgo de instalar un material que envejezca, se hinche, se endurezca o se extruya prematuramente.
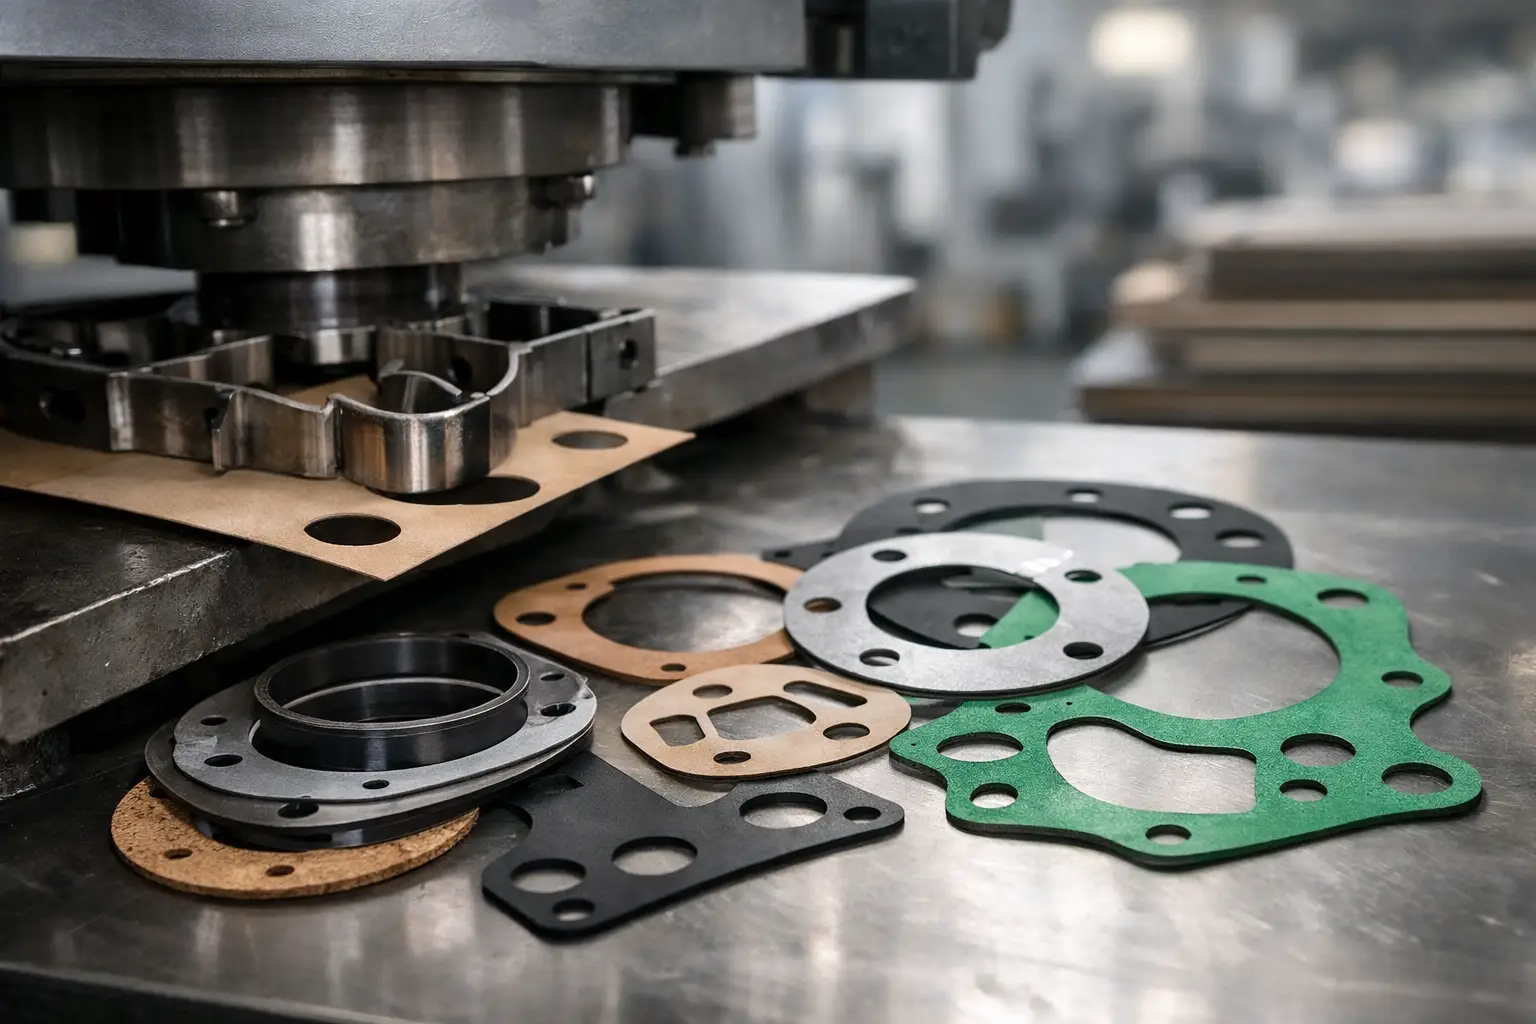
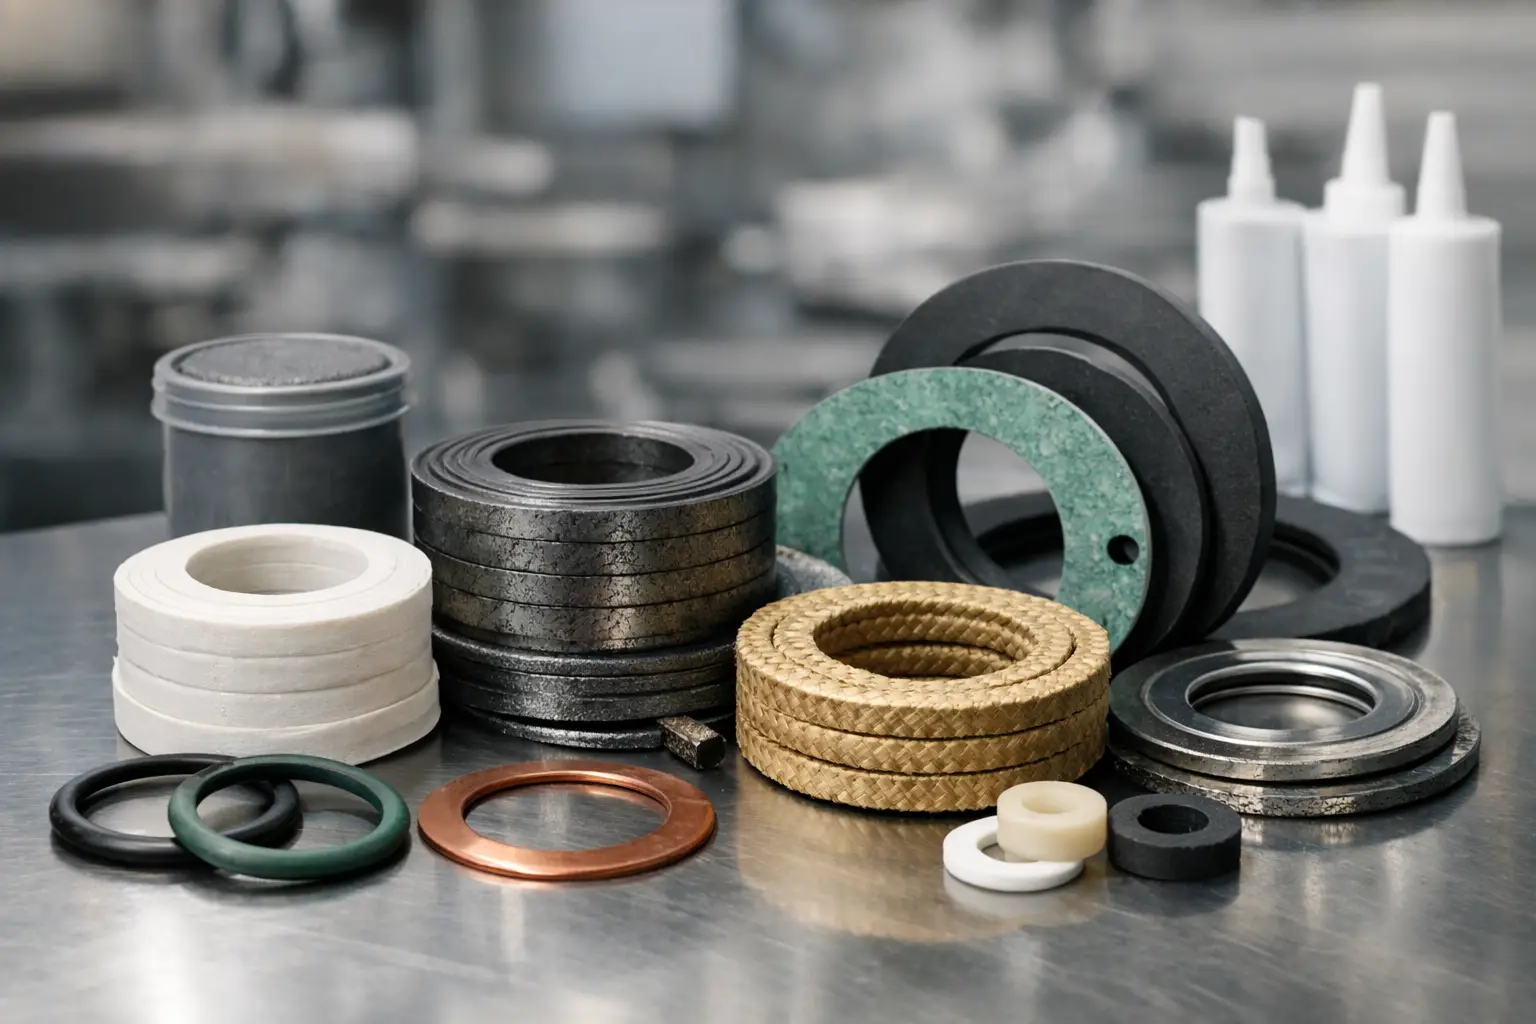
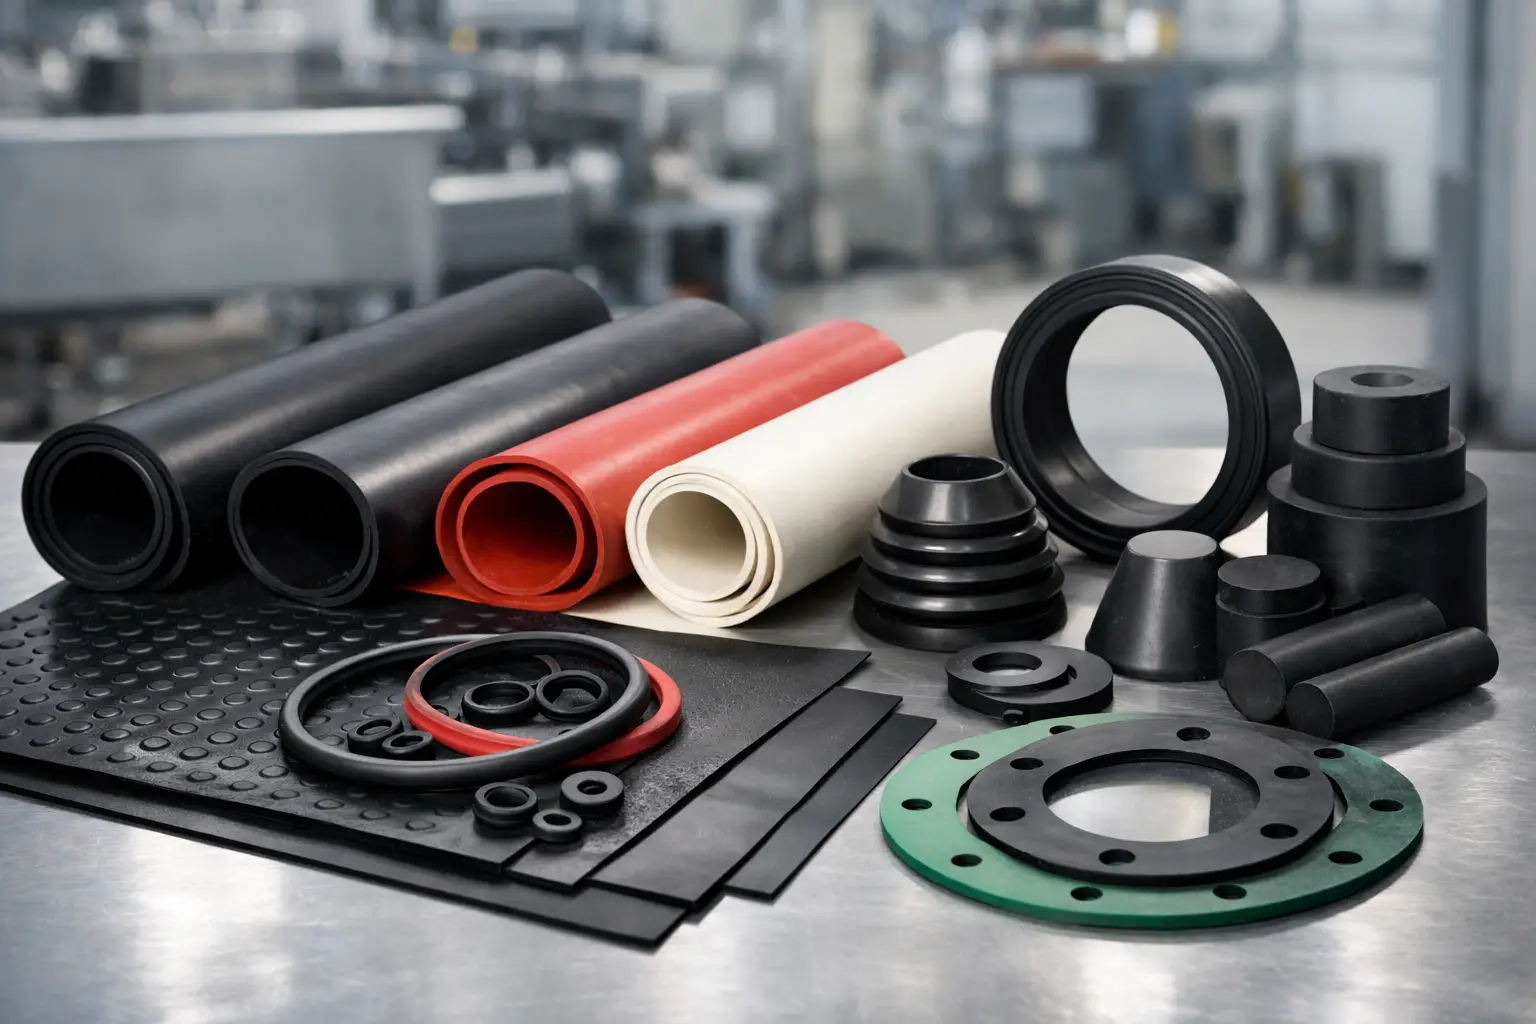
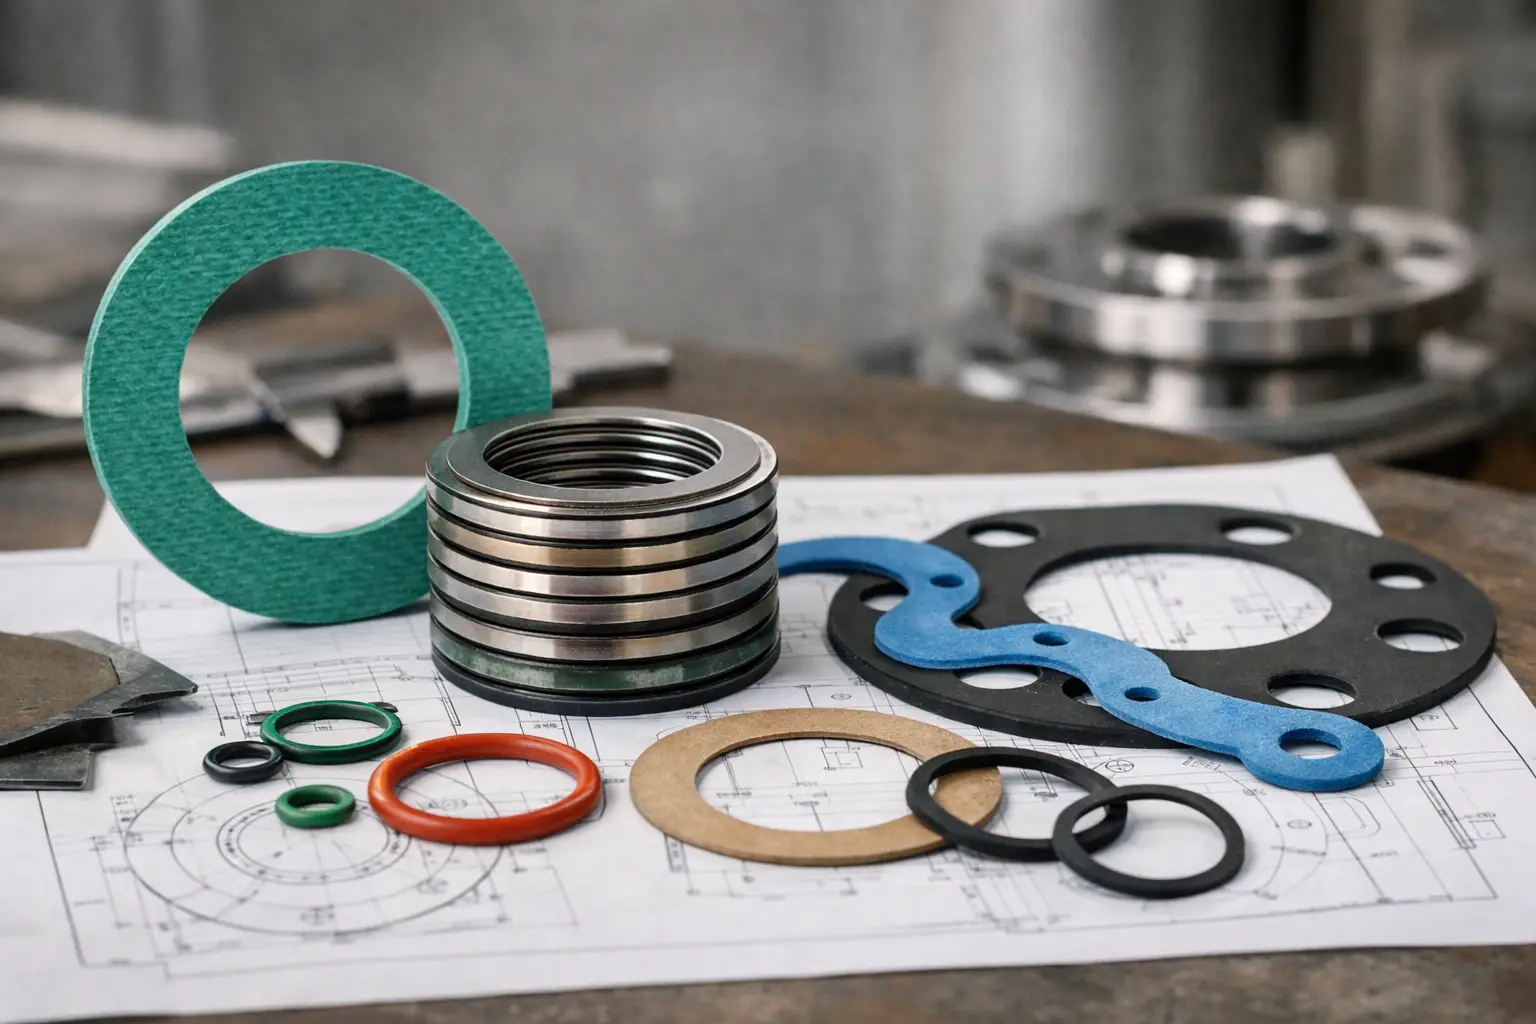
Para aplicaciones de agua, aire y ciertos servicios generales, las juntas de EPDM, neopreno, nitrilo o caucho natural pueden ser alternativas adecuadas según el medio. El nitrilo suele utilizarse cuando hay contacto con aceites y combustibles, mientras que el EPDM ofrece buen comportamiento frente a agua caliente, vapor de baja presión y agentes atmosféricos. No son materiales intercambiables: el EPDM, por ejemplo, no es la opción apropiada para muchos hidrocarburos.
En servicio químico o con alta exigencia térmica, pueden requerirse PTFE, grafito expandido, cauchos especiales o juntas compuestas. El espesor también importa. Una junta más gruesa puede compensar ciertas irregularidades, pero necesita más deformación y puede ser menos estable ante presión o ciclos. Una junta demasiado fina, por su parte, exige superficies y alineación más precisas.
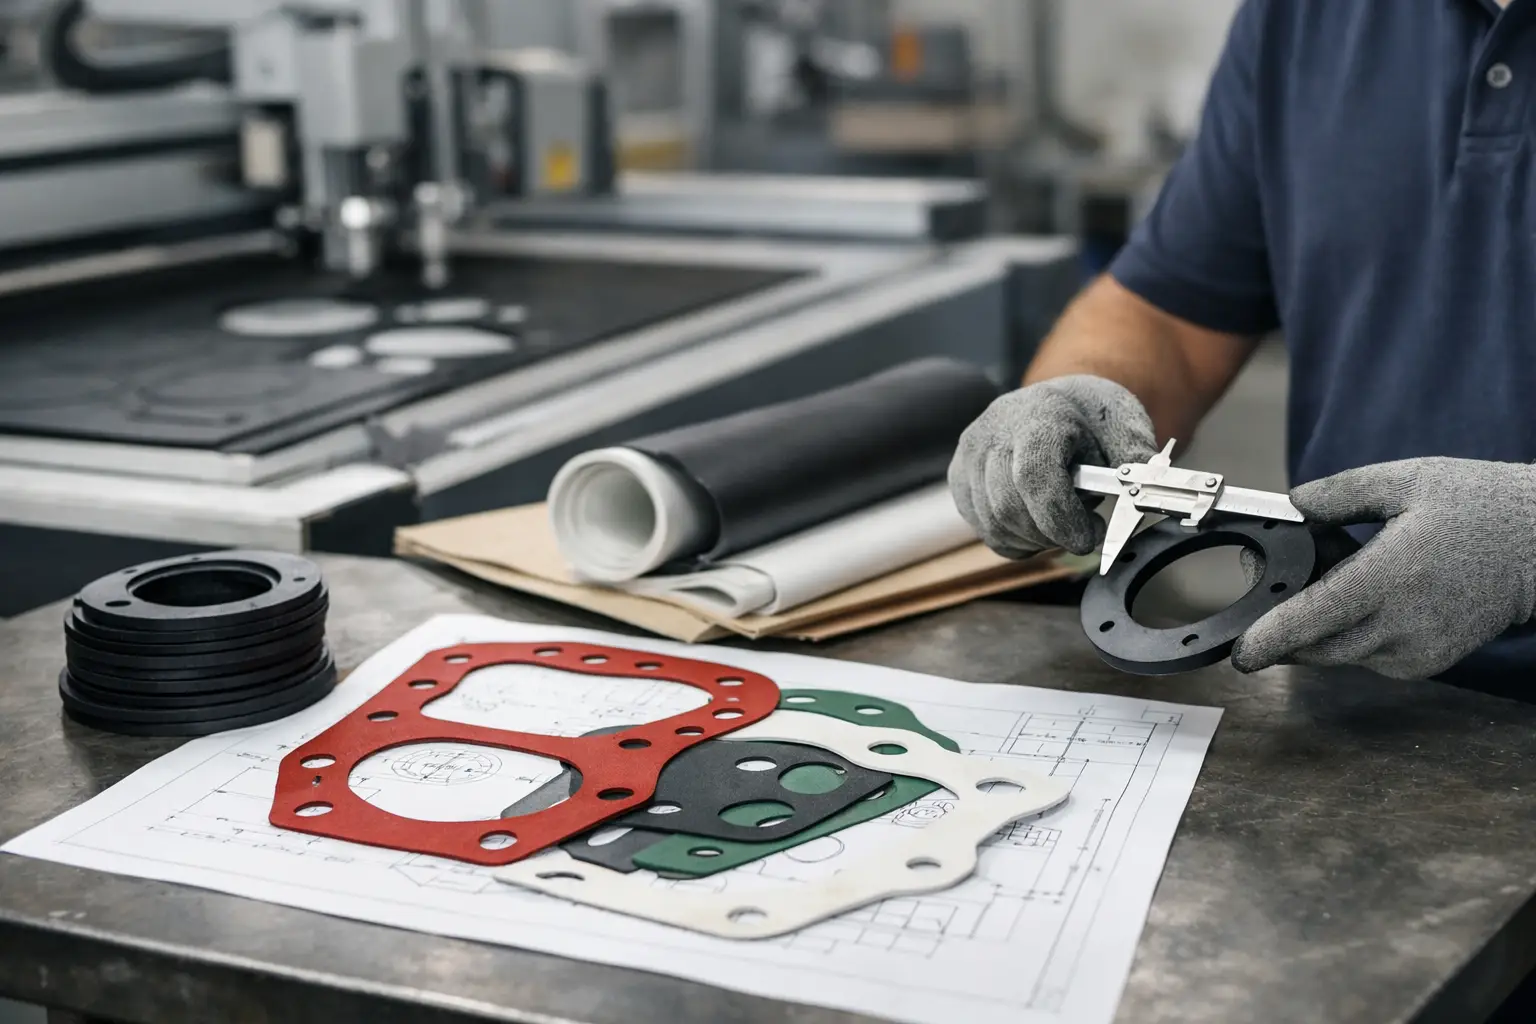
La geometría debe corresponder exactamente a la unión. El diámetro interior no debe invadir el paso de fluido ni generar turbulencias innecesarias, y los taladros deben permitir un centrado correcto. En aplicaciones críticas, una junta fabricada a medida evita adaptar piezas estándar mediante recortes que comprometen la uniformidad y la trazabilidad del montaje.
Inspeccione las bridas antes de cerrar la línea
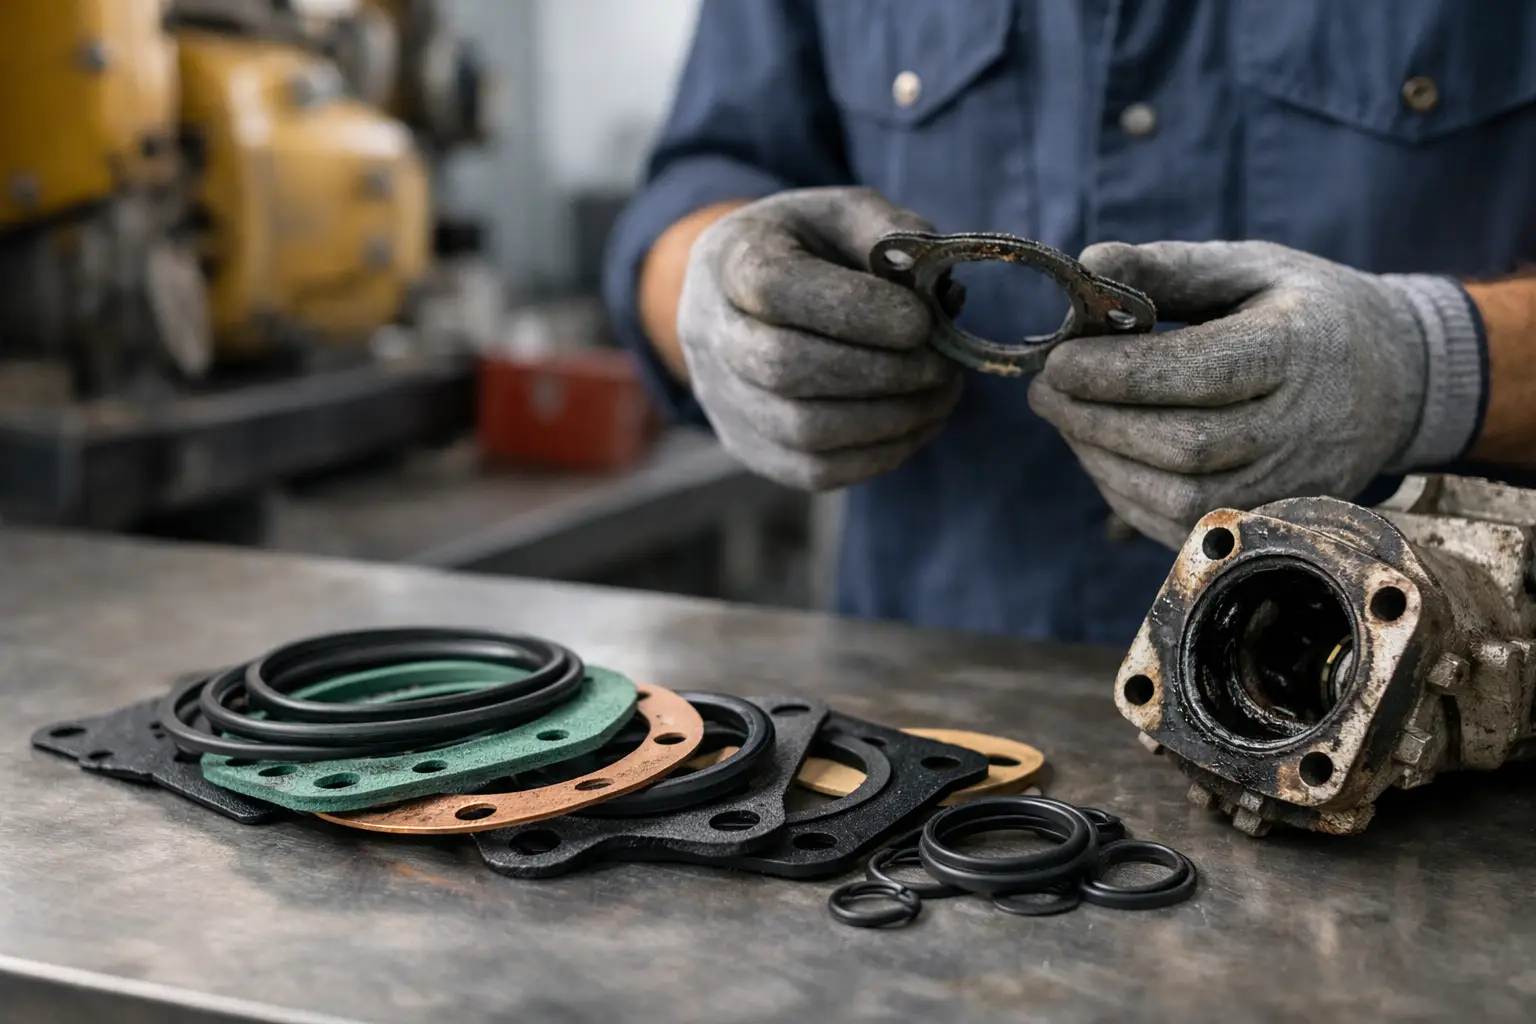
No instale una junta nueva sobre caras sin preparar. Con la línea aislada, despresurizada y bajo el procedimiento de seguridad aplicable, retire por completo los residuos de la junta anterior. Evite herramientas abrasivas que alteren el acabado de la cara de sellado o generen surcos circulares por los que pueda escapar el fluido.
Revise visualmente ambas caras. Las rayas radiales, las muescas, la corrosión y las zonas aplastadas son especialmente problemáticas porque atraviesan el sentido de sellado. Compruebe además que las bridas sean paralelas y que los espárragos entren sin forzar. Si los pernos solo alinean cuando se usan palancas o golpes, el problema no es la junta: es la posición de la tubería o del equipo conectado.
La falta de paralelismo produce una compresión elevada en un lado y baja en el opuesto. Es una de las causas más frecuentes de fugas que reaparecen poco después de un mantenimiento. Antes de cerrar, corrija soportes, guías, compensadores, cargas de tubería o desplazamientos del equipo. Una junta no debe utilizarse para absorber errores de montaje.
Aplique un apriete controlado y uniforme
El exceso de apriete no garantiza una mejor estanqueidad. Puede aplastar una junta elastomérica, romper fibras internas, provocar extrusión hacia el diámetro interior o dañar la rosca de los espárragos. Un apriete insuficiente deja zonas sin carga suficiente. El objetivo es alcanzar la carga recomendada por el fabricante de la junta y de la unión, no apretar hasta el máximo posible.
Utilice espárragos, tuercas y arandelas en buen estado, con la calidad mecánica adecuada y sin corrosión significativa. La lubricación de roscas y caras de apoyo, cuando esté autorizada para la aplicación, reduce la variación por fricción y permite que el par aplicado se transforme de forma más predecible en tensión del espárrago. Aplicar el mismo par con componentes secos, oxidados o lubricados puede generar cargas muy distintas.
El cierre debe hacerse en patrón cruzado, en varias pasadas progresivas. Una práctica habitual es realizar una primera pasada ligera para asentar la junta, una segunda al nivel intermedio y una última al par especificado. Después conviene completar una pasada circular de verificación al mismo valor. Este método evita que una zona quede comprimida mientras otra conserva holgura.
No todas las uniones admiten el mismo procedimiento. En bridas de gran diámetro, servicios de alta presión, equipos con vibración o líneas sometidas a ciclos térmicos, puede ser necesario usar tensado hidráulico, medición de elongación del espárrago o procedimientos de apriete documentados. El par de apriete debe responder al tipo, diámetro y lubricación del tornillo, así como al material y área efectiva de la junta.
Controle las cargas externas y la vibración
Una unión correctamente montada puede fallar si soporta esfuerzos para los que no fue diseñada. El peso de tramos de tubería mal soportados, la expansión térmica, los golpes de ariete, la vibración de bombas y compresores o los movimientos sísmicos pueden flexionar la brida y reducir la compresión sobre la junta.
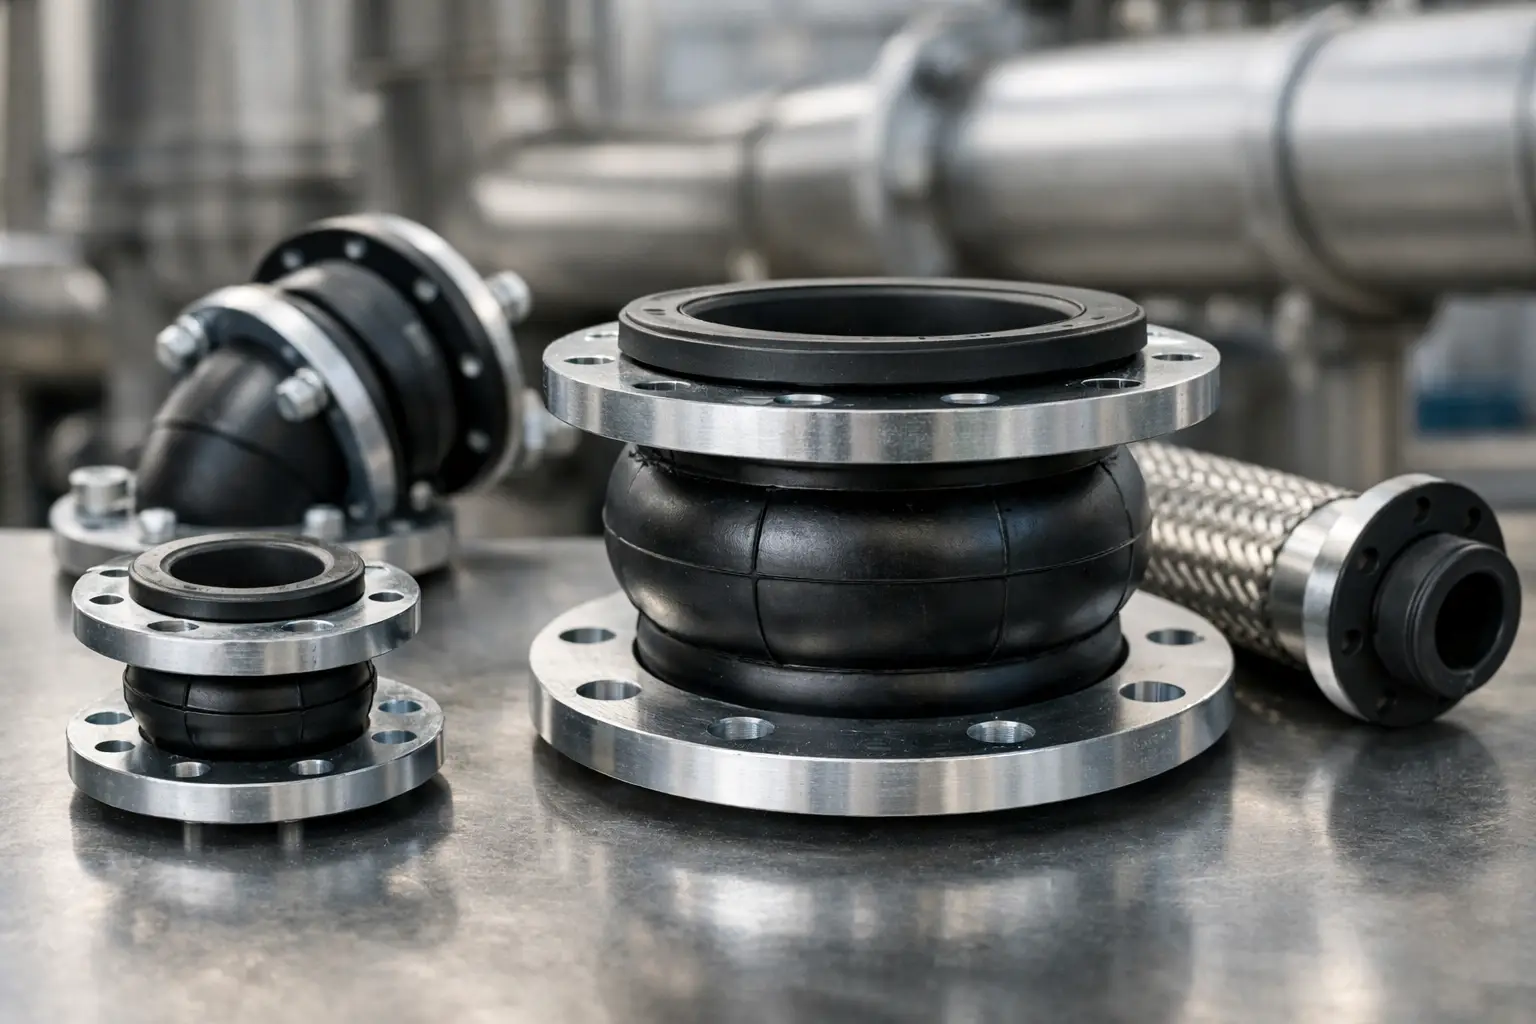
Revise la ubicación y el estado de soportes, guías y anclajes. En líneas con movimiento, los compensadores de expansión y las juntas flexibles deben seleccionarse para absorber desplazamientos reales sin transmitir esfuerzos excesivos a las conexiones. No deben emplearse como sustituto de un diseño de tubería deficiente.
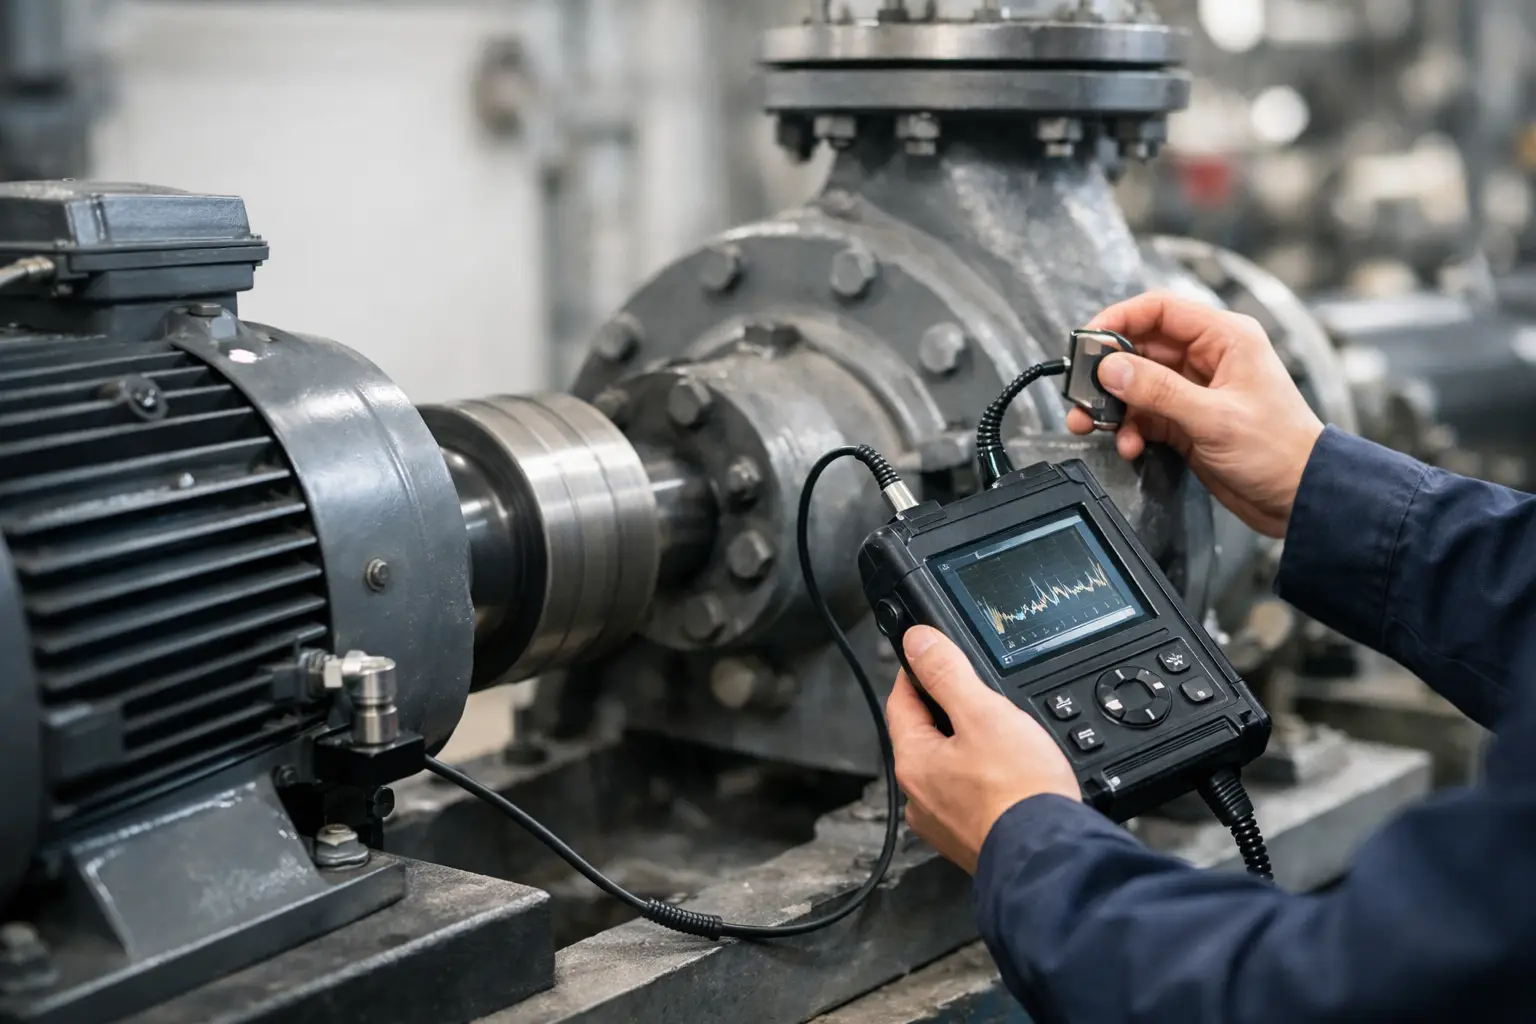
En equipos rotativos, la vibración merece una revisión específica. Una fuga próxima a una bomba puede indicar desalineación, cavitación, soportación inadecuada o pulsaciones de presión. Reapretar una y otra vez puede ocultar el síntoma, pero no eliminará la fuente de carga dinámica.
Establezca un mantenimiento preventivo basado en condición
Las bridas críticas deben formar parte de las rutas de inspección de planta. No es necesario desmontar cada unión en cada parada, pero sí identificar aquellas que transportan fluidos peligrosos, trabajan a mayor presión o temperatura, presentan ciclos frecuentes o tienen historial de fuga.
Durante las inspecciones, busque depósitos, manchas, oxidación alrededor de la junta, pérdida de aislamiento térmico contaminado y cambios en el par de apriete definidos por el procedimiento. Registre el tipo de junta instalado, fecha, condiciones de proceso y cualquier anomalía encontrada. Estos datos permiten detectar patrones: por ejemplo, una misma referencia de junta que falla solo en una línea concreta suele apuntar a un problema de operación o de montaje.
La sustitución preventiva tiene sentido cuando el material muestra envejecimiento, endurecimiento, agrietamiento o deformación permanente, especialmente tras paradas prolongadas o excursiones de temperatura. Sin embargo, cambiar juntas por calendario sin analizar la causa puede aumentar costes y no resolver una fuga recurrente.
Cuándo conviene solicitar una junta a medida
Las medidas no estándar, las bridas con geometrías especiales, los equipos antiguos y las aplicaciones con requisitos de material concretos suelen requerir fabricación bajo plano o muestra. Una junta a medida permite ajustar diámetros, espesor, dureza, taladros y compuesto al servicio real, evitando soluciones improvisadas en campo.
RubberSelection puede apoyar en la selección y fabricación de juntas de caucho, silicona y otros materiales para aplicaciones industriales, partiendo de las condiciones de operación y las dimensiones de la unión. Aportar una muestra, plano o fotografías con medidas verificadas acelera la validación técnica y la cotización.
La mejor prevención no consiste en reapretar una fuga cuando ya ha afectado a la operación. Consiste en verificar la compatibilidad del material, preparar las caras, eliminar cargas externas y documentar un apriete uniforme. Con esa disciplina, la unión bridada deja de ser un punto débil y pasa a ser un componente controlado de la fiabilidad de la planta.