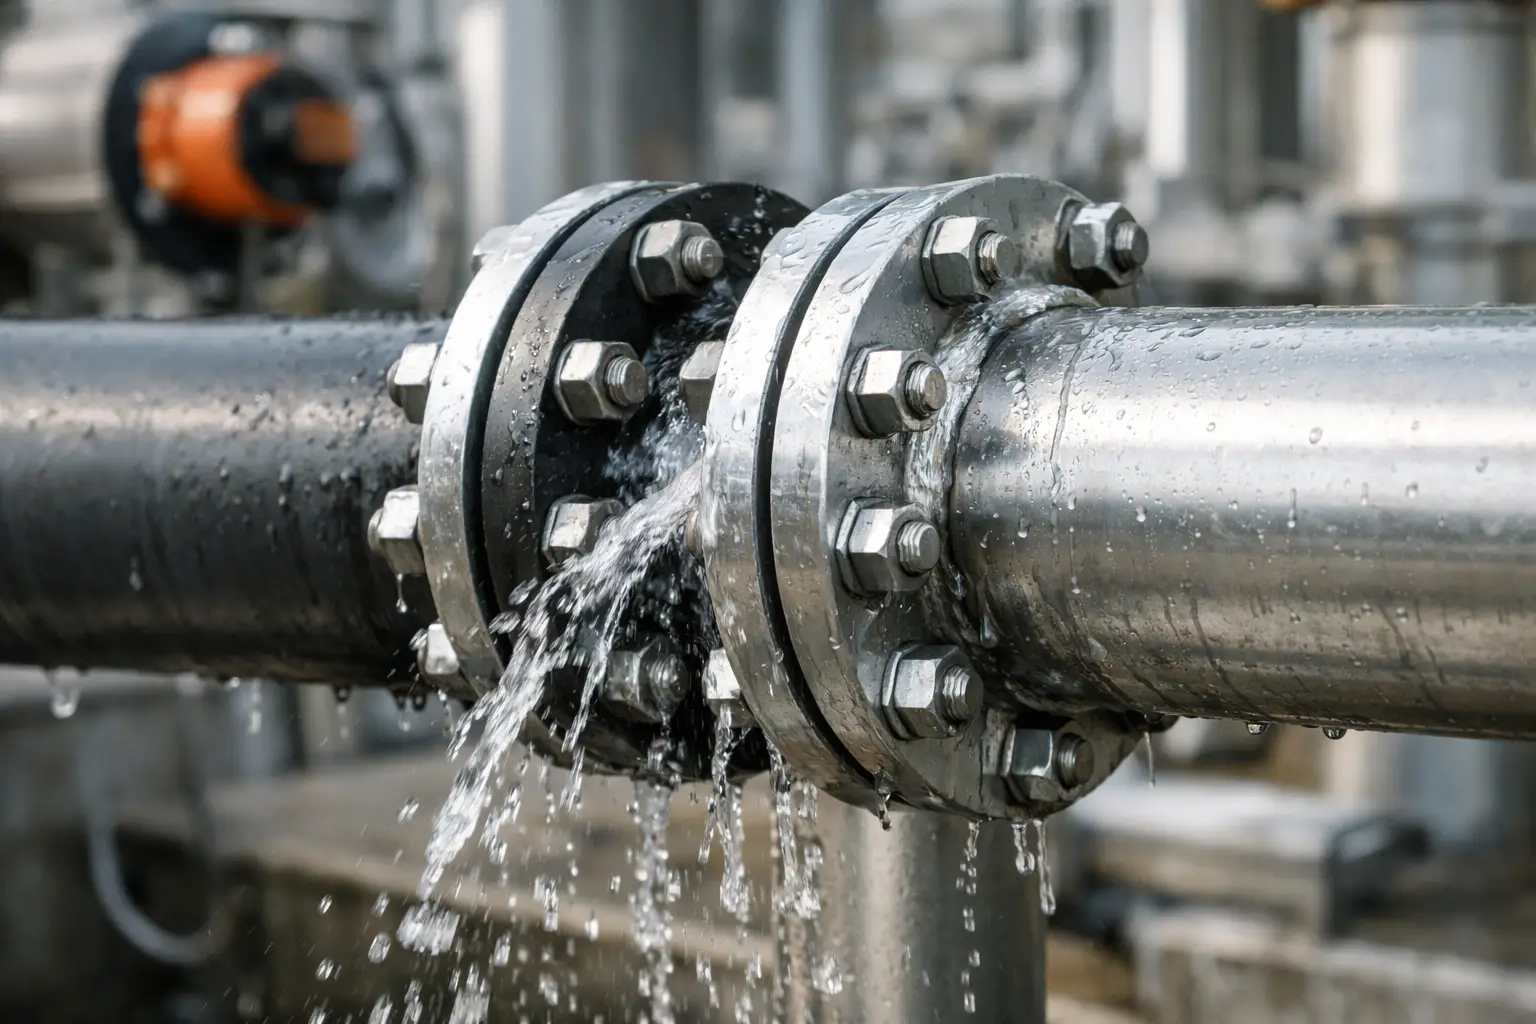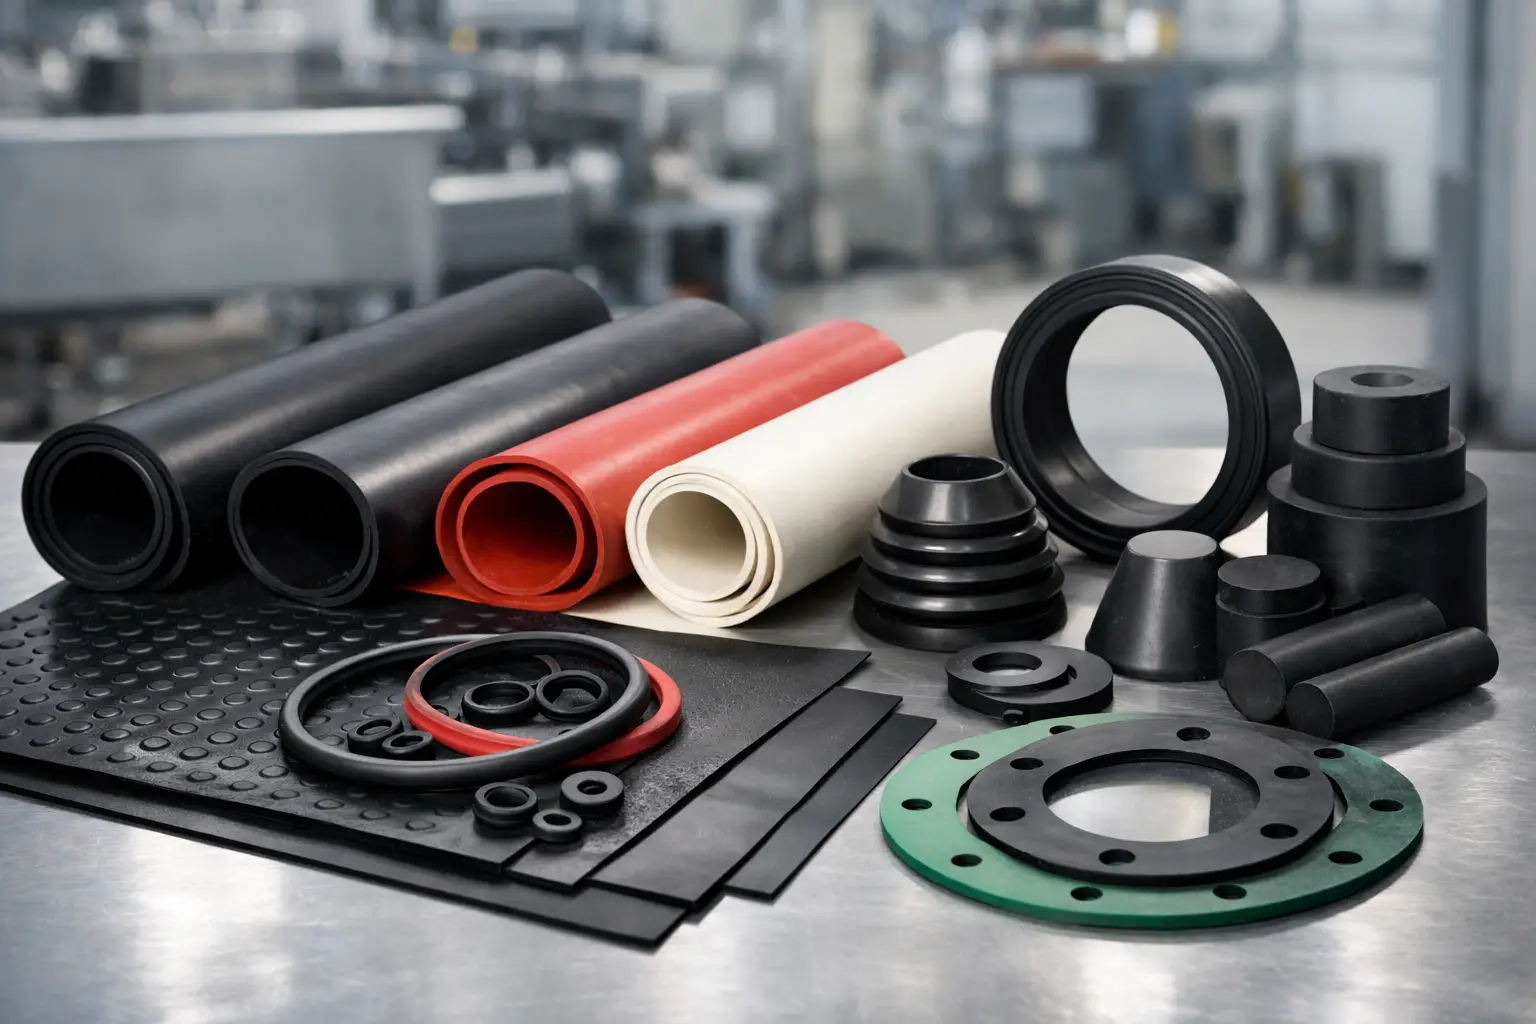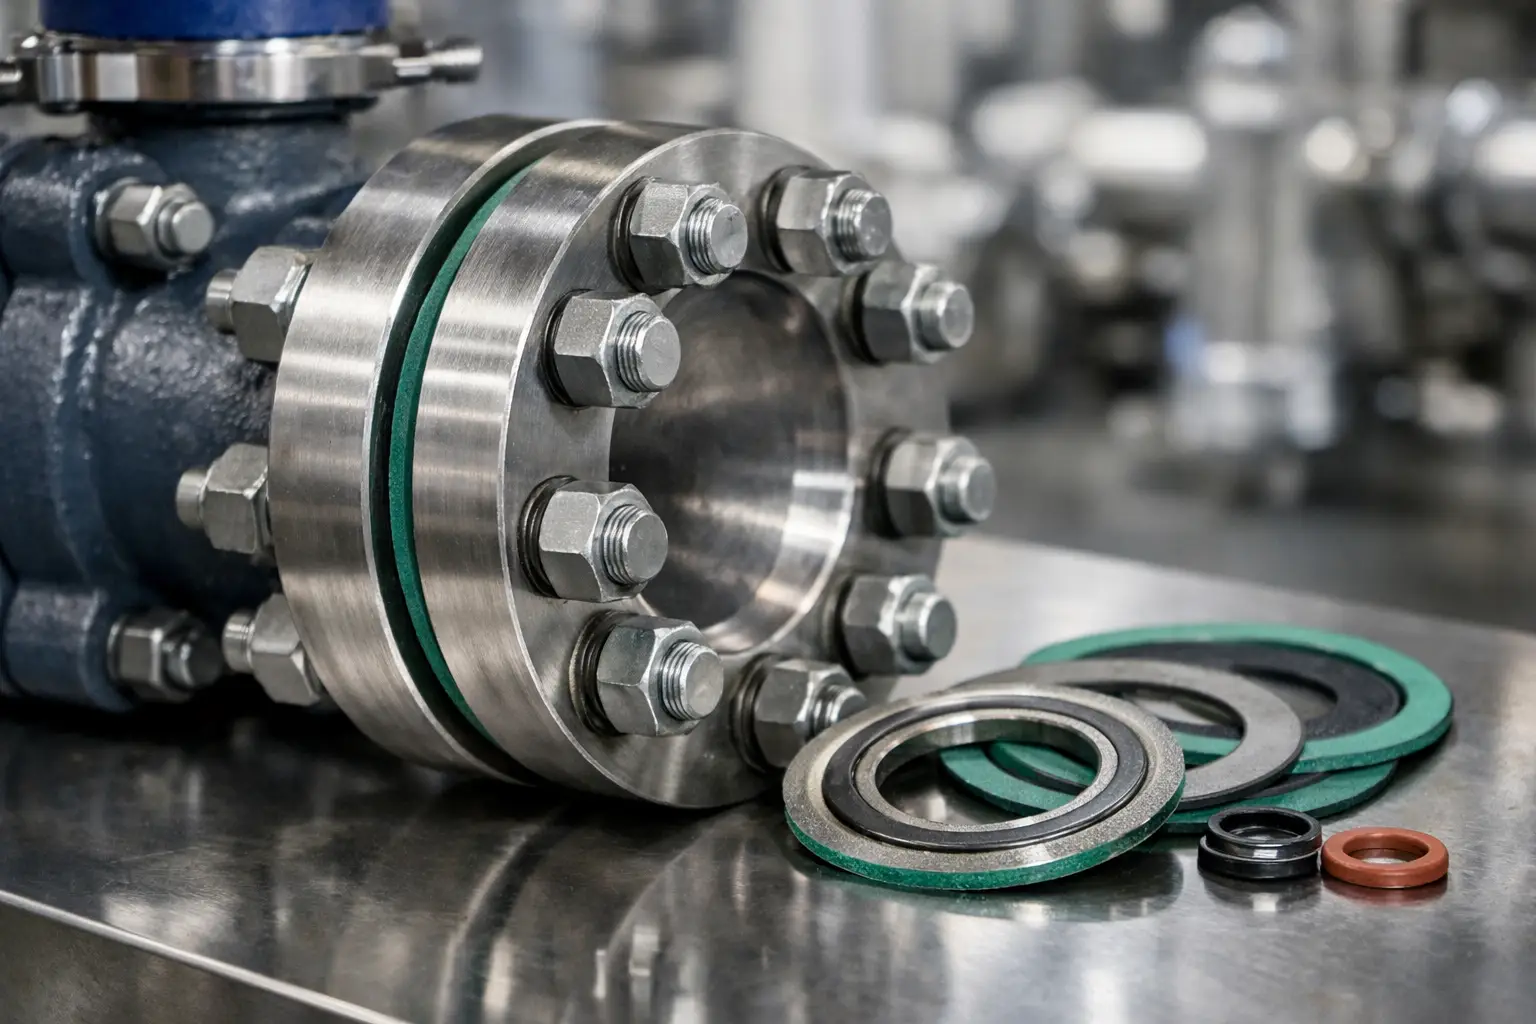
Una fuga en una conexión bridada rara vez se resuelve cambiando únicamente la junta. La presión de apriete, el estado de las caras, la rigidez de la brida, la temperatura y el fluido trabajan como un solo sistema. Esta guía de diseño de juntas bridadas ayuda a definir una solución que responda a las condiciones reales de operación, no solo a la medida nominal de la tubería.
Para mantenimiento, ingeniería y compras, el objetivo es concreto: mantener la estanqueidad durante el ciclo de servicio previsto, reducir paradas no programadas y evitar sustituciones repetidas por una selección incompleta.
La junta es parte de un sistema de cierre
Una junta bridada debe llenar las irregularidades microscópicas de las caras de la brida bajo una carga controlada. Si la carga es insuficiente, no se logra el asentamiento necesario y pueden aparecer fugas. Si es excesiva, la junta puede aplastarse, extruirse hacia el diámetro interior o perder espesor útil durante los ciclos térmicos.
Por este motivo, el diseño no debe comenzar con la pregunta «¿qué material hay disponible?», sino con estas condiciones: qué fluido circula, a qué presión y temperatura, cuál es el tipo de brida, qué acabado tienen las caras y cómo se realizará el apriete. Una junta adecuada en una brida deformada o con tornillería mal cargada seguirá teniendo un desempeño deficiente.
También conviene distinguir entre una conexión estática y una sometida a vibración, vacío, pulsaciones, dilatación térmica o desmontajes frecuentes. Cada condición modifica el material, el espesor y, en algunos casos, la geometría recomendada.
Datos necesarios antes de diseñar juntas bridadas
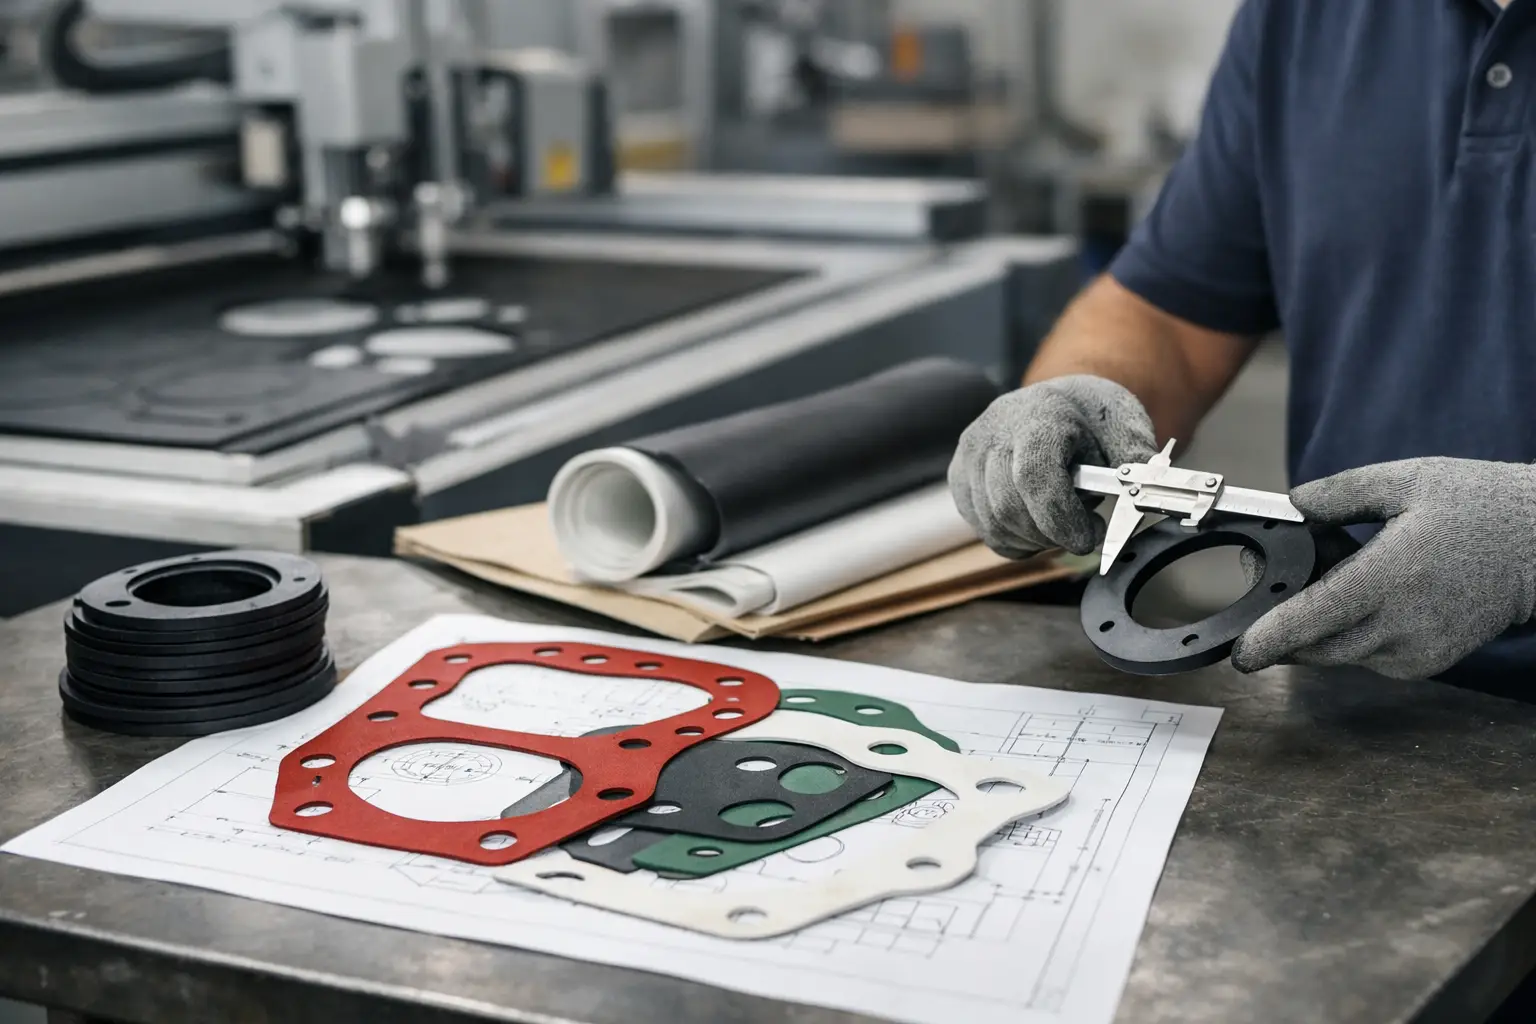
La información mínima debe obtenerse en campo o en los planos de proceso. La medida nominal de la brida por sí sola no define la junta. Se requiere el diámetro interior y exterior de sellado, el patrón de tornillos, el tipo de cara de brida y el espacio disponible para el montaje.
Fluido, concentración y temperatura
El fluido determina la compatibilidad química del elastómero o del material de la junta. Agua industrial, vapor, aceites, combustibles, ácidos, álcalis, aire comprimido y gases de proceso exigen comportamientos distintos. No basta con identificar el producto principal: la concentración, los aditivos, los ciclos de limpieza y la presencia de condensados pueden cambiar la selección.
La temperatura debe evaluarse tanto en régimen continuo como en picos de operación. Un material puede tolerar una temperatura máxima durante periodos breves y, sin embargo, endurecerse, agrietarse o perder recuperación si trabaja de forma constante cerca de ese límite. En líneas con ciclos de arranque y parada, la expansión diferencial entre brida, tornillos y junta merece especial atención.
Presión, vacío y carga sobre los tornillos
La presión interna tiende a separar las bridas y a expulsar la junta hacia el interior de la línea. A mayor presión, aumenta la necesidad de una geometría estable, una carga de tornillería suficiente y una selección de material capaz de resistir la extrusión.
En servicio de vacío, el riesgo no es el mismo que en presión positiva. La junta debe conservar elasticidad y mantener contacto pese a posibles deformaciones de la brida. En ambos casos, hay que comprobar la capacidad real de los tornillos, tuercas y arandelas para generar y mantener la carga requerida sin superar sus límites admisibles.
Estado de las caras de la brida
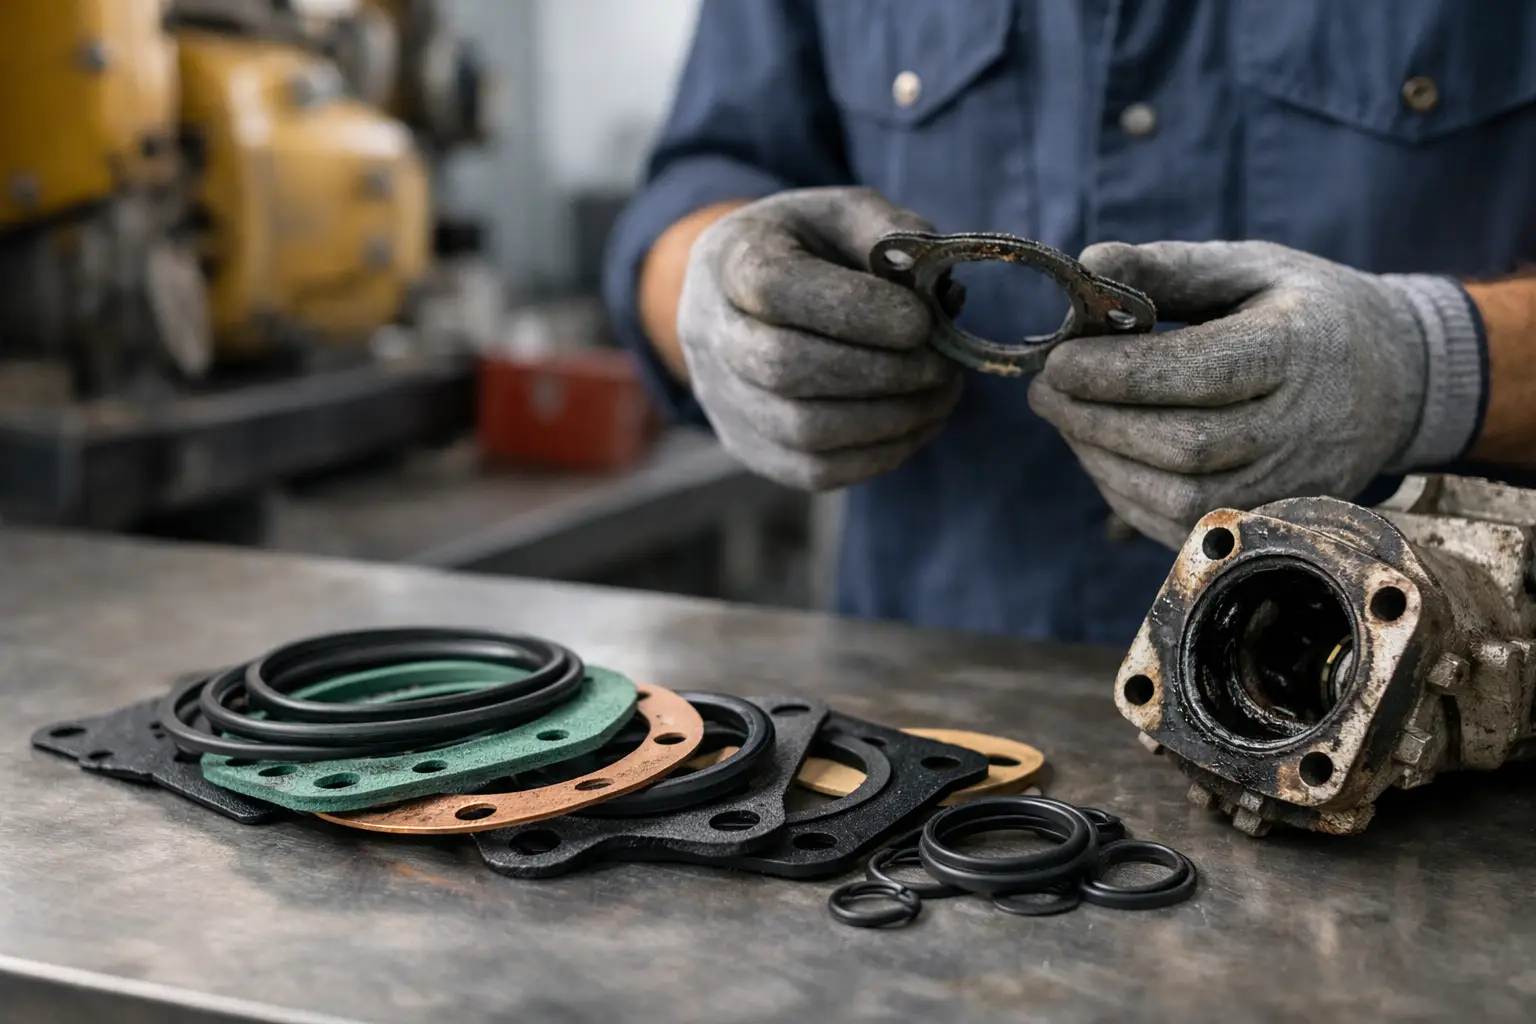
Las caras deben estar limpias, alineadas y libres de rayas profundas, corrosión localizada, pintura, rebabas o restos de juntas anteriores. Una junta blanda puede compensar cierta irregularidad, pero no corrige una brida con alabeo significativo. Una junta más rígida, por su parte, suele requerir una superficie más uniforme y un control más preciso del apriete.
El acabado superficial influye directamente en la capacidad de sellado. Una superficie demasiado lisa puede dificultar el anclaje de algunos materiales; una excesivamente rugosa crea canales de fuga. La recomendación final depende del tipo de junta y de la norma aplicable al equipo.
Selección del material de la junta
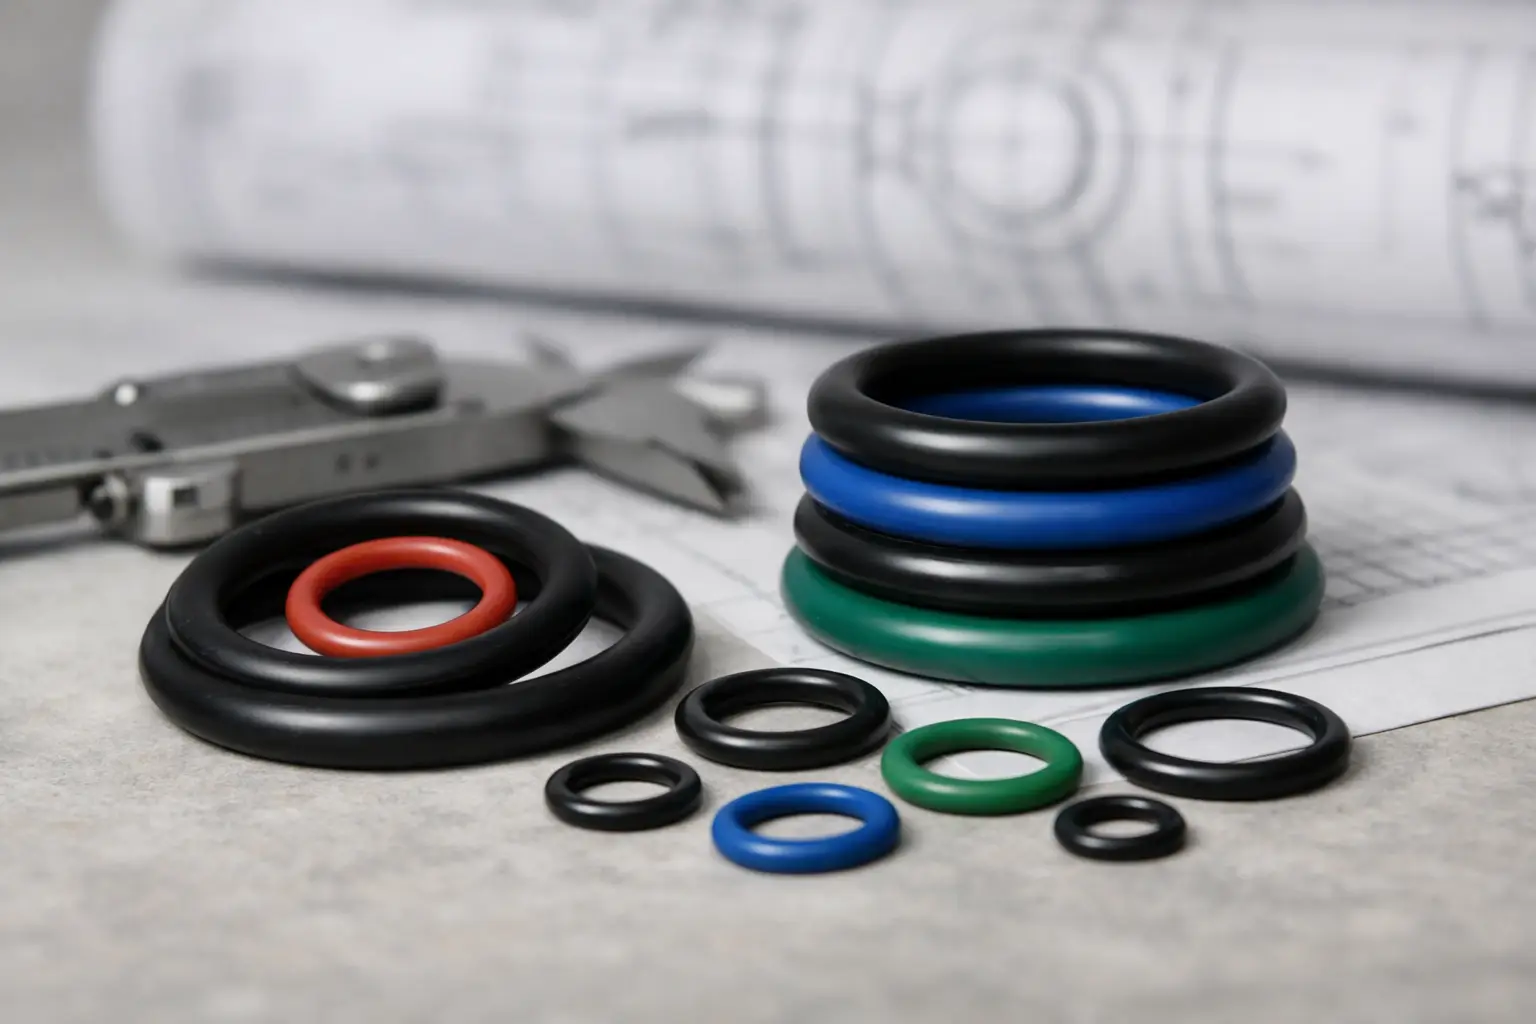
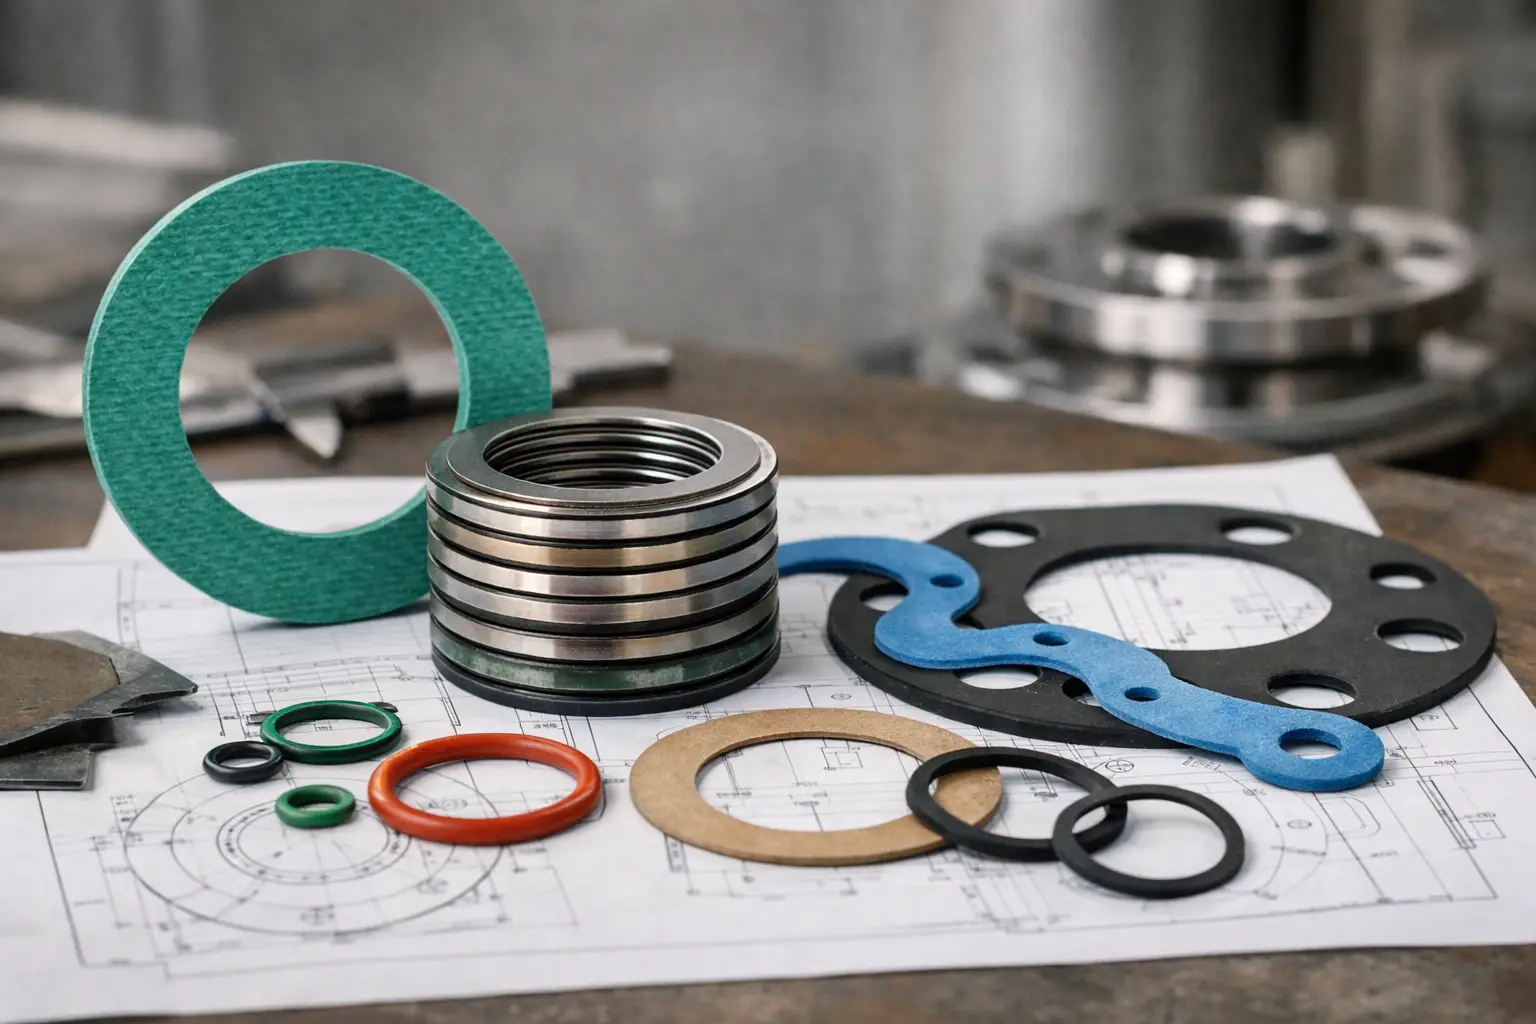
Los elastómeros son una solución habitual para agua, aire, soluciones salinas, aceites o productos químicos concretos, siempre que se valide la compatibilidad. EPDM suele emplearse en agua caliente, vapor a baja presión y ciertos productos químicos, pero no es una opción general para hidrocarburos. NBR tiene buen comportamiento frente a aceites y combustibles, aunque su rango térmico y químico debe revisarse según el servicio.
El neopreno puede ser apropiado cuando se busca resistencia ambiental y un desempeño equilibrado en aplicaciones industriales determinadas. Para temperaturas elevadas, requisitos sanitarios, aplicaciones eléctricas o exposición específica a la intemperie, la silicona puede ser una alternativa, aunque no debe elegirse solo por su tolerancia térmica: su resistencia mecánica y compatibilidad química han de ajustarse al proceso.
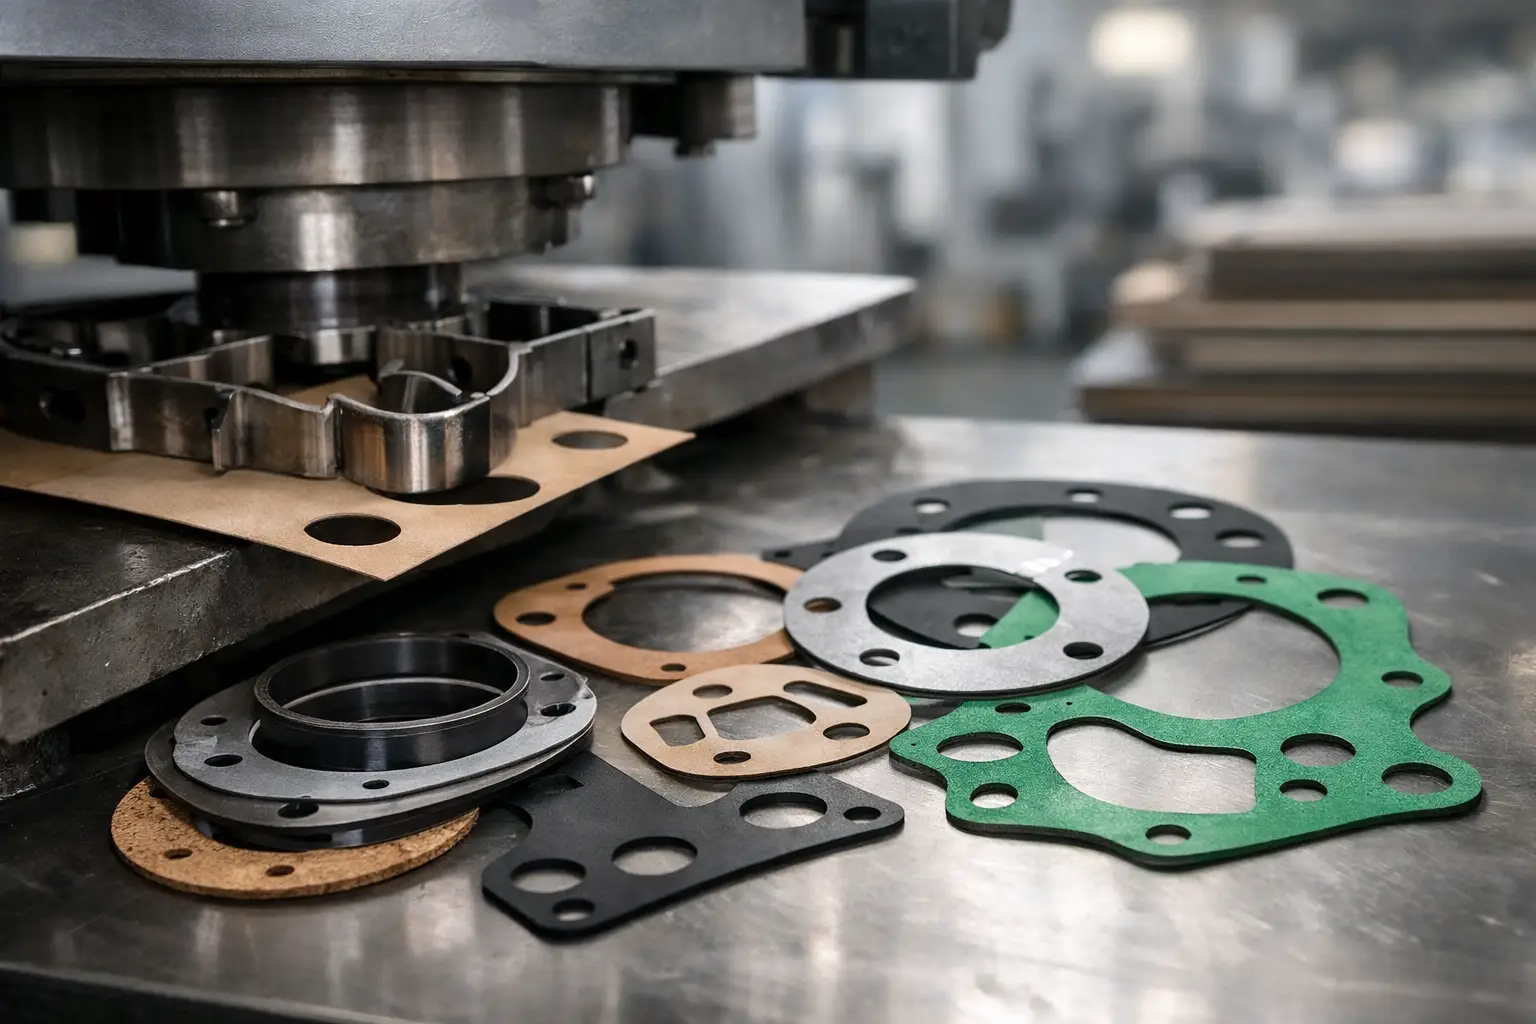
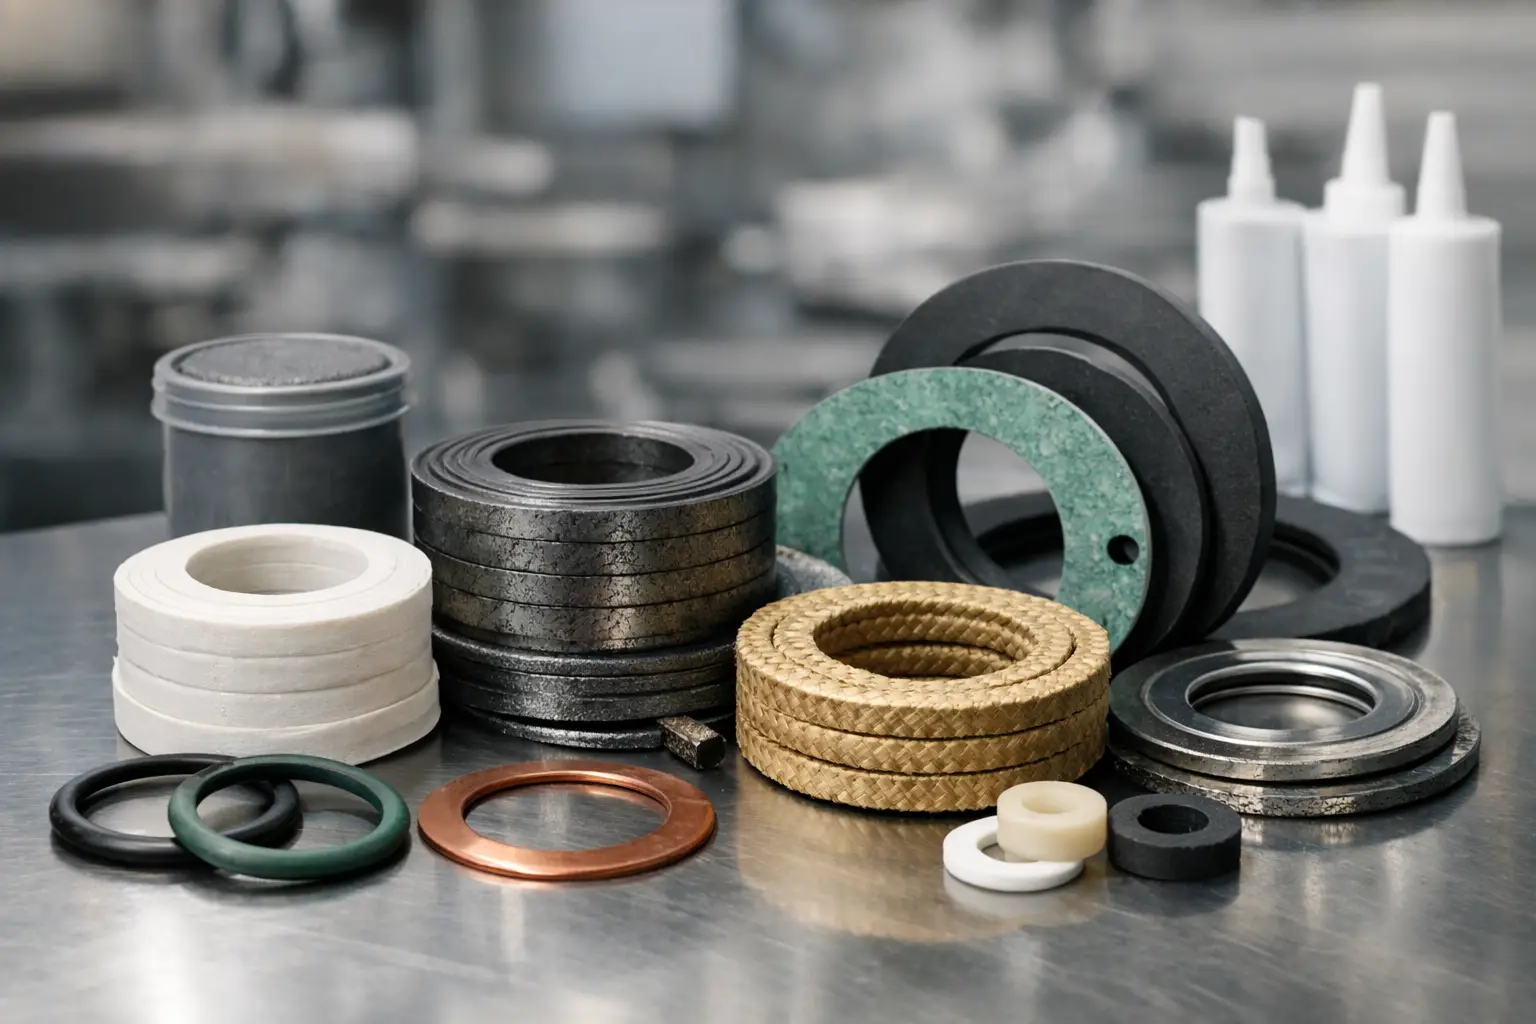
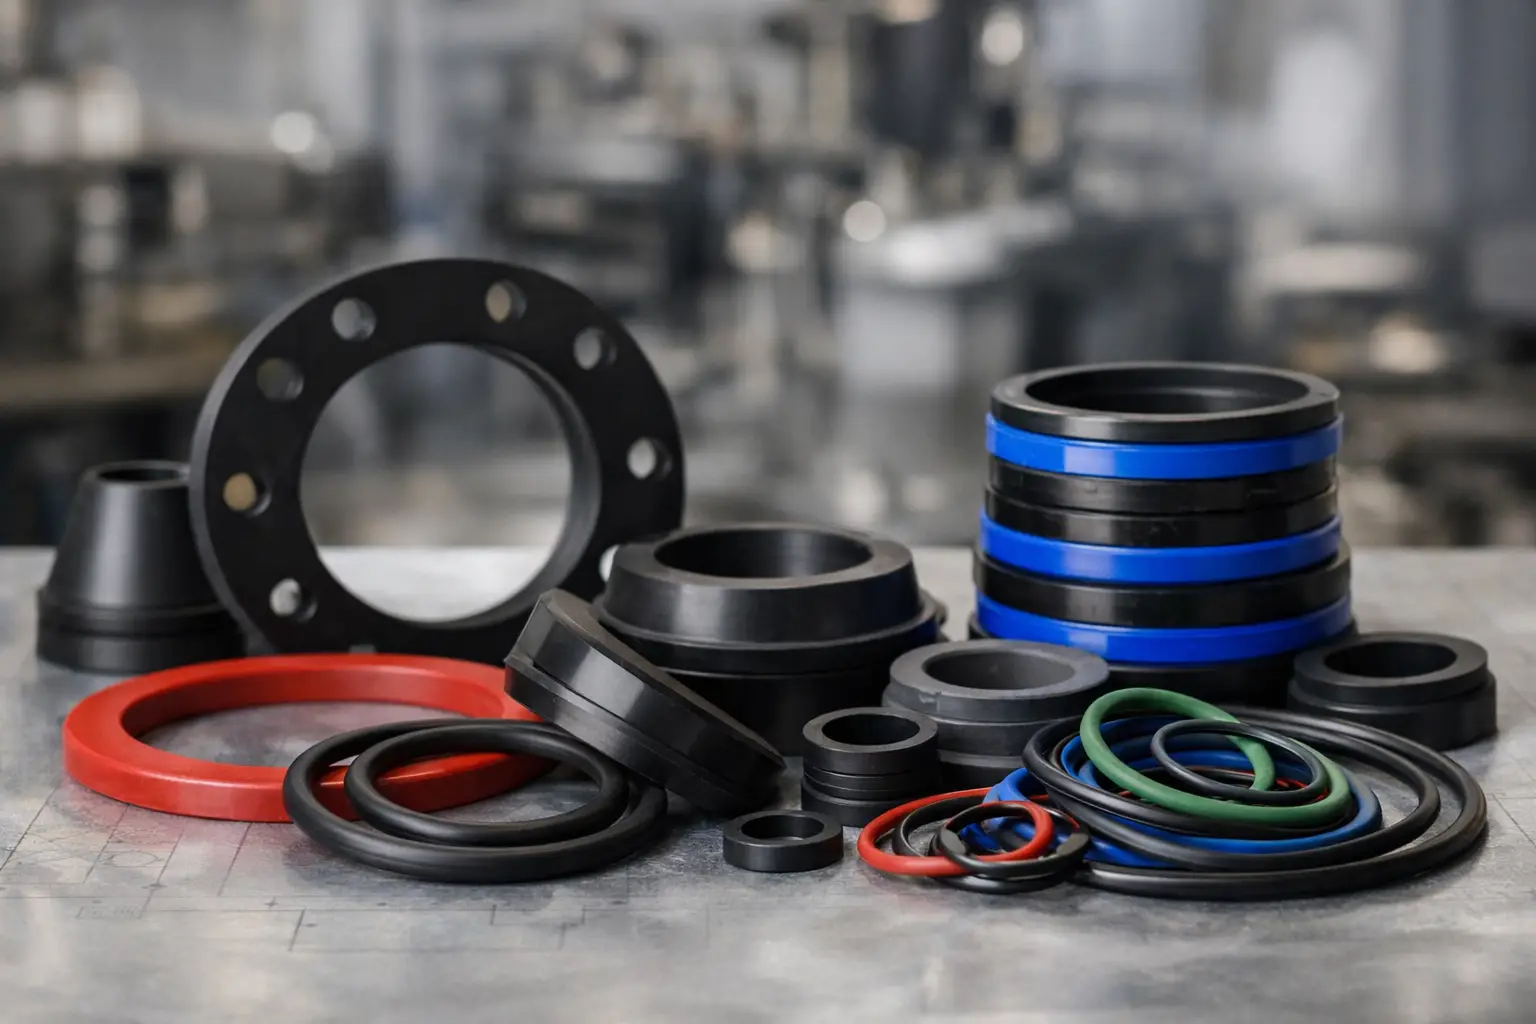
Cuando la presión, temperatura o agresividad química exceden lo que conviene resolver con un elastómero homogéneo, pueden ser necesarias juntas de fibras comprimidas, PTFE, grafito, materiales laminados o diseños con inserción metálica. Cada opción implica compromisos entre recuperabilidad, resistencia química, facilidad de montaje y coste.
El espesor también importa. Una junta más gruesa compensa mejor ciertas irregularidades y movimientos moderados, pero normalmente requiere más compresión y puede presentar mayor relajación. Una junta fina mejora la estabilidad en bridas rígidas y bien mecanizadas, aunque es menos tolerante a defectos superficiales. No existe un espesor universalmente correcto.
Dimensiones y geometría de la junta
La geometría debe corresponder al tipo de cara de brida. En bridas de cara plana, una junta de cara completa puede distribuir la carga y proteger la superficie, especialmente cuando intervienen bridas no metálicas o componentes con menor rigidez. En bridas de cara elevada, suele emplearse una junta anular que concentra el sellado en el área prevista.
El diámetro interior de la junta no debe invadir el paso del fluido ni crear un borde expuesto que favorezca turbulencia, erosión o desprendimiento. El diámetro exterior debe ajustarse al área efectiva de sellado sin interferir con los tornillos. Cortar una junta a mano sin una referencia dimensional fiable puede producir descentrado, sobreexposición al fluido y cargas desiguales.
En servicios con alta presión, temperatura o riesgo de extrusión, puede ser conveniente incorporar anillos de refuerzo, seleccionar una dureza específica o modificar el ancho efectivo de la zona de sellado. Estas decisiones deben partir de la capacidad de carga de la unión, no solo de la disponibilidad del material.
Apriete: donde fallan muchas conexiones
Una junta correctamente diseñada puede fallar si el montaje es deficiente. Los tornillos deben apretarse siguiendo un patrón cruzado y progresivo, en varias pasadas. Esto ayuda a repartir la compresión y evita que una zona quede sobrecargada mientras otra permanece sin contacto suficiente.
El par de apriete no debe copiarse de una instalación distinta sin revisar diámetro, clase de tornillería, lubricación, material de la junta y condición de las roscas. El par es una forma indirecta de controlar la tensión del tornillo, y la fricción puede modificar mucho la carga final obtenida.
Antes de cerrar la unión, conviene verificar que las bridas estén paralelas y alineadas. Forzar la unión con los tornillos para corregir una desalineación introduce esfuerzos que perjudican tanto a la junta como a la propia tubería. En conexiones críticas, el control de carga por métodos más precisos puede justificar el tiempo adicional de montaje.
Errores que elevan el riesgo de fuga
Reutilizar una junta comprimida es uno de los fallos más frecuentes. Tras el servicio, el material ha sufrido asentamiento, relajación y, en ocasiones, ataque químico que no siempre resulta visible. Una junta nueva representa un coste menor que una fuga, una parada de producción o la exposición del personal a un fluido peligroso.
Otros errores habituales son aplicar selladores sin validar su compatibilidad, instalar la junta sobre superficies contaminadas, elegir un material por precio unitario y usar espesores mayores para compensar daños graves en las bridas. El sellador puede ayudar en casos concretos, pero no sustituye una cara de brida en buen estado ni una carga de apriete adecuada.
También es un error tratar todas las juntas como piezas estándar. Dos líneas con el mismo diámetro pueden requerir soluciones diferentes si una transporta agua a temperatura ambiente y la otra maneja aceite caliente con ciclos de presión.
Cuándo solicitar una junta fabricada a medida
La fabricación a medida resulta especialmente útil cuando la brida tiene dimensiones no normalizadas, perforaciones especiales, paso rectangular, geometrías ovaladas o requerimientos concretos de espesor y dureza. También permite incorporar refuerzos, definir tolerancias de corte y seleccionar el compuesto según el proceso real.
RubberSelection puede apoyar la definición de juntas industriales a partir de muestra, plano o medidas de campo, valorando material, espesor y geometría para aplicaciones de mantenimiento y fabricación. Aportar fotografías de las caras de brida, datos del fluido y condiciones de trabajo acelera la validación técnica y la cotización.
Antes de emitir el pedido, revise la conexión completa: junta, bridas, tornillería y procedimiento de montaje. Esa comprobación sencilla suele ser la diferencia entre cambiar una pieza y resolver de verdad el problema de estanqueidad.