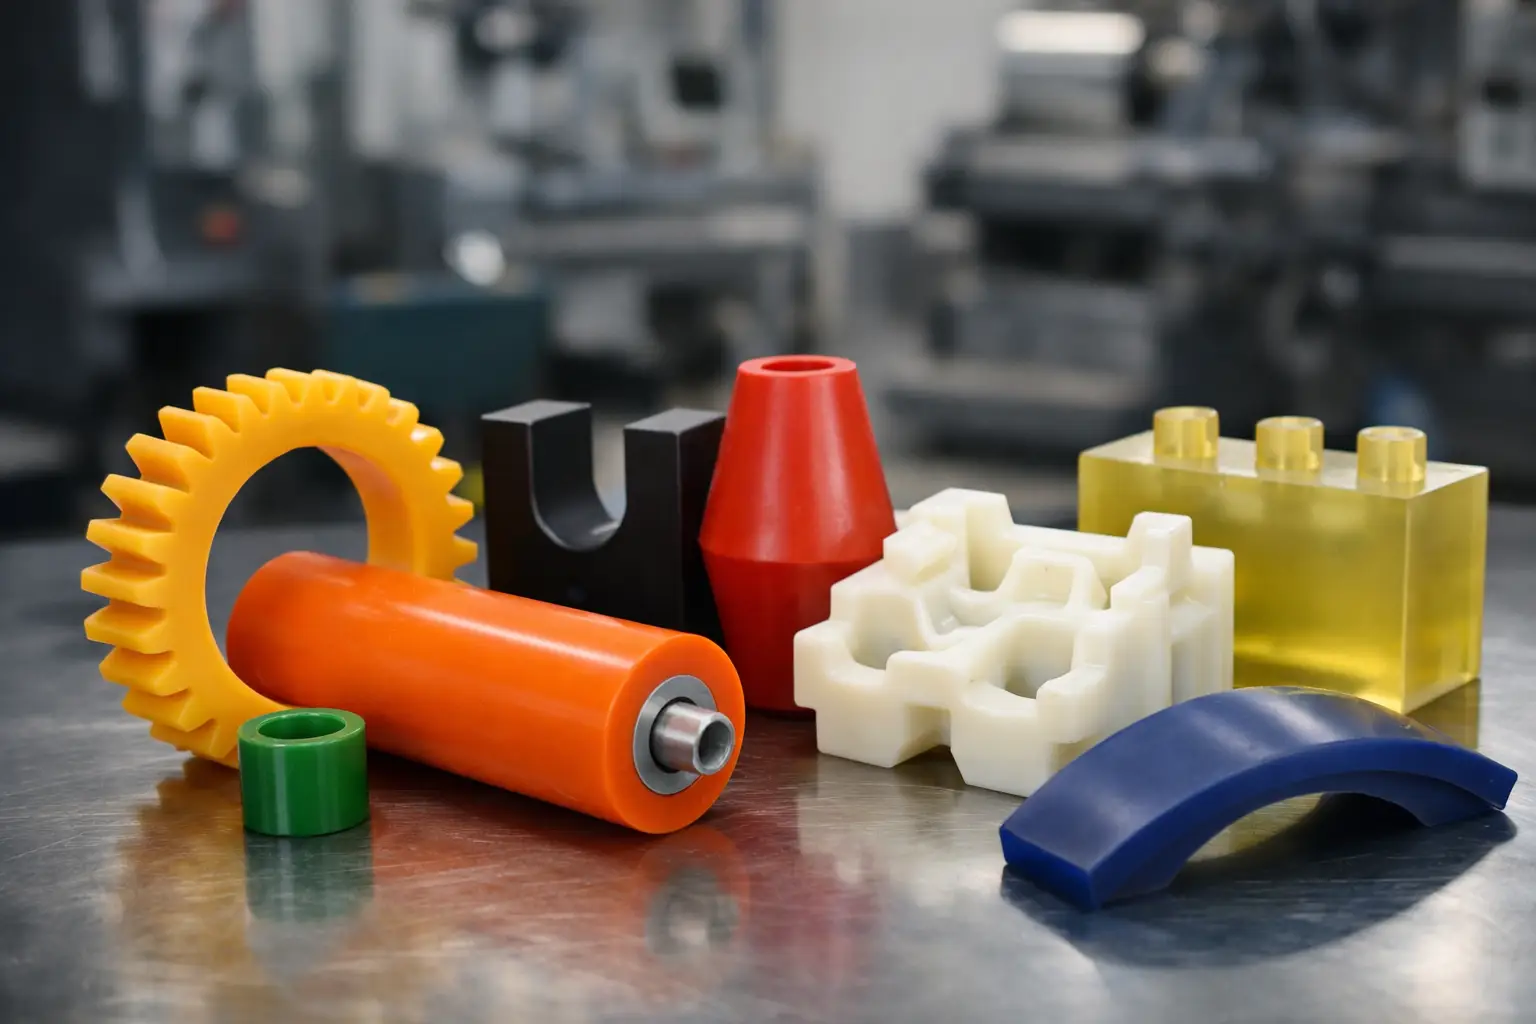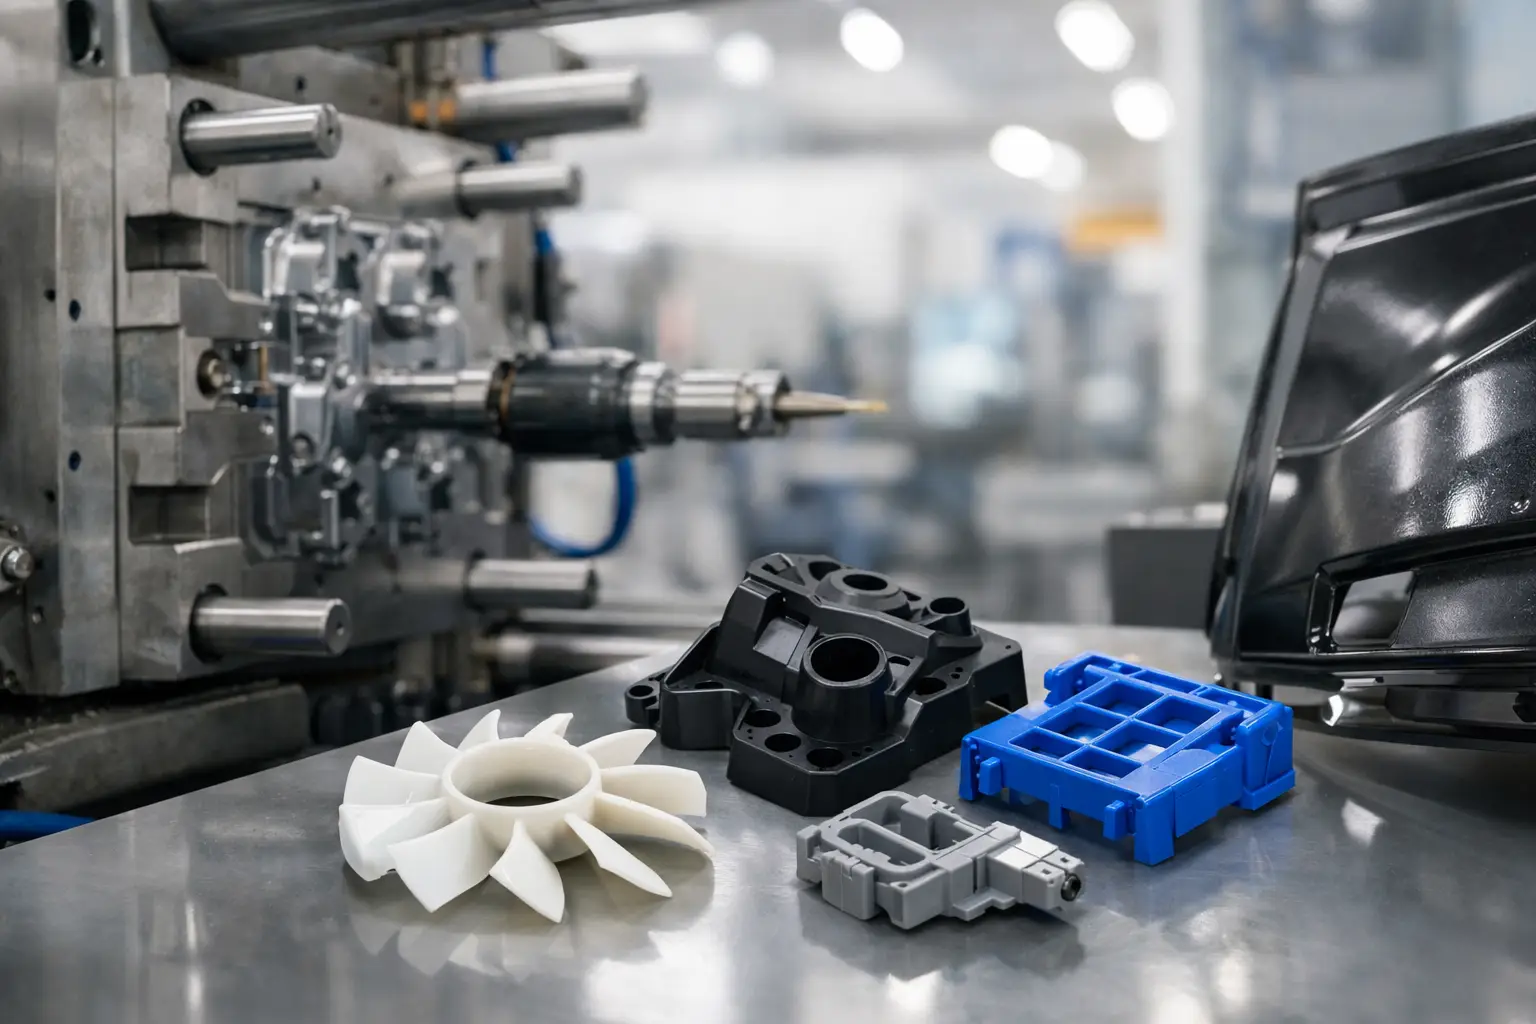
Una carcasa que se fisura por temperatura, un casquillo que se desgasta antes del mantenimiento programado o una tapa que no sella correctamente pueden detener una línea completa. El moldeo plástico convierte un diseño técnico en piezas repetibles para resolver este tipo de incidencias, pero el resultado depende de elegir bien el proceso, el polímero y la geometría desde el inicio.
Para compras, mantenimiento e ingeniería, no se trata solo de pedir una pieza de plástico. Hay que definir qué carga soportará, a qué agentes químicos estará expuesta, cuántas unidades se necesitan y qué tolerancias son realmente críticas. Una decisión acertada reduce reprocesos, paros no planificados y costes de sustitución.
Qué aporta el moldeo plástico a la industria
El moldeo permite dar forma a polímeros mediante calor, presión y un molde diseñado para una pieza concreta. Su principal ventaja es la repetibilidad: una vez estabilizados el material, el proceso y la herramienta, es posible fabricar series con dimensiones y acabados consistentes.
Frente al mecanizado de cada unidad, el proceso puede reducir el coste por pieza en producciones medias o altas. También facilita formas complejas, nervaduras de refuerzo, alojamientos para insertos metálicos, zonas de sellado y geometrías que requerirían varias operaciones de fabricación. No obstante, el ahorro no es automático. El utillaje tiene un coste inicial y necesita justificarse con el volumen, la criticidad de la aplicación o la necesidad de mantener una referencia estable durante años.
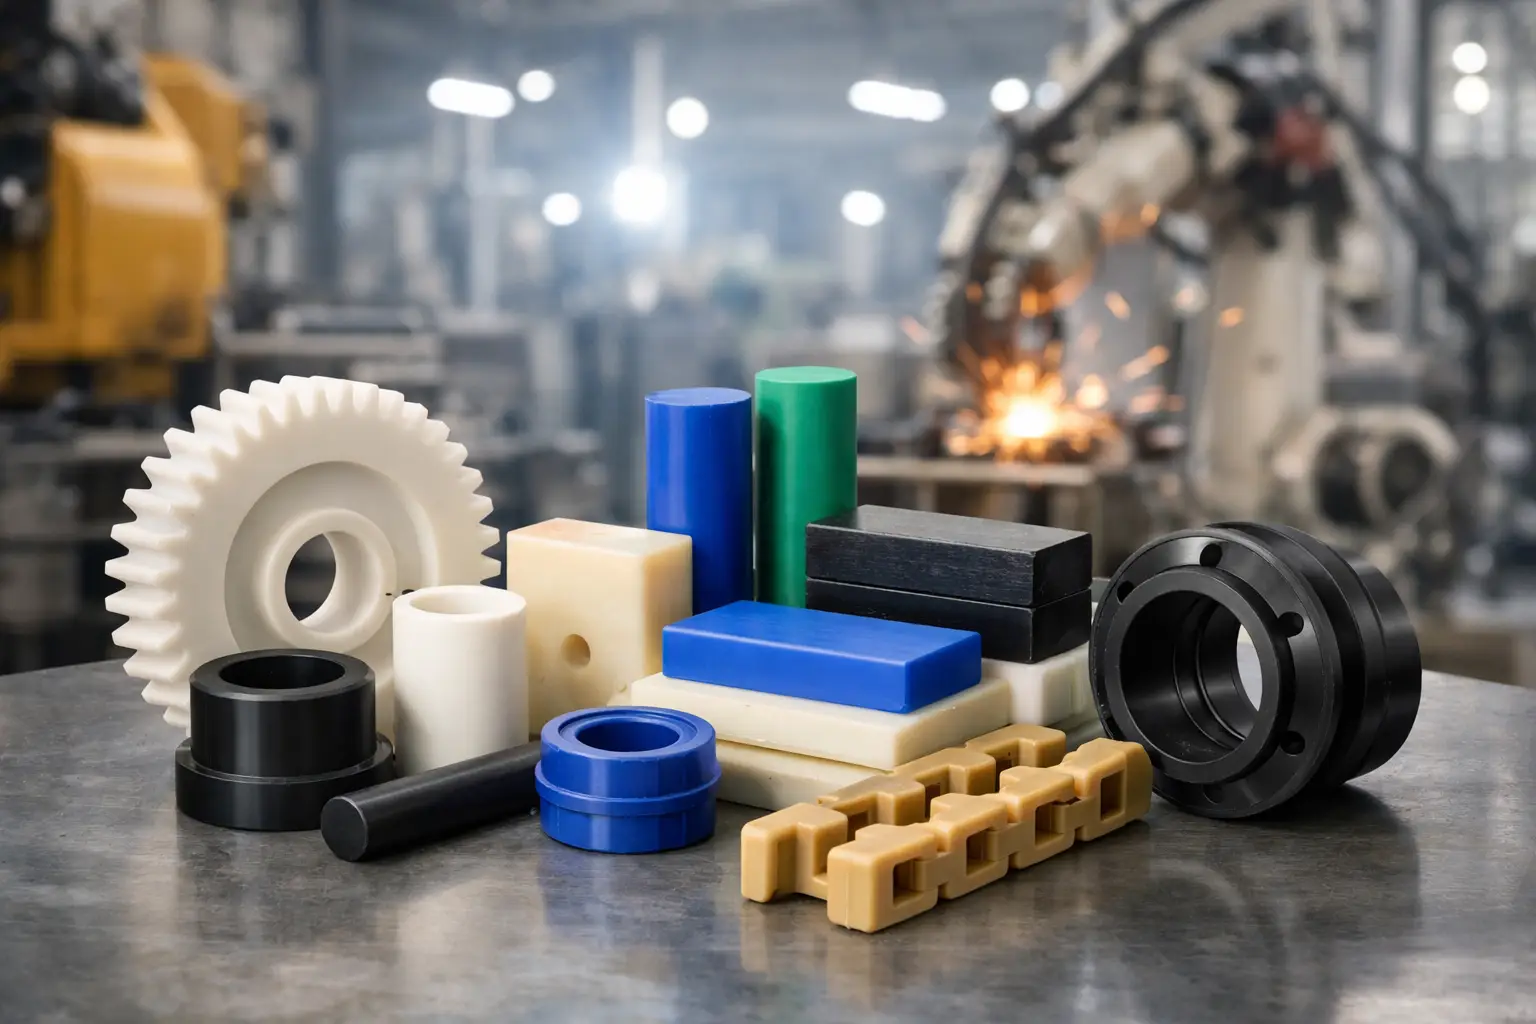
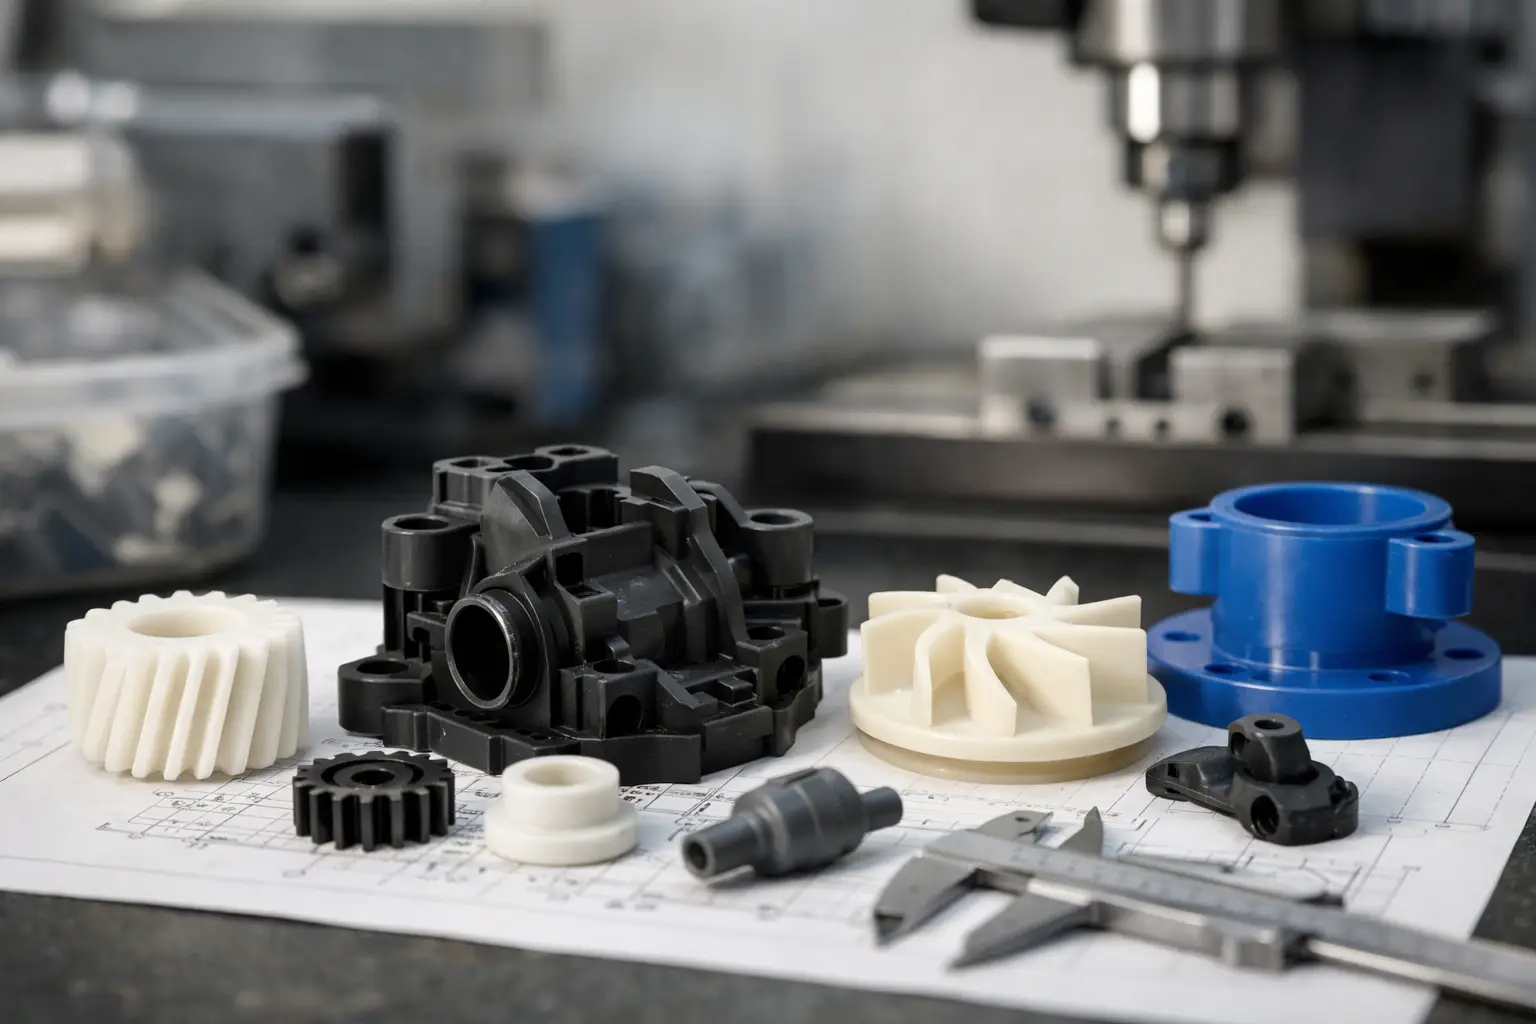
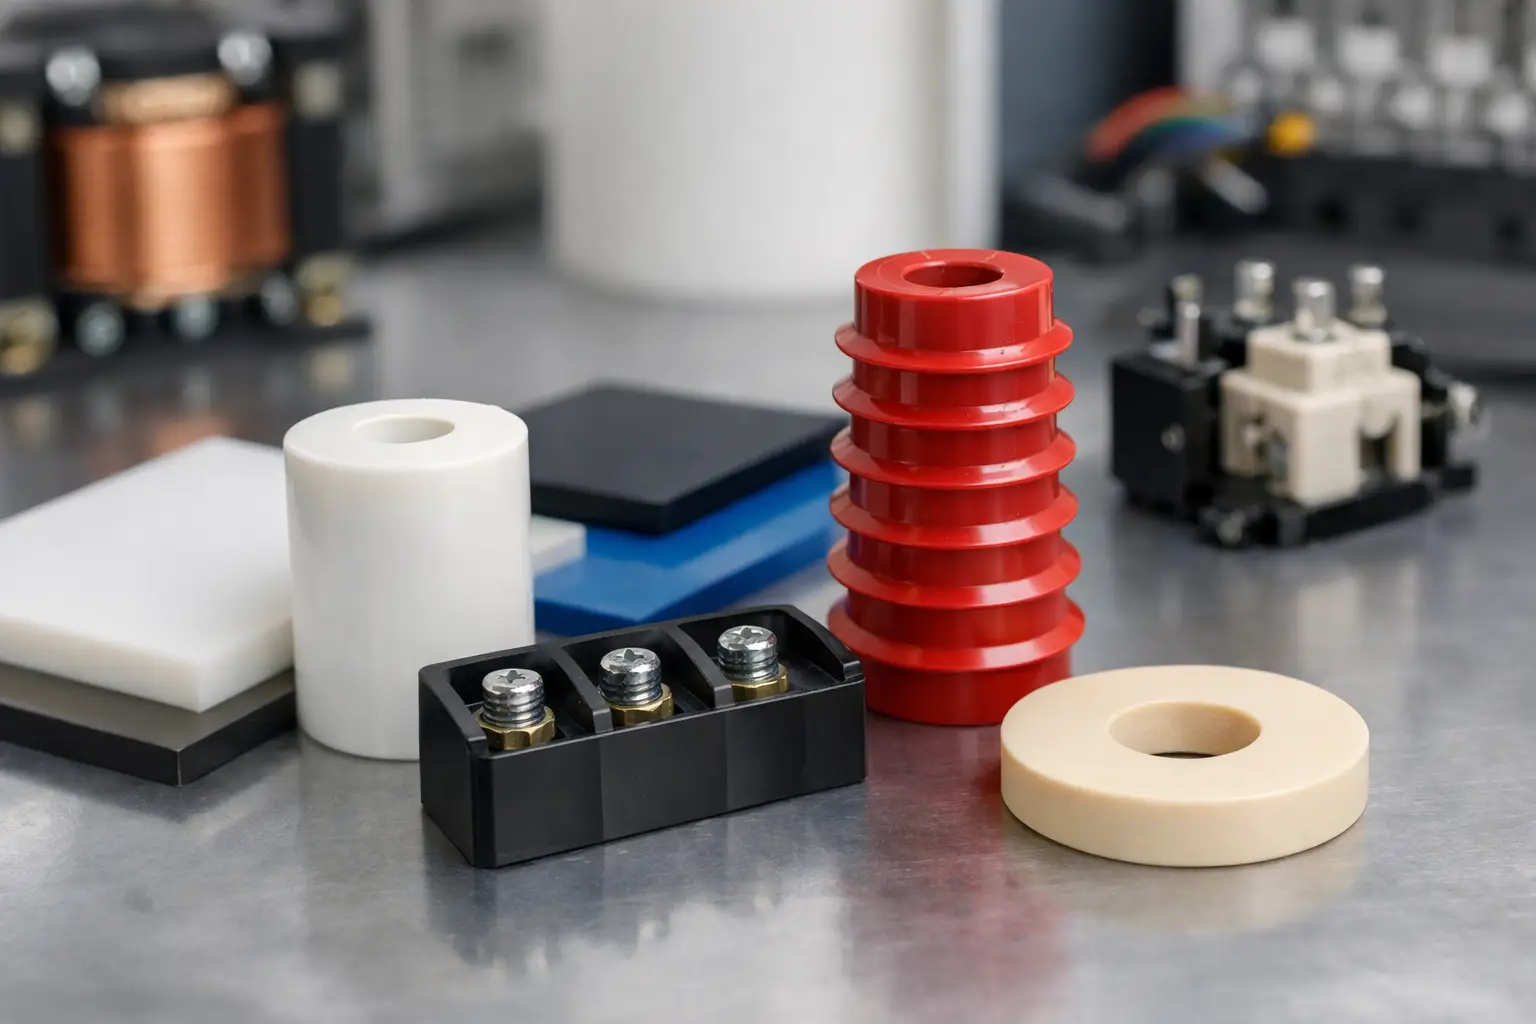
En entornos de acero, minería, automoción, transporte, industria eléctrica, vidrio o petróleo, las piezas moldeadas suelen trabajar como protecciones, guías, aislantes, tapas, separadores, componentes de conducción, soportes o elementos de desgaste. En cada caso, la resistencia del material es tan relevante como la forma de la pieza.
Procesos de moldeo plástico y cuándo utilizarlos
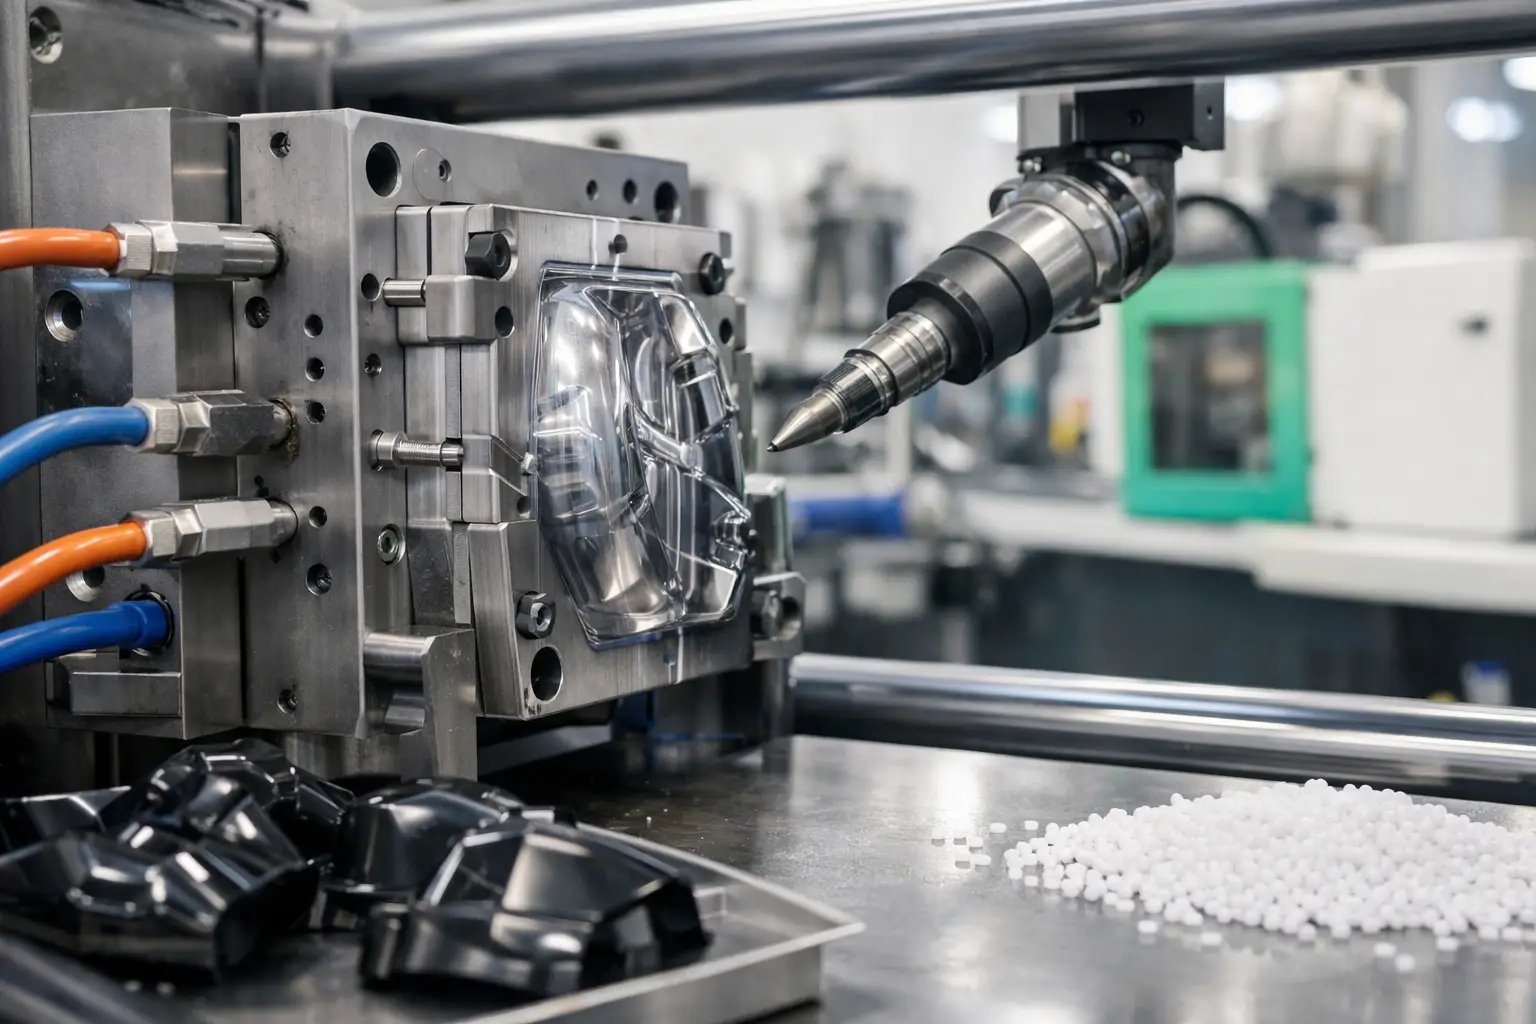
La inyección es el proceso más habitual para fabricar piezas técnicas con buena precisión y ciclos rápidos. El material se funde, se inyecta a presión en una cavidad y se enfría antes de expulsar la pieza. Es una alternativa adecuada para carcasas, conectores, clips, tapas, engranajes, componentes con nervaduras y piezas con insertos, especialmente cuando se requieren cantidades repetitivas.
El moldeo por compresión utiliza una carga de material que se conforma dentro del molde mediante presión y temperatura. Puede ser útil en determinadas geometrías, materiales termoestables o piezas donde la configuración de la herramienta favorece este método. Sus tiempos de ciclo y su capacidad para detalles finos no siempre compiten con la inyección, por lo que conviene valorarlo según la aplicación, no por costumbre.
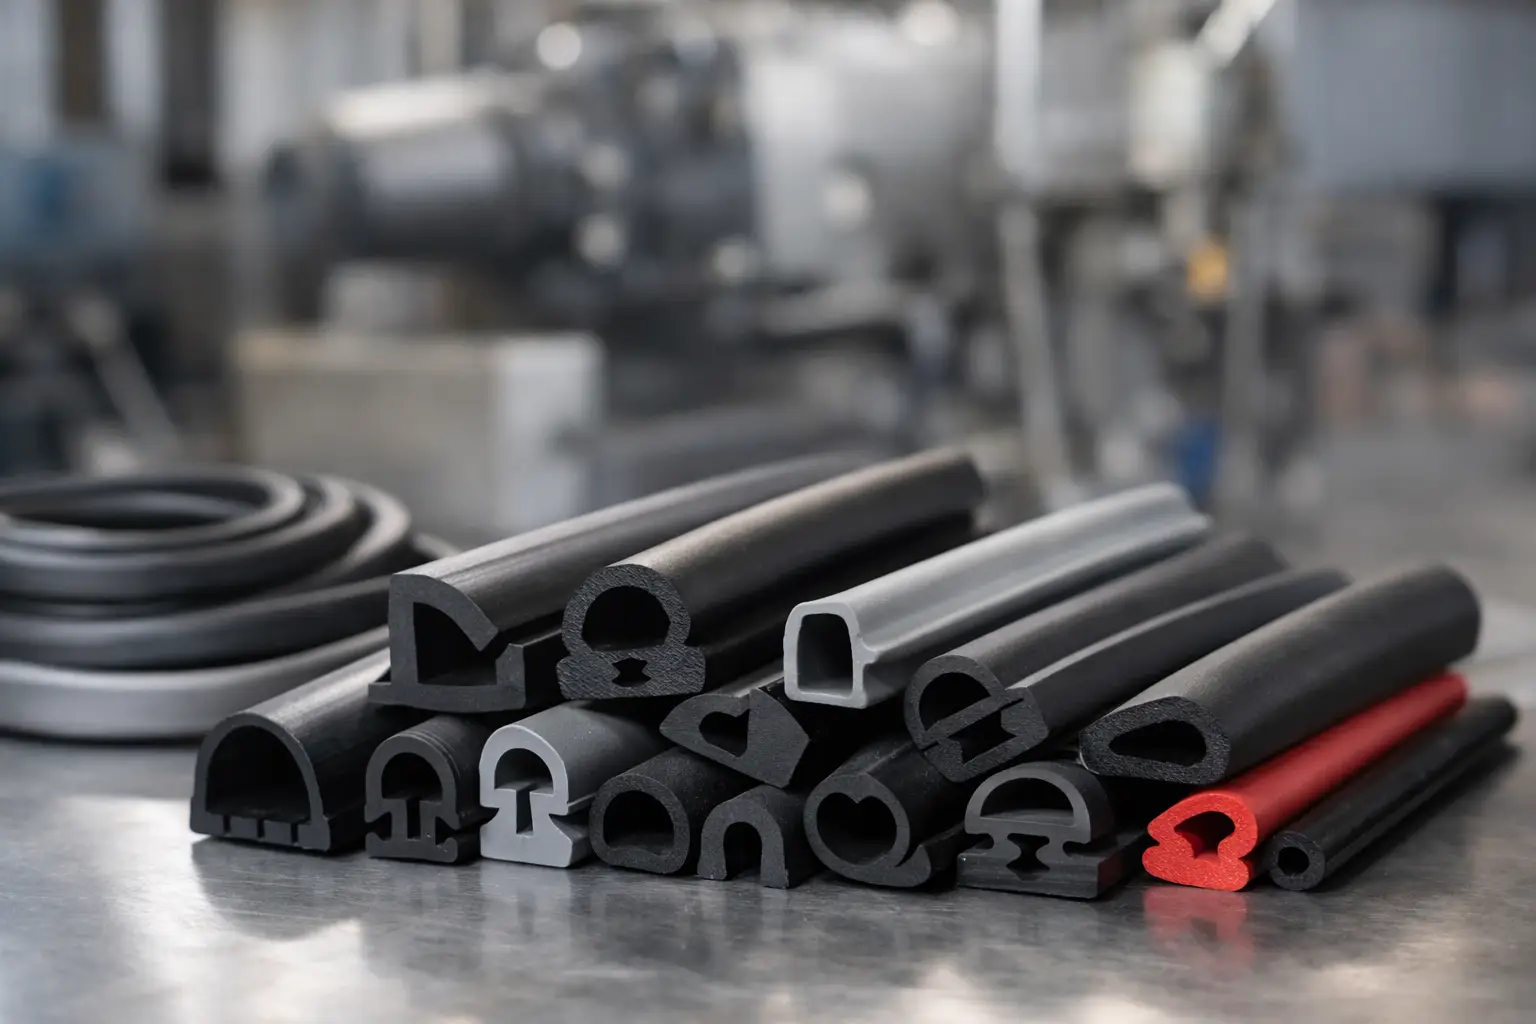
La extrusión no crea una pieza individual en cada ciclo, sino un perfil continuo. Es la opción lógica para guías, perfiles protectores, tiras, conductos y secciones de longitud variable. Después puede cortarse, taladrarse o mecanizarse para completar el componente.
También existen el rotomoldeo, orientado a piezas huecas de gran tamaño, y el termoformado, empleado en bandejas, cubiertas y componentes de pared relativamente fina. Elegir un proceso distinto al necesario puede encarecer la fabricación o limitar el desempeño de la pieza.
El material debe responder al entorno real
Decir que una pieza será de plástico no define su comportamiento. Cada polímero combina de forma diferente resistencia mecánica, estabilidad térmica, fricción, absorción de humedad, aislamiento eléctrico y compatibilidad química.
El polipropileno es una opción habitual cuando se busca buena resistencia química y bajo peso en componentes no sometidos a cargas extremas. El polietileno destaca en aplicaciones de desgaste, deslizamiento y protección, aunque su rigidez y tolerancia térmica pueden ser insuficientes para algunas piezas técnicas.
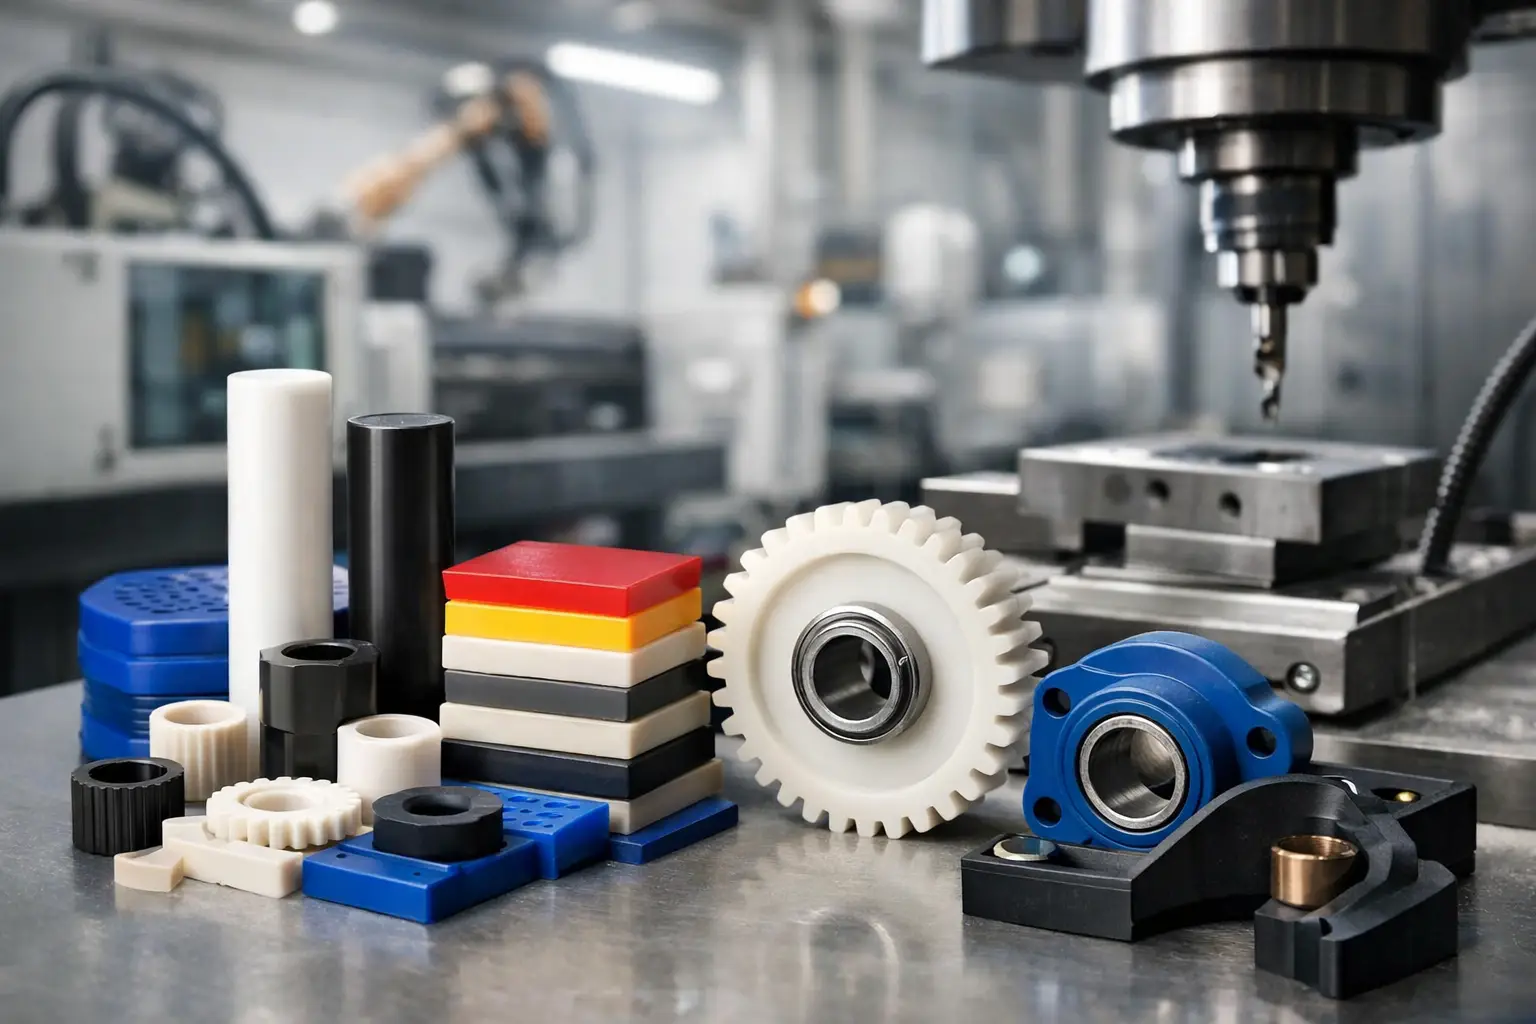
Para mayores exigencias mecánicas, la poliamida ofrece resistencia y buena capacidad de trabajo en elementos de fricción. Sin embargo, puede absorber humedad y modificar sus dimensiones o propiedades, un factor que debe contemplarse en tolerancias y servicio. El acetal se utiliza con frecuencia en casquillos, engranajes y guías por su estabilidad dimensional y bajo coeficiente de fricción.
Cuando hay temperatura elevada, exposición eléctrica o requisitos específicos de resistencia, pueden considerarse polímeros como policarbonato, PBT, PPS, PTFE o plásticos reforzados con fibra de vidrio. El refuerzo mejora rigidez y resistencia, pero puede aumentar el desgaste sobre herramientas y hacer que la pieza sea menos adecuada para ciertos encajes o impactos. La ficha técnica orienta, pero no sustituye evaluar las condiciones reales de operación.
Diseño de la pieza: donde se evita gran parte del problema
Un molde no corrige un diseño deficiente. Antes de fabricar la herramienta, conviene revisar espesores, radios, ángulos de desmoldeo, puntos de inyección, contracción prevista y zonas que concentrarán carga. Una pared excesivamente gruesa puede causar rechupes, alabeo o ciclos de enfriamiento innecesariamente largos. Una pared demasiado fina puede dificultar el llenado o reducir la resistencia al impacto.
Los espesores uniformes ayudan a controlar la contracción. Cuando una zona necesita mayor rigidez, las nervaduras suelen ser preferibles a acumular material. Los radios en esquinas reducen concentraciones de tensión y favorecen el flujo del polímero. Del mismo modo, los ángulos de salida permiten extraer la pieza sin marcarla ni forzar el molde.
Las tolerancias deben responder a una función concreta. Solicitar tolerancias muy cerradas en toda la geometría eleva el coste de herramienta, control y rechazo sin aportar valor si solo dos superficies son críticas. En conjuntos con ejes, alojamientos, juntas o insertos metálicos, es fundamental definir qué dimensiones controlan el montaje y cuáles admiten variación.
Un archivo CAD bien definido, una muestra de la pieza anterior si existe y datos sobre temperatura, carga, fluido o velocidad de trabajo aceleran la evaluación técnica. En RubberSelection, este intercambio permite plantear una fabricación orientada a la aplicación, no únicamente a reproducir una forma.
Control de calidad y repetibilidad en serie
Una pieza aceptable en la primera muestra no garantiza una producción fiable. La calidad en moldeo depende de controlar el material, la temperatura de proceso, la presión, el tiempo de enfriamiento y el estado del molde. La humedad en ciertos polímeros, por ejemplo, puede generar defectos superficiales o pérdida de propiedades si el secado no se realiza correctamente.
El control dimensional debe concentrarse en las cotas funcionales: diámetros de ajuste, planos de apoyo, espesores de sellado, posiciones de insertos y zonas de contacto. Además de medir, conviene revisar visualmente rebabas, marcas de expulsión, hundimientos, deformaciones y cambios de color que puedan revelar una variación de proceso.
En piezas sometidas a desgaste o carga, una prueba de montaje puede ser más reveladora que una medición aislada. El componente debe funcionar con el equipo, no solo cumplir una cota sobre la mesa de inspección.
Cuándo conviene fabricar una pieza a medida
La fabricación personalizada tiene sentido cuando una referencia comercial no resuelve la necesidad, cuando el tiempo de reposición de un componente importado afecta a la operación o cuando una modificación de diseño puede alargar la vida útil del conjunto. Es habitual en sustitución de piezas obsoletas, modernización de maquinaria, protecciones específicas y componentes con medidas no estándar.
Antes de abrir un molde, hay que comparar alternativas. Para una cantidad muy baja, el mecanizado de plástico de ingeniería o una solución fabricada por otro método puede ser más rentable. Para series recurrentes, una herramienta de inyección puede compensar por coste unitario, repetibilidad y reducción de operaciones posteriores. También debe contemplarse si la pieza evolucionará a corto plazo: modificar un molde ya terminado implica tiempo y coste.
Qué información debe incluir una solicitud técnica
Una consulta eficaz evita presupuestos incompletos y cambios tardíos. Además de la cantidad inicial y anual estimada, es útil indicar las dimensiones generales, planos o modelos 3D disponibles, material solicitado si se conoce y una descripción clara de la función de la pieza.
También deben comunicarse las condiciones de servicio: temperatura mínima y máxima, contacto con aceites, agua, combustibles, abrasivos o productos químicos, carga aplicada, exposición exterior y requisitos eléctricos. Si la pieza sustituye a otra, una muestra física y el motivo del fallo aportan información valiosa para no repetir el mismo problema con otro material.
El proveedor debe poder indicar si la geometría es viable, qué proceso resulta adecuado, qué grado de material conviene evaluar y qué elementos del diseño pueden afectar al plazo, al coste o al comportamiento. Esa revisión previa es especialmente relevante cuando el componente interviene en seguridad, sellado, movimiento o continuidad operativa.
La mejor pieza no es necesariamente la de mayor precio ni la de material más sofisticado. Es la que mantiene su función bajo las condiciones reales de la planta, puede fabricarse de forma consistente y llega con la información técnica necesaria para instalarla con confianza. Definir bien esos tres puntos antes de solicitar fabricación ahorra tiempo cuando más falta hace: durante la operación.