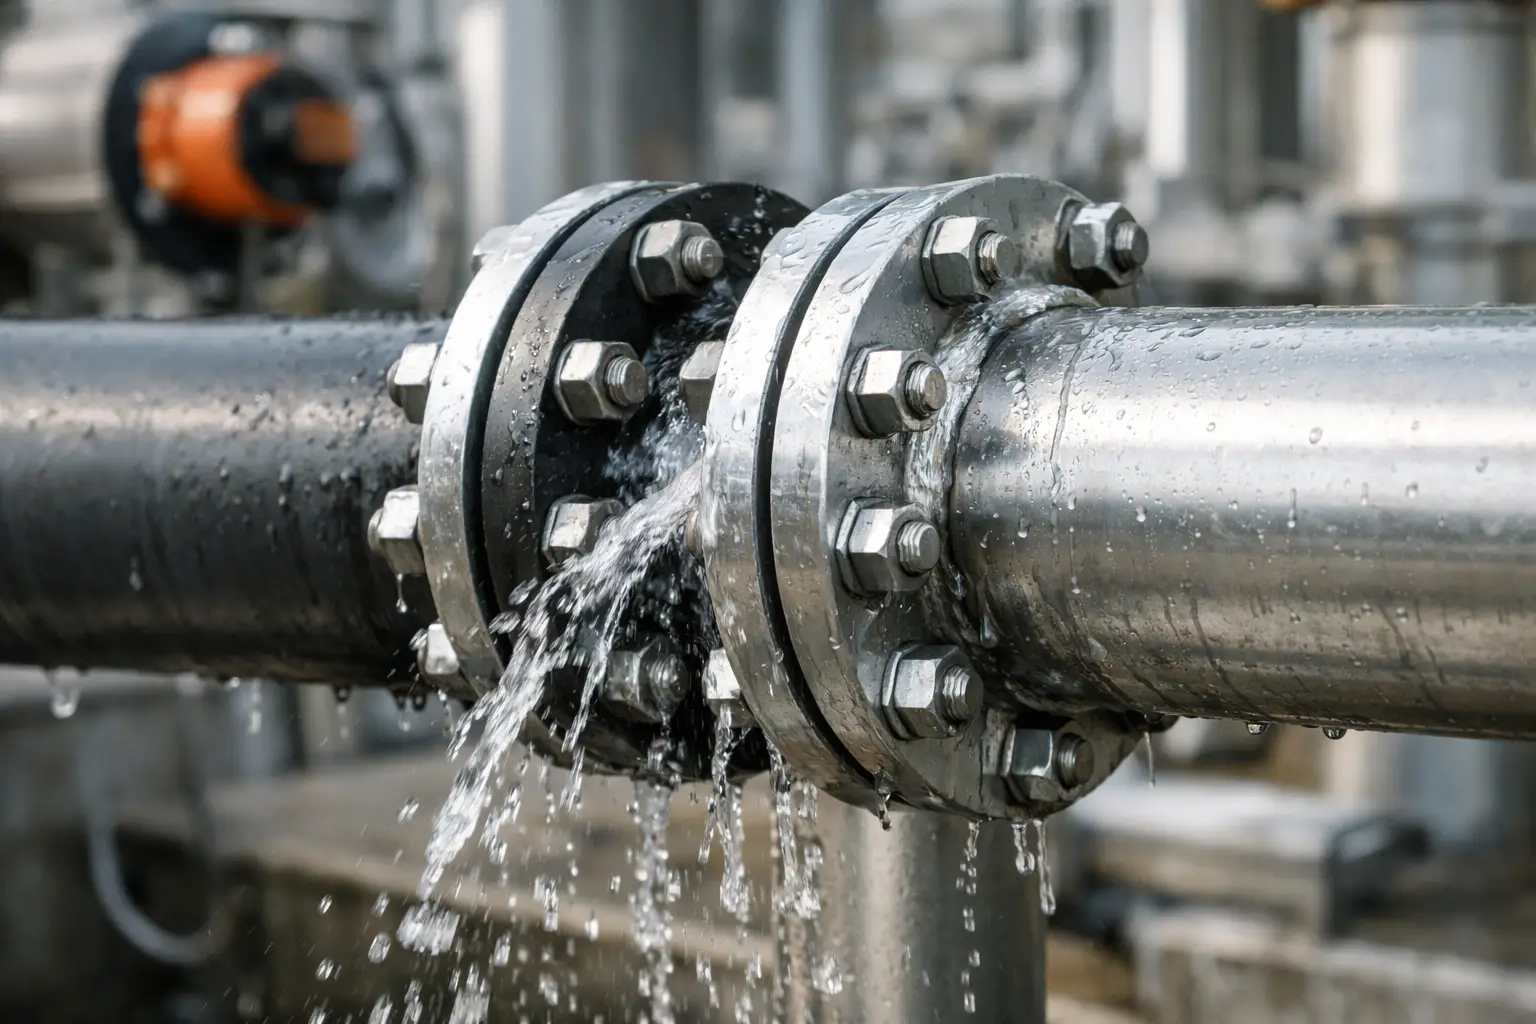
Un empaque que falla por unos milímetros, una dureza inadecuada o un material incompatible puede detener una línea, provocar una fuga y elevar el coste de mantenimiento. Por eso, entender cómo fabricar empaques de hule no consiste solo en cortar una figura con la forma correcta: exige definir las condiciones reales de servicio, seleccionar el elastómero adecuado y controlar cada etapa de fabricación.
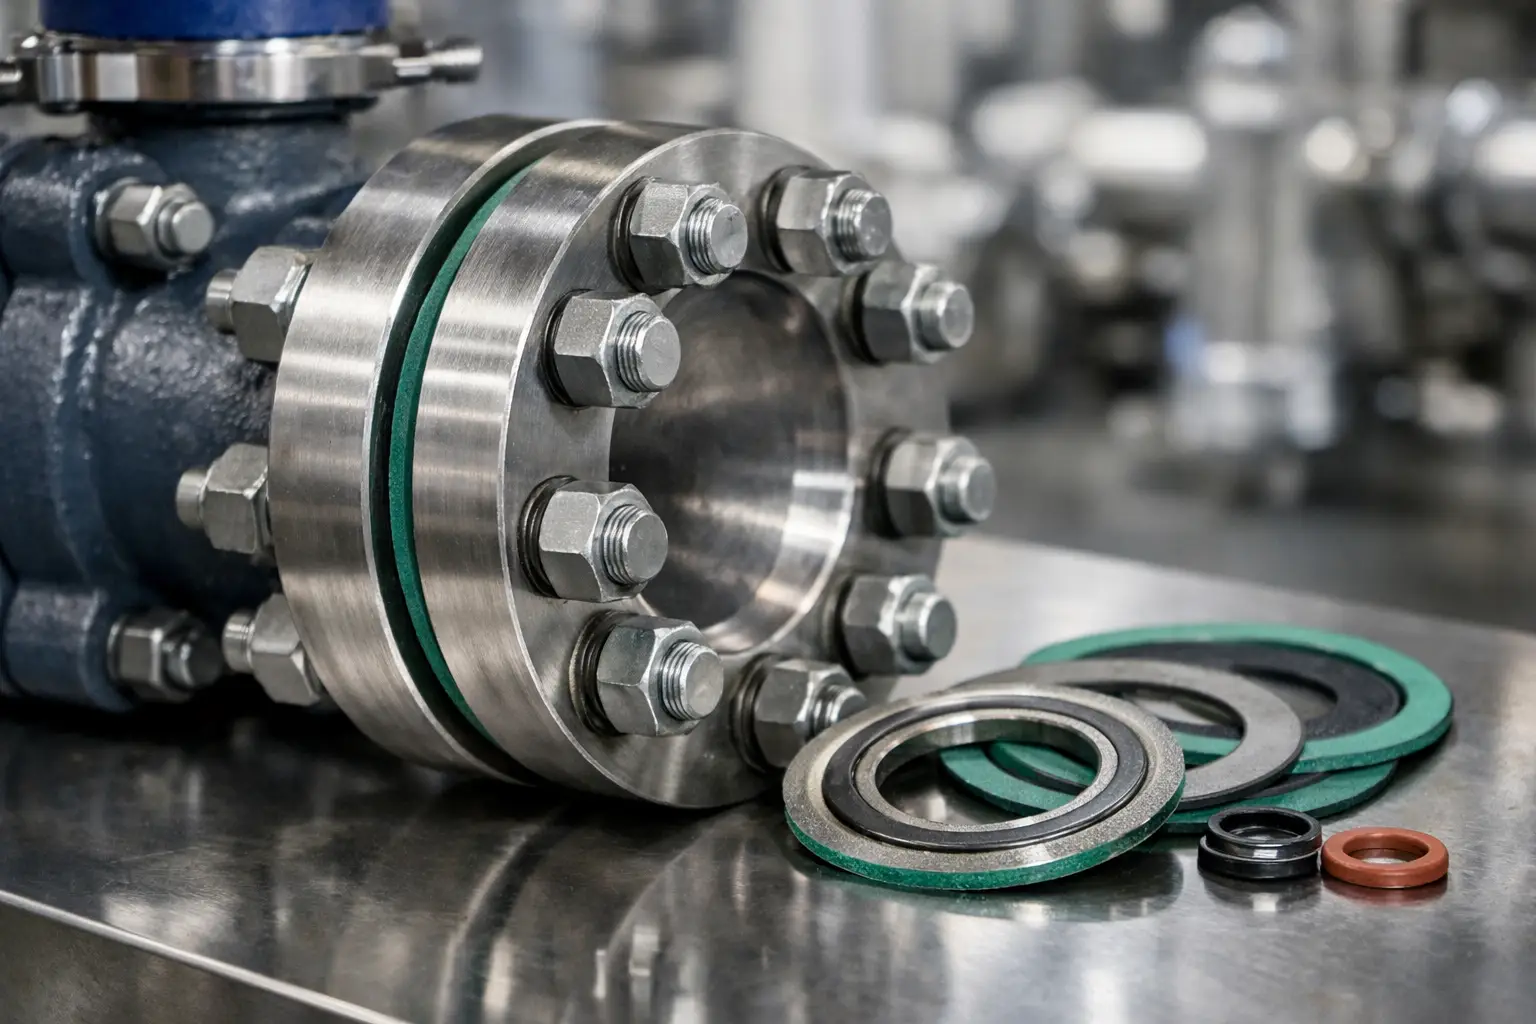
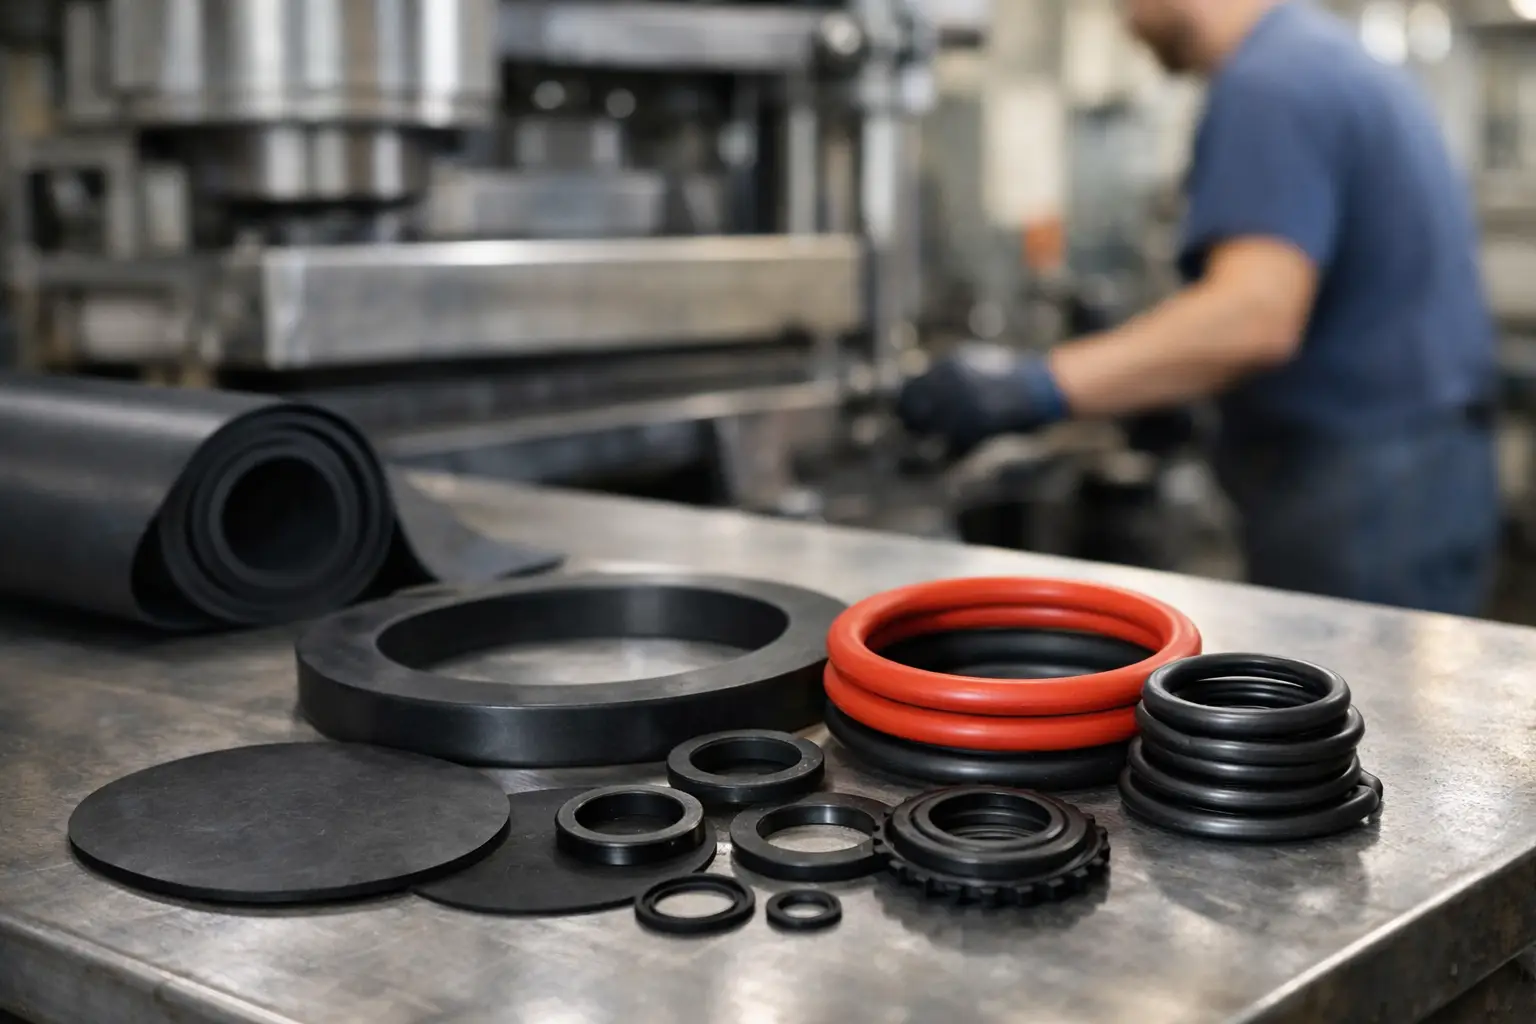
En aplicaciones industriales, el término empaque suele referirse a una junta plana de caucho, diseñada para sellar bridas, tapas, carcasas, registros, bombas, tuberías o equipos con superficies de contacto. Su función parece sencilla, pero trabaja bajo presión, temperatura, vibración, contacto químico y ciclos repetidos. La fabricación debe responder a esas variables, no únicamente a un plano o una muestra física.
Cómo fabricar empaques de hule según la aplicación
El primer paso es reunir la información técnica de la aplicación. Antes de elegir un material o preparar una mesa de corte, conviene conocer el fluido que se va a contener, la temperatura mínima y máxima, la presión, el tipo de unión, el acabado de las superficies y la frecuencia de desmontaje.
También debe definirse si el empaque estará expuesto al exterior, a aceites, combustibles, vapor, agua potable, abrasión, radiación solar o agentes químicos. Un empaque de hule para agua puede funcionar correctamente durante años y fallar en pocos días si se instala en una línea con hidrocarburos. El material no se selecciona por disponibilidad, sino por compatibilidad.
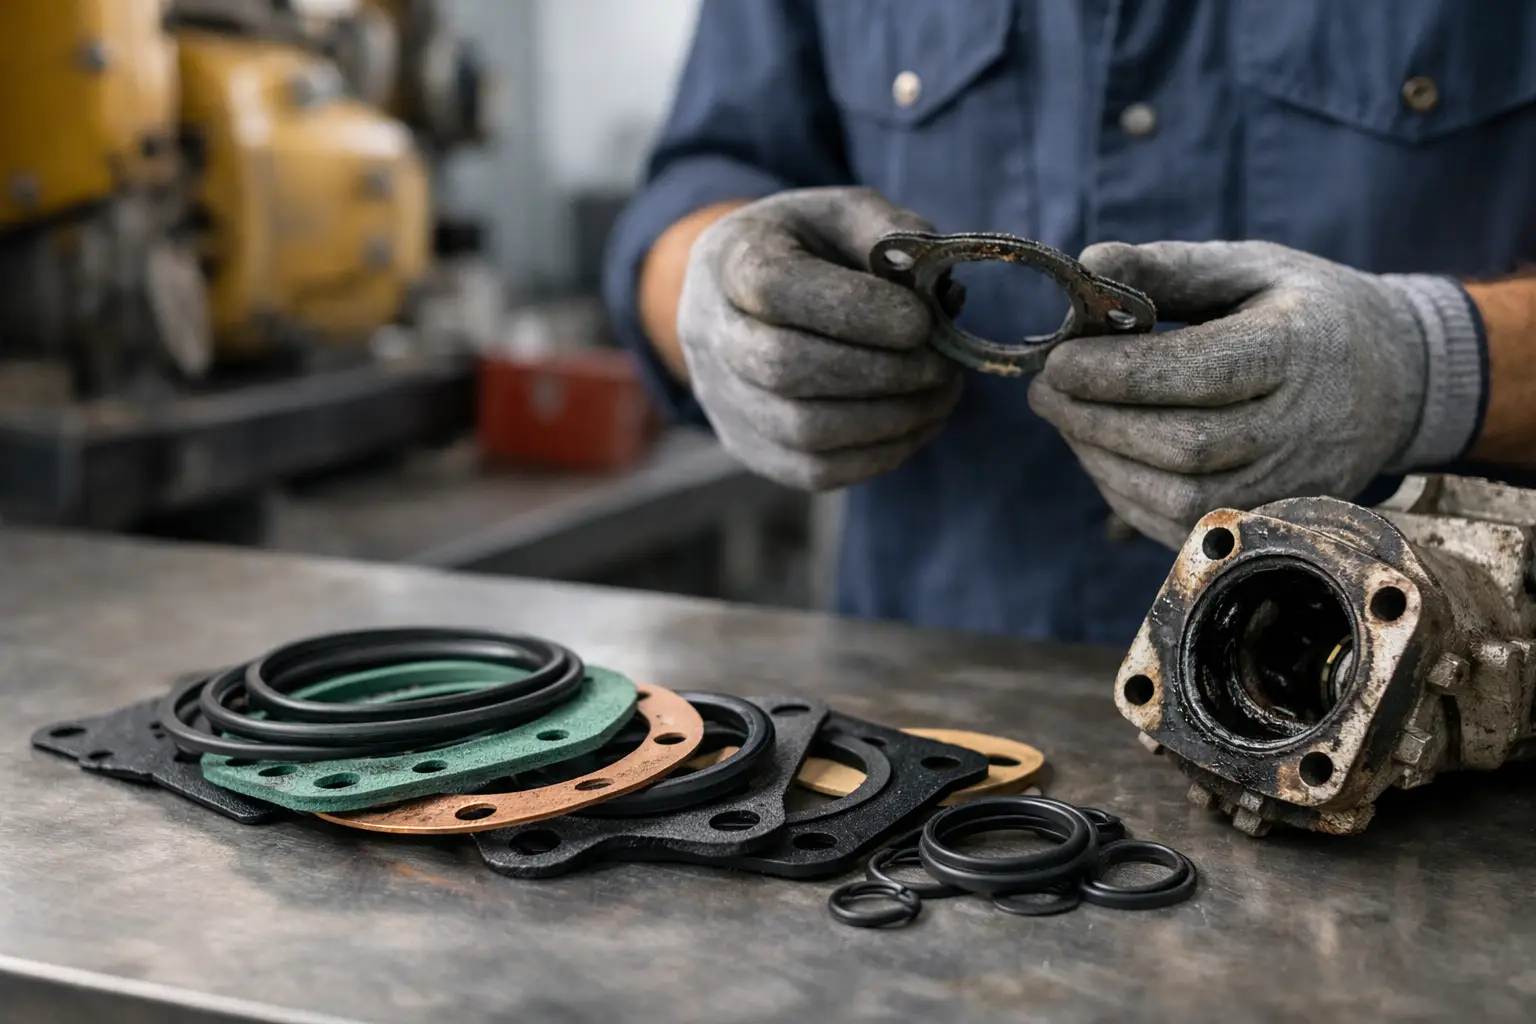
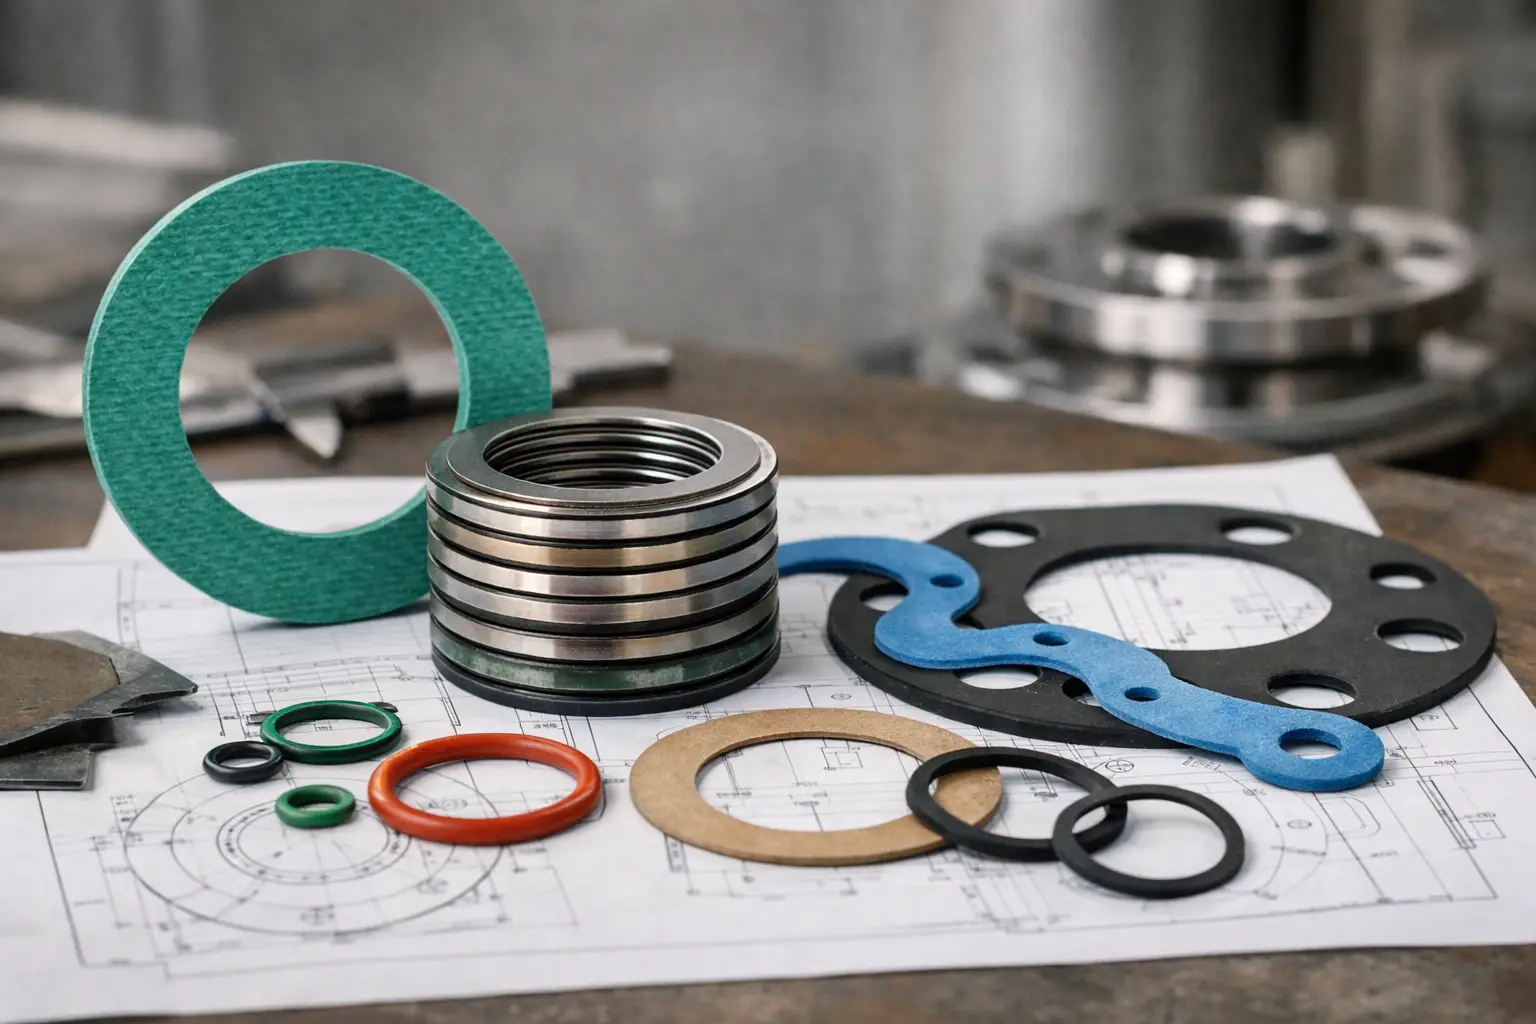
La geometría es el siguiente punto crítico. Hay que confirmar diámetro interior y exterior, espesor, posición y diámetro de barrenos, ranuras, tolerancias y cualquier zona de refuerzo. Cuando no existe plano, una muestra usada puede servir como referencia, pero debe revisarse si presenta deformación por compresión, desgaste o crecimiento por temperatura. Copiar una pieza deteriorada sin validar sus medidas puede repetir el problema original.
Selección del elastómero
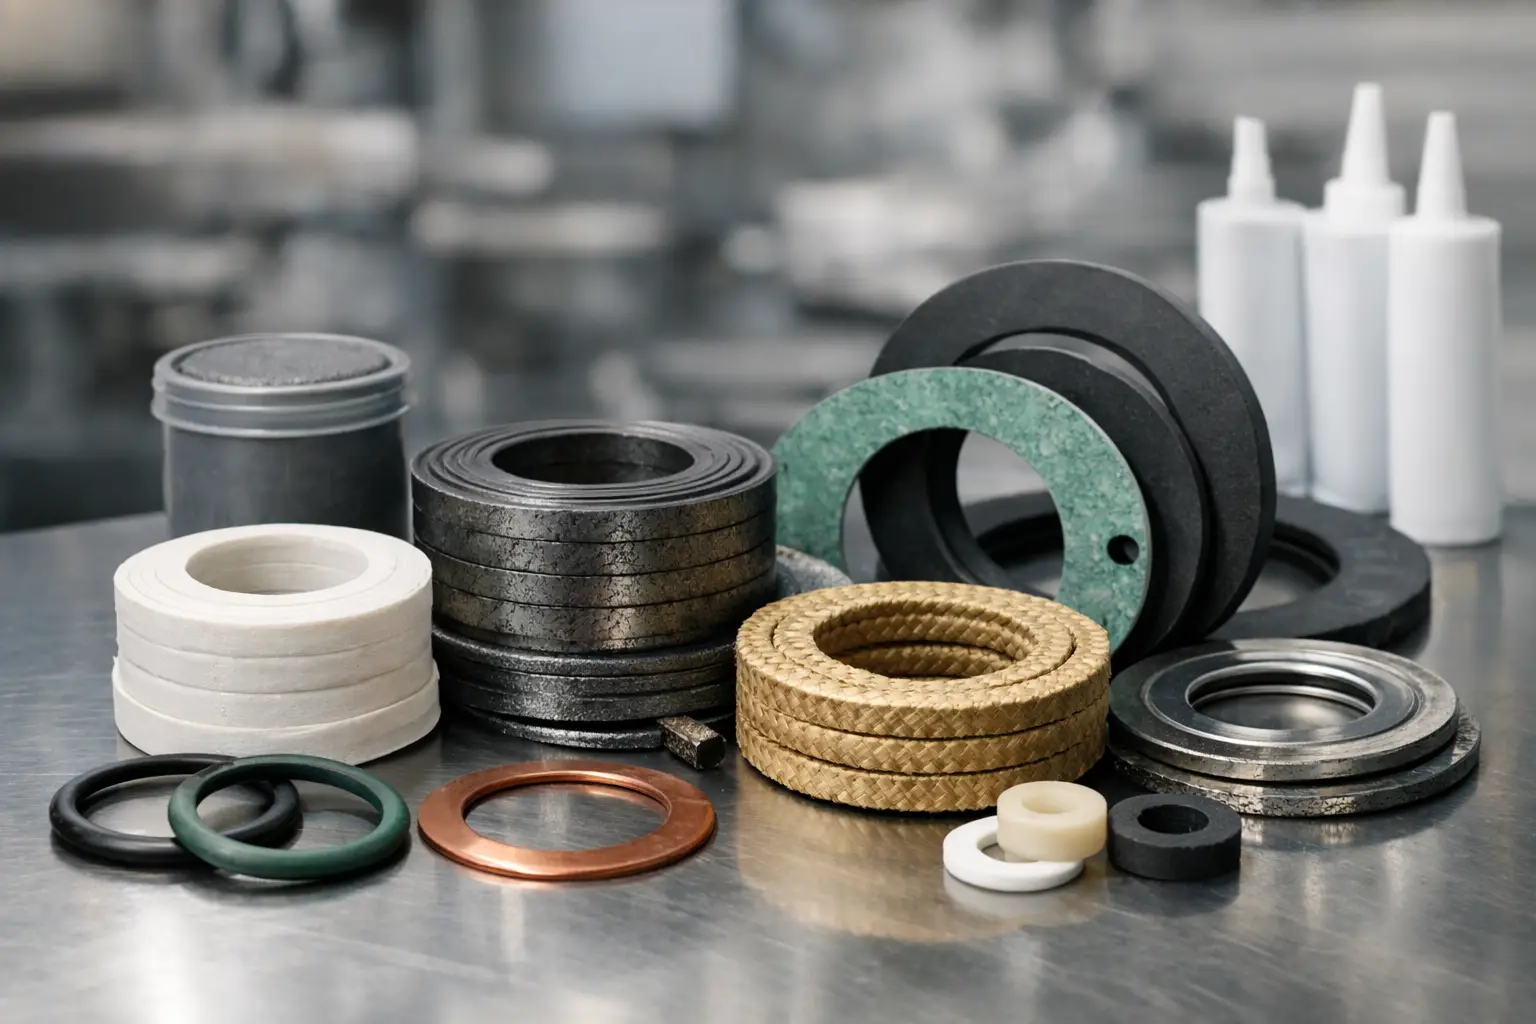
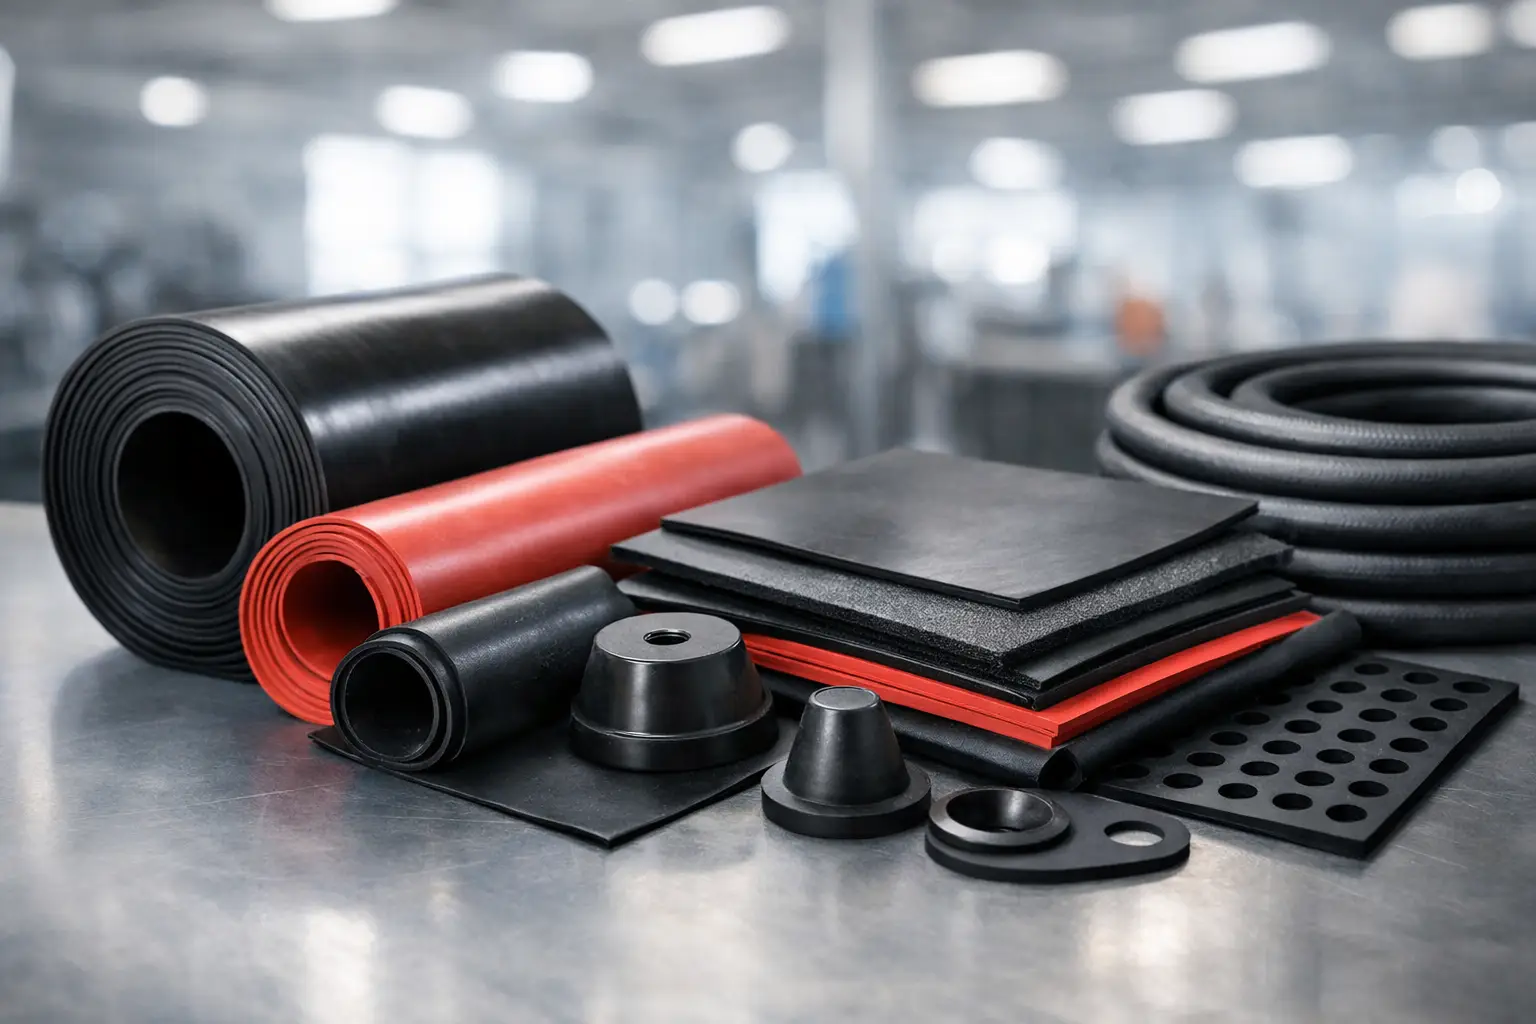
La elección del hule determina la vida útil del empaque. Entre los compuestos más utilizados se encuentran el caucho natural, SBR, neopreno, NBR, EPDM, silicona, Viton y otros elastómeros especiales. Cada uno ofrece ventajas y límites concretos.
El NBR suele utilizarse cuando existe contacto con aceites, grasas y determinados combustibles. El EPDM presenta buen comportamiento frente a agua caliente, vapor, intemperie y algunos productos químicos, aunque no es la opción adecuada para hidrocarburos. El neopreno puede aportar resistencia moderada a aceites, ozono y envejecimiento. La silicona es una alternativa para rangos amplios de temperatura y aplicaciones específicas, pero su resistencia mecánica y química debe evaluarse frente a las condiciones de trabajo.
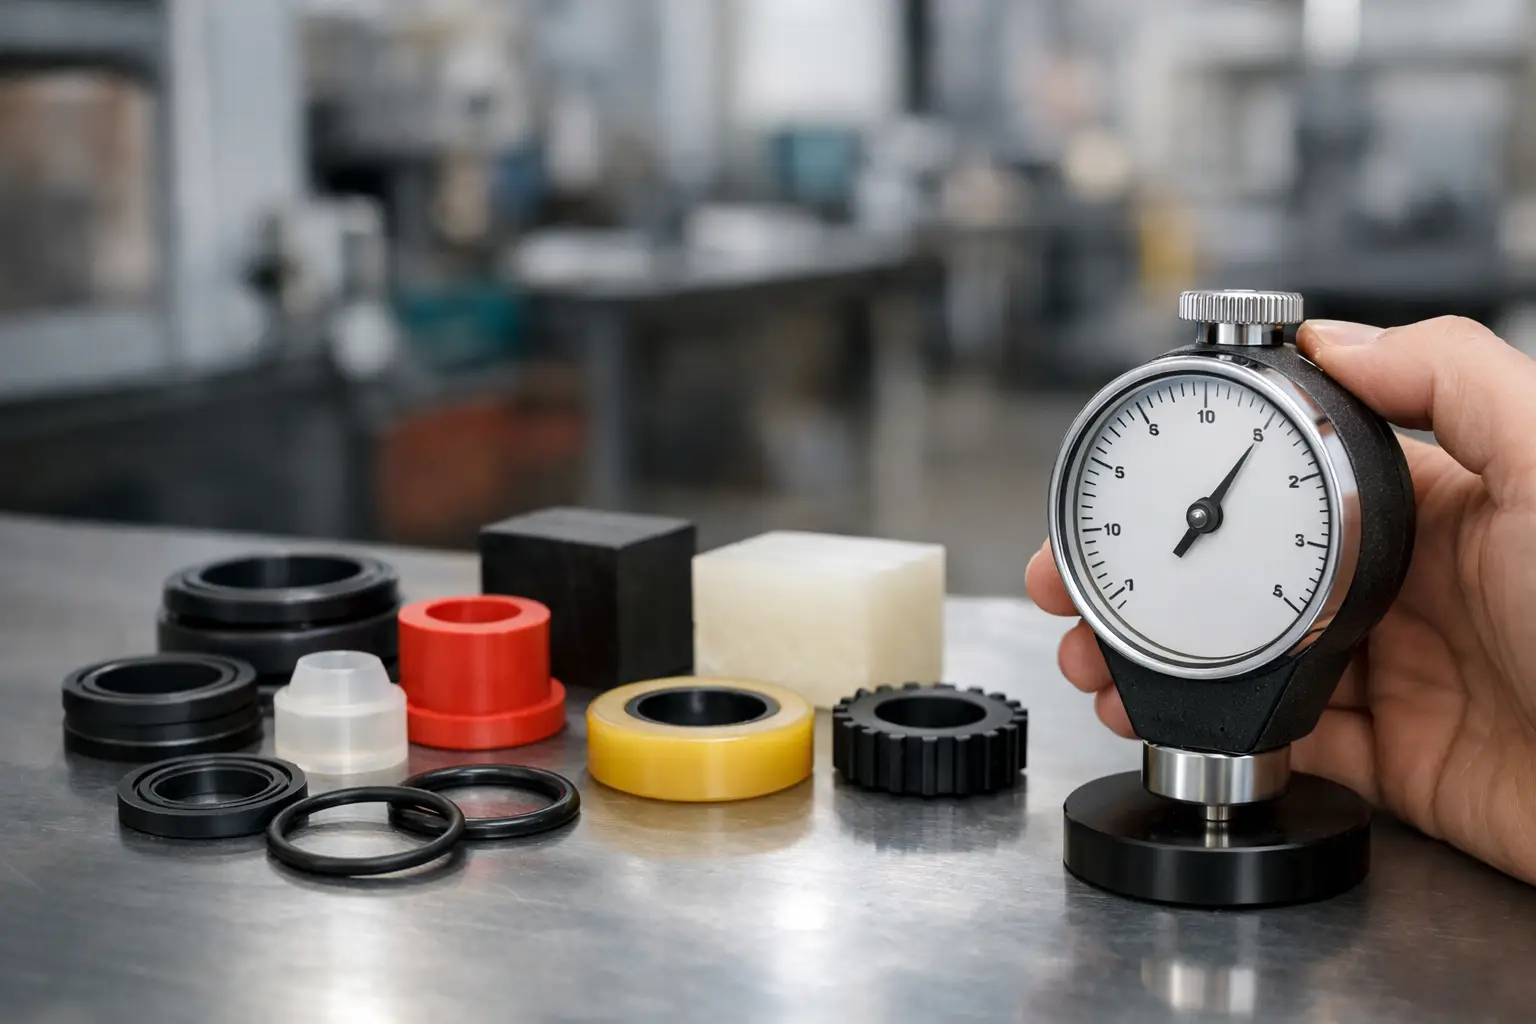
La dureza, normalmente expresada en Shore A, también influye en el sellado. Un material demasiado blando puede extruirse o deformarse bajo presión; uno demasiado duro puede no compensar irregularidades en las caras de contacto. En muchos empaques planos industriales se emplean durezas medias, pero el valor correcto depende del espesor, la carga de apriete, el fluido y el diseño de la unión.
Del plano al corte del empaque
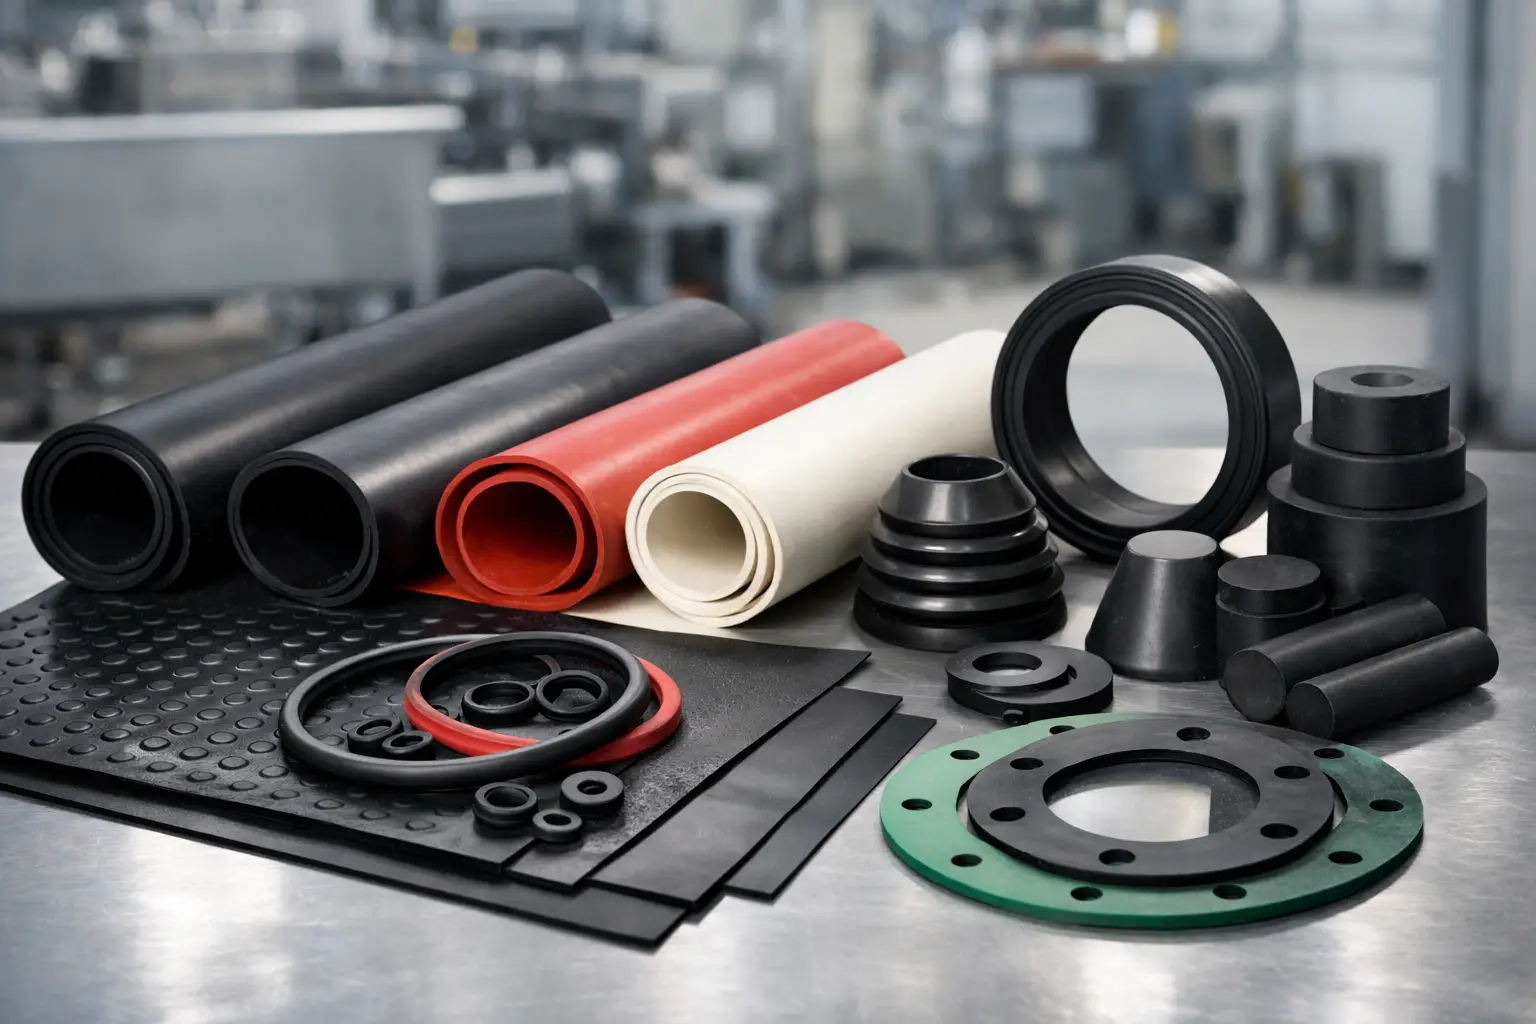
Una vez validado el diseño y el compuesto, se prepara el material en forma de lámina, placa o rollo. La elección del espesor debe considerar la planitud de las superficies y la capacidad de compresión del elastómero. Aumentar el espesor no siempre mejora el sellado: un empaque excesivamente grueso puede desplazarse, sufrir deformación permanente o requerir una carga de apriete difícil de controlar.
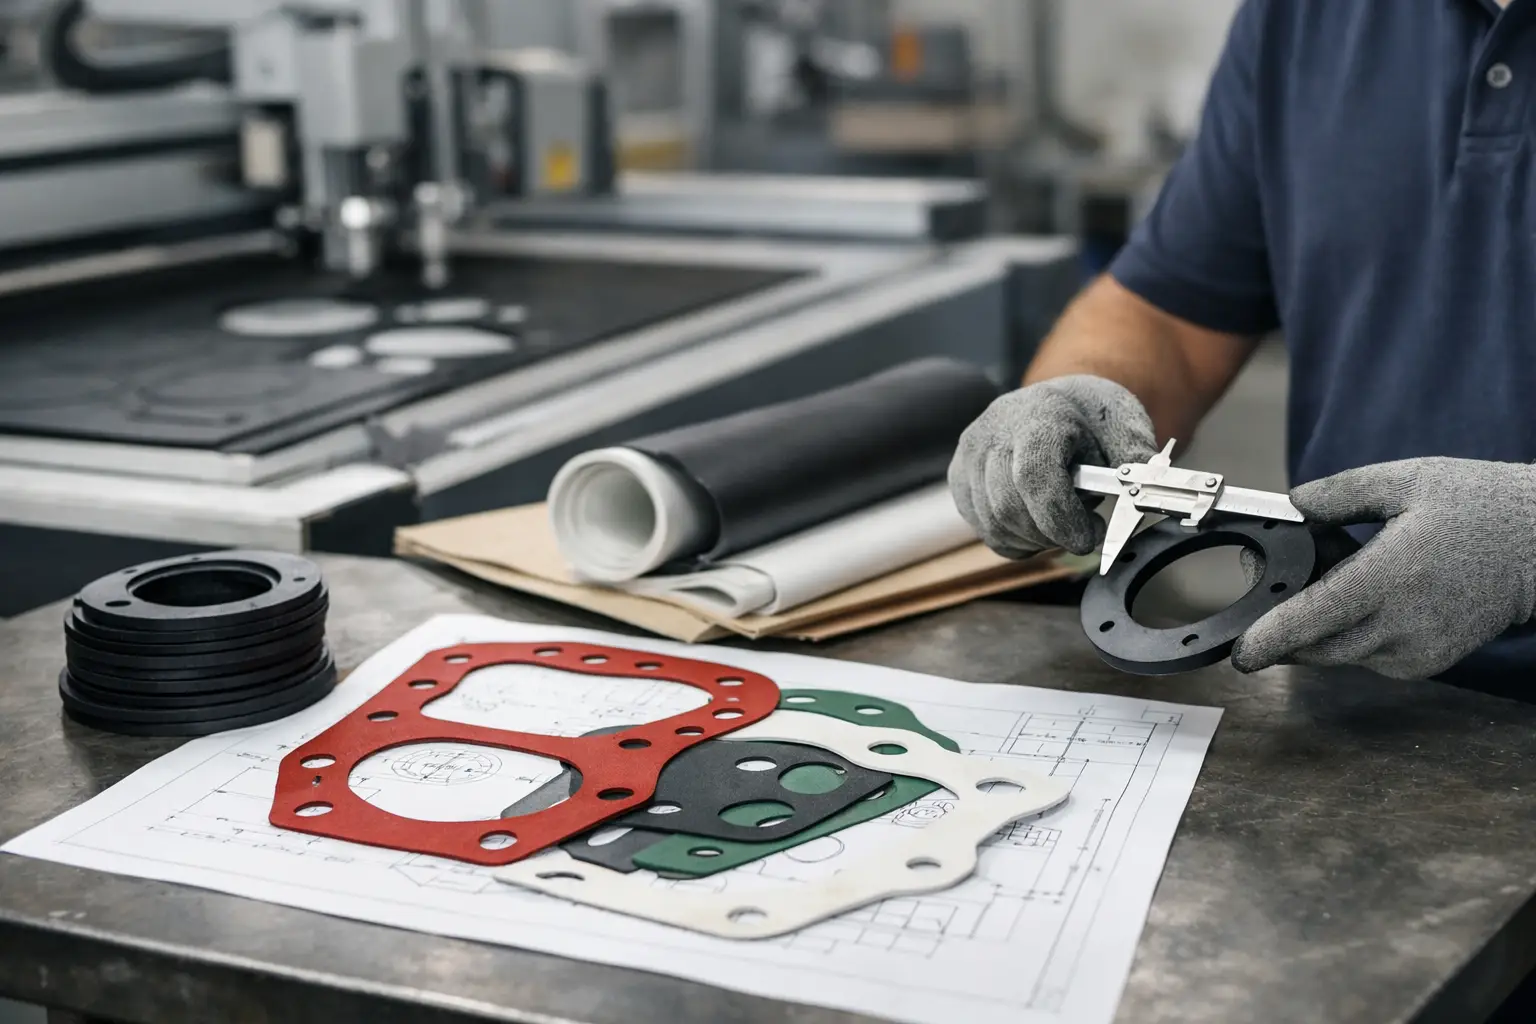
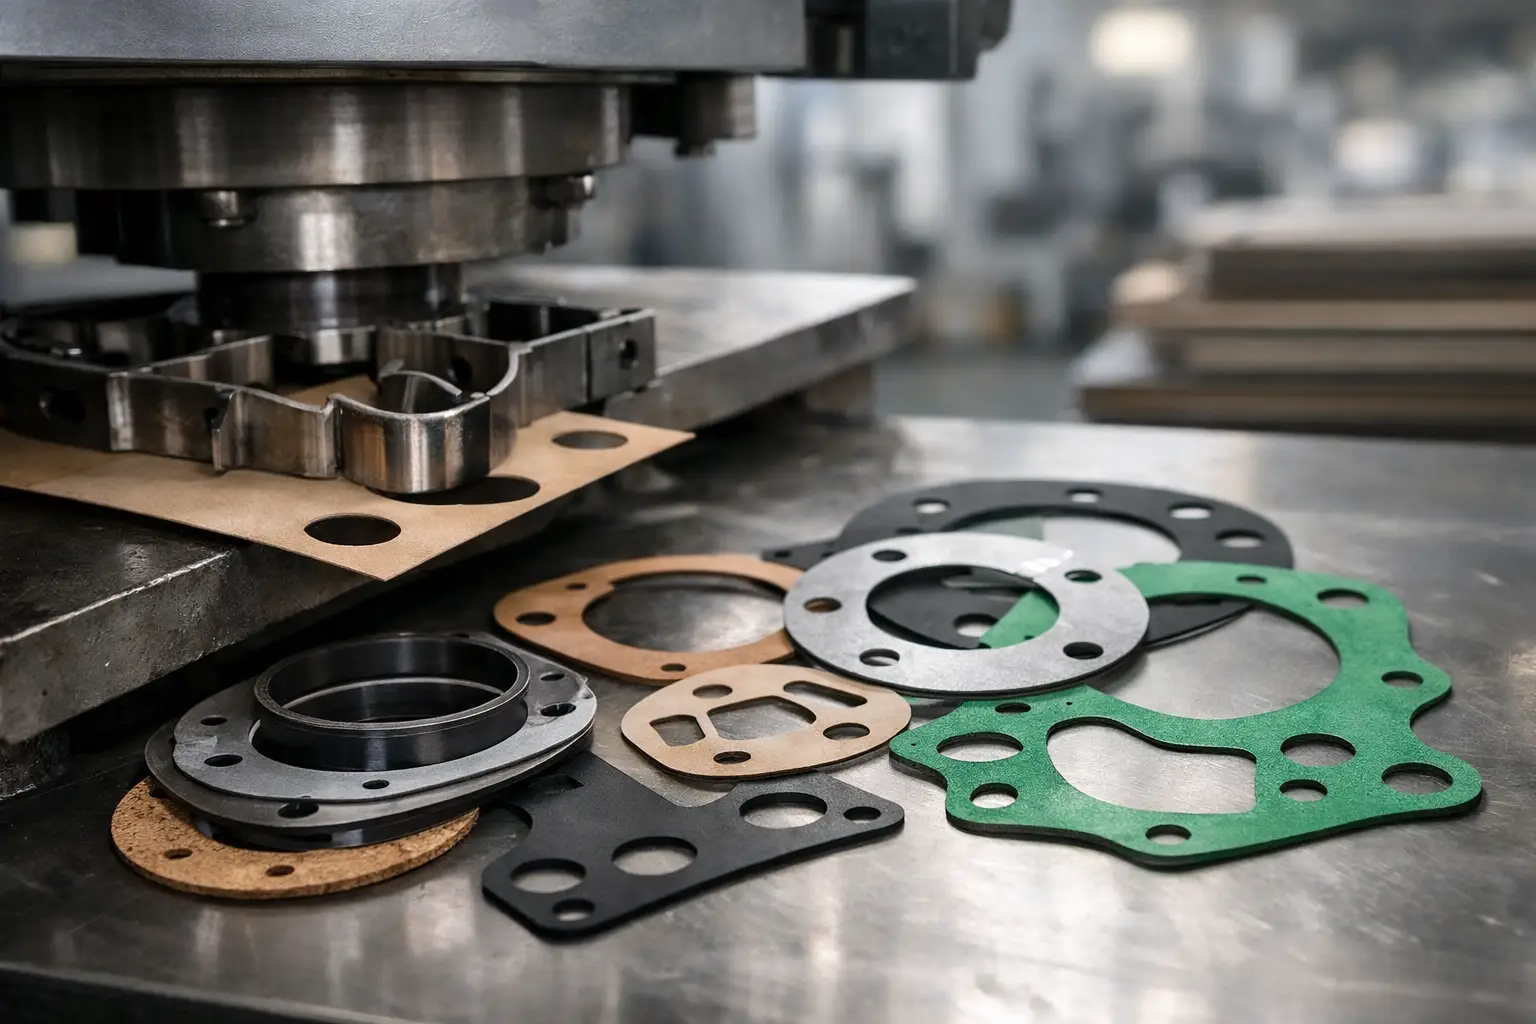
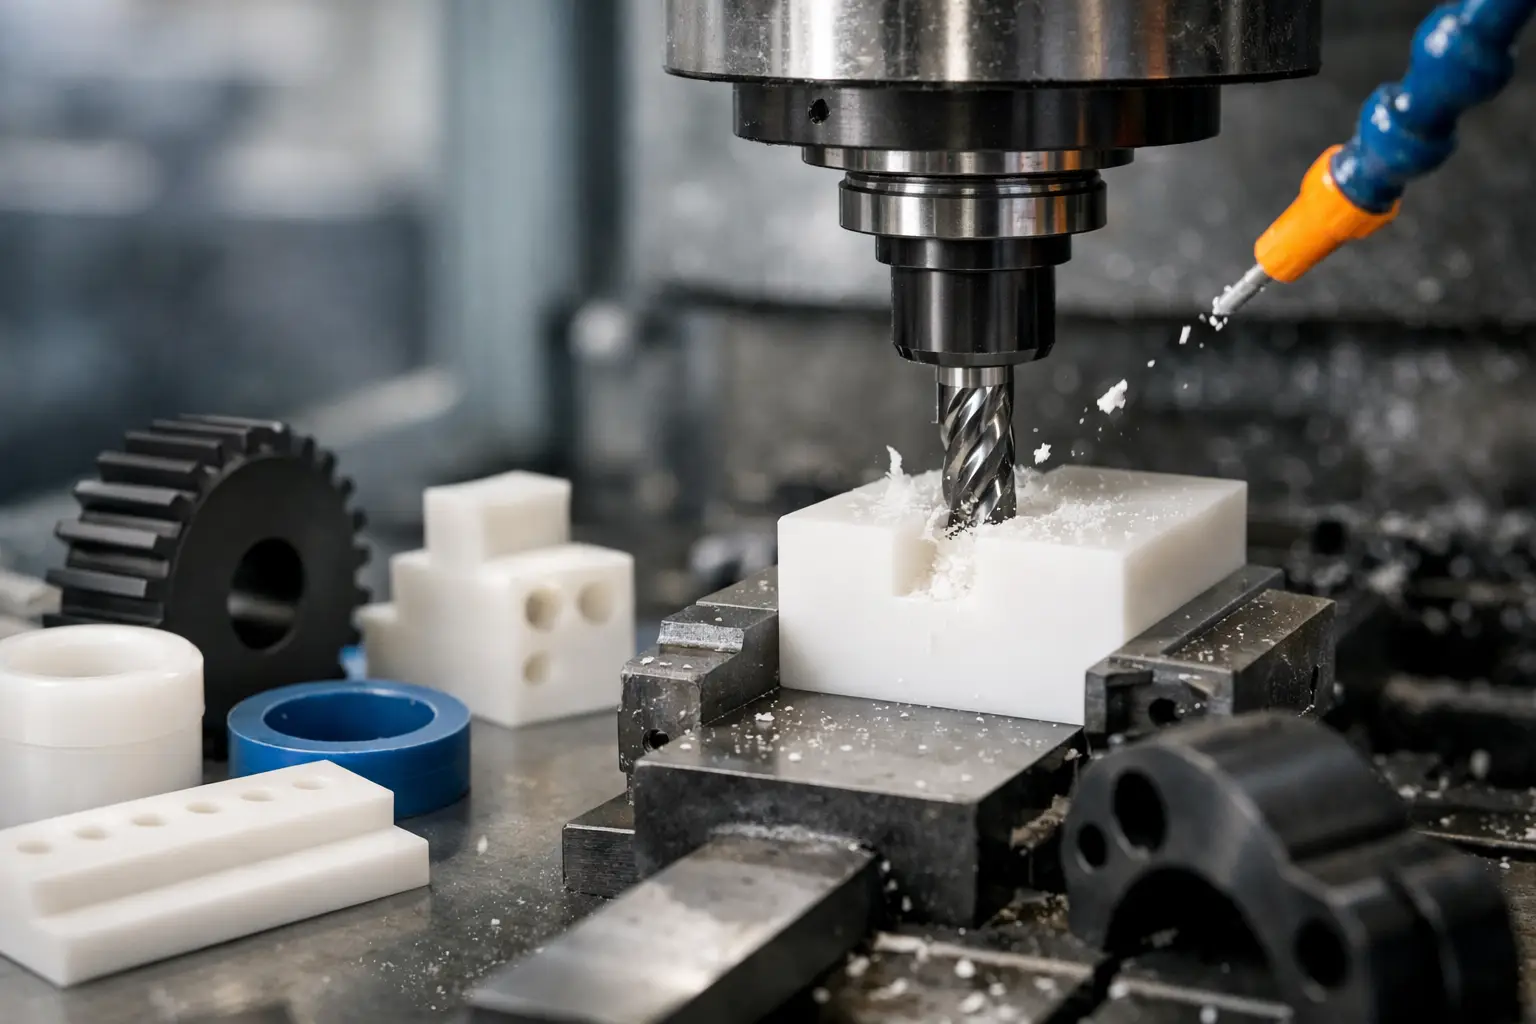
Para series cortas, reposiciones de mantenimiento y geometrías especiales, el corte CNC es una solución práctica. Permite fabricar perfiles, anillos, juntas con barrenos y contornos irregulares con repetibilidad, sin necesidad de fabricar un troquel para cada referencia. Es especialmente útil cuando el cliente necesita una modificación rápida o cuando una instalación trabaja con medidas no normalizadas.
El troquelado resulta conveniente para volúmenes medios o altos con geometrías repetitivas. Una vez fabricado el troquel, la producción puede ser rápida y uniforme. Sin embargo, requiere inversión inicial y suele ser menos flexible ante cambios frecuentes en el diseño. Para piezas muy pequeñas, espesores particulares o tolerancias exigentes, puede ser necesario combinar métodos de corte, mecanizado o acabado manual controlado.
Durante el corte se deben evitar bordes desgarrados, rebabas, perforaciones fuera de posición y variaciones de medida. Los barrenos para pernos merecen especial atención, ya que una desviación puede complicar el montaje y obligar a forzar el empaque durante la instalación. El resultado debe permitir un asentamiento natural, sin tensión previa ni estiramiento.
Cuando el empaque requiere moldeo o vulcanizado
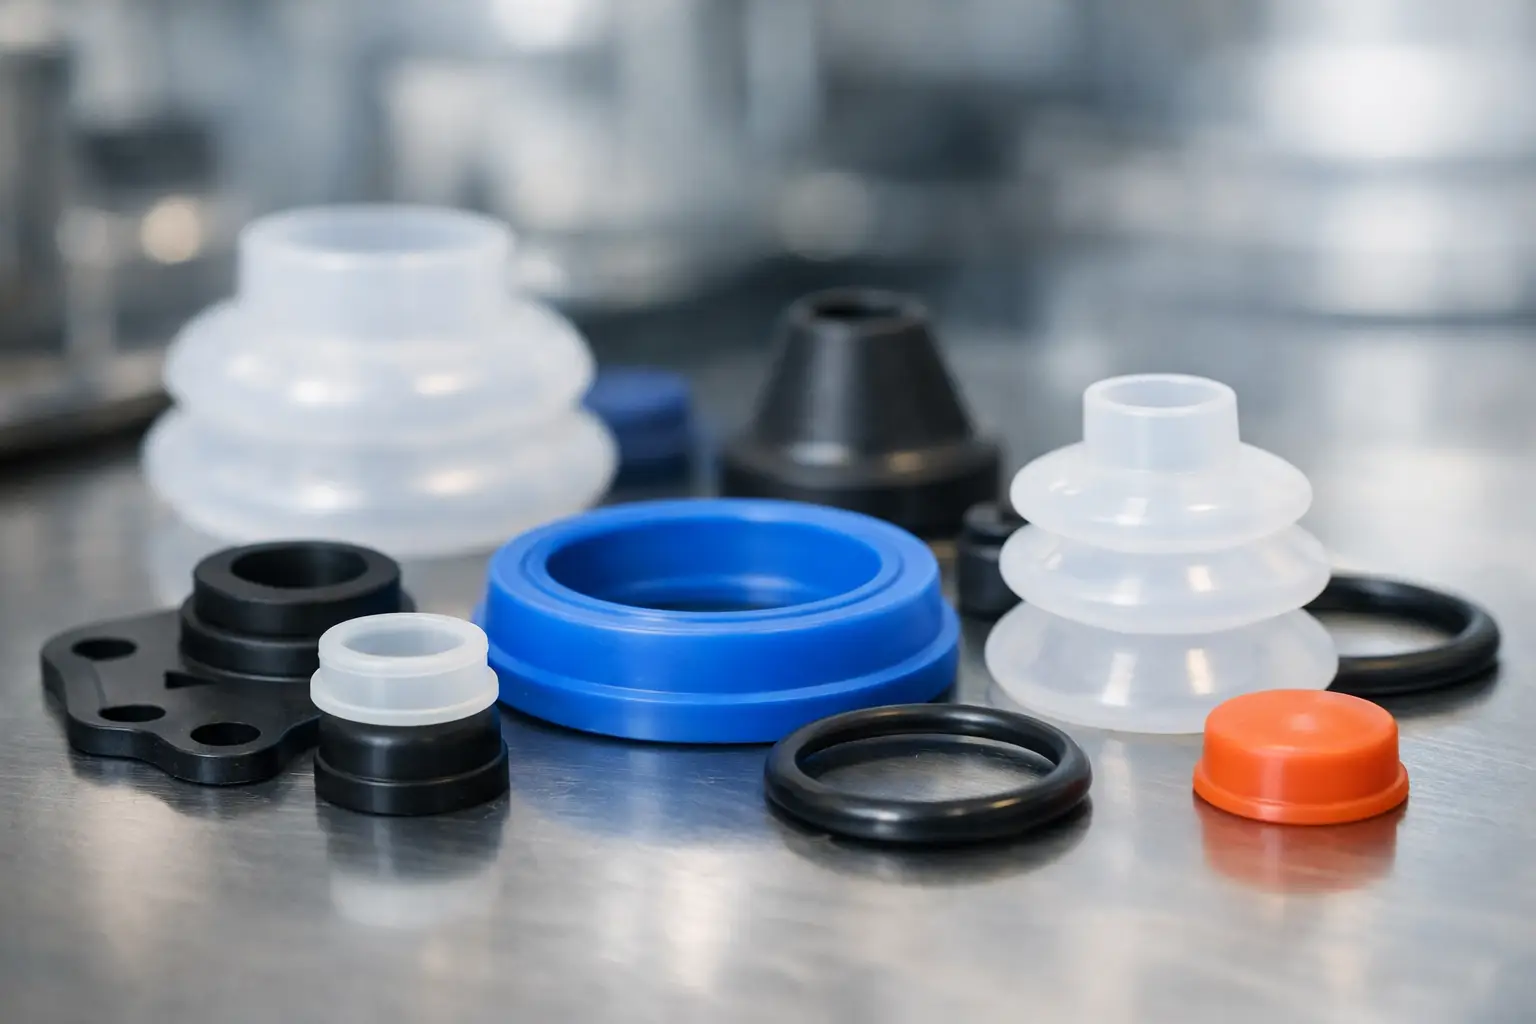
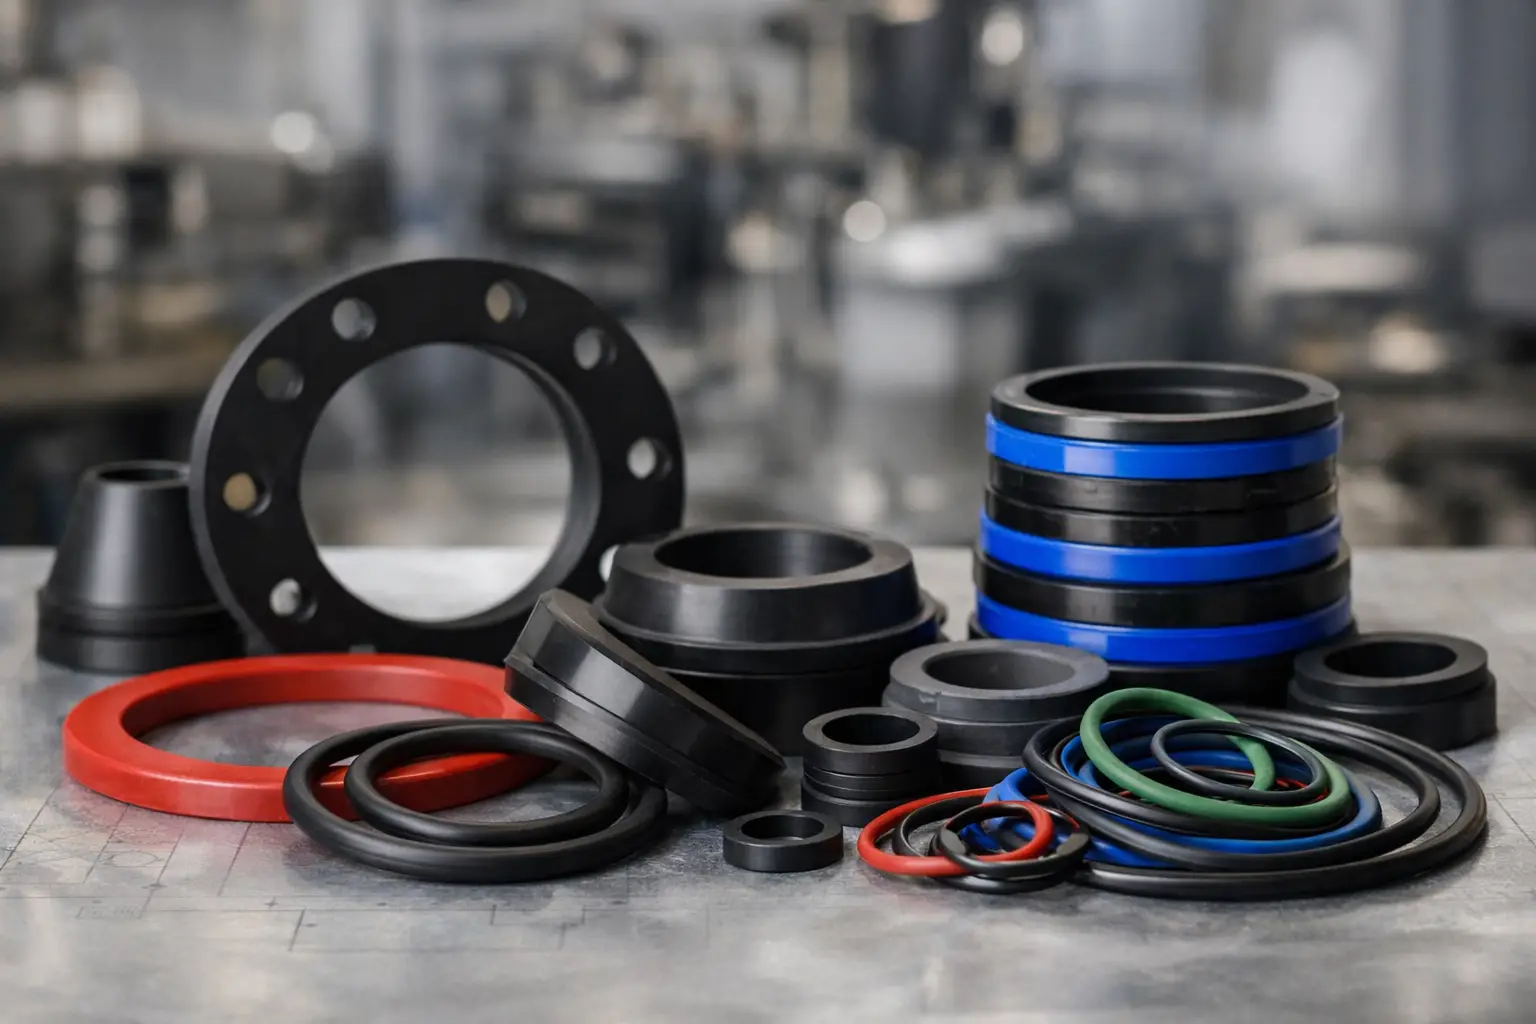
No todos los empaques pueden fabricarse a partir de una lámina. Si la pieza incluye un perfil tridimensional, labios de sellado, nervaduras, insertos metálicos, secciones variables o una forma compleja, normalmente se requiere un proceso de moldeo.
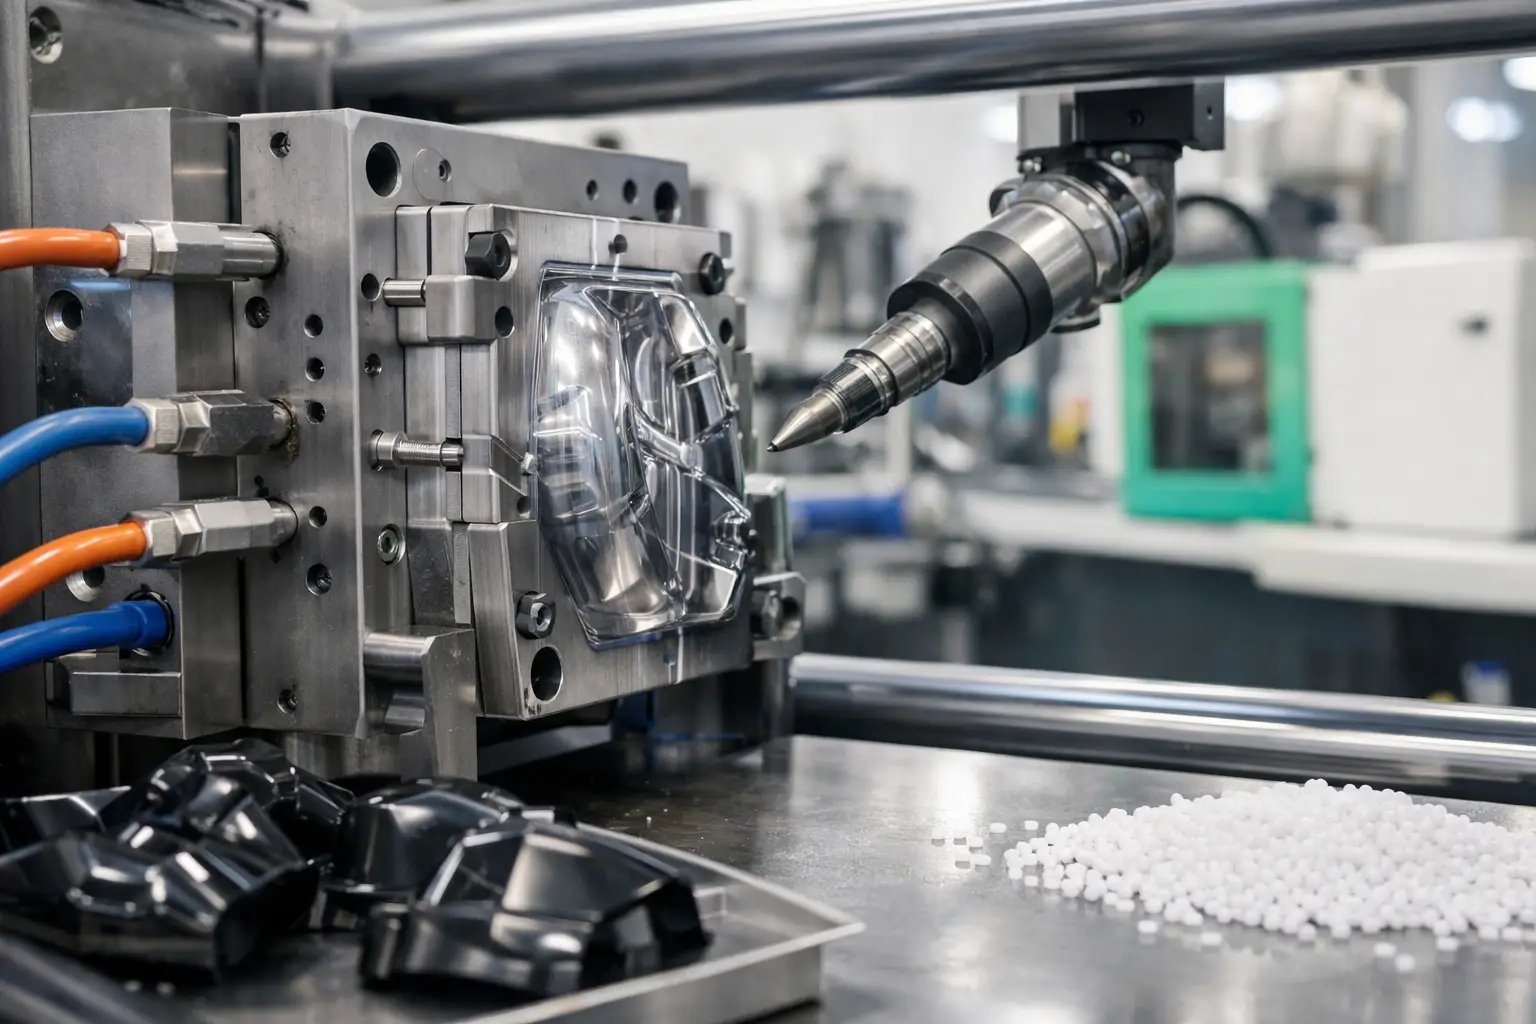
En estos casos, el compuesto de hule se coloca en un molde y se somete a presión y temperatura durante un tiempo definido. La vulcanización transforma el material en una pieza elástica con propiedades mecánicas estables. El tiempo, la temperatura y la presión deben controlarse con precisión: un curado insuficiente puede reducir la resistencia del empaque, mientras que un exceso de temperatura puede degradar el compuesto.
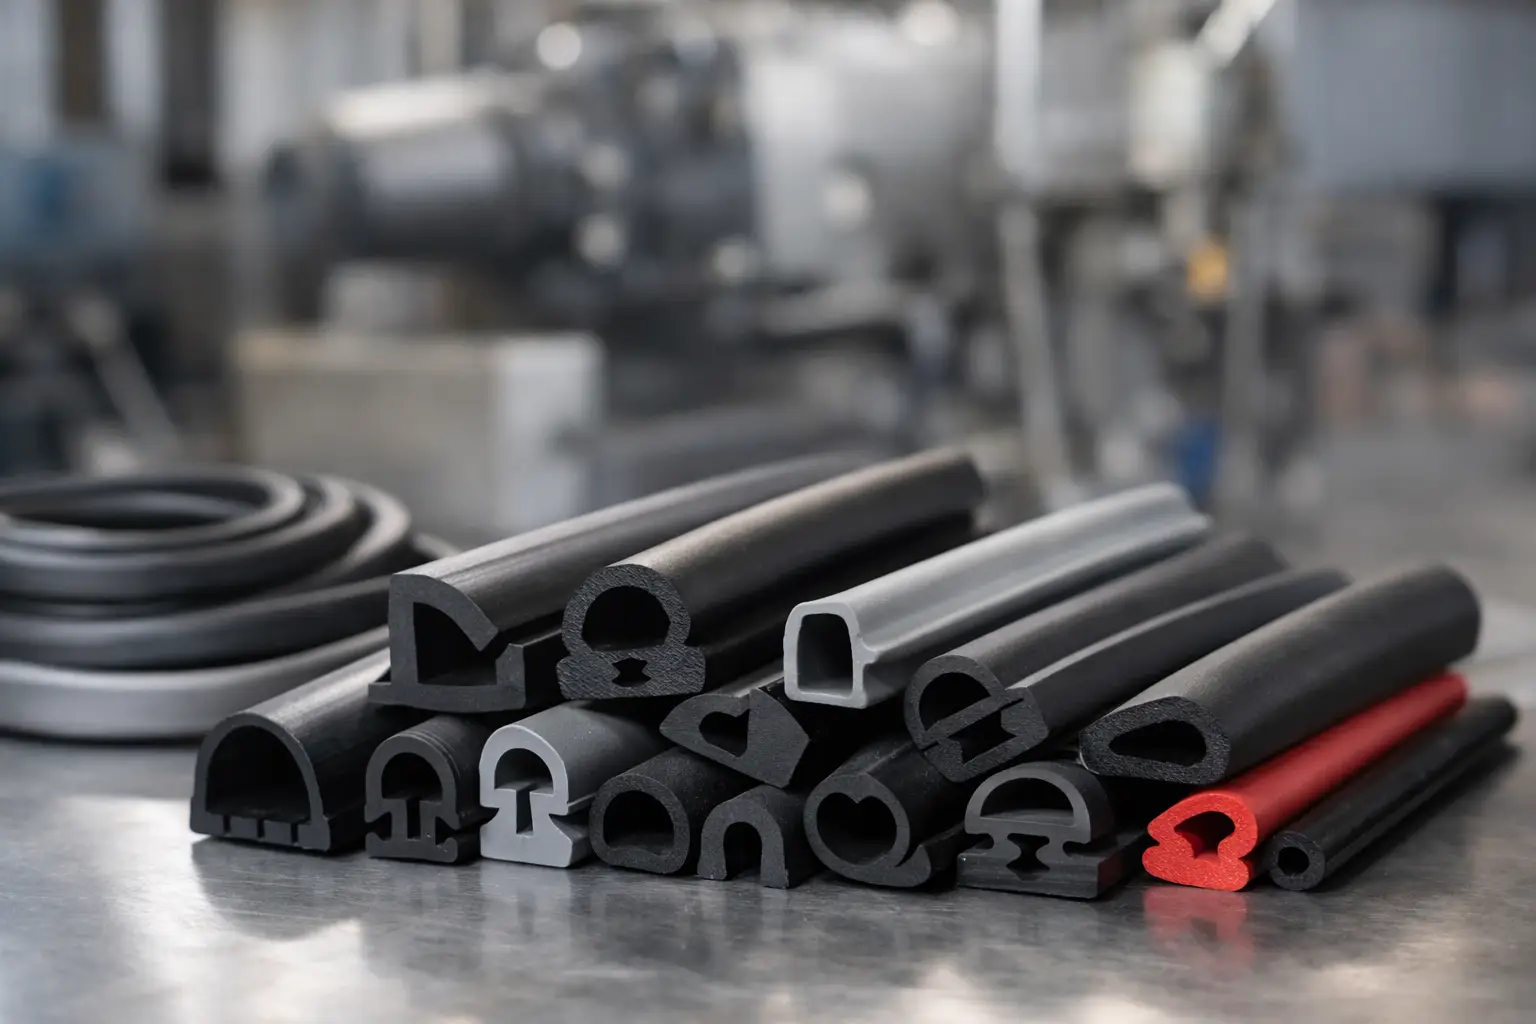
Algunas aplicaciones requieren unir extremos, fabricar marcos de gran tamaño o crear juntas cerradas a partir de perfiles extruidos. La unión vulcanizada puede ser una alternativa eficaz, siempre que la zona de empalme mantenga continuidad, resistencia y elasticidad suficientes para el servicio previsto. En equipos sometidos a alta presión o fluidos críticos, esta decisión debe evaluarse con especial cuidado.
Control de calidad antes de la entrega
Un empaque industrial no debe salir a planta sin una verificación dimensional y visual. El control básico incluye medir diámetros, espesor, distancia entre barrenos, anchura de sellado y contorno general. También hay que comprobar que la superficie esté limpia, libre de grietas, cortes, poros, deformaciones o contaminación.
Cuando la criticidad de la aplicación lo exige, conviene revisar dureza Shore A, densidad, comportamiento a compresión y trazabilidad del lote de material. Para proyectos recurrentes, conservar la ficha técnica, el plano aprobado y una muestra patrón simplifica futuras reposiciones y evita interpretaciones diferentes entre pedidos.
La inspección debe extenderse al embalaje. Los empaques no deben almacenarse doblados, comprimidos de forma permanente ni expuestos a calor, ozono, luz solar directa o contacto con aceites incompatibles. Un producto correctamente fabricado puede perder propiedades antes de instalarse si se almacena sin protección.
Errores que reducen la vida útil del sello
El fallo no siempre procede de la fabricación. Muchas incidencias se originan en la especificación o en el montaje. Los problemas más habituales son elegir el material por precio, reutilizar un empaque comprimido, instalar sobre superficies rayadas, aplicar un apriete irregular o usar selladores que atacan el elastómero.
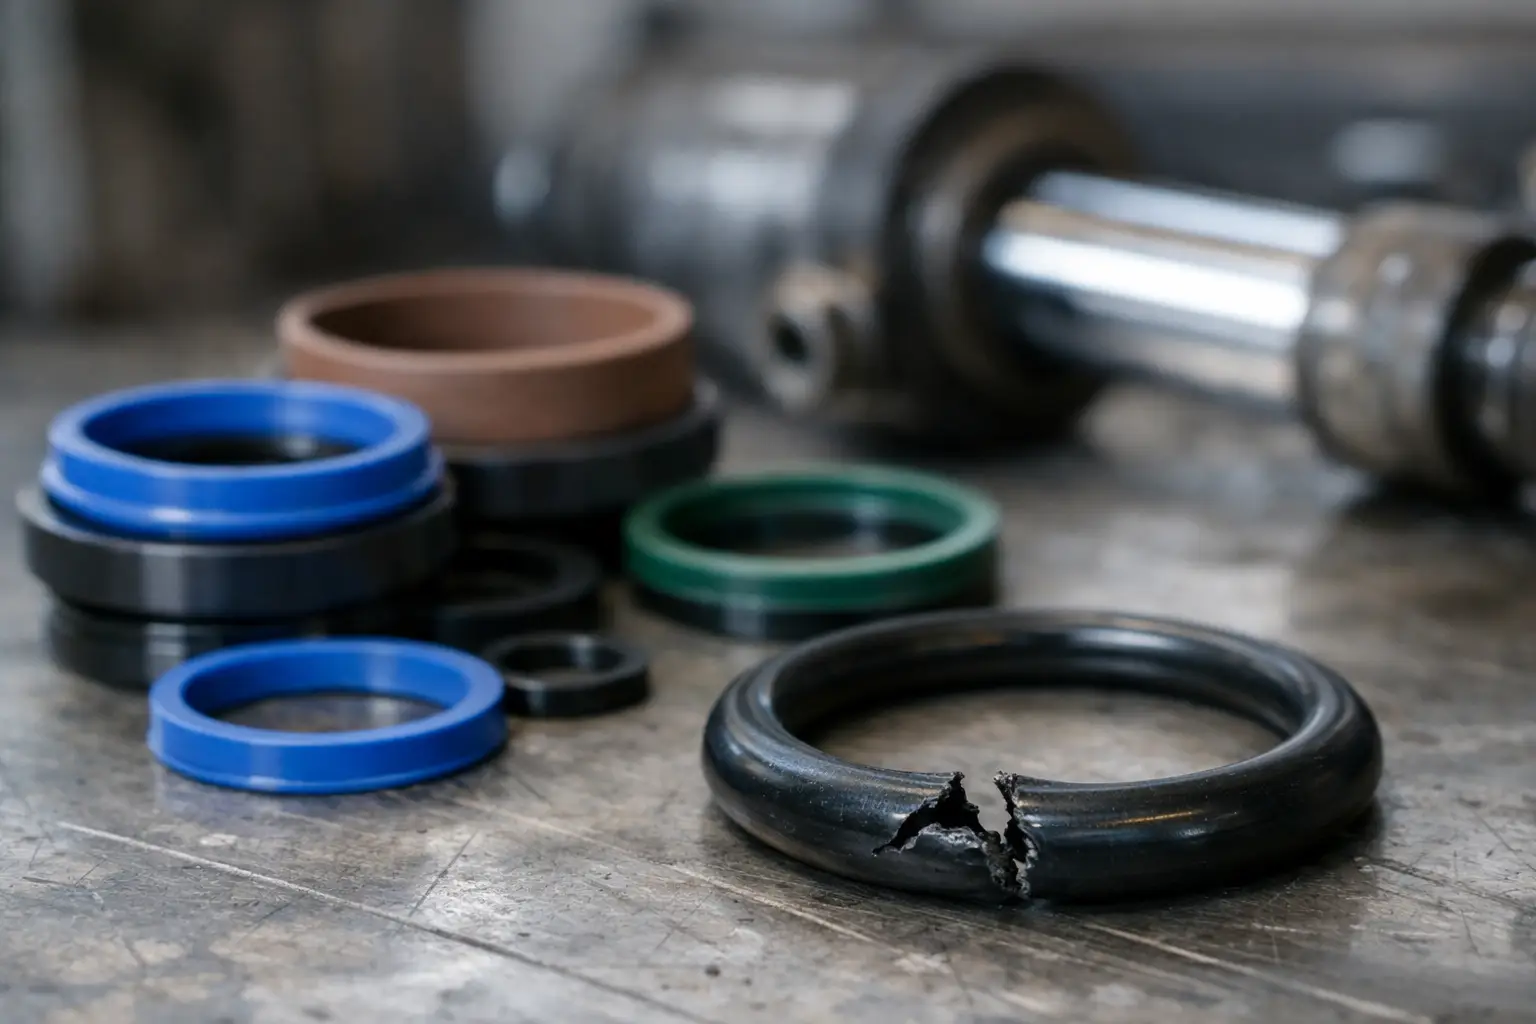
También es frecuente solicitar una pieza “igual a la anterior” sin revisar por qué falló la pieza anterior. Si hubo ataque químico, endurecimiento, aplastamiento o extrusión, replicar exactamente el mismo empaque no corrige la causa. La solución puede requerir otro compuesto, una dureza distinta, un cambio de espesor o una modificación de la cara de sellado.
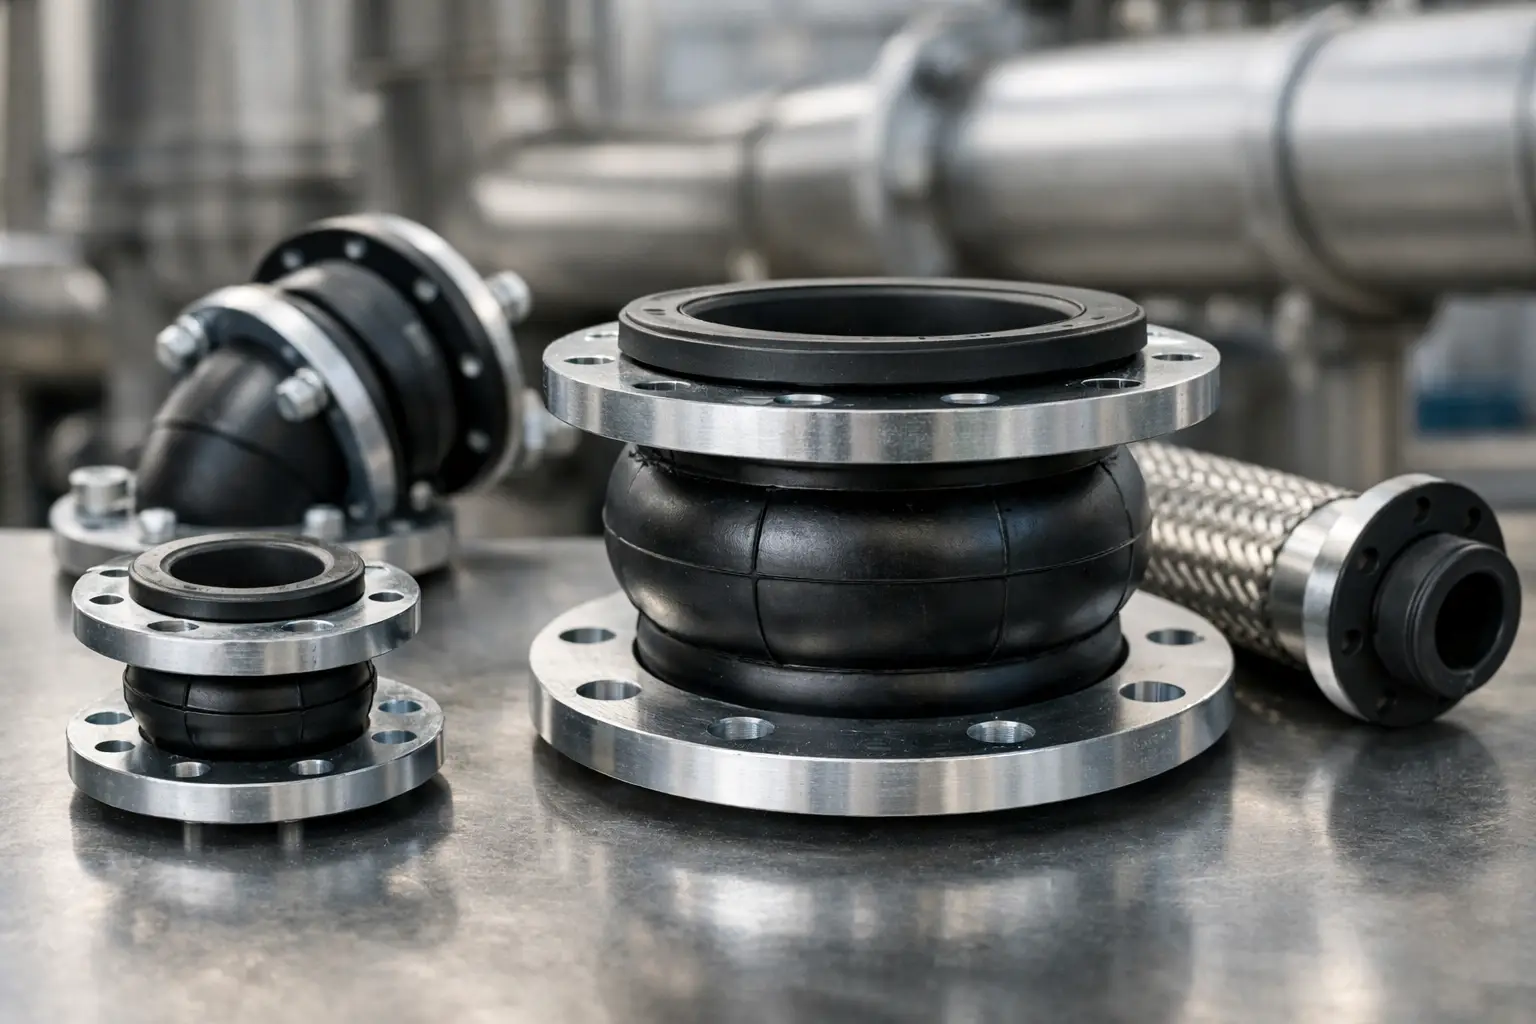
En instalaciones con vibración, dilatación térmica o movimiento relativo, un empaque plano convencional puede no ser suficiente. Puede ser necesario incorporar una junta de expansión, un perfil extruido, un sello moldeado o una solución combinada con soporte mecánico. La selección depende del conjunto, no de una sola pieza.
Fabricación a medida para mantenimiento industrial
Cuando el equipo no admite un repuesto estándar, la fabricación bajo plano, muestra o levantamiento dimensional permite reducir tiempos de parada y adaptar el componente a la realidad de la instalación. RubberSelection trabaja con hule, silicona, poliuretano y plásticos de ingeniería para resolver necesidades de sellado, aislamiento y protección en sectores industriales con condiciones exigentes.
Para solicitar un empaque, facilita siempre la mayor cantidad posible de datos: plano o muestra, medidas, espesor, material conocido si se dispone de él, fluido, temperatura, presión, cantidad requerida y fotografías de la aplicación. Esta información permite definir una alternativa técnica viable y evitar cotizaciones basadas en supuestos.
Un buen empaque no es el que simplemente encaja en una brida, sino el que mantiene el sellado durante el intervalo de mantenimiento previsto. Validar el material y la geometría antes de fabricar suele costar mucho menos que intervenir una fuga con la producción detenida.