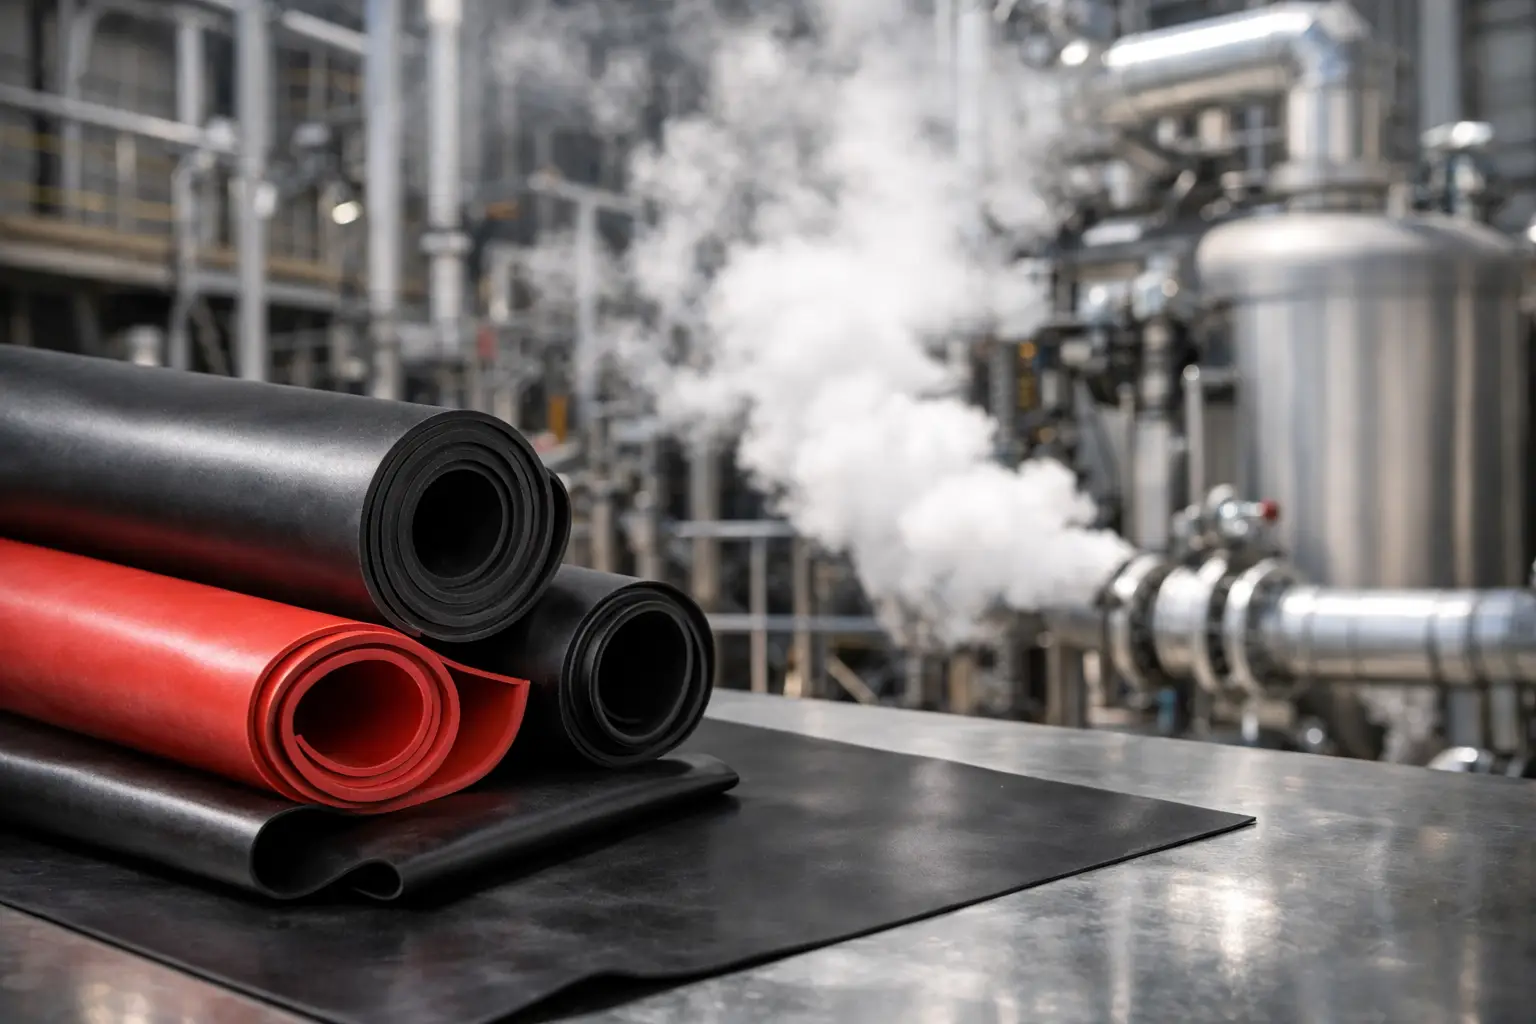
Una junta puede parecer correcta al arrancar una línea de vapor y fallar semanas después por endurecimiento, extrusión o grietas. El problema no suele ser solo la temperatura nominal. Para responder qué hule resiste vapor industrial, hay que revisar el tipo de vapor, la presión, los ciclos térmicos, la presencia de condensado y el diseño del componente.
En aplicaciones industriales, elegir un elastómero por su resistencia al calor sin considerar el agua caliente y el vapor es un error habitual. El vapor acelera procesos de envejecimiento que no aparecen igual en aire caliente. Por eso, una formulación que funciona en una tapa o una junta de aceite puede perder propiedades rápidamente en una válvula, brida, autoclave o manguera de servicio de vapor.
Qué hule resiste vapor industrial con mayor fiabilidad
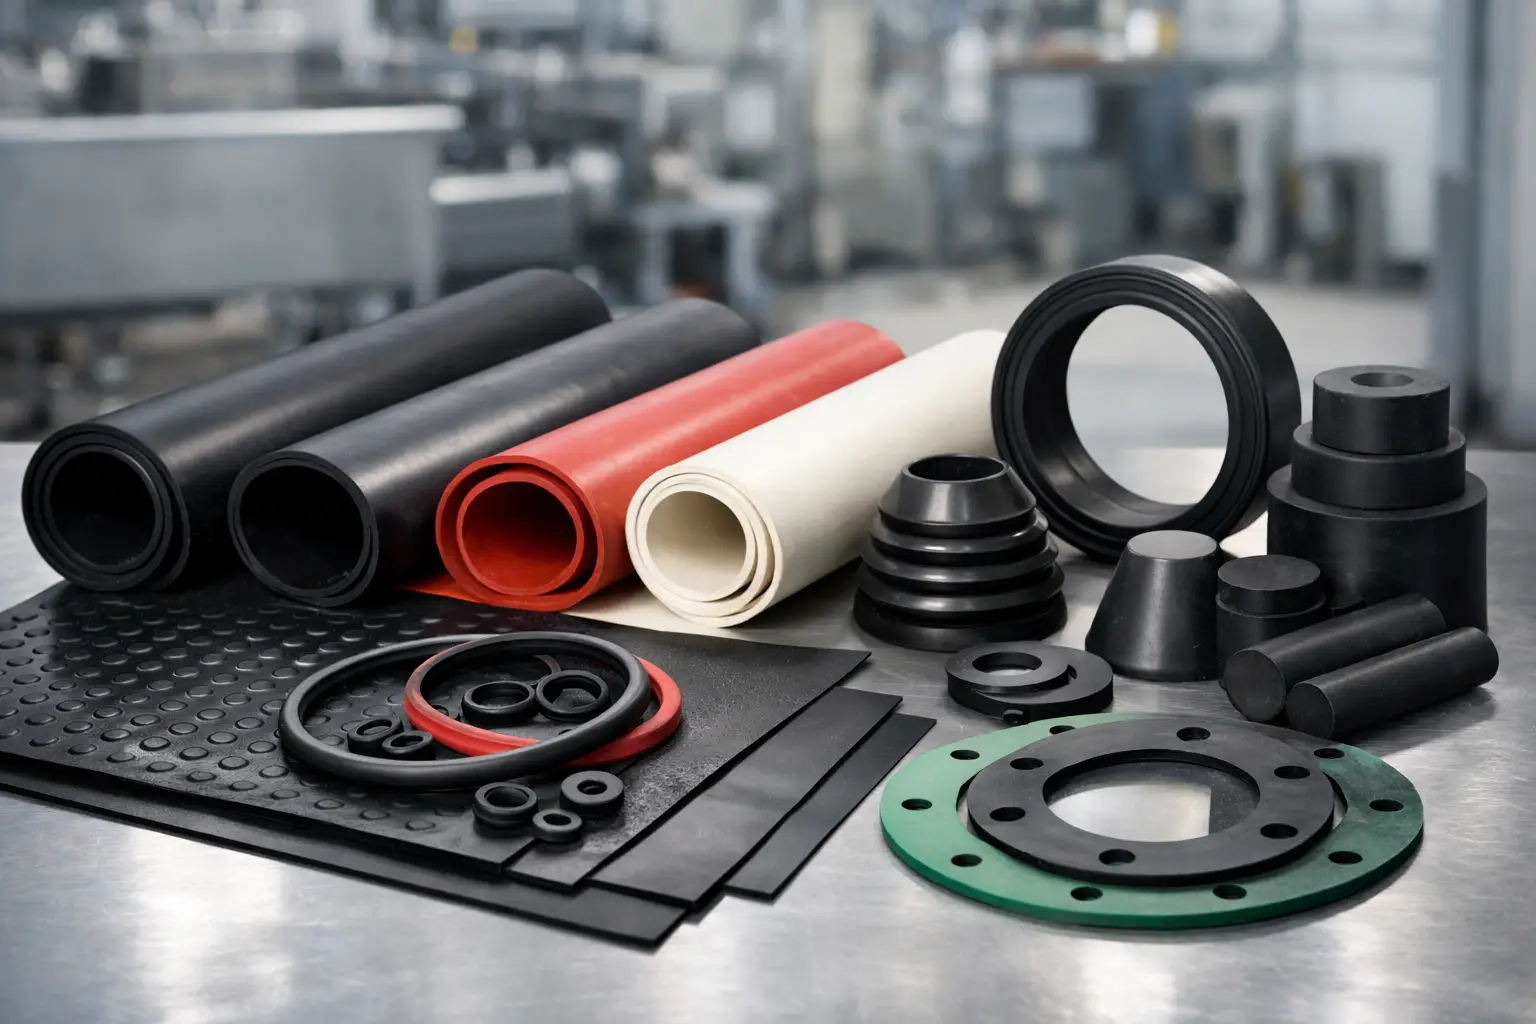
El EPDM es, en muchos servicios de vapor saturado, una de las primeras opciones a valorar. Presenta buena resistencia al agua caliente, al vapor y al envejecimiento por ozono, además de conservar una elasticidad útil en numerosas juntas estáticas. Sin embargo, no existe un EPDM único para todas las condiciones. La mezcla, el sistema de vulcanización, la dureza y la geometría de la pieza determinan el resultado real.
El EPR o caucho etileno-propileno es otra alternativa especialmente relevante cuando se necesita resistencia al vapor y a temperaturas elevadas. Según el compuesto, puede ofrecer un comportamiento muy favorable en aplicaciones exigentes de agua caliente y vapor. En componentes críticos, la diferencia entre un material estándar y un compuesto formulado para vapor puede definir la frecuencia de parada de mantenimiento.
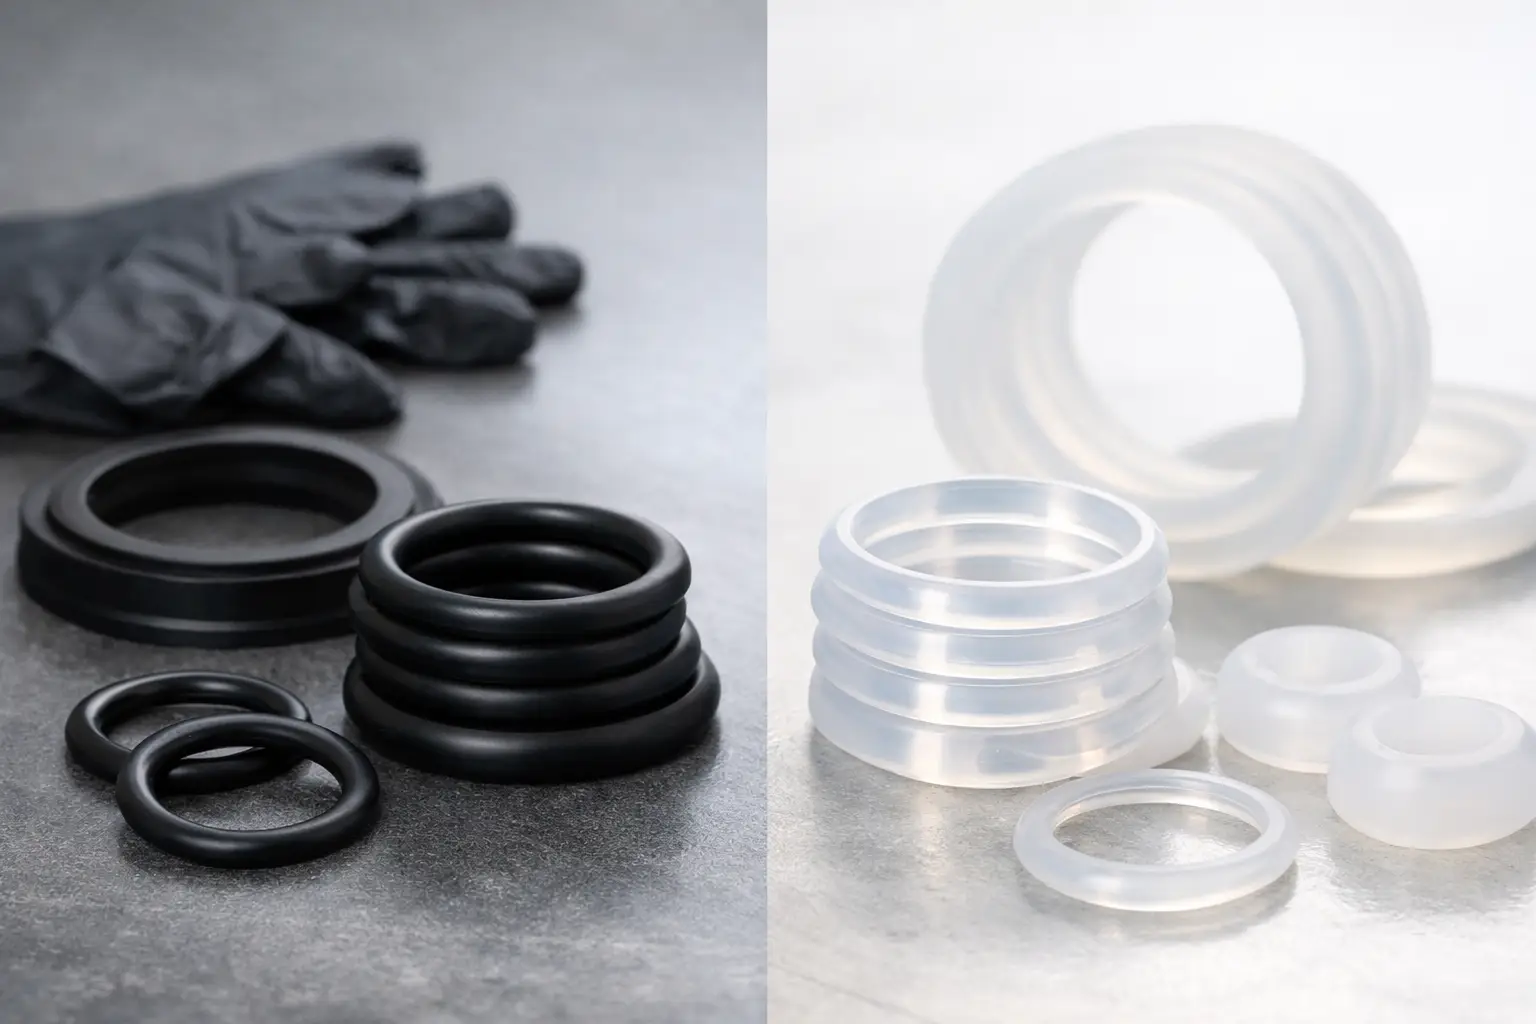
El caucho de silicona soporta temperaturas altas y mantiene flexibilidad en un rango térmico amplio, pero no debe seleccionarse de forma automática para vapor. Su comportamiento frente al vapor depende de la formulación, la presión, la resistencia mecánica requerida y el número de ciclos. Puede ser adecuado en ciertas juntas de proceso, tapas o componentes especiales, aunque no siempre es la solución más durable para un servicio de vapor continuo y severo.
Como regla práctica, el EPDM y el EPR suelen ser las familias de hule más adecuadas para empezar la evaluación. La elección final exige confirmar el grado específico con datos del fabricante y condiciones de operación verificadas.
Materiales que suelen fallar antes en vapor
El NBR, conocido por su buen comportamiento con aceites y combustibles, no es normalmente la opción recomendada para vapor o agua caliente prolongada. Puede endurecerse, perder elasticidad o deteriorarse por la acción combinada de temperatura y humedad. Utilizarlo por disponibilidad inmediata puede resolver una urgencia, pero rara vez resuelve la causa de fondo.
El FKM ofrece una resistencia sobresaliente a muchos fluidos químicos y a altas temperaturas en seco. Aun así, el vapor y el agua caliente pueden ser incompatibles con determinados grados, ya que pueden provocar degradación por hidrólisis. Un sello de FKM no debe considerarse apto para vapor solo por tratarse de un elastómero de alta prestación.
El neopreno puede funcionar en algunos entornos industriales generales, pero no suele ser la primera elección para vapor a alta temperatura. El caucho natural tampoco es adecuado para este servicio, especialmente cuando existen ciclos repetitivos, presión o contacto continuo con condensado caliente.
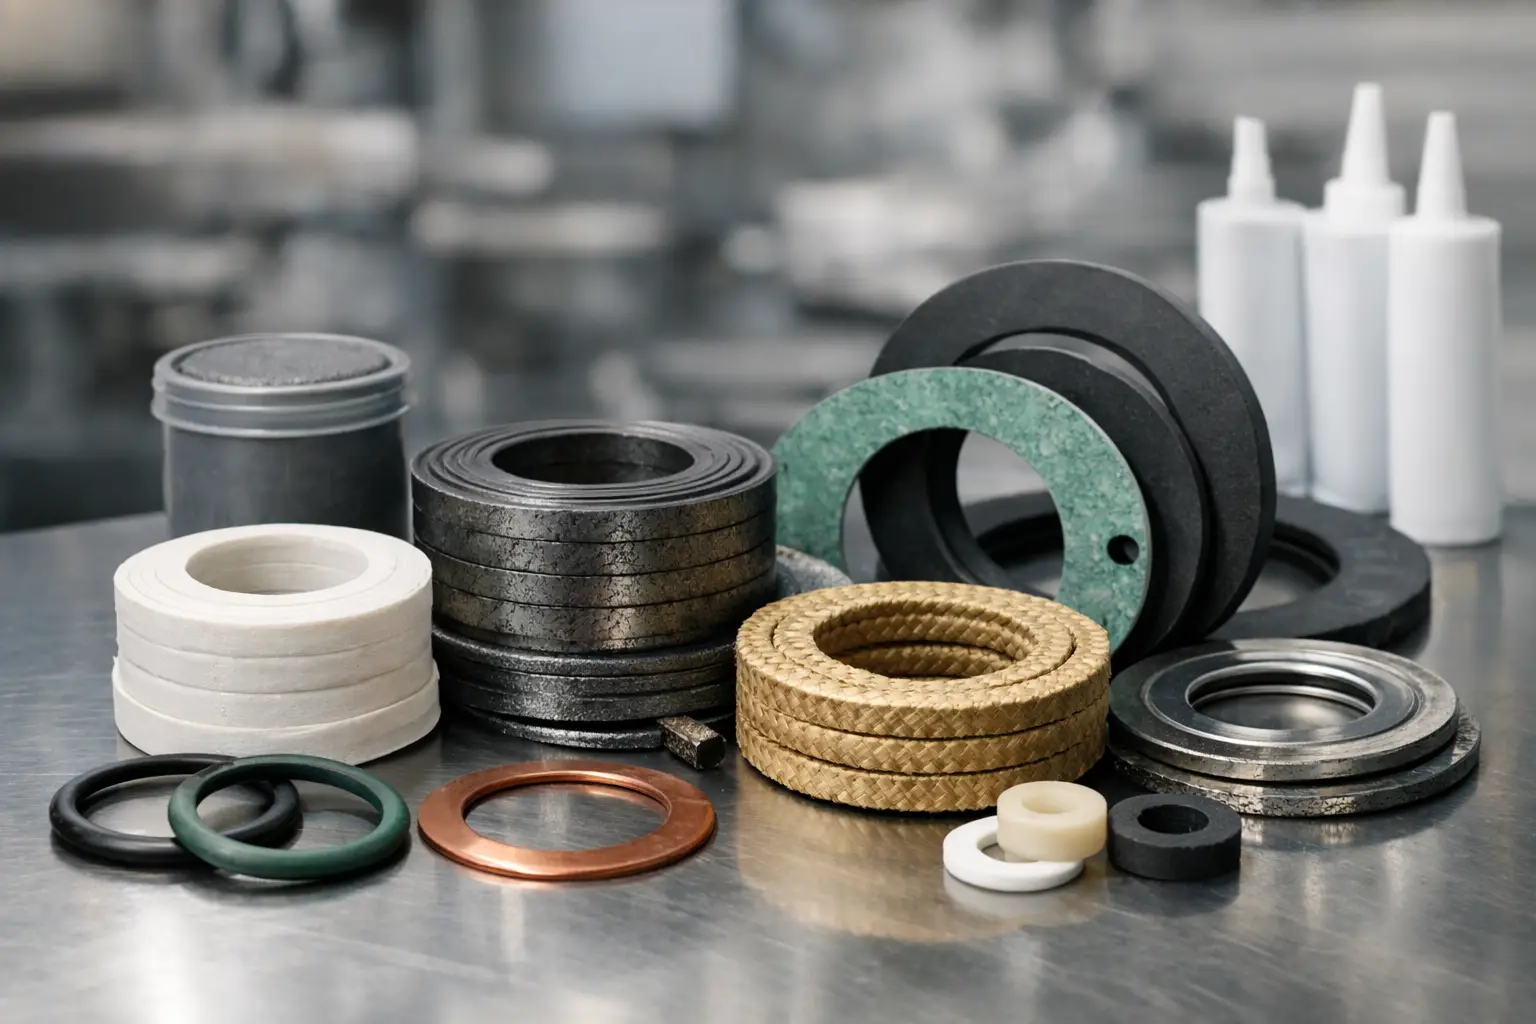
También conviene diferenciar los elastómeros de materiales como PTFE. El PTFE no es hule, pero puede utilizarse en juntas, asientos o recubrimientos por su elevada resistencia química y térmica. Su baja elasticidad obliga a cuidar el diseño de bridas, la carga de apriete y las dilataciones. En ocasiones, un conjunto de elastómero y PTFE ofrece mejor resultado que sustituir un material por otro sin rediseñar la aplicación.
El tipo de vapor cambia la selección
No es igual sellar vapor saturado que vapor sobrecalentado. El vapor saturado está cerca de su punto de condensación y puede generar agua caliente sobre la superficie del sello. El sobrecalentado opera a mayor temperatura y puede someter al material a una carga térmica más intensa, aunque las condiciones reales cambian al producirse pérdidas de calor o condensación en la instalación.
La presión importa porque condiciona la temperatura de saturación y la fuerza que intenta expulsar o extruir la junta. Una junta plana de EPDM puede comportarse correctamente a presión moderada y fallar en una brida con holguras, apriete irregular o picos de presión. En sellos dinámicos, la velocidad del vástago, el acabado superficial y la lubricación disponible añaden variables decisivas.
El condensado merece una revisión específica. Un sistema con drenaje deficiente puede alternar vapor, agua caliente y golpes de ariete. Esta combinación no solo envejece el elastómero: también corta juntas, desplaza empaques y daña asientos. Cuando el fallo aparece cerca de purgadores, codos o puntos bajos de la línea, conviene revisar la instalación además del material.
Cómo especificar una junta o sello para vapor
Una compra técnica eficaz empieza por definir el servicio, no por pedir únicamente hule para alta temperatura. El dato de temperatura máxima debe acompañarse de la temperatura normal de operación, la presión de trabajo y los picos previsibles. También hay que indicar si el vapor es continuo, intermitente o de limpieza CIP, y si habrá aditivos, productos químicos, aceites o partículas en la línea.
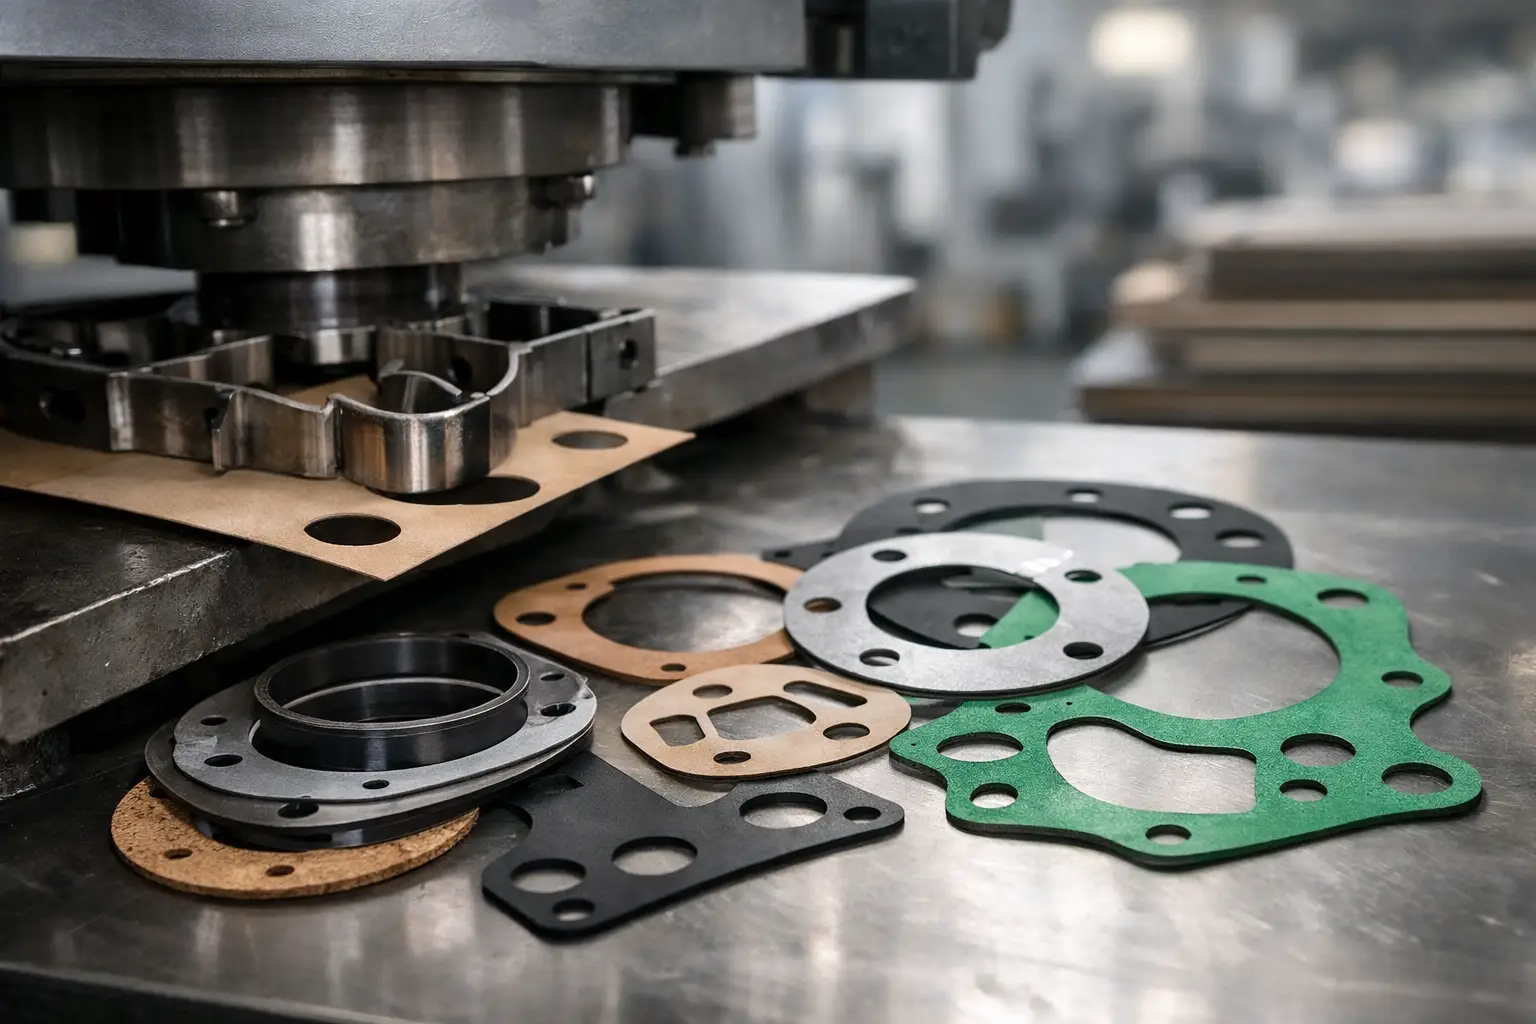
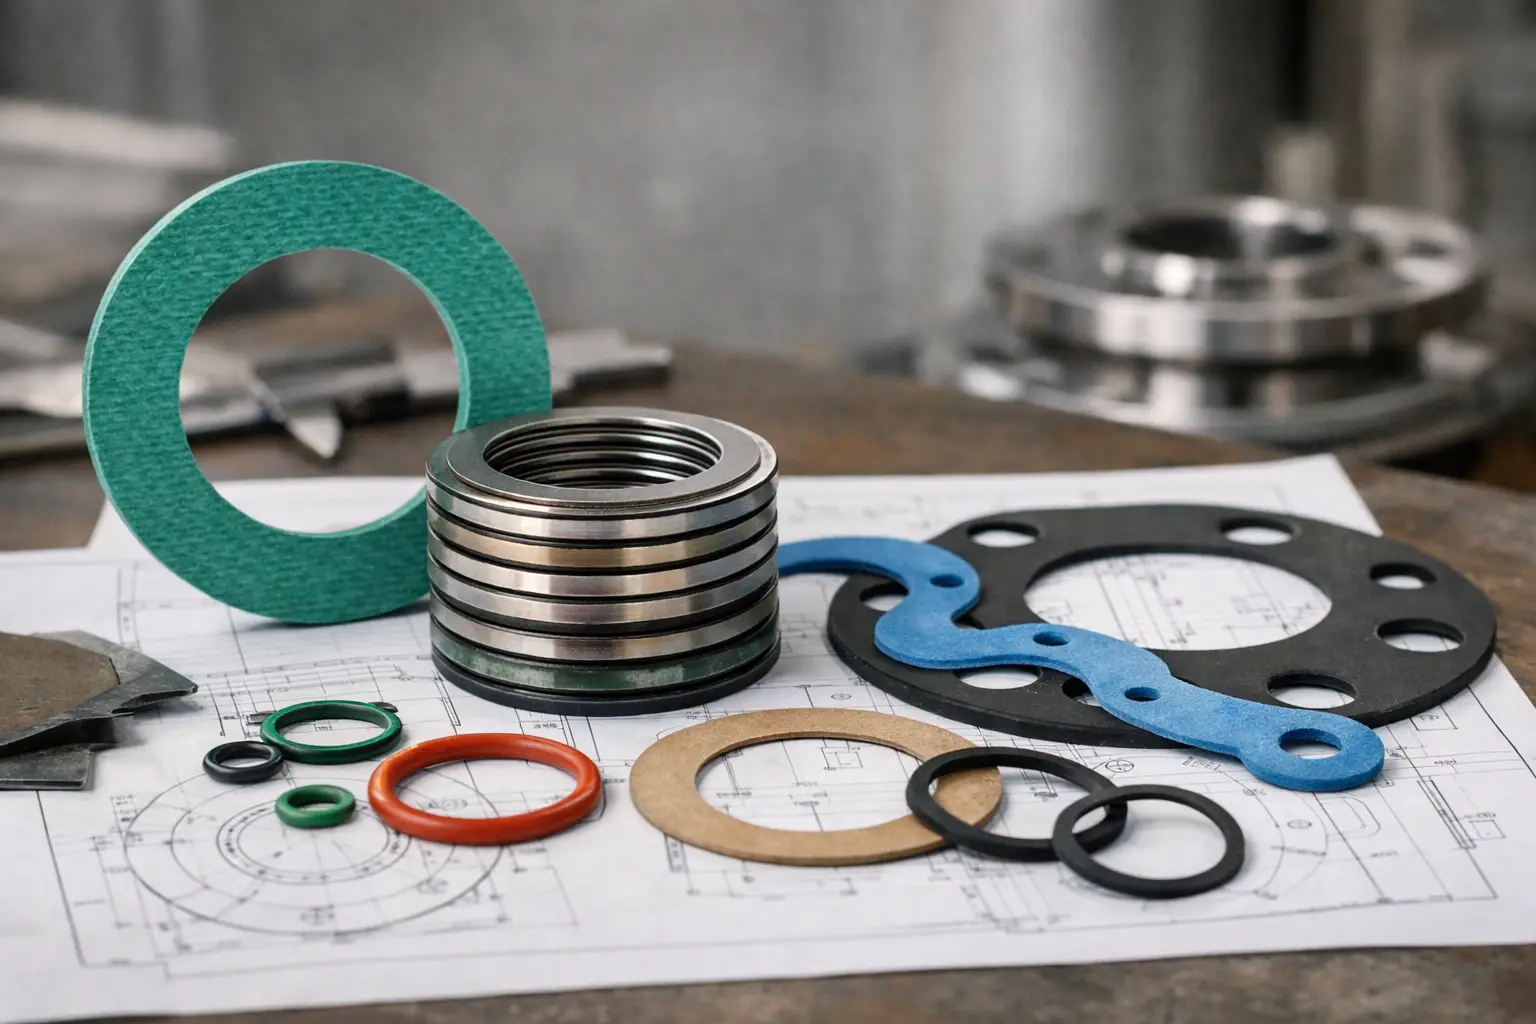
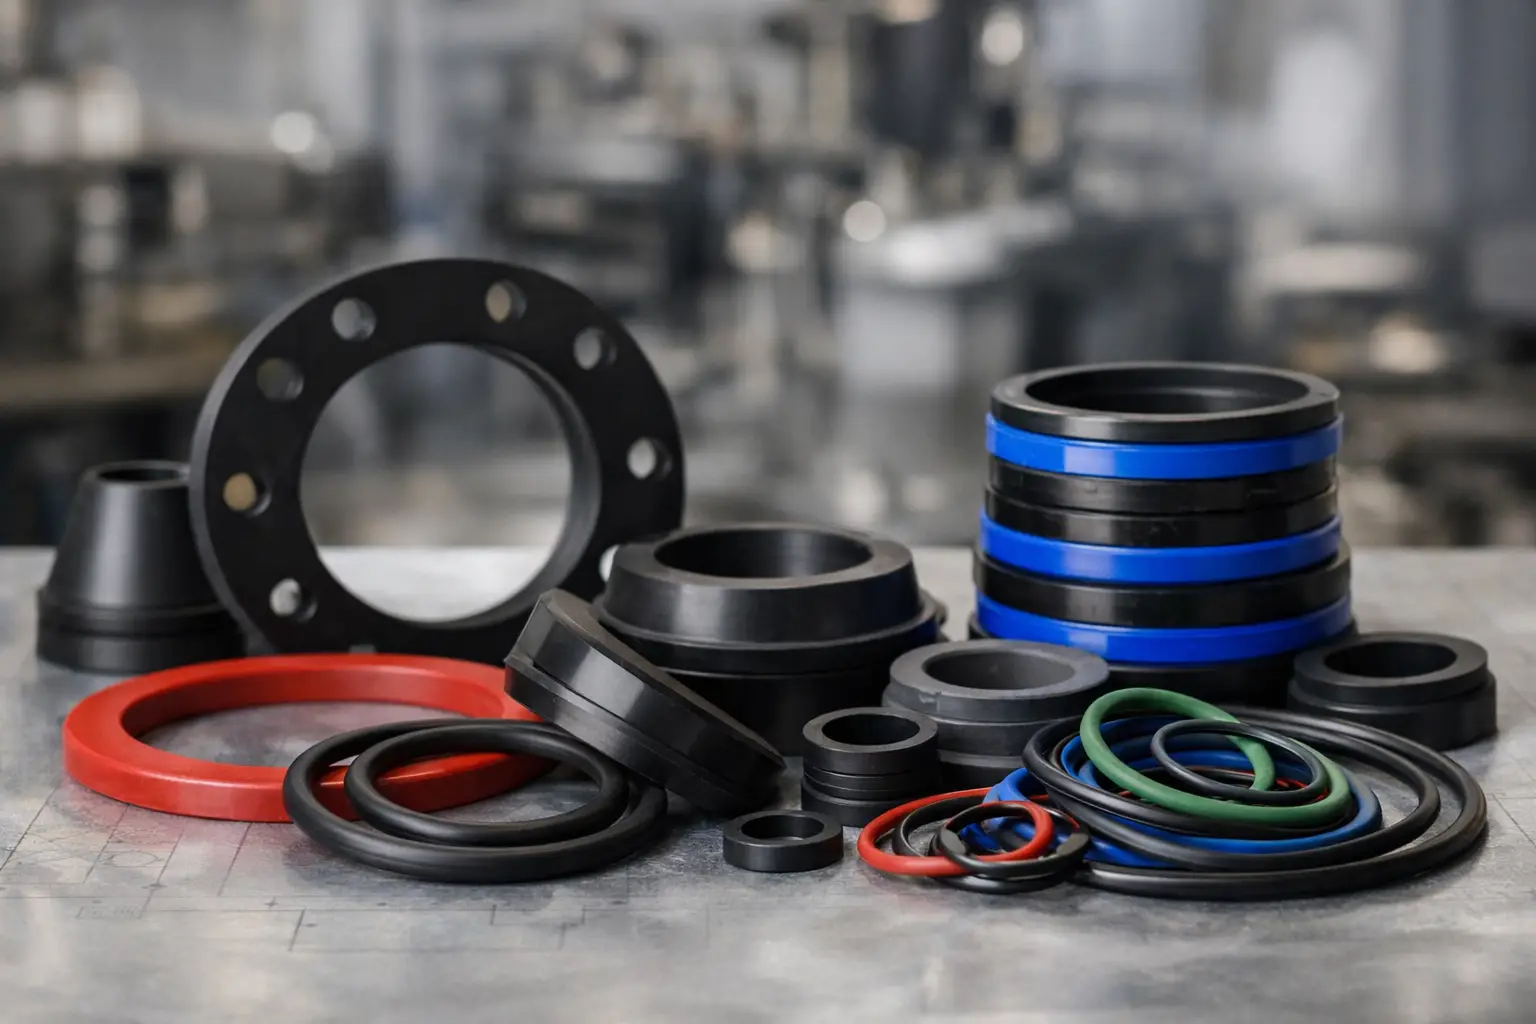
La pieza es igual de relevante que el compuesto. Una junta plana necesita compresibilidad, recuperación y resistencia a la relajación. Una junta tórica necesita la dureza correcta y una ranura con holgura controlada. Una manguera para vapor requiere capas de refuerzo, cubierta exterior resistente al ambiente y terminales adecuados a la presión y al movimiento. No es posible trasladar directamente el material recomendado para una junta estática a una manguera flexible.
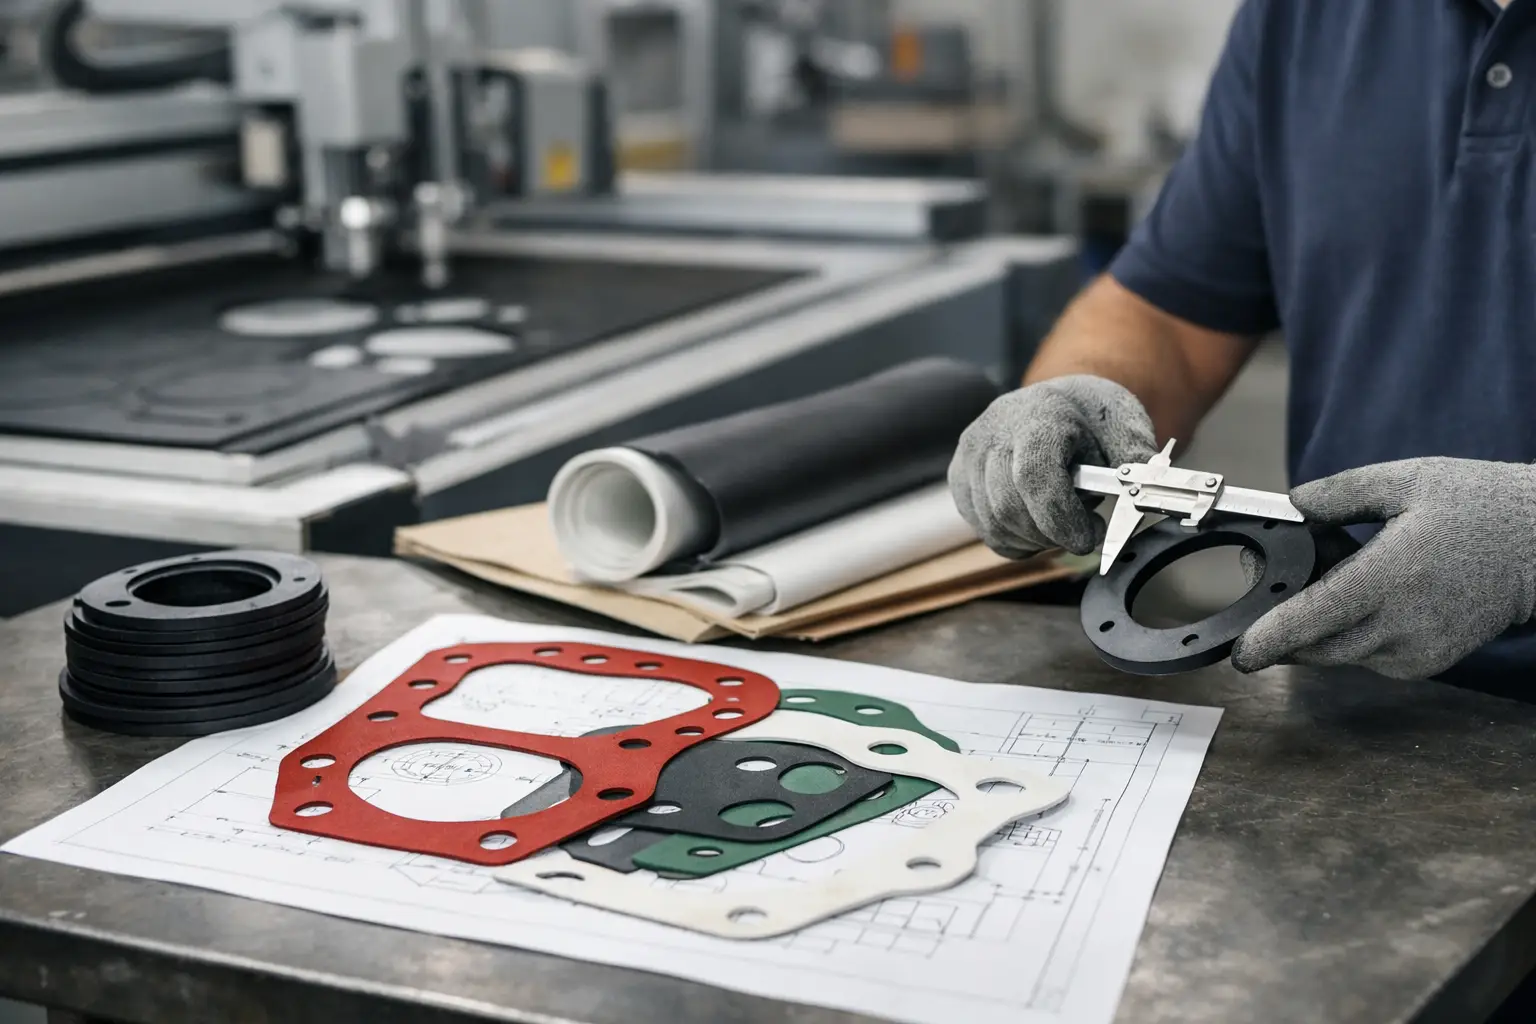
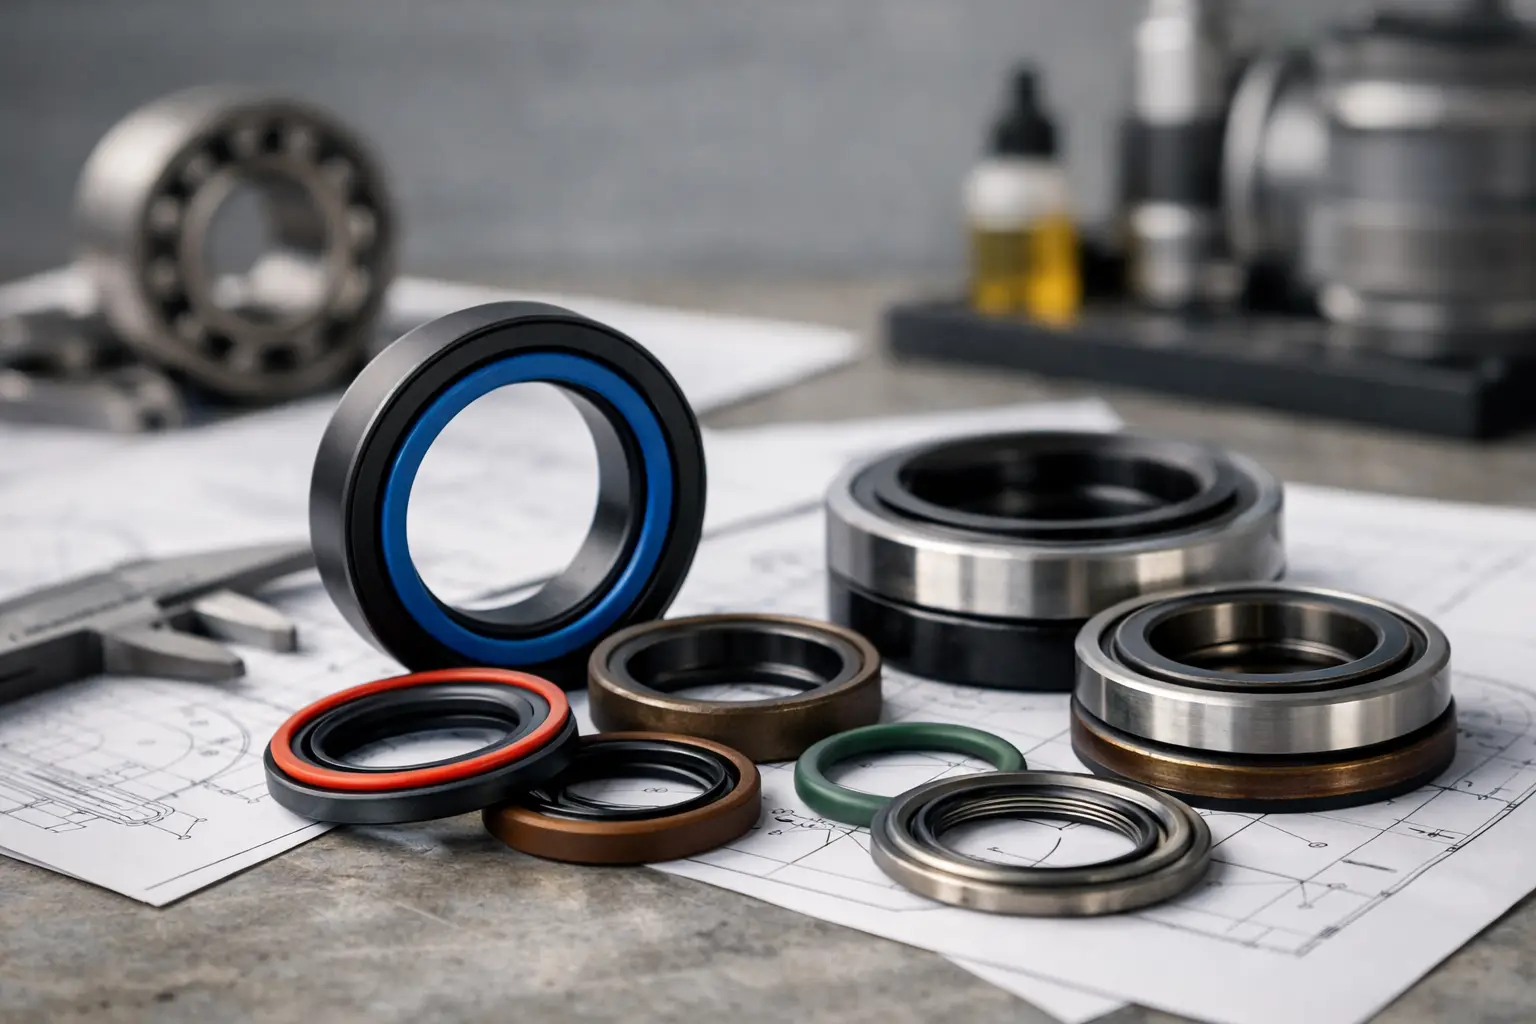
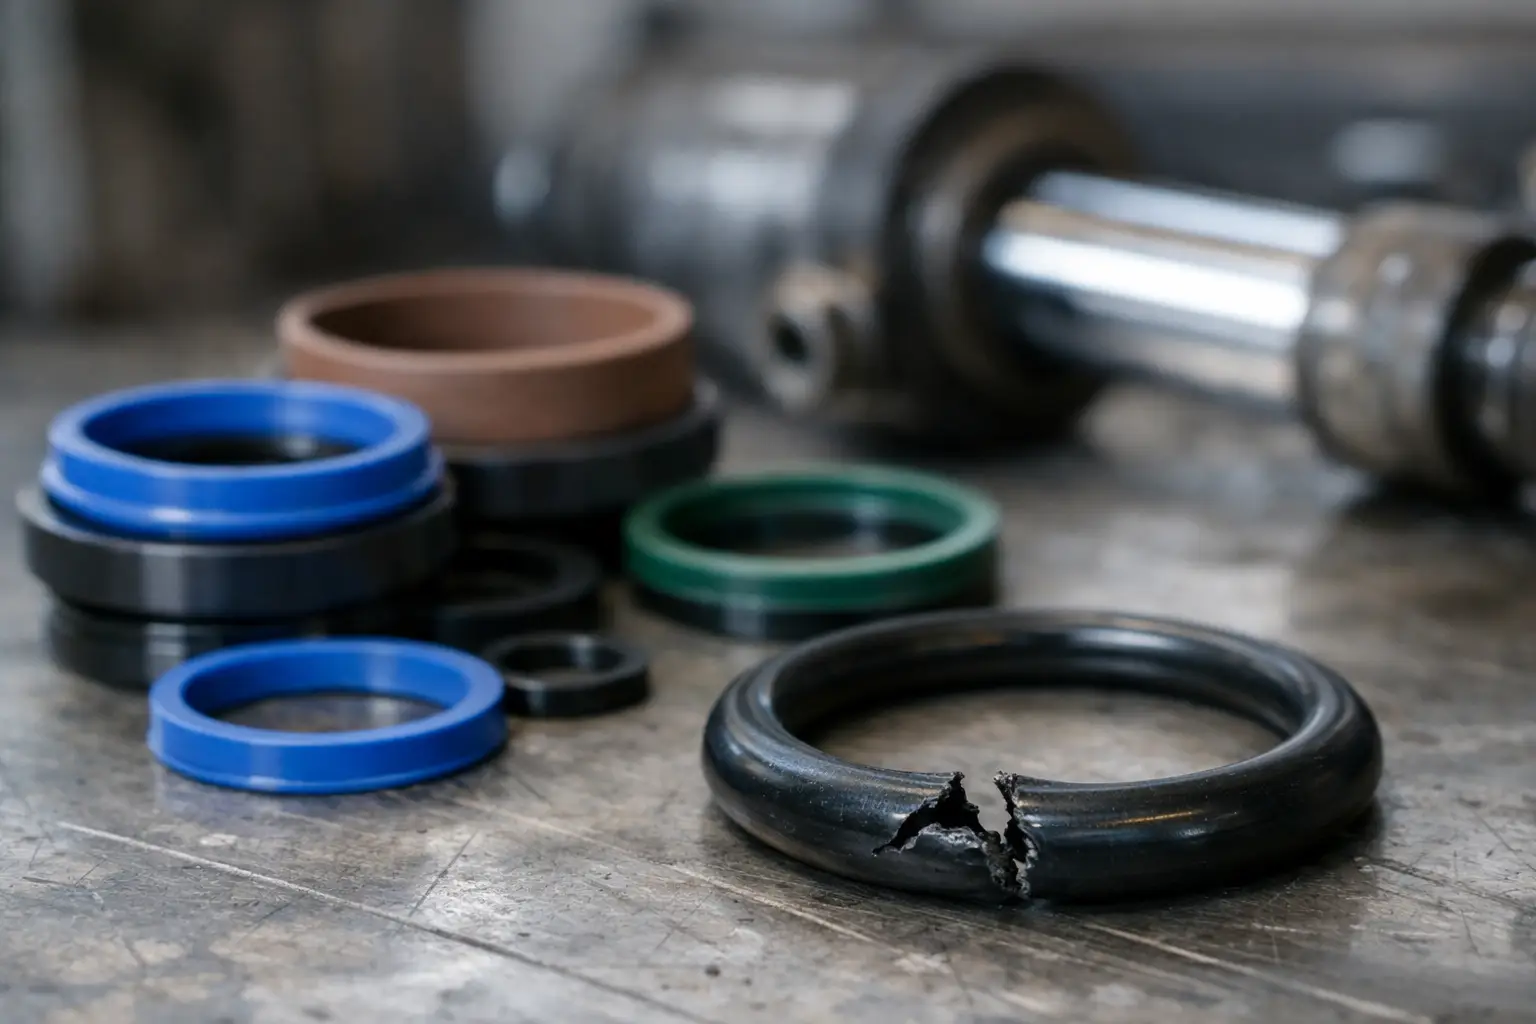
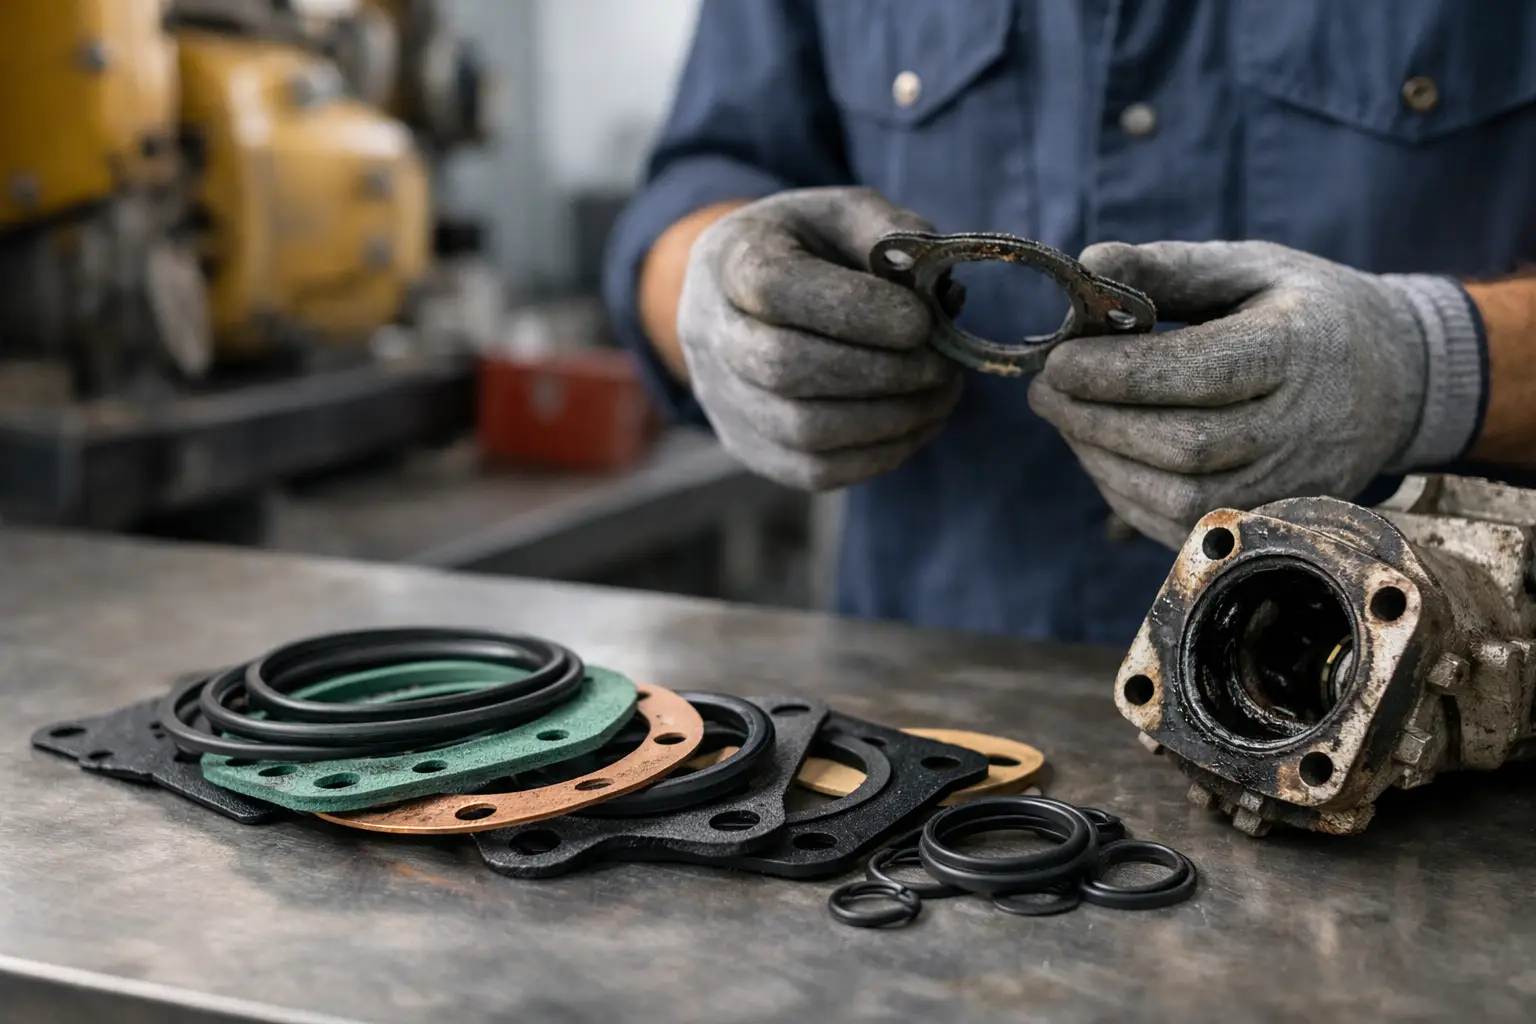
Para definir una solución conviene aportar el plano o una muestra de la pieza, sus dimensiones, el tipo de brida o equipo, la frecuencia de desmontaje y el modo de fallo anterior. Una junta que se aplasta permanentemente puede requerir un compuesto con mejor recuperación. Si aparecen bordes arrancados, puede haber extrusión, apriete excesivo o desalineación. Si la superficie se vuelve quebradiza, la formulación o la temperatura pueden ser incompatibles.
Temperatura, dureza y vulcanización: los detalles que deciden
Las fichas técnicas suelen indicar límites de temperatura, pero estos valores deben interpretarse como orientación y no como garantía universal. La duración esperada disminuye al acercarse al límite térmico, especialmente con vapor continuo. La presión, la tensión mecánica y los ciclos de calentamiento y enfriamiento reducen todavía más el margen útil.
La dureza del hule debe ajustarse a la función. Un compuesto demasiado blando puede extruirse en claros elevados o bajo presión. Uno demasiado duro puede no adaptarse a irregularidades de la brida y presentar fugas durante el arranque. El sistema de vulcanización también influye: determinados compuestos curados para servicio térmico y de vapor conservan mejor sus propiedades que mezclas de uso general.
Por esta razón, pedir simplemente EPDM de 70 Shore no define una solución completa. Dos compuestos con la misma dureza pueden comportarse de forma muy distinta frente a vapor, agua caliente, compresión permanente y envejecimiento.
Diseño e instalación para evitar fugas repetitivas
Incluso el hule correcto fallará si la instalación trabaja contra él. Las caras de brida deben estar limpias, alineadas y sin daños que obliguen a sobreapretar. El par de apriete debe aplicarse en secuencia cruzada y de forma uniforme. Apretar más no siempre sella mejor: puede deformar la junta, reducir su capacidad de recuperación y acelerar su deterioro.
En válvulas, bombas y equipos con partes móviles, debe verificarse el acabado del eje o vástago, la concentricidad, las holguras y la presencia de aristas. Si el servicio incluye ciclos frecuentes, es útil valorar una prueba controlada antes de homologar un lote completo. Una pequeña validación en campo evita sustituir decenas de piezas por una especificación que solo parecía adecuada sobre el papel.
RubberSelection puede apoyar este proceso con fabricación a medida de juntas, perfiles, sellos y componentes técnicos, partiendo de las condiciones reales de la aplicación y no solo de una referencia comercial.
La mejor elección para vapor industrial no es un nombre de material aislado. Es un compuesto de EPDM, EPR u otra alternativa validada para la temperatura, presión, geometría y ciclos de su equipo. Cuando esos datos se definen antes de fabricar o comprar, la junta deja de ser un consumible que se cambia por rutina y pasa a ser una pieza que protege la continuidad de la planta.