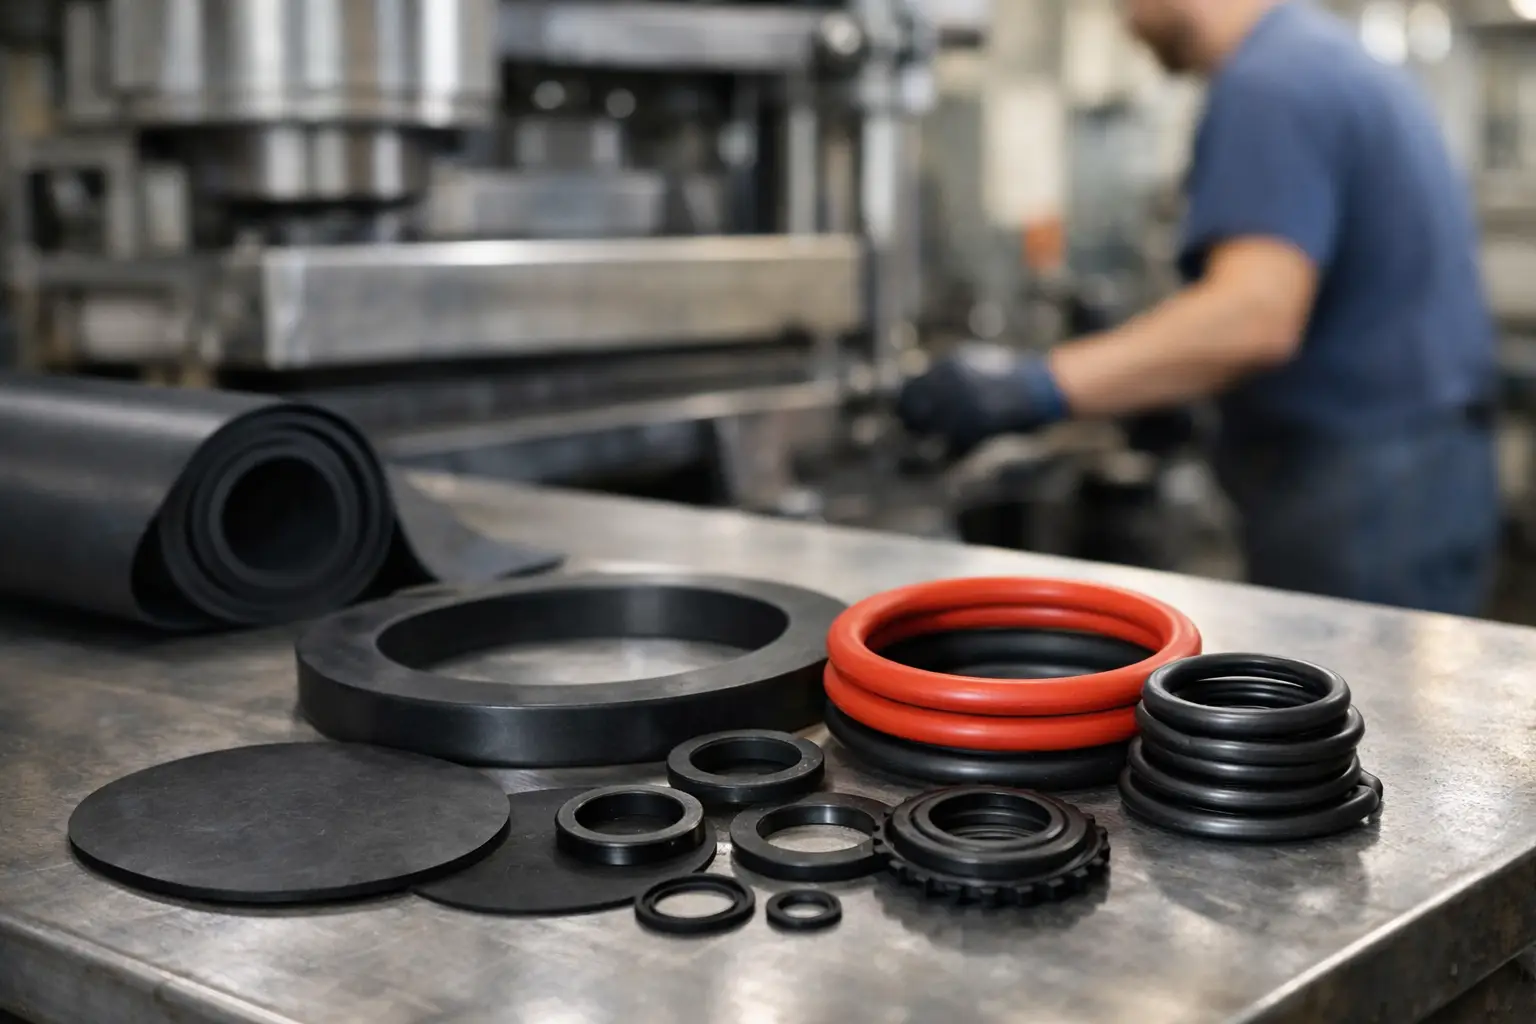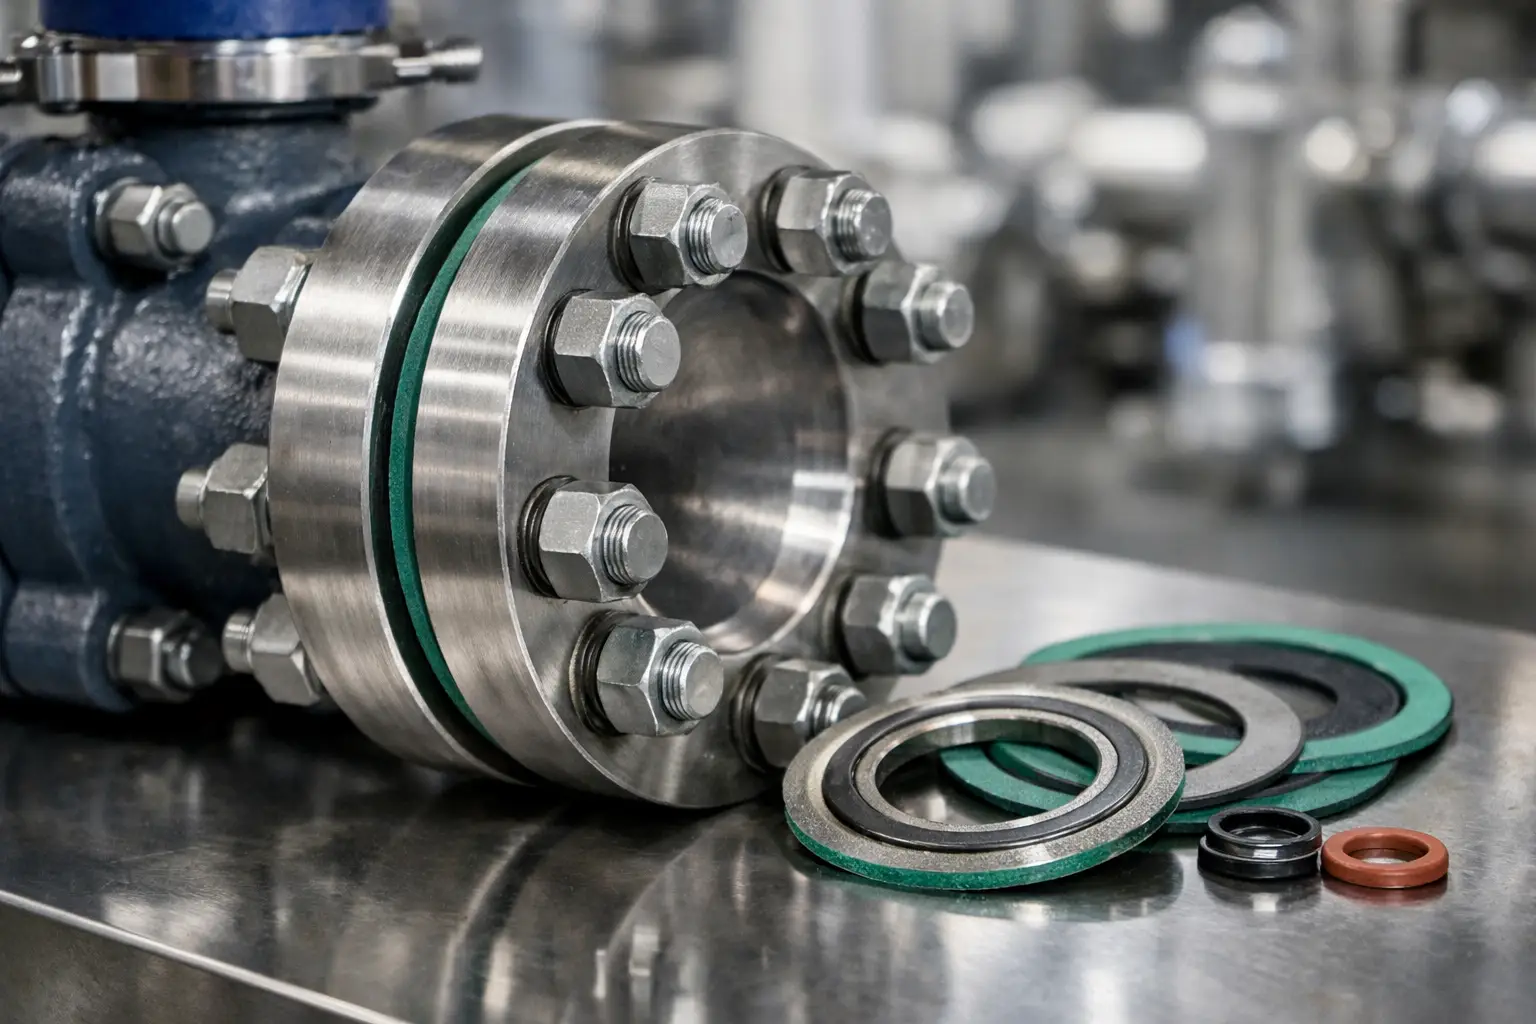
Una fuga en una brida, una junta endurecida tras pocos ciclos térmicos o un retén atacado por un fluido de proceso no suelen deberse a una mala instalación únicamente. Con frecuencia, el origen está en la selección del polímero. Esta reseña de elastómeros fluorados industriales analiza cuándo estos materiales justifican su coste y qué variables deben revisarse antes de fabricar o solicitar una pieza.
Los elastómeros fluorados se emplean cuando un caucho convencional deja de ofrecer una vida útil aceptable frente a aceites, combustibles, disolventes, ácidos, vapores o temperaturas elevadas. No son una solución universal. Su rendimiento depende de la familia química, del compuesto específico, de la geometría de la pieza y de las condiciones reales de servicio.
Qué son los elastómeros fluorados industriales
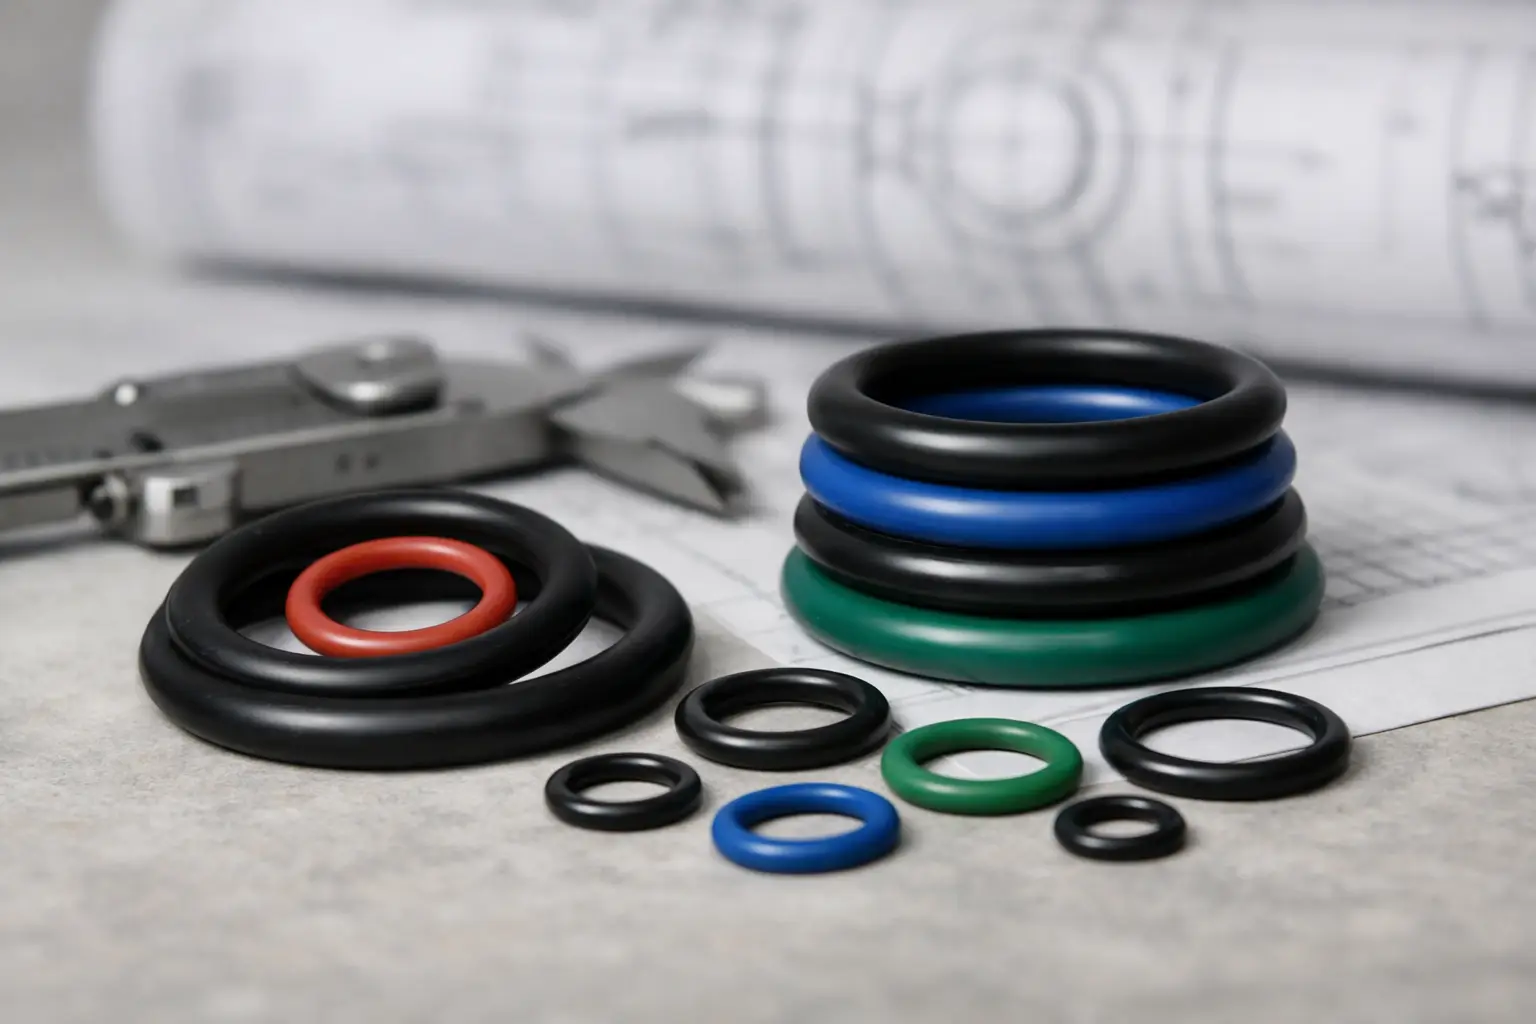
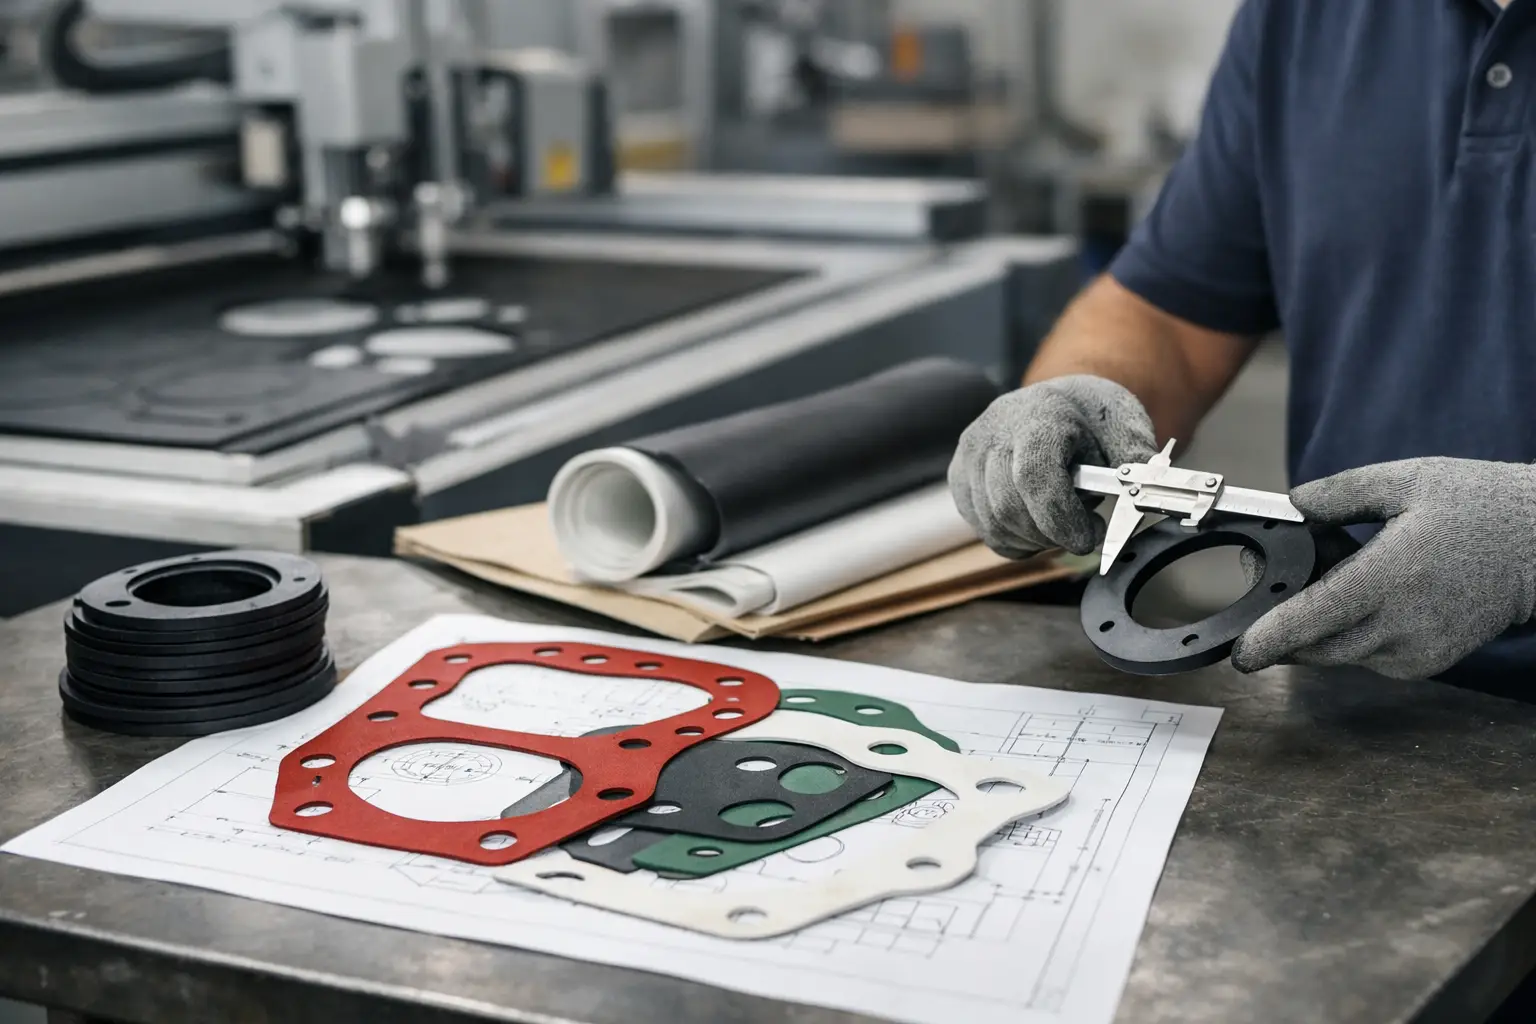
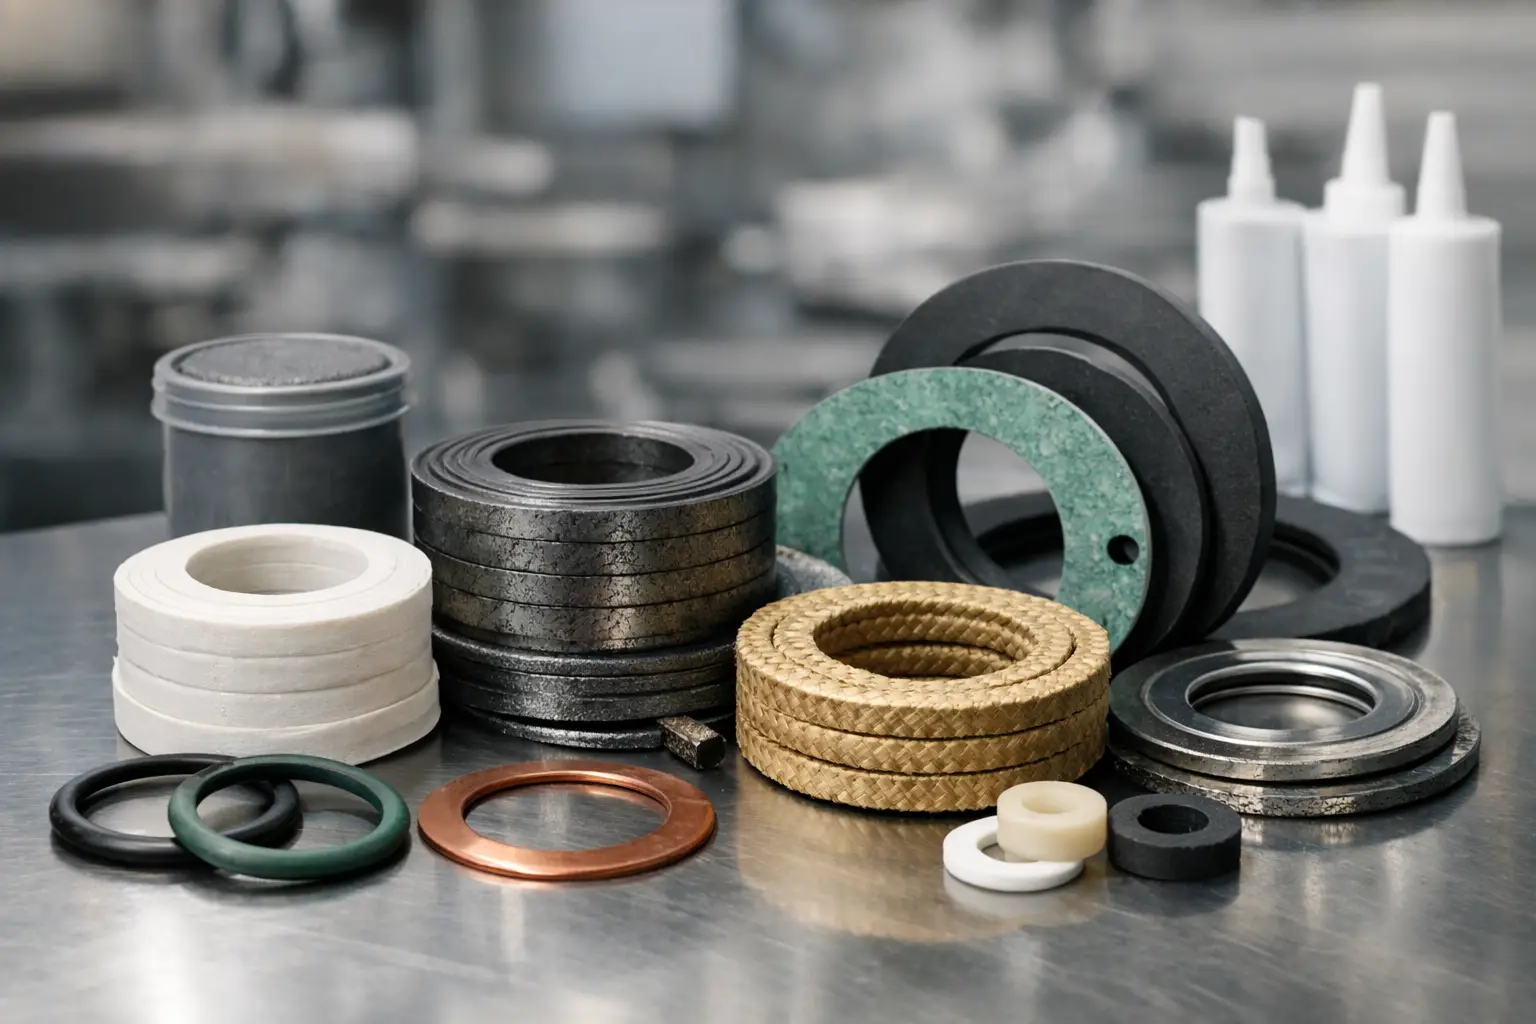
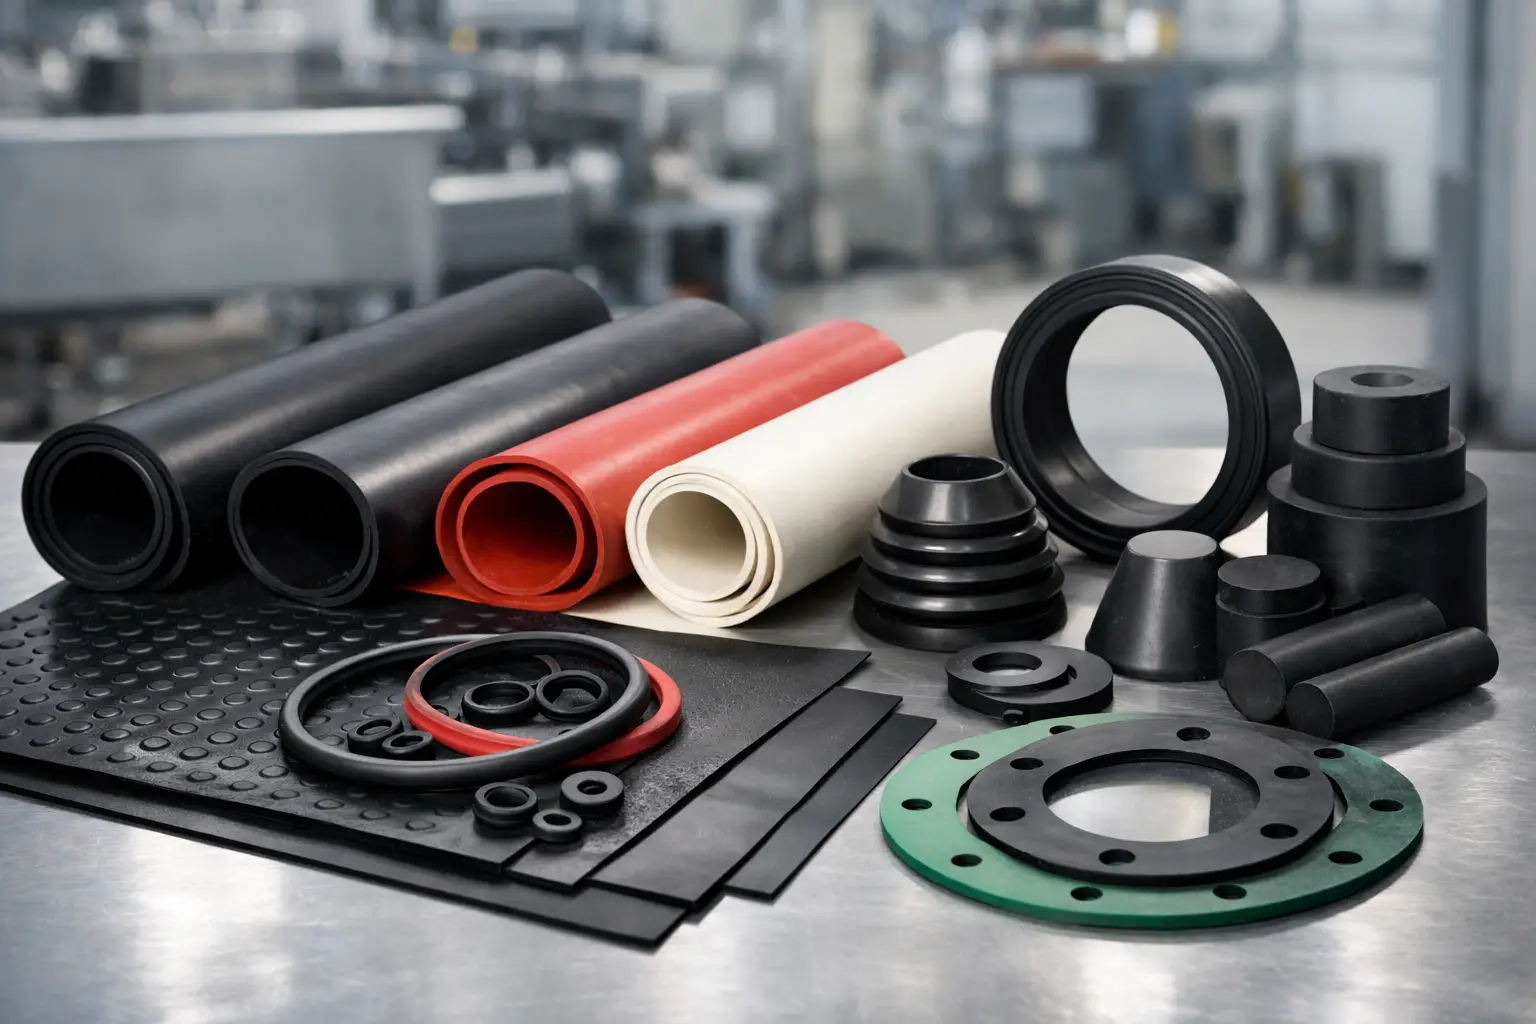
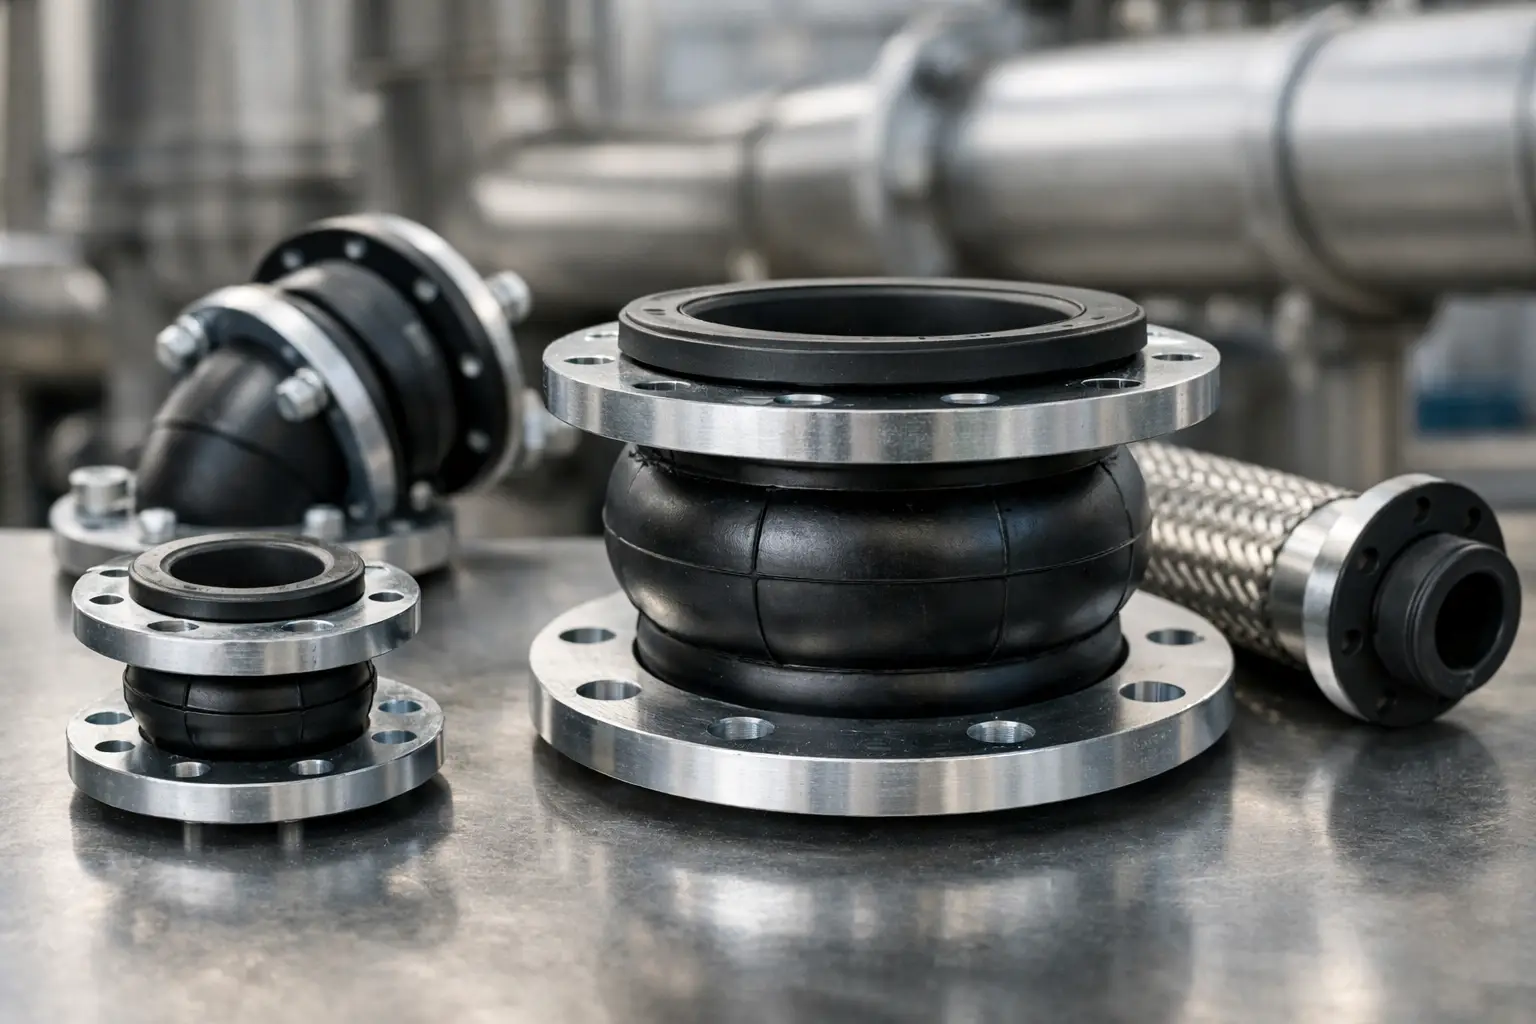
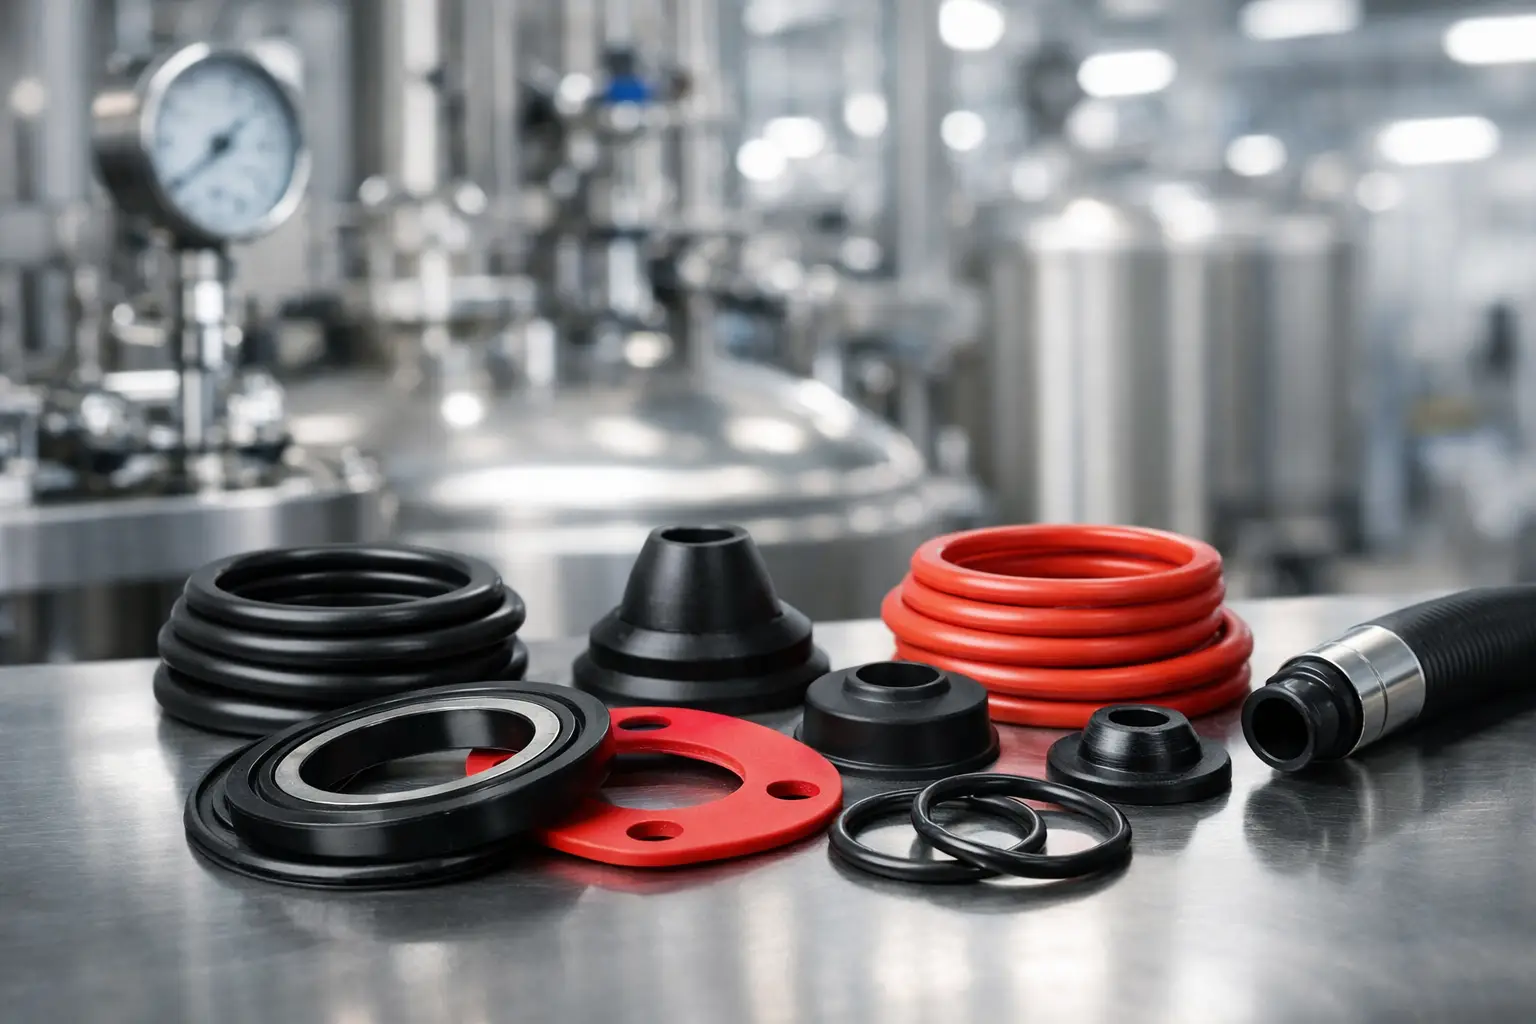
Son compuestos elastoméricos cuya cadena polimérica incorpora flúor. Esa composición reduce la permeabilidad y mejora la resistencia frente a numerosos medios químicos, hidrocarburos y calor. En aplicaciones industriales, se presentan en forma de juntas planas, juntas tóricas, retenes, diafragmas, perfiles extruidos, manguitos, fuelles y componentes moldeados a medida.
La referencia más habitual es el FKM, conocido comercialmente por distintas denominaciones. Dentro de esta familia existen grados con formulaciones muy diferentes: algunos están orientados a aceites y combustibles; otros, a mayor temperatura, gases agresivos o resistencia química ampliada. Los FFKM o perfluoroelastómeros ofrecen un nivel superior de resistencia, pero con un coste considerablemente mayor y requisitos de fabricación más exigentes.
La primera decisión no debería ser pedir “goma fluorada” de forma genérica. Conviene definir el medio, la concentración, la temperatura continua y máxima, la presión, el movimiento de la pieza y el tiempo previsto entre mantenimientos. Un material excelente en una junta estática puede no ser la mejor opción para un retén dinámico o una membrana sometida a flexión repetida.
Reseña de elastómeros fluorados industriales por desempeño
El principal valor del FKM está en su equilibrio entre resistencia térmica y resistencia a hidrocarburos. En plantas de automoción, petróleo, acero, vidrio, transporte y fabricación de maquinaria, resulta una elección habitual para circuitos de aceite, combustible, lubricantes, refrigerantes compatibles y gases de proceso.
En términos generales, un compuesto FKM puede trabajar de forma continua cerca de 200 °C, aunque el límite real varía según la formulación, la carga mecánica, el fluido y el tiempo de exposición. En picos cortos puede tolerar temperaturas superiores, pero diseñar una pieza permanentemente al límite acelera el envejecimiento, aumenta la compresión permanente y reduce la capacidad de sellado.
Resistencia química: alta, pero no absoluta
Los elastómeros fluorados resisten muy bien aceites minerales, combustibles, grasas, muchos disolventes alifáticos y aromáticos, y una parte relevante de los productos químicos usados en mantenimiento industrial. Esa capacidad explica su presencia en bombas, válvulas, compresores, sistemas hidráulicos y equipos de transferencia.
Sin embargo, hay incompatibilidades que deben descartarse antes de emitir una orden de compra. Las cetonas, determinados éteres, aminas, líquidos de frenos basados en glicol y algunos compuestos muy básicos pueden provocar hinchamiento, degradación o pérdida de propiedades. El vapor y el agua caliente también requieren una revisión específica: no todos los FKM responden igual, y puede ser preferible otro elastómero según la temperatura y el régimen de servicio.
El FFKM amplía notablemente la resistencia frente a químicos agresivos y altas temperaturas. Es una alternativa para procesos con ácidos concentrados, disolventes complejos, gases corrosivos o fluidos de alta pureza. Aun así, no debe prescribirse por inercia. Su precio puede multiplicar el de un FKM y la inversión solo tiene sentido cuando evita paradas, contaminación de producto o riesgos de seguridad que un material inferior no puede controlar.
Temperatura, presión y ciclo térmico
La temperatura de catálogo no sustituye a la evaluación de la aplicación. Una junta estática con presión moderada no se comporta igual que un retén en un eje giratorio, ni que una junta de expansión expuesta a ciclos diarios. Al elevarse la temperatura, disminuye la dureza efectiva del compuesto, aumenta la permeación y puede cambiar el comportamiento de la pieza frente a la compresión.
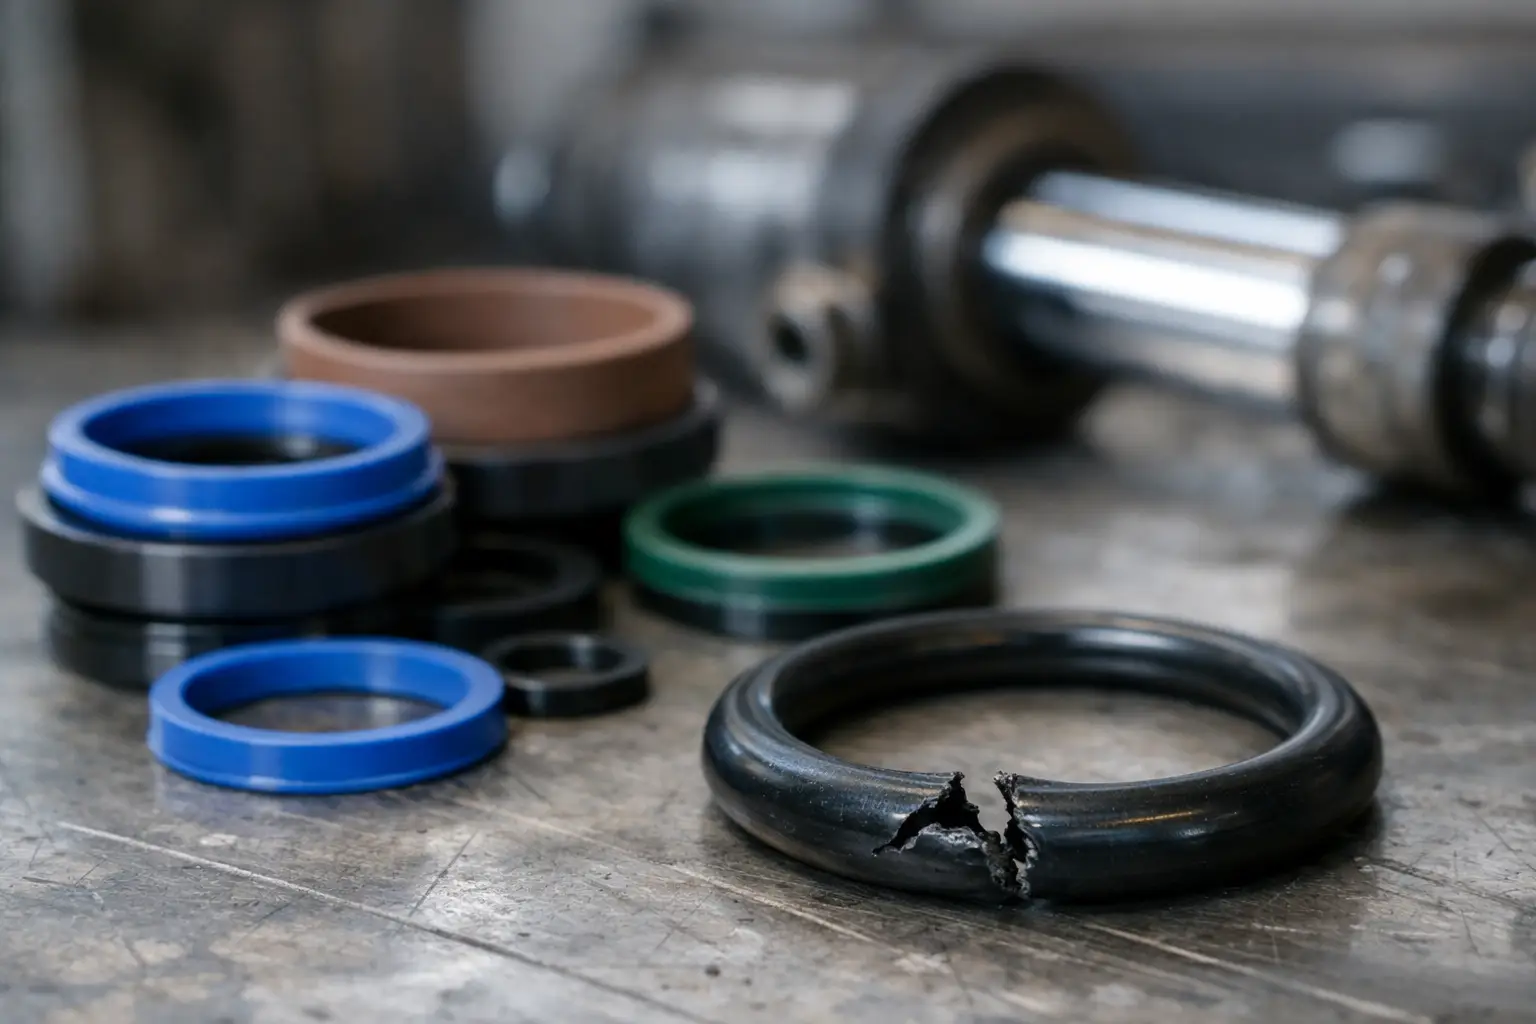
La presión añade otro factor: el riesgo de extrusión. En juntas tóricas y sellos hidráulicos, una holgura excesiva entre componentes metálicos puede permitir que el elastómero se introduzca en el espacio libre y se corte. En esos casos, además de elegir el compuesto, puede ser necesario ajustar tolerancias, utilizar anillos antiextrusión o modificar la sección del sello.
Los ciclos térmicos merecen especial atención. Un compuesto puede funcionar correctamente a una temperatura elevada estable y fallar antes de lo previsto al alternar frío, calor y presión. La contracción, la expansión y la relajación del material afectan al apriete de la junta. Por eso, en conexiones críticas conviene validar la pieza con las condiciones de arranque, parada y limpieza, no solo con el valor nominal del proceso.
Ventajas operativas y límites de uso
La ventaja principal de estos materiales es la continuidad operativa. Una junta correctamente seleccionada puede reducir sustituciones prematuras, fugas de lubricante, pérdidas de presión y tareas correctivas en zonas de difícil acceso. También ayuda a estandarizar repuestos cuando una misma familia de fluidos está presente en varios equipos.
Sus límites son igual de relevantes. Frente a algunos elastómeros convencionales, el FKM suele presentar menor flexibilidad a bajas temperaturas. Si el equipo trabaja en frío intenso o experimenta arranques a temperaturas muy bajas, debe verificarse el grado concreto. Tampoco destaca por resistencia al desgarro en todas las formulaciones, por lo que piezas sometidas a abrasión, impacto o movimiento continuo pueden requerir poliuretano, silicona, EPDM u otra solución combinada.
La fabricación influye directamente en el resultado. Una mezcla mal curada, una rebaba en la línea de partición, una dureza inadecuada o una superficie de contacto deficiente pueden arruinar las ventajas del polímero. En componentes a medida, el diseño de moldes, las tolerancias y el acabado deben responder al montaje real del cliente.
Cómo seleccionar el compuesto correcto
Antes de definir una junta, retén o pieza moldeada, el comprador técnico debería aportar una muestra, plano o medidas completas, además de información del servicio. No basta con indicar que existe “contacto con químico”. Es necesario identificar el fluido comercial o su composición, la concentración, la temperatura mínima y máxima, la presión y la presencia de vacío, vapor o partículas abrasivas.
También hay que describir el tipo de sellado. Una junta plana entre bridas necesita analizar la carga de apriete, el acabado de las caras y la rigidez de la unión. Una junta tórica exige controlar ranura, porcentaje de compresión y holgura. En un retén dinámico se añaden velocidad periférica, lubricación, estado del eje y excentricidad.
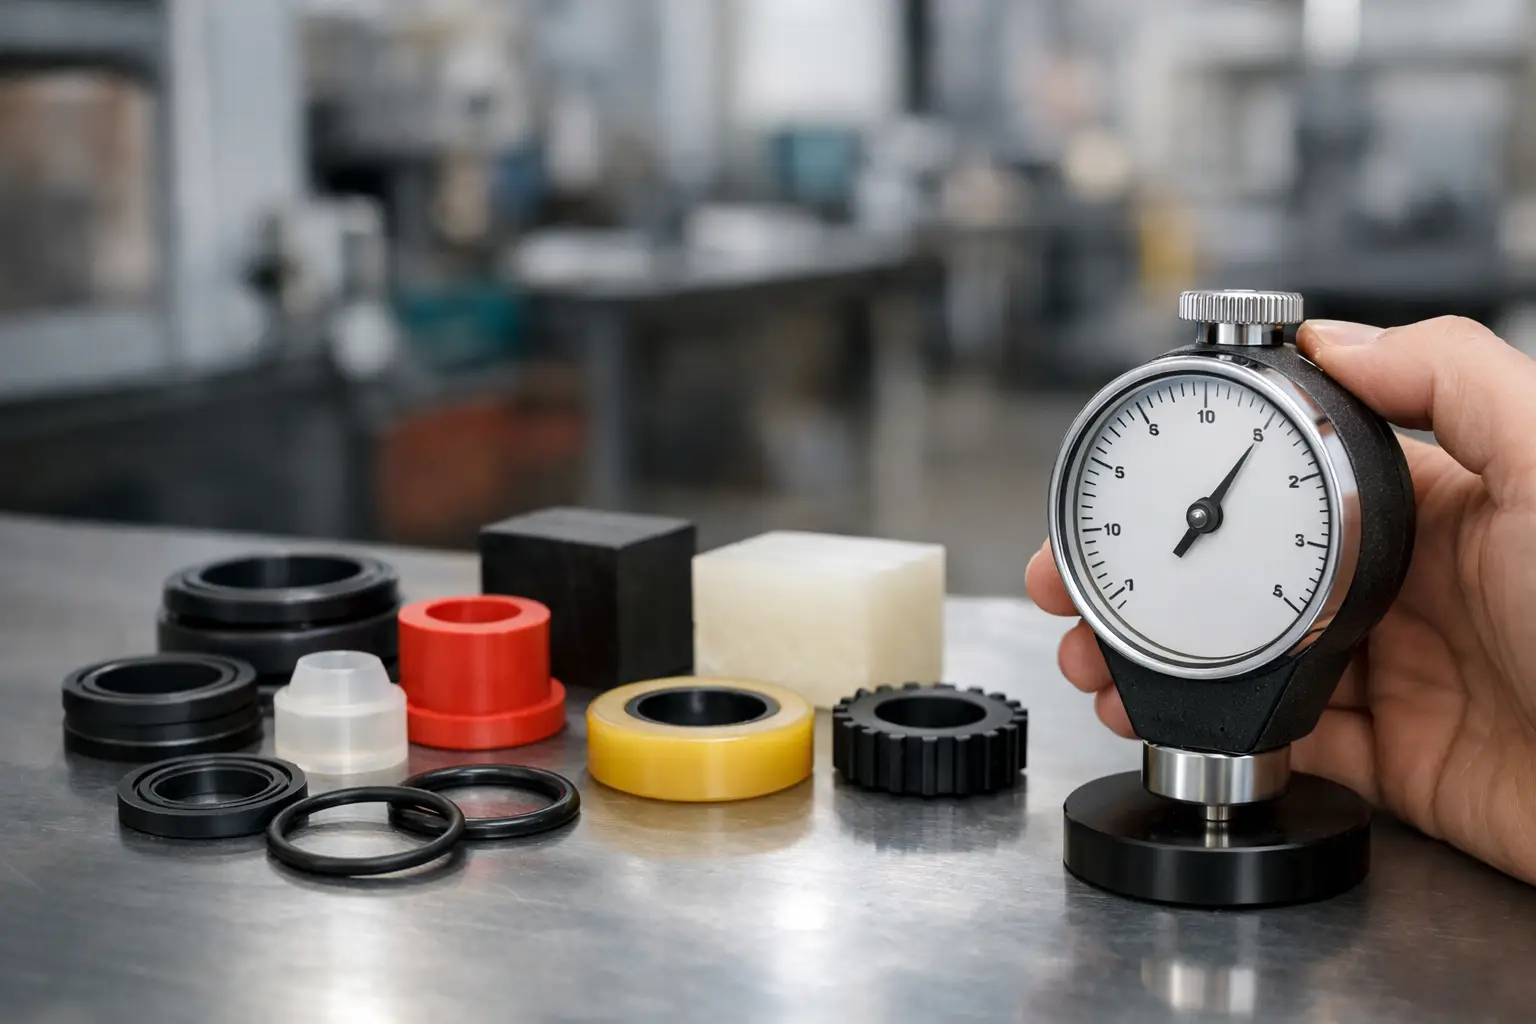
La dureza suele expresarse en Shore A, pero no debe elegirse como una cifra aislada. Una dureza más alta puede mejorar la resistencia a la extrusión, aunque exige mayor carga de cierre y puede reducir la adaptación a superficies irregulares. Una dureza inferior puede sellar mejor en ciertas bridas, pero deformarse bajo presión. La elección depende del conjunto completo.
Aplicaciones donde suelen aportar valor
En sistemas de aceite y combustible, los FKM son habituales en retenes de ejes, juntas de tapas, sellos de bombas y componentes de válvulas. En equipos de proceso, pueden emplearse en juntas de bridas, diafragmas, asientos y sellos expuestos a mezclas químicas compatibles. En automoción y transporte, ayudan a contener fluidos de motor, lubricantes y combustibles sometidos a temperatura.
En minería, siderurgia y manufactura pesada, su uso suele justificarse en puntos donde el calor, el aceite y la disponibilidad del equipo coinciden. No obstante, si domina la abrasión, el impacto o el contacto continuo con lodos, hay que evaluar si un poliuretano u otro material de desgaste ofrecerá una vida útil mayor. La mejor solución no siempre es la de mayor resistencia química.
Para piezas no estándar, RubberSelection puede valorar el material junto con la geometría, el proceso de fabricación y las condiciones de montaje. Esa revisión evita replicar una pieza fallida con el mismo diseño y el mismo compuesto, un error habitual cuando se sustituye un componente sin investigar la causa de la avería.
Señales de fallo que orientan el diagnóstico
Un sello hinchado suele indicar incompatibilidad con el fluido o una temperatura superior a la prevista. Si aparece endurecido, agrietado o con pérdida de elasticidad, puede haber envejecimiento térmico, ataque químico o curado inadecuado. Cuando la pieza se corta en el borde de la ranura, es frecuente encontrar extrusión por presión, holgura excesiva o ausencia de apoyo mecánico.
Las fugas sin daño visible también deben revisarse. Pueden deberse a compresión insuficiente, deformación permanente, superficies metálicas rayadas, pares de apriete desiguales o una sección de junta mal dimensionada. Cambiar el elastómero sin comprobar estas condiciones puede retrasar la solución, pero no eliminar el problema.
La selección de un elastómero fluorado debe partir de una pregunta concreta: qué condición está acortando la vida de la pieza actual. Con datos de fluido, temperatura, presión, movimiento y geometría, es posible fabricar un componente que responda a la operación real y no solo a una especificación genérica.