La búsqueda de un ejemplo sello hornos suele empezar cuando aparece un problema muy concreto: pérdida de temperatura, humo o gases que escapan por la puerta, consumo energético elevado o una junta que se endurece y se rompe antes de tiempo. En un horno industrial, el sello no es un accesorio menor. Es el componente que ayuda a mantener la atmósfera de trabajo, proteger al personal y estabilizar el proceso térmico.
No existe un sello universal para todos los hornos. La elección depende de la temperatura real en la zona de cierre, del tipo de puerta, de los ciclos de apertura, de la atmósfera interna y de la presión. Un material adecuado para una puerta de secado puede fallar rápidamente en un horno de tratamiento térmico, vidrio, fundición o proceso químico.
Ejemplo de sello para hornos y su aplicación
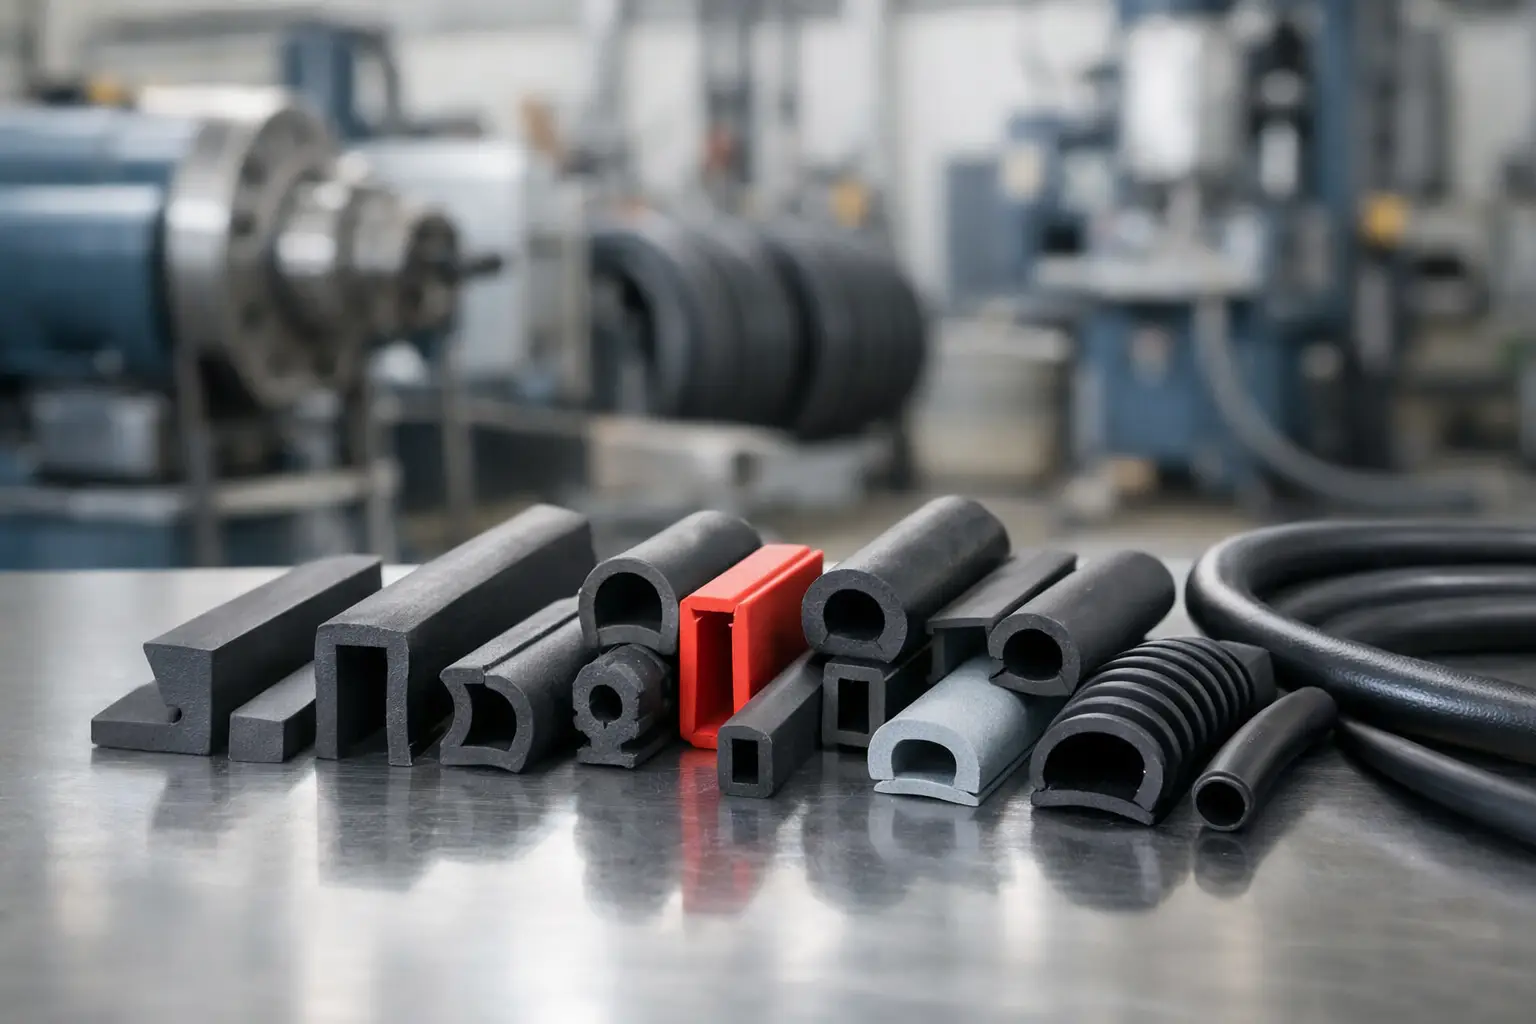
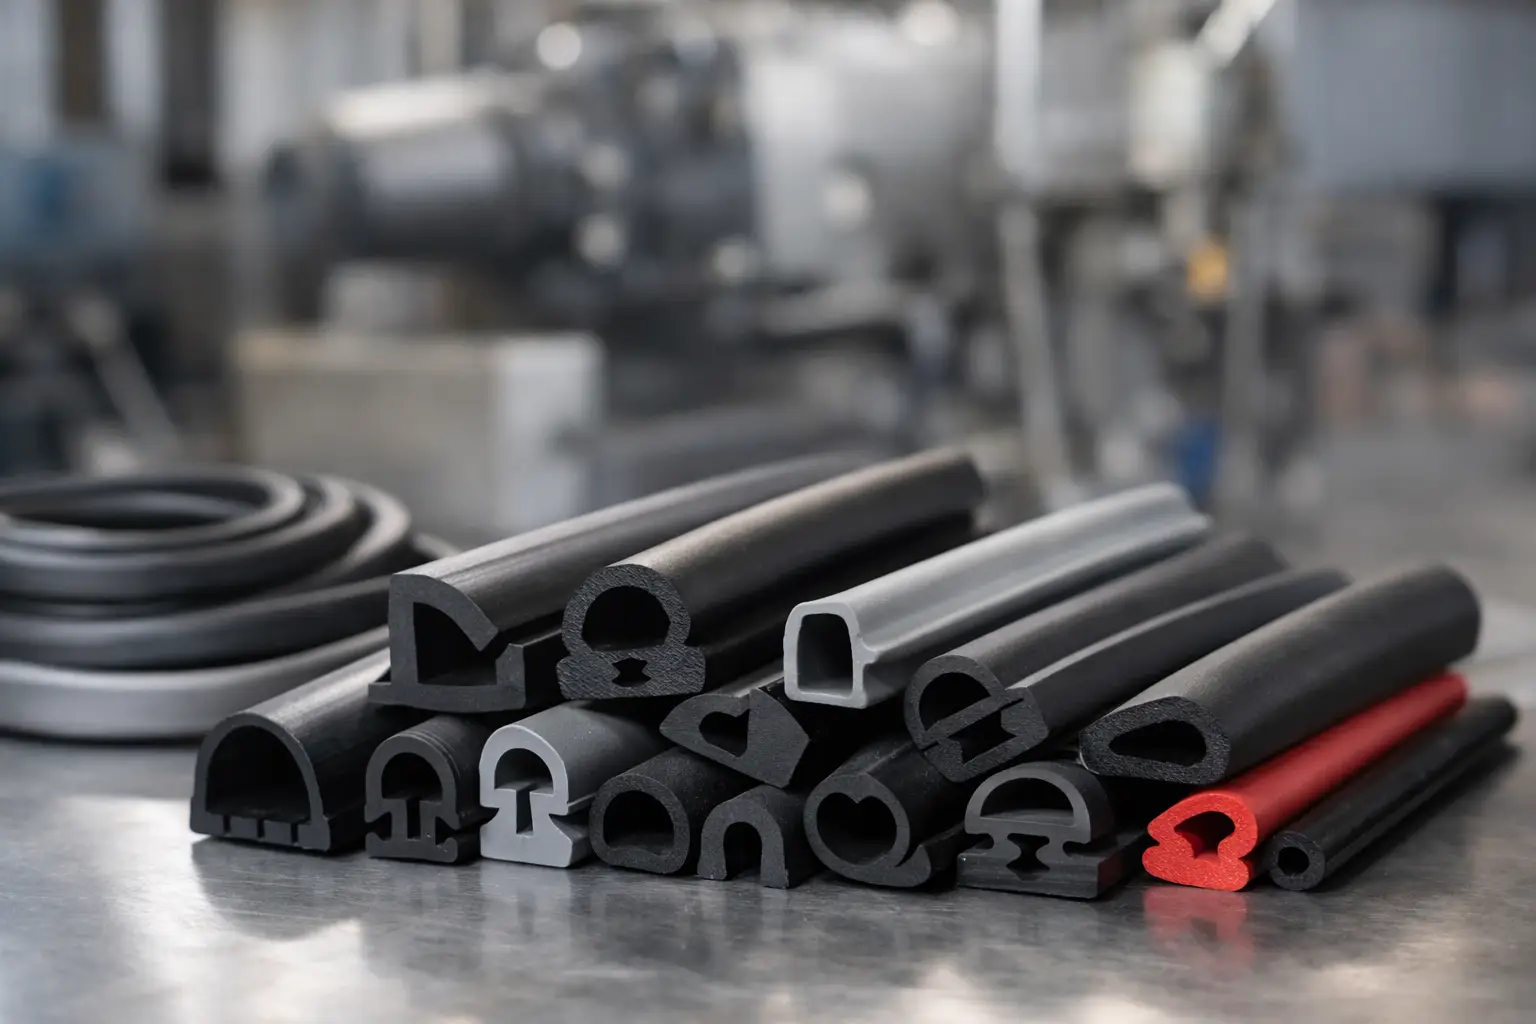
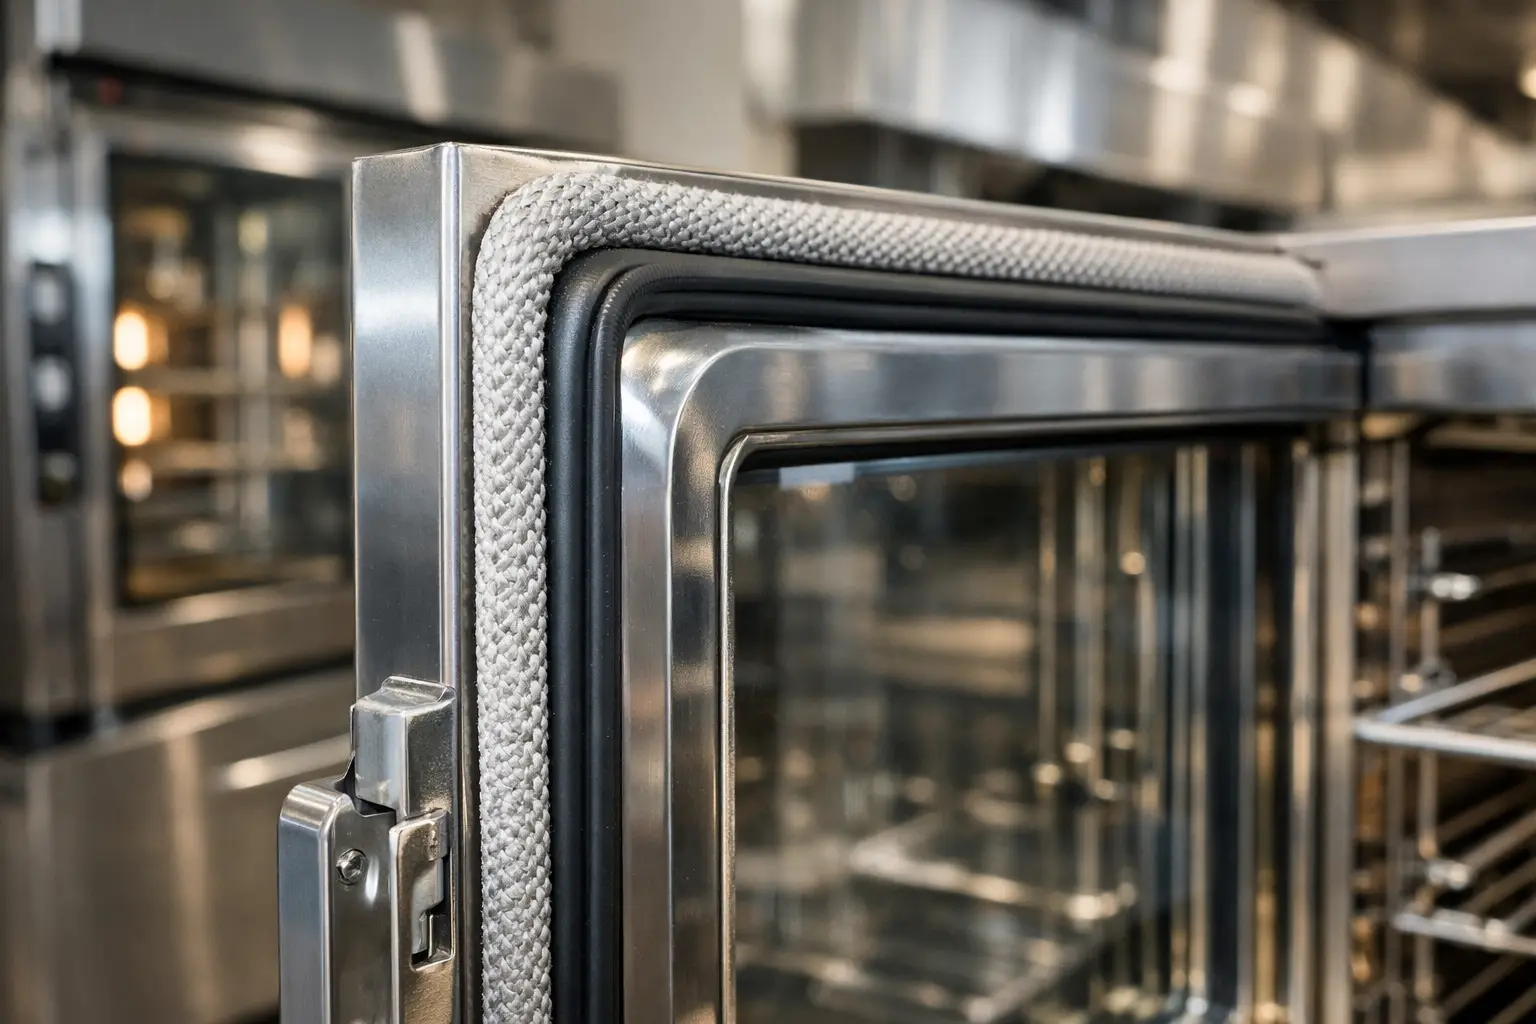
Un caso habitual es una puerta de horno industrial que opera a alta temperatura y necesita limitar la fuga de aire caliente al exterior. La solución puede ser una junta perimetral fabricada con un perfil de silicona, caucho especializado o material refractario, según las condiciones reales del equipo. El perfil se instala sobre el marco o sobre la propia puerta, de manera que quede comprimido al cerrar.
Por ejemplo, en una cámara de secado que trabaja con temperaturas moderadas, una junta de silicona de alta temperatura puede ofrecer una buena combinación de elasticidad, resistencia térmica y facilidad de sustitución. Si la puerta se abre varias veces por turno, el sello debe recuperar su forma tras cada compresión. Un perfil demasiado duro no compensará las pequeñas irregularidades del marco; uno demasiado blando puede aplastarse de forma permanente.
En cambio, para un horno con temperaturas superiores o con exposición directa a radiación térmica, puede ser necesario recurrir a cordones, cintas o juntas textiles de fibra técnica, grafito u otros materiales refractarios. En estas aplicaciones, la resistencia al calor es prioritaria, pero también hay que revisar la capacidad de cierre. Algunos materiales soportan temperaturas muy elevadas, aunque no ofrecen la misma recuperación elástica que una silicona.
La clave es distinguir entre la temperatura nominal de la cámara y la temperatura que recibe el sello. El cierre exterior puede trabajar a un valor mucho menor que el interior, pero esto no debe suponerse sin verificarlo. Los puentes térmicos, las fugas existentes, la posición de la puerta y el tiempo de apertura pueden elevar notablemente la exigencia sobre la junta.
Qué debe definirse antes de fabricar o pedir una junta
Un sello para horno debe especificarse a partir de datos de operación, no únicamente con una fotografía o una medida aproximada. El primer dato es el rango térmico: temperatura continua, picos máximos y duración de dichos picos. También importa si el calentamiento es uniforme o si existen zonas localizadas con mayor carga térmica.
La atmósfera de proceso condiciona el material. Vapor, aceites, humos, polvo abrasivo, gases de combustión, oxígeno, disolventes o productos químicos pueden degradar una junta incluso cuando la temperatura está dentro de su límite teórico. En hornos con atmósfera controlada, una fuga puede afectar a la calidad de la pieza procesada y no solo al consumo energético.
También conviene medir el espacio disponible para el sello y el recorrido de cierre. Un perfil circular, rectangular, tubular o con labio responde de forma distinta a la compresión. Como criterio práctico, la junta debe deformarse lo suficiente para cerrar holguras, sin llegar a una compresión excesiva que acelere su fatiga. La fuerza disponible en los cierres, bisagras y pestillos debe ser compatible con el perfil elegido.
Antes de solicitar una oferta, el responsable de mantenimiento debería disponer de la temperatura de servicio, la sección aproximada de la junta, el perímetro total, el tipo de fijación y varias imágenes del marco y de la puerta. Si existe una muestra del sello retirado, es útil conservar un tramo que permita comprobar dureza, forma y deformación. Estos datos reducen ajustes posteriores y ayudan a definir una solución fabricable.
Materiales habituales y sus límites reales
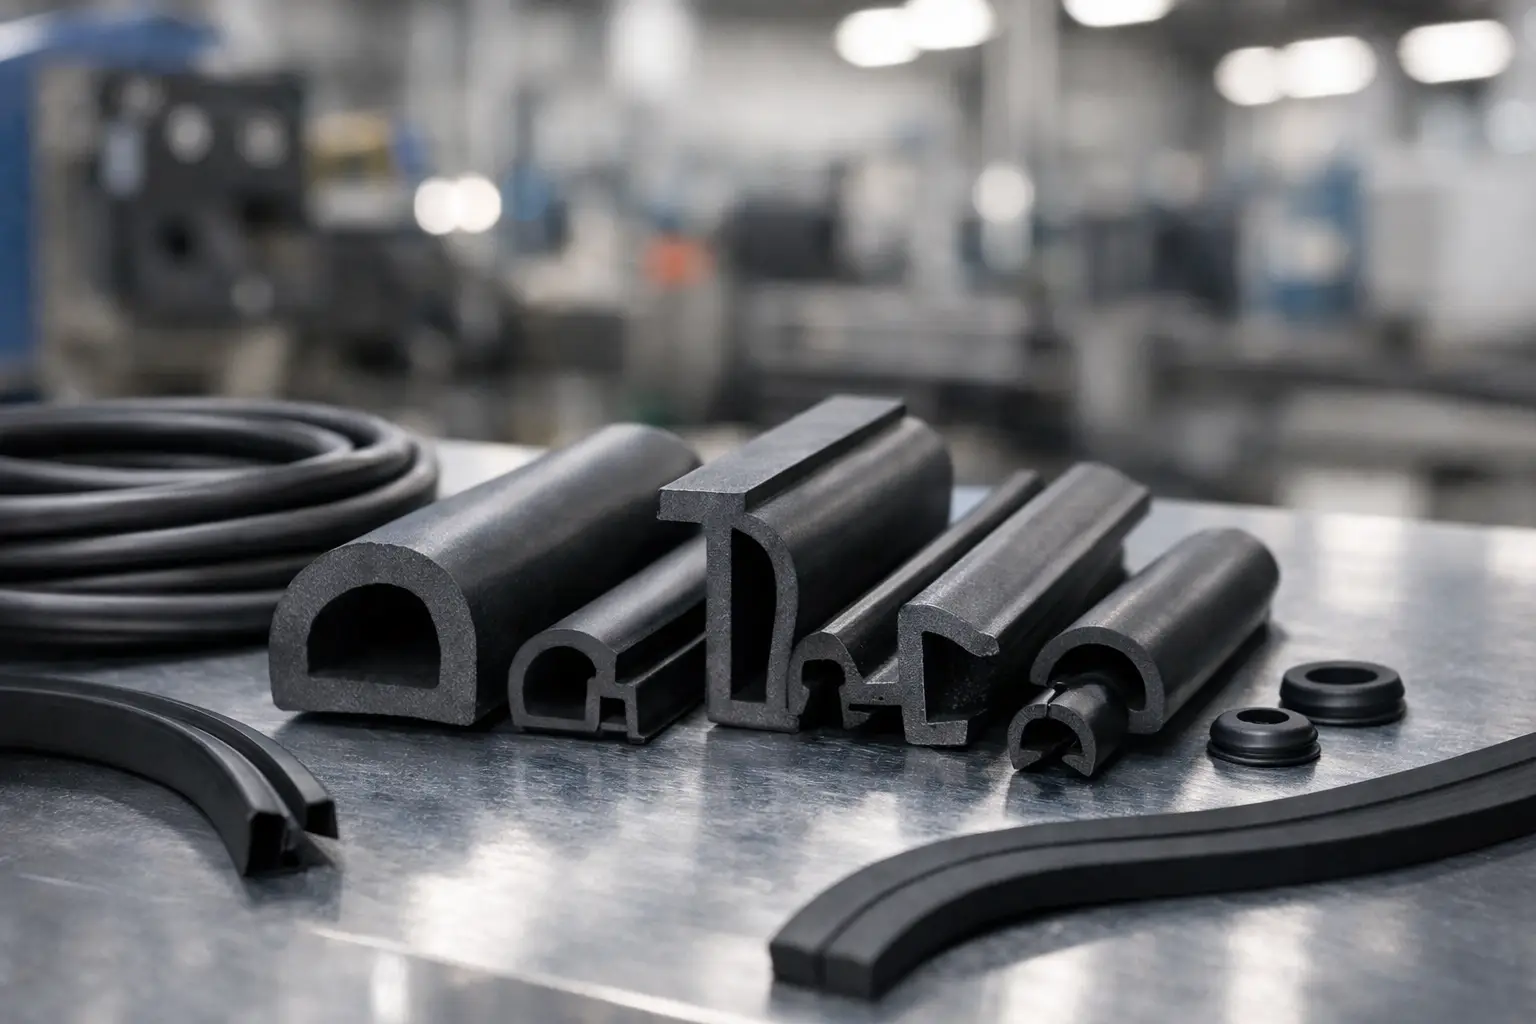
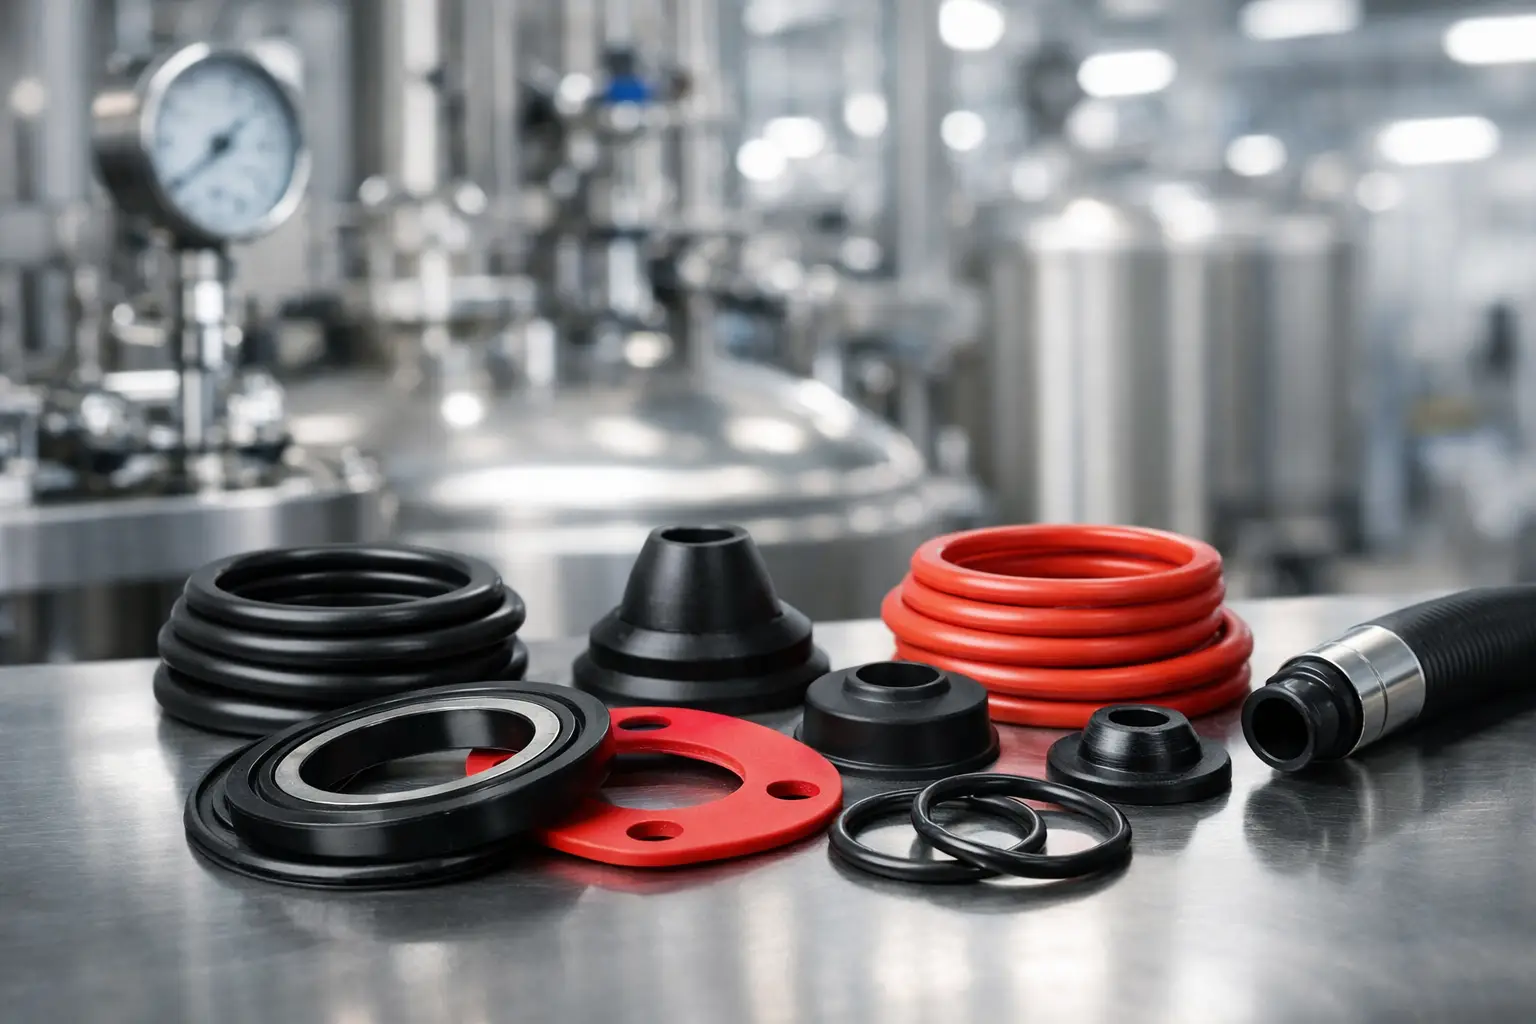
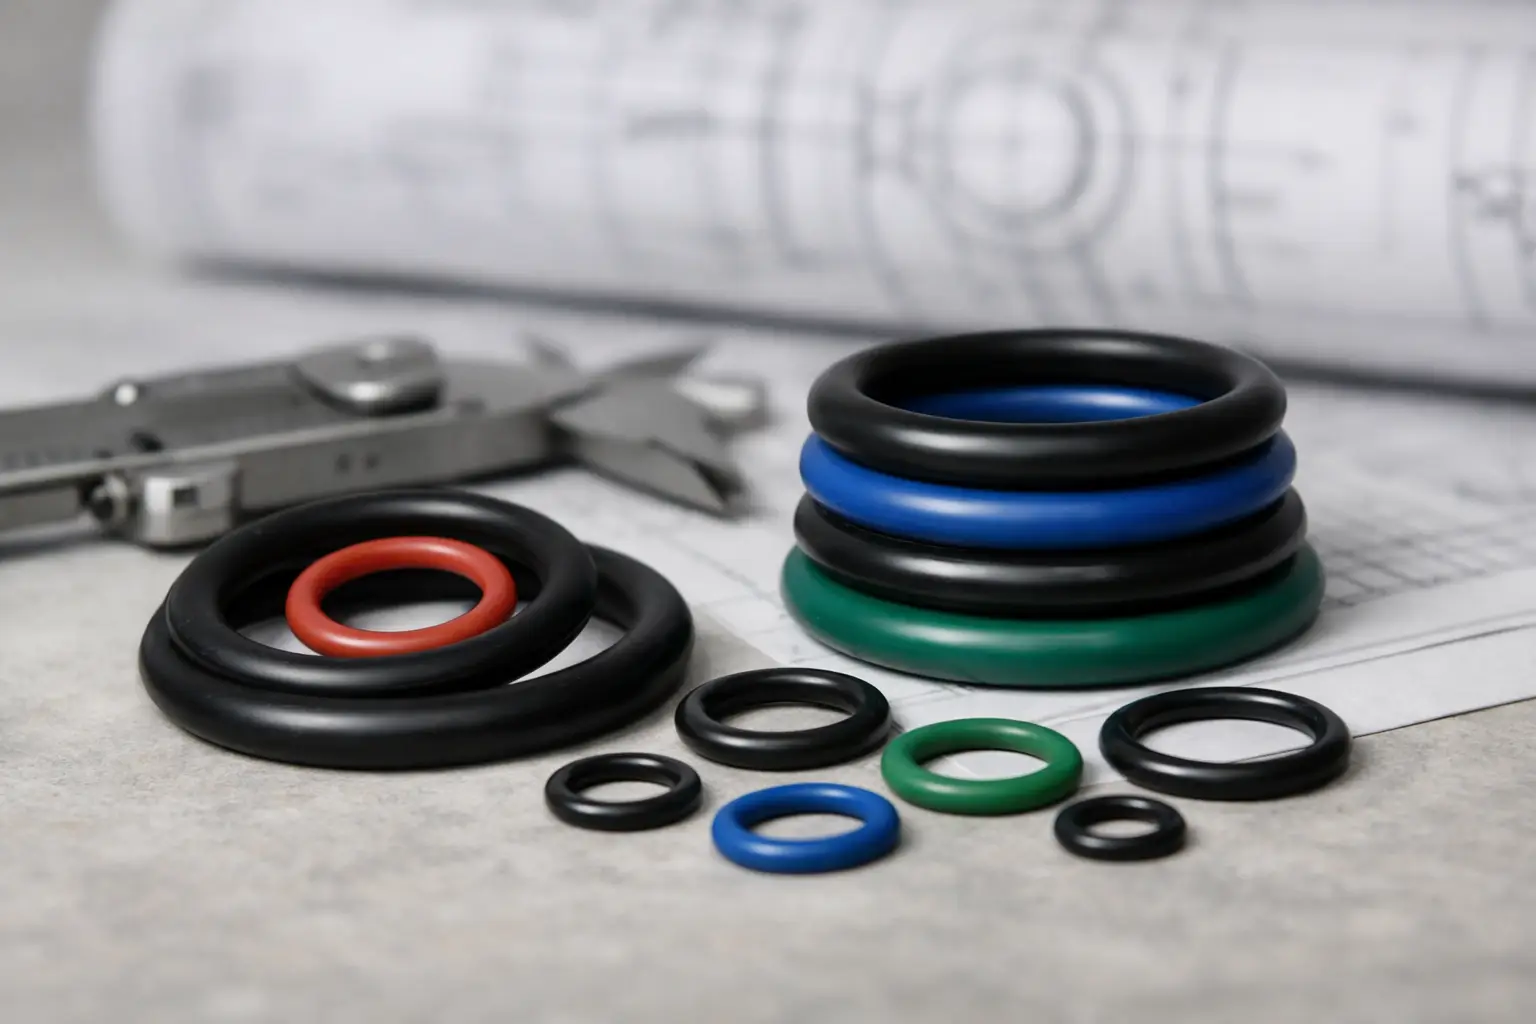
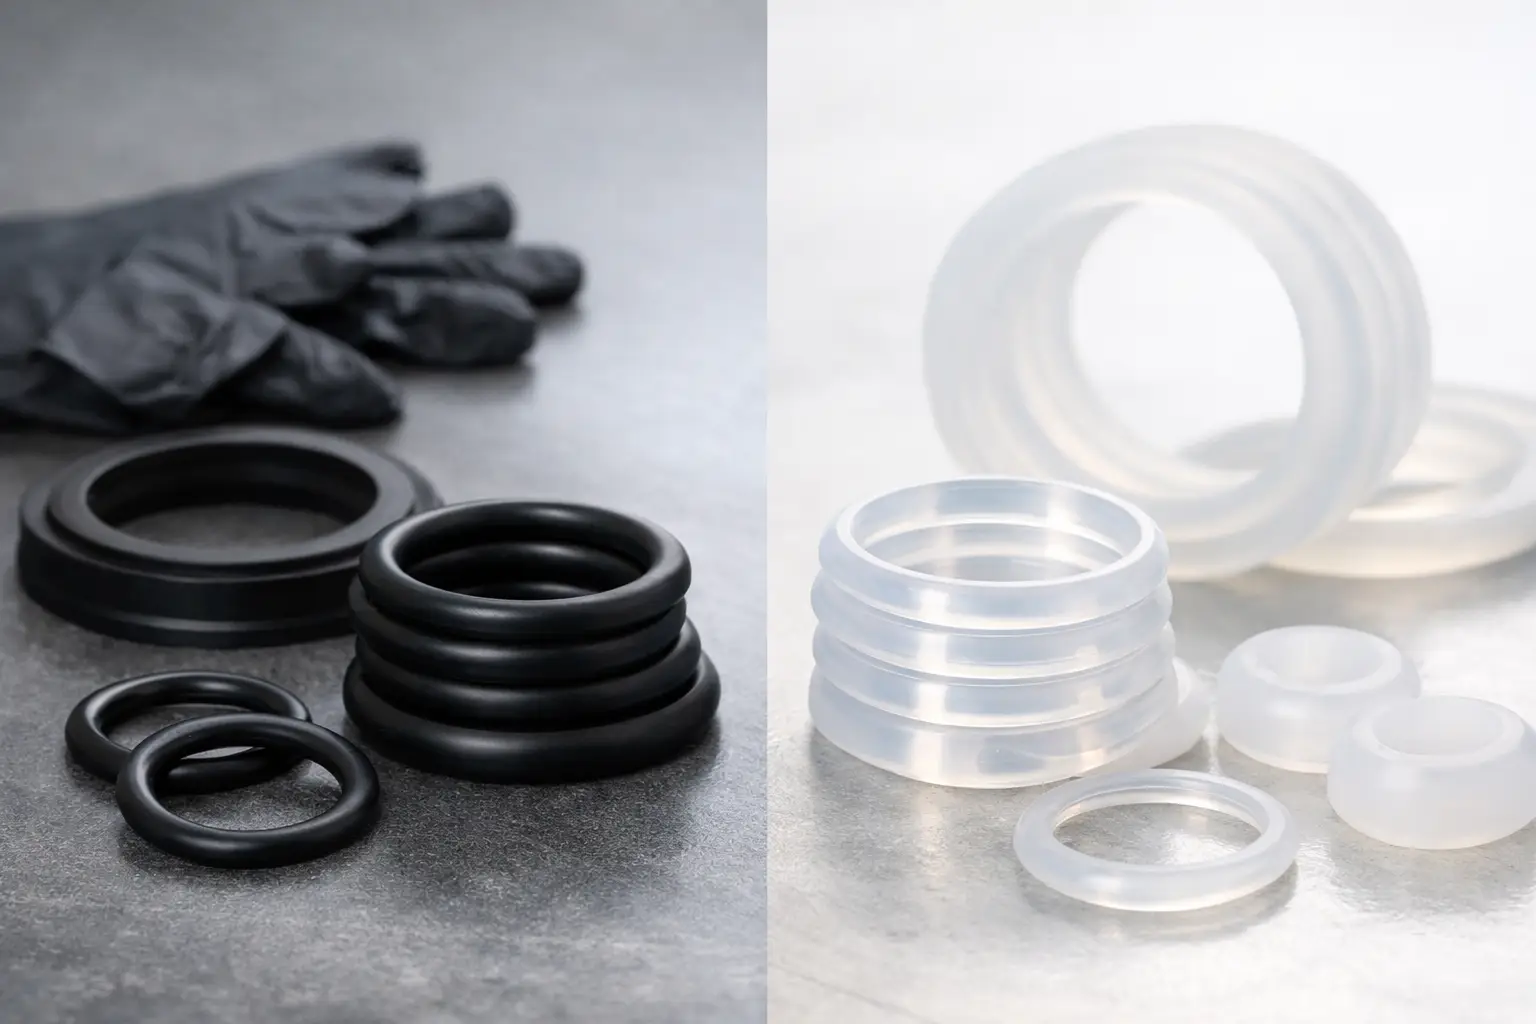
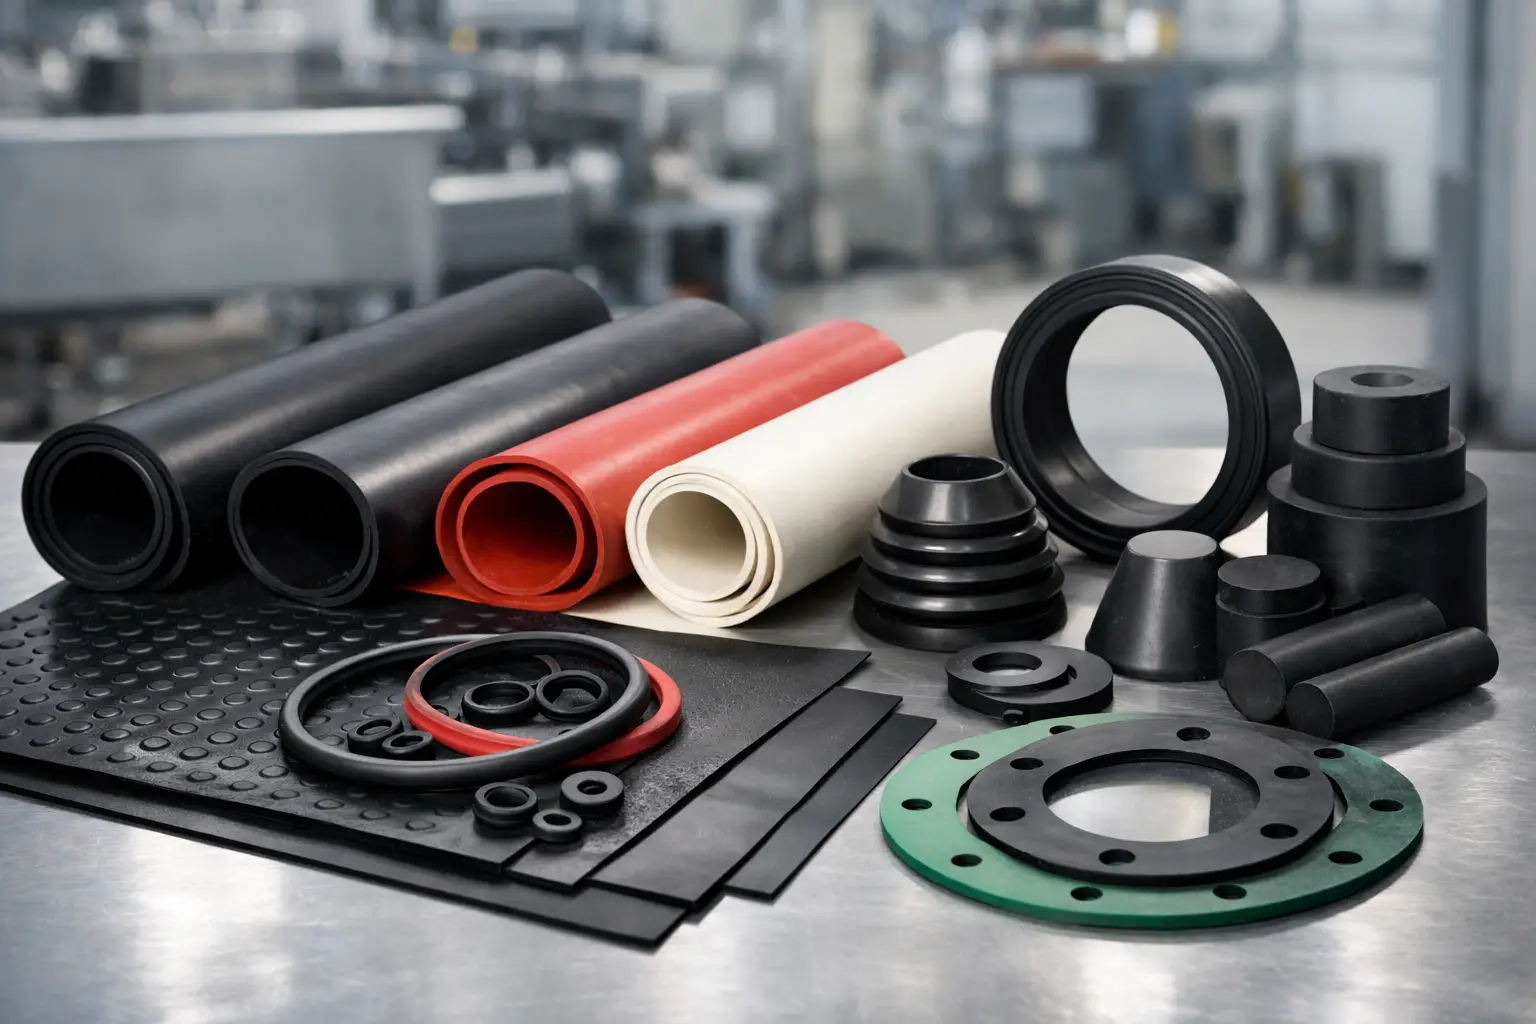
La silicona es una opción frecuente en cierres de hornos, autoclaves, cabinas de pintura y equipos de secado. Mantiene flexibilidad en un rango térmico amplio y puede fabricarse en perfiles extruidos, juntas macizas, esponjosas o formas especiales. Sin embargo, no todas las siliconas tienen el mismo comportamiento frente a vapor, abrasión, aceites o temperaturas extremas. La formulación importa tanto como el nombre genérico del material.
El EPDM puede funcionar bien en determinadas aplicaciones de temperatura media, vapor o intemperie, pero no debe seleccionarse por costumbre cuando el horno alcanza condiciones elevadas. El neopreno, por su parte, puede resolver necesidades específicas de aceite o exposición ambiental, aunque tampoco es la primera elección para altas temperaturas sostenidas.
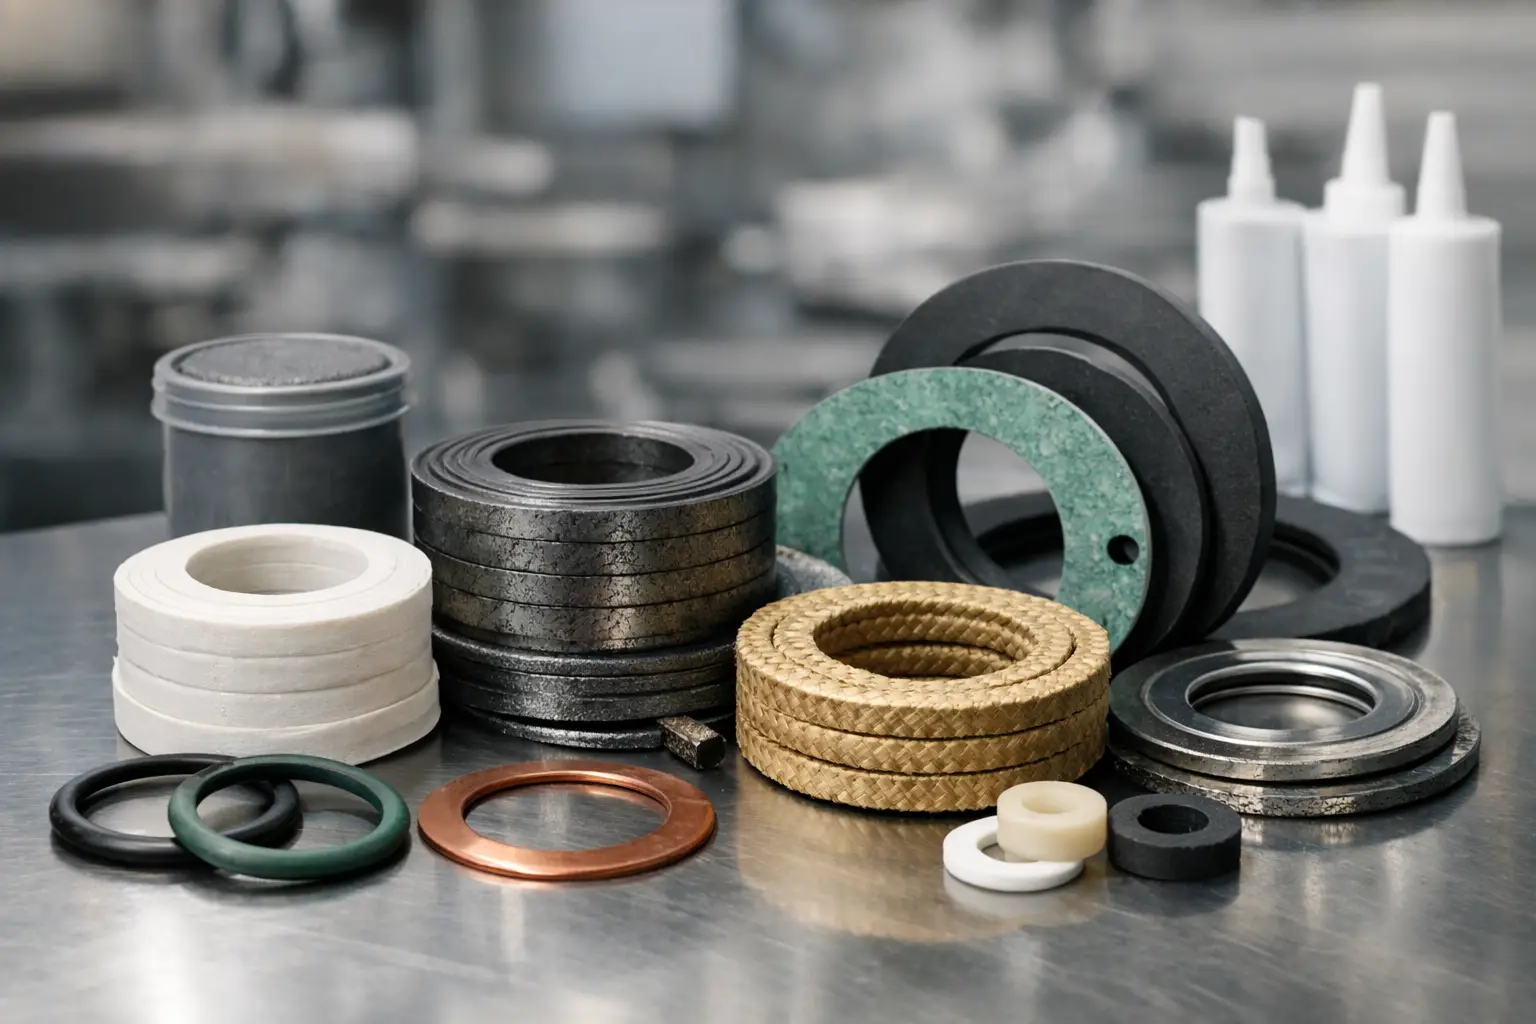
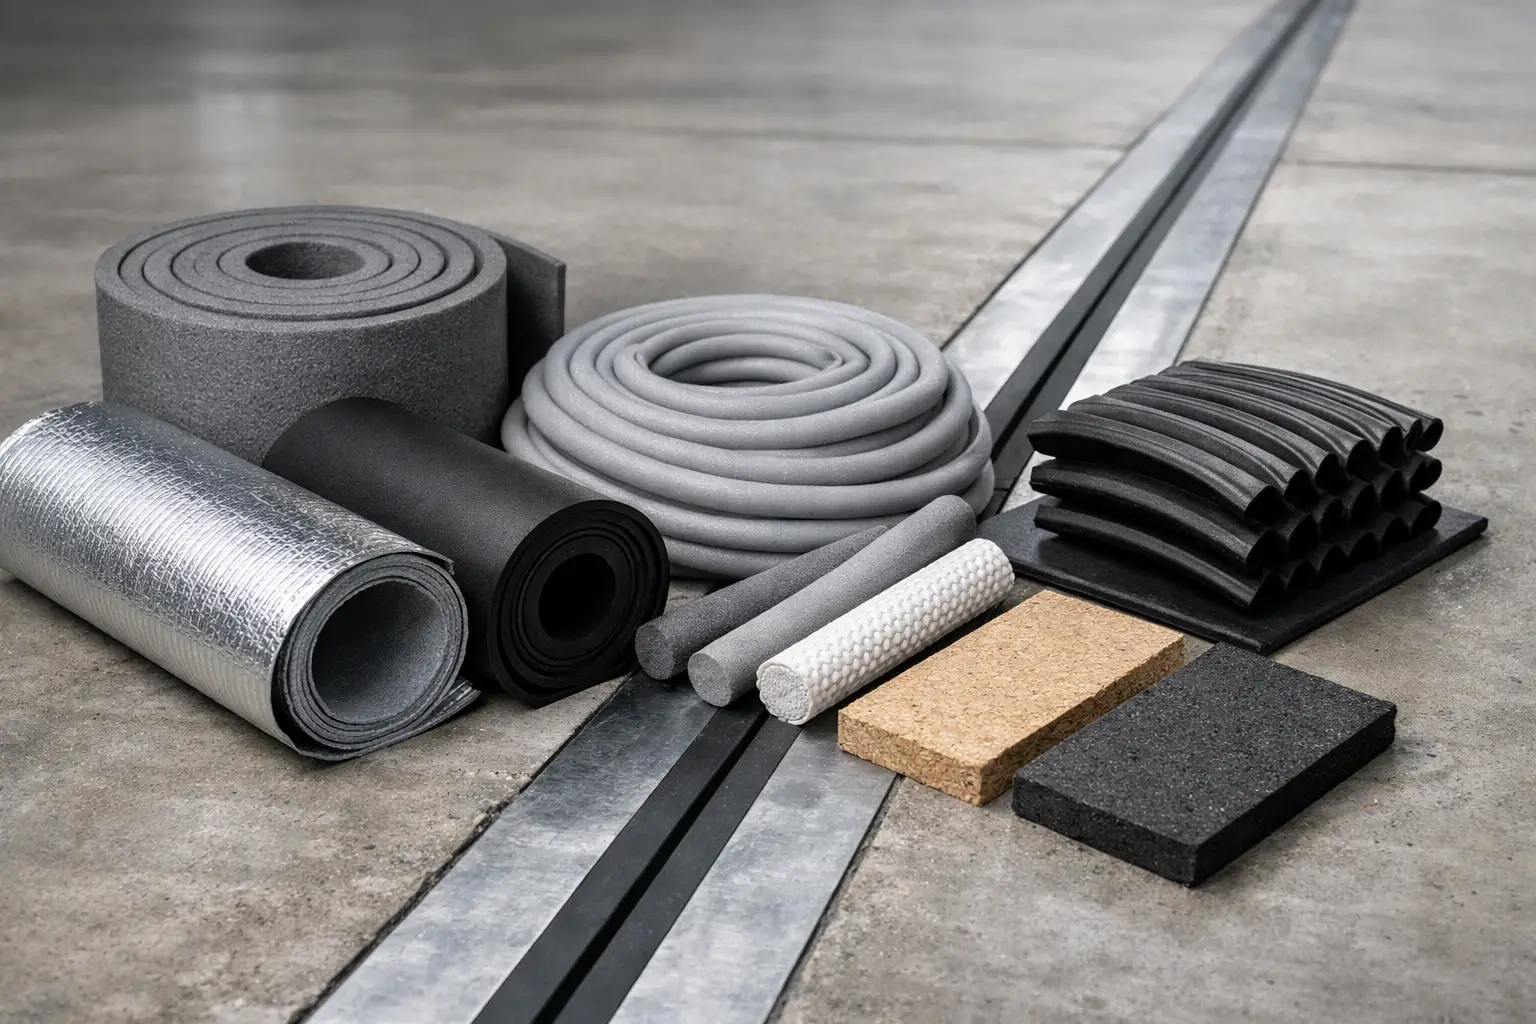
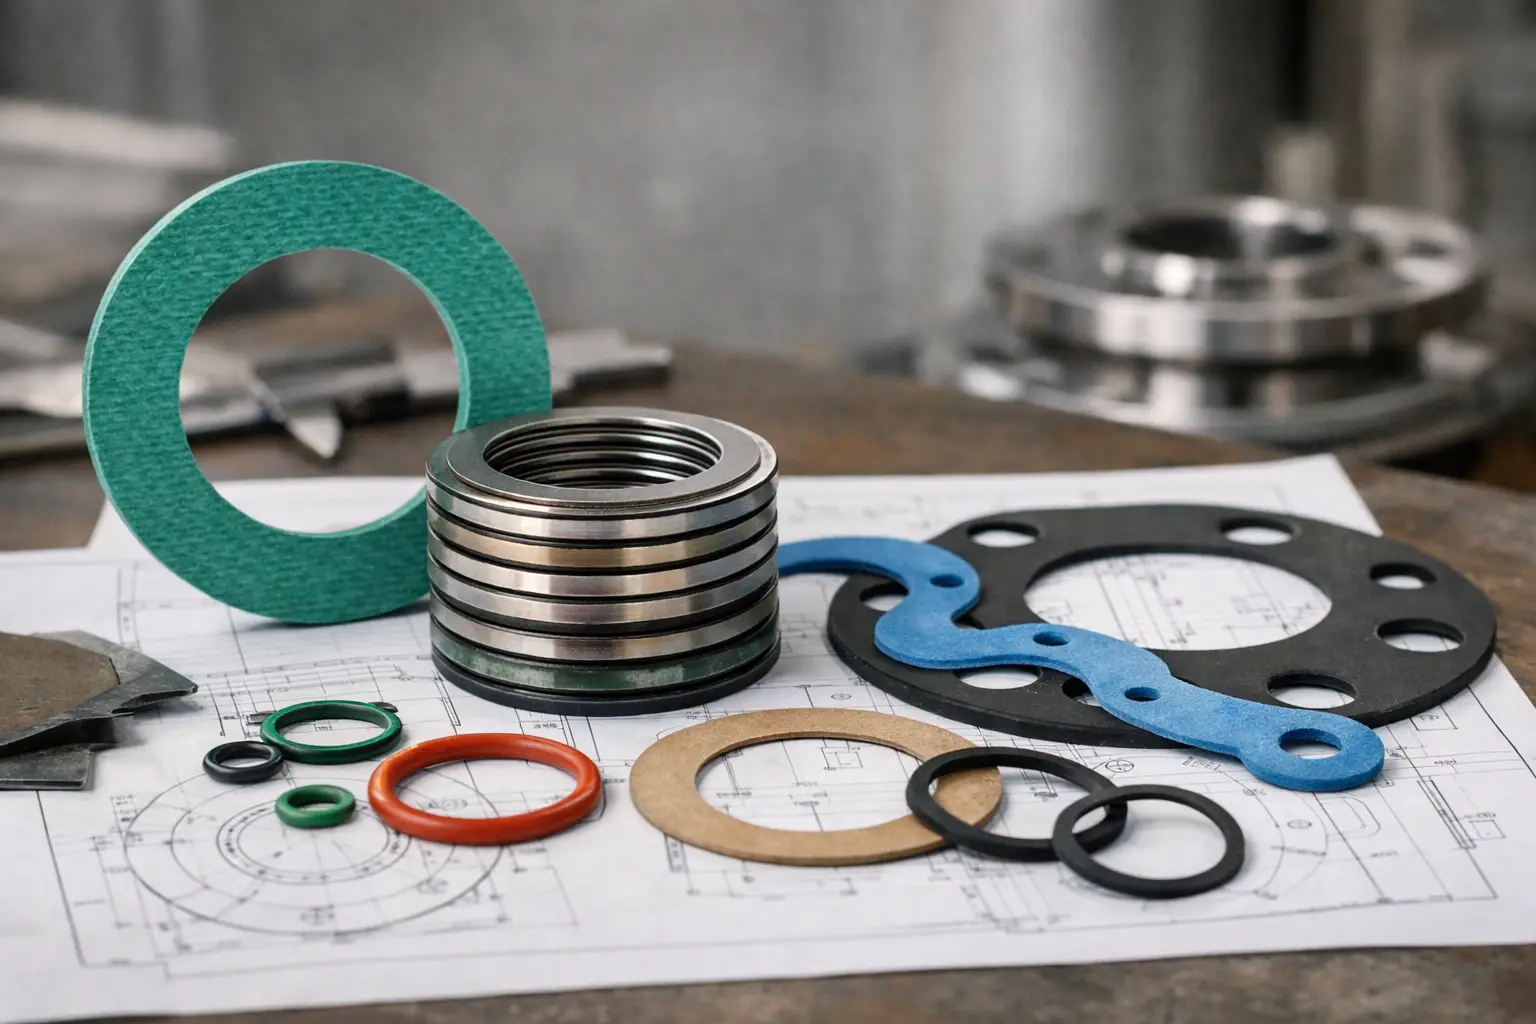
Los materiales de fibra técnica y tejidos refractarios se utilizan cuando el calor supera la capacidad de los elastómeros convencionales. Pueden presentarse como cinta, cordón trenzado, manta o junta cosida. Son adecuados para puertas, tapas, hornos de fundición y equipos donde la resistencia térmica es crítica. Su contrapartida es que requieren un diseño de alojamiento y una presión de cierre correctos para evitar filtraciones.
En aplicaciones de proceso especialmente exigentes, se pueden combinar materiales. Un soporte mecánico, una pieza metálica de retención y un elemento de sellado flexible o refractario pueden formar un conjunto más fiable que una junta estándar. Esta solución tiene sentido cuando las paradas no planificadas tienen un coste elevado o cuando el horno presenta geometrías irregulares.
Fallos que conviene detectar durante el mantenimiento
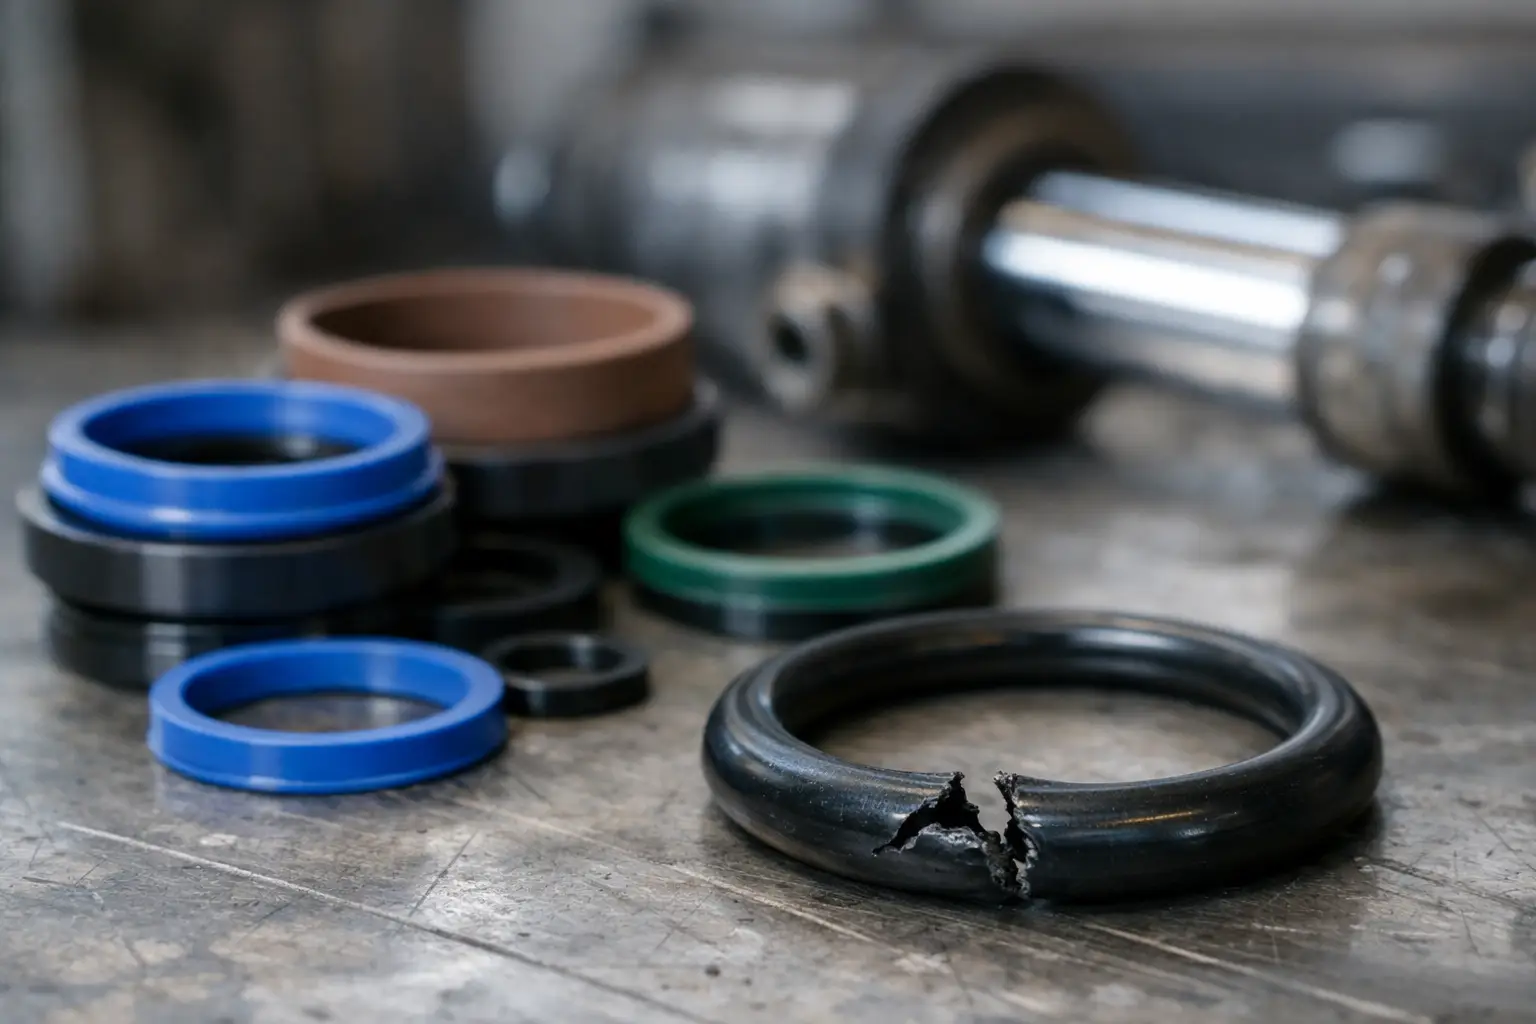
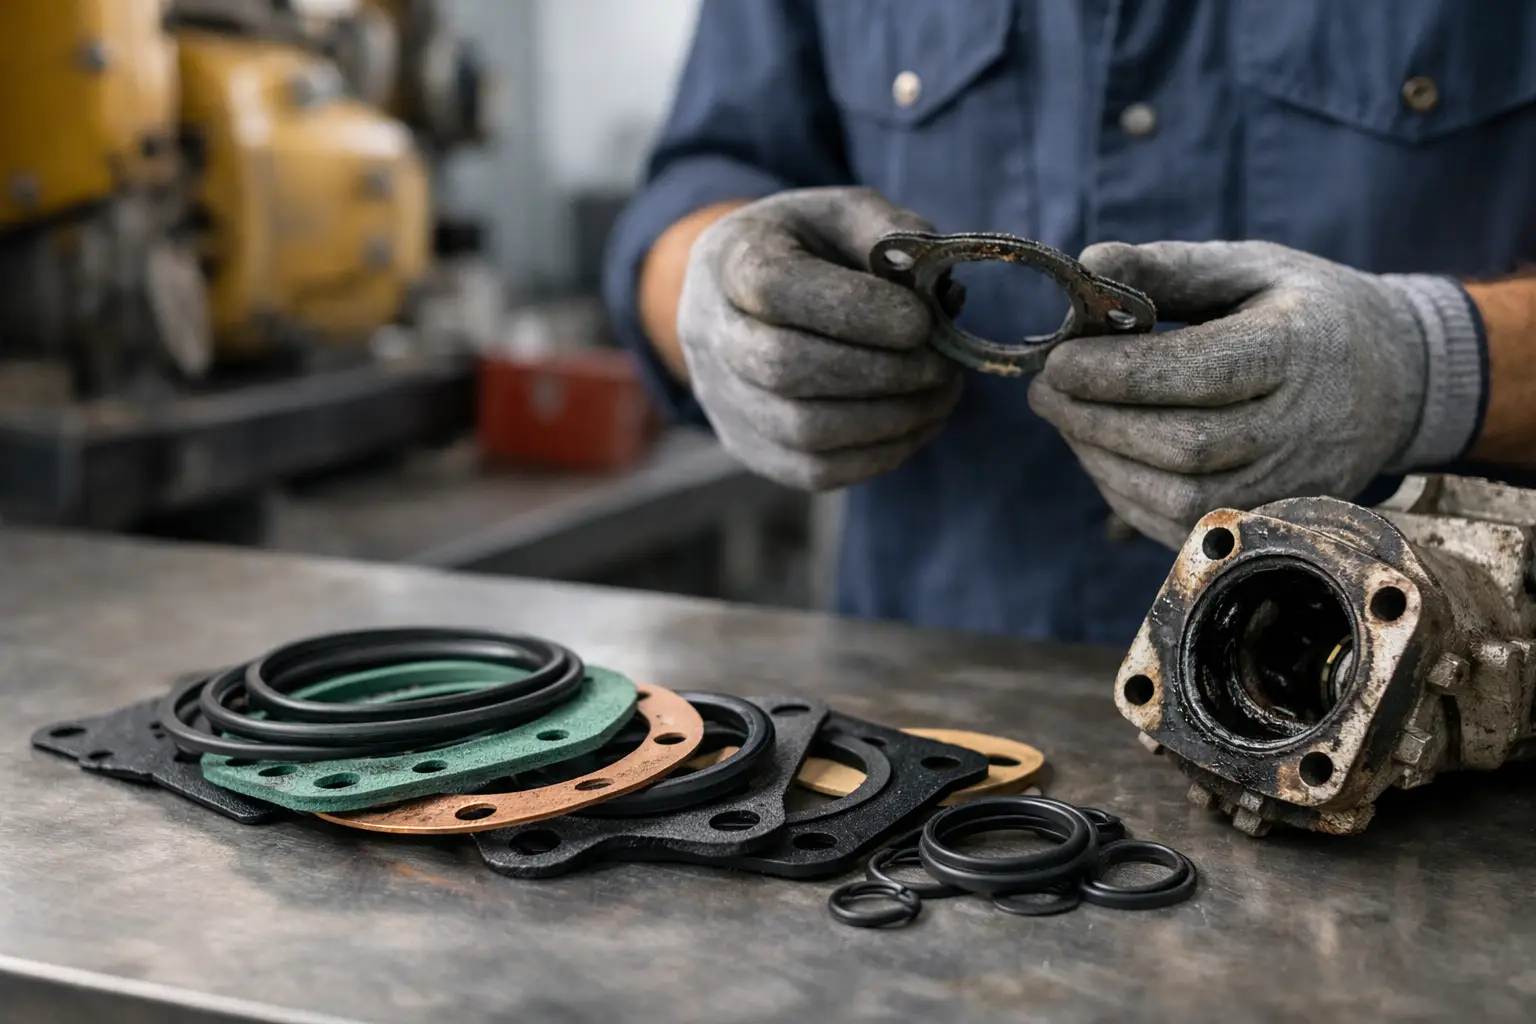
Una junta quemada o rota es una señal evidente, pero no es la única. El endurecimiento, las grietas superficiales, la pérdida de espesor, el aplastamiento permanente y las zonas brillantes por fricción indican que el sello puede estar cerca del final de su vida útil. La fuga de calor alrededor de una puerta también puede revelar un mal ajuste del marco o una compresión desigual.
Cambiar únicamente la junta no siempre elimina el problema. Si la puerta está desalineada, las bisagras tienen holgura, los pestillos no aplican fuerza suficiente o el marco está deformado, el nuevo sello volverá a fallar de forma prematura. Por eso, la sustitución debe incluir una comprobación mecánica del sistema de cierre.
Otro error frecuente es elegir una sección mayor para compensar una holgura. Un perfil sobredimensionado puede impedir el cierre correcto, forzar bisagras y cierres, y sufrir una compresión excesiva. Cuando la separación es irregular, puede ser más eficaz rediseñar el perfil o corregir el marco que instalar una junta más gruesa.
Fabricación a medida para cierres industriales
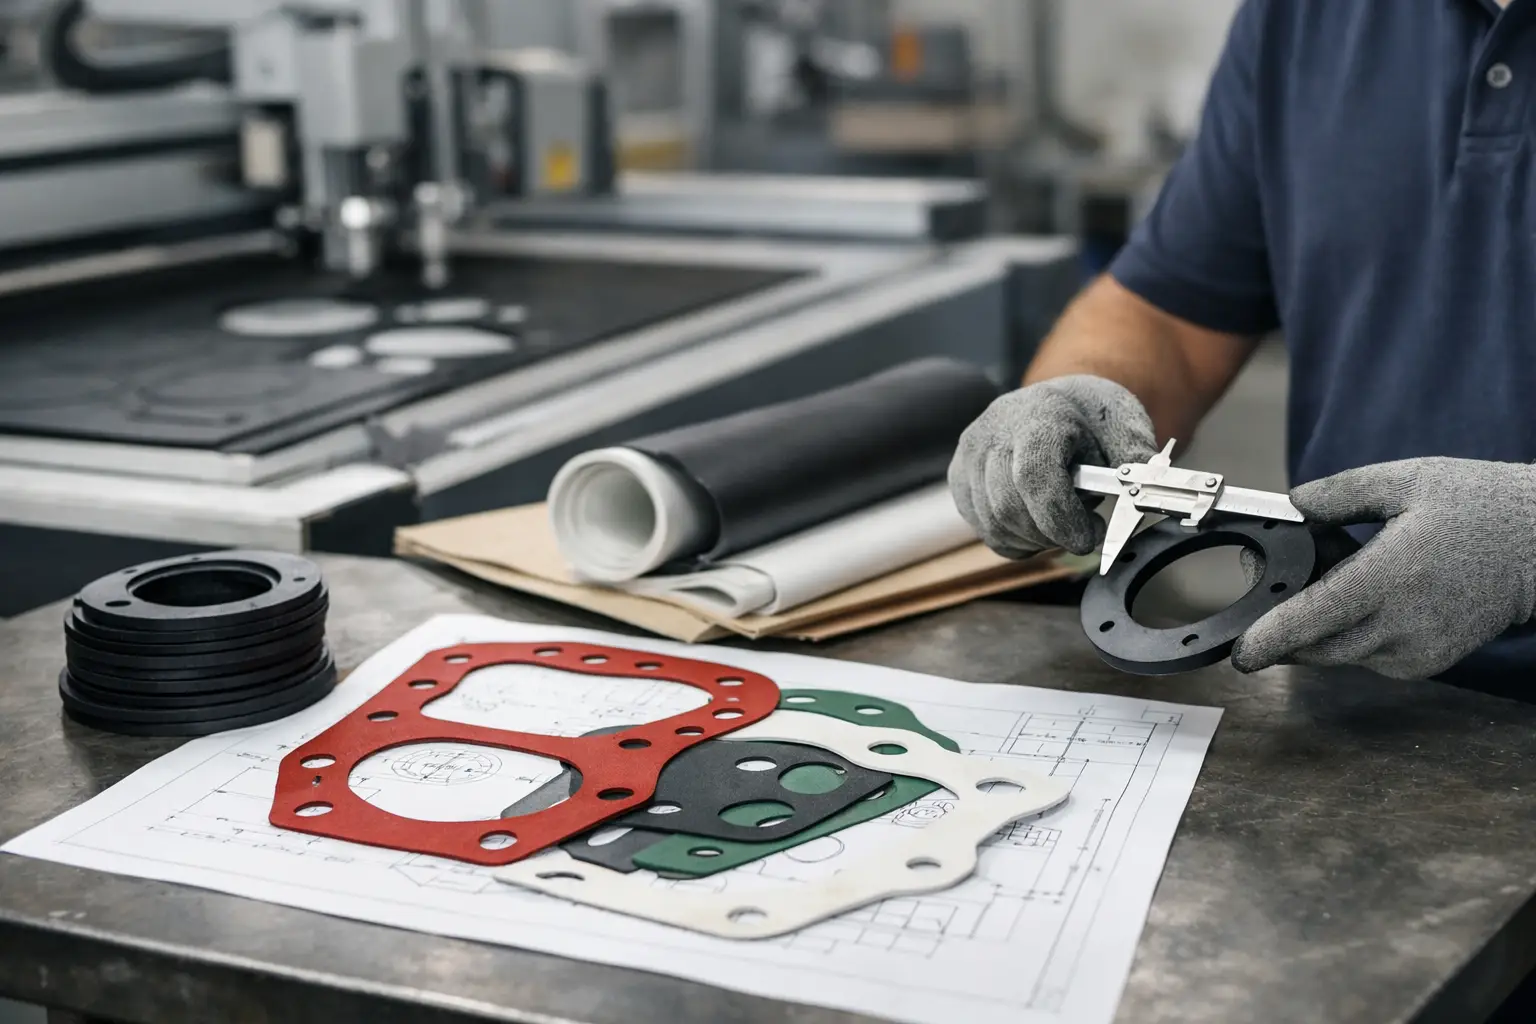
Las medidas estándar resultan útiles para reparaciones sencillas, pero muchas puertas de horno tienen esquinas, rebajes, taladros de fijación o tramos con diferente altura. En esos casos, una junta fabricada a medida permite adaptar la sección, el material y el sistema de montaje a la geometría real del equipo.
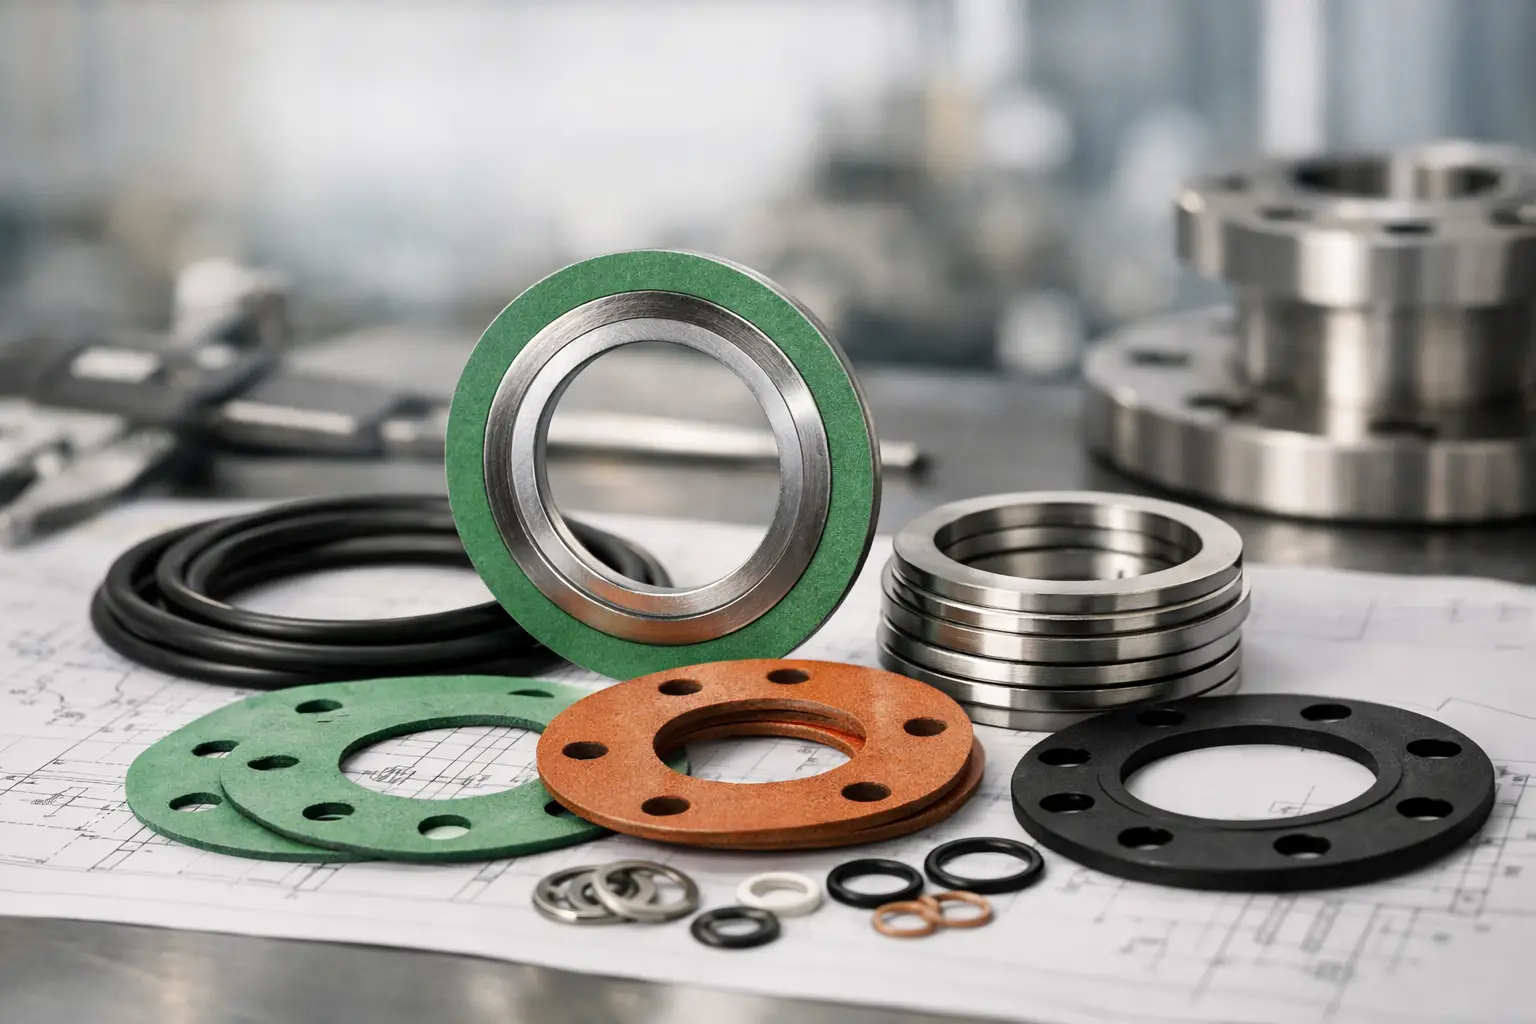
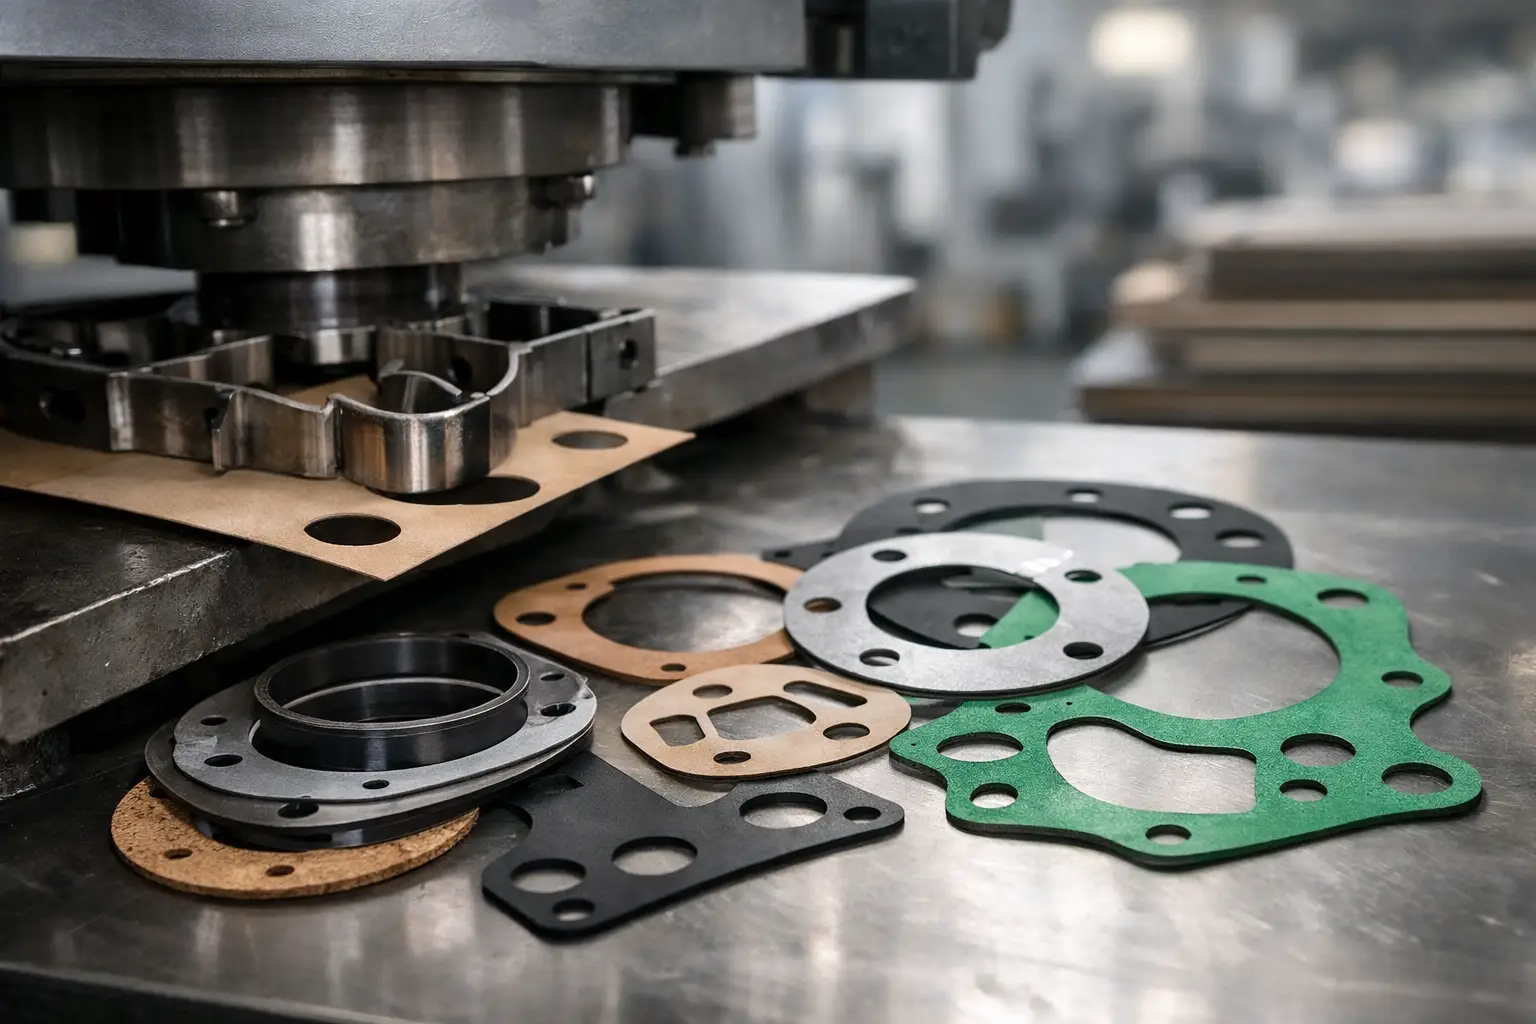
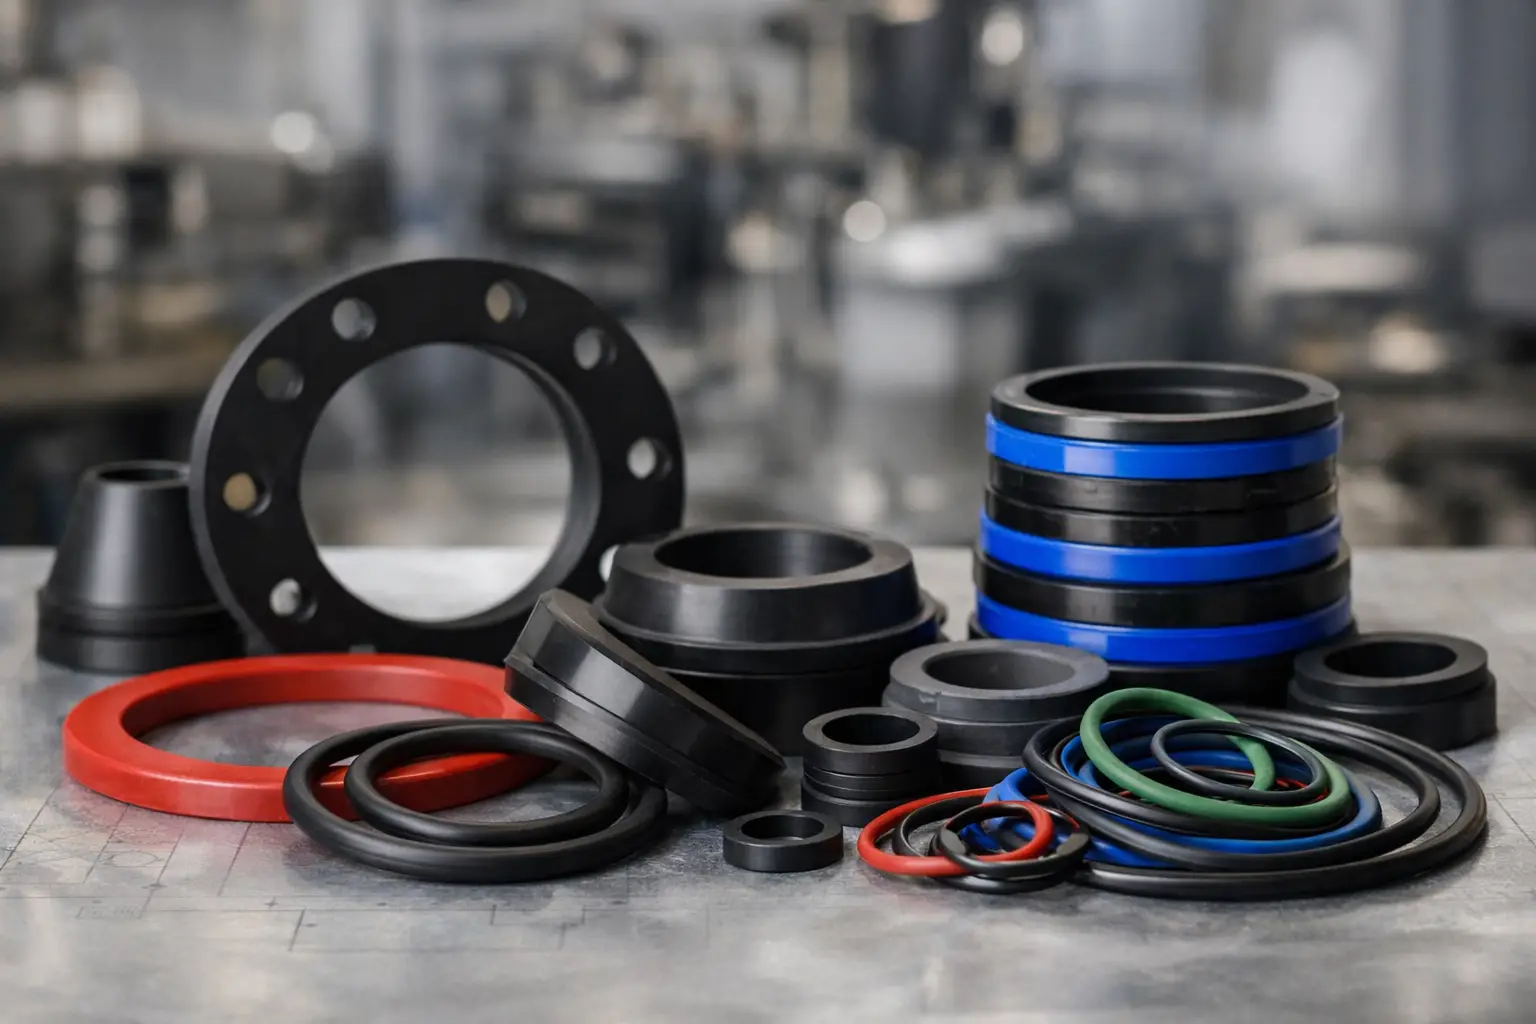
La fabricación puede contemplar perfiles extruidos cortados a medida, uniones vulcanizadas, piezas moldeadas para esquinas, juntas planas troqueladas o conjuntos con adhesivo y elementos de fijación. La alternativa correcta depende del número de unidades, la frecuencia de sustitución y el nivel de criticidad del horno. Para una intervención urgente, una solución estándar compatible puede ser razonable; para un equipo crítico, merece la pena validar una pieza específica.
RubberSelection puede apoyar la definición de componentes de caucho, silicona y materiales técnicos para aplicaciones industriales donde el cierre, la temperatura y la continuidad operativa exigen una solución ajustada a la instalación.
Un buen sello para horno no se elige solo por su resistencia térmica. Debe cerrar con la presión disponible, soportar la atmósfera del proceso y mantener su comportamiento entre mantenimientos. Partir de medidas verificadas y de las condiciones reales de operación convierte una sustitución reactiva en una mejora útil para el equipo.