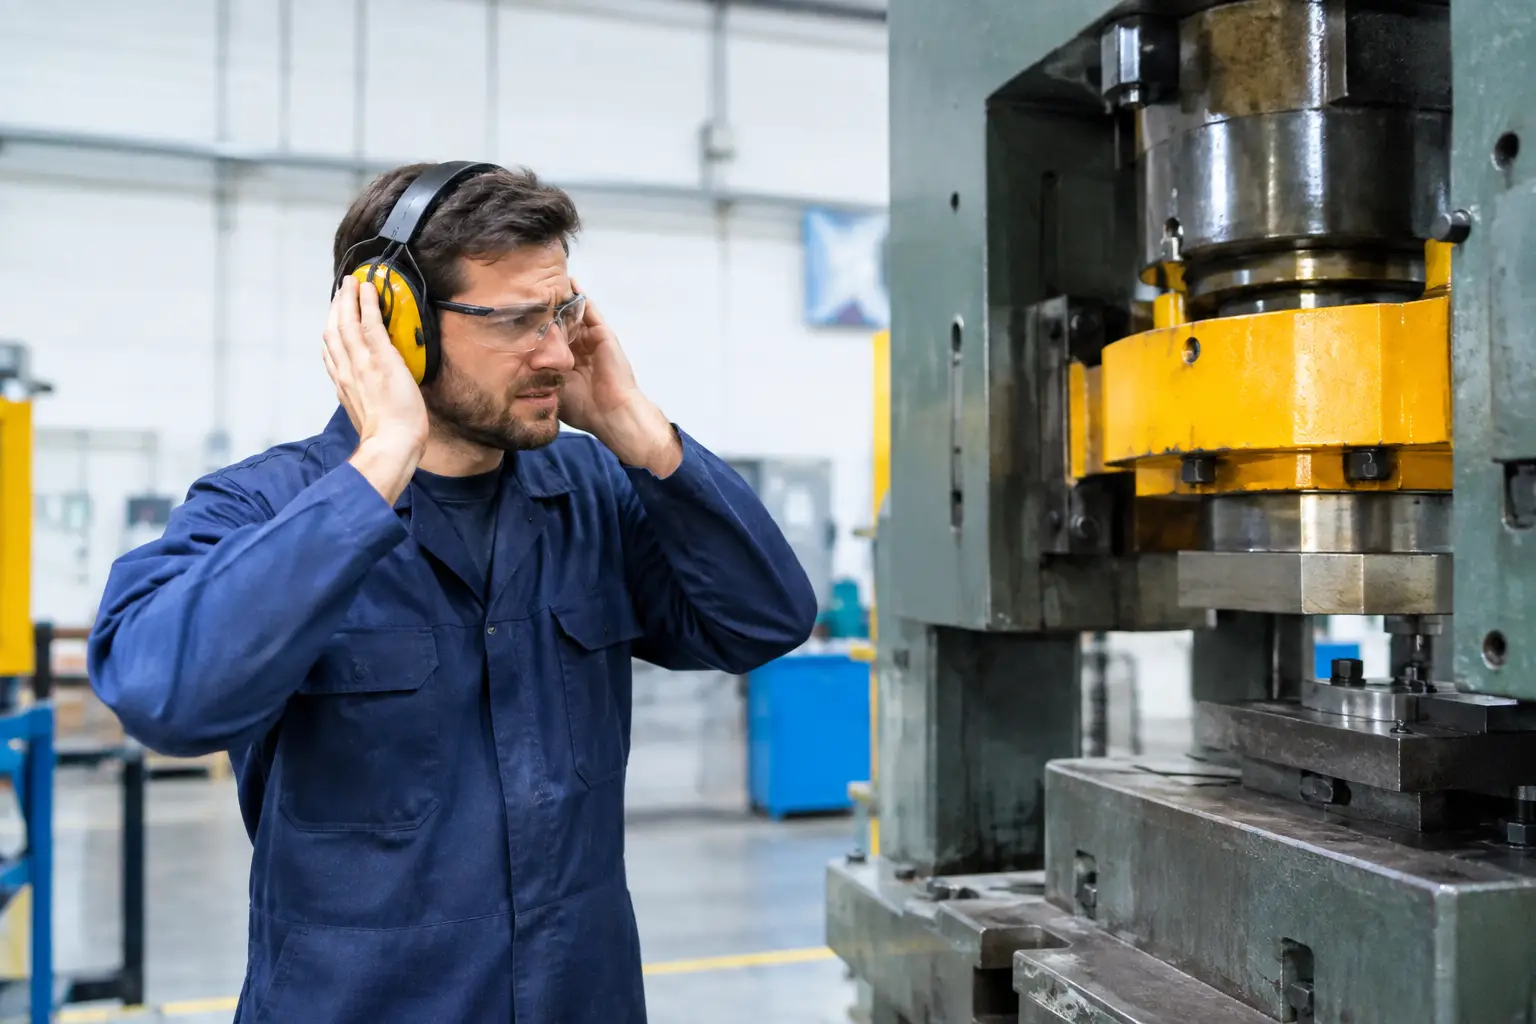
Una prensa puede cumplir su ciclo y, aun así, estar avisando que algo no está bien. Golpes secos al cierre, vibración en el bastidor, resonancia en guardas metálicas o un aumento gradual del nivel sonoro son señales que afectan al operador, al equipo y a la estabilidad del proceso. El ruido de prensas industriales no debe tratarse solo como un problema de seguridad ocupacional: también puede revelar holguras, desgaste, impactos fuera de control o una deficiente transmisión de vibraciones hacia la estructura de la planta.
En operaciones de acero, automotriz, vidrio, minería, transporte y manufactura de componentes, reducir el ruido exige identificar cómo se genera y por dónde se propaga. La solución no siempre consiste en encerrar la máquina. En muchos casos, el resultado depende de combinar mantenimiento mecánico, aislamiento antivibratorio y materiales adecuados para cada punto de contacto.
De dónde viene el ruido en una prensa industrial
Una prensa produce energía mecánica concentrada. Cuando el troquel entra en contacto con la pieza, cuando el carro cambia de dirección o cuando un componente llega a su tope, parte de esa energía se convierte en vibración y sonido. La intensidad y la frecuencia cambian según el tipo de prensa – mecánica, hidráulica, neumática o servoaccionada -, el tonelaje, la velocidad de operación y el material procesado.
El impacto de troquelado o estampado suele ser la fuente más evidente. Sin embargo, no es la única. Los claros excesivos en guías, bujes desgastados, sujetadores flojos, desalineación del troquel y falta de lubricación pueden convertir una operación controlada en una sucesión de golpes metálicos. En una prensa hidráulica, una bomba con cavitación, válvulas inestables o tubería sin soporte también puede generar ruido considerable.
Hay una diferencia práctica entre el ruido transmitido por el aire y el ruido estructural. El primero se percibe directamente cerca de la máquina y puede disminuir con cerramientos, guardas acústicas o barreras. El segundo viaja por la base, el piso, las estructuras metálicas y las tuberías. Es frecuente que una prensa parezca más ruidosa en una zona distante del taller que justo a un lado de la máquina, debido a la resonancia de la nave o de un elemento estructural.
Cómo diagnosticar el ruido de prensas industriales
Antes de seleccionar aisladores, placas de hule o cualquier componente, conviene ubicar la fuente real. Instalar material amortiguante sin corregir una holgura crítica puede ocultar temporalmente el síntoma, pero no resuelve la causa ni evita una falla mayor.
El diagnóstico debe realizarse con la prensa operando en condiciones representativas: tipo de pieza habitual, velocidad normal, herramental instalado y carga de producción. Compare el comportamiento en vacío y bajo trabajo. Si el ruido aparece únicamente durante el corte, la revisión debe concentrarse en el troquel, la alimentación y el contacto con la pieza. Si continúa en vacío, hay que revisar transmisión, guías, motor, bomba, engranajes y fijaciones.
Una inspección útil considera cinco frentes:
- Estado y apriete de pernos de anclaje, soportes, guardas y bases.
- Desgaste en guías, bujes, cojinetes, engranajes y puntos de articulación.
- Alineación entre corredera, troquel, mesa y sistema de alimentación.
- Condición de lubricación y presencia de impactos en topes o finales de carrera.
- Vibración transmitida a piso, estructura, ductos, tuberías y equipos cercanos.
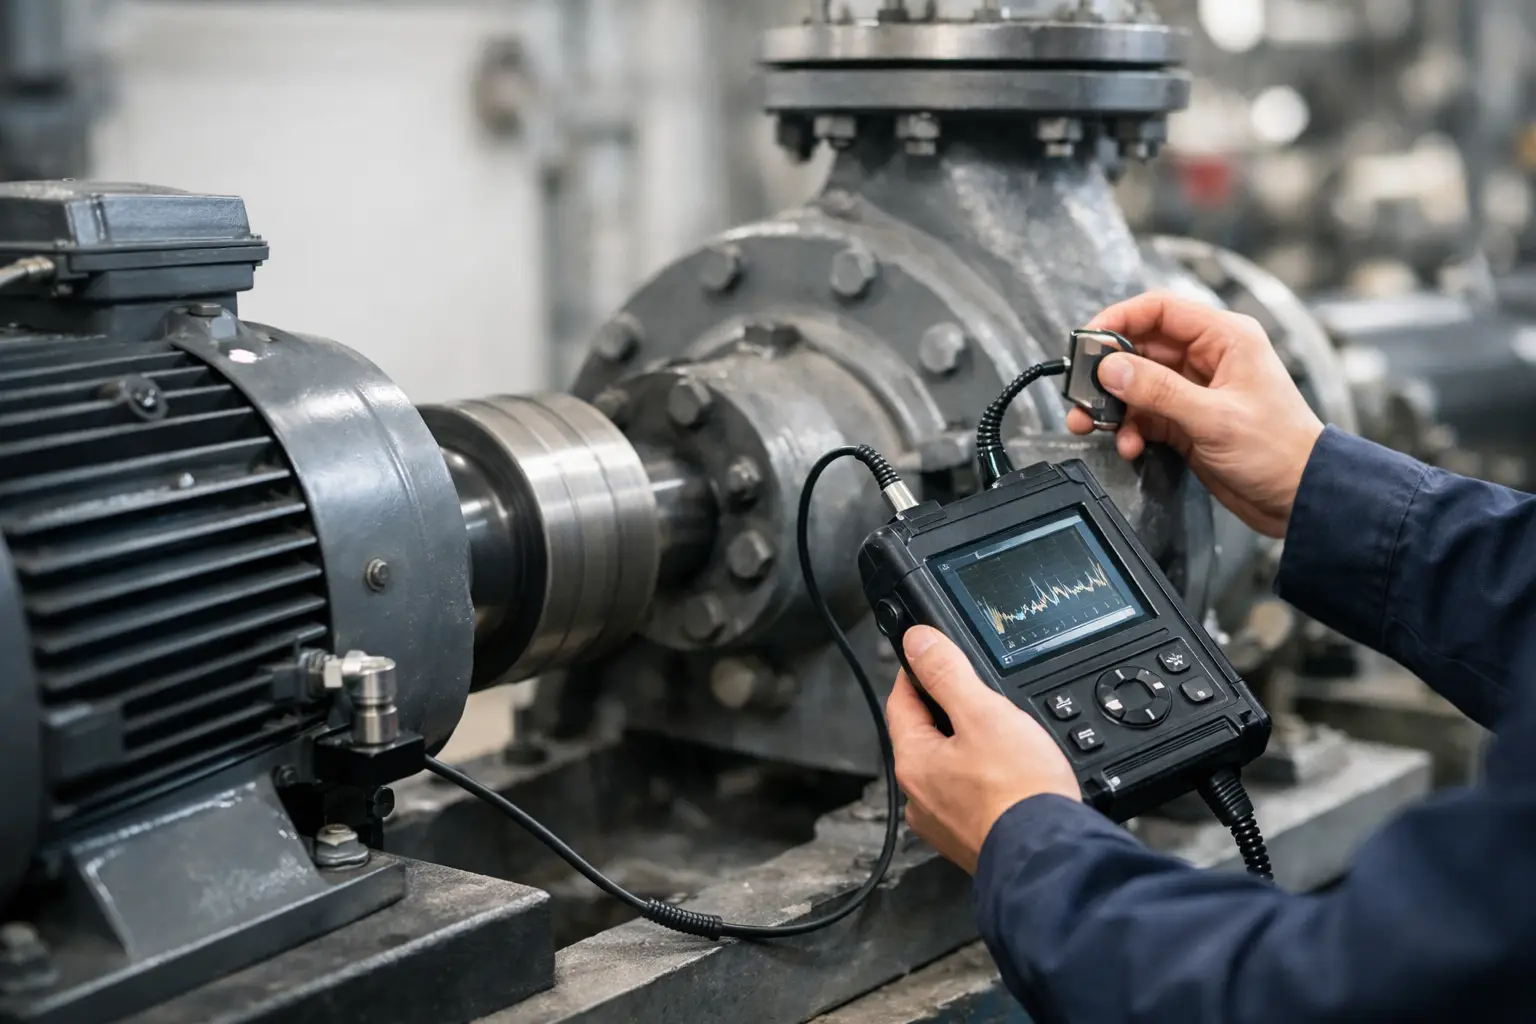
La medición con sonómetro ayuda a establecer una línea base y a comprobar mejoras, pero debe acompañarse de observación mecánica. Un nivel sonoro alto por sí solo no indica qué pieza cambiar. Conviene registrar el valor, el punto de medición, el ciclo de trabajo, la herramienta utilizada y la condición de mantenimiento. Este historial permite detectar aumentos graduales que de otro modo se normalizan en el piso de producción.
Mantenimiento: la primera barrera contra el ruido
El mantenimiento correctivo no debe ser la estrategia habitual frente a golpes anormales. Cuando una prensa comienza a incrementar su nivel de ruido, el costo no se limita a la exposición del personal. El impacto repetitivo puede acelerar el desgaste de herramentales, aflojar conexiones, dañar sellos y afectar la repetibilidad dimensional de la pieza.
La lubricación correcta reduce fricción, pero no compensa una guía dañada ni una desalineación. Del mismo modo, apretar tornillería sin verificar la planitud y condición de las superficies de contacto puede generar una falsa sensación de control. La revisión debe incluir pares de apriete definidos por el fabricante, inspección de fisuras, verificación de niveles y calidad de aceite hidráulico, así como la sustitución oportuna de componentes con juego excesivo.
En prensas hidráulicas, el comportamiento del fluido es determinante. Aire en el circuito, filtros restringidos, mangueras deterioradas o una succión deficiente pueden causar cavitación y pulsaciones. Además del ruido, estas condiciones elevan la temperatura y reducen la vida útil de bombas, válvulas y sellos. En una prensa mecánica, la atención suele centrarse en embrague, freno, volante, transmisión y cojinetes, sin dejar de revisar el herramental.
Aislamiento de vibración en bases y puntos de apoyo
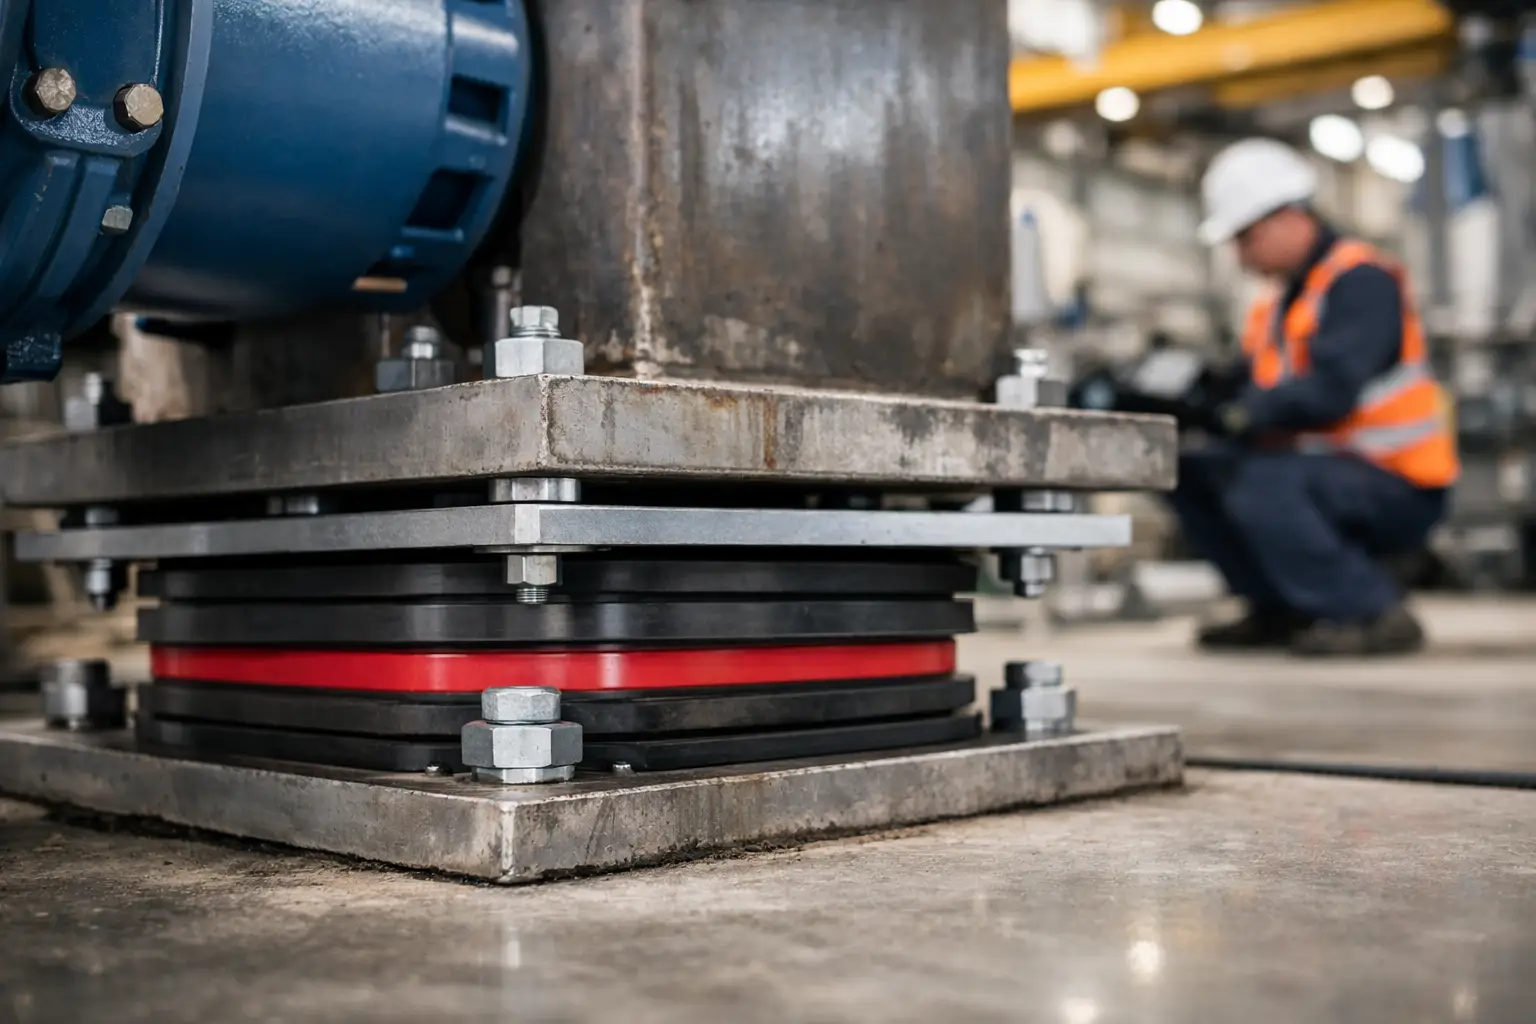
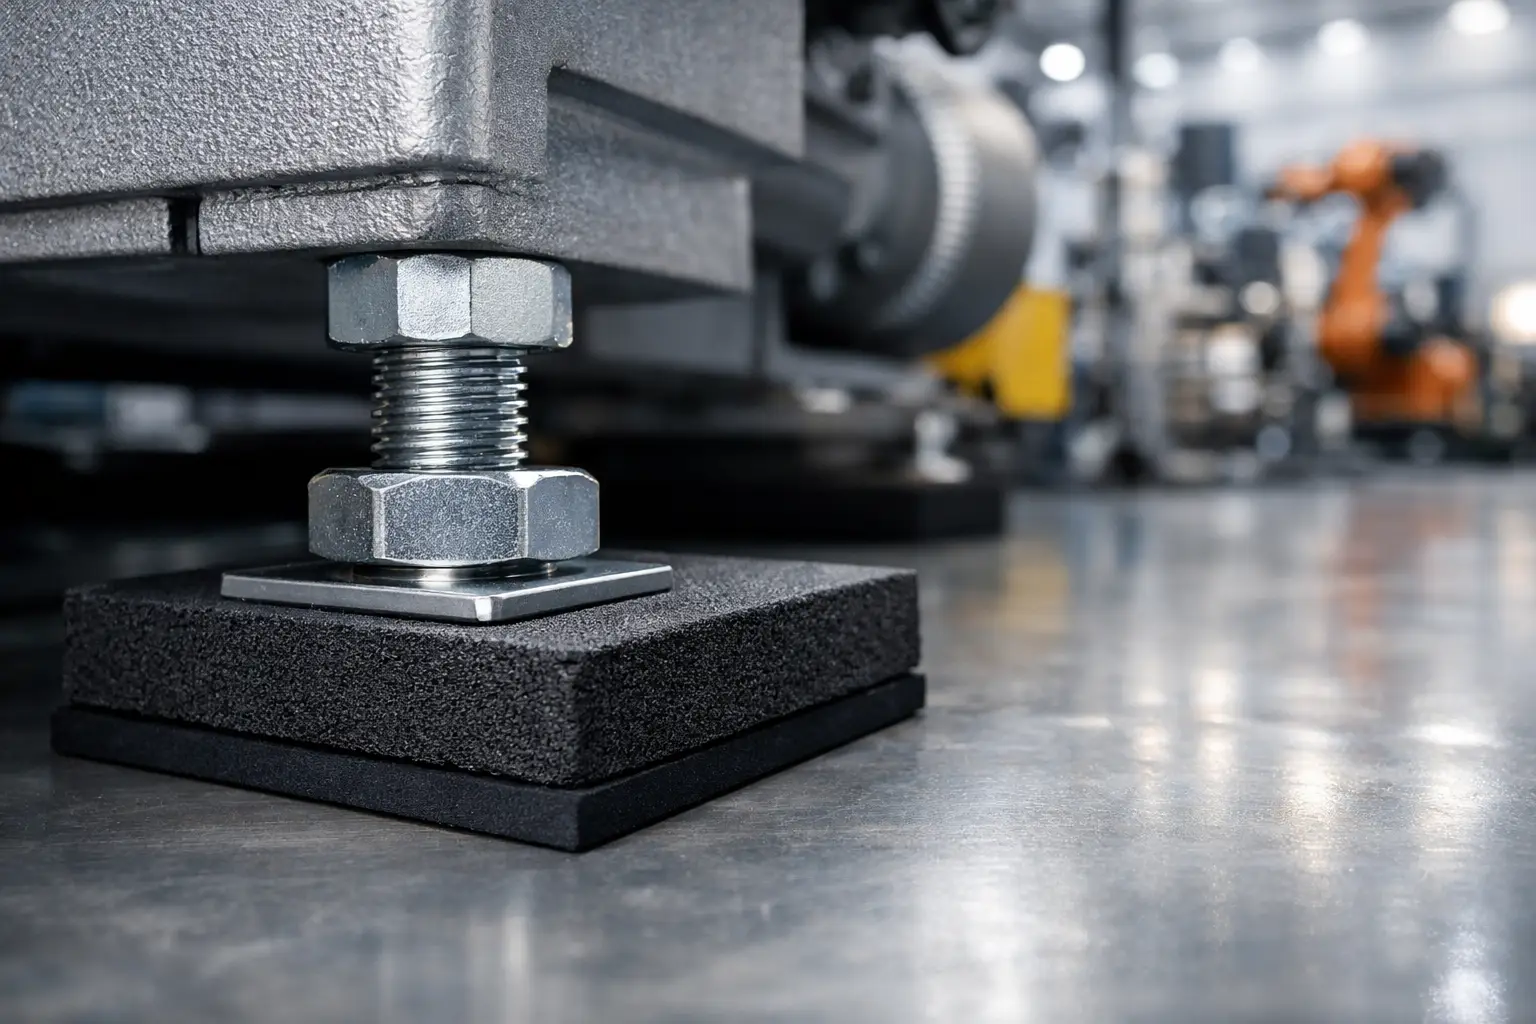
Cuando la máquina está mecánicamente en buenas condiciones pero transmite energía al piso, el aislamiento antivibratorio es una medida efectiva. Su función no es volver silenciosa una prensa por sí solo, sino interrumpir o reducir la transferencia de vibración entre el equipo y la estructura.
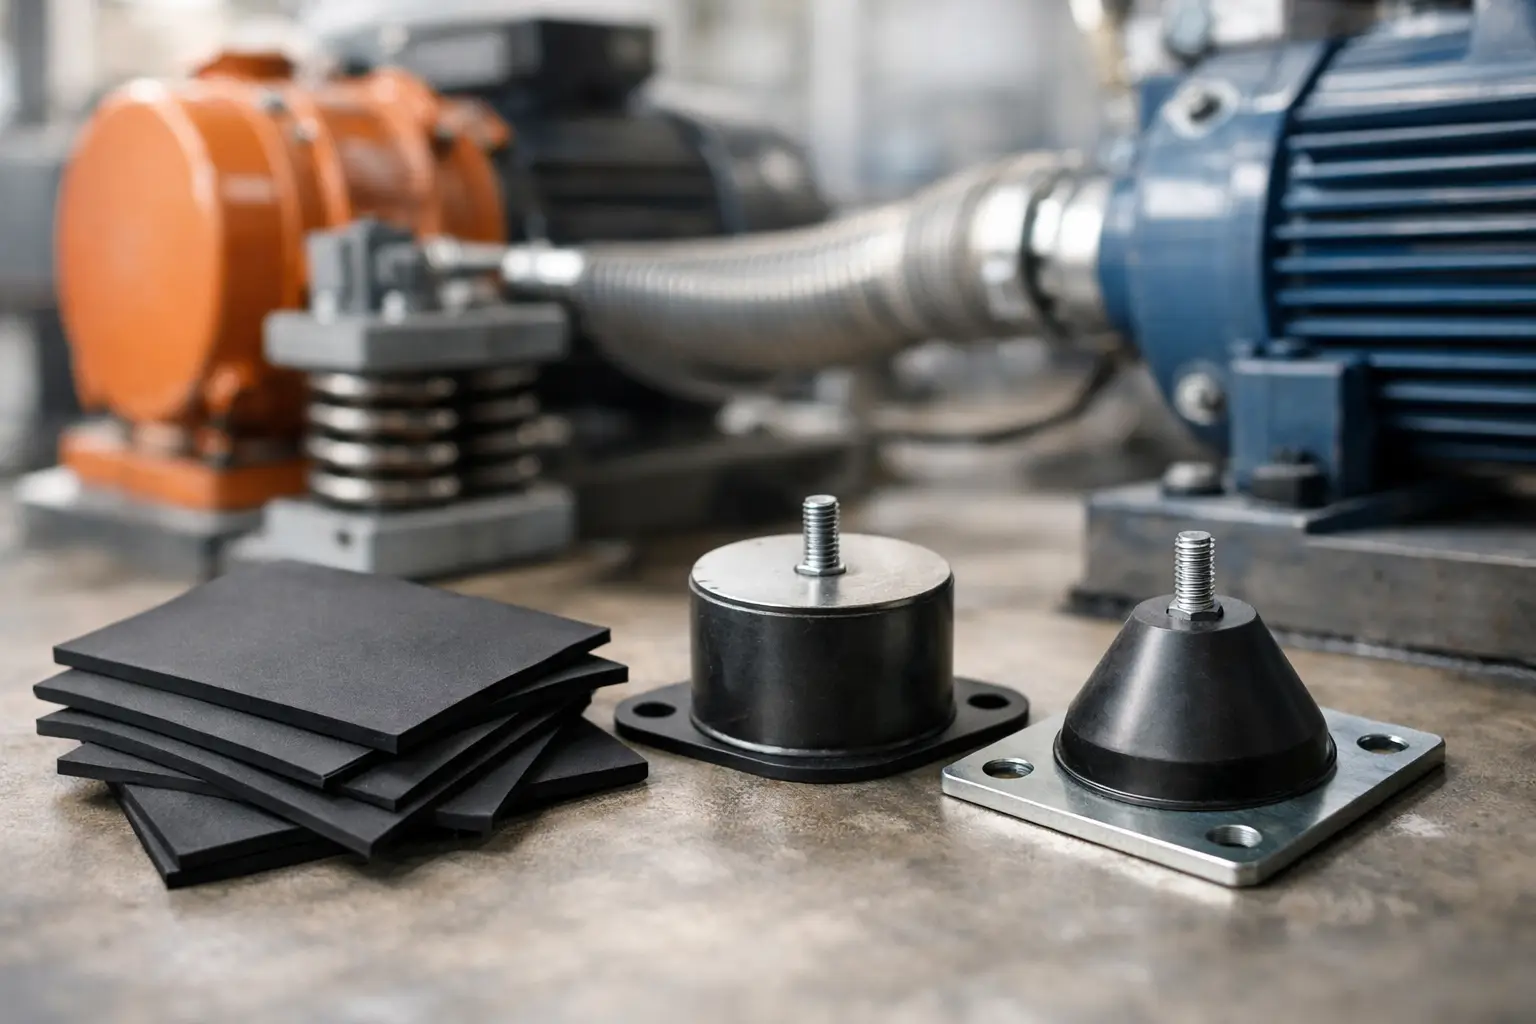
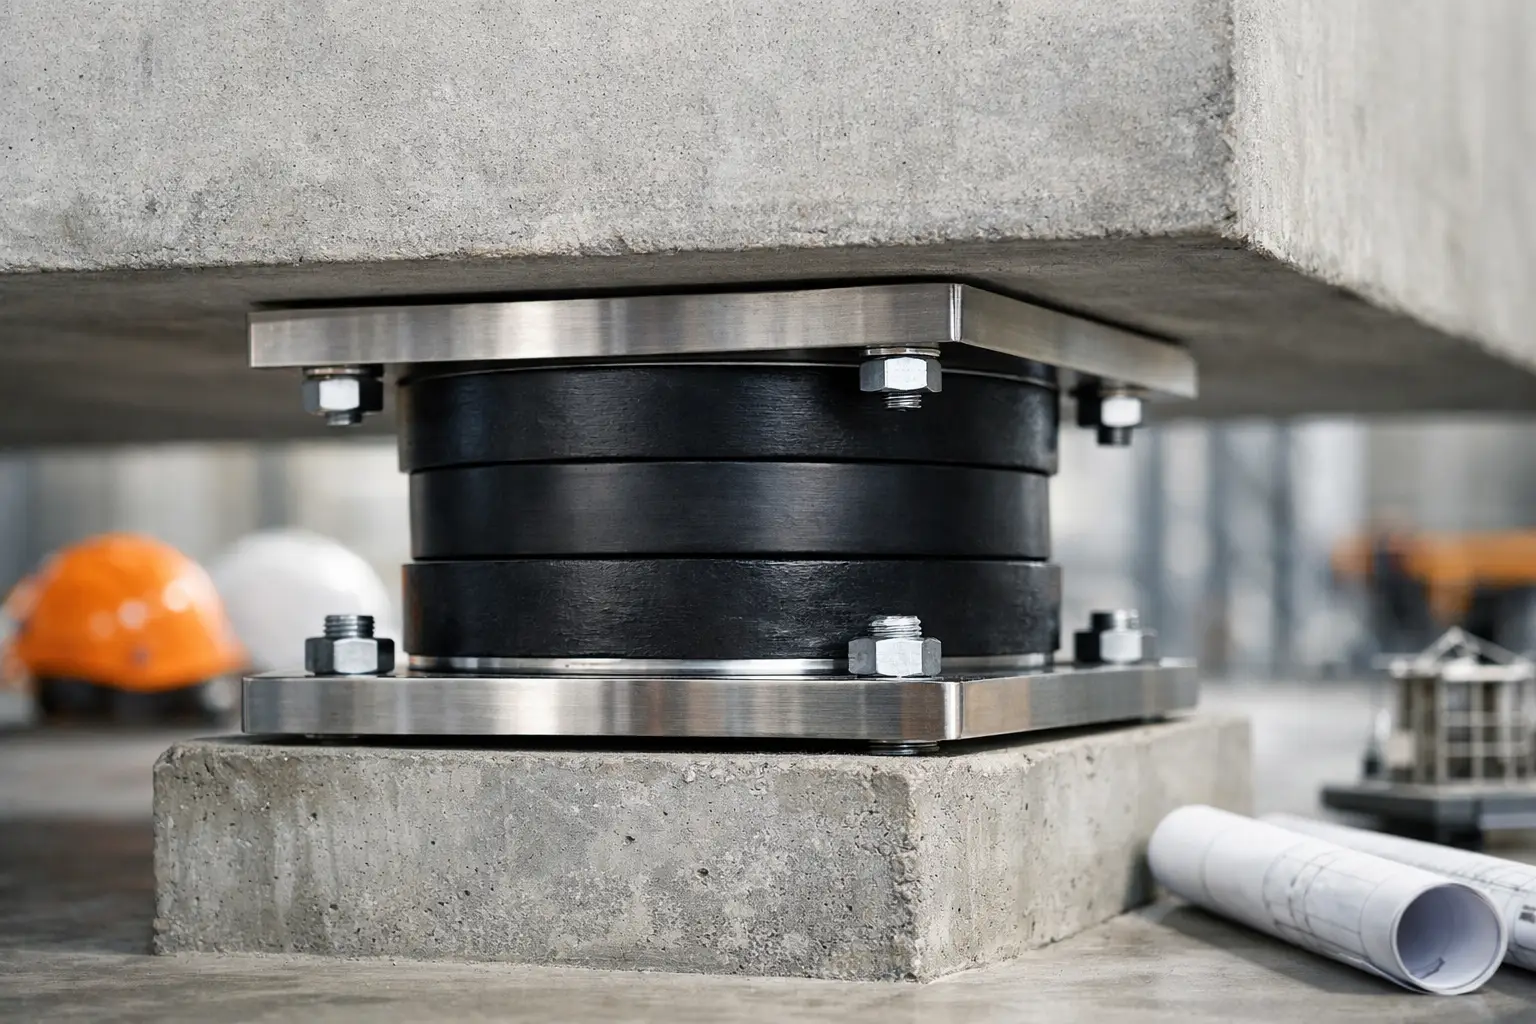
Las placas de neopreno, apoyos de hule, aisladores elastoméricos y sistemas laminados pueden utilizarse bajo bancadas, soportes o equipos auxiliares. La selección depende de la carga estática, cargas dinámicas, frecuencia de operación, área de contacto, exposición a aceites, temperatura y nivel de desplazamiento permitido. Elegir un material demasiado blando puede provocar inestabilidad; elegir uno demasiado rígido transmite gran parte de la vibración.
El neopreno es una alternativa frecuente por su desempeño ante envejecimiento, intemperie y ciertas condiciones industriales. Para aplicaciones con contacto continuo con aceites, químicos o temperatura elevada, es necesario validar compatibilidad antes de fabricar la pieza. El hule natural puede ofrecer buena elasticidad, pero no siempre es la mejor opción en ambientes con hidrocarburos. El poliuretano aporta alta resistencia al desgaste y a la carga en ciertas aplicaciones, aunque su comportamiento dinámico debe revisarse para evitar una solución sobredimensionada o demasiado rígida.
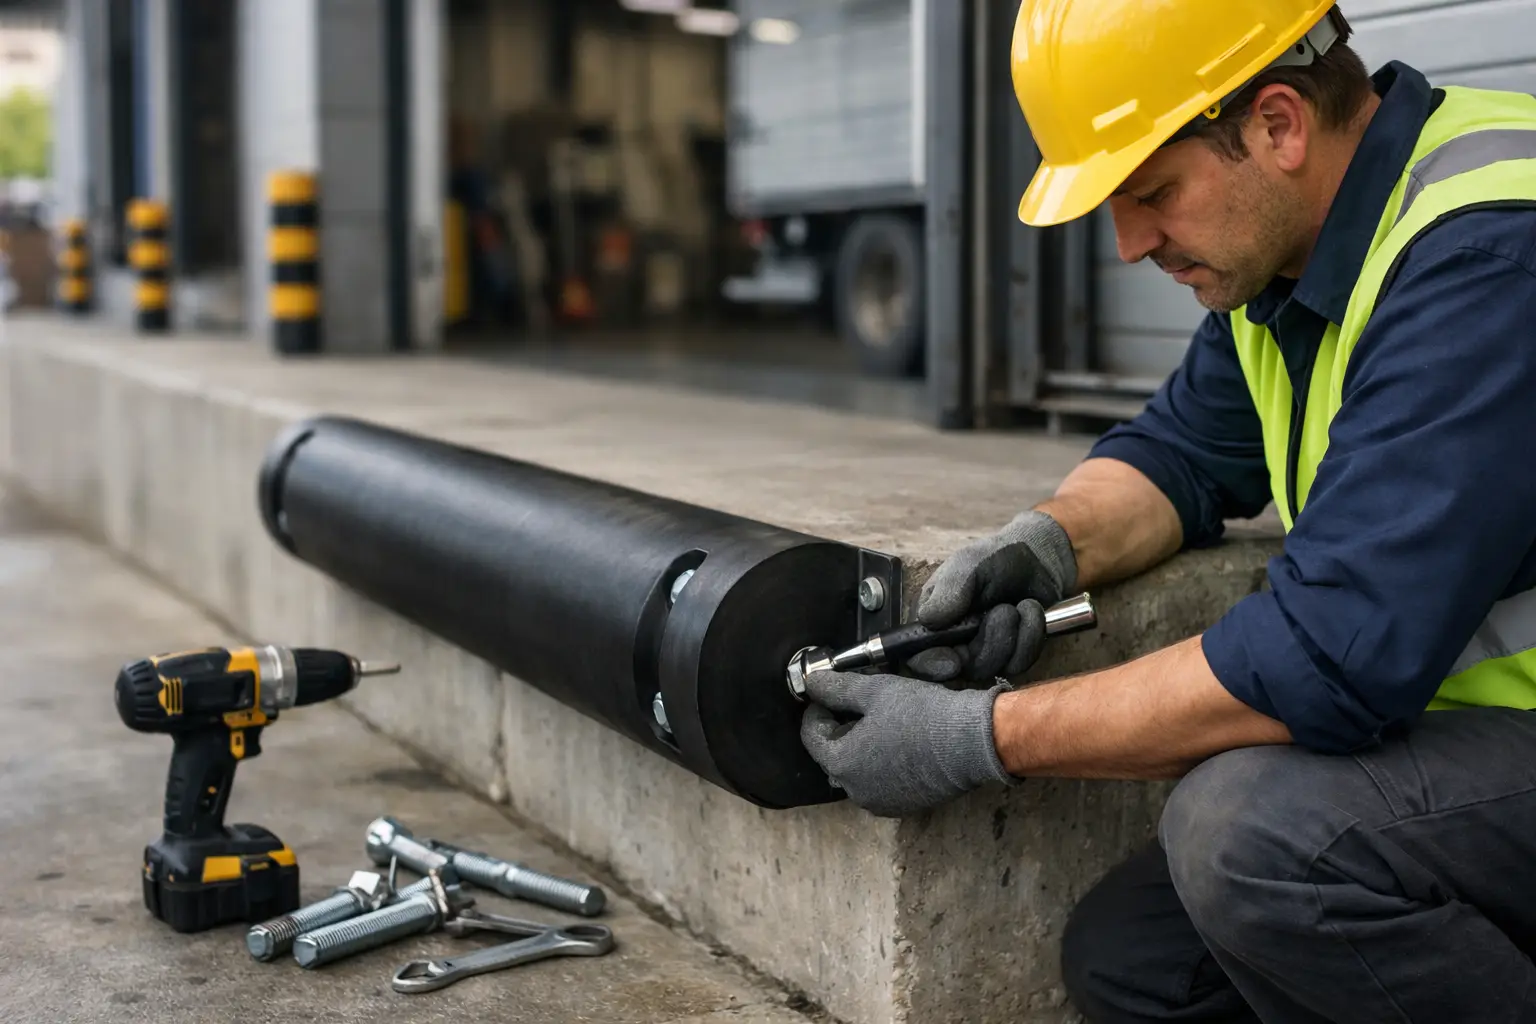
También importa el diseño. Una placa plana puede ser suficiente para distribuir carga y reducir contacto directo, mientras que un aislador con geometría específica controla mejor la deformación y la dirección de la vibración. Si la prensa requiere anclaje por seguridad o precisión, el sistema debe considerar pernos, camisas, topes y elementos de hule que permitan aislamiento sin comprometer la estabilidad.
Barreras, guardas y cerramientos acústicos
Los cerramientos pueden ser necesarios cuando la fuente principal es el impacto aéreo del troquelado. Una guarda metálica sin tratamiento puede incluso amplificar el problema si vibra como una caja de resonancia. Por ello, además de cerrar el área, debe revisarse la rigidez de paneles, uniones, ventanas de inspección, sellos perimetrales y ventilación.
El recubrimiento interno de un cerramiento debe seleccionarse de acuerdo con el entorno de trabajo. En zonas de corte, partículas calientes, aceite, polvo o riesgo de contacto mecánico, no cualquier espuma acústica es adecuada. El material requiere resistencia compatible con el proceso y debe instalarse sin crear puntos de atrapamiento, acumulación de contaminantes o interferencias con protecciones de seguridad.
Un cerramiento también modifica la operación diaria. Puede mejorar el control del ruido, pero si dificulta el cambio de troquel, la inspección o la evacuación de calor, terminará siendo retirado por el personal. El diseño útil es el que permite acceso seguro, visibilidad, mantenimiento y ventilación sin abrir rutas importantes de fuga sonora.
Componentes de hule y polímeros para reducir impactos
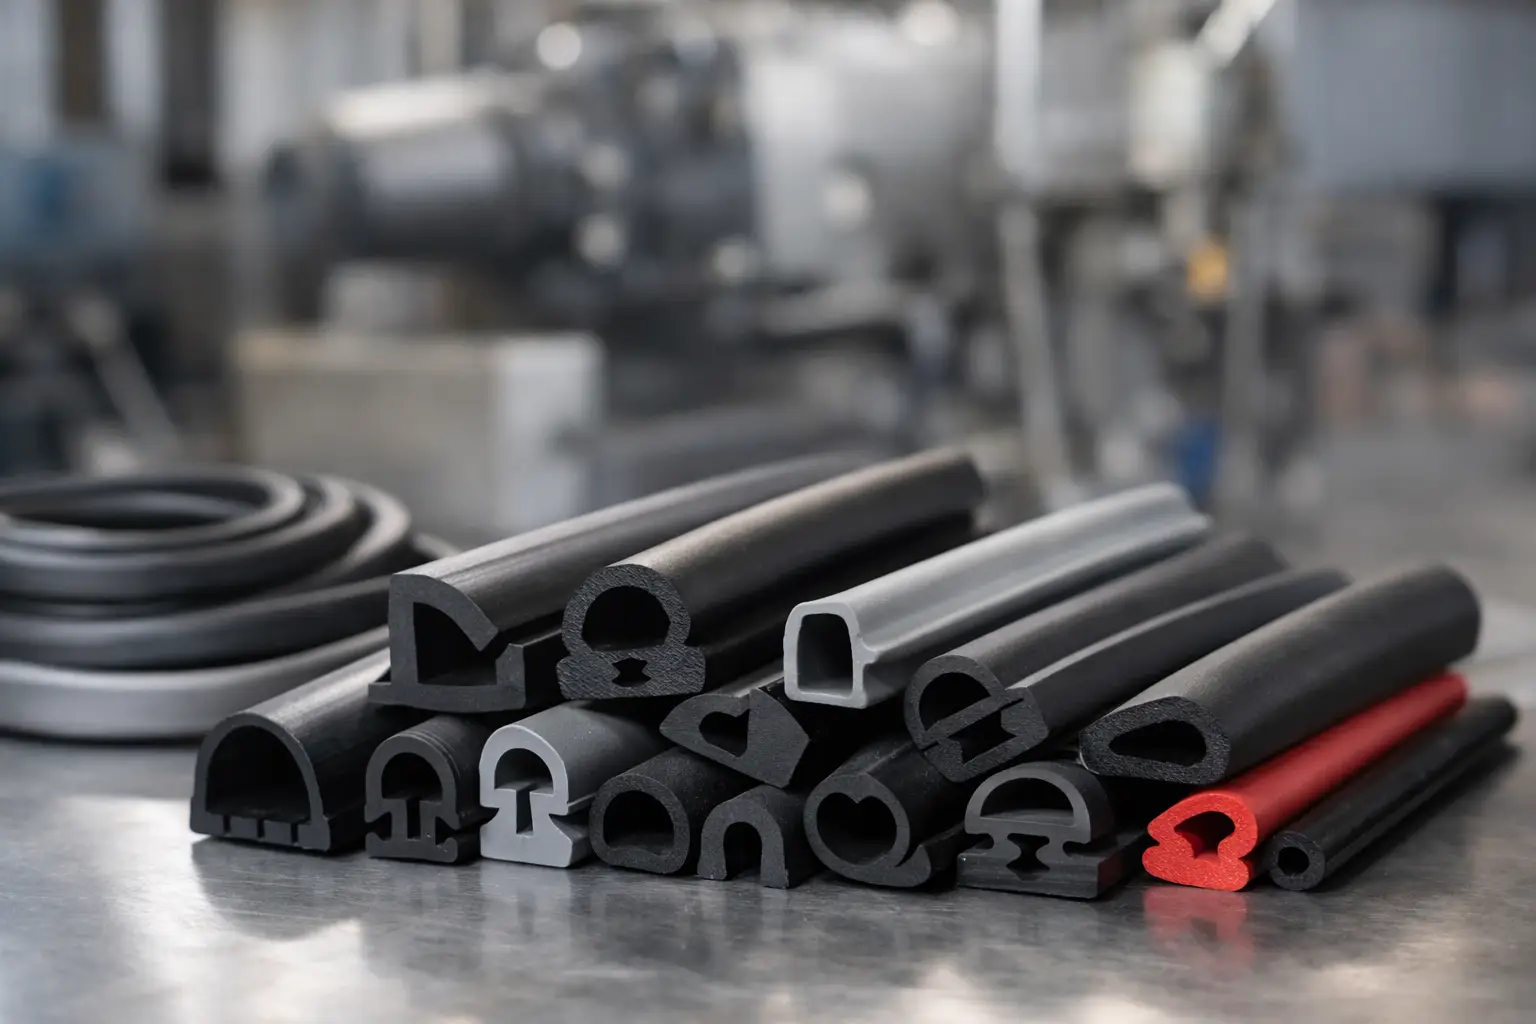
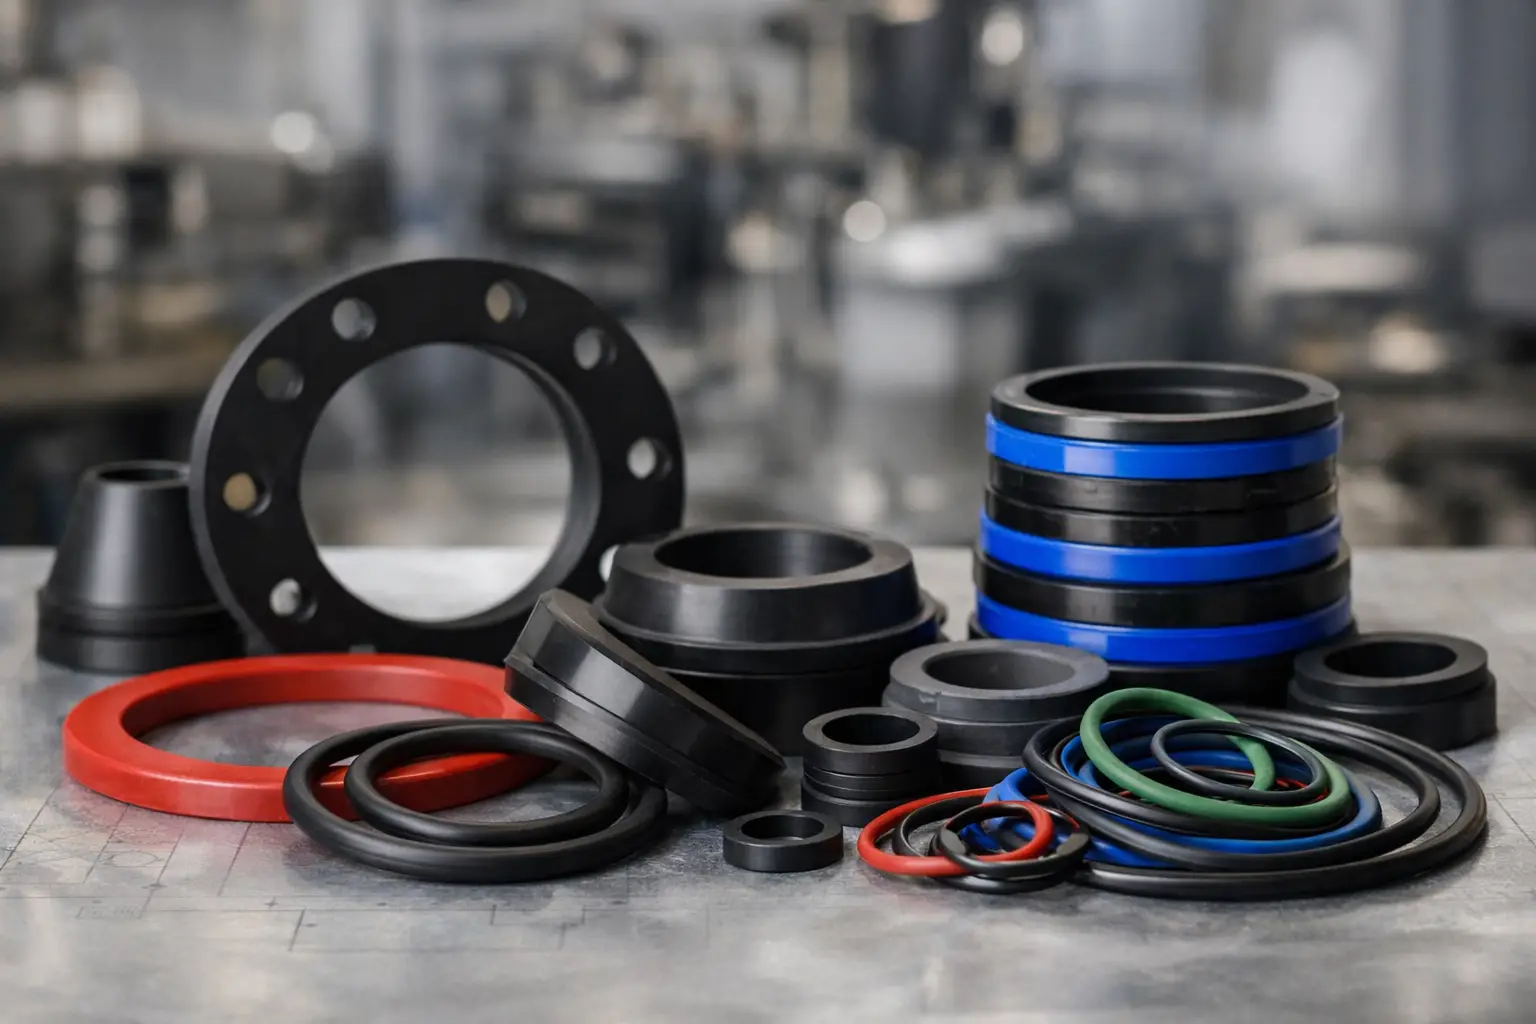
Los topes elastoméricos, amortiguadores, recubrimientos de contacto, perfiles extruidos y empaques técnicos ayudan a evitar metal contra metal en zonas auxiliares de la prensa. Se utilizan en guardas, mesas, transportadores, canaletas, topes de retorno, alimentadores y dispositivos de manipulación. Cada aplicación requiere definir dureza, espesor, geometría y resistencia al medio de trabajo.
No todos los impactos deben absorberse con un hule blando. En un tope de alta repetición, el material puede deformarse, calentarse y perder sus propiedades si no está diseñado para la carga. En esos casos, una pieza de poliuretano o un componente fabricado con una geometría que distribuya mejor el esfuerzo puede ofrecer mayor duración. Para sellos o juntas expuestas a temperatura, el silicón puede ser más conveniente, siempre que la carga mecánica y la compatibilidad química lo permitan.
La fabricación sobre plano o muestra permite adaptar estos componentes a una bancada existente, a una guarda con dimensiones particulares o a un herramental especial. En RubberSelection, este tipo de solución puede desarrollarse a partir de medidas, condiciones de operación y requerimientos de material, evitando adaptar el equipo a una pieza estándar que no responde a la aplicación real.
Controlar el ruido sin comprometer la producción
La mejor intervención es la que reduce exposición y vibración sin afectar la precisión, el acceso de mantenimiento ni el tiempo de ciclo. Por eso, el orden de trabajo importa: primero se corrigen fuentes mecánicas, después se controla la transmisión estructural y, cuando es necesario, se limita la propagación aérea con guardas o cerramientos.
Una cotización técnica útil debe partir del peso de la prensa, dimensiones de apoyo, tipo de carga, frecuencia de operación, ambiente de trabajo y evidencia del problema. Con esos datos, es posible definir un aislador, placa, tope o perfil que contribuya a una planta más estable, segura y fácil de mantener.