Un rodillo puede seguir girando aunque su recubrimiento ya esté comprometiendo la calidad, el agarre o la seguridad del proceso. Por eso, ante la pregunta de cuánto dura el recubrimiento de un rodillo, la respuesta útil no es una cifra aislada: depende del material, la carga, la temperatura, la velocidad, el producto en contacto y las condiciones reales de operación.
En una línea de producción, esperar a que el hule se desprenda o que el poliuretano presente una falla visible suele resultar más costoso que programar la intervención a tiempo. Un recubrimiento deteriorado puede provocar deslizamiento, marcas en el producto, variaciones de tensión, vibración, desgaste de rodamientos y paros no programados.
Vida útil del recubrimiento de un rodillo
La vida útil se mide mejor en horas de operación y desempeño que en años calendario. Un rodillo que trabaja un turno diario en un ambiente limpio no envejece al mismo ritmo que otro sometido a operación continua, abrasión, aceites, vapor o cambios térmicos frecuentes.
Como referencia general, un recubrimiento industrial correctamente seleccionado puede durar entre 6 meses y 4 años. El rango es amplio porque cada compuesto responde de forma diferente a la aplicación. Un rodillo de caucho natural puede ofrecer excelente fricción y elasticidad, pero no es la primera opción frente a aceites o solventes. Un recubrimiento de poliuretano puede resistir abrasión y carga con gran eficiencia, aunque no siempre es la mejor alternativa cuando se requiere alta temperatura o contacto con ciertos químicos.
Estas estimaciones sirven para planear inspecciones, no para sustituir un análisis técnico. La formulación del compuesto, la dureza Shore A, el espesor aplicado, el estado del núcleo metálico y el acabado superficial tienen un efecto directo en la duración.
Rangos orientativos por material
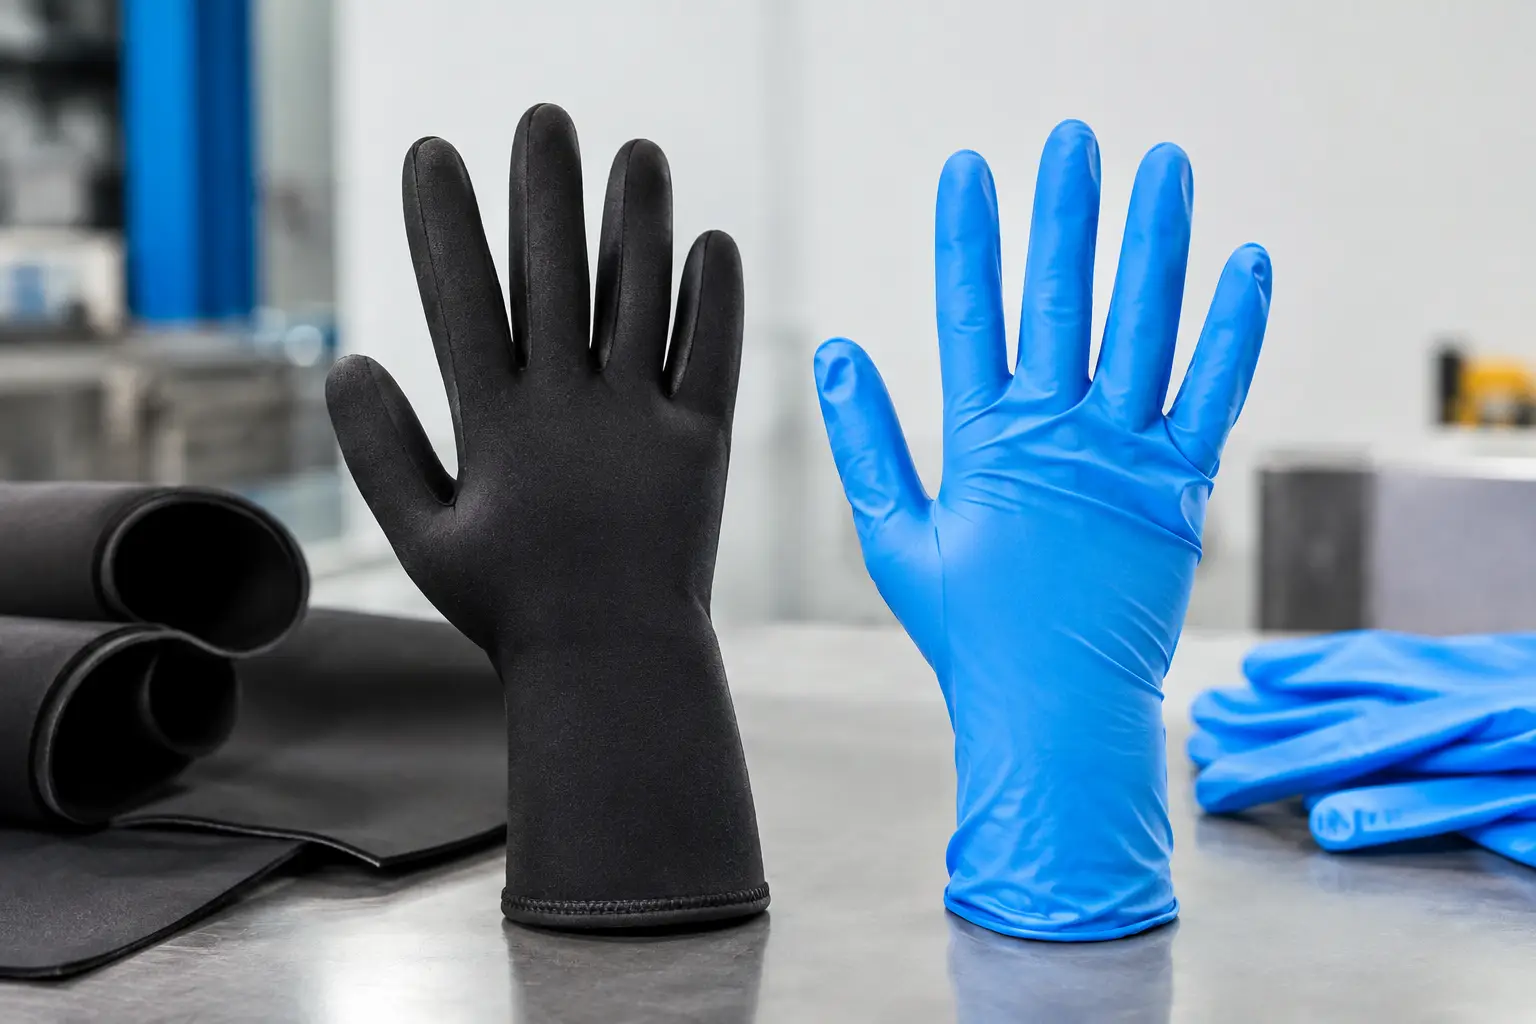
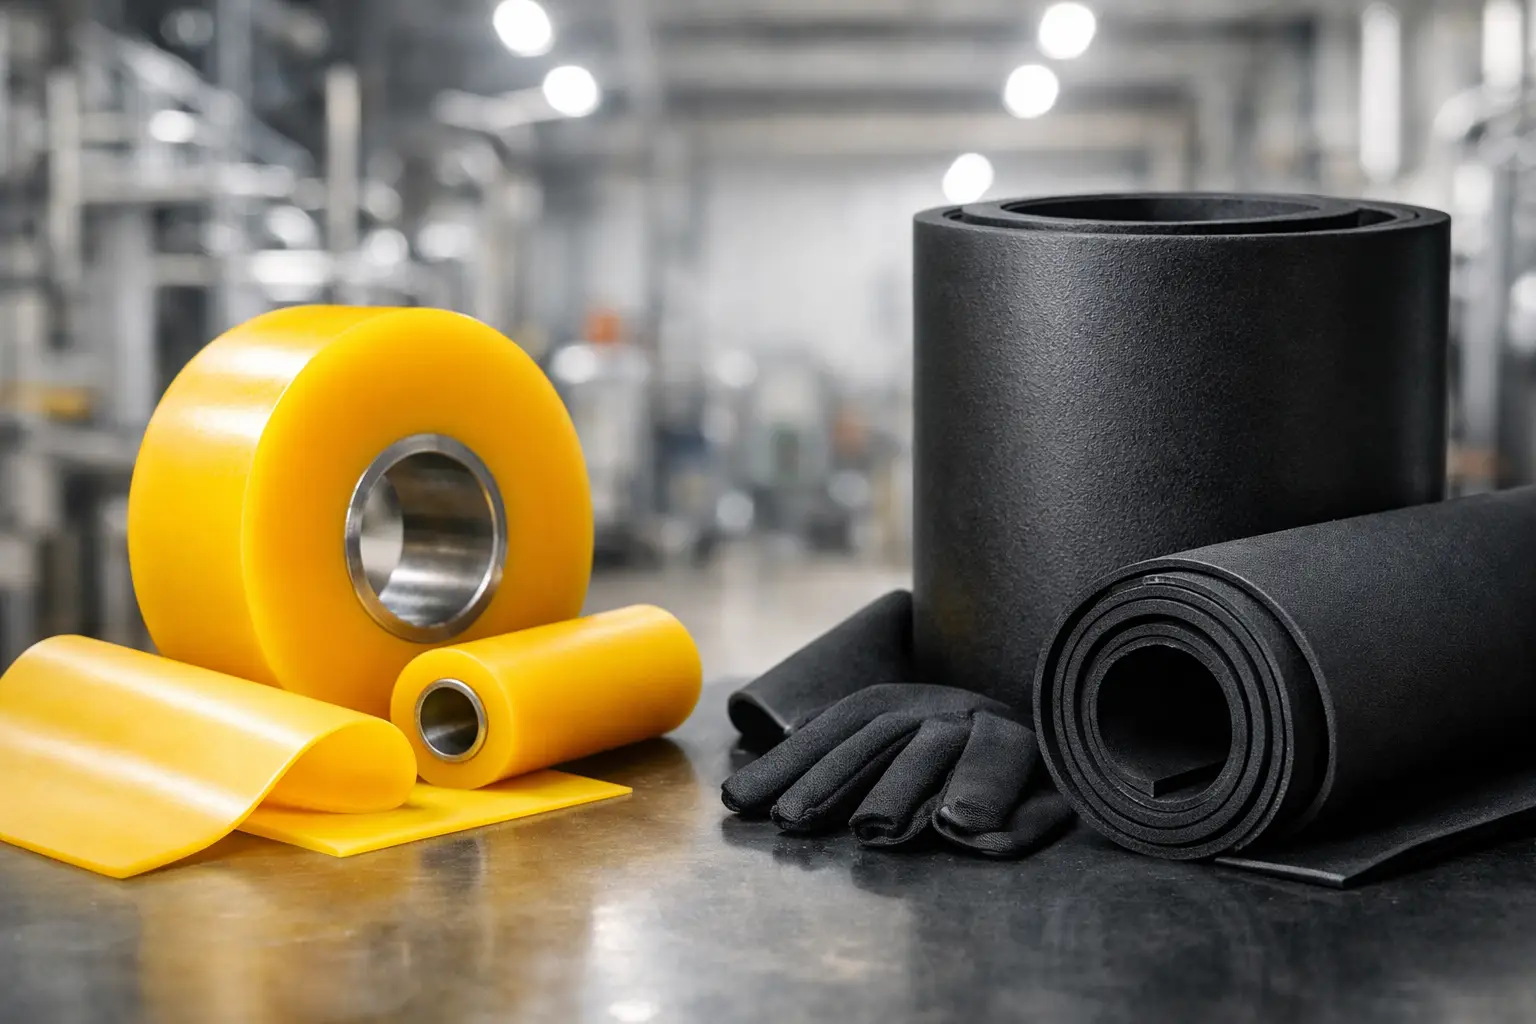
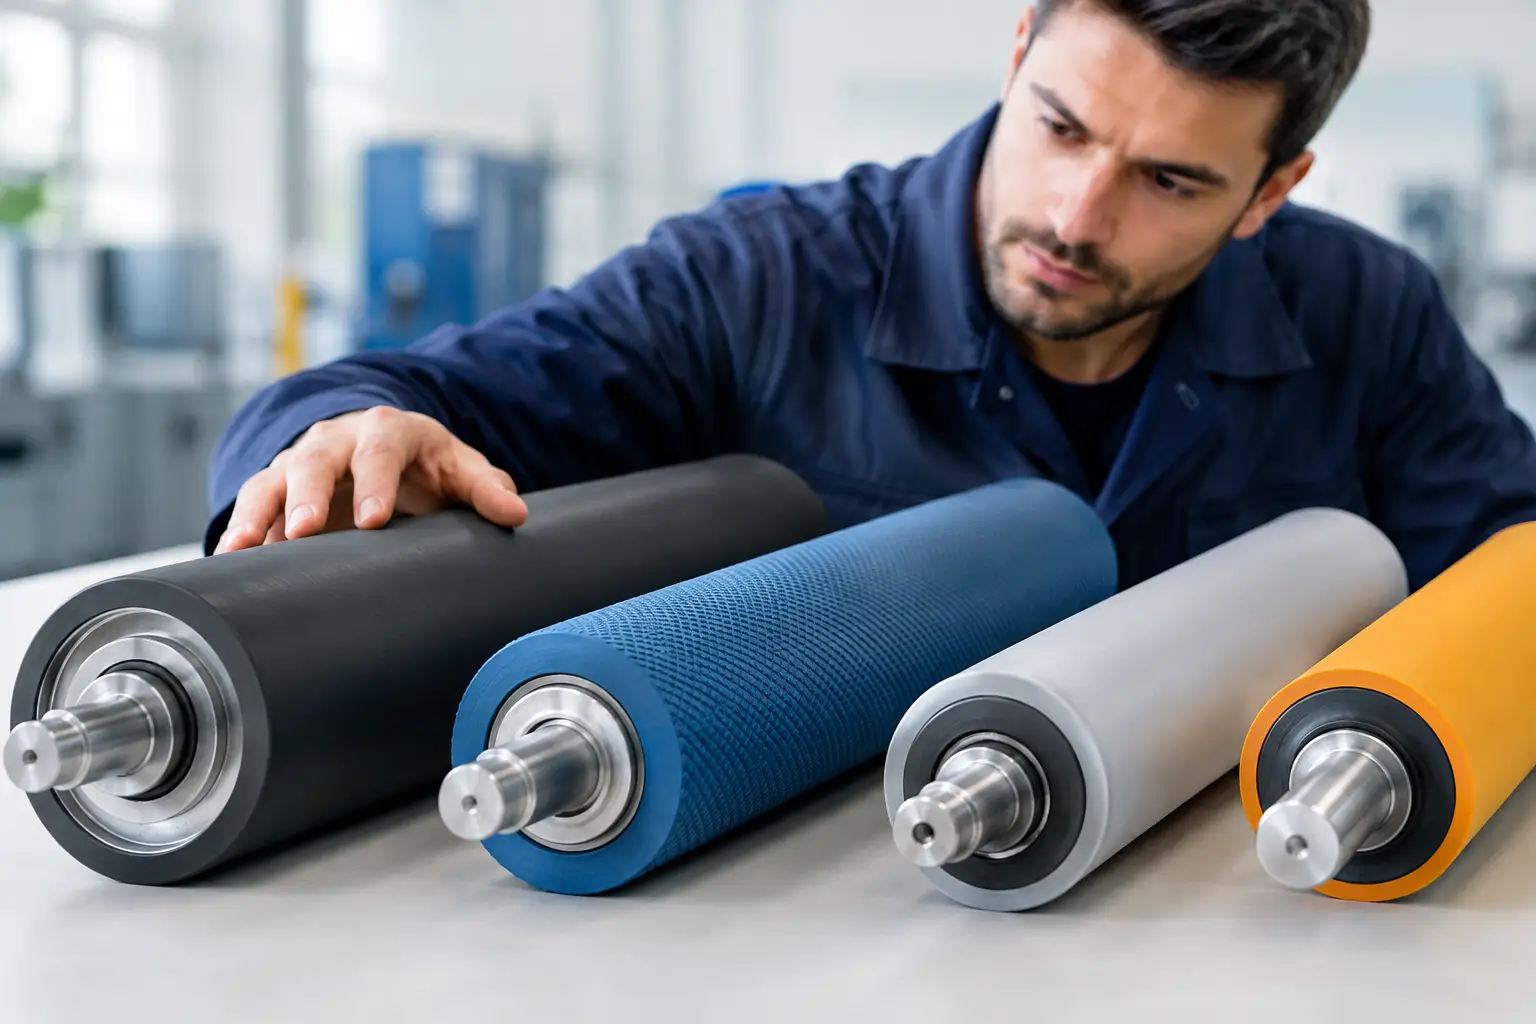
| Material de recubrimiento | Vida útil orientativa | Aplicaciones frecuentes | |—|—:|—| | Caucho natural o SBR | 6 a 18 meses | Transporte, tracción y uso general con baja exposición química | | NBR o nitrilo | 12 a 30 meses | Contacto con aceites, grasas y combustibles moderados | | Neopreno | 12 a 24 meses | Ambientes industriales con intemperie, ozono y aceites moderados | | EPDM | 18 a 36 meses | Vapor, agua caliente, intemperie y ciertos agentes químicos | | Poliuretano | 18 a 48 meses | Abrasión, carga, impacto y manejo de materiales | | Silicón | Variable según proceso | Temperatura elevada, alimentos, empaque y aplicaciones especiales |
Los rangos cambian de forma considerable en sectores como acero, vidrio, minería, automotriz, papel, transporte y petróleo. En minería, por ejemplo, la abrasión y la contaminación con partículas pueden reducir la duración. En empaque o conversión, el problema puede ser menos visible: pérdida de uniformidad, contaminación de la superficie o una variación de fricción que afecta el producto terminado.
Factores que determinan cuánto dura un recubrimiento de rodillo
El desgaste no suele tener una sola causa. Identificar el mecanismo de falla permite evitar que el mismo problema aparezca en el siguiente recubrimiento.
Carga, presión y velocidad
Una presión de contacto elevada concentra esfuerzos en la cubierta. Si el rodillo trabaja además a alta velocidad, la generación de calor aumenta y puede acelerar el endurecimiento, la deformación permanente o la separación entre el recubrimiento y el núcleo.
La velocidad periférica también importa. Un material adecuado para una aplicación lenta puede no disipar el calor suficiente en una línea continua. En estos casos, además de revisar el compuesto, conviene evaluar diámetro, espesor de recubrimiento, dureza y sistema de enfriamiento del proceso.
Abrasión y tipo de material transportado
Polvos minerales, lámina con rebabas, perfiles metálicos, cartón, vidrio y piezas con aristas desgastan la superficie de manera distinta. Cuando existe abrasión constante, el poliuretano suele ser una alternativa eficiente por su resistencia mecánica. Sin embargo, una mayor resistencia al desgaste no resuelve una desalineación, una presión excesiva o una superficie de contacto defectuosa.
El patrón de desgaste aporta información. Una franja central gastada puede señalar presión concentrada. El desgaste en un extremo puede indicar desalineación. Las grietas longitudinales pueden relacionarse con fatiga por flexión, temperatura o ataque químico.
Temperatura, ozono y ambiente
El calor altera las propiedades elásticas de muchos elastómeros. Con el tiempo, el recubrimiento puede endurecerse, perder agarre o agrietarse. En exteriores, el ozono, la radiación solar y la humedad también reducen la vida de compuestos que no fueron formulados para intemperie.
EPDM y neopreno pueden ser opciones apropiadas en ambientes expuestos, según el medio de contacto. Para temperaturas elevadas o requisitos de proceso específicos, el silicón ofrece ventajas, aunque exige revisar cuidadosamente la resistencia mecánica requerida.
Aceites, químicos y limpieza
El contacto con aceite mineral, solventes, ácidos, álcalis o detergentes puede hinchar, reblandecer o endurecer el recubrimiento. Un error común es elegir por dureza únicamente, sin validar compatibilidad química.
También debe considerarse el método de limpieza. Un producto químico utilizado al final de cada turno puede ser más determinante que el material procesado durante la operación. La selección correcta requiere conocer concentración, temperatura, tiempo de exposición y frecuencia de lavado.
Señales de que el rodillo requiere atención
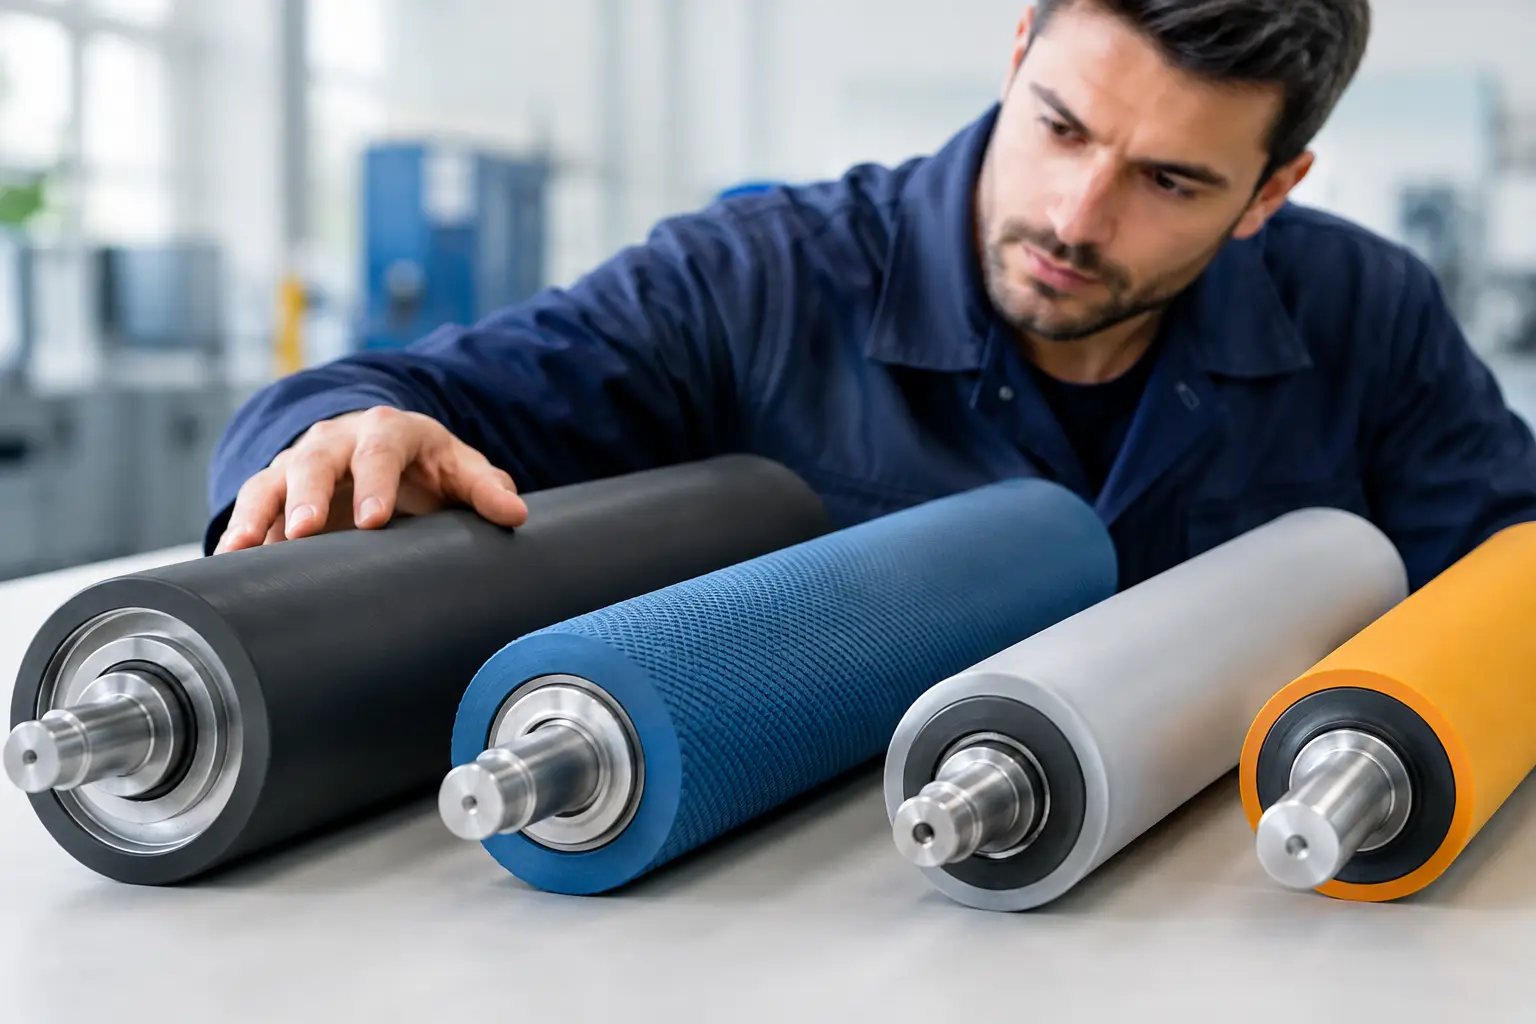
No todos los daños obligan a reemplazar el rodillo completo, pero sí justifican una revisión. La pérdida de diámetro, la superficie brillante por endurecimiento, cortes, desprendimientos, poros, grietas y zonas con diferente textura son señales claras de desgaste.
También hay síntomas operativos: el material patina, la tensión cambia sin ajuste aparente, aparecen marcas repetitivas, aumenta el rechazo de producto o se percibe vibración. Si el rodillo deja residuos sobre la línea o sobre el producto, la intervención debe ser prioritaria, especialmente en procesos de acabado, empaque o laminación.
Una inspección efectiva incluye medir diámetro en varios puntos, revisar concentricidad, verificar el estado de los extremos y rodamientos, y comparar la dureza actual con la especificación original. Si el problema es recurrente, vale la pena documentar horas de servicio, temperatura, carga y agentes químicos para tomar una decisión basada en datos.
¿Recubrir o fabricar un rodillo nuevo?
Cuando el núcleo metálico conserva integridad estructural, no presenta corrosión crítica y puede mecanizarse para recuperar concentricidad, el recubrimiento suele ser la opción más rentable. Se retira el material dañado, se prepara la superficie, se aplica el sistema de adherencia, se vulcaniza o colada el compuesto según el material, y se rectifica al diámetro y acabado requeridos.
Fabricar un rodillo nuevo conviene cuando el eje está deformado, el tubo presenta daño severo, existen problemas de balanceo que no pueden corregirse o el diseño original ya no responde a las condiciones actuales. En ambos escenarios, conservar las dimensiones y condiciones de operación evita repetir una especificación insuficiente.
Cómo extender la duración del recubrimiento
La mayor mejora suele venir de corregir la aplicación, no de instalar el material más duro disponible. Un compuesto demasiado duro puede perder tracción; uno demasiado blando puede deformarse y calentarse. La dureza debe responder a la función del rodillo: tracción, presión, guía, transporte, laminación o expulsión.
Mantener alineados los rodillos, controlar la tensión, evitar contaminantes y limpiar con productos compatibles reduce fallas prematuras. También conviene evitar paros prolongados con carga localizada sobre un rodillo blando, ya que puede generar deformación permanente. Para equipos críticos, establecer un inventario de respaldo o un programa de recubrimiento preventivo reduce el riesgo de detener la línea por una falla evitable.
La especificación ideal parte de una revisión directa del proceso: dimensiones del núcleo, diámetro final, ancho útil, dureza requerida, temperatura, velocidad, presión, material en contacto y acabado superficial. Con esos datos, es posible seleccionar caucho, silicón o poliuretano y definir un recubrimiento que responda a las condiciones de campo.
Antes de que el desgaste afecte producción, conviene evaluar el rodillo con una muestra, fotografías del daño y los datos básicos de operación. Una selección técnica bien planteada convierte el recubrimiento en una pieza de control del proceso, no en un consumible que se cambia sólo cuando ya falló.