Un horno de vidrio no perdona una fuga mal controlada. La pérdida de calor, la entrada de aire no deseada y el deterioro de componentes cercanos pueden afectar la calidad del proceso y elevar el costo de operación. Por eso, al buscar un caso sellado para hornos de vidrio, conviene partir de la aplicación real: temperatura, geometría, tipo de movimiento, atmósfera del horno y frecuencia de mantenimiento.
En plantas de vidrio, el término puede utilizarse para describir un conjunto de sello, empaque, carcasa o componente de cierre diseñado para aislar zonas críticas del horno. No existe una solución única. Un sello para una puerta de inspección no trabaja bajo las mismas condiciones que un componente instalado en un ducto de gases, una unión de expansión o el paso de un eje. Definir correctamente el conjunto desde el inicio evita fabricar una pieza que ajuste bien en frío, pero falle al entrar en servicio.
Qué debe resolver un caso sellado en hornos de vidrio
La función principal de un sistema sellado es mantener separadas las condiciones internas y externas del equipo. En un horno de fusión o recocido, esto puede implicar contener gases calientes, reducir infiltraciones de aire, limitar la salida de partículas y proteger estructuras metálicas, mecanismos o áreas de operación.
El desempeño no depende solo del material. También intervienen la presión, la dilatación térmica, la planeidad de las superficies, la carga de compresión y la posibilidad de desalineación durante la operación. Cuando estos factores no se consideran, aparecen síntomas conocidos por cualquier equipo de mantenimiento: sellos quemados, endurecidos, agrietados, extruidos o aplastados de manera irregular.
Un caso sellado bien especificado debe conservar su función durante el ciclo térmico previsto, permitir la inspección necesaria y facilitar el reemplazo sin convertir una intervención de rutina en un paro prolongado. En aplicaciones industriales, el mejor componente no siempre es el de mayor resistencia térmica nominal, sino el que responde de manera estable a las condiciones completas del punto de instalación.
Temperatura: el primer criterio, pero no el único
La industria del vidrio opera con temperaturas extremas, especialmente cerca de cámaras de fusión, gargantas, quemadores y zonas de gases. Sin embargo, la temperatura que recibe el sello puede ser muy distinta a la temperatura interna del horno. Puede existir aislamiento, una cámara de aire, placas de protección o distancia suficiente para reducir la exposición directa.
Por esta razón, se debe definir la temperatura máxima continua en la ubicación exacta de la pieza y no basarse únicamente en la temperatura del proceso. También es necesario conocer los picos térmicos, la duración de estos picos y la velocidad de calentamiento y enfriamiento. Un material que soporta una temperatura elevada por periodos cortos puede degradarse rápidamente si permanece expuesto de forma continua.
Los elastómeros convencionales tienen limitaciones claras frente a calor intenso. Dependiendo de la zona, pueden requerirse siliconas de alta temperatura, tejidos técnicos, empaques reforzados, fibras especiales, materiales cerámicos o una combinación de estos. La selección debe evitar dos errores frecuentes: usar un material sobredimensionado y costoso donde no es necesario, o instalar un material económico que obliga a reemplazos repetidos.
La radiación térmica también desgasta
En hornos de vidrio, la radiación puede ser tan relevante como la temperatura del aire o del gas. Una superficie expuesta directamente puede sufrir degradación acelerada aunque el ambiente circundante parezca estar dentro del rango permitido. En estos casos, una guarda metálica, una barrera térmica o una modificación en la posición del sello puede extender considerablemente su vida útil.
También debe revisarse la transferencia de calor por conducción. Si el conjunto se fija a una brida, marco o puerta metálica conectada a una zona caliente, el sello puede recibir temperatura desde la estructura. El diseño del caso sellado debe considerar este recorrido térmico y no solamente el contacto directo con el proceso.
Movimiento, dilatación y carga de compresión
Una unión estática parece sencilla hasta que el horno entra en operación. Las placas se expanden, los marcos se deforman, los pernos pierden o ganan carga y las superficies dejan de permanecer perfectamente paralelas. Por ello, la geometría del sello es determinante.
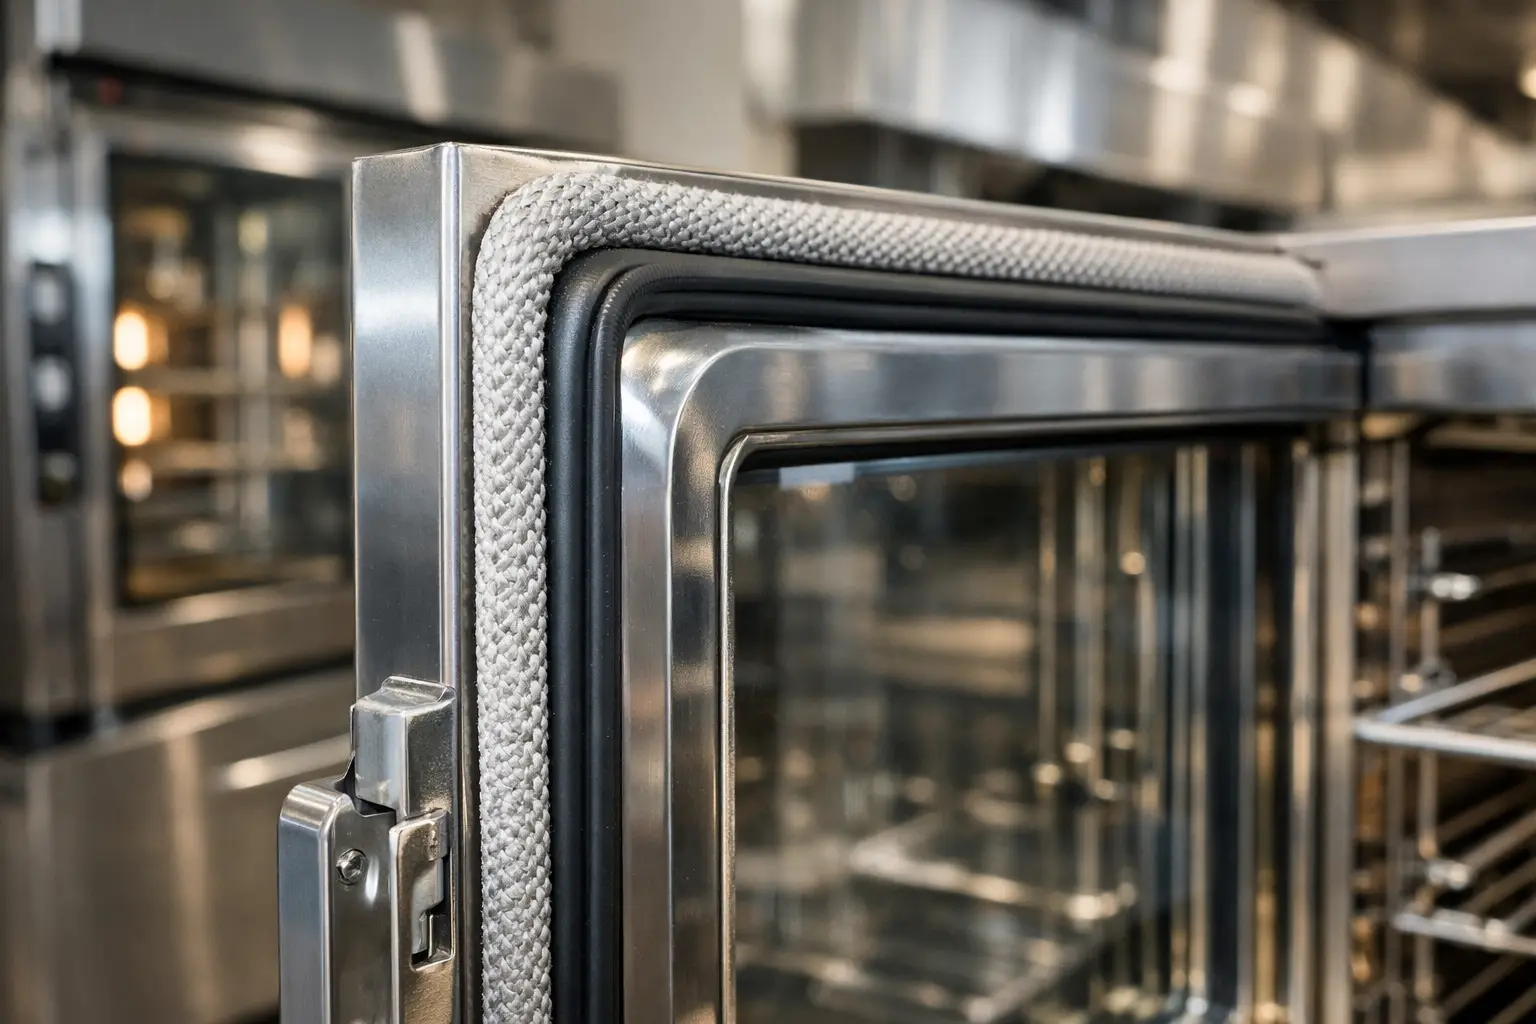
En juntas fijas, el empaque debe tener suficiente capacidad de conformarse a pequeñas irregularidades sin extruirse por los claros disponibles. En puertas, tapas o registros que se abren periódicamente, además se requiere resistencia al aplastamiento, recuperación después de la compresión y facilidad para volver a cerrar sin dañar el componente.
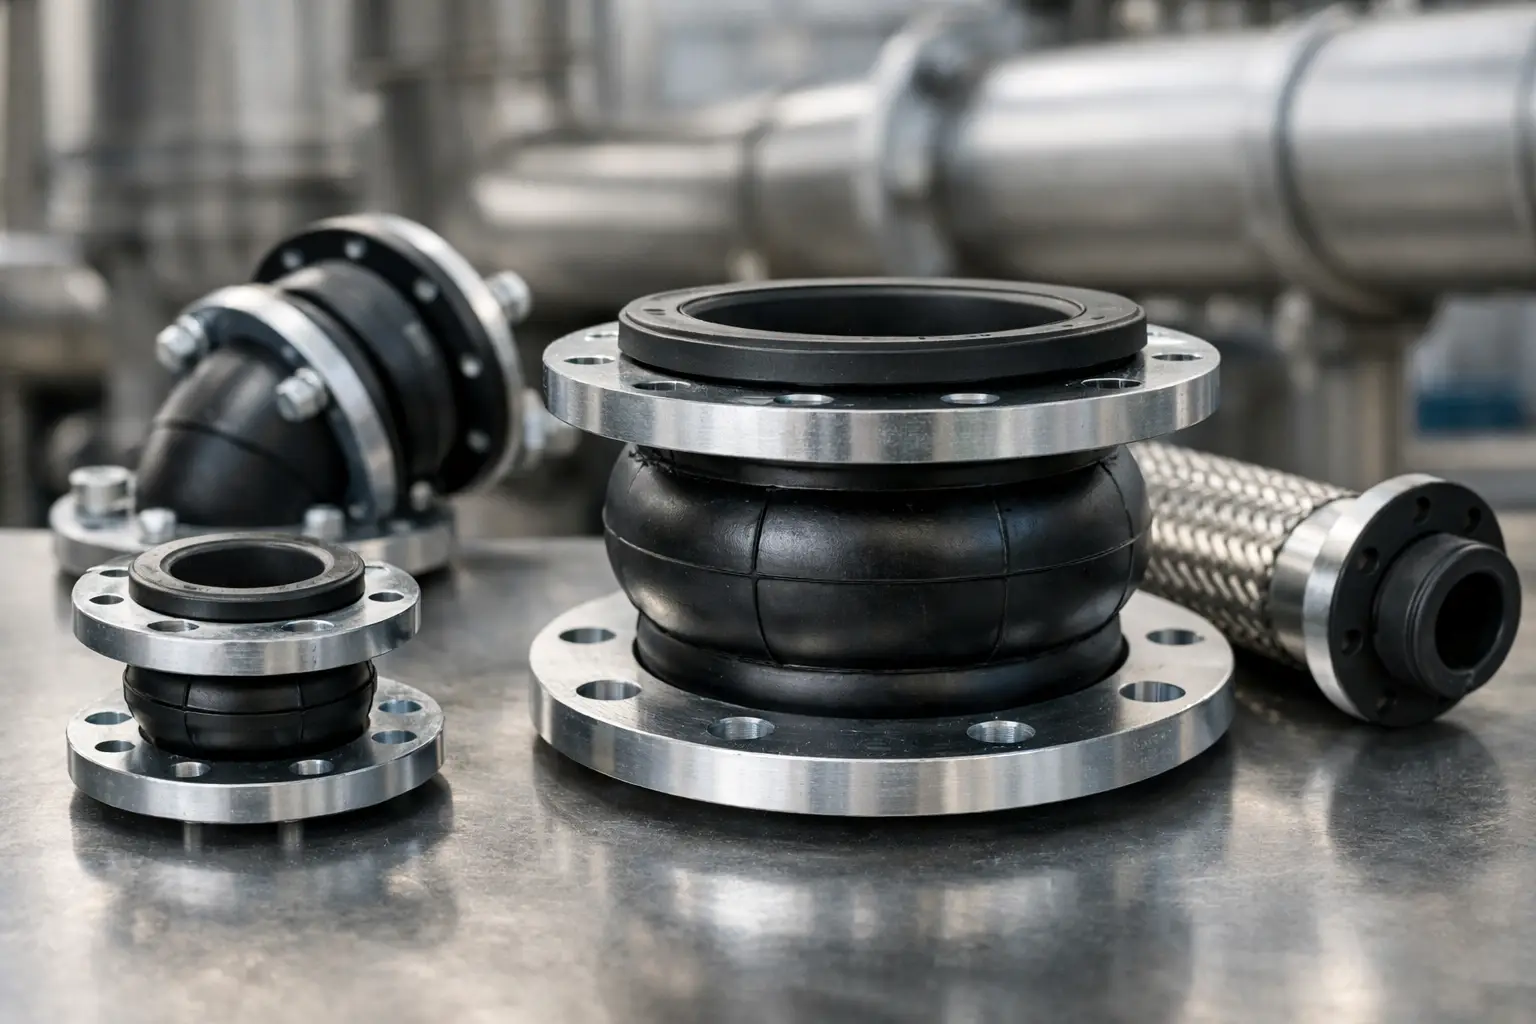
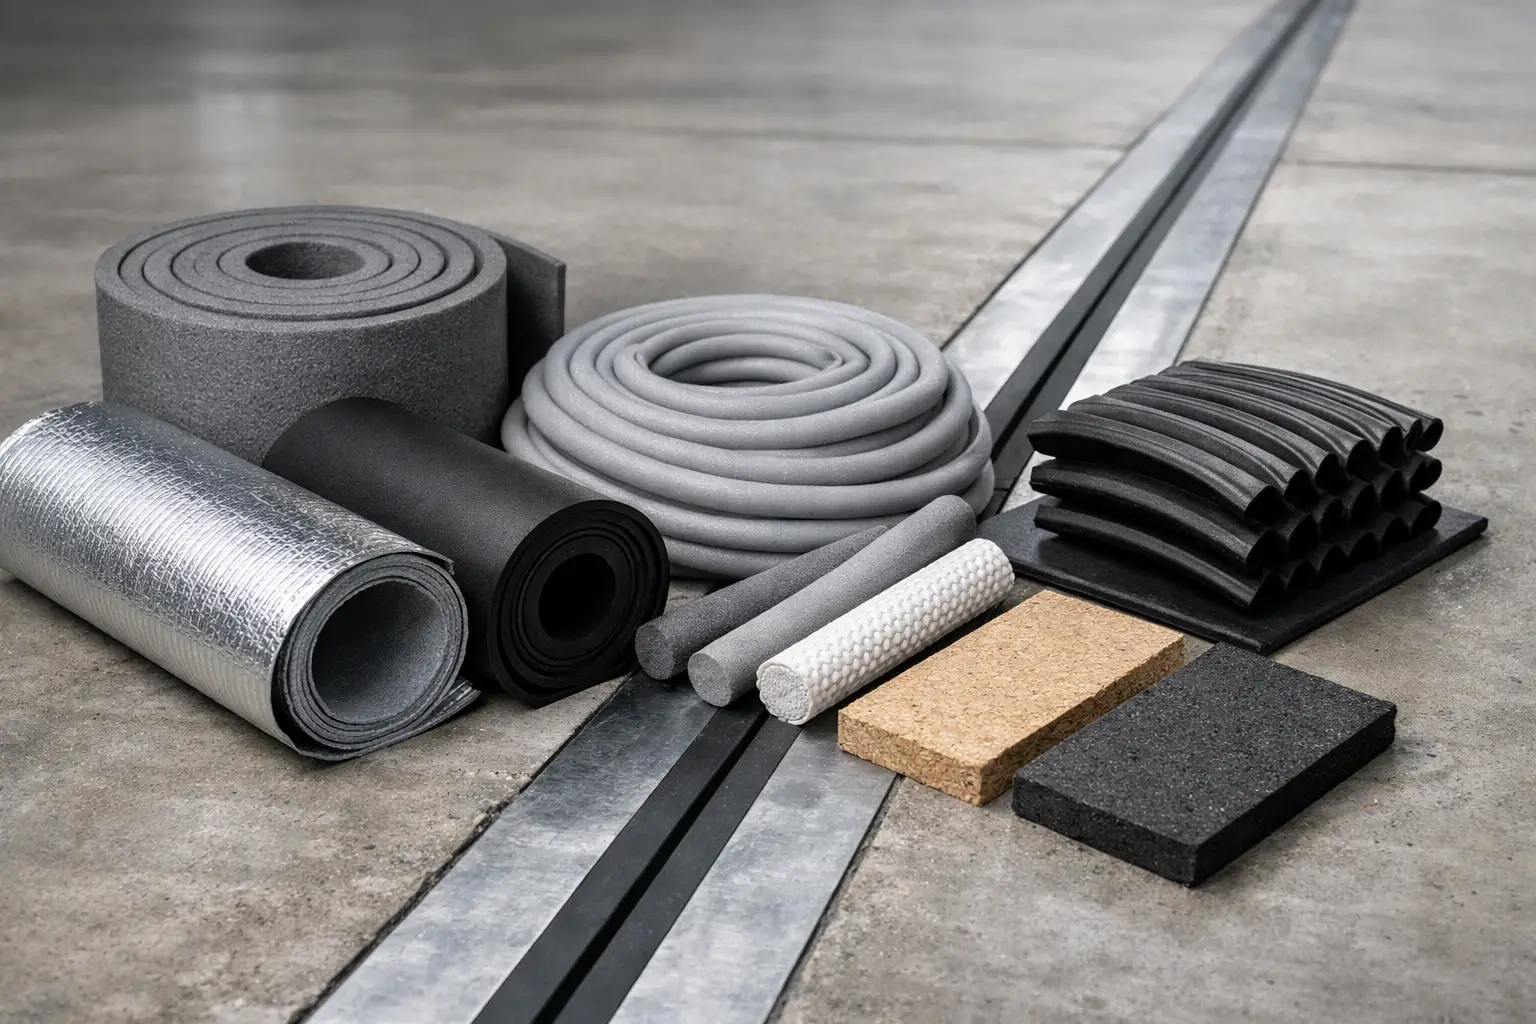
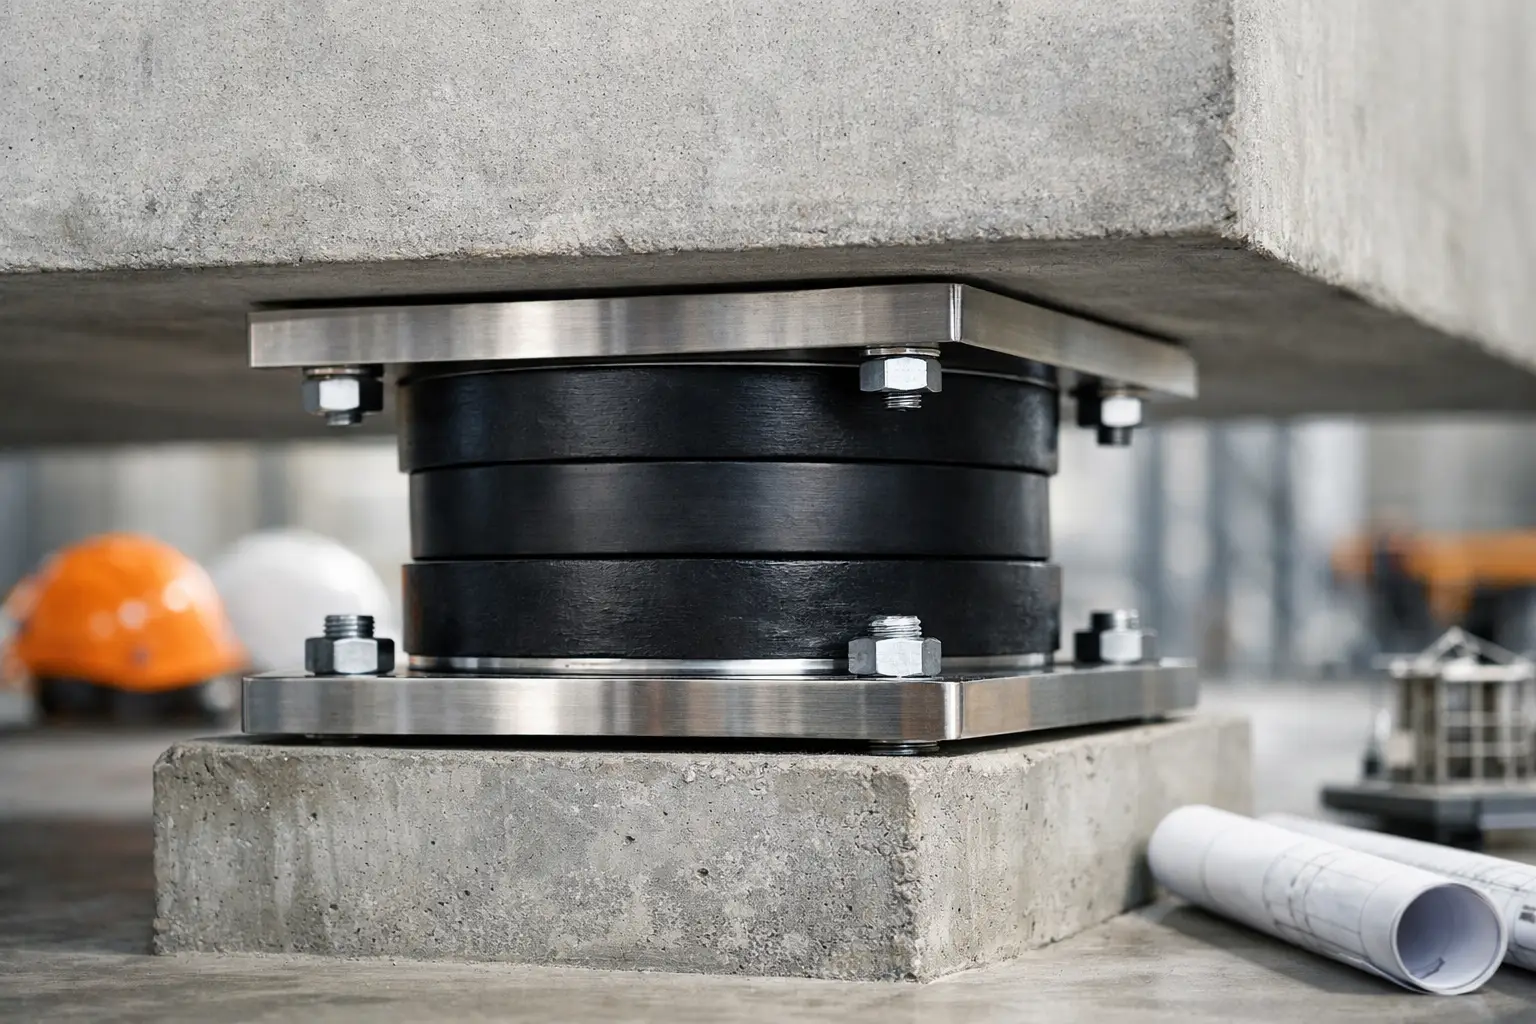
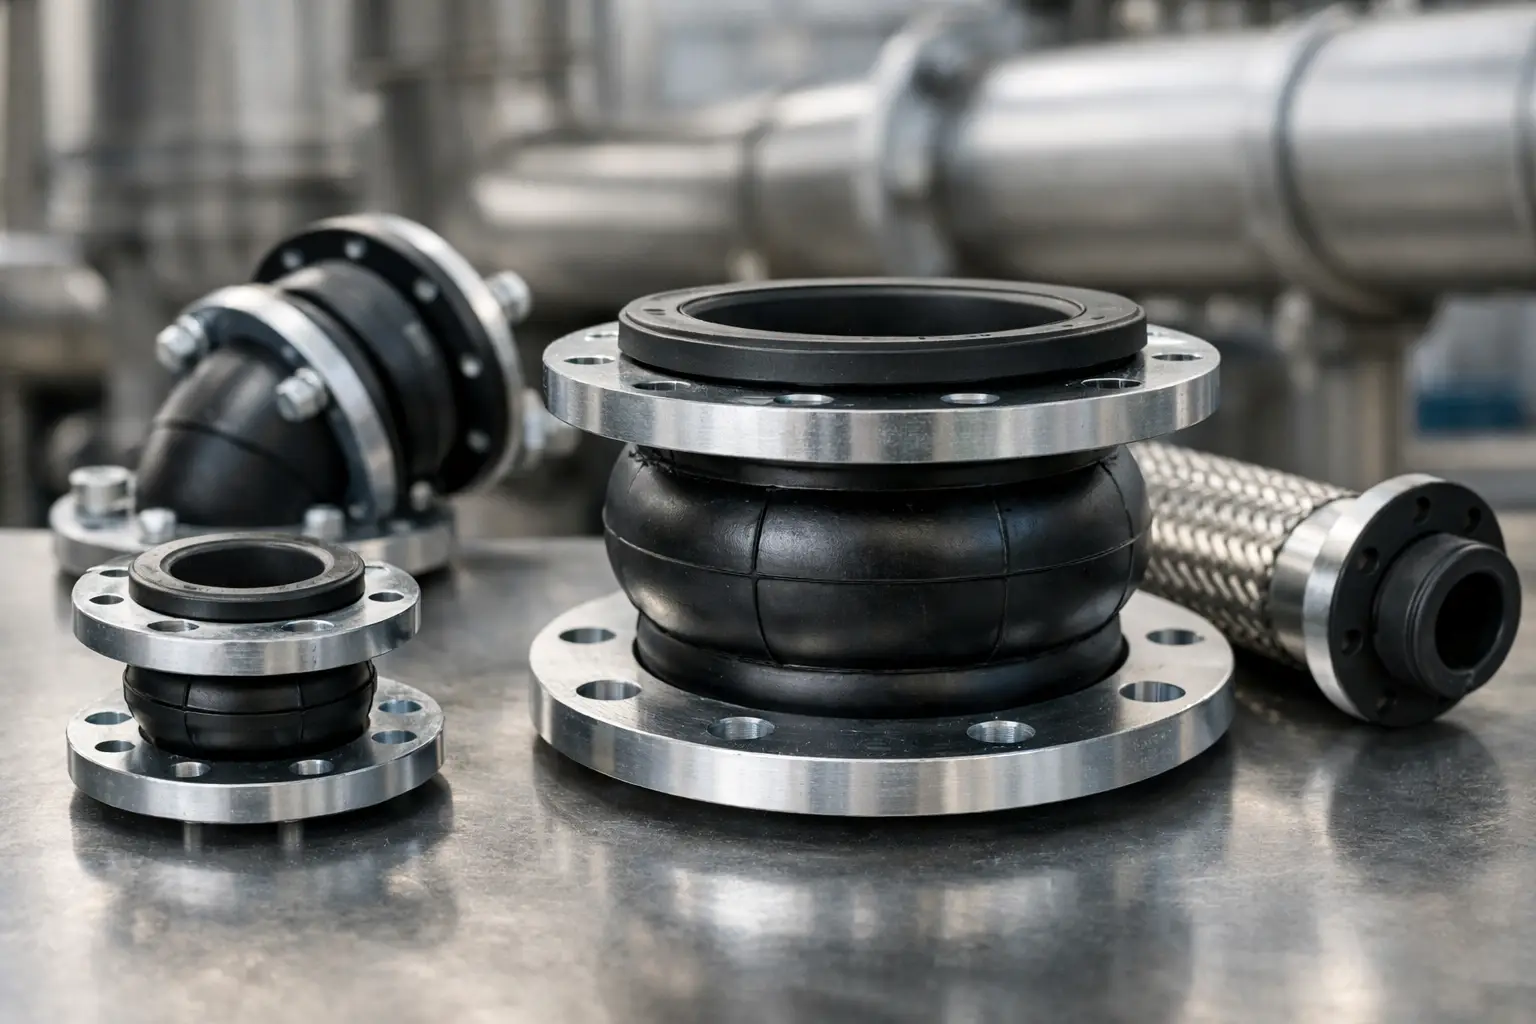
Cuando existe movimiento relativo entre secciones, una junta de expansión o un diseño de sello flexible puede ser más adecuado que un empaque plano. Intentar resolver la dilatación de una estructura rígida con un sello convencional suele provocar cortes, desprendimientos o fugas en los bordes. Es indispensable conocer el desplazamiento esperado, su dirección y la frecuencia de los ciclos.
La carga de apriete merece la misma atención. Una compresión insuficiente deja rutas de fuga; una compresión excesiva reduce la recuperación del material y acelera el daño. En diseños a medida, definir el espesor, dureza, sección transversal y sistema de fijación permite controlar esta variable desde la fabricación.
Atmósfera del proceso y contaminación
El material del caso sellado para hornos de vidrio debe ser compatible con los gases y partículas presentes. Los vapores, polvos, compuestos alcalinos, lubricantes cercanos y productos de combustión pueden modificar la superficie del sello, causar endurecimiento, corrosión en elementos metálicos o pérdida de adherencia.
También importa el sentido de la fuga. En algunos puntos, evitar la entrada de aire es prioritario porque modifica la combustión o el perfil térmico. En otros, el objetivo es contener gases, polvo o calor para proteger al personal y los equipos periféricos. La presión diferencial, aunque sea baja, define si el sello debe resistir expulsión, succión o ambos escenarios durante los cambios de operación.
Cuando la limpieza del proceso es crítica, no conviene seleccionar materiales que puedan desprender partículas, humo o compuestos no compatibles con la zona. El requerimiento debe documentarse desde la cotización, especialmente si el sello trabaja cerca del producto, de ductos de circulación o de sistemas de inspección.
Datos que conviene entregar para fabricar el componente
Una cotización técnica avanza más rápido cuando incluye información que permita fabricar para la aplicación y no solo para una medida aproximada. Para un caso sellado, normalmente se requiere:
- Dimensiones del área de instalación, idealmente con croquis, fotografía y tolerancias relevantes.
- Temperatura de operación continua, picos de temperatura y distancia respecto a la fuente de calor.
- Tipo de unión: puerta, tapa, brida, ducto, paso de eje, junta de expansión o carcasa.
- Presencia de gases, polvo, llama, humedad, químicos o abrasión.
- Movimiento esperado, frecuencia de apertura y cierre, así como método de sujeción.
Una muestra del componente anterior puede ser útil, pero no debe ser el único criterio. Copiar una pieza que falló repetidamente reproduce el problema. La revisión técnica debe identificar por qué el material se degradó, por qué perdió compresión o por qué apareció la fuga antes de su vida útil esperada.
Señales de que el diseño necesita revisión
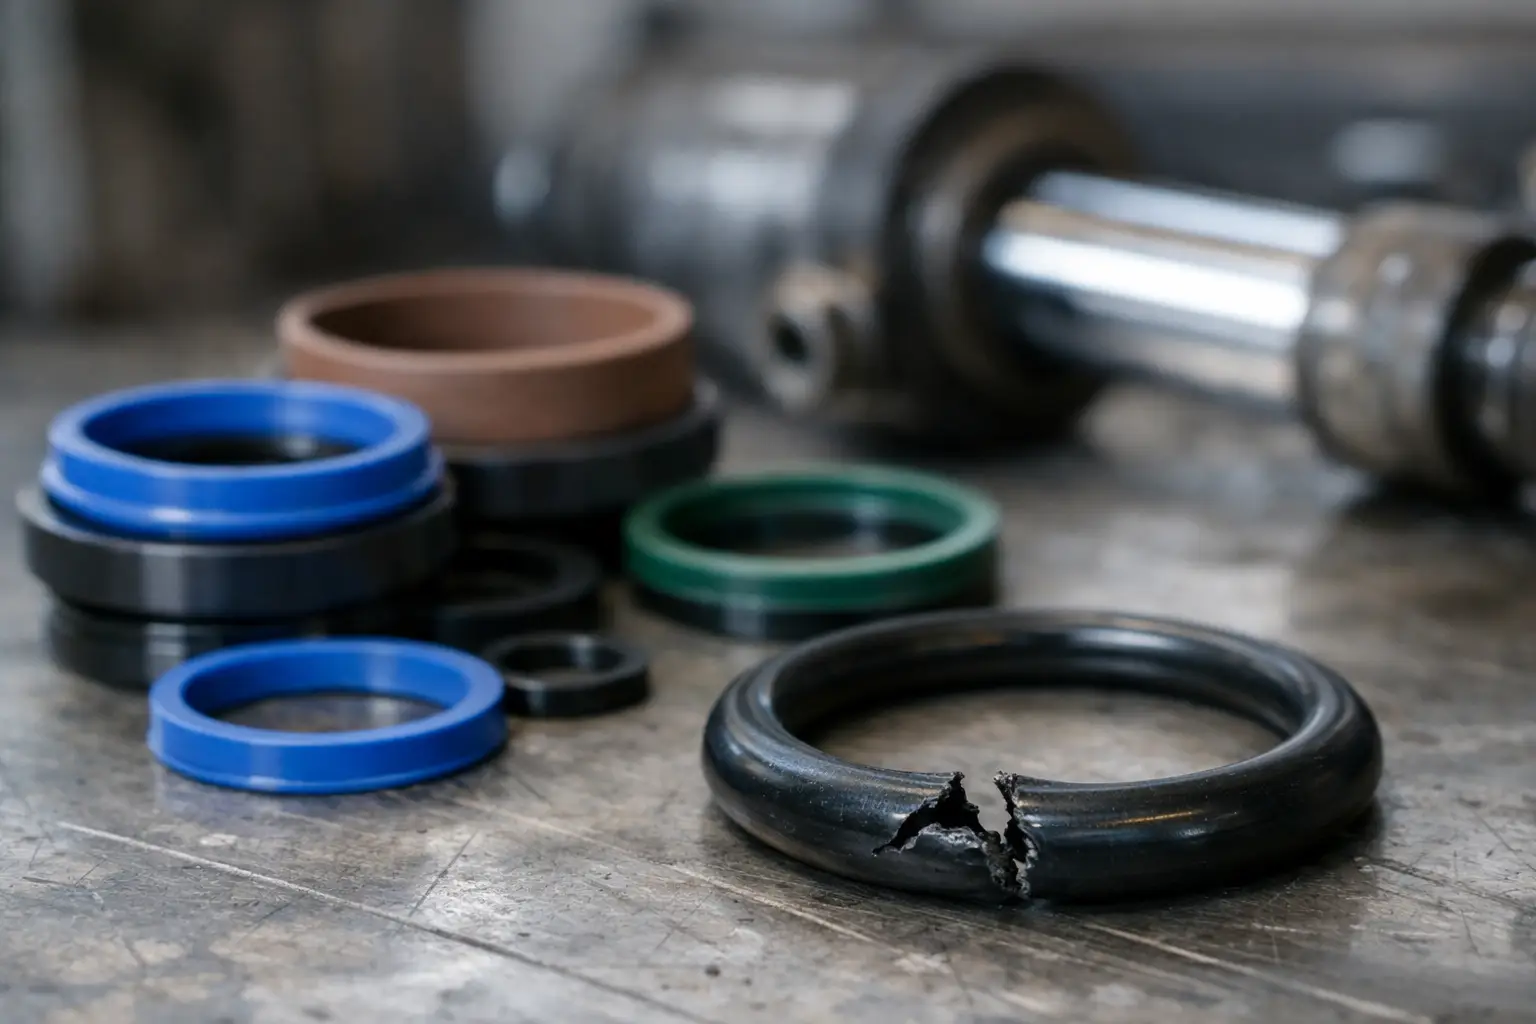
Los reemplazos frecuentes no siempre significan que el horno exija más mantenimiento. Pueden indicar que el sello fue seleccionado para una condición incompleta. Un borde carbonizado apunta a exposición térmica directa; un empaque rígido o cuarteado puede relacionarse con temperatura, atmósfera o envejecimiento; una deformación localizada suele revelar apriete desigual, mala planeidad o una holgura excesiva.
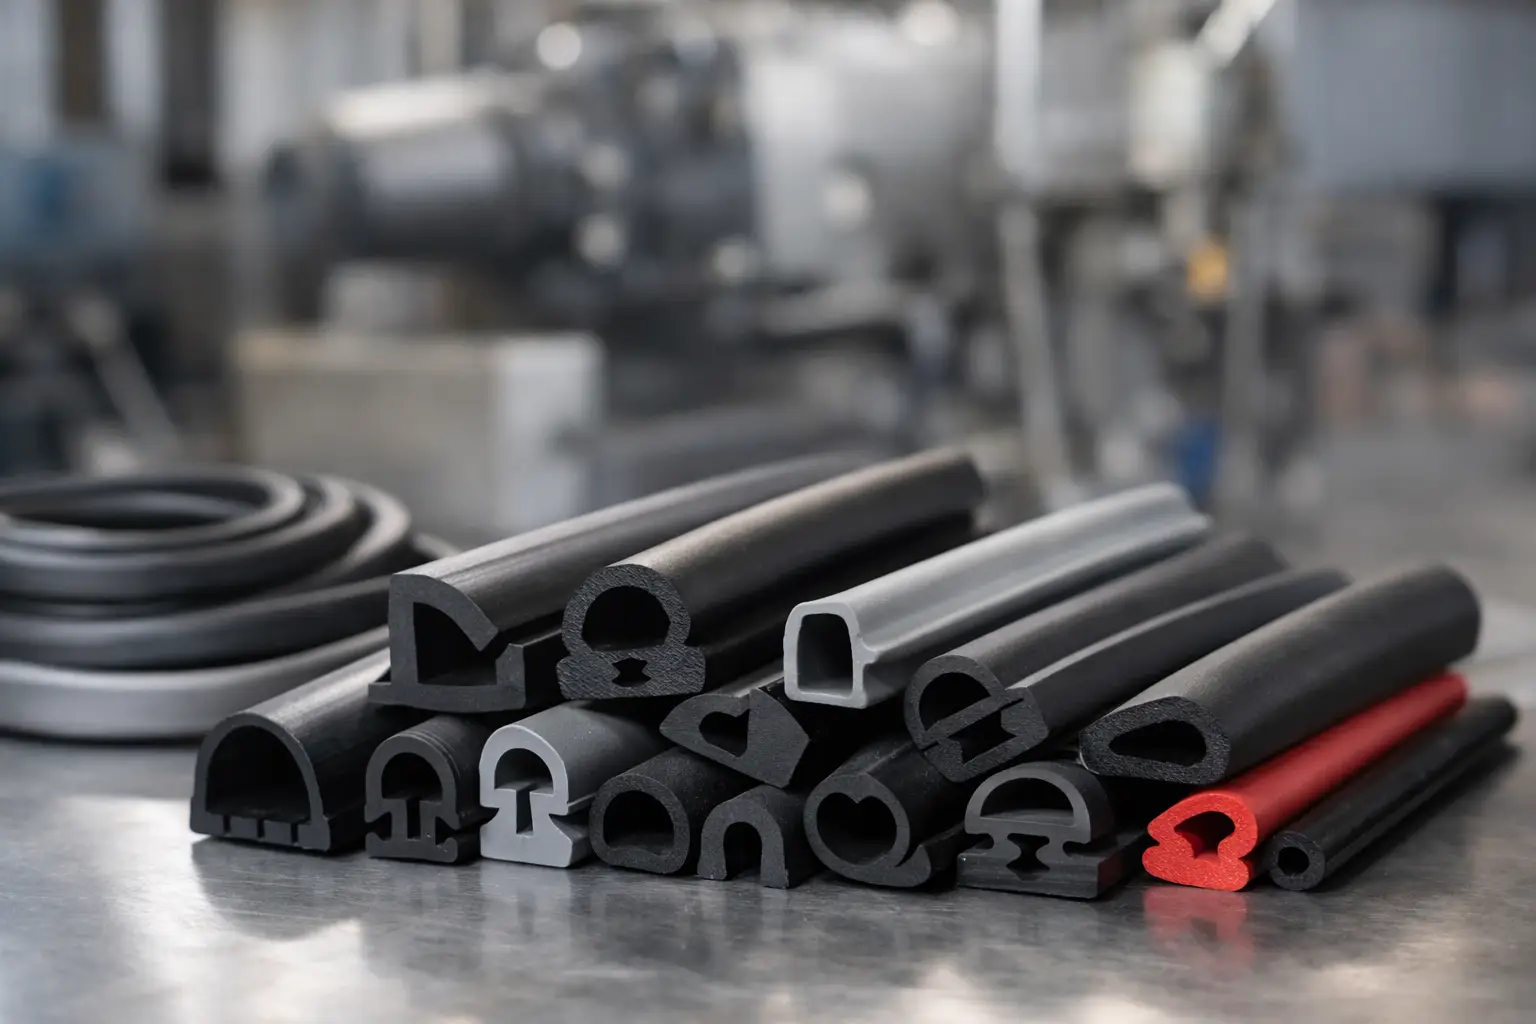
Las fugas alrededor de esquinas y uniones merecen atención especial. Son zonas donde los cortes, traslapes o cambios de sección pueden crear caminos preferenciales para el gas. En algunos casos se requiere una geometría moldeada, un perfil extruido con uniones controladas o un diseño de una sola pieza para eliminar puntos débiles.
También conviene inspeccionar los componentes metálicos asociados. De poco sirve instalar un sello de mejor desempeño si la brida está deformada, el marco tiene corrosión, los pernos no mantienen torque o existe una abertura fuera de tolerancia. El sellado es un sistema, no una pieza aislada.
Fabricación a medida para condiciones reales de horno
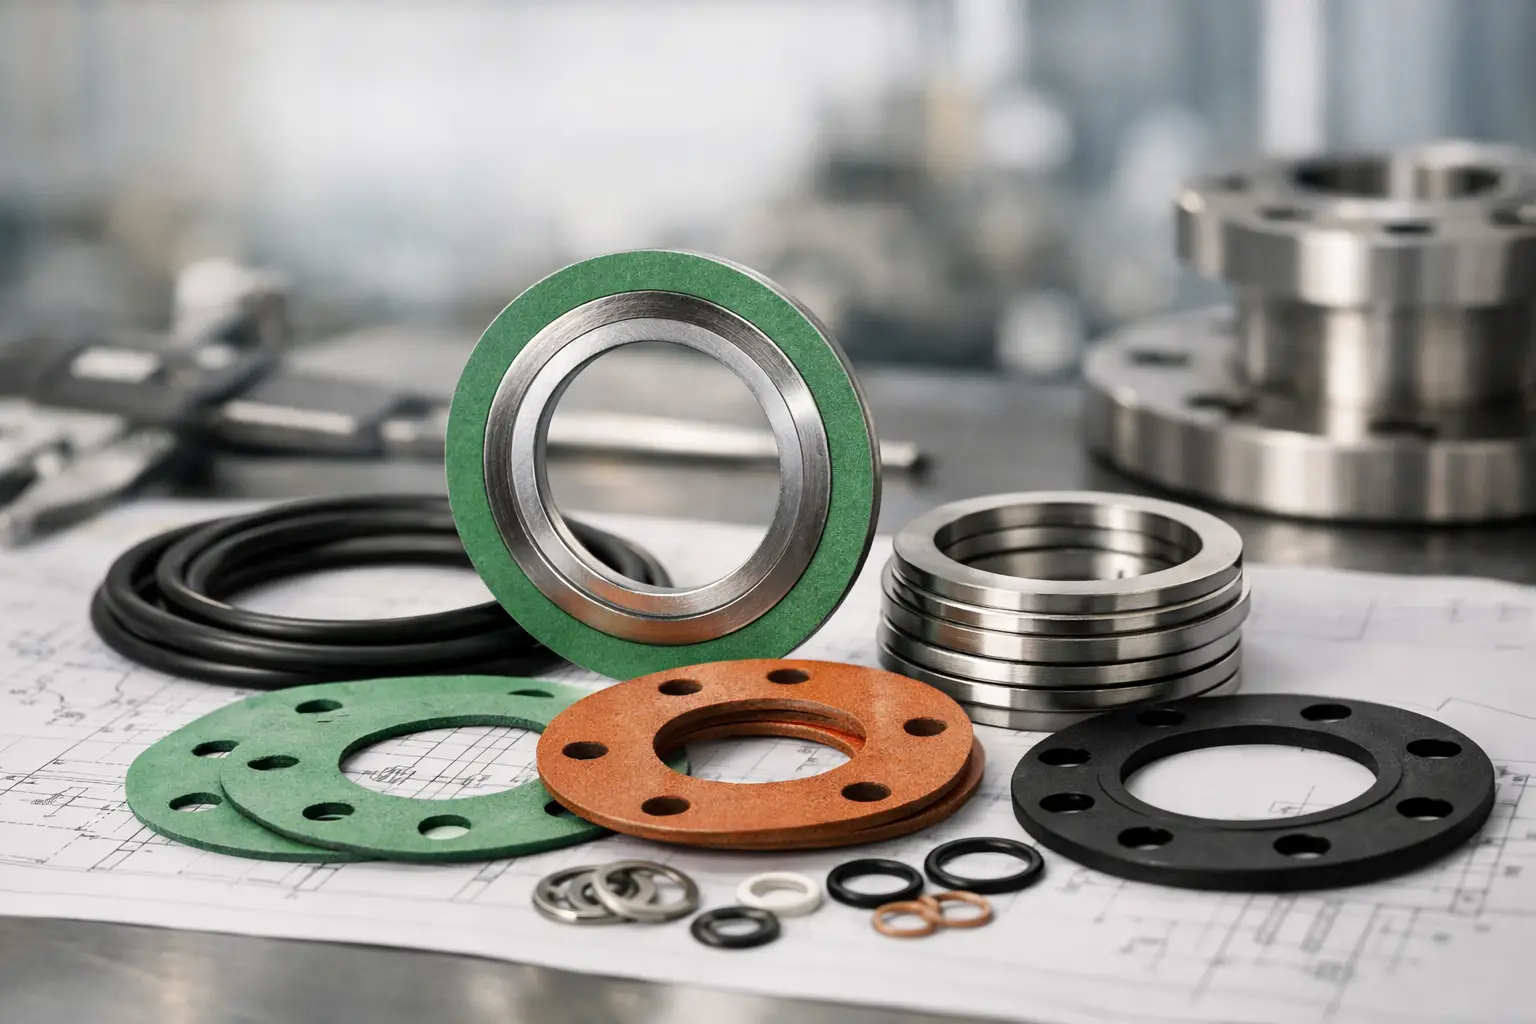
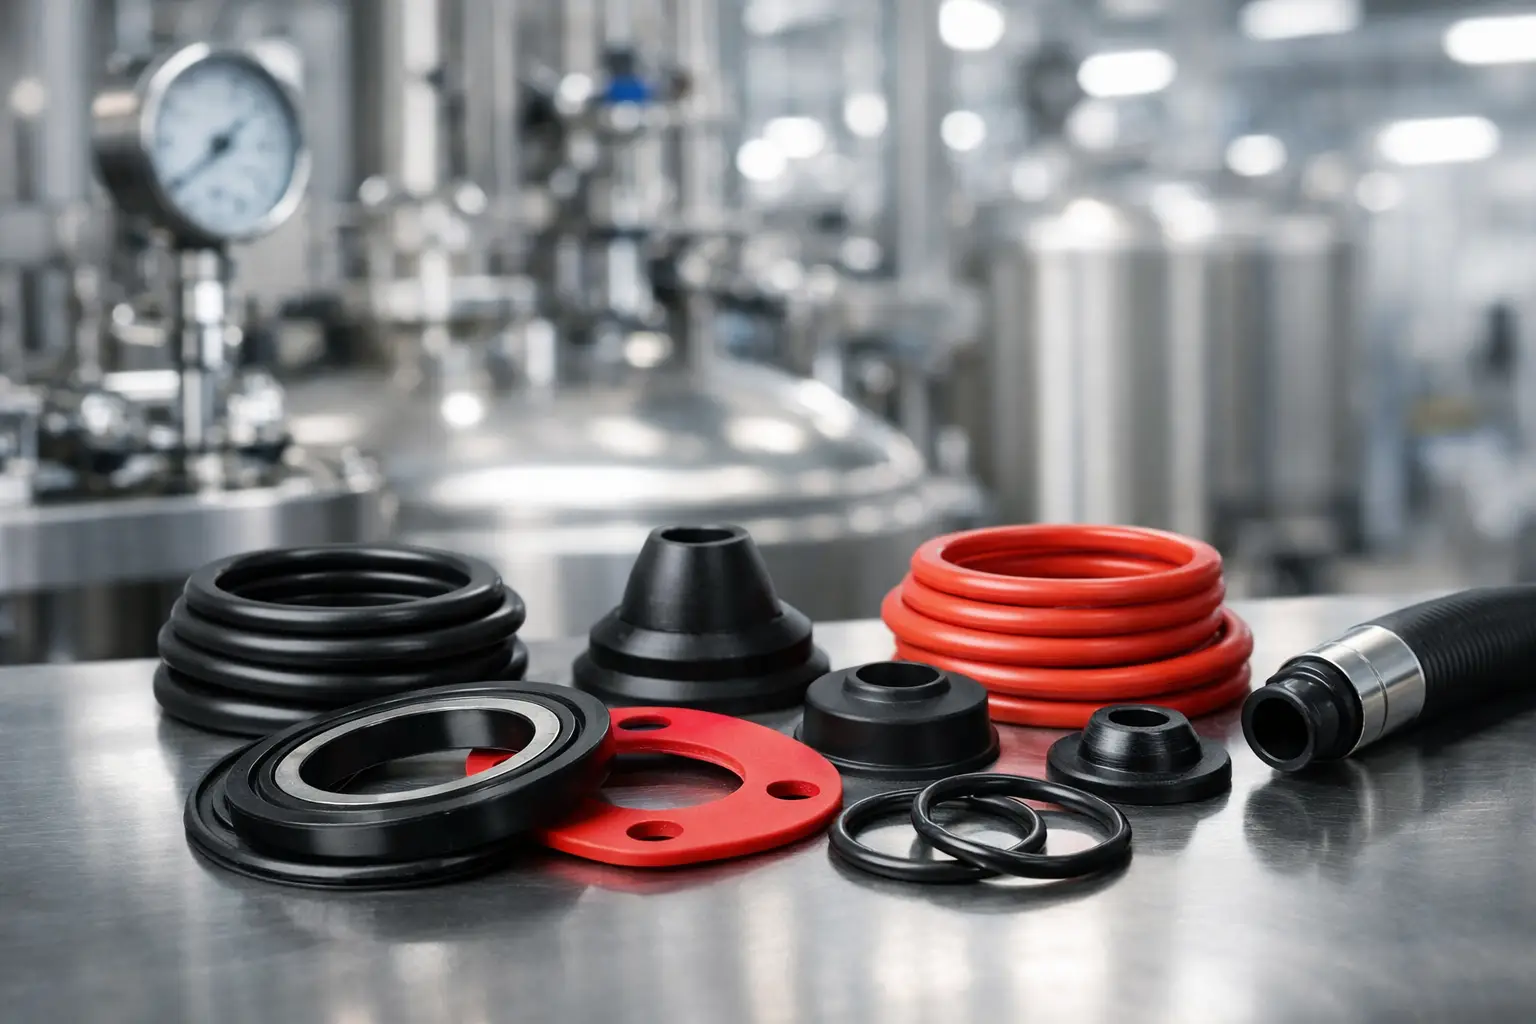
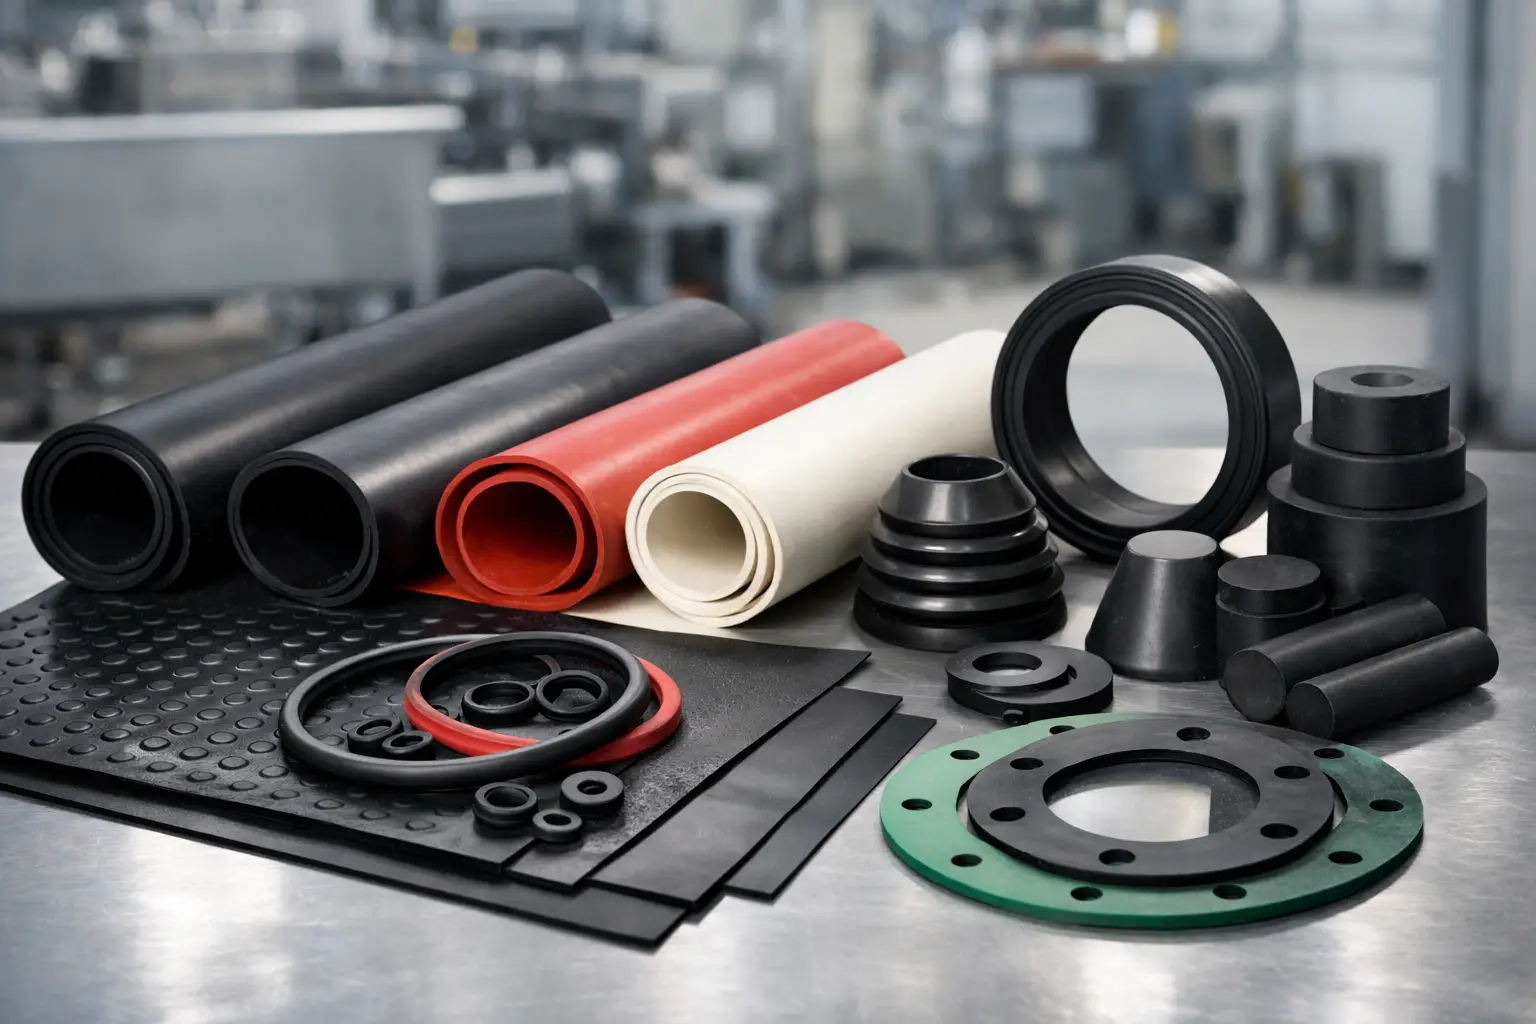
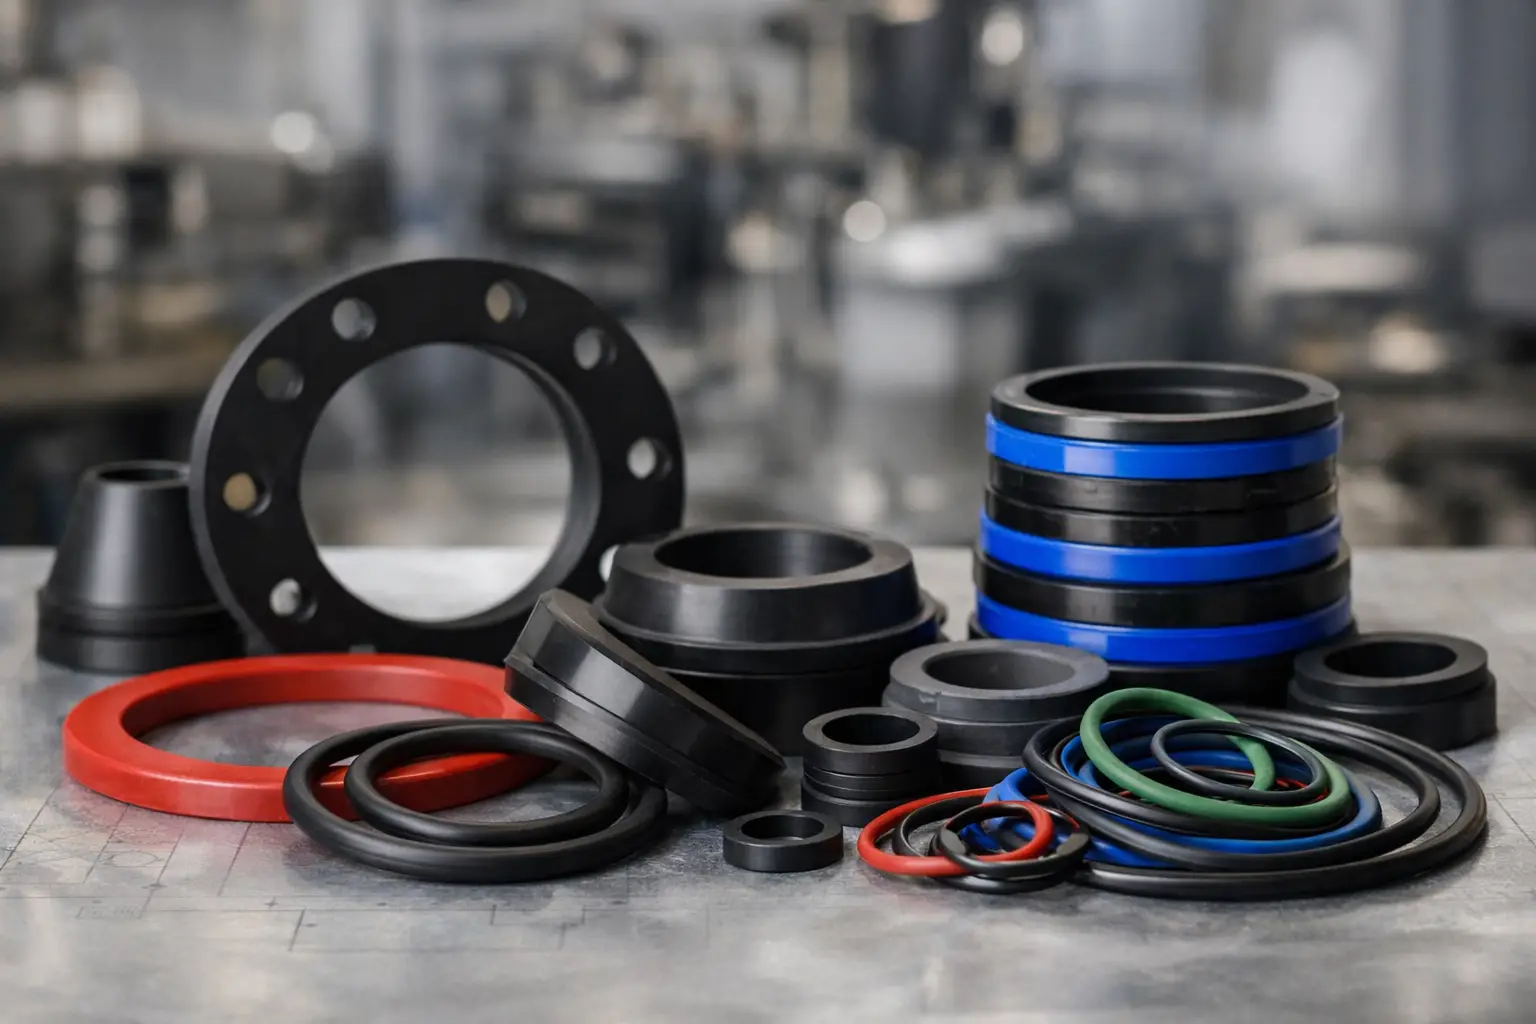
Las soluciones estándar resuelven muchas necesidades, pero un horno de vidrio suele presentar restricciones de espacio, temperatura y mantenimiento que justifican un componente diseñado a medida. RubberSelection puede apoyar en la definición de perfiles, empaques, juntas y componentes técnicos considerando material, dimensiones, dureza, proceso de fabricación y condiciones de operación.
Antes de autorizar la fabricación, vale la pena validar la muestra, el plano o el croquis contra el equipo real. Confirmar puntos de fijación, sentido de instalación, interferencias y acceso para mantenimiento reduce ajustes en campo y evita detener la línea por una pieza que no puede colocarse correctamente.
La mejor decisión no parte de pedir “el sello más resistente”, sino de describir con precisión dónde trabajará. Con esa información, el caso sellado puede convertirse en una solución confiable para reducir fugas y dar mayor control al proceso térmico del horno.