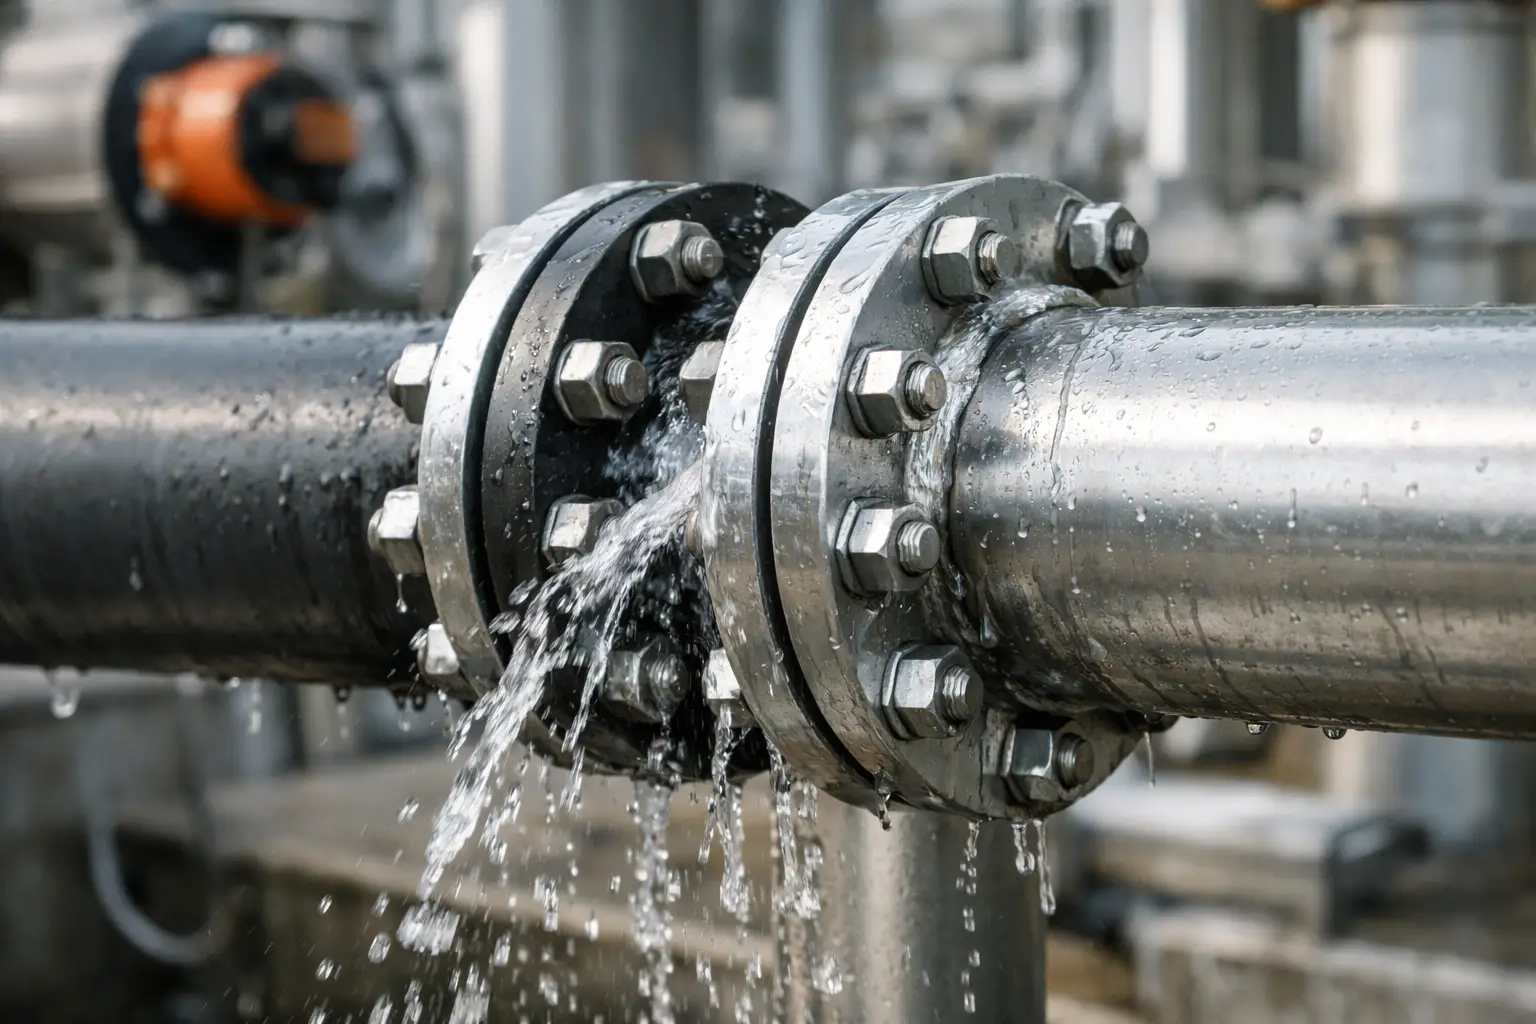
Una fuga en una brida no siempre se corrige instalando una junta más gruesa. De hecho, elegir el espesor sin revisar las condiciones de servicio puede aumentar la relajación del material, exigir mayor torque y ocultar un problema de alineación o daño en las caras de sellado. Cuando se pregunta qué espesor requiere junta industrial, la respuesta técnica parte de la aplicación completa: tipo de brida, acabado superficial, presión, temperatura, fluido, material de la junta y carga disponible en los pernos.
Qué espesor requiere una junta industrial según la aplicación
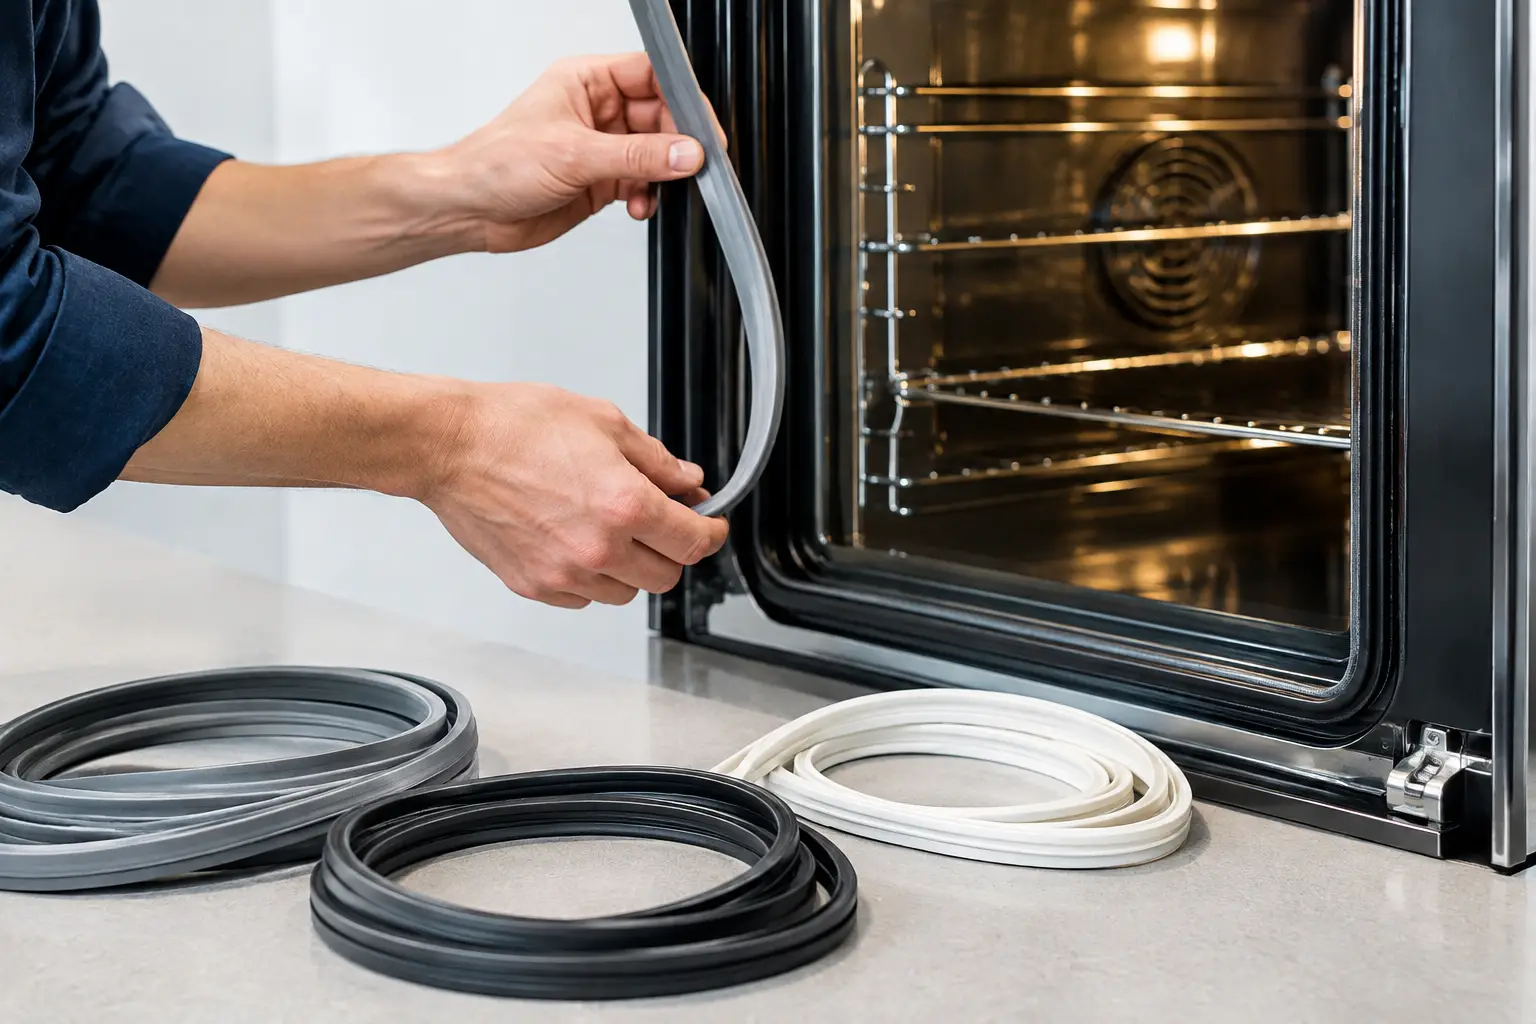
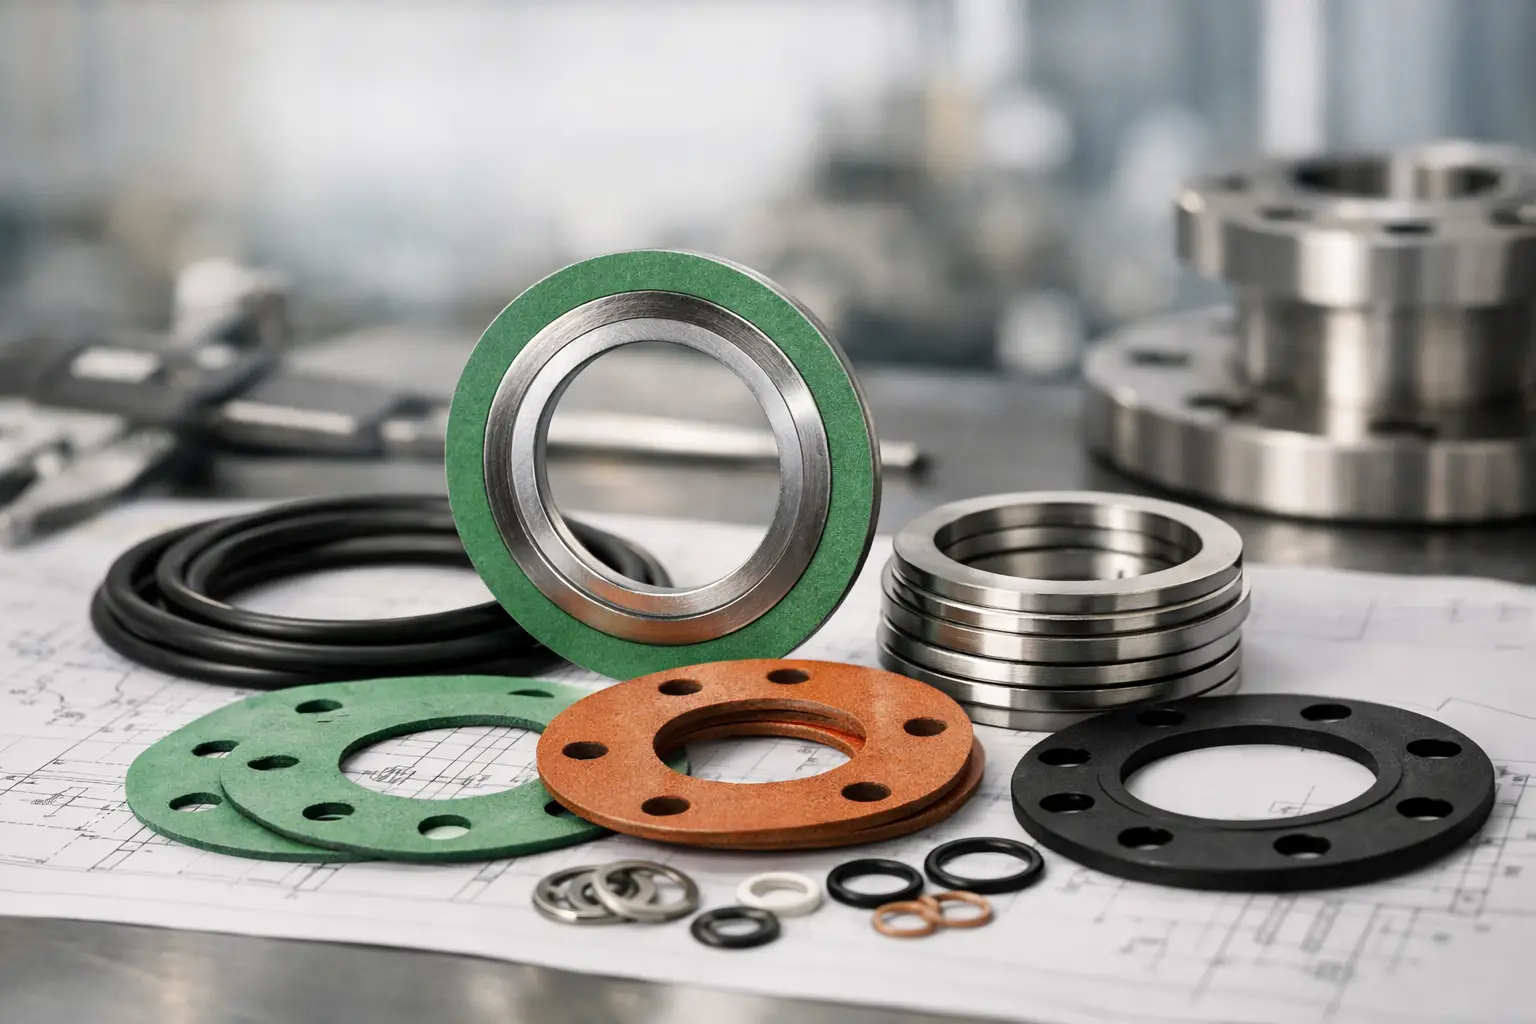
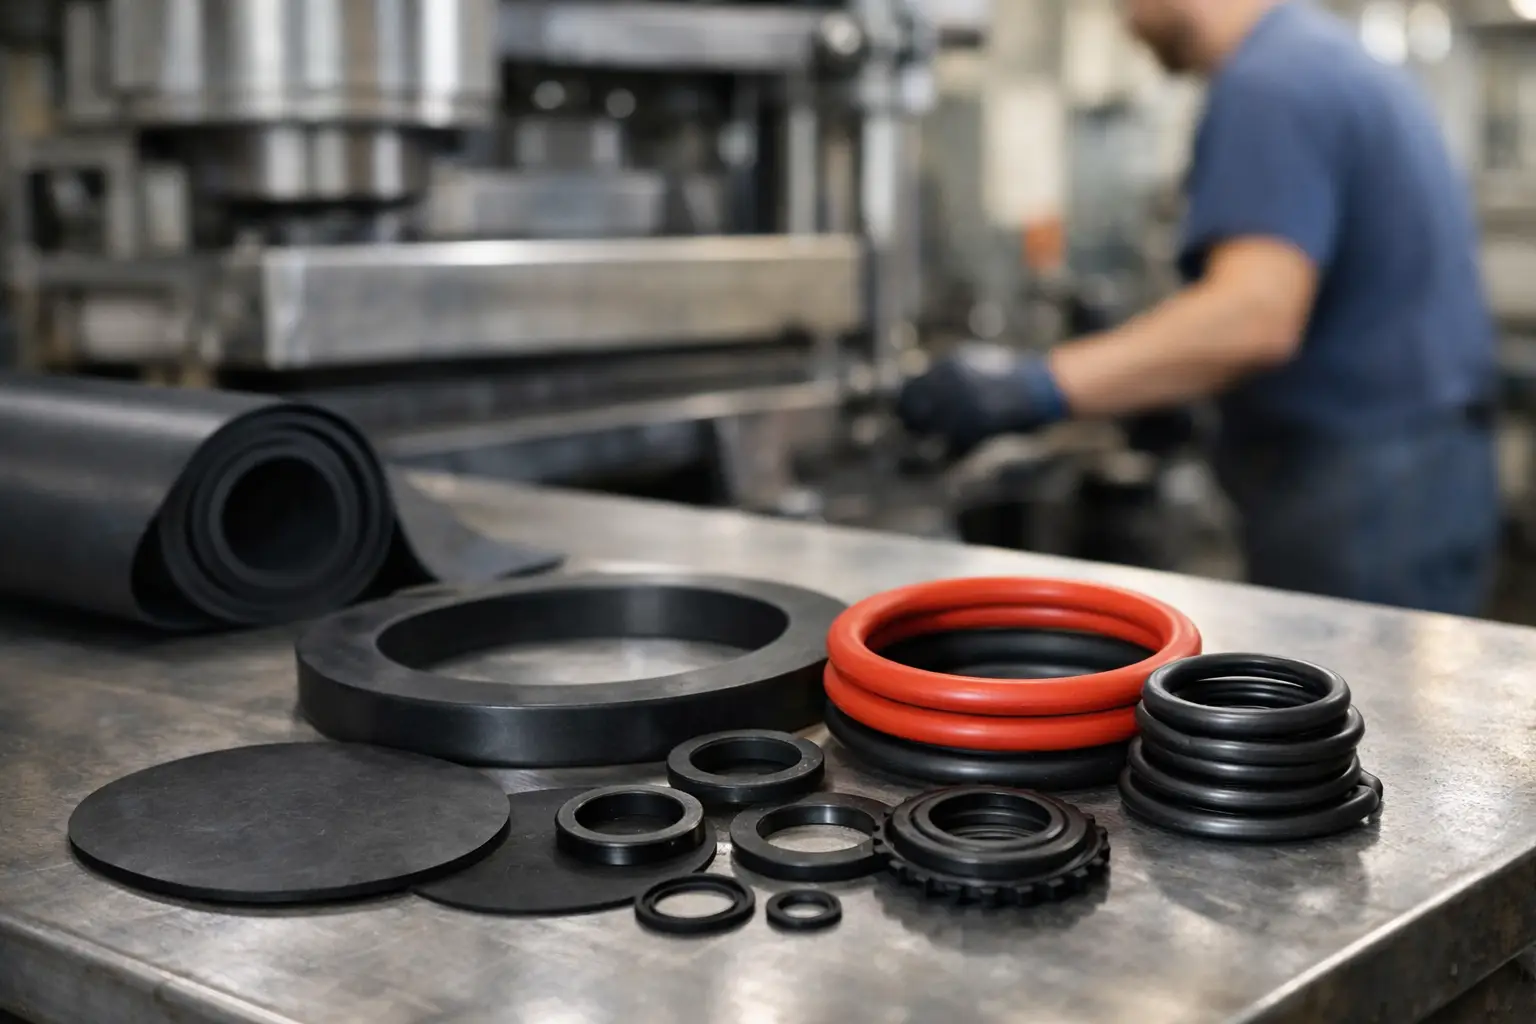
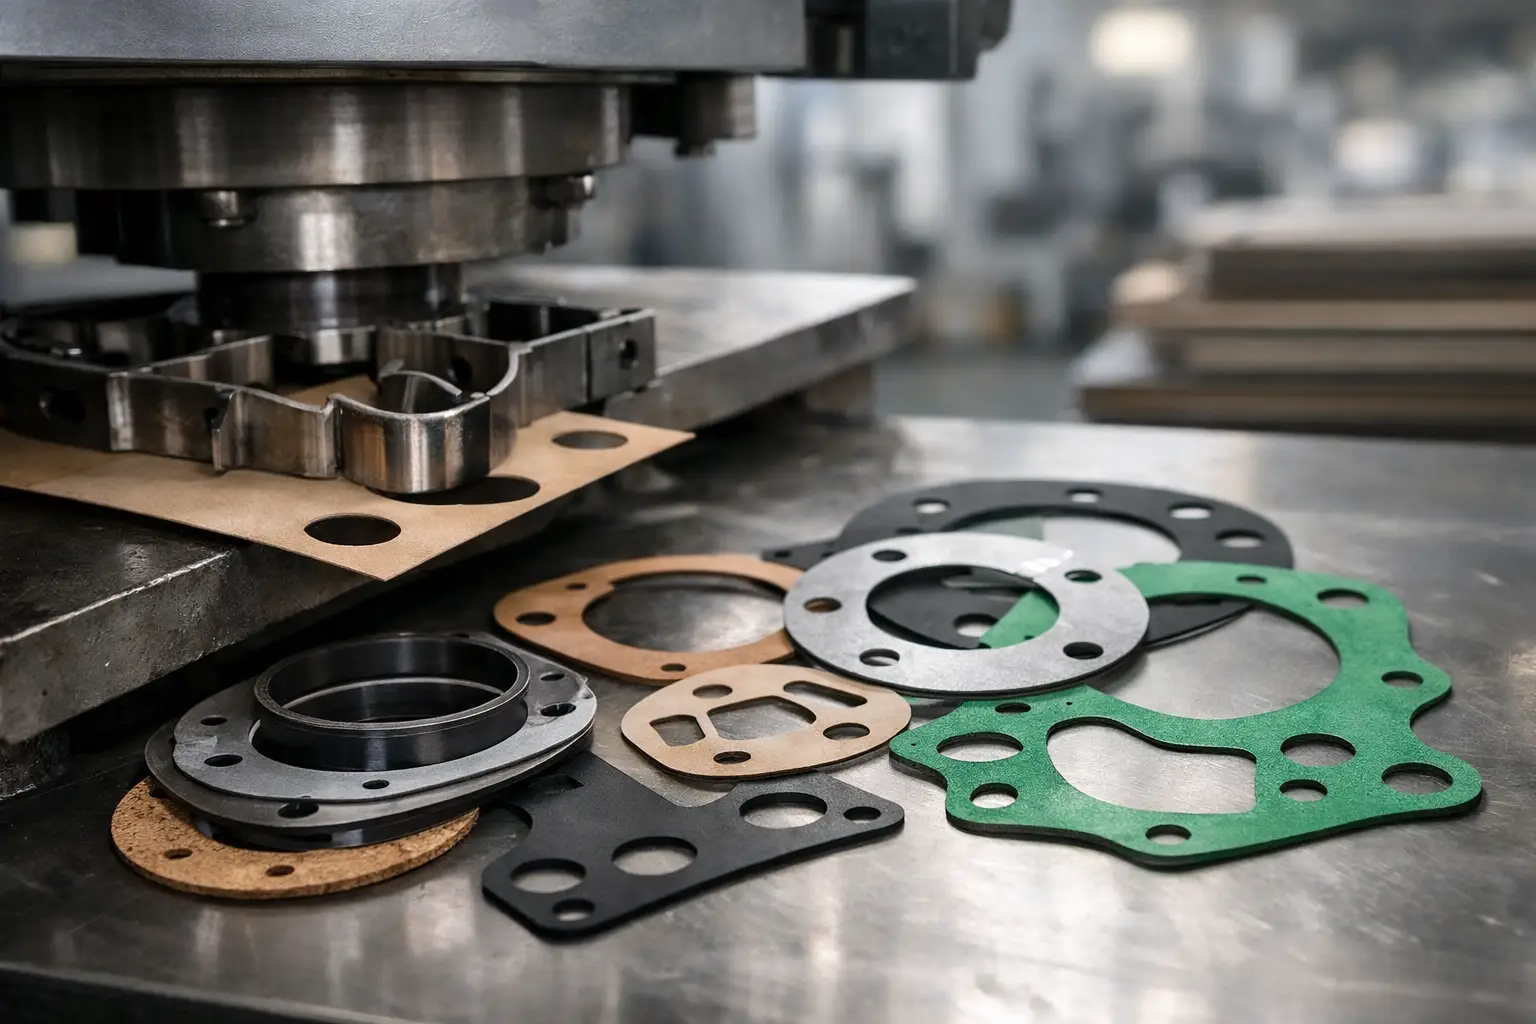
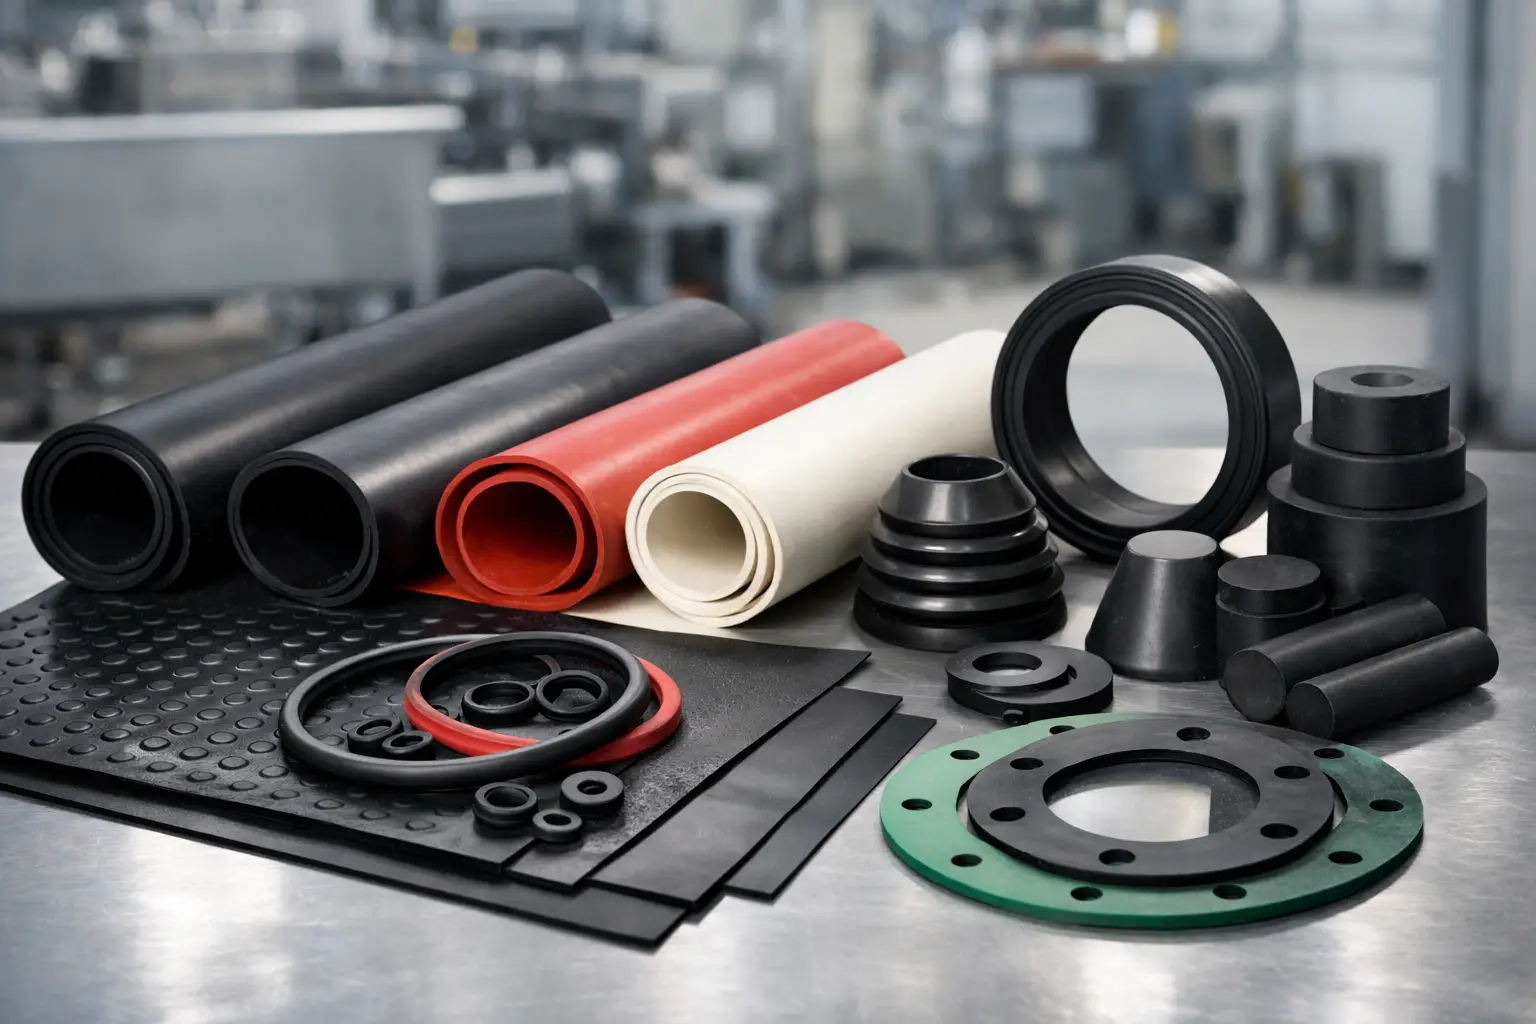
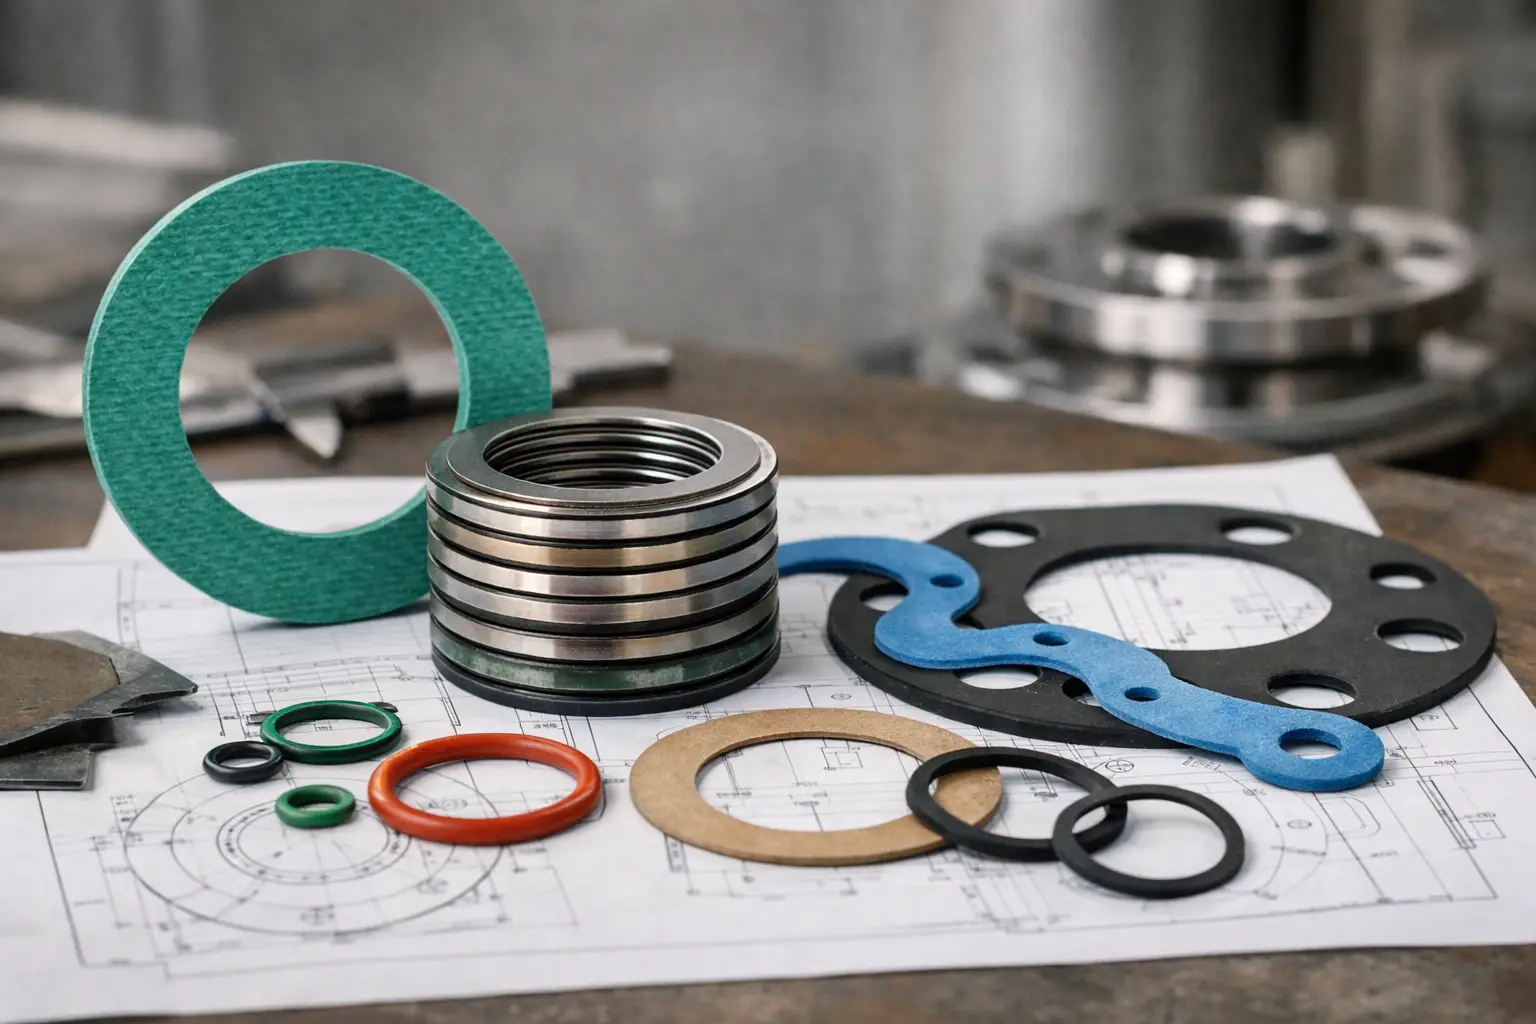
No existe un espesor universal para juntas industriales. En servicios comunes, las juntas planas de hule, neopreno, NBR, EPDM, silicón, PTFE o materiales compuestos suelen fabricarse desde fracciones de milímetro hasta varios milímetros. Sin embargo, que una medida sea disponible no significa que sea adecuada para el equipo.
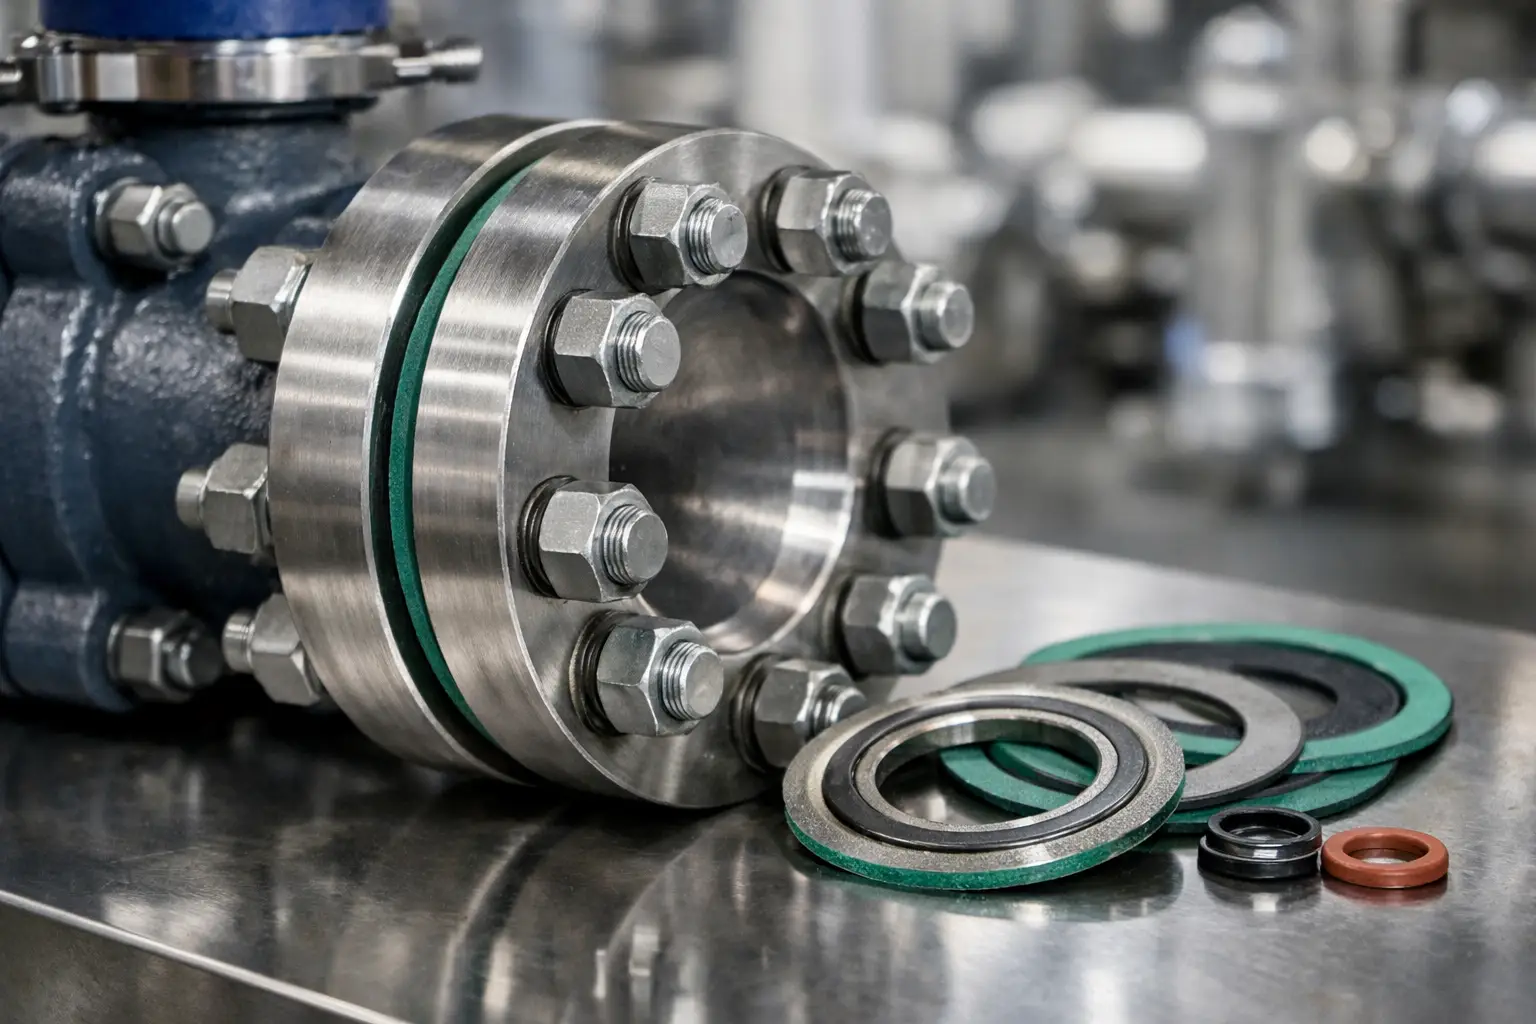
Como criterio general, una junta debe ser lo suficientemente delgada para concentrar la carga de apriete y conservar estabilidad, pero con el espesor necesario para compensar pequeñas irregularidades de las bridas. Una junta demasiado delgada puede no adaptarse al acabado superficial o a leves desviaciones de planicidad. Una excesivamente gruesa puede comprimirse de forma irregular, relajarse con el tiempo o extruirse hacia el interior de la unión bajo presión.
En una línea de agua de baja presión con bridas en buenas condiciones, una junta de 1.5 a 3 mm puede funcionar correctamente, dependiendo del compuesto. En ductos, tapas de inspección, carcasas o equipos con superficies menos uniformes, puede requerirse mayor espesor. En cambio, en conexiones de presión elevada o con pernos de capacidad limitada, suele ser conveniente una junta más delgada y de material con propiedades de sellado adecuadas.
El espesor depende de la carga, no solo del claro
Un error frecuente en mantenimiento es medir el espacio entre dos superficies y seleccionar una junta que “llene” ese hueco. Una junta no está diseñada para ocupar un claro libre sin compresión. Su función es deformarse de manera controlada al aplicar torque, creando una barrera continua contra el fluido o gas.
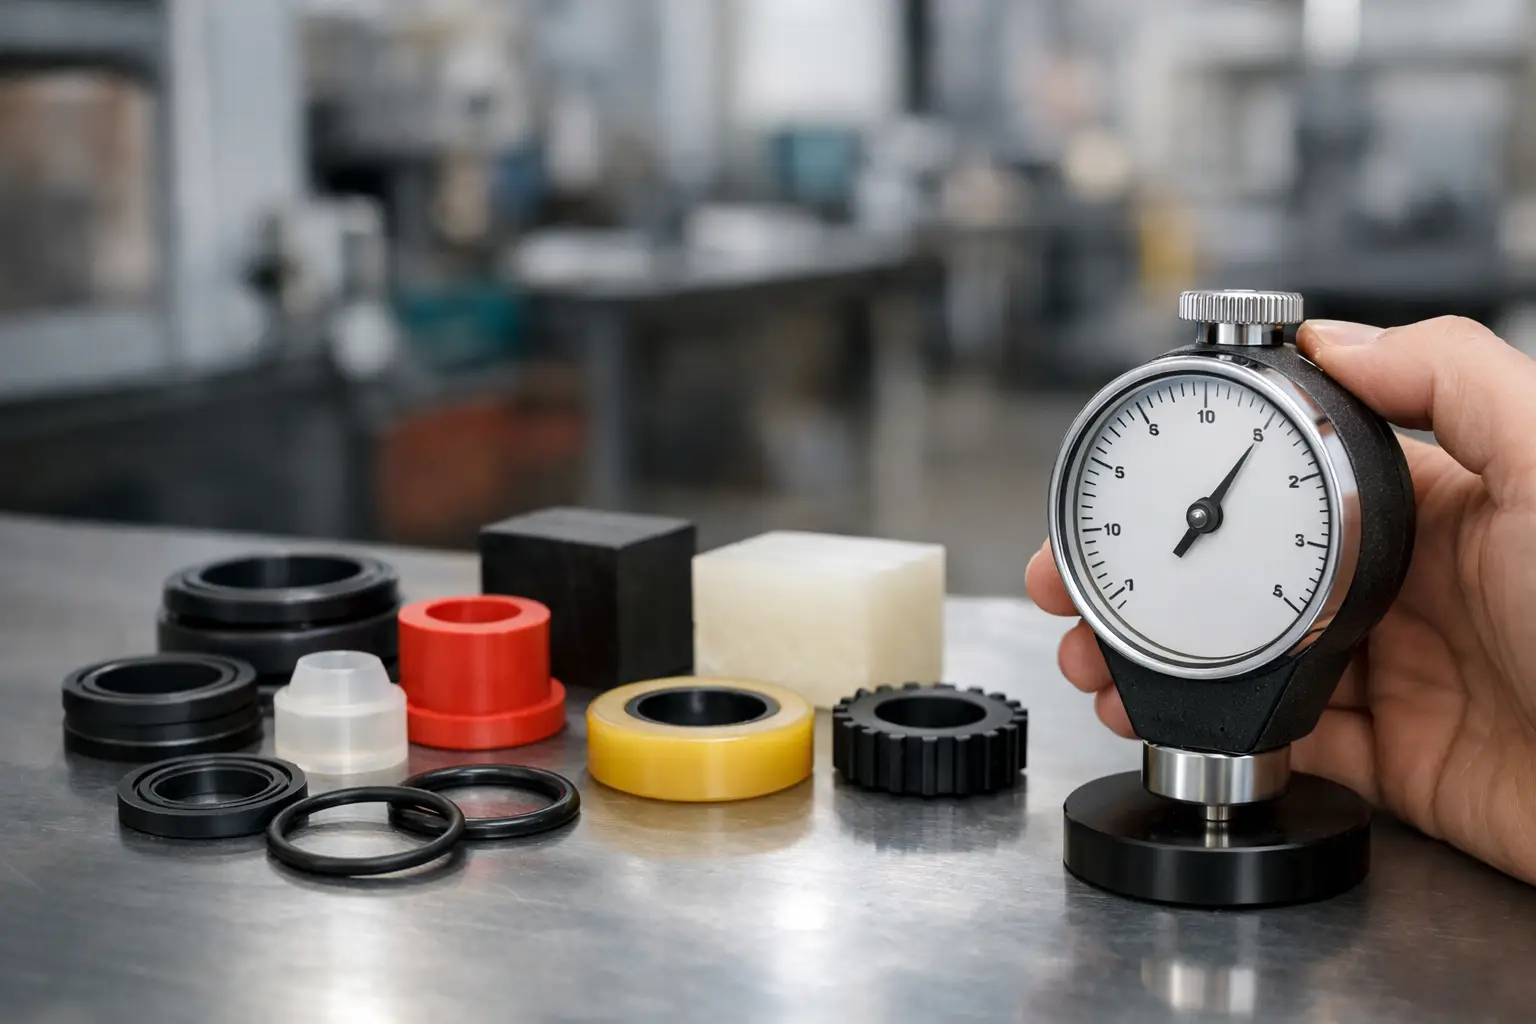
La compresión necesaria cambia según el material. El hule sólido, por ejemplo, admite una deformación distinta a la de un hule esponja, una lámina de PTFE o una junta con refuerzo textil. También cambia con la dureza Shore A: un elastómero blando se adapta mejor a superficies irregulares, pero puede perder estabilidad a mayor presión; uno más duro soporta mejor la carga, aunque exige caras de sellado más uniformes.
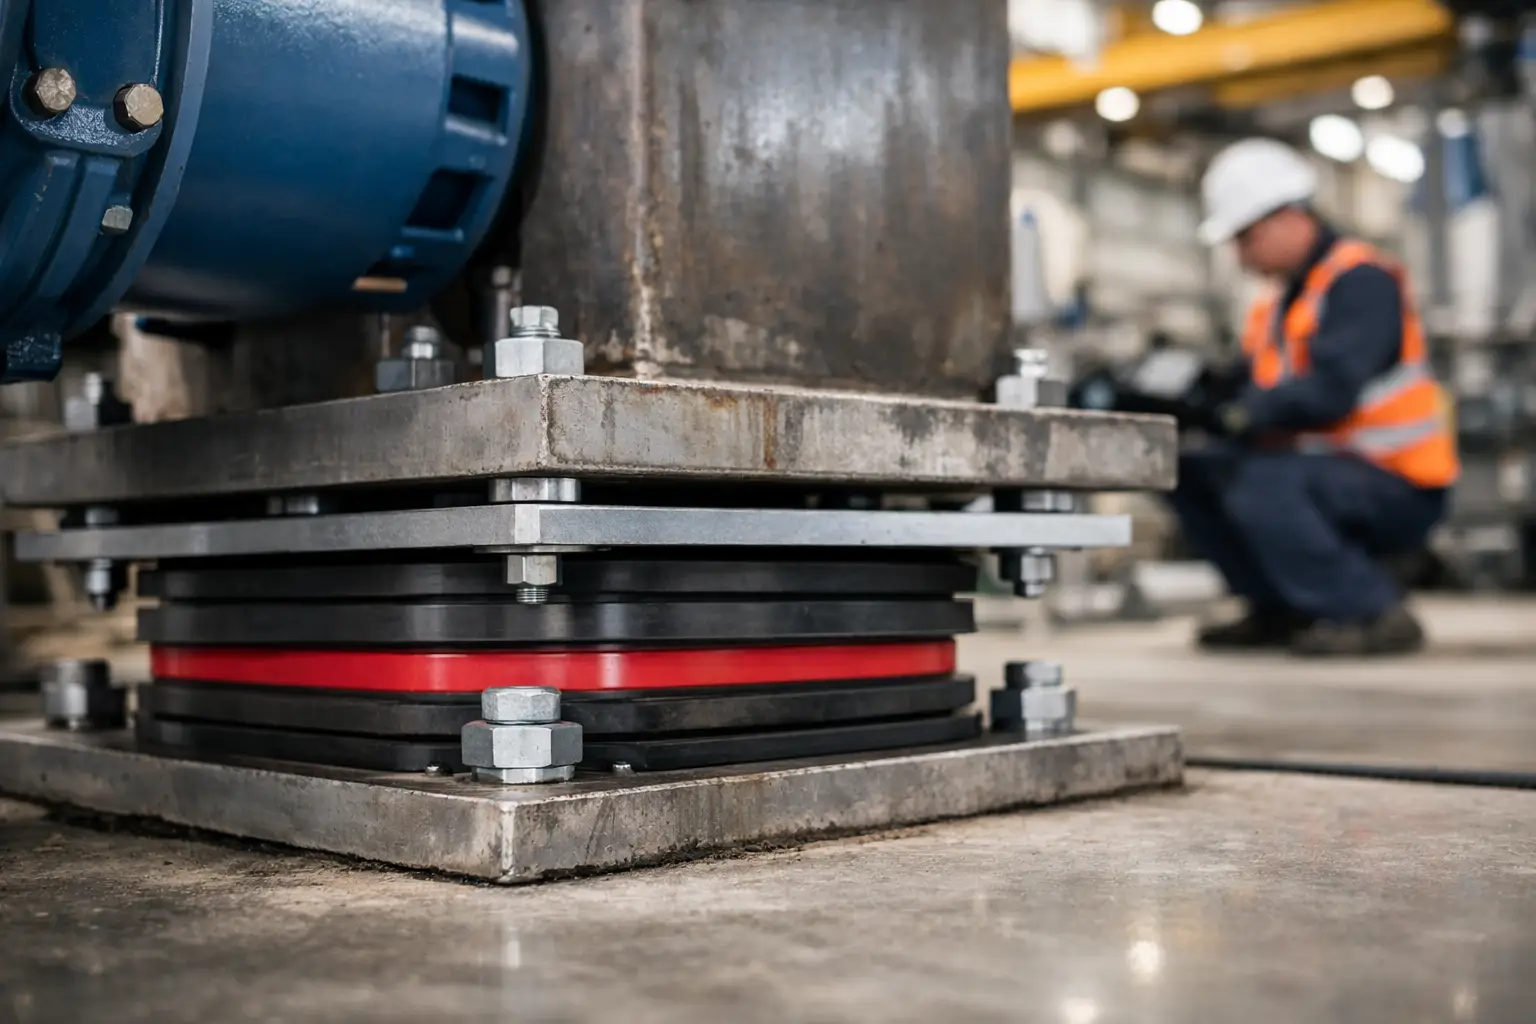
Por eso, antes de definir espesor, conviene confirmar que los pernos, tornillos o abrazaderas puedan generar y mantener la carga requerida. Si la unión no tiene suficiente capacidad de apriete, aumentar el espesor normalmente no resuelve la fuga. En muchos casos la agrava, porque incrementa la posibilidad de asentamiento y pérdida de torque durante la operación.
Estado de las bridas y acabado superficial
Las caras de la brida dan la primera pista. Si presentan rayaduras profundas, corrosión, deformación, pintura, incrustaciones o puntos de soldadura, una junta delgada puede no compensar los defectos. Aun así, la solución preferible no es sobredimensionar la junta, sino reparar, maquinar o limpiar la superficie cuando sea viable.
Para bridas con acabado uniforme y buena planicidad, los espesores moderados suelen ofrecer un sello más confiable. En tapas metálicas, registros y uniones fabricadas en campo donde existen irregularidades controladas, una junta de mayor espesor puede ser razonable. Debe evitarse usar una junta muy gruesa para compensar bridas visiblemente combadas: el sello será temporal y el riesgo de falla reaparecerá con ciclos de presión y temperatura.
Presión, temperatura y fluido definen el material
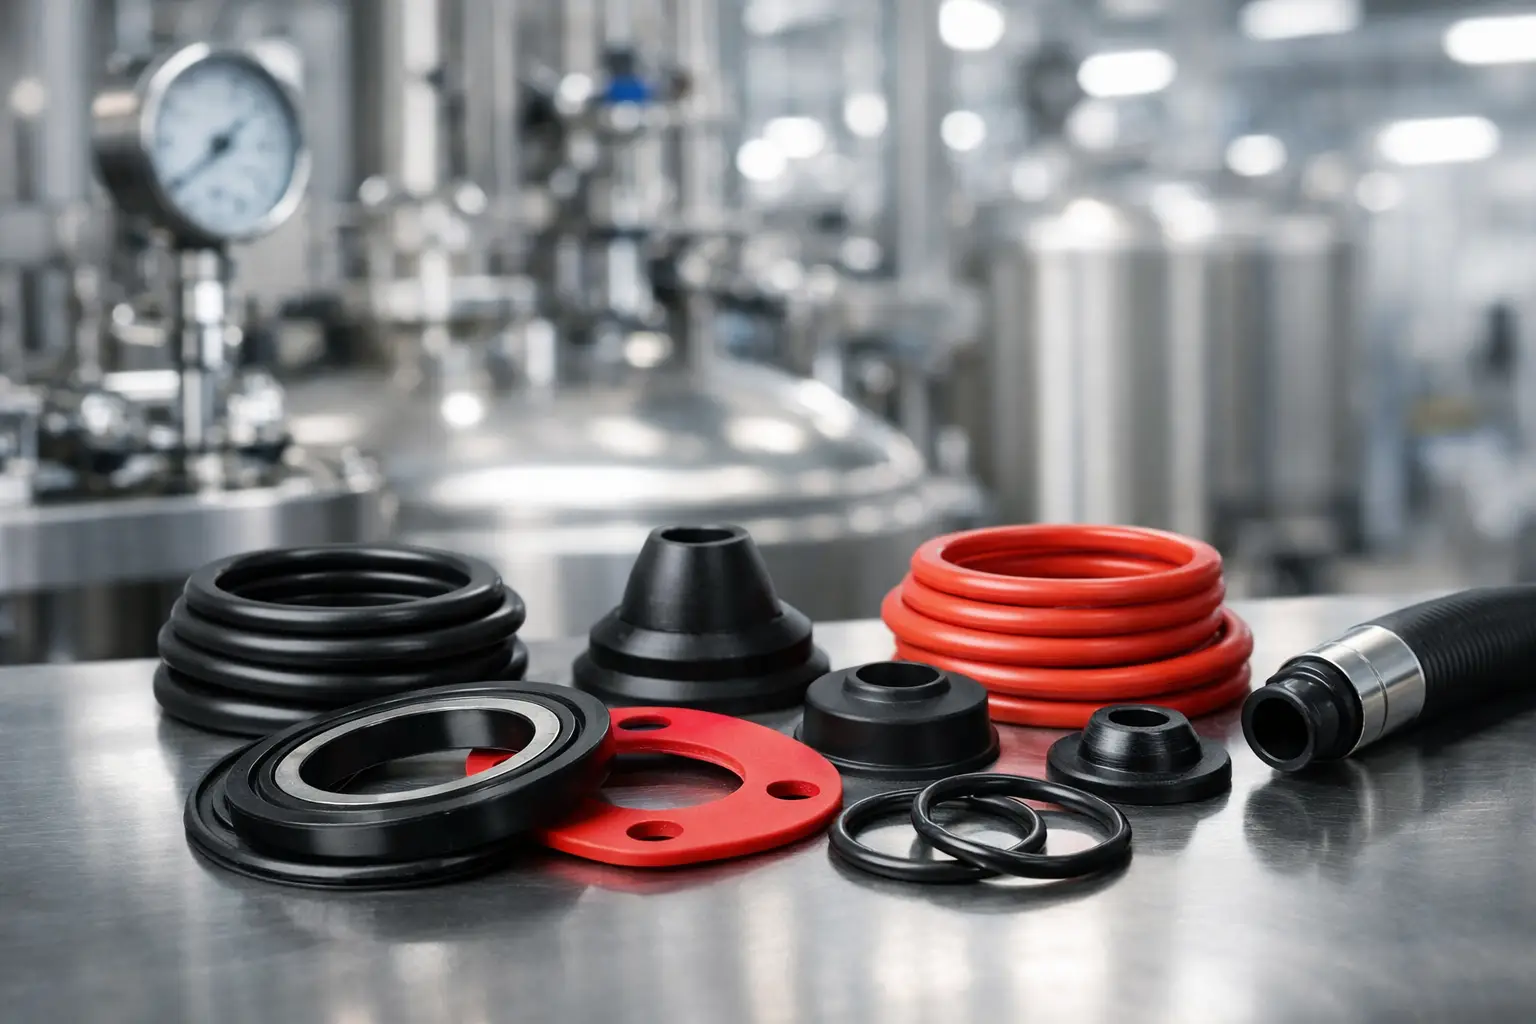
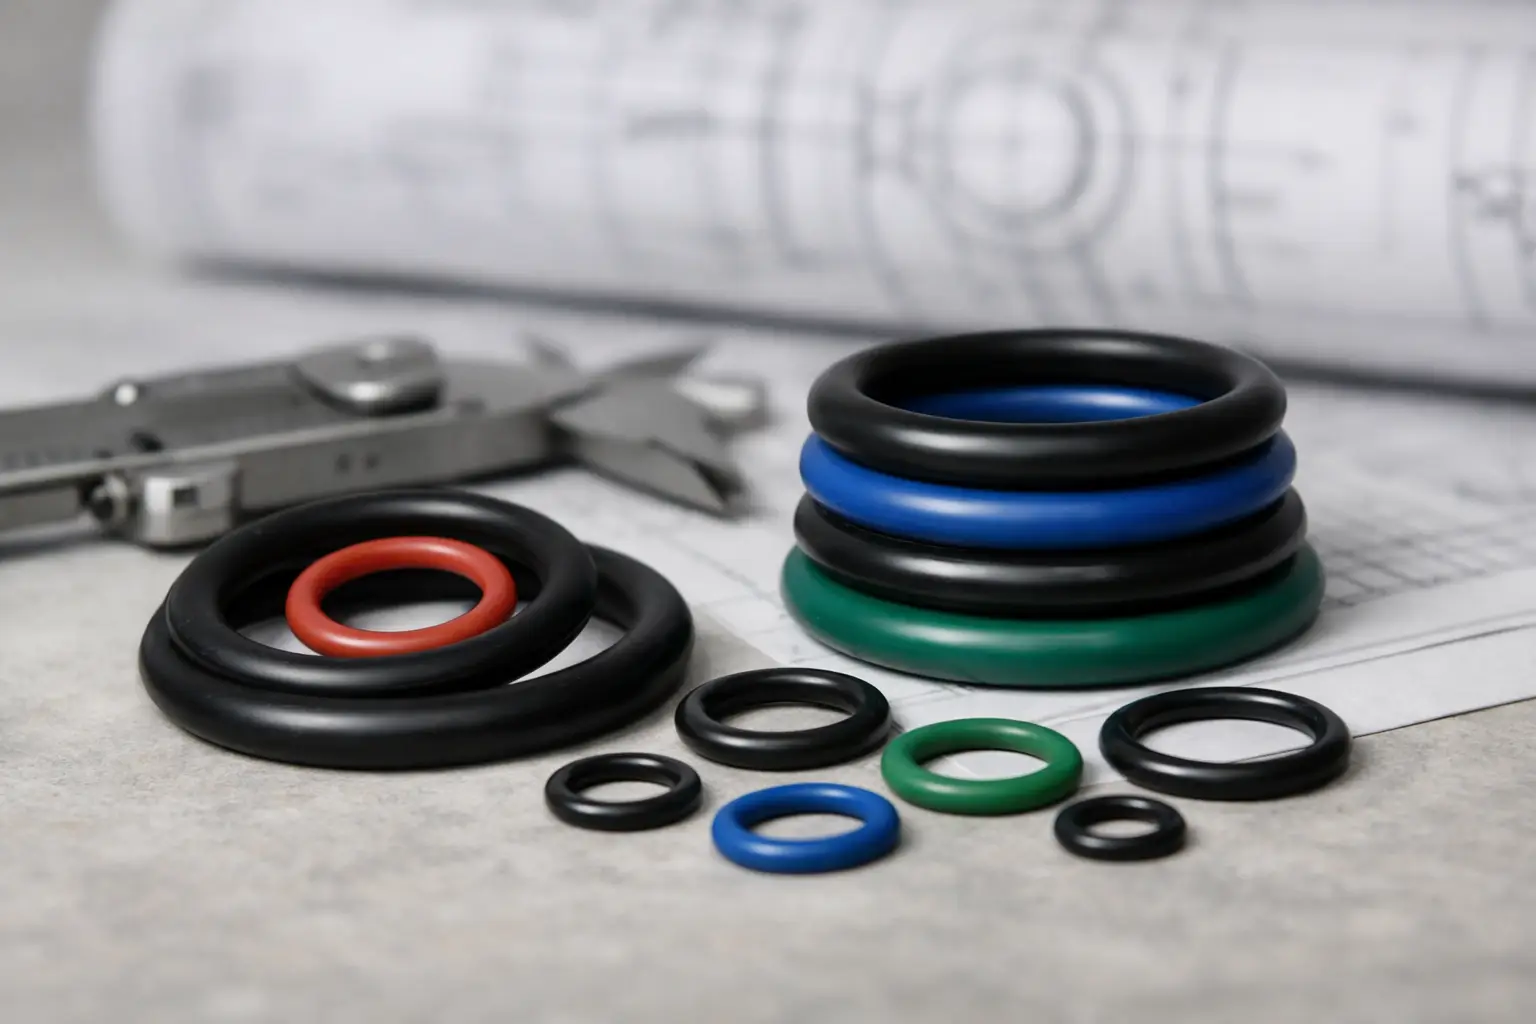
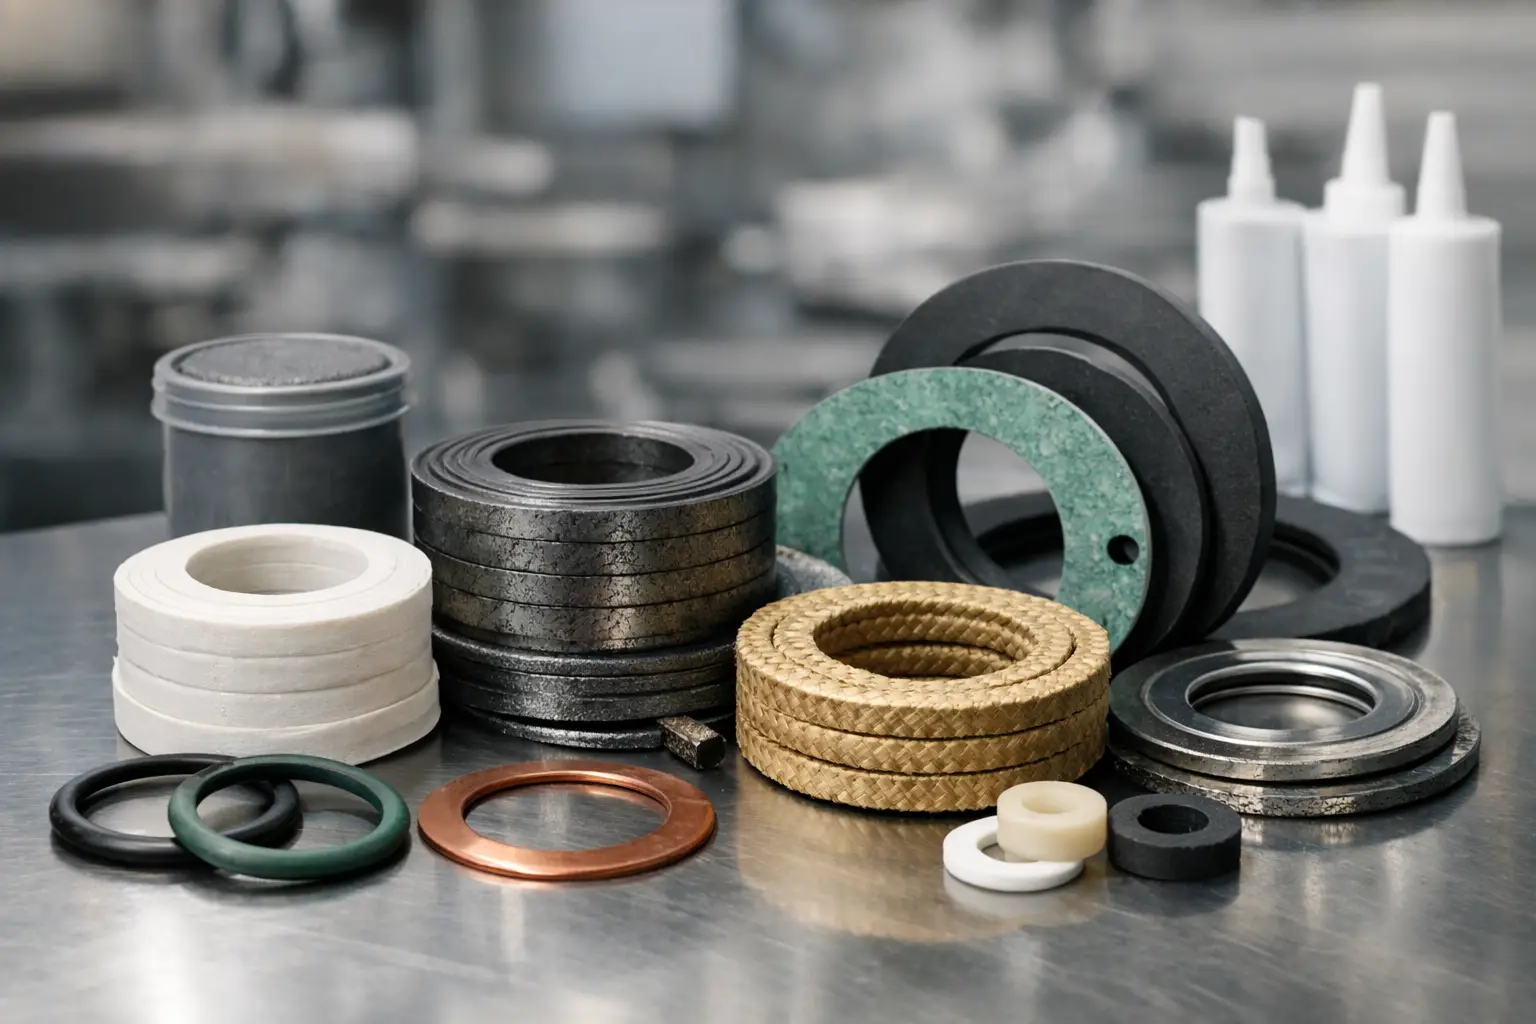
El espesor correcto no puede separarse del material. Una junta de EPDM de 3 mm puede ser adecuada para agua caliente, vapor de baja exigencia o ciertos servicios ambientales, pero no es la elección usual para hidrocarburos. Para aceites, combustibles y algunos lubricantes, el NBR puede ofrecer mejor resistencia química, siempre dentro de sus límites de temperatura y exposición.
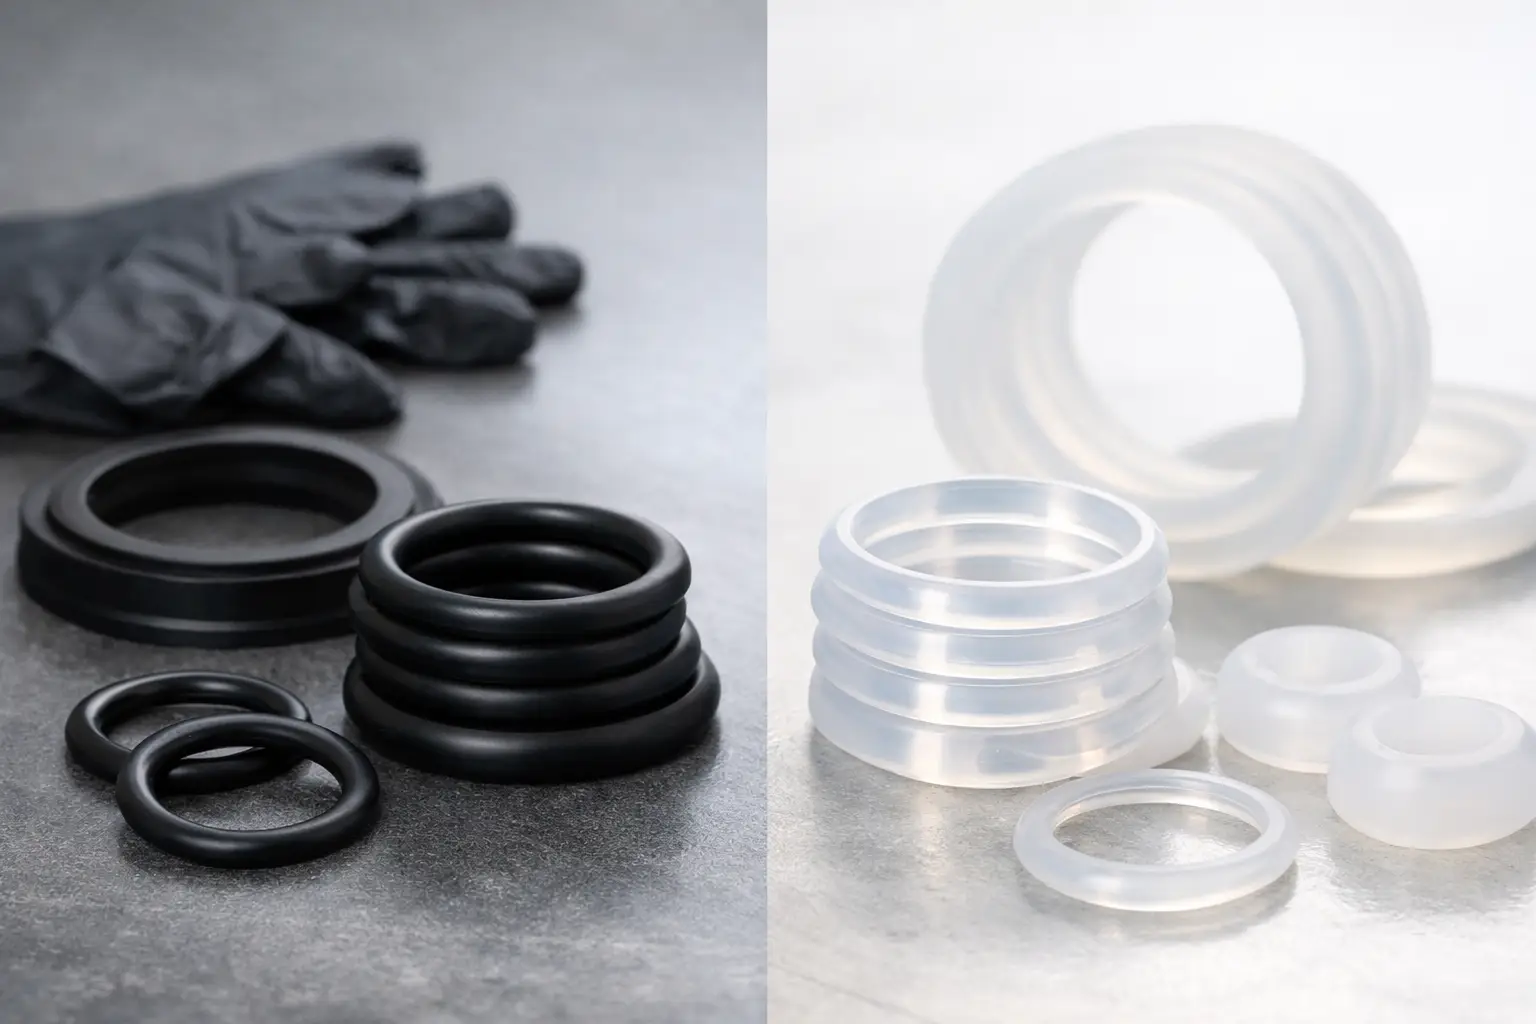
El silicón es útil en aplicaciones con temperatura, inocuidad o flexibilidad específica, aunque su desempeño debe revisarse frente al fluido y la presión real. El neopreno se emplea en diversos servicios industriales por su resistencia al intemperismo y propiedades mecánicas. El PTFE destaca por su resistencia química, pero su comportamiento de fluencia exige revisar diseño de brida, carga y espesor para evitar pérdida de sello.
A medida que suben la presión y la temperatura, la junta enfrenta dos retos: la tendencia a extruirse y la relajación por envejecimiento térmico. En estos casos, una junta más gruesa no equivale a mayor seguridad. Puede requerirse un material más duro, un diseño reforzado, una junta con inserto, menor espesor o incluso cambiar el tipo de sellado.
También importa la naturaleza del fluido. Un fluido con partículas abrasivas, vacío, pulsaciones de bomba, vapor, químicos concentrados o ciclos térmicos necesita una selección distinta a la de agua de proceso. Indicar solamente “es para una tubería” no basta para cotizar una junta confiable.
Rangos prácticos para orientar una selección inicial
Los siguientes rangos pueden servir como punto de partida para una revisión técnica, no como sustituto del análisis de la unión:
- De 0.5 a 1.5 mm: aplicaciones con caras de sellado bien mecanizadas, uniones rígidas y necesidad de alta concentración de carga. Es común en ciertos materiales técnicos y diseños de precisión.
- De 2 a 3 mm: rango frecuente para juntas de hule en bridas de agua, aire, servicios generales y equipos industriales con superficies en buen estado.
- De 4 a 6 mm: útil en tapas, registros, equipos fabricados, ductos o superficies con irregularidades moderadas, siempre que la carga de apriete y la presión lo permitan.
- Más de 6 mm: se reserva para aplicaciones donde el diseño requiere alta capacidad de adaptación, amortiguamiento o sellado de claros mayores. Debe validarse con cuidado por su mayor tendencia a relajarse o desplazarse.
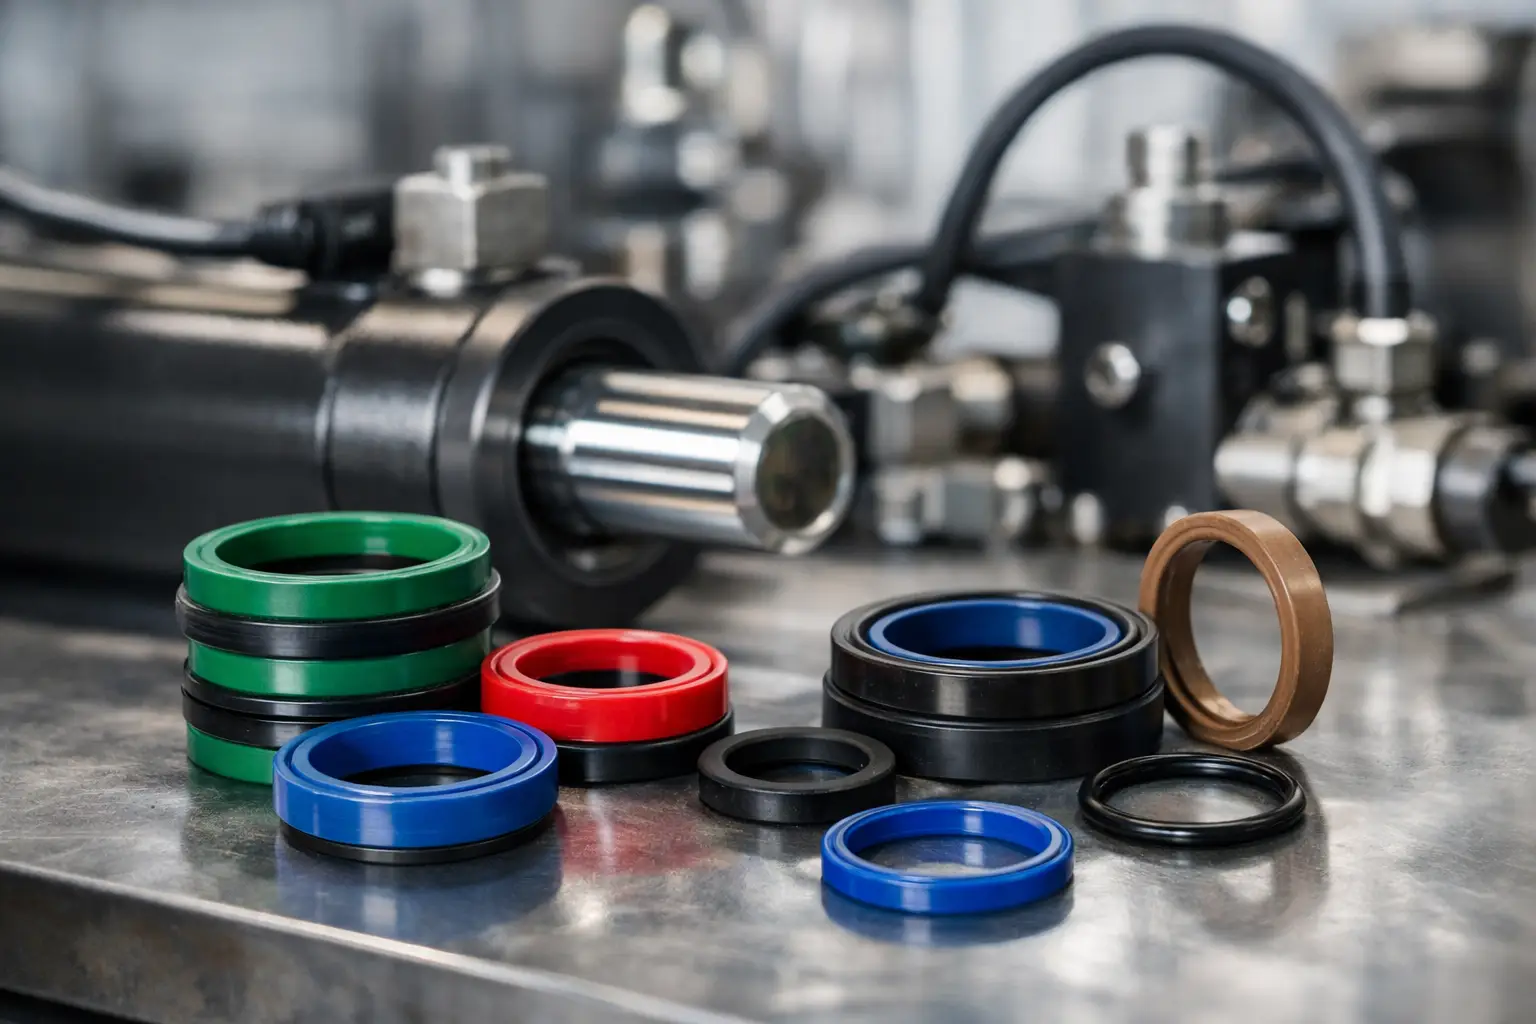
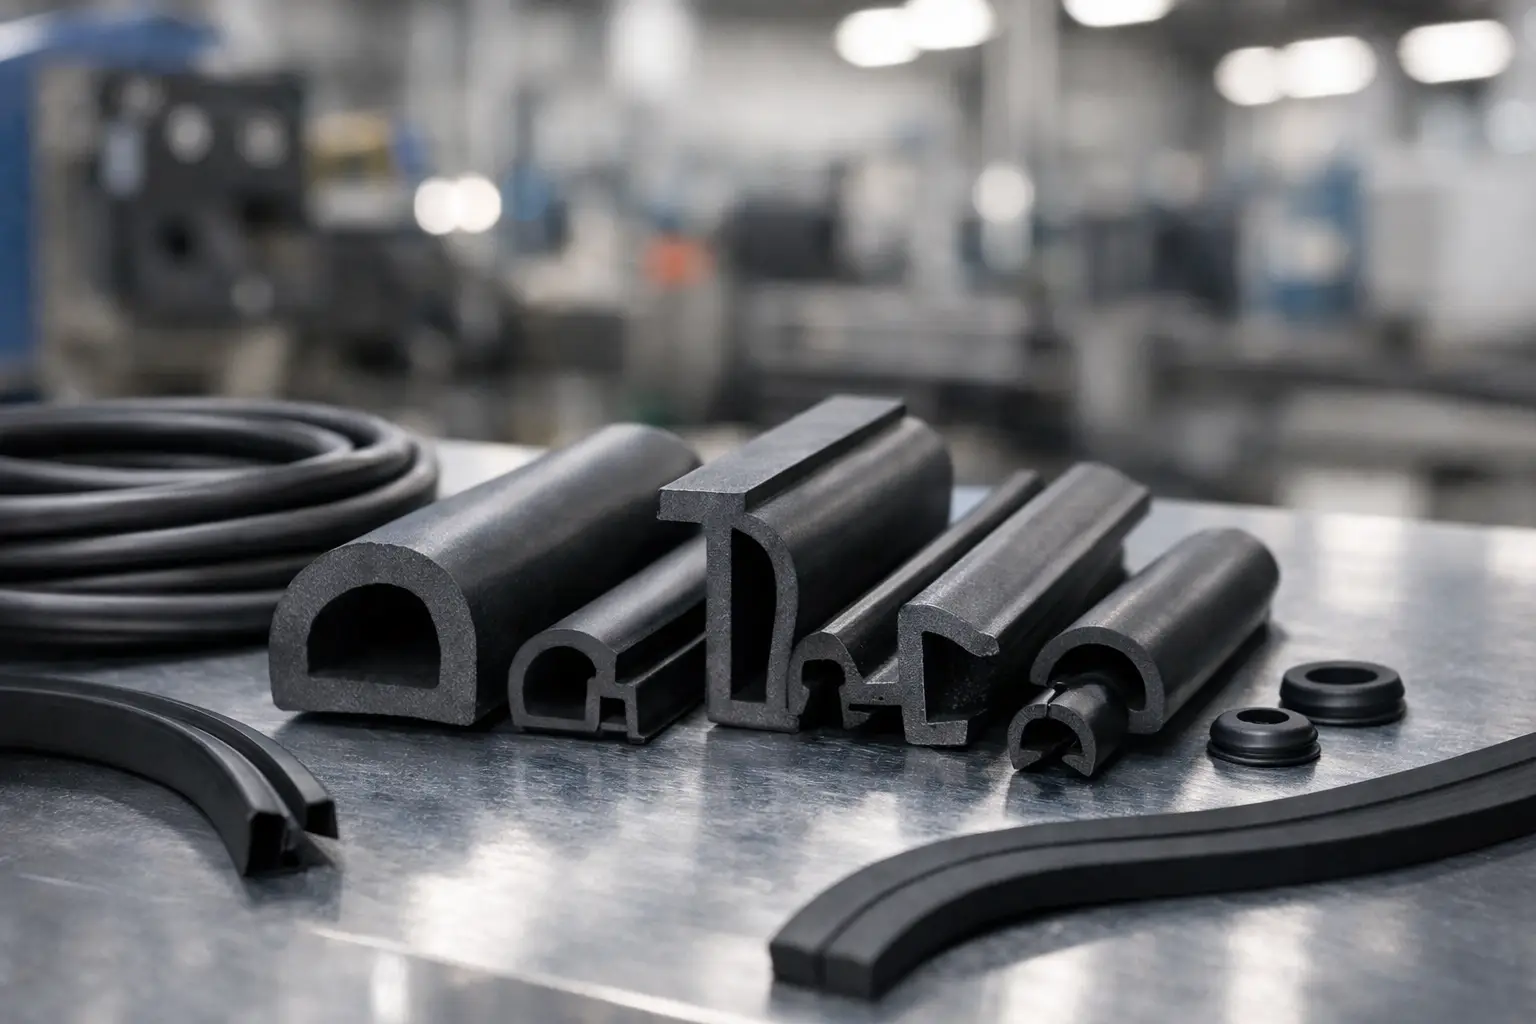
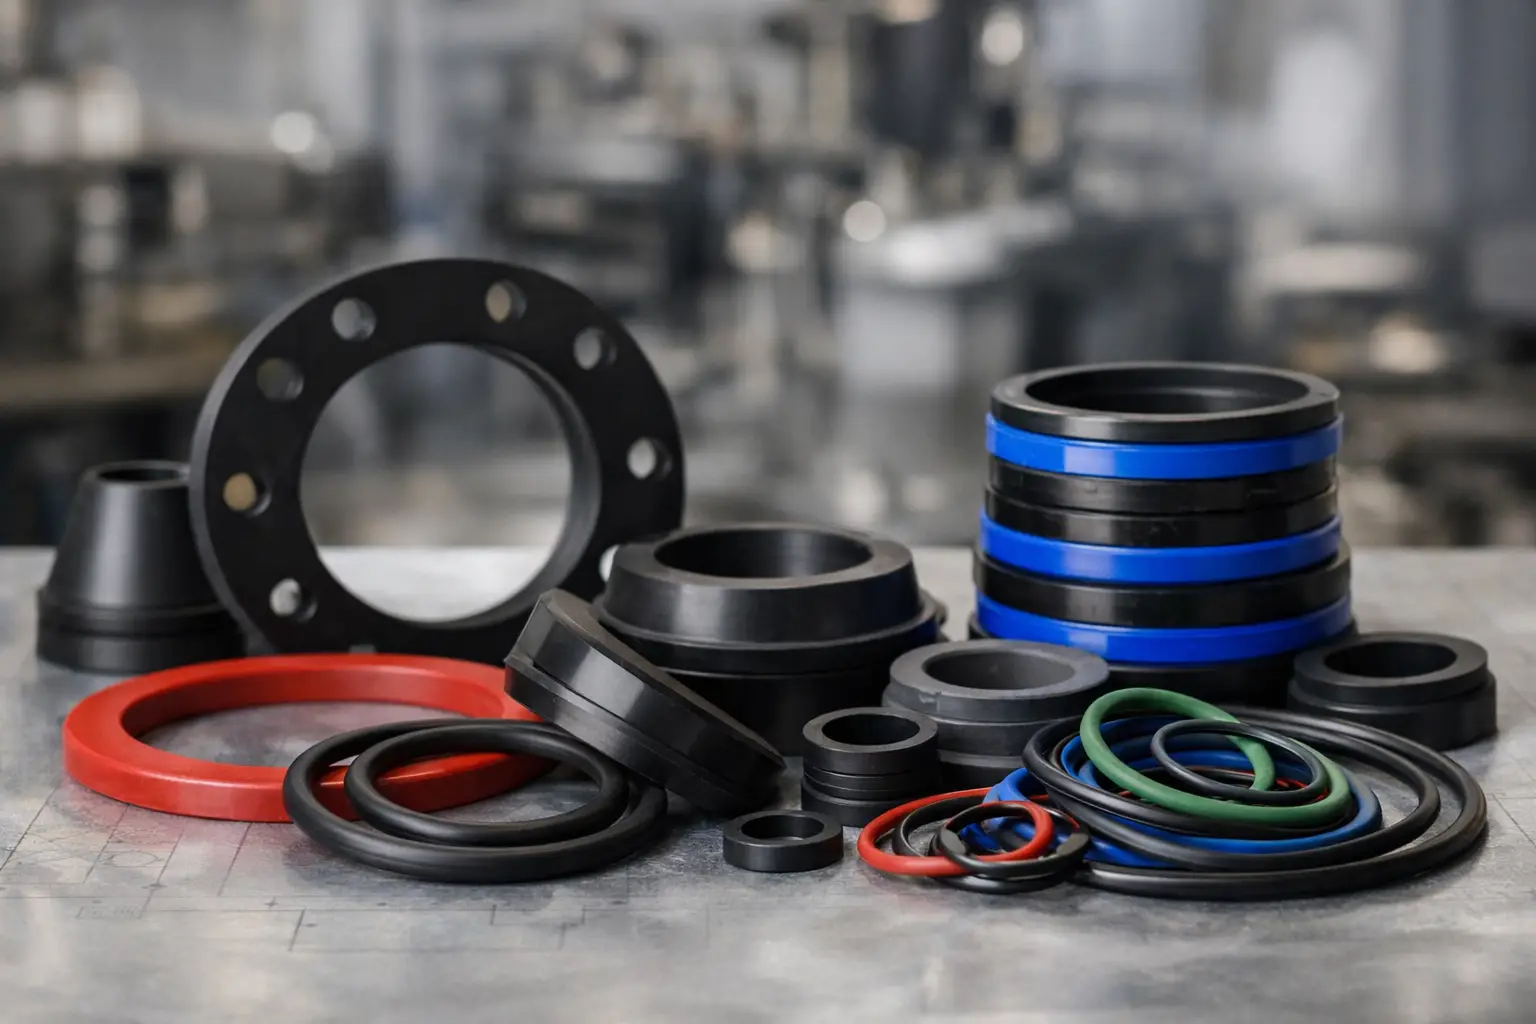
Estos rangos cambian cuando se trata de juntas esponjosas, perfiles extruidos, cordones, sellos labiales o piezas moldeadas. En esos casos, la geometría de la sección transversal puede ser más relevante que el espesor nominal de una lámina.
No confunda junta plana con sello a medida
Una junta plana recortada de lámina funciona cuando las caras son paralelas, la compresión es uniforme y el fluido está contenido dentro del diámetro de sellado. Pero equipos con ranuras, tapas con reborde, bridas no estándar, vibración intensa o geometrías especiales pueden requerir un sello fabricado a medida.
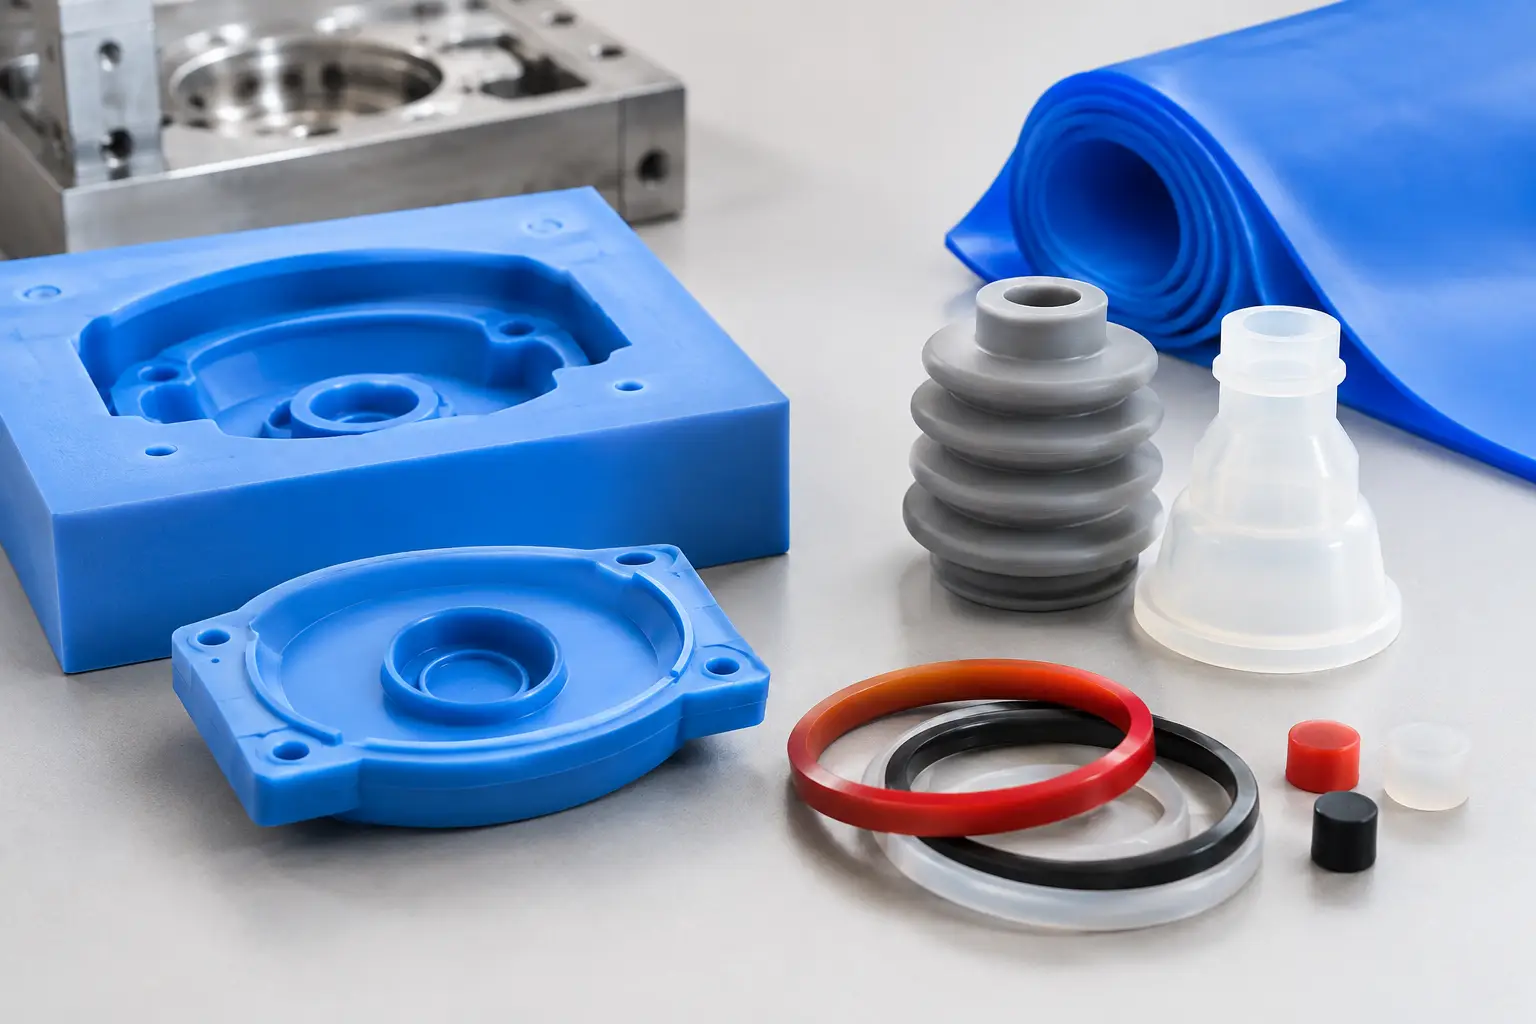
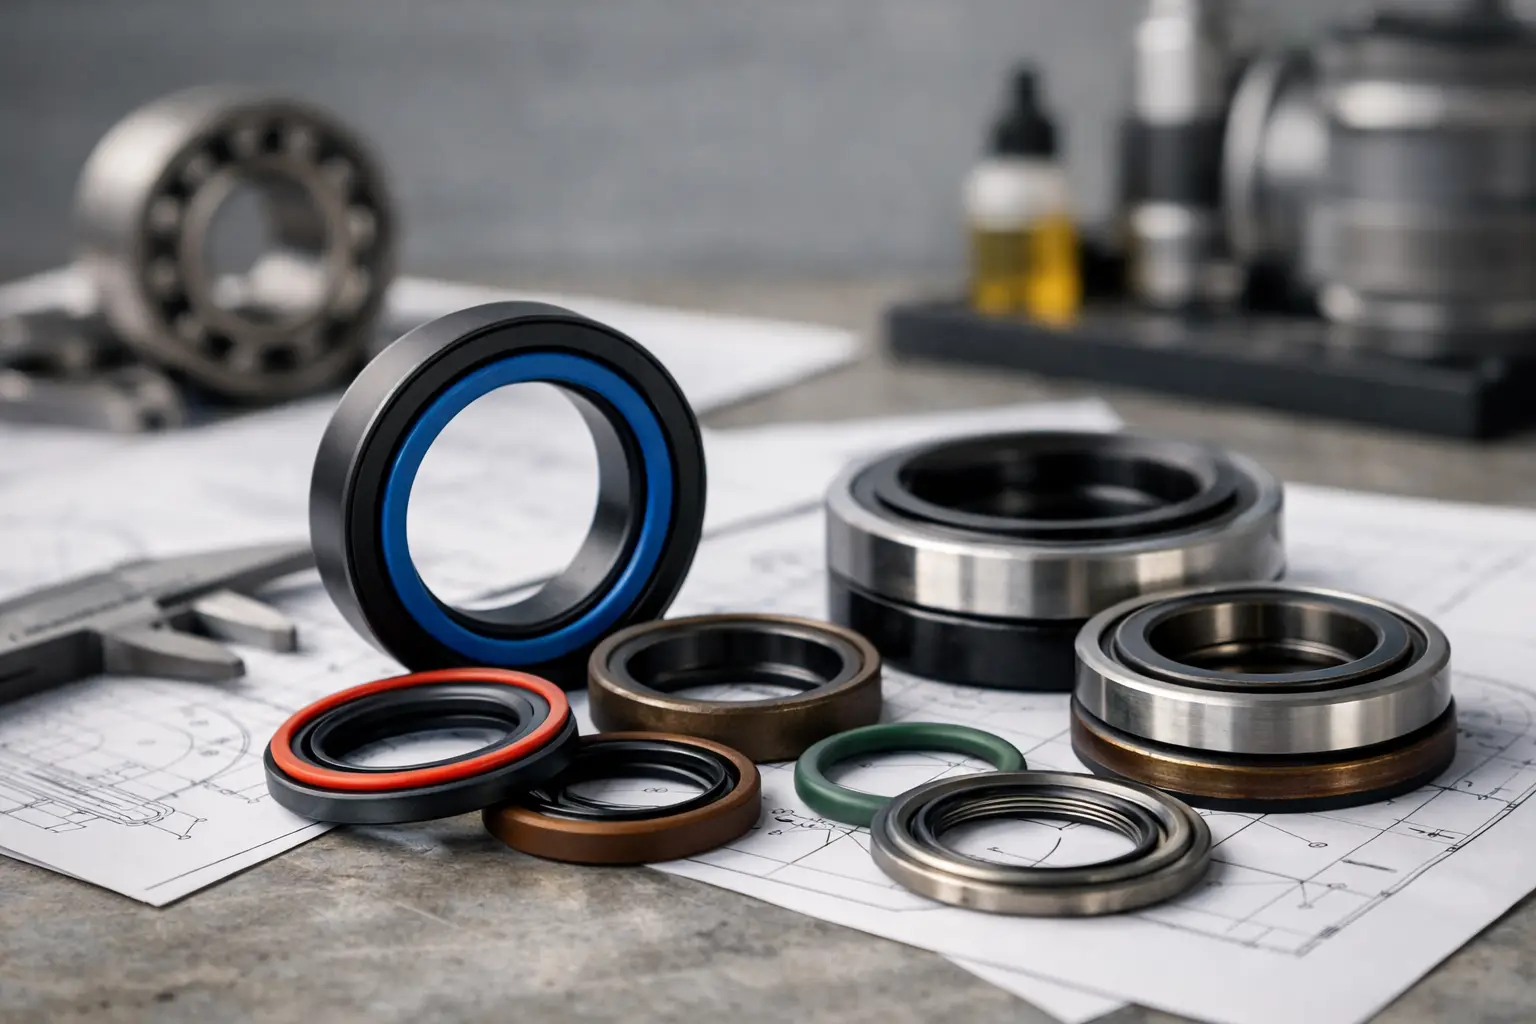
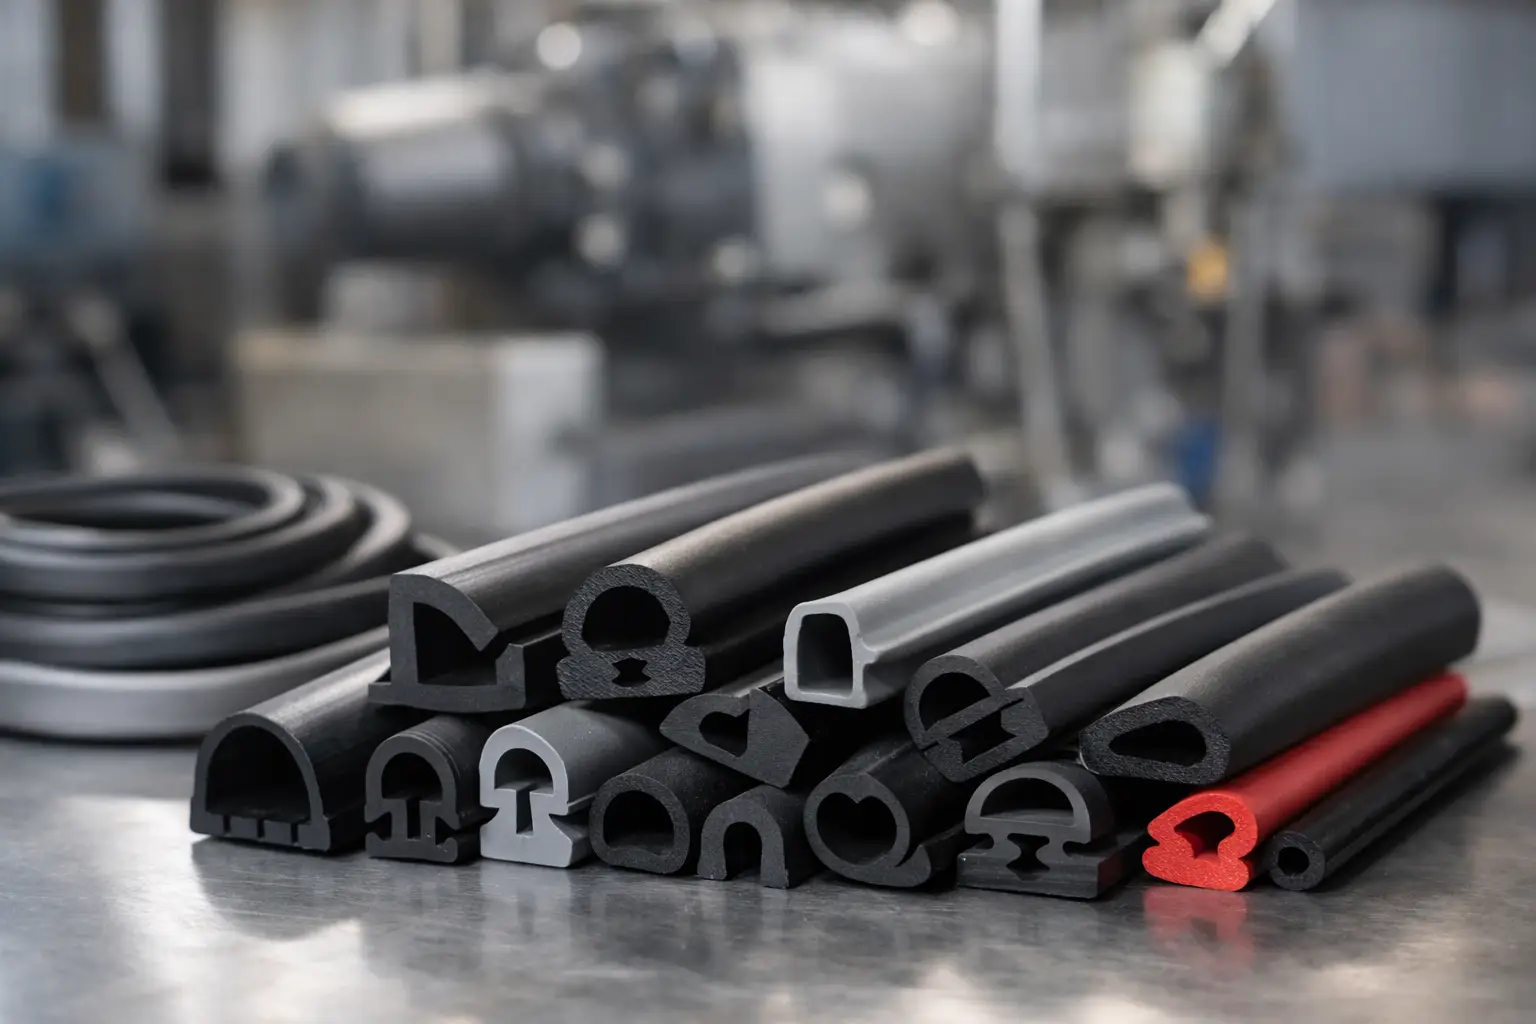
Un perfil extruido, una junta moldeada con labios, una pieza de poliuretano o un empaque con refuerzo puede ofrecer mayor estabilidad que una lámina gruesa improvisada. Esto es habitual en maquinaria minera, transportadores, equipos automotrices, instalaciones siderúrgicas, bombas, gabinetes eléctricos y aplicaciones de proceso con vibración.
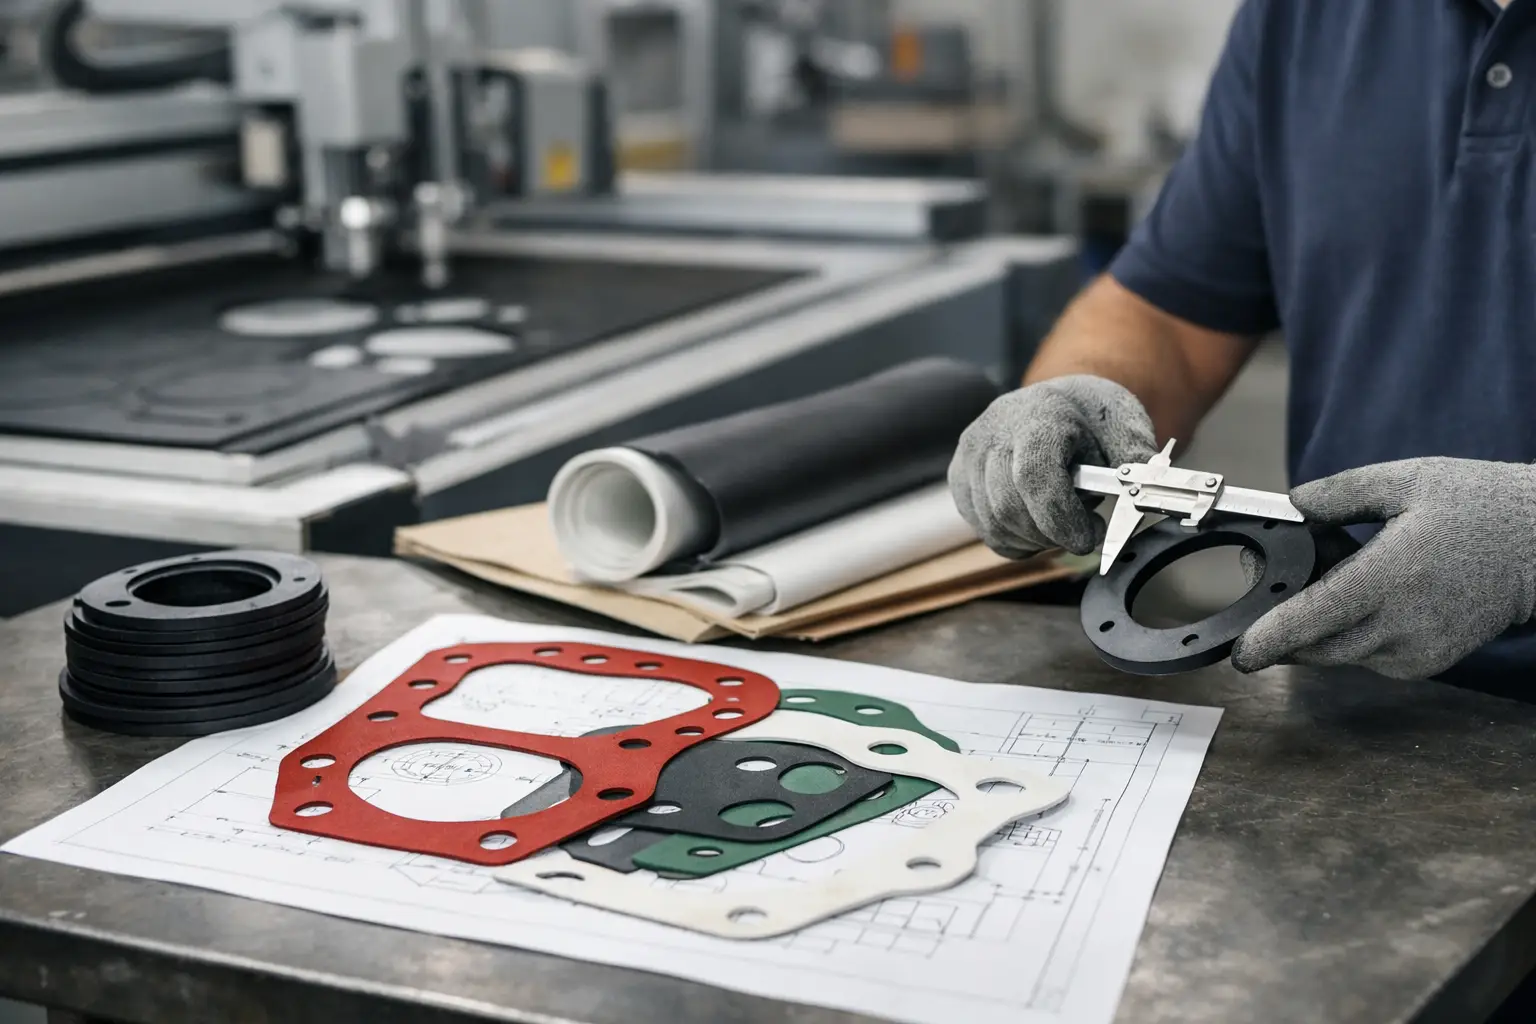
En RubberSelection, la fabricación de juntas y componentes especiales permite ajustar material, dureza, diámetro, perforaciones y espesor a las condiciones reales del equipo. Esto reduce la dependencia de medidas comerciales que no corresponden a la geometría de la unión.
Información necesaria para cotizar correctamente
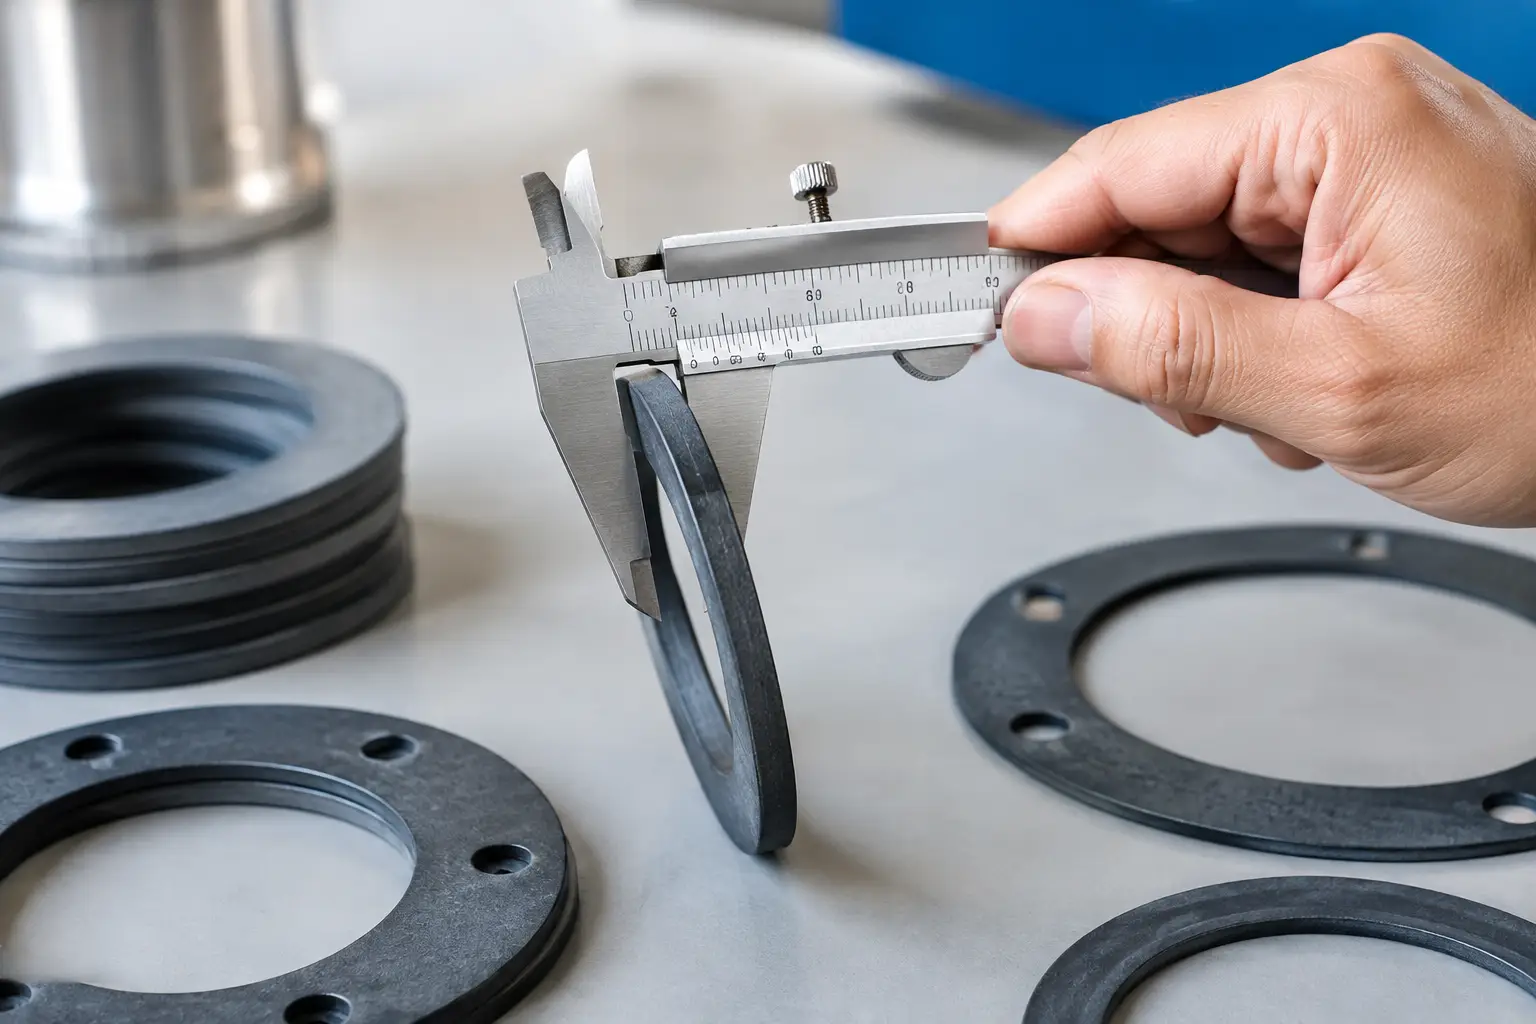
Para definir una junta industrial sin perder tiempo en pruebas innecesarias, conviene proporcionar el diámetro interior y exterior, número y posición de perforaciones, espesor actual si existe una muestra y fotografías de las caras de sellado. También se requiere conocer el fluido, temperatura, presión, si opera en vacío, frecuencia de desmontaje y presencia de vibración.
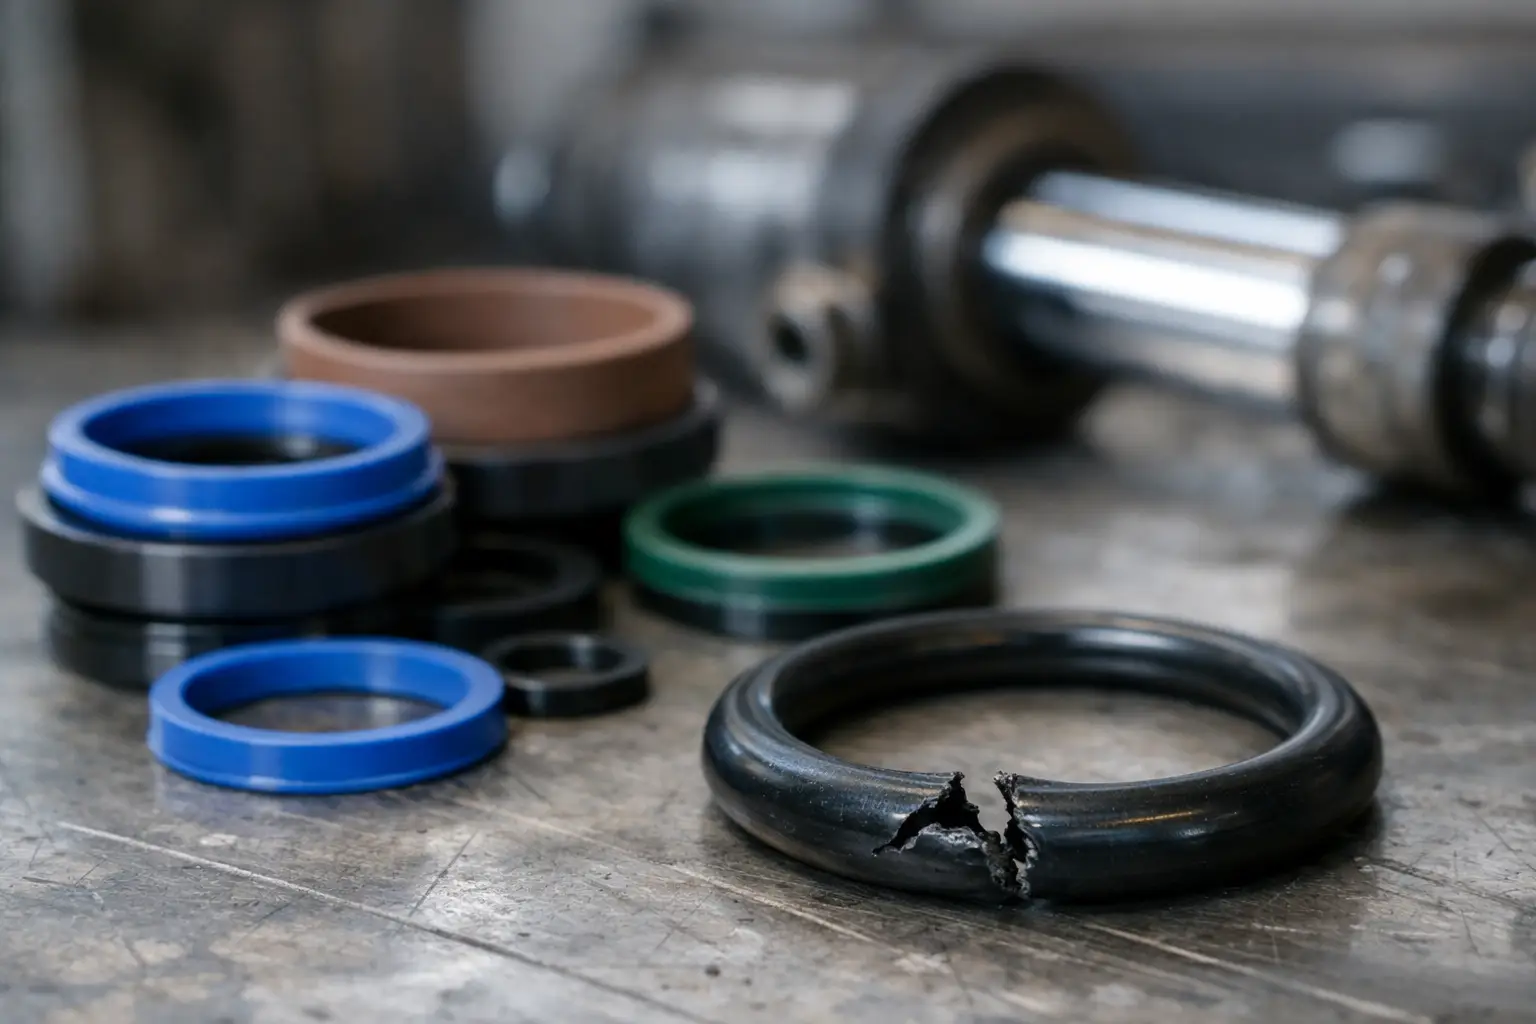
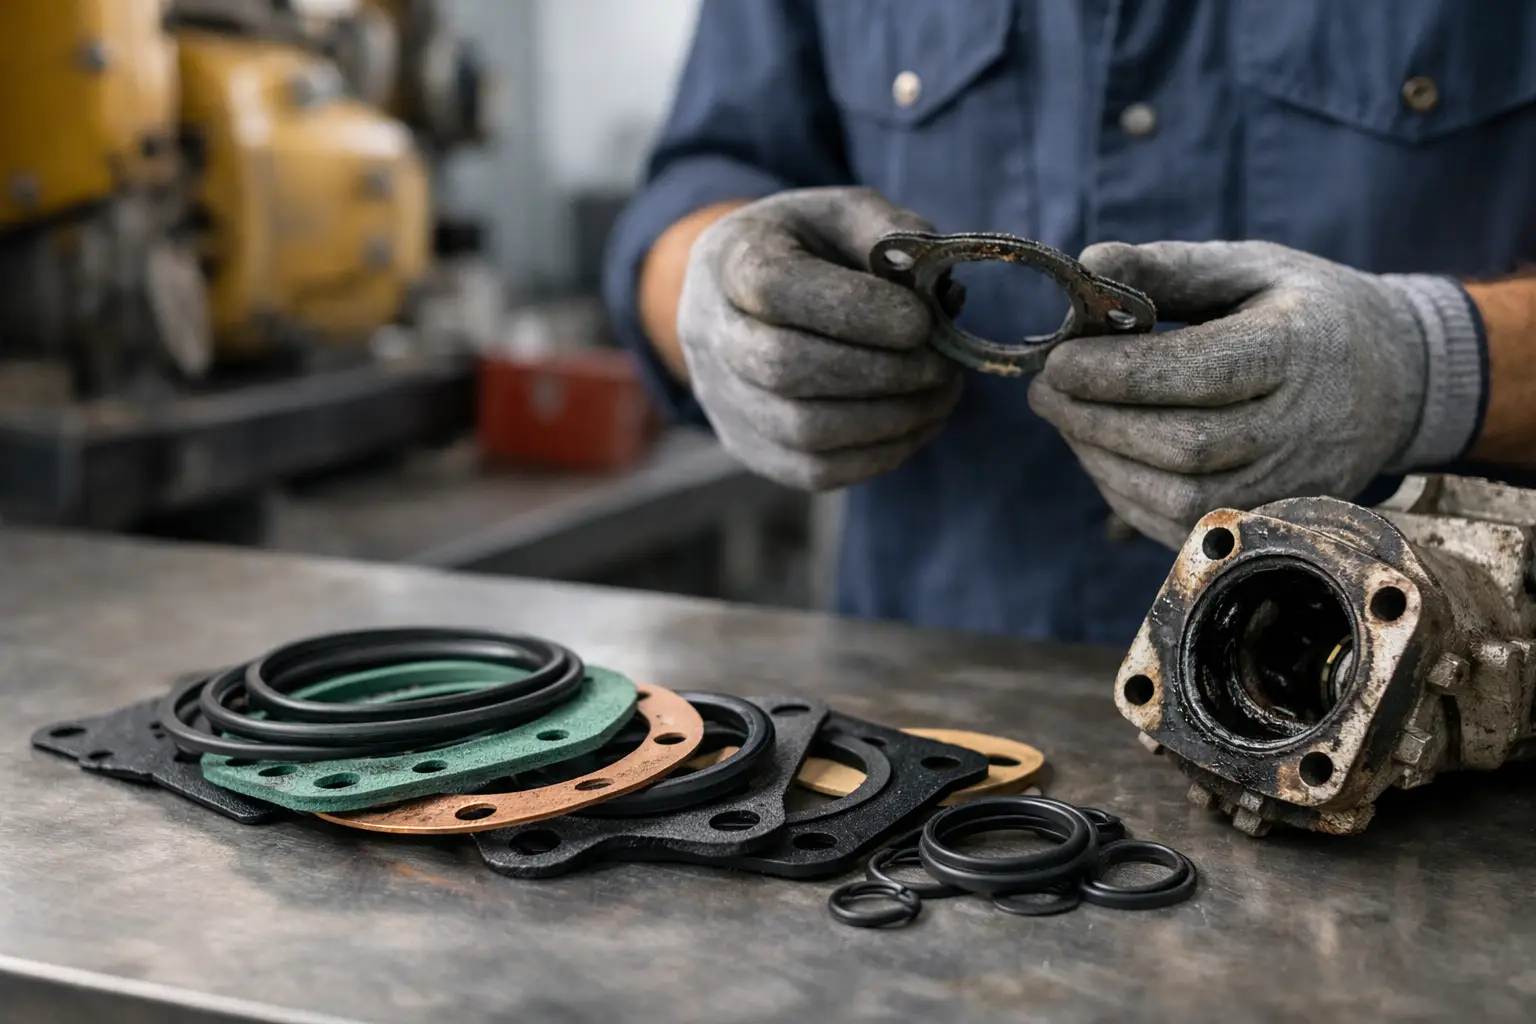
Si la junta anterior falló, el modo de falla es un dato valioso. Una junta aplastada y endurecida apunta a temperatura, sobrecompresión o material incorrecto. Una junta mordida hacia el interior puede indicar exceso de presión, baja dureza o falta de soporte. Una fuga localizada suele relacionarse con suciedad, desalineación, rayas o apriete desigual.
El torque también debe aplicarse en secuencia cruzada y por etapas, no de forma continua alrededor de la brida. Una junta bien seleccionada puede fallar si un lado recibe toda la carga y el opuesto queda con compresión insuficiente.
La medida correcta es la que sostiene el sello en operación
Seleccionar el espesor de una junta industrial es una decisión de diseño y mantenimiento, no una compra por medida aislada. La pieza debe sellar cuando el equipo está caliente, presurizado, vibrando y sujeto a sus condiciones normales de trabajo, no únicamente durante una prueba inicial.
Antes de pedir una junta más gruesa para detener una fuga, revise la condición de las superficies, la carga disponible y la compatibilidad química. Con esos datos, es posible fabricar una solución que proteja el proceso, reduzca intervenciones correctivas y mantenga la operación de planta donde debe estar: en marcha.