Una falla repetitiva de sellado, una pieza descontinuada o un componente que se desgasta antes de tiempo puede obligar a fabricar un molde nuevo. En ese momento, la búsqueda “cuánto cuesta molde” parece una pregunta sencilla, pero en manufactura industrial la respuesta depende mucho más de la aplicación que de una tarifa fija. Un molde económico que no controla dimensiones, no llena correctamente o no resiste el ciclo de producción termina costando más en retrabajos, paros y piezas rechazadas.
Para compras, mantenimiento e ingeniería, el objetivo no debe ser encontrar el precio más bajo de entrada. Debe ser cotizar un herramental que produzca la pieza requerida con repetibilidad, vida útil y tiempo de entrega acordes con la operación. Esto aplica tanto para moldes de hule, silicón, poliuretano o vinil como para moldes de inyección de plásticos de ingeniería.
¿Cuánto cuesta un molde industrial?
Un molde industrial puede costar desde algunos miles de pesos para una pieza simple, de baja exigencia y producción limitada, hasta decenas o cientos de miles de pesos cuando requiere múltiples cavidades, tolerancias cerradas, geometrías complejas, sistemas de inyección o materiales de alta resistencia al desgaste.
Como referencia de planeación, un molde sencillo para piezas elastoméricas o plásticas con geometría básica puede iniciar alrededor de $15,000 a $40,000 MXN. Un molde con mayor precisión, insertos, acabados específicos o varias cavidades puede ubicarse entre $40,000 y $150,000 MXN. Herramentales de producción continua, moldes de inyección complejos o proyectos con automatización pueden superar ampliamente ese rango.
Estos valores no sustituyen una cotización. Dos piezas con dimensiones parecidas pueden requerir herramientas muy distintas. Un empaque plano de hule, por ejemplo, no exige lo mismo que una pieza de silicón con cavidades internas, rebabas controladas y una especificación para temperatura elevada. Tampoco es igual fabricar 50 piezas de reposición que producir 100,000 unidades al año.
Factores que definen el precio del molde
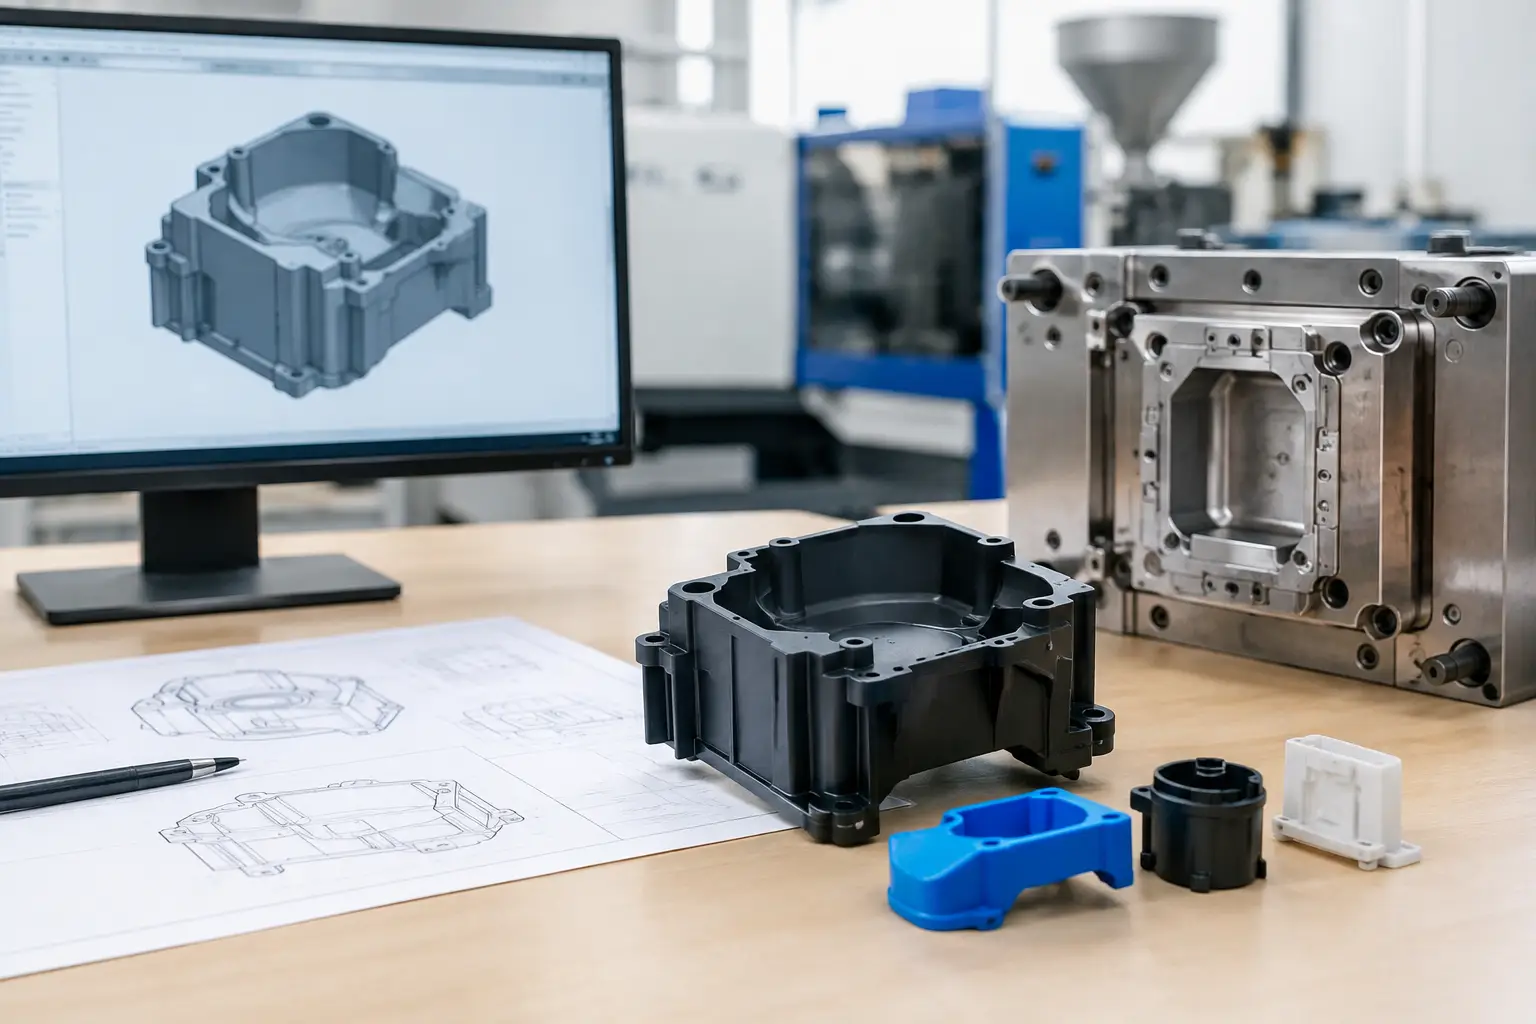
El diseño de la pieza es el primer factor. Ángulos de desmoldeo, contrasalidas, espesores variables, cavidades profundas, textos grabados y zonas de difícil acceso incrementan las horas de ingeniería y mecanizado. Antes de fabricar, conviene revisar si la geometría permite desmoldear la pieza sin deformarla y si se pueden simplificar detalles que no aporten una función crítica.
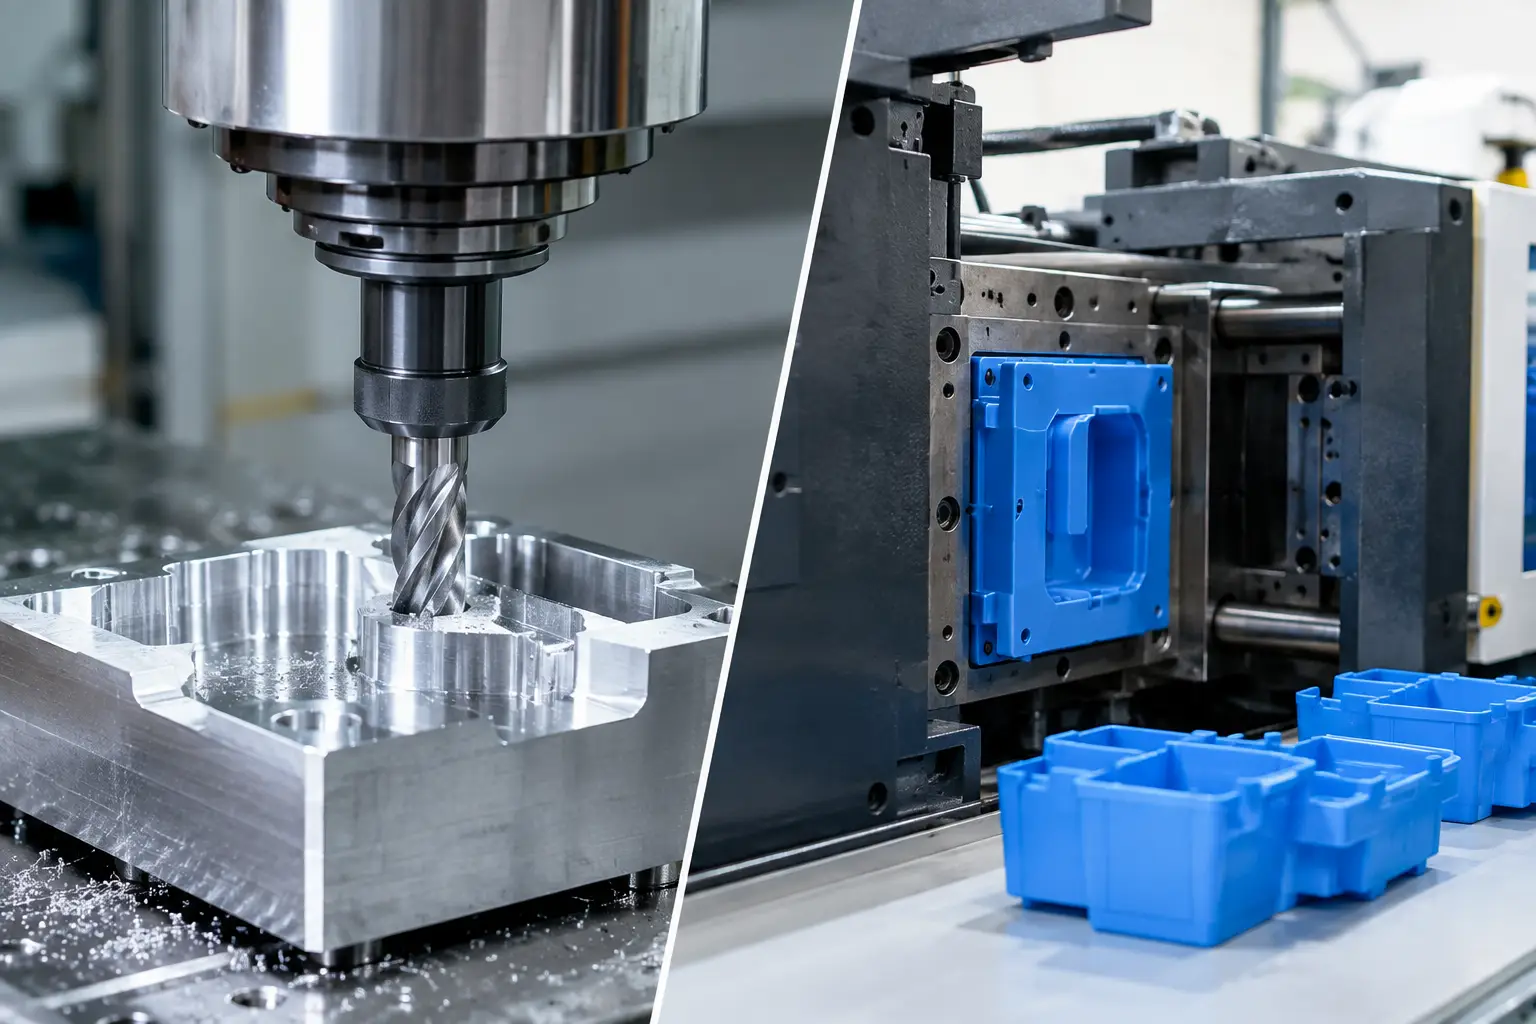
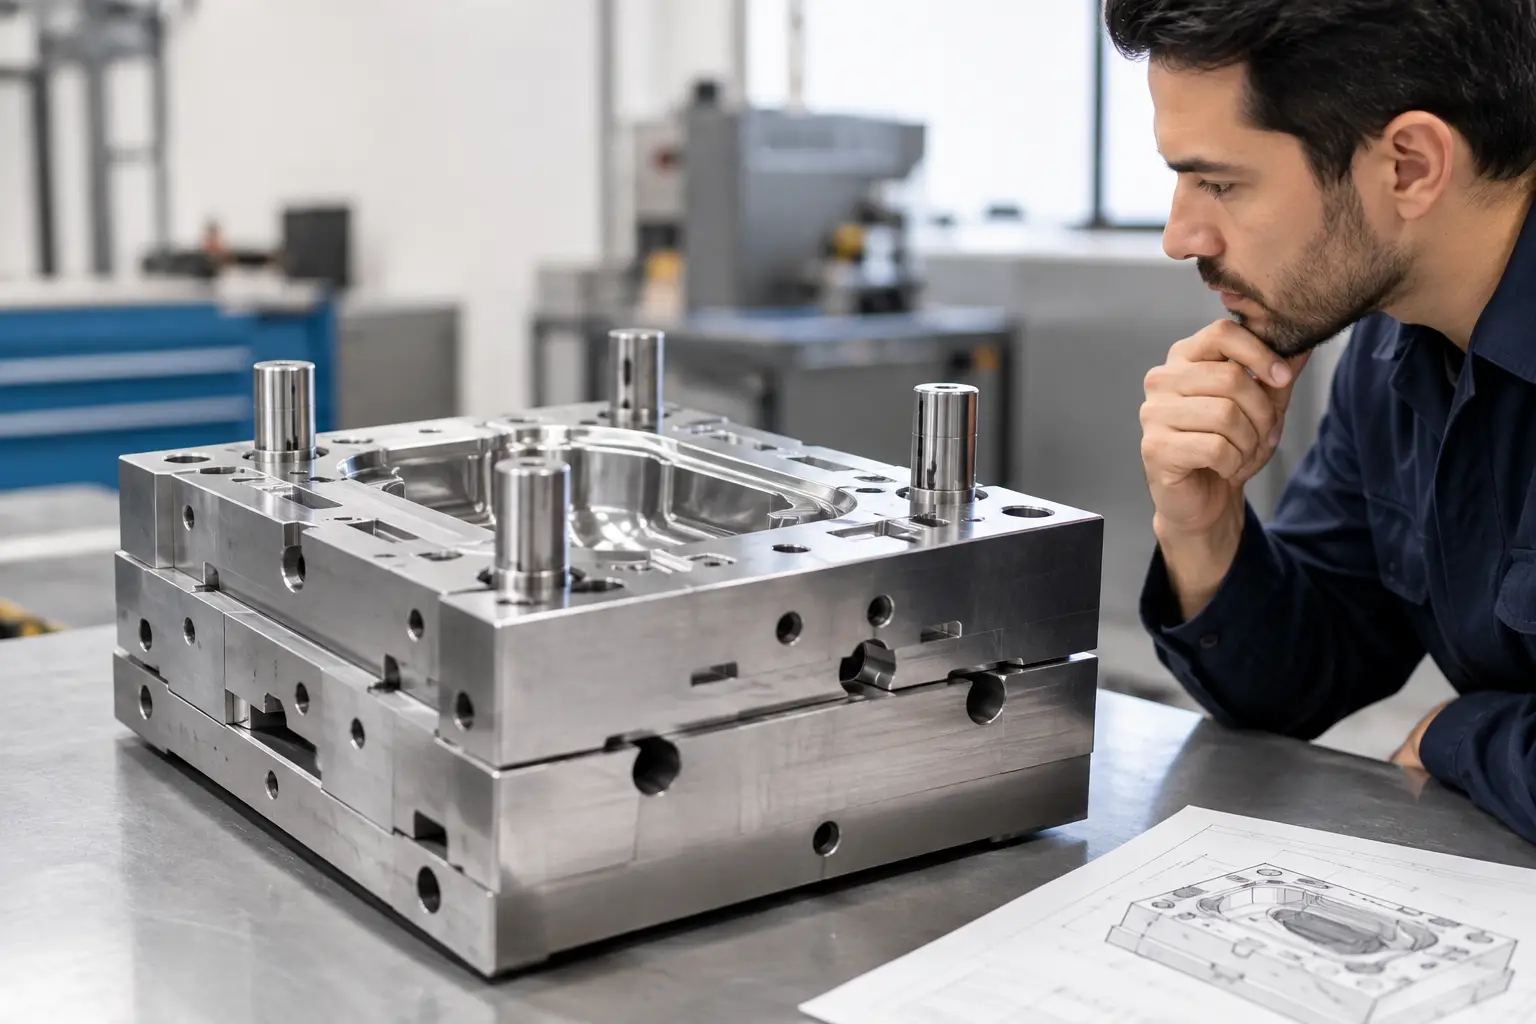
El material del molde también pesa en el costo. Para prototipos, pruebas o series cortas pueden utilizarse soluciones más económicas. Para producción repetitiva se requieren aceros, aluminios o tratamientos que soporten presión, abrasión, temperatura y ciclos continuos. En compuestos cargados, plásticos reforzados o formulaciones abrasivas, ahorrar en el material del herramental puede reducir drásticamente su vida útil.
La cantidad de cavidades cambia la inversión inicial y el costo por pieza. Un molde de una cavidad suele ser más accesible, pero entrega menos piezas por ciclo. Un molde multicavidad exige mayor precisión, mejor balance de llenado y una inversión superior, aunque puede reducir el costo unitario cuando el volumen justifica la capacidad adicional.
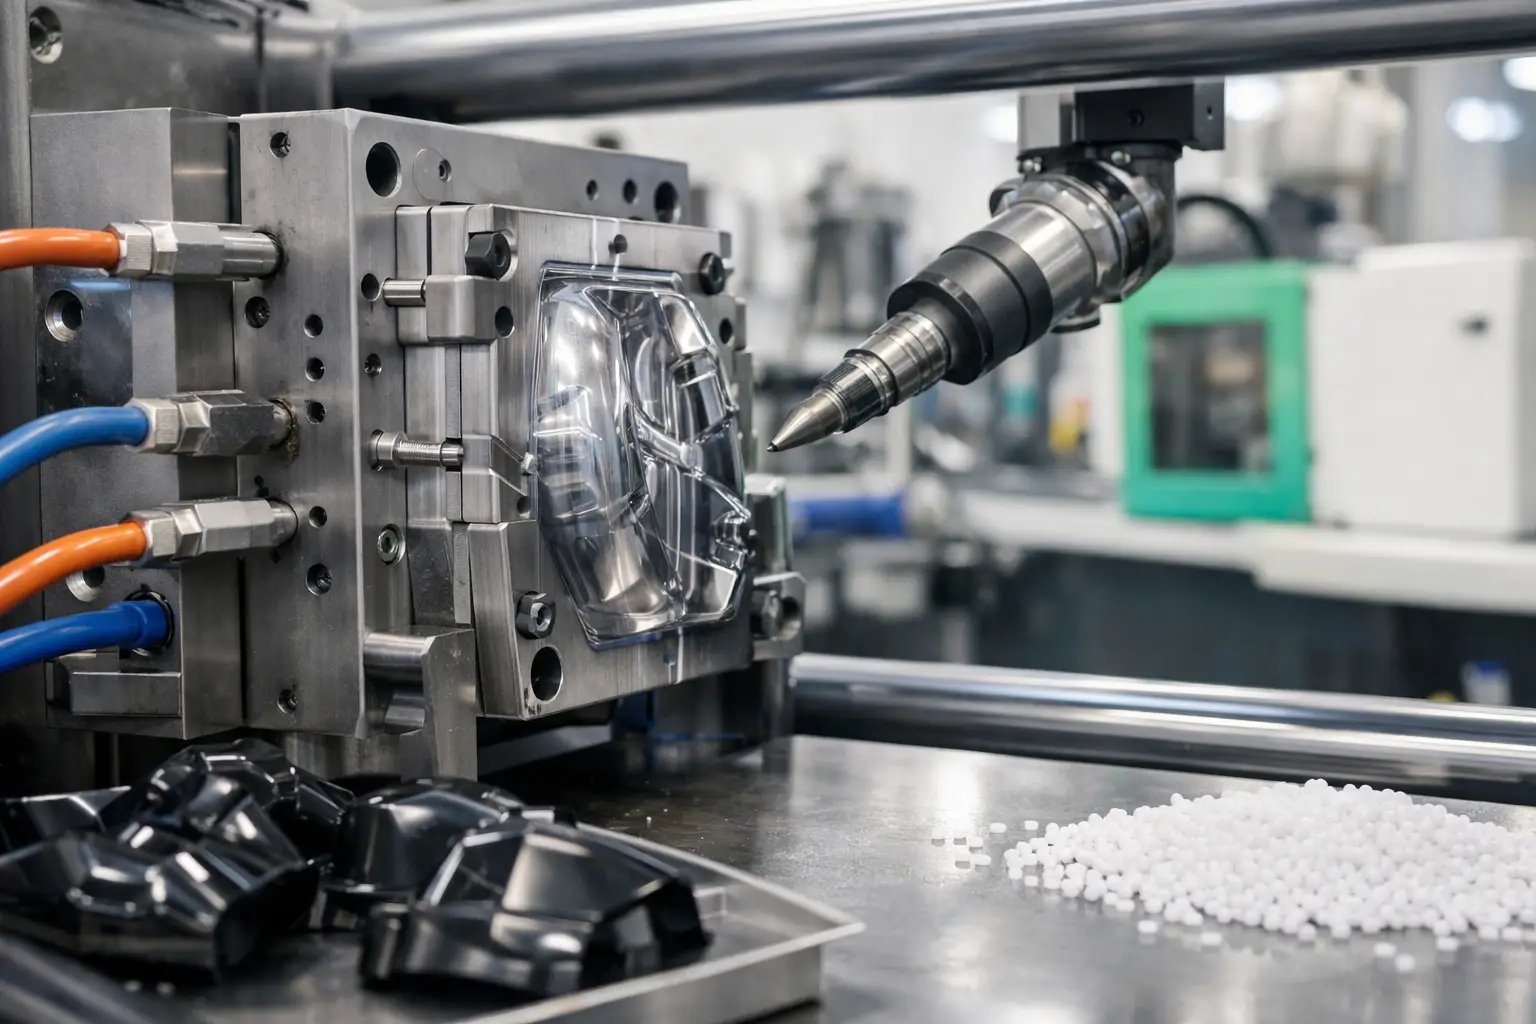
También influyen el proceso de transformación, las tolerancias y el acabado solicitado. Compresión, transferencia, inyección de plástico, sobremoldeo y vulcanizado tienen requerimientos propios. Una tolerancia amplia en una pieza de protección no se cotiza igual que una tolerancia crítica en un sello, soporte antivibratorio o componente que ensambla con metal mecanizado.
Por último, debe considerarse qué se entrega junto con el molde: diseño 3D, planos, pruebas iniciales, muestras aprobadas, ajustes, documentación dimensional, refacciones e instrucciones de mantenimiento. Una propuesta aparentemente más alta puede incluir actividades que otra cotización deja fuera.
El costo real incluye diseño, prueba y ajuste
Un error frecuente es comparar únicamente el valor del bloque mecanizado. El molde es una herramienta de producción y su precio debe incorporar el trabajo necesario para que funcione en condiciones reales.
La etapa de diseño define la contracción del material, ubicación de líneas de partición, ventilación, puntos de inyección o carga, expulsión y comportamiento de la pieza al enfriarse o vulcanizarse. Si estos criterios se resuelven después de maquinar, los cambios pueden ser costosos y retrasar la liberación.
Las pruebas son igual de relevantes. La primera corrida revela si hay rebaba excesiva, falta de llenado, deformación, atrapamiento de aire, variación dimensional o dificultad para extraer la pieza. En productos industriales, una muestra debe evaluarse no solo por su apariencia, sino por su ajuste, dureza, resistencia química, comportamiento térmico o desempeño bajo carga, según la aplicación.
Por eso, al solicitar precio, conviene confirmar cuántos ajustes están incluidos y bajo qué condiciones. Si el cliente modifica la geometría después de aprobar el diseño, el costo y el plazo pueden cambiar. Si el ajuste responde a una desviación del herramental respecto al plano validado, debe quedar claro cómo se atenderá.
Cómo preparar una cotización útil
Una solicitud con información incompleta genera precios provisionales y comparaciones poco confiables. Para cotizar un molde con mayor precisión, el proveedor necesita conocer la función de la pieza, no solo una fotografía o una medida exterior.
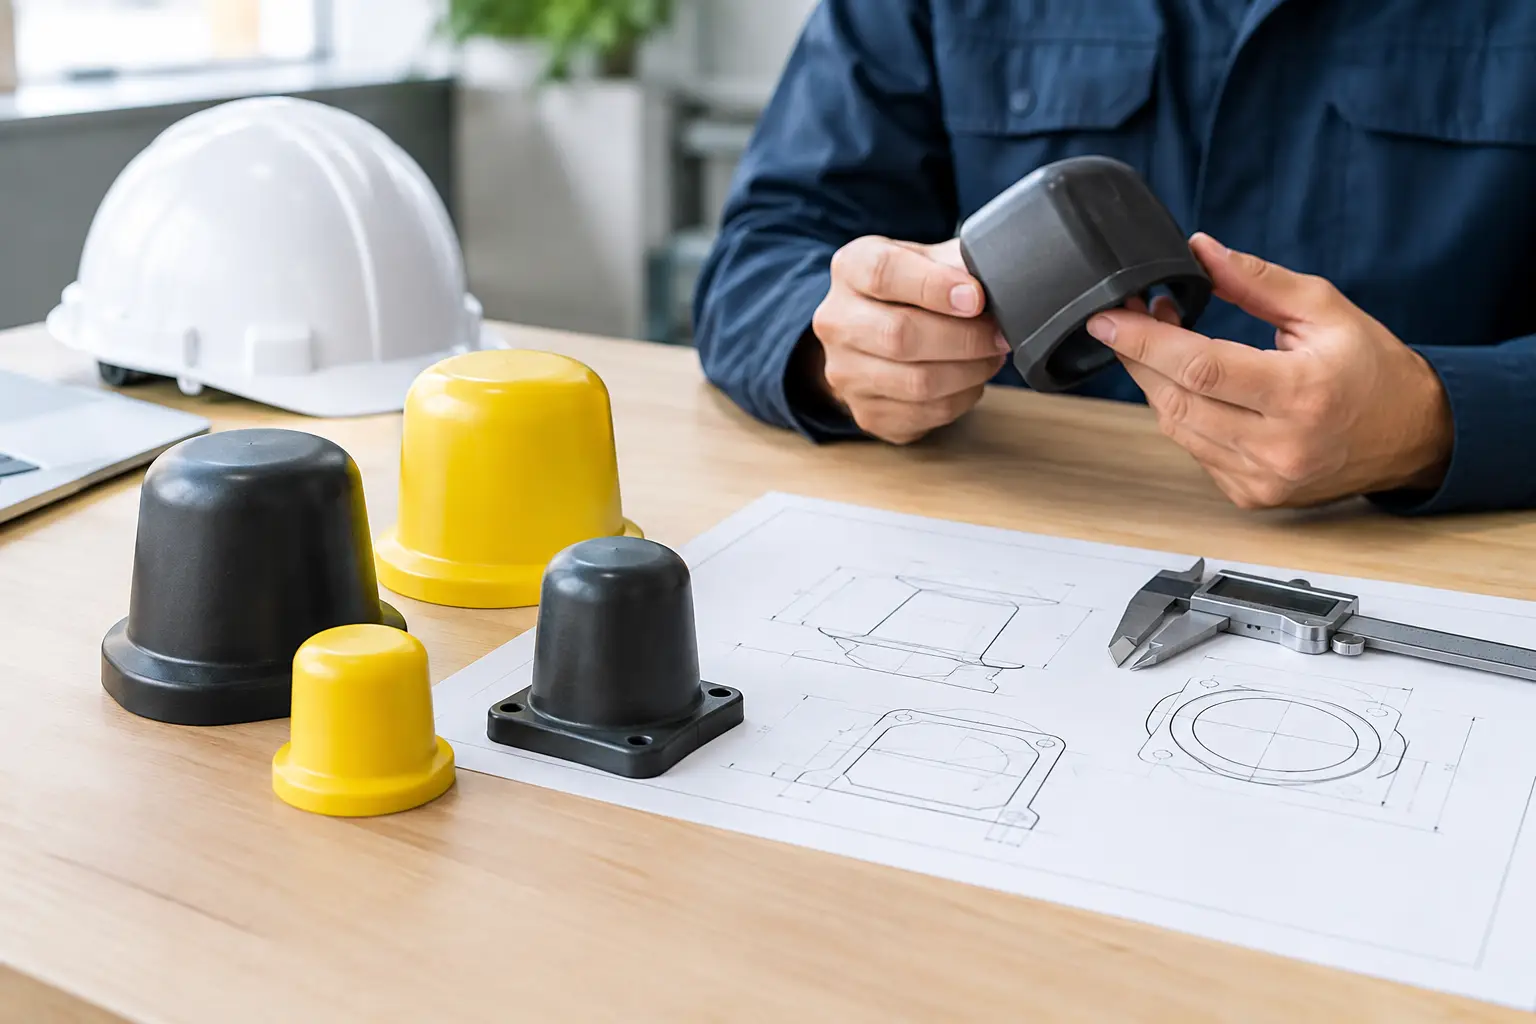
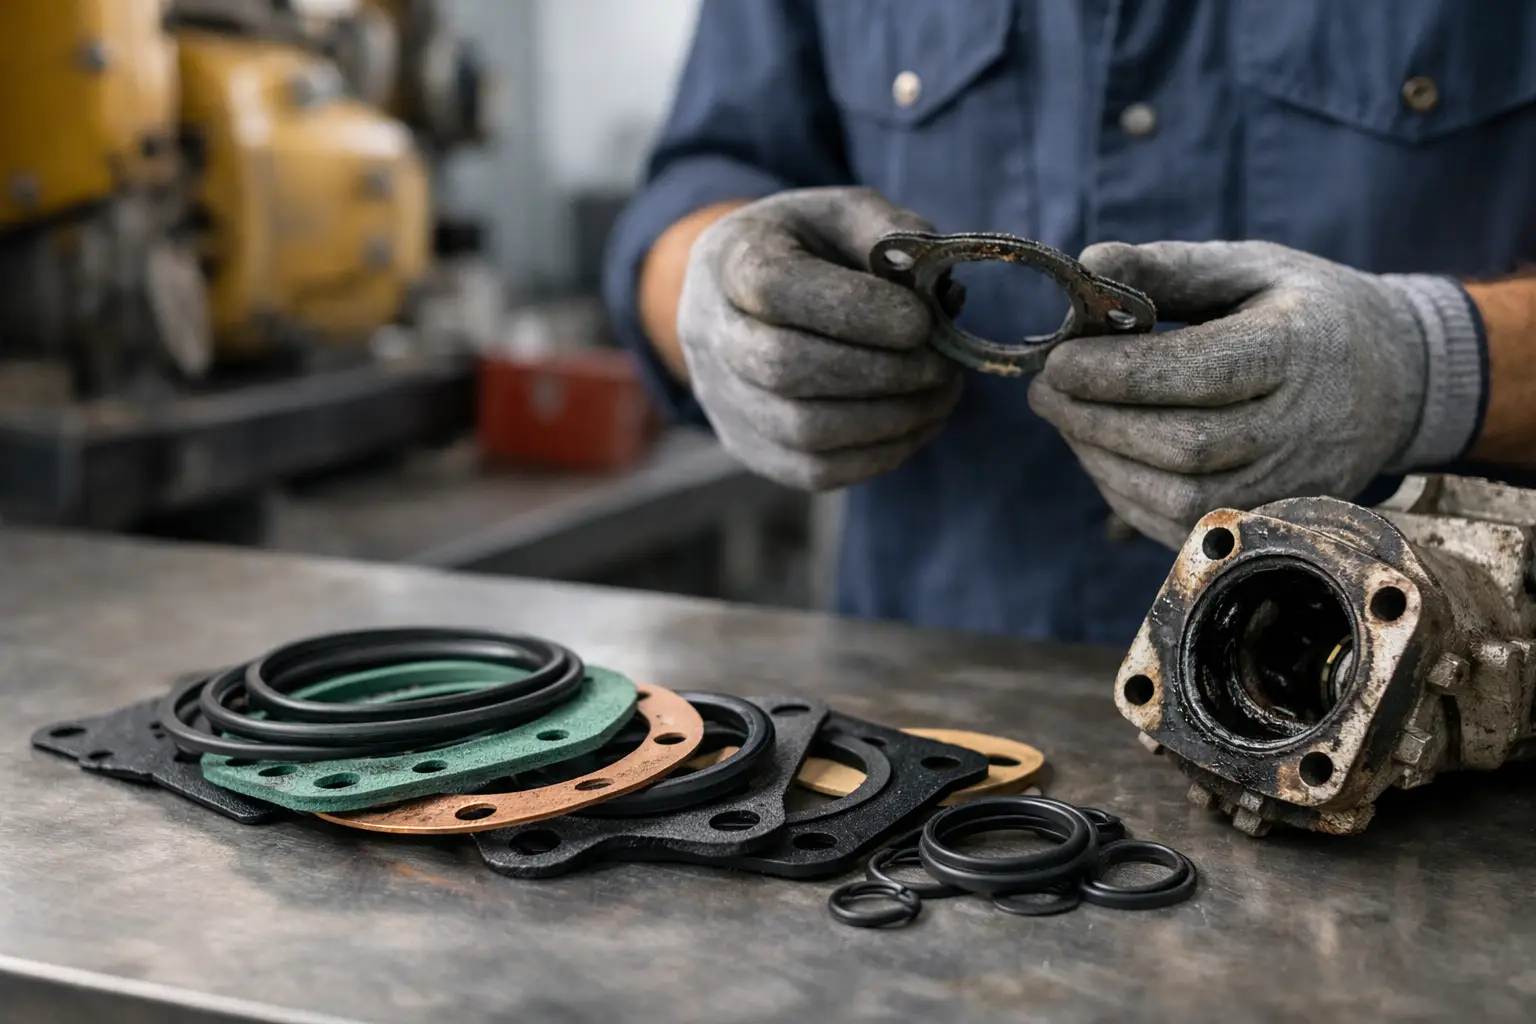
Comparta, cuando esté disponible, el plano acotado o archivo 3D, material requerido, dureza si es un elastómero, cantidad anual estimada, ambiente de operación, tolerancias críticas y equipo donde trabajará el componente. También ayuda entregar una muestra física, incluso si está dañada. Una pieza desgastada puede revelar zonas de carga, abrasión, compresión o ataque químico que no aparecen en un dibujo.
Si no existe plano, el desarrollo puede iniciar con ingeniería inversa. En este caso hay que definir qué dimensiones se tomarán como referencia y cuáles pudieron haberse alterado por uso, temperatura o deformación. Copiar una pieza sin analizar su falla reproduce muchas veces el mismo problema original.
Cuándo conviene invertir en un molde nuevo
La decisión tiene sentido cuando la pieza es crítica para la continuidad operativa, presenta consumo recurrente o ya no está disponible en el mercado. También es conveniente cuando el componente estándar no ofrece la resistencia, dureza, geometría o compatibilidad química necesaria para el proceso.
Para una necesidad puntual o un lote muy pequeño, puede ser más rentable fabricar por maquinado, corte, troquelado o un proceso alternativo. En cambio, si la demanda se repite y la geometría es adecuada para moldeo, el costo del herramental se distribuye entre más piezas y mejora el costo unitario.
No conviene decidir solo por volumen. Un molde puede justificarse para pocas piezas cuando evita un paro de planta, elimina una importación lenta o resuelve una falla que afecta seguridad, sellado o vibración. El análisis debe comparar la inversión contra el costo operativo de seguir usando una solución temporal.
Preguntas que debe hacer antes de autorizar
Antes de emitir una orden de compra, confirme el material del molde, número de cavidades, proceso de fabricación de la pieza y vida útil estimada. Pregunte también por el plazo de diseño, fabricación y pruebas, así como por la responsabilidad de cada parte durante la aprobación de muestras.
Solicite claridad sobre la propiedad y resguardo del herramental. En operaciones con producción recurrente, también es útil definir mantenimiento preventivo, limpieza, lubricación, almacenamiento y disponibilidad de refacciones. Un molde bien conservado mantiene dimensiones y reduce paros no planeados.
RubberSelection apoya proyectos de componentes industriales mediante revisión de aplicación, desarrollo de piezas y fabricación conforme a los requerimientos del proceso. Una cotización técnica bien preparada permite seleccionar el herramental adecuado desde el inicio y proteger el presupuesto de mantenimiento.
Cuando evalúe cuánto cuesta un molde, entregue la mayor información posible sobre la pieza y su servicio. Esa conversación técnica inicial suele ser la diferencia entre comprar una herramienta y resolver de forma permanente un problema de operación.