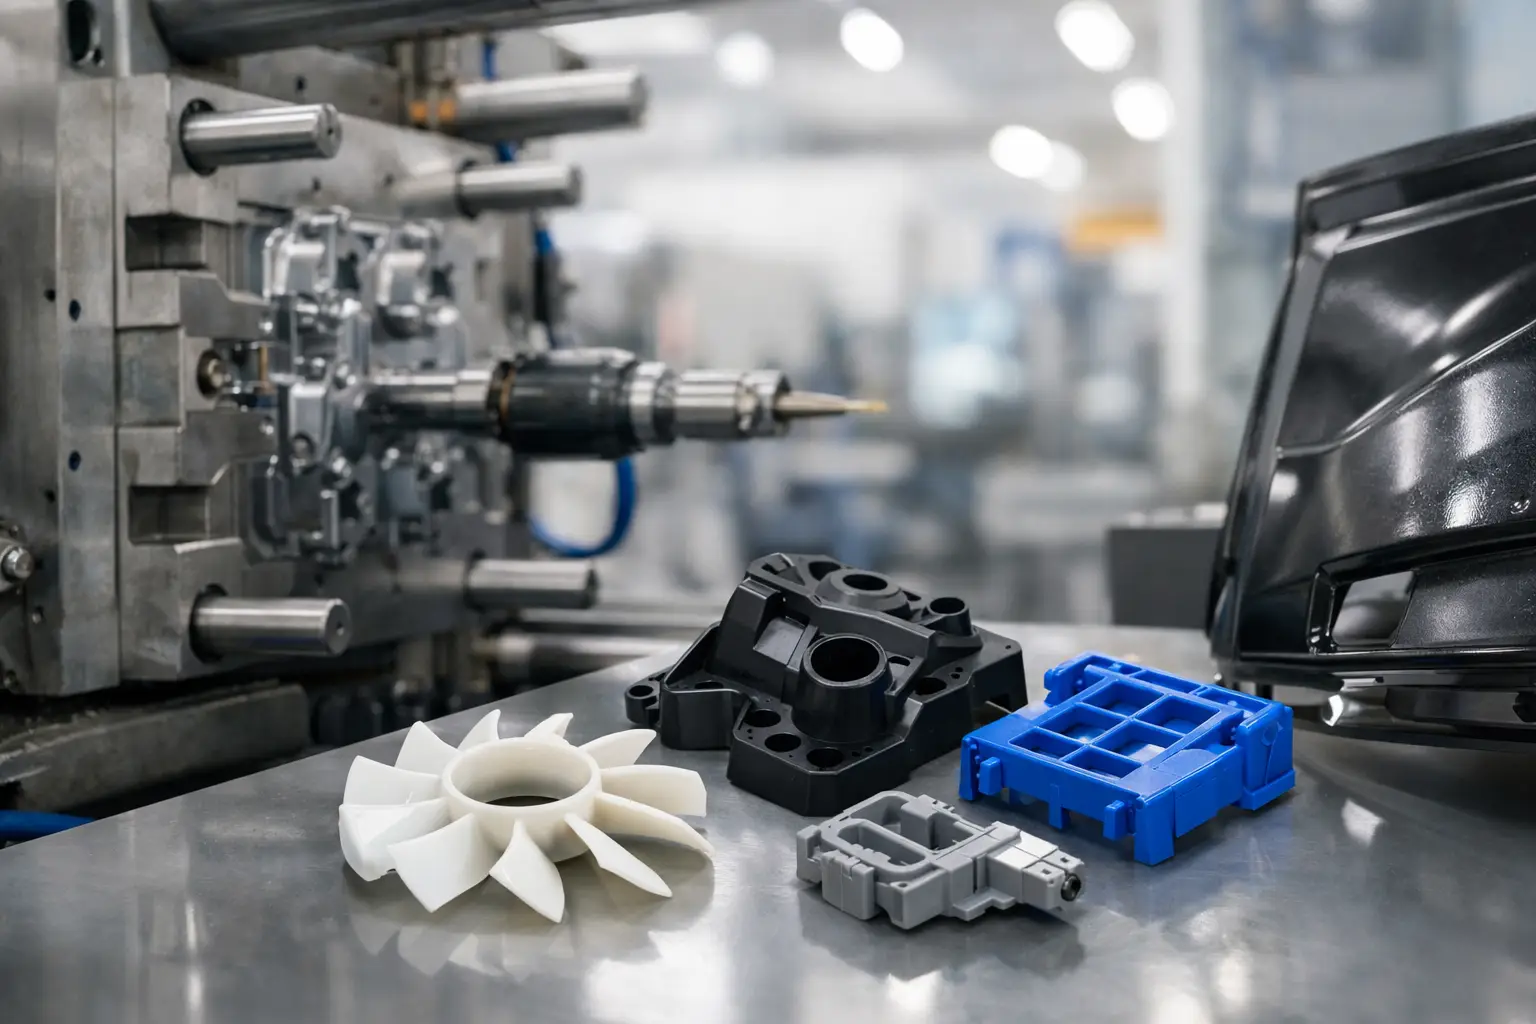
Una pieza plástica puede verse correcta en el plano y fallar al primer ciclo de producción. Deformación, rechupes, grietas, falta de llenado o ensambles fuera de tolerancia suelen originarse antes de fabricar el molde. Esta guía de diseño de piezas inyectadas está orientada a responsables de mantenimiento, ingeniería, compras y operación que necesitan componentes funcionales, repetibles y adecuados a las condiciones reales de planta.
En aplicaciones industriales, el diseño no debe partir únicamente de la forma deseada. Debe considerar la carga mecánica, la temperatura, el contacto con aceites o químicos, la frecuencia de uso, el método de ensamble y el volumen requerido. Una tapa, un aislante, un buje, una carcasa o un componente de transporte puede requerir soluciones muy distintas aun cuando se fabriquen con el mismo proceso.
Guía de diseño de piezas inyectadas: defina la función antes de la geometría
El primer dato para diseñar no es el color ni la textura: es la función. Conviene establecer qué problema resolverá la pieza, dónde se instalará y qué ocurrirá si falla. Un componente sometido a vibración continua no se especifica igual que una pieza decorativa; una tapa expuesta a rayos UV no se selecciona igual que una carcasa protegida dentro de un tablero eléctrico.
La especificación inicial debe definir las cargas estáticas y dinámicas, el rango de temperatura, el ambiente de operación, los agentes químicos presentes y la vida útil esperada. También debe contemplar cómo se monta la pieza: a presión, con tornillo, mediante inserto metálico, con soldadura ultrasónica o como parte de un ensamble con sellos y otros componentes.
Cuando el requerimiento incluye una pieza existente, una muestra física puede ser útil, pero no sustituye la información de aplicación. Copiar dimensiones sin conocer la causa del desgaste o de la falla puede reproducir el mismo problema. En esos casos, rediseñar el espesor, el material o la zona de contacto suele generar una mejora más valiosa que una réplica exacta.
La geometría debe favorecer el llenado y el enfriamiento
El plástico fundido necesita recorrer la cavidad del molde, compactarse y enfriarse de manera controlada. Una geometría compleja es viable en muchos casos, pero exige decisiones que reduzcan riesgos de fabricación y variación dimensional.
Mantenga espesores uniformes
Las paredes con cambios bruscos de espesor generan enfriamiento desigual. Las secciones más gruesas se contraen después que las delgadas y pueden provocar rechupes, deformación o tensiones internas. Como criterio general, es preferible mantener un espesor de pared constante y hacer las transiciones de forma gradual.
Si se requiere rigidez, no siempre conviene aumentar el espesor total. Las nervaduras bien dimensionadas ayudan a reforzar una pieza sin concentrar material. Deben conectarse con radios adecuados y diseñarse con un espesor menor al de la pared principal para evitar marcas visibles o hundimientos en la cara opuesta.
Use ángulos de desmoldeo desde el inicio
Toda superficie paralela a la apertura del molde necesita un ángulo de salida. Sin este desmoldeo, la pieza puede rayarse, atorarse o requerir una expulsión excesiva que termine por deformarla. El ángulo necesario depende del material, la profundidad de la cavidad, la textura y la geometría, pero dejarlo para el final del diseño suele obligar a modificar dimensiones críticas.
Las superficies texturizadas requieren mayor desmoldeo que las lisas. También conviene revisar zonas con logotipos, nervaduras profundas, cavidades internas y caras de contacto. Son detalles pequeños en CAD, pero pueden determinar si la producción es estable o si el molde necesita ajustes continuos.
Elimine esquinas vivas
Las aristas internas concentrarán esfuerzo, especialmente cuando la pieza recibe impacto, flexión o cambios térmicos. Agregar radios mejora el flujo del material y distribuye las cargas de manera más uniforme. El radio debe ser coherente con el espesor de pared y con la función de la zona; no se trata de redondear por estética, sino de reducir puntos de falla.
Las esquinas externas también deben revisarse. Un borde demasiado delgado puede dañarse durante el manejo o el ensamble. Si ese borde es funcional, por ejemplo para retener una tapa o guiar una pieza móvil, el material y la tolerancia deben definirse con mayor cuidado.
Selección del material: resistencia no siempre significa mejor desempeño
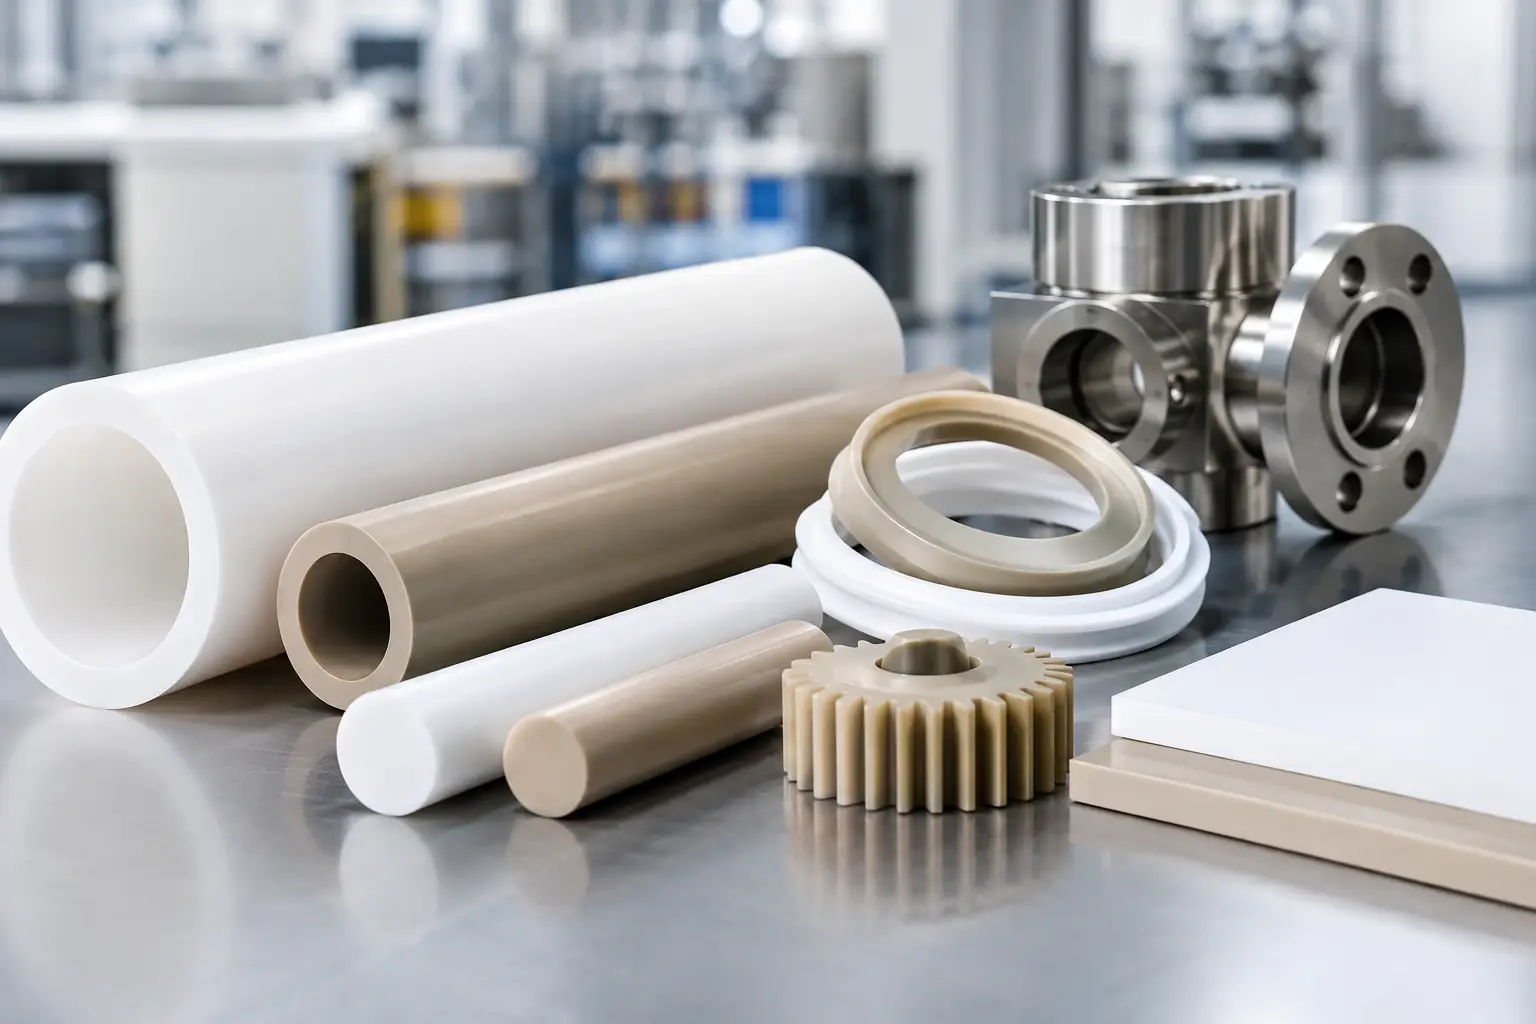
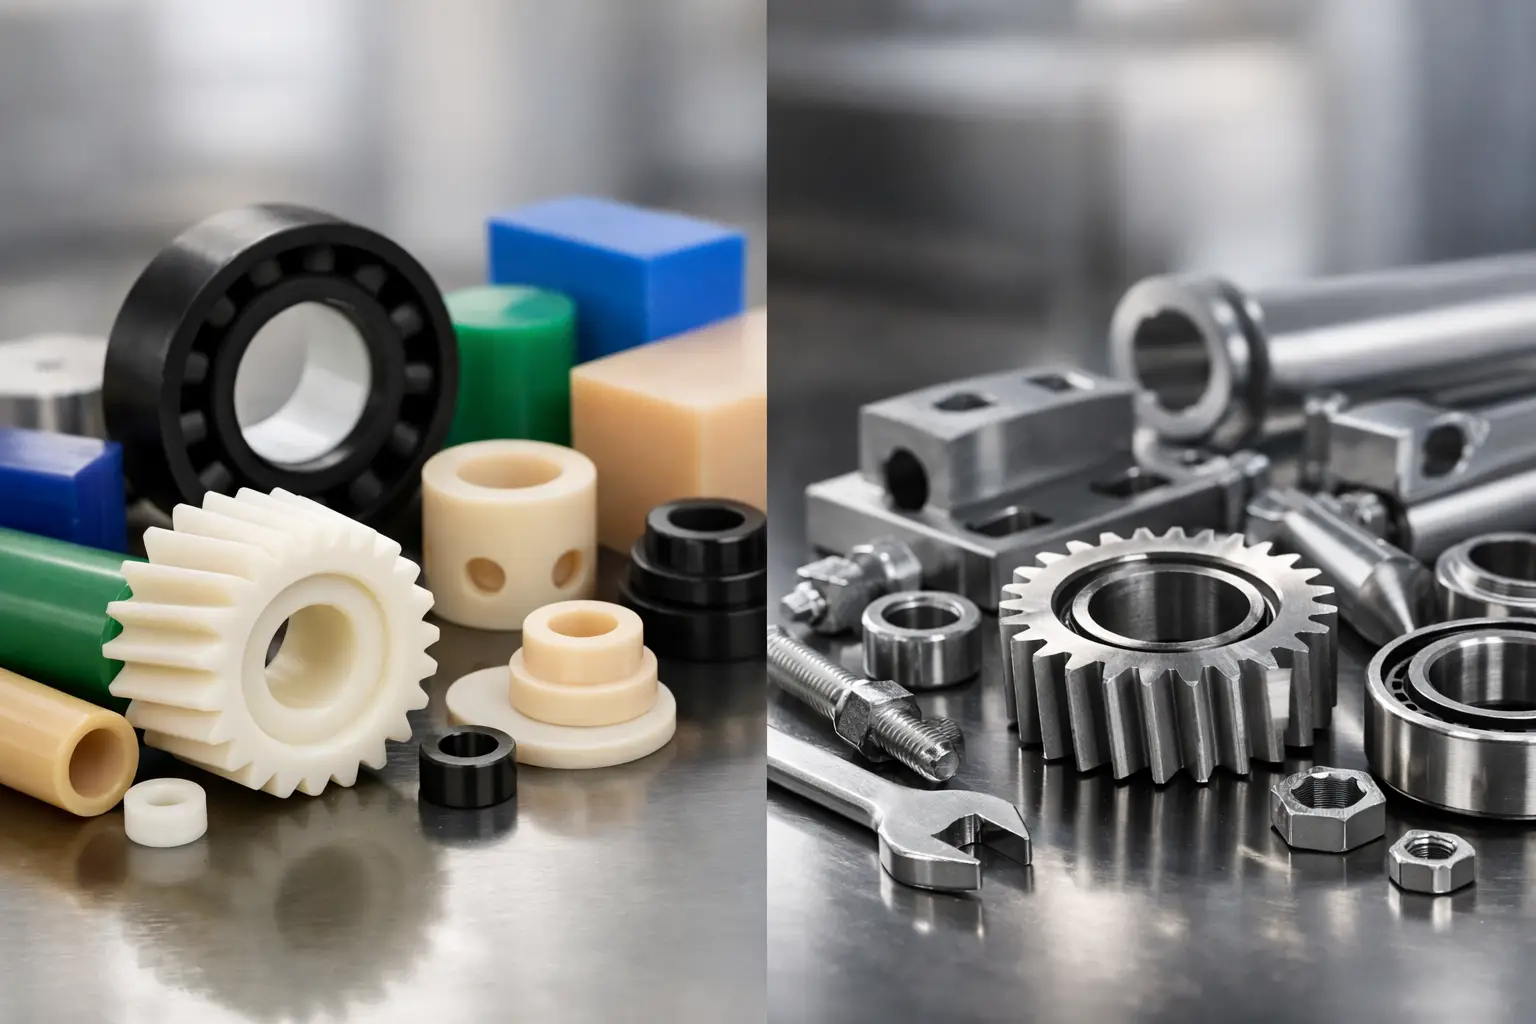
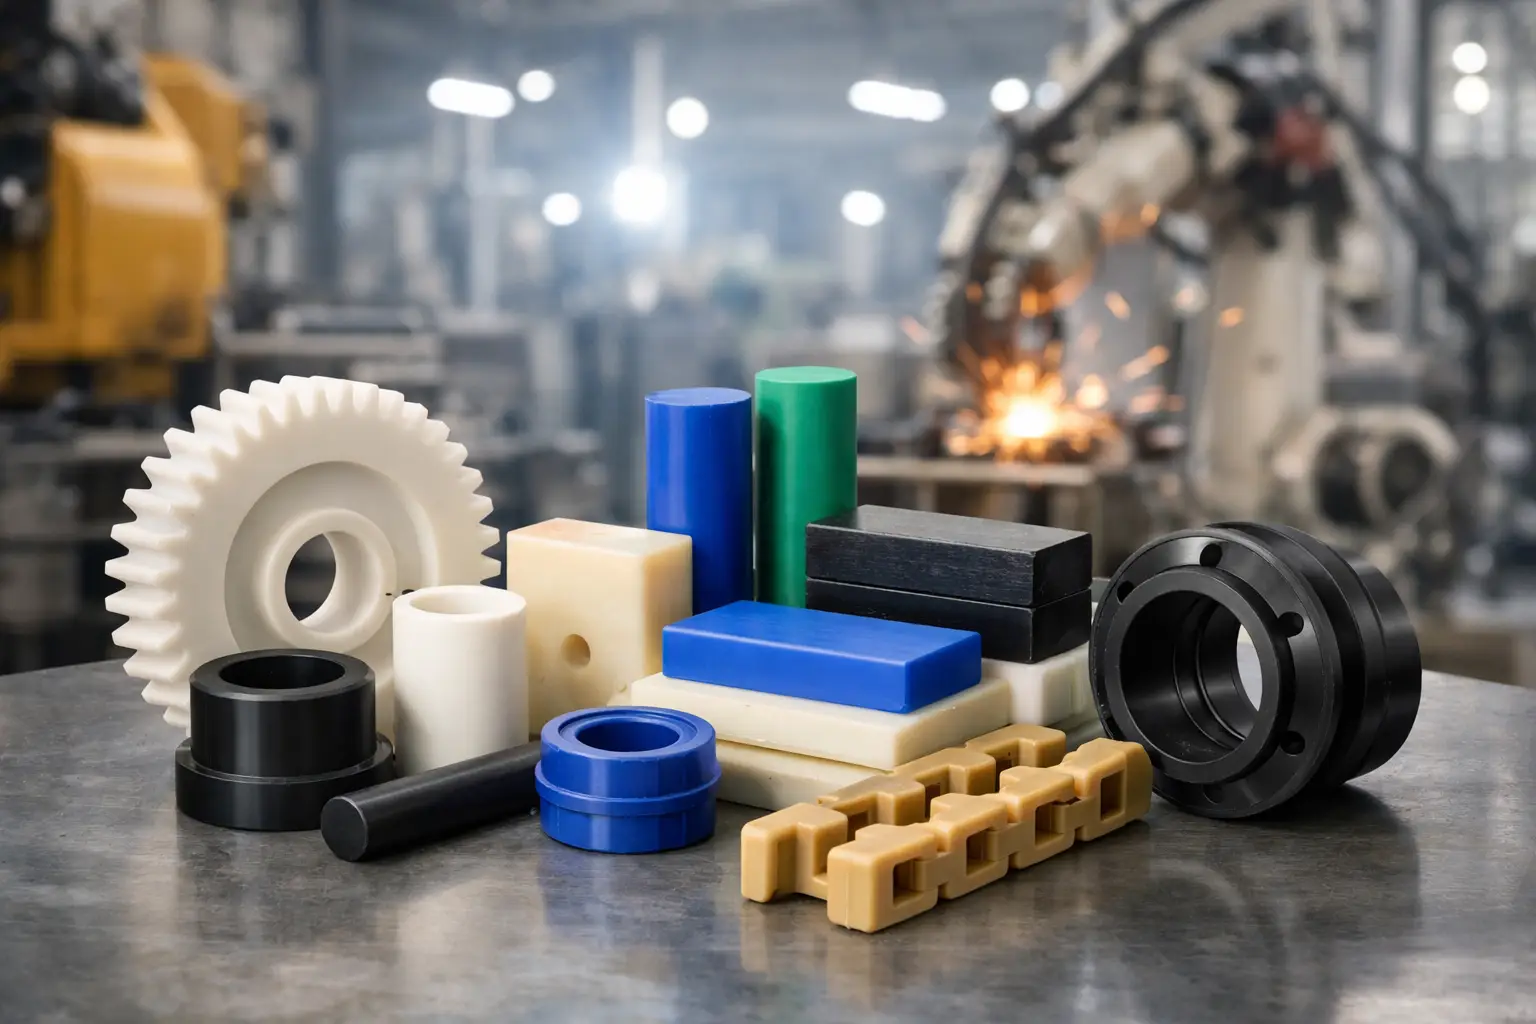
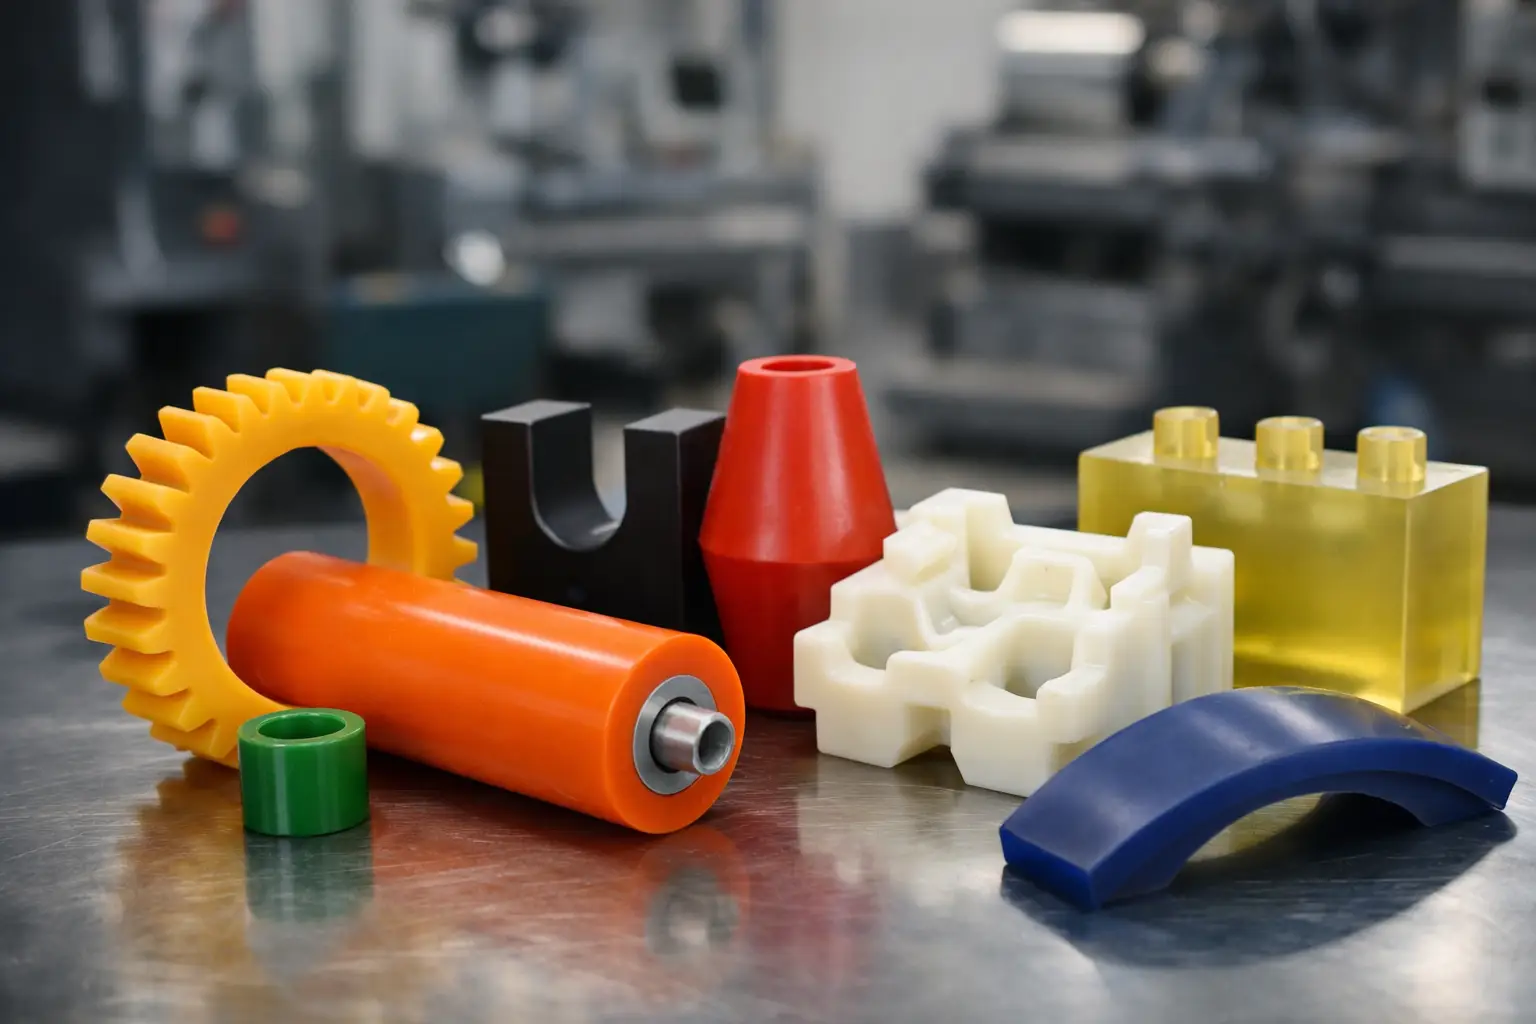
La resina define gran parte del comportamiento final. Polipropileno, polietileno, nylon, ABS, policarbonato, acetal, PVC rígido y plásticos de ingeniería reforzados ofrecen combinaciones distintas de rigidez, impacto, fricción, resistencia química y estabilidad térmica.
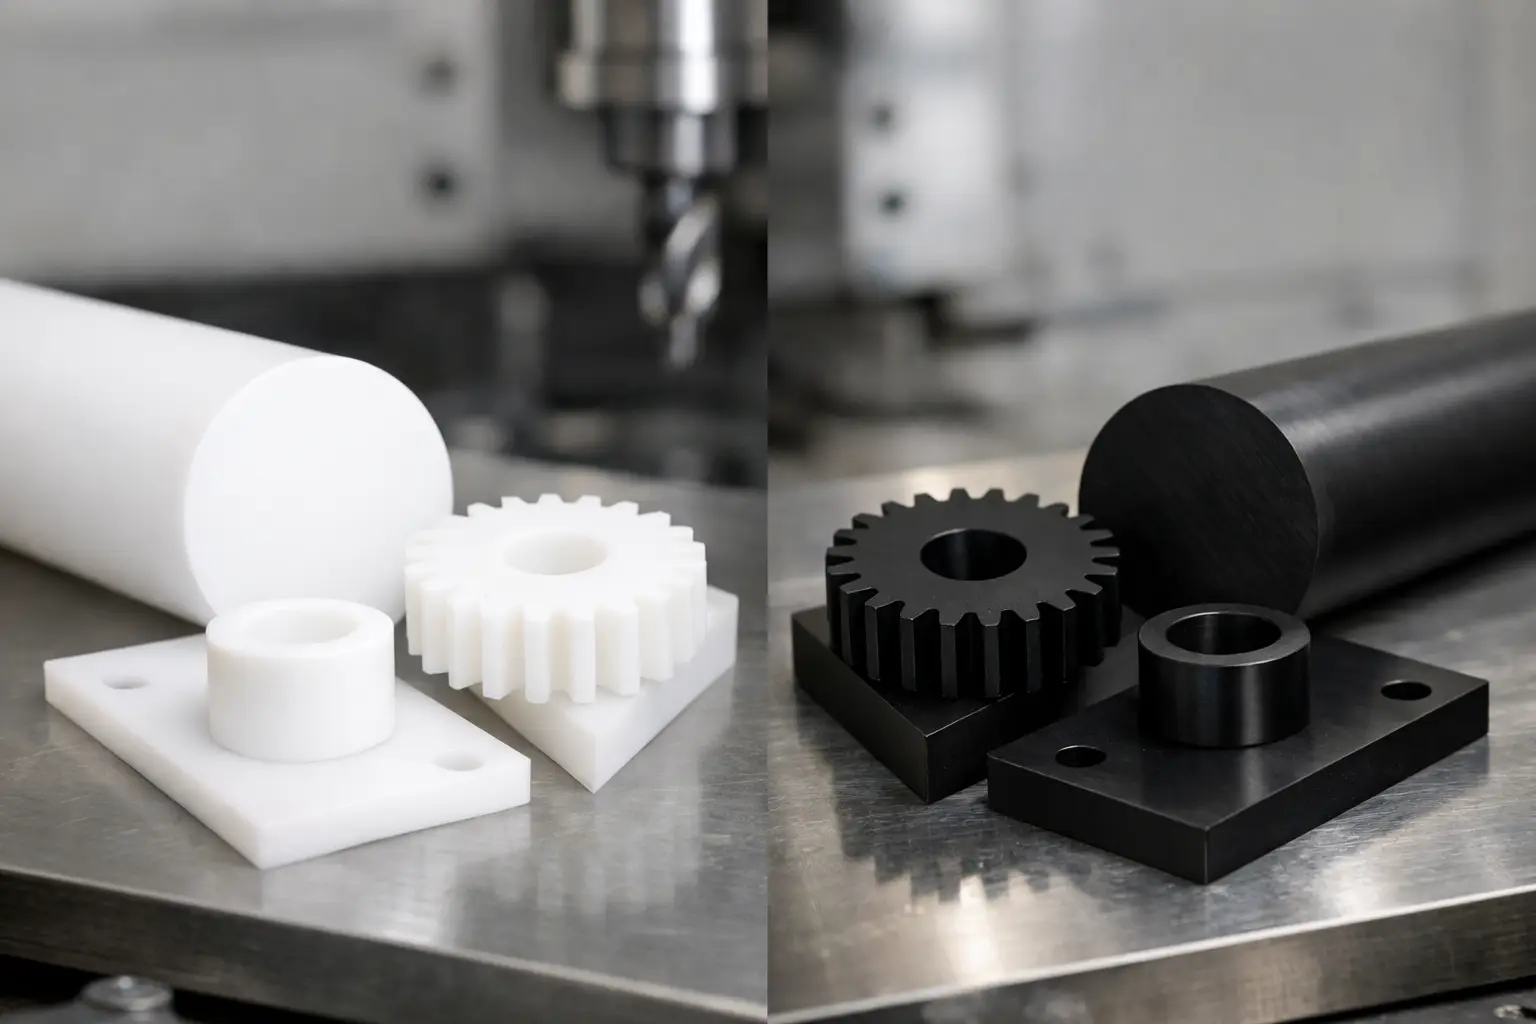
Un nylon puede ofrecer buena resistencia mecánica y al desgaste, pero absorbe humedad y eso afecta sus dimensiones y propiedades. El polipropileno tiene buena resistencia química y bajo peso, aunque puede no ser suficiente para cargas estructurales elevadas. El acetal destaca en aplicaciones de fricción y movimiento, mientras que un material con fibra de vidrio incrementa la rigidez, pero puede aumentar la abrasión sobre componentes acoplados y complicar la contracción del molde.
La elección depende del servicio. Para una pieza que trabaja cerca de hornos, motores o tuberías calientes, la temperatura continua importa más que una resistencia puntual de laboratorio. Para un componente en minería, acero o transporte, la abrasión, el impacto y la contaminación son parte del diseño. En aplicaciones eléctricas, pueden ser determinantes la capacidad dieléctrica, la flamabilidad y el comportamiento frente a humedad.
También debe definirse si el material será virgen, reciclado, cargado con fibra, estabilizado contra UV, grado alimenticio o con aditivos específicos. Es posible reducir costo usando una alternativa, pero el ahorro inicial puede perderse si la pieza se deforma, se quiebra o reduce la disponibilidad del equipo.
Diseñe pensando en el molde y en el costo de producción
Una pieza inyectada no se evalúa solamente por su peso de material. El costo final considera el molde, el tiempo de ciclo, la complejidad de expulsión, el número de cavidades, los acabados y el porcentaje de rechazo. Dos diseños visualmente similares pueden tener costos de fabricación muy diferentes.
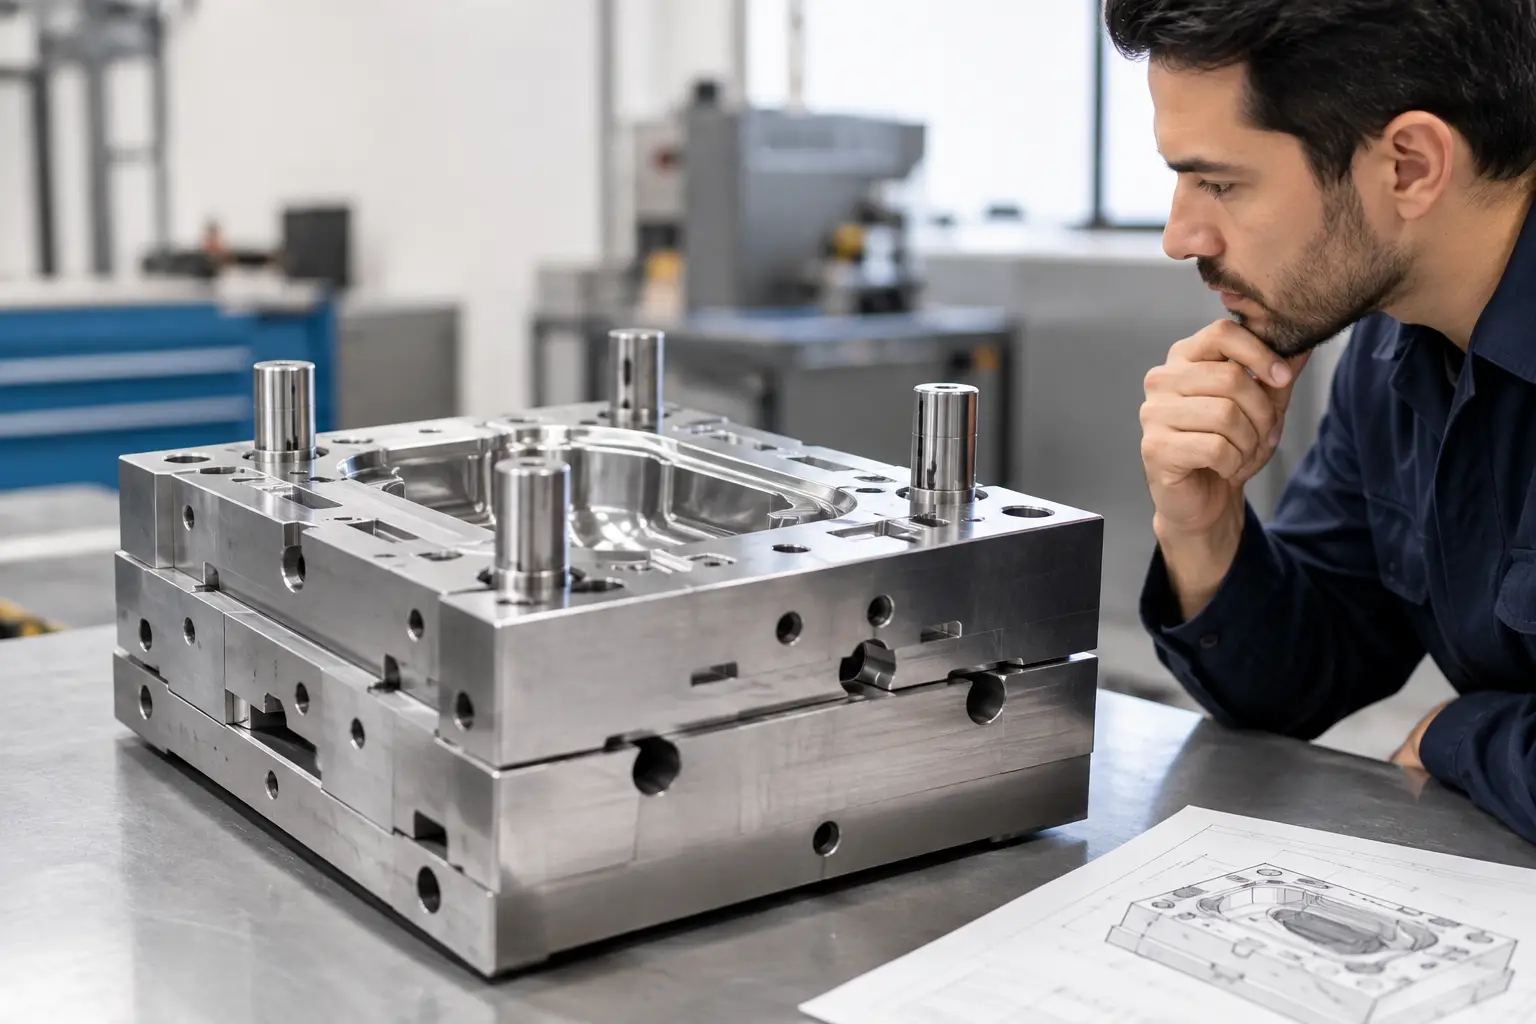
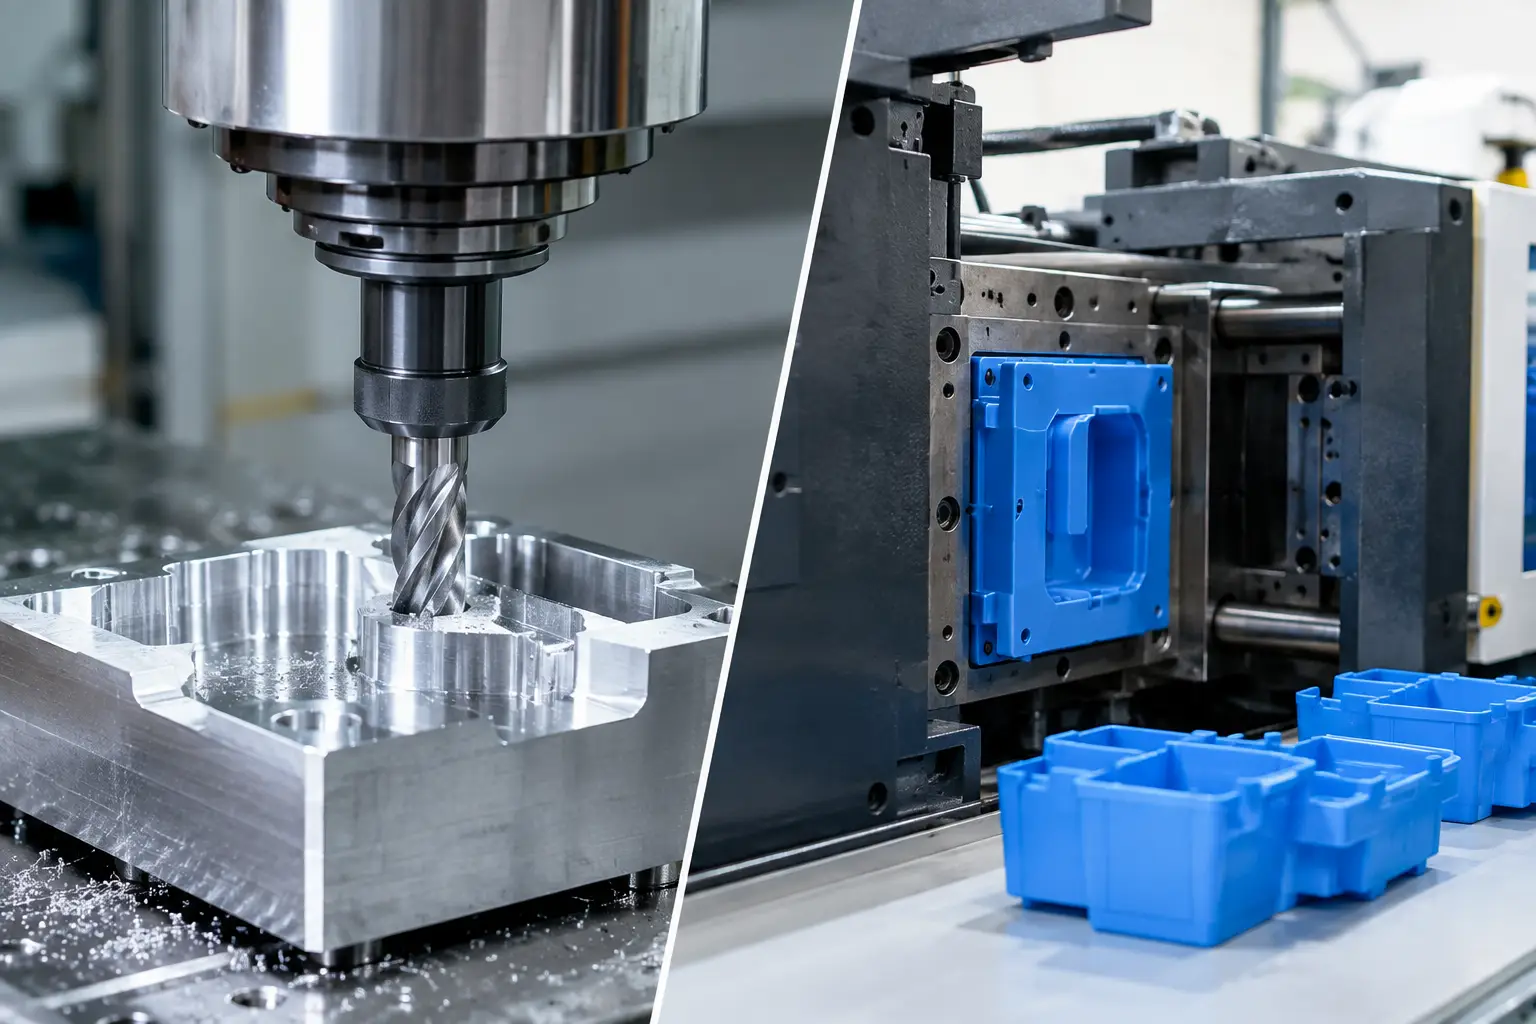
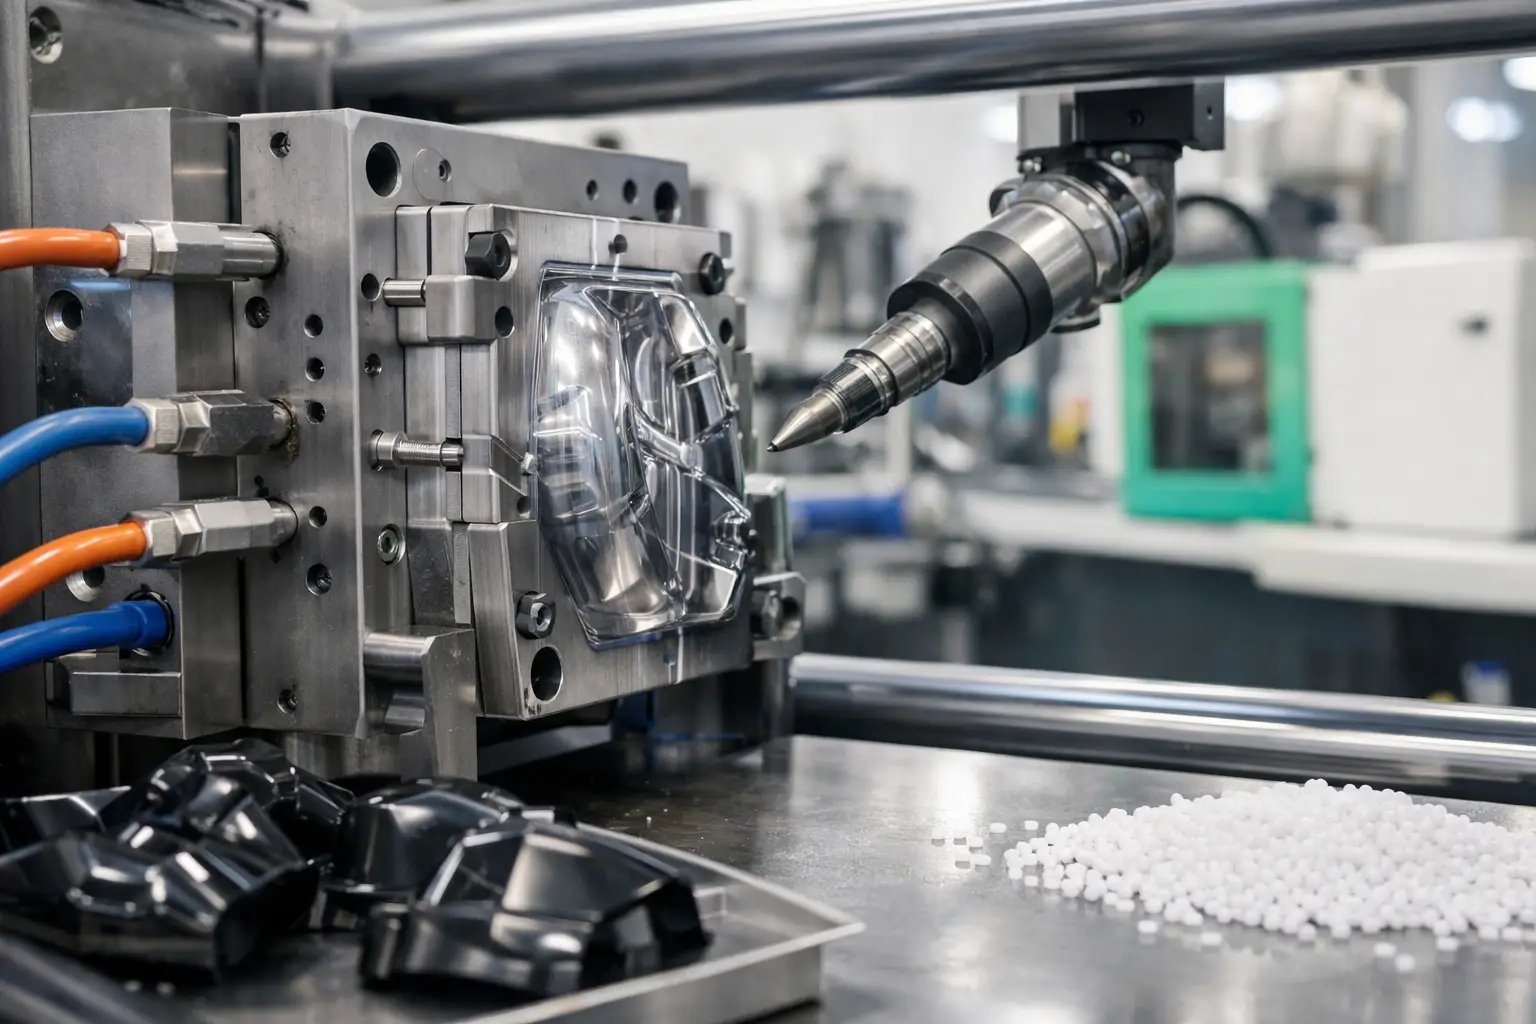
La ubicación de la compuerta debe permitir un llenado balanceado y evitar líneas de unión en zonas de alta carga. La pieza también necesita ventilación para que el aire salga de la cavidad; de lo contrario, pueden aparecer quemaduras, falta de llenado o variaciones superficiales. Estos elementos pertenecen al diseño del molde, pero deben analizarse junto con la geometría del producto.
Las cavidades profundas, los huecos laterales, las roscas internas y los socavados pueden requerir correderas, elevadores o mecanismos especiales. Son soluciones posibles, aunque elevan el costo y el mantenimiento del herramental. Si una característica no es indispensable para la función, simplificarla puede mejorar la repetibilidad y acelerar la producción.
El volumen anual también cambia la decisión. Para series cortas, quizá convenga una solución de menor inversión inicial o incluso otro proceso de fabricación. Para piezas de consumo recurrente, un molde optimizado con más cavidades puede reducir el costo unitario y mejorar los tiempos de suministro. No existe una configuración correcta sin considerar la demanda real y la criticidad del componente.
Tolerancias y ensambles: especifique lo que realmente importa
Las tolerancias muy cerradas incrementan el costo y no siempre aportan valor. En moldeo por inyección existe contracción, variación entre lotes, condiciones de proceso y cambios por temperatura o humedad. Por ello, es preferible identificar las cotas funcionales: diámetros de ensamble, zonas de sellado, apoyos, distancia entre puntos de fijación y superficies de contacto.
Cuando una pieza debe acoplarse con metal, hule, poliuretano o vidrio, hay que evaluar la acumulación de tolerancias del conjunto. Un ensamble a presión puede trabajar correctamente con una resina flexible y fallar con un plástico rígido. Un inserto metálico mejora la resistencia de una rosca, pero exige controlar la expansión térmica, la fijación dentro del molde y la carga de apriete.
Antes de liberar producción, conviene validar prototipos en la condición más cercana a la operación. Medir la pieza recién moldeada no basta. Debe verificarse después de estabilizarse, durante el ensamble y bajo carga, temperatura, vibración o exposición química cuando aplique.
Información que acelera una cotización técnica
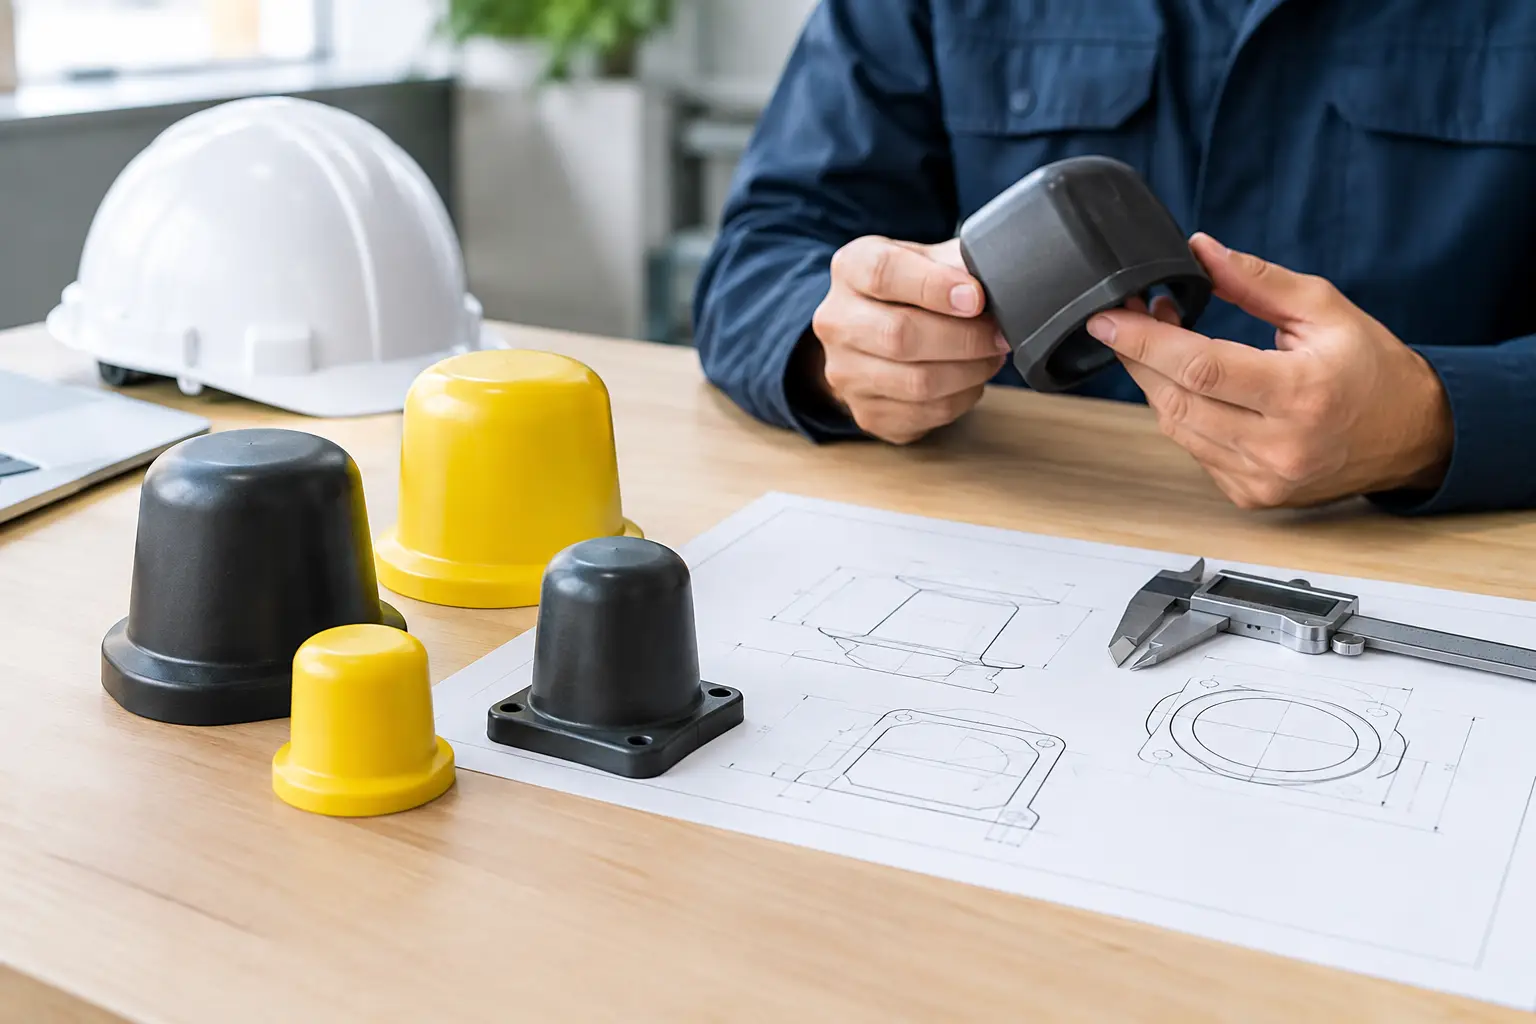
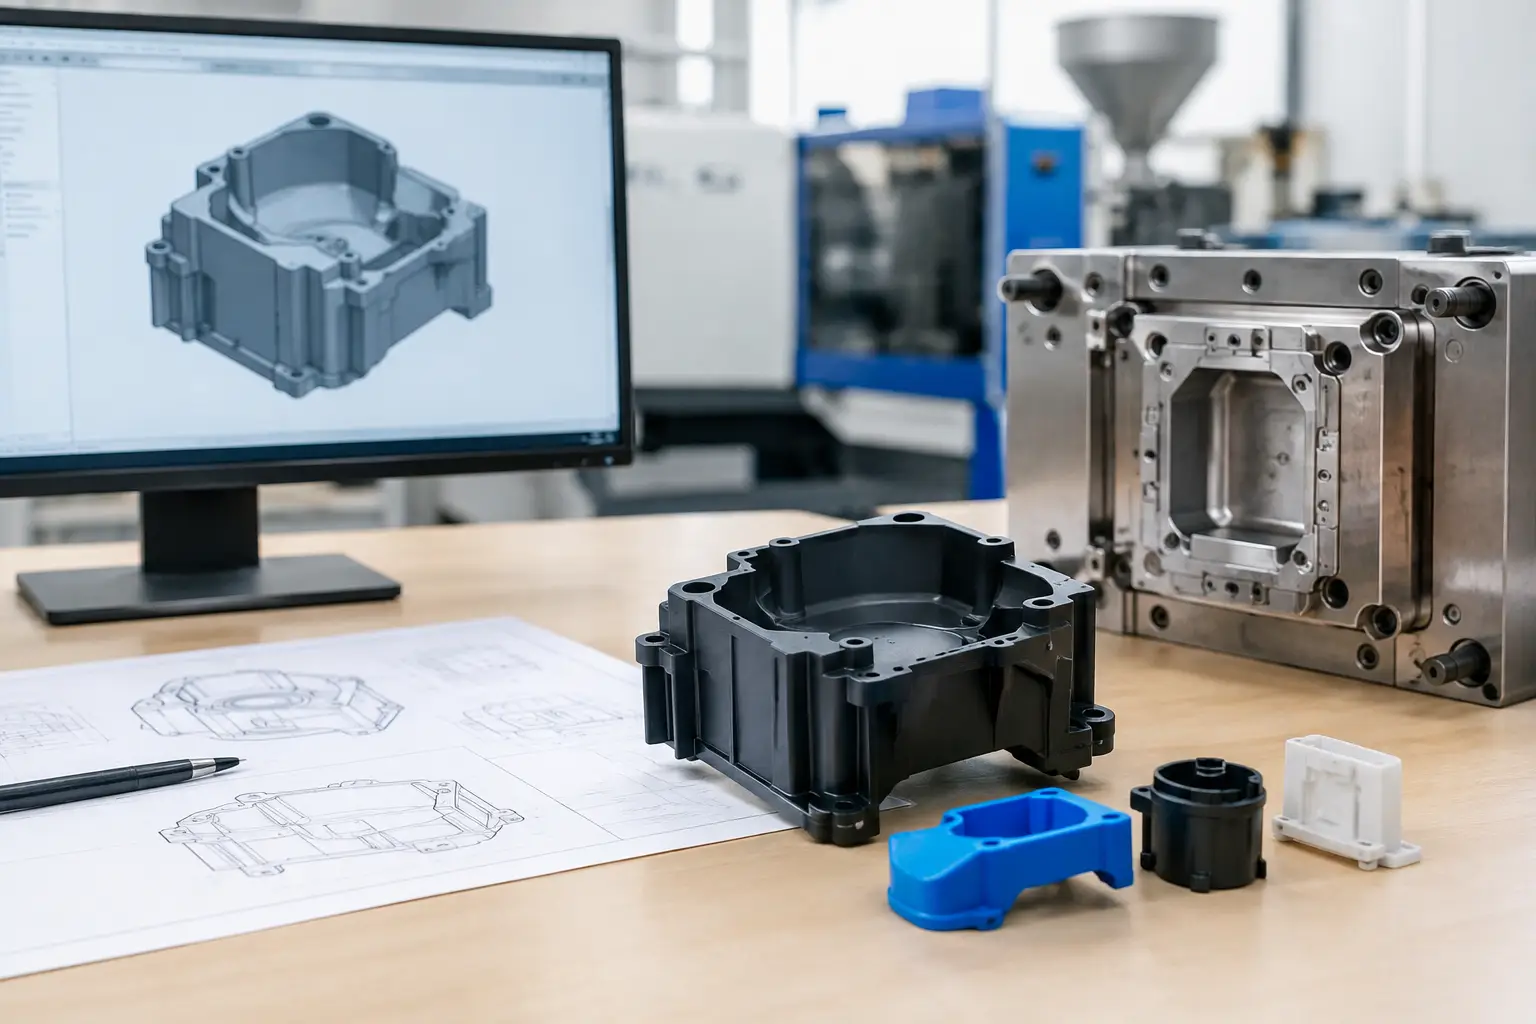
Un proveedor puede orientar mejor el proyecto cuando recibe un plano con cotas críticas, archivo 3D, muestra física si existe y una descripción clara de la aplicación. Además del volumen estimado, son relevantes el material deseado o las propiedades requeridas, el color, el acabado, las certificaciones aplicables y la fecha objetivo de entrega.
En RubberSelection, el análisis de geometría y material puede integrarse con la fabricación de componentes plásticos, sellos, perfiles de hule y piezas especiales cuando el proyecto requiere una solución de ensamble completa. Esto permite revisar desde el principio las interfaces entre materiales y evitar ajustes costosos después de fabricar el herramental.
Una buena pieza inyectada empieza con una pregunta concreta: ¿qué debe soportar durante su vida útil? Responderla con datos de operación, no con supuestos, permite convertir un plano en un componente confiable para la planta.