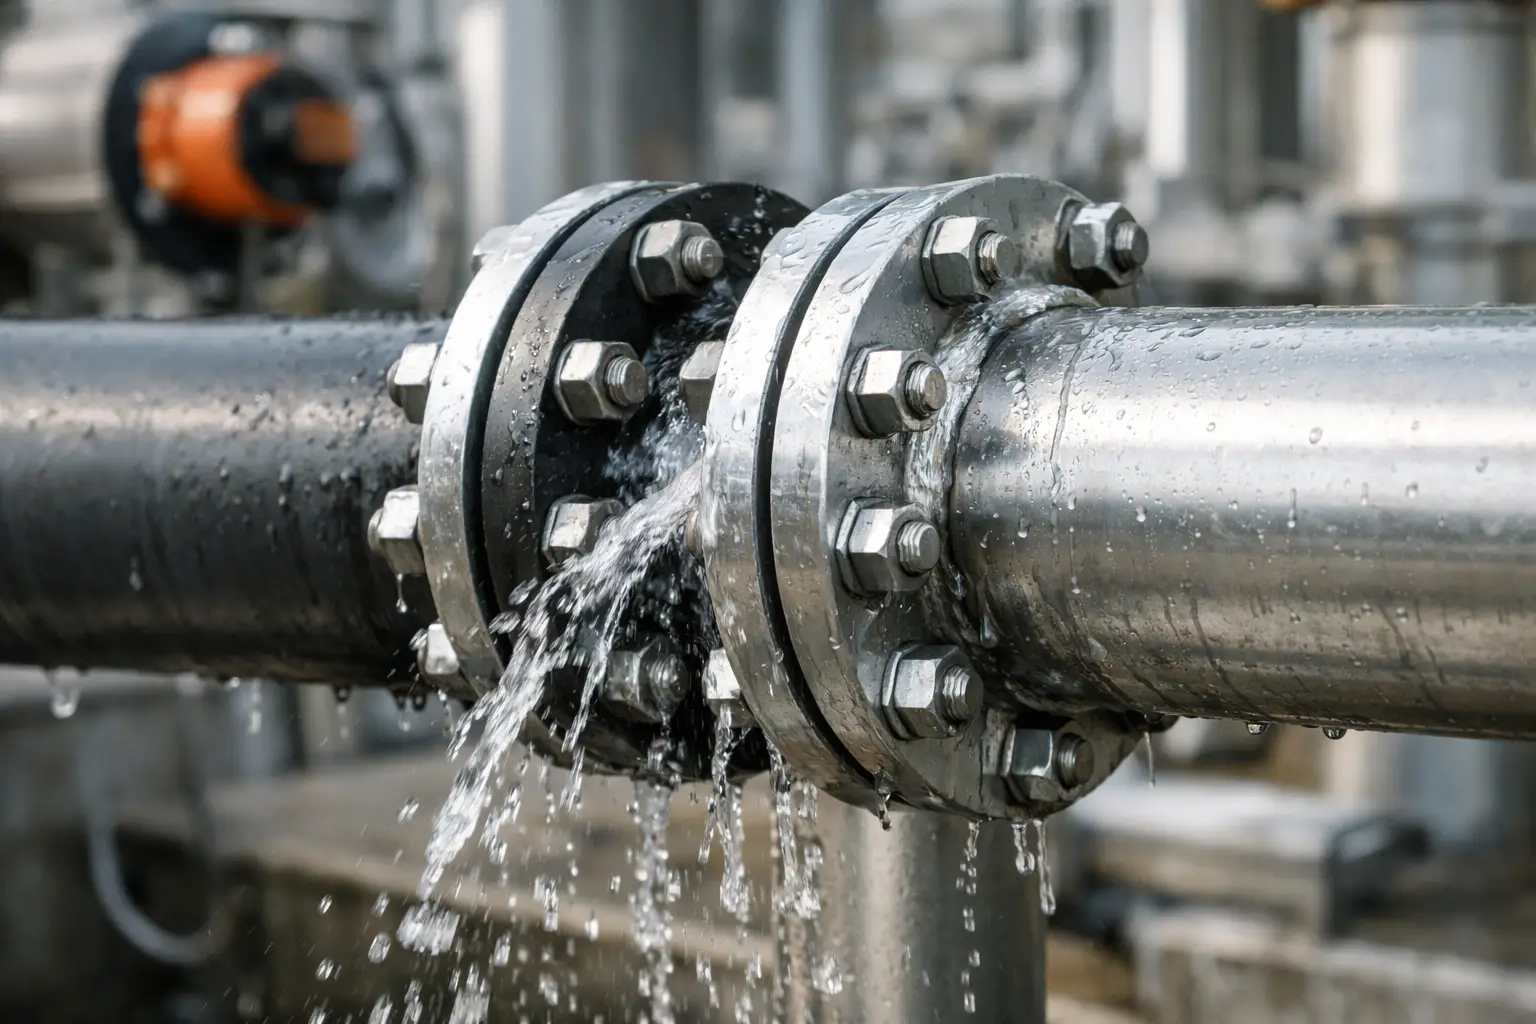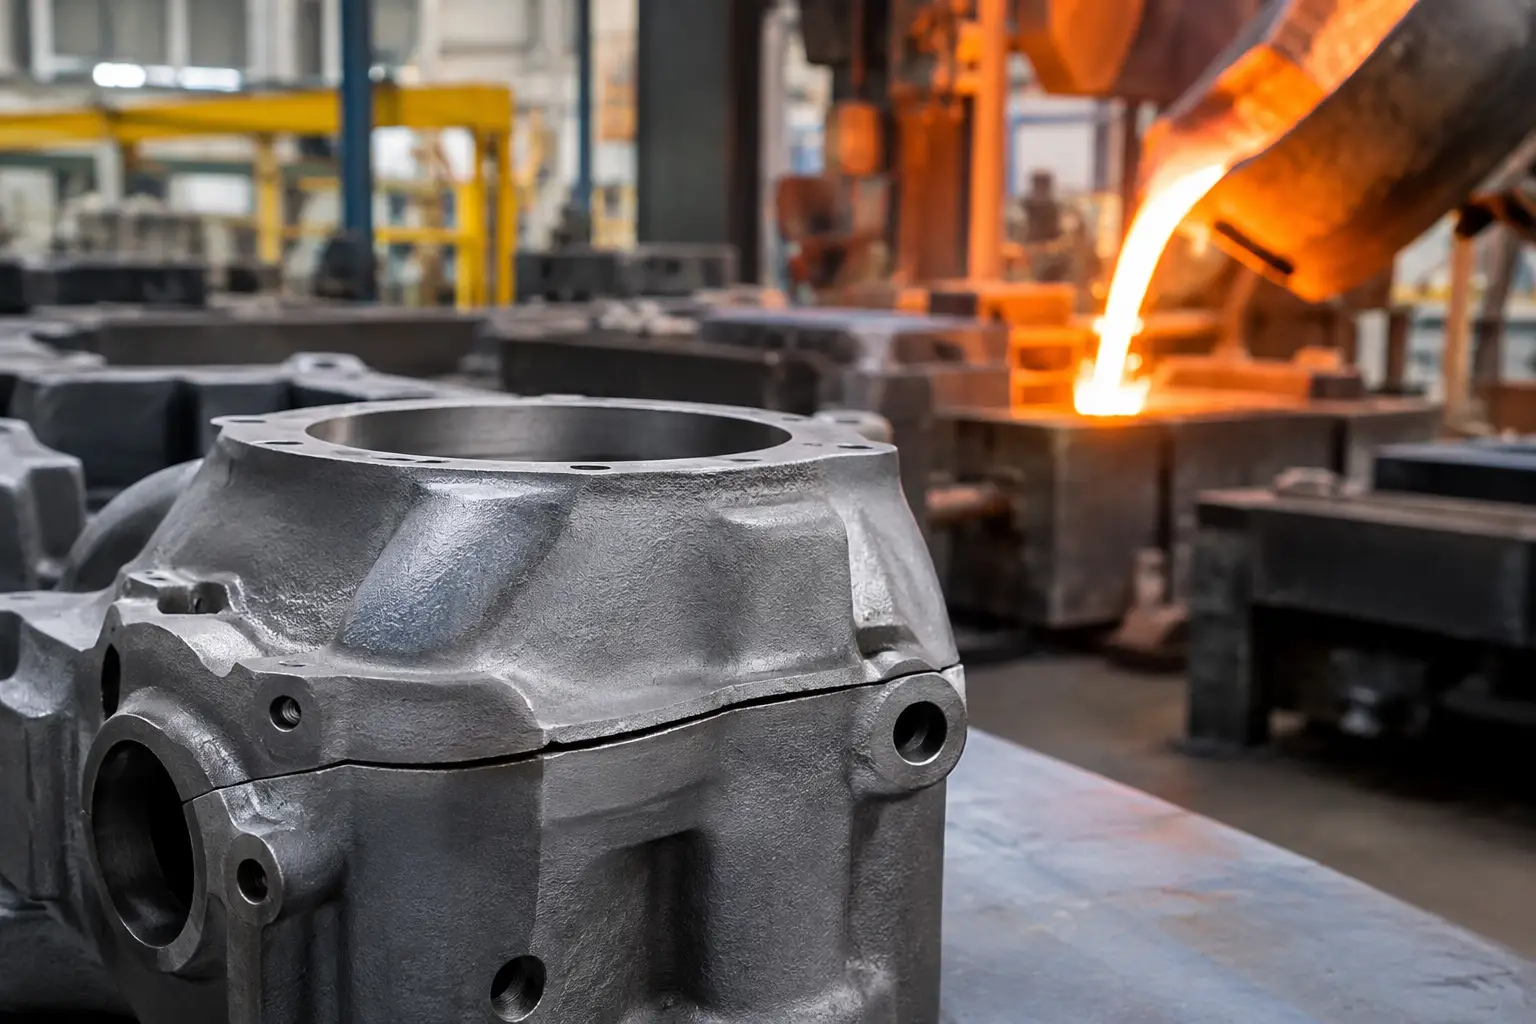
Una fuga en la unión de un ducto, una tapa de inspección o una brida de proceso puede detener una línea completa de colada. Este caso de juntas en fundición parte de un problema frecuente: el reemplazo repetitivo de sellos aparentemente correctos que fallan antes de cumplir la vida útil esperada, elevando el consumo de refacciones y exponiendo al personal a condiciones inseguras.
En una fundición, una junta no trabaja aislada. Debe soportar temperatura, partículas abrasivas, vibración, presión, desalineación entre bridas y, en muchas zonas, contacto con aceites, refrigerantes, humos o polvo metálico. Elegirla únicamente por sus dimensiones o por un precio unitario bajo suele trasladar el costo al mantenimiento correctivo.
Caso de juntas en fundición: falla recurrente en ductos
Considere una aplicación típica: una junta plana instalada entre bridas de un ducto de extracción cercano a un horno. El equipo presentaba fugas de polvo y gases calientes después de pocas semanas de operación. El mantenimiento sustituía la junta con el mismo material disponible en almacén, pero el problema reaparecía en distintos puntos de la línea.
La primera observación fue que la fuga no respondía a una sola causa. Las bridas tenían deformaciones menores por ciclos térmicos, los pernos no mantenían una carga uniforme y el ducto transmitía vibración desde el ventilador. La junta utilizada era demasiado rígida para compensar esas irregularidades y, al mismo tiempo, no tenía suficiente resistencia para conservar su integridad ante la temperatura y el polvo abrasivo.
Este tipo de caso demuestra que el material de la junta importa, pero también el diseño de la unión. Una pieza de buena calidad no compensará una brida severamente dañada ni un apriete incorrecto. Del mismo modo, corregir la brida sin revisar la compatibilidad química y térmica del sello puede producir una falla distinta a corto plazo.
Diagnóstico antes de fabricar o seleccionar
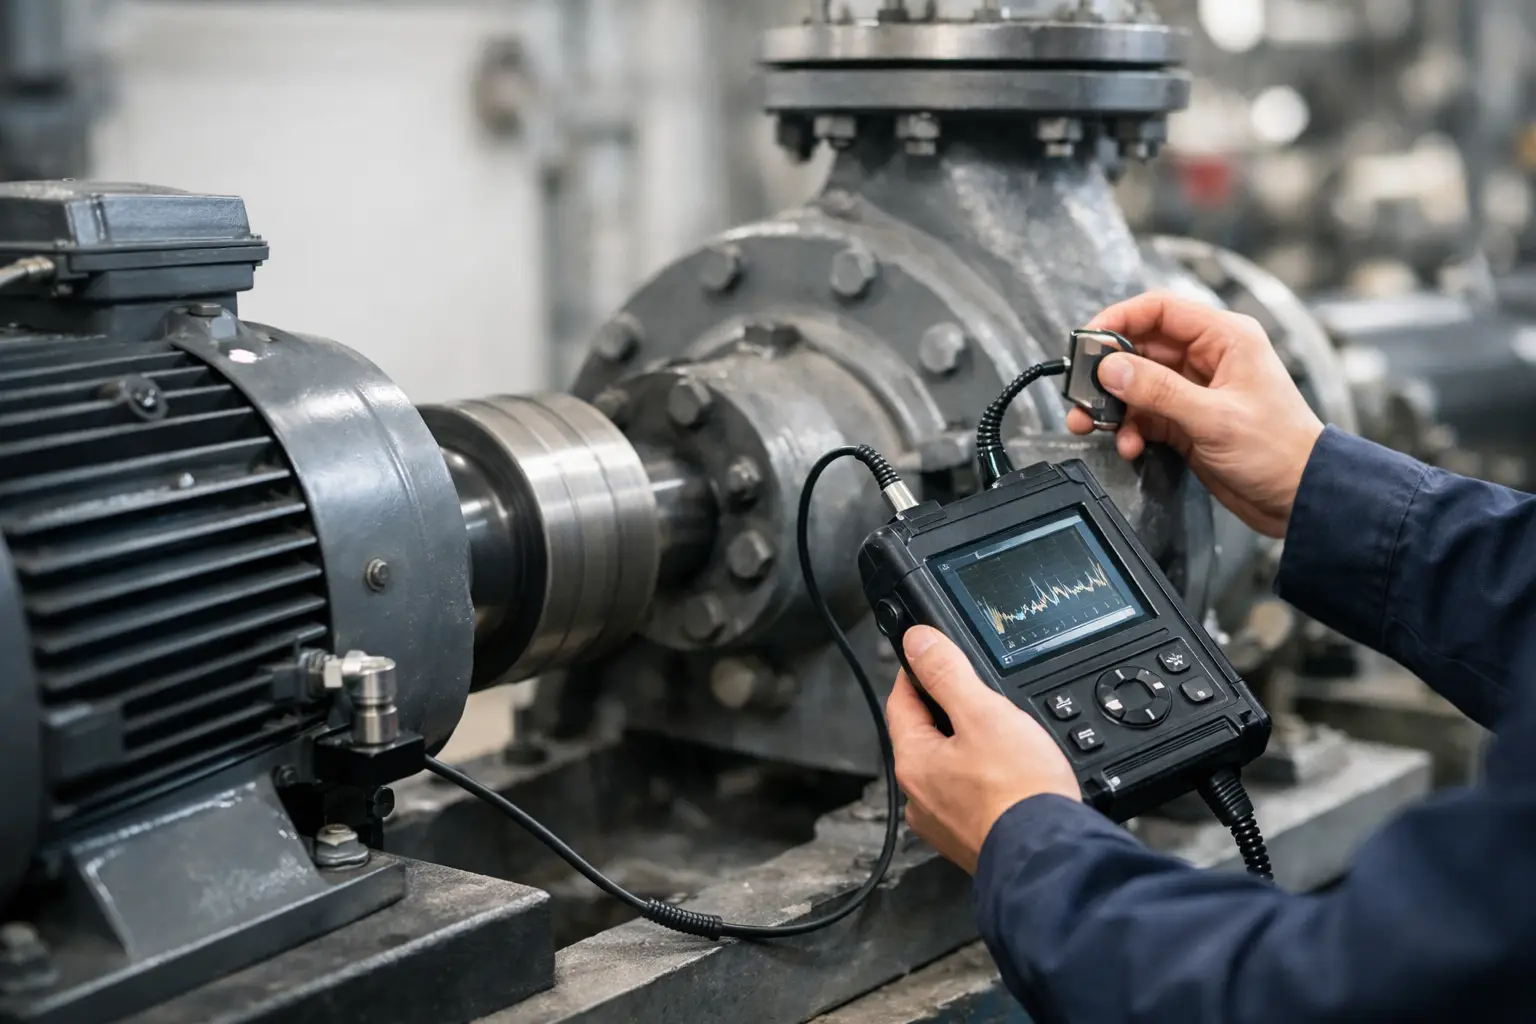
El diagnóstico debe iniciar en el punto de operación, no en el catálogo. Conviene confirmar la temperatura real de servicio, incluyendo picos durante arranques, paros y limpieza; la presión o el vacío; el medio que circulará por la unión; las dimensiones disponibles para el empaque; y el estado de las caras de sellado.
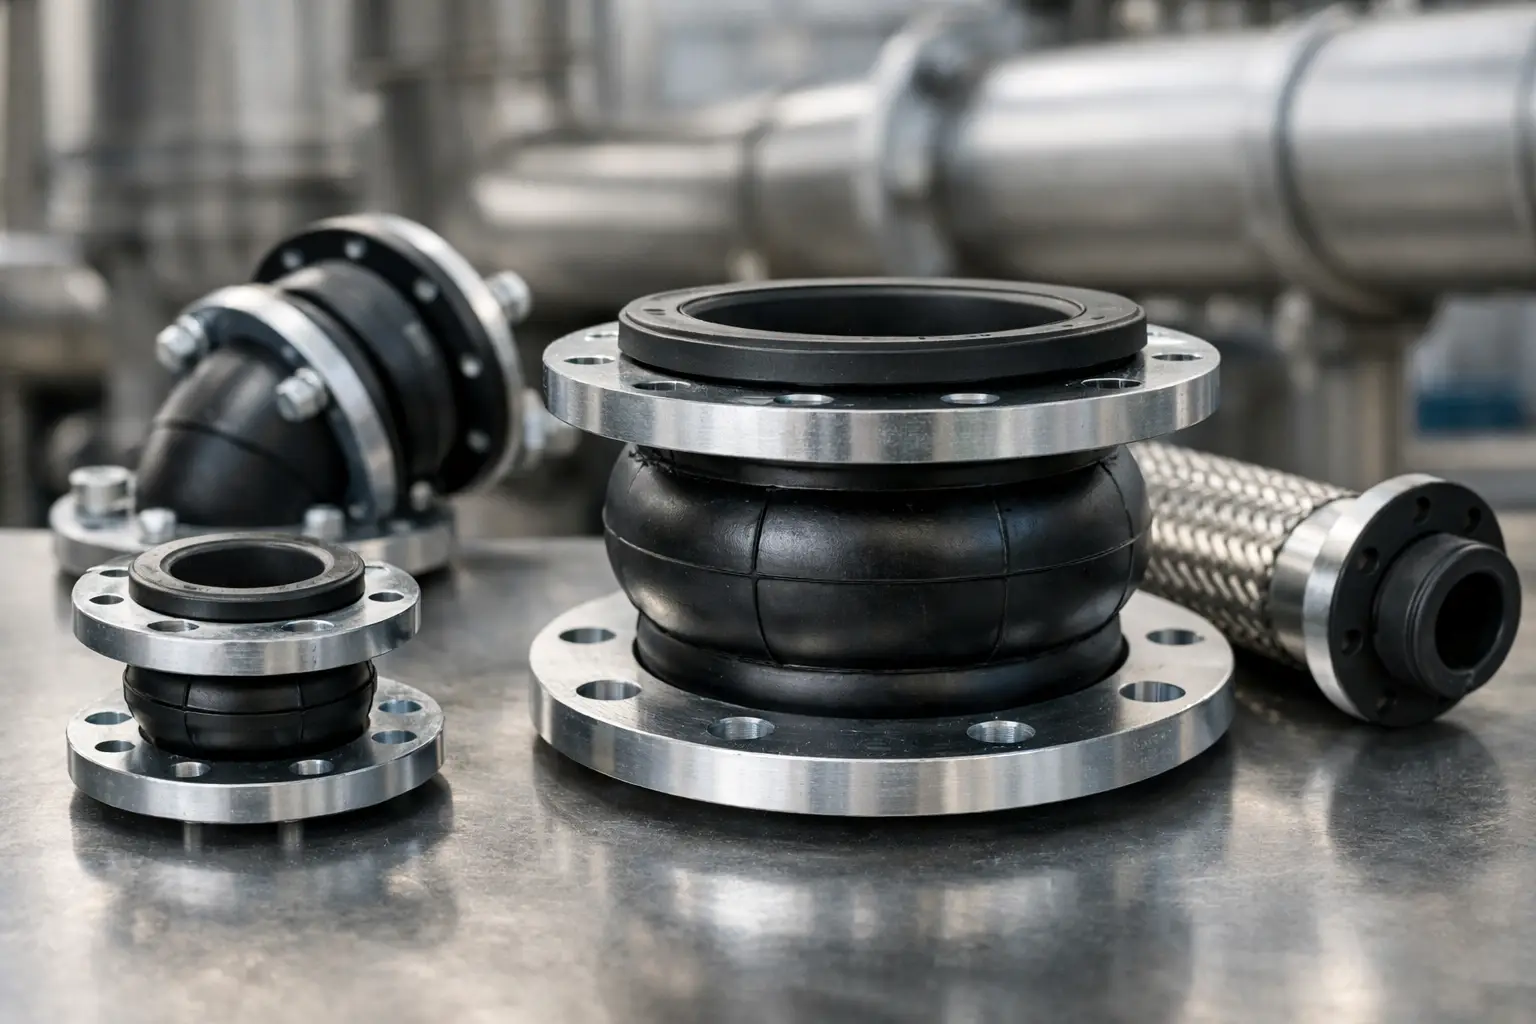
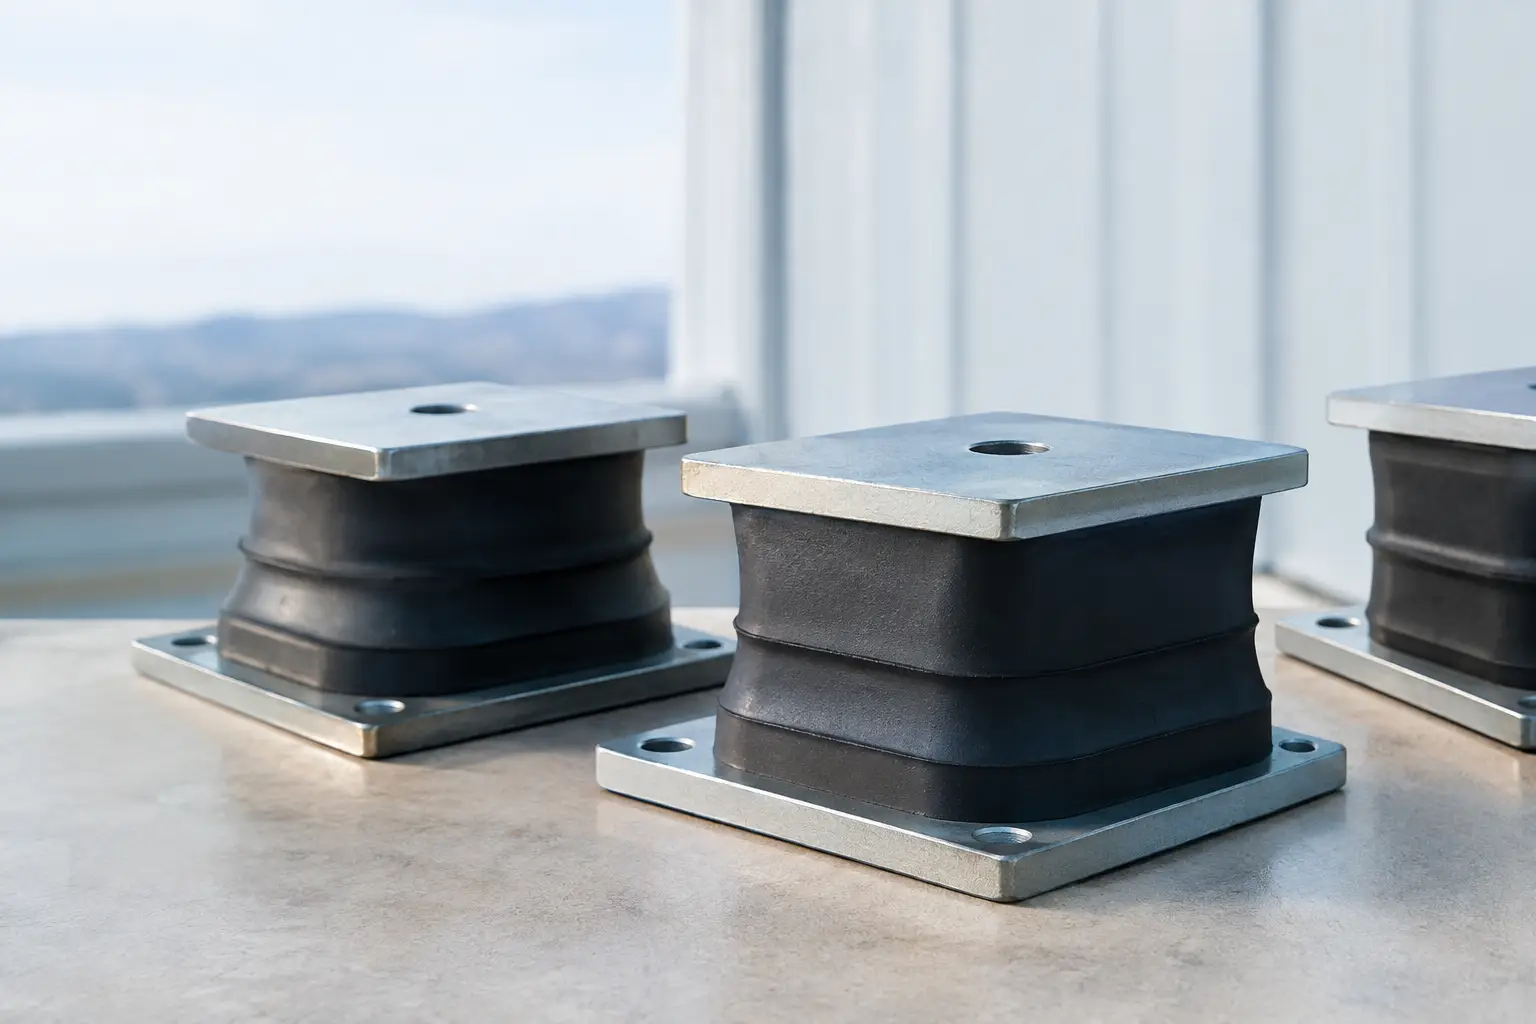
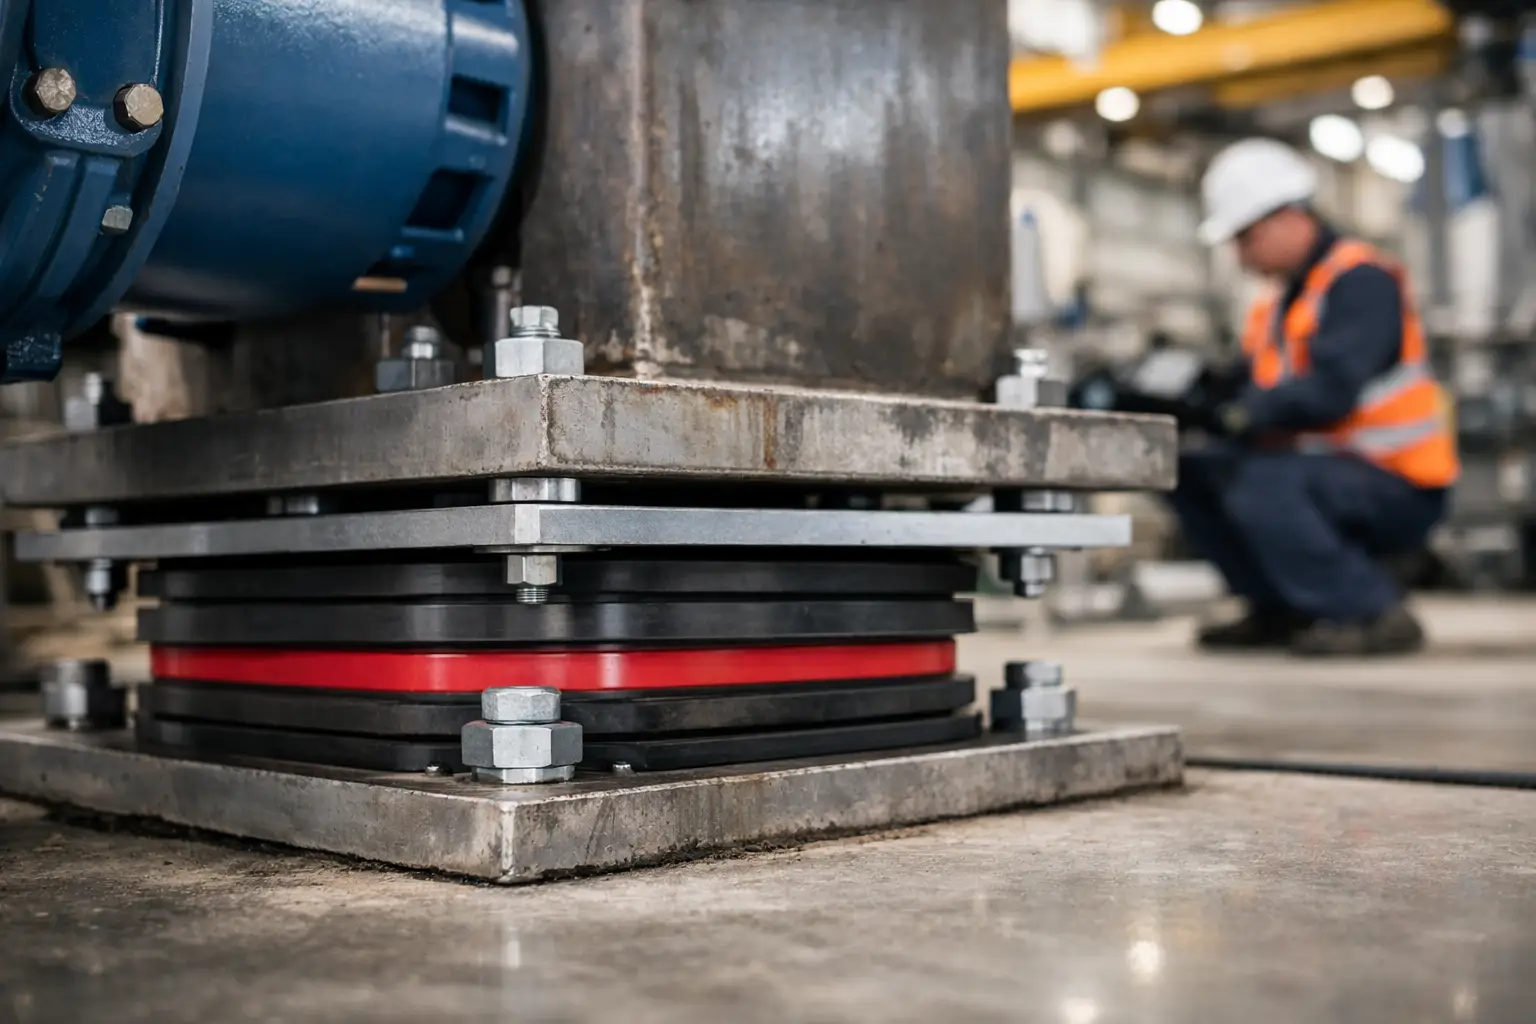
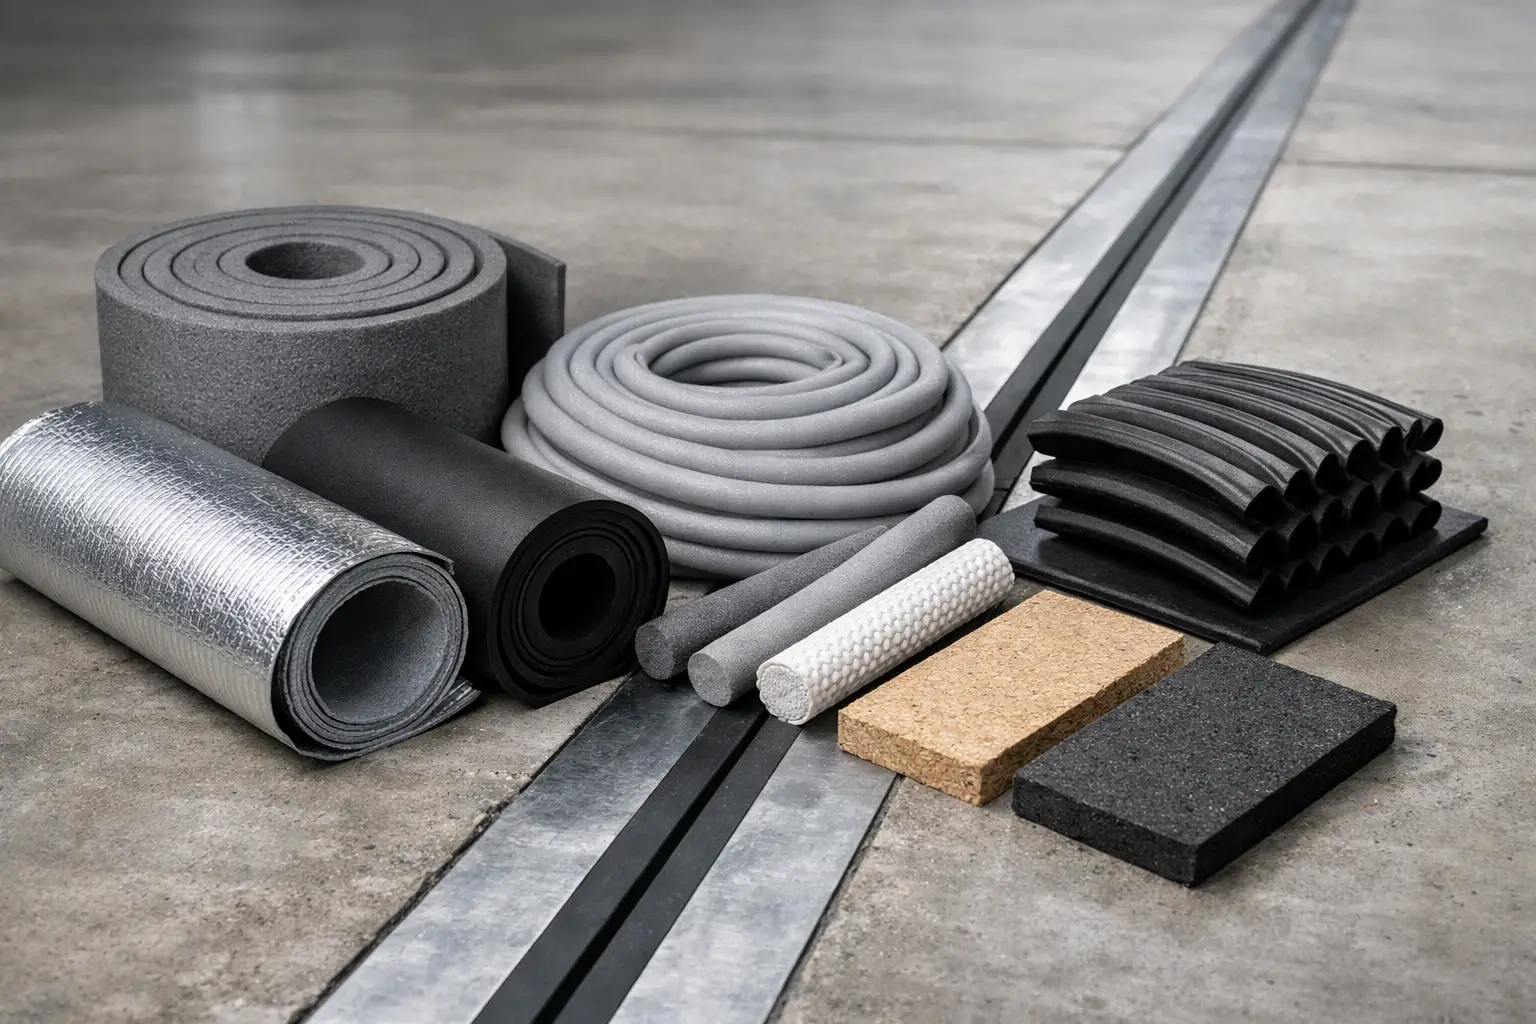
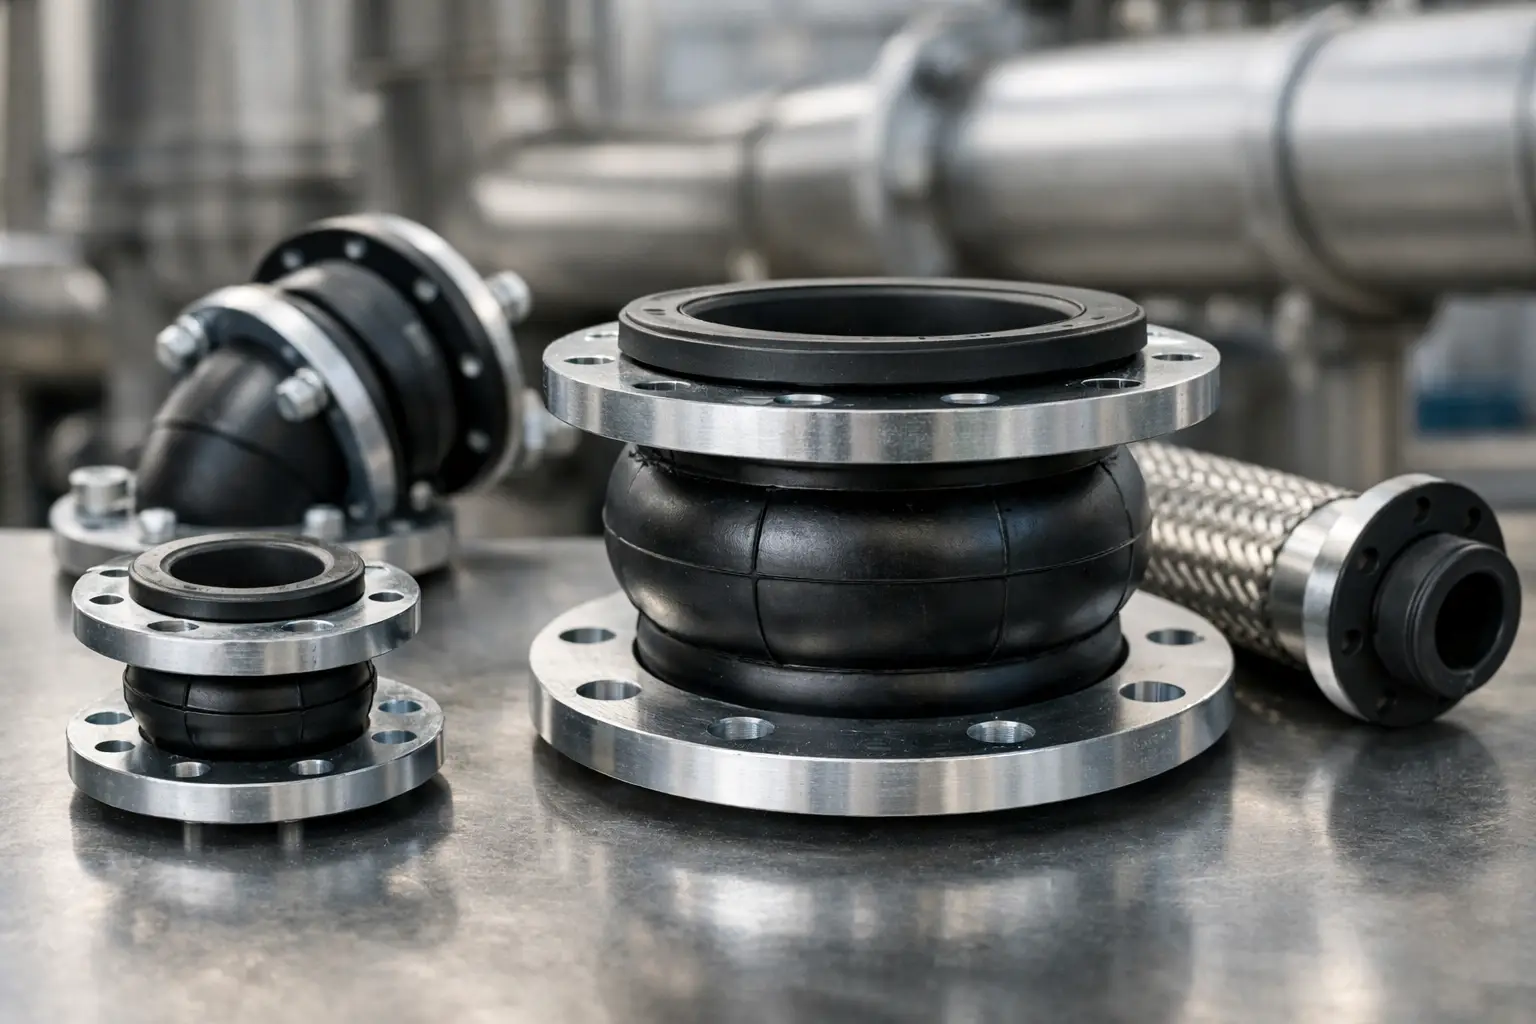
También debe revisarse si existe movimiento relativo. En ductos largos, tuberías conectadas a equipos vibratorios o líneas sujetas a expansión térmica, una junta plana puede quedar sometida a esfuerzos para los que no fue diseñada. En esos casos, una junta de expansión de hule o un arreglo con mayor capacidad de movimiento puede ser más adecuado que aumentar indiscriminadamente el espesor del empaque.
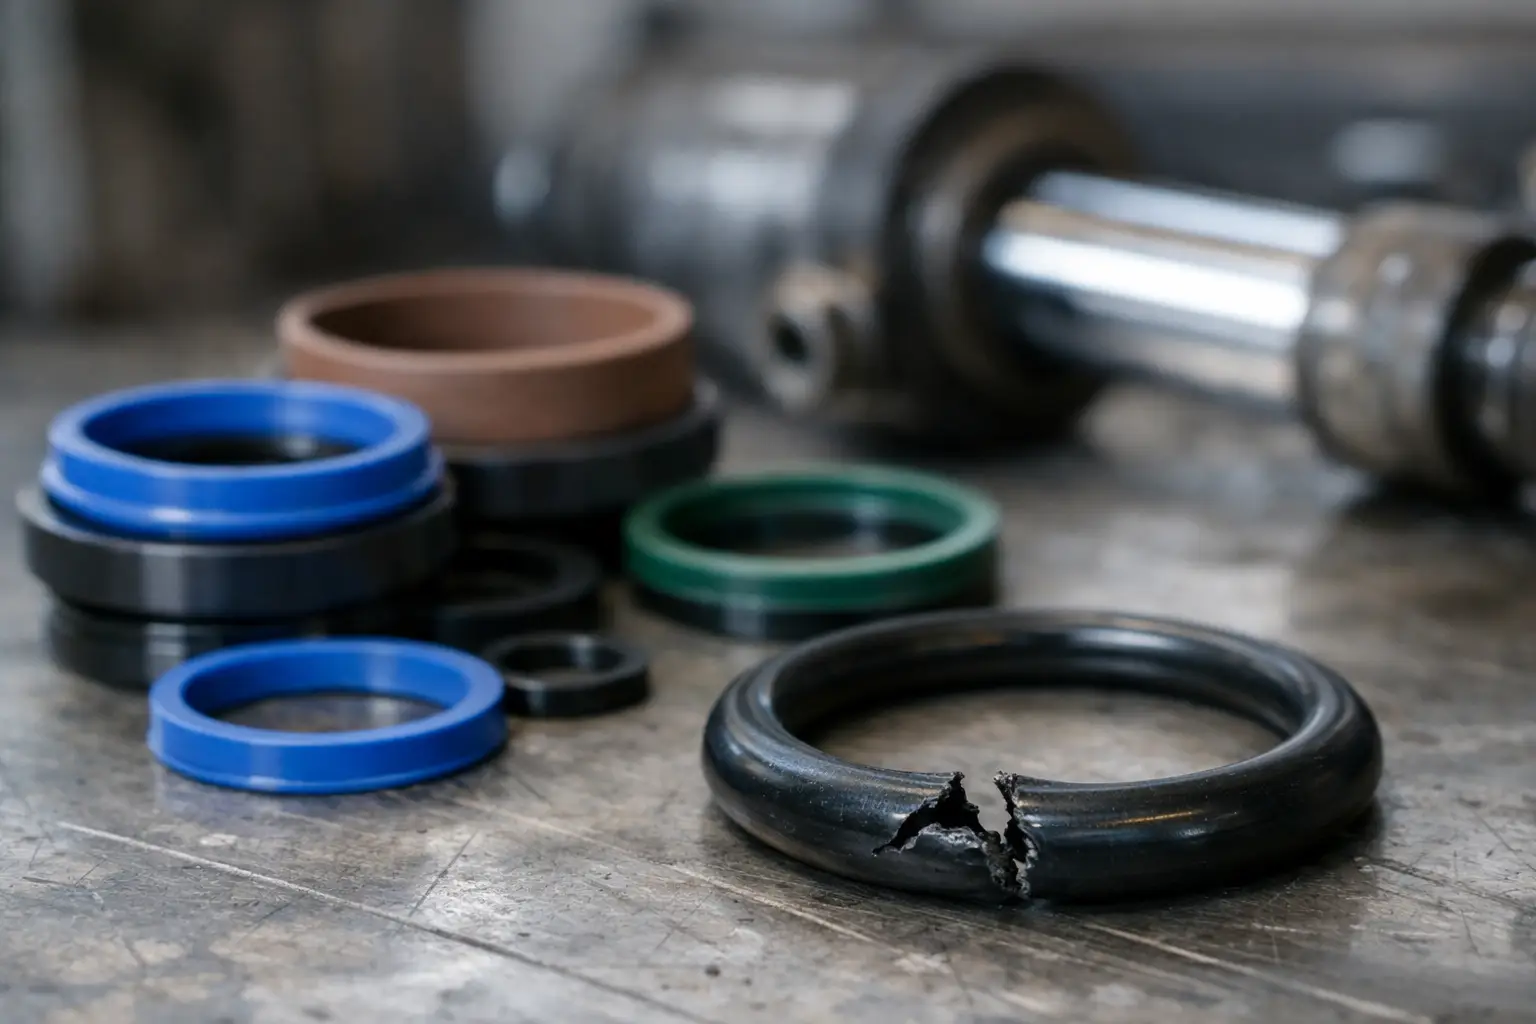
La evidencia de la falla ayuda a orientar la decisión. Una junta endurecida y cuarteada suele señalar exposición térmica excesiva o un compuesto inadecuado. Una pieza extruida hacia el interior de la brida puede indicar sobrepresión, holgura elevada o compresión incorrecta. Si el sello está desgastado sólo en una zona, es probable que haya desalineación, vibración o una carga desigual en los pernos.
Materiales para juntas en áreas de fundición
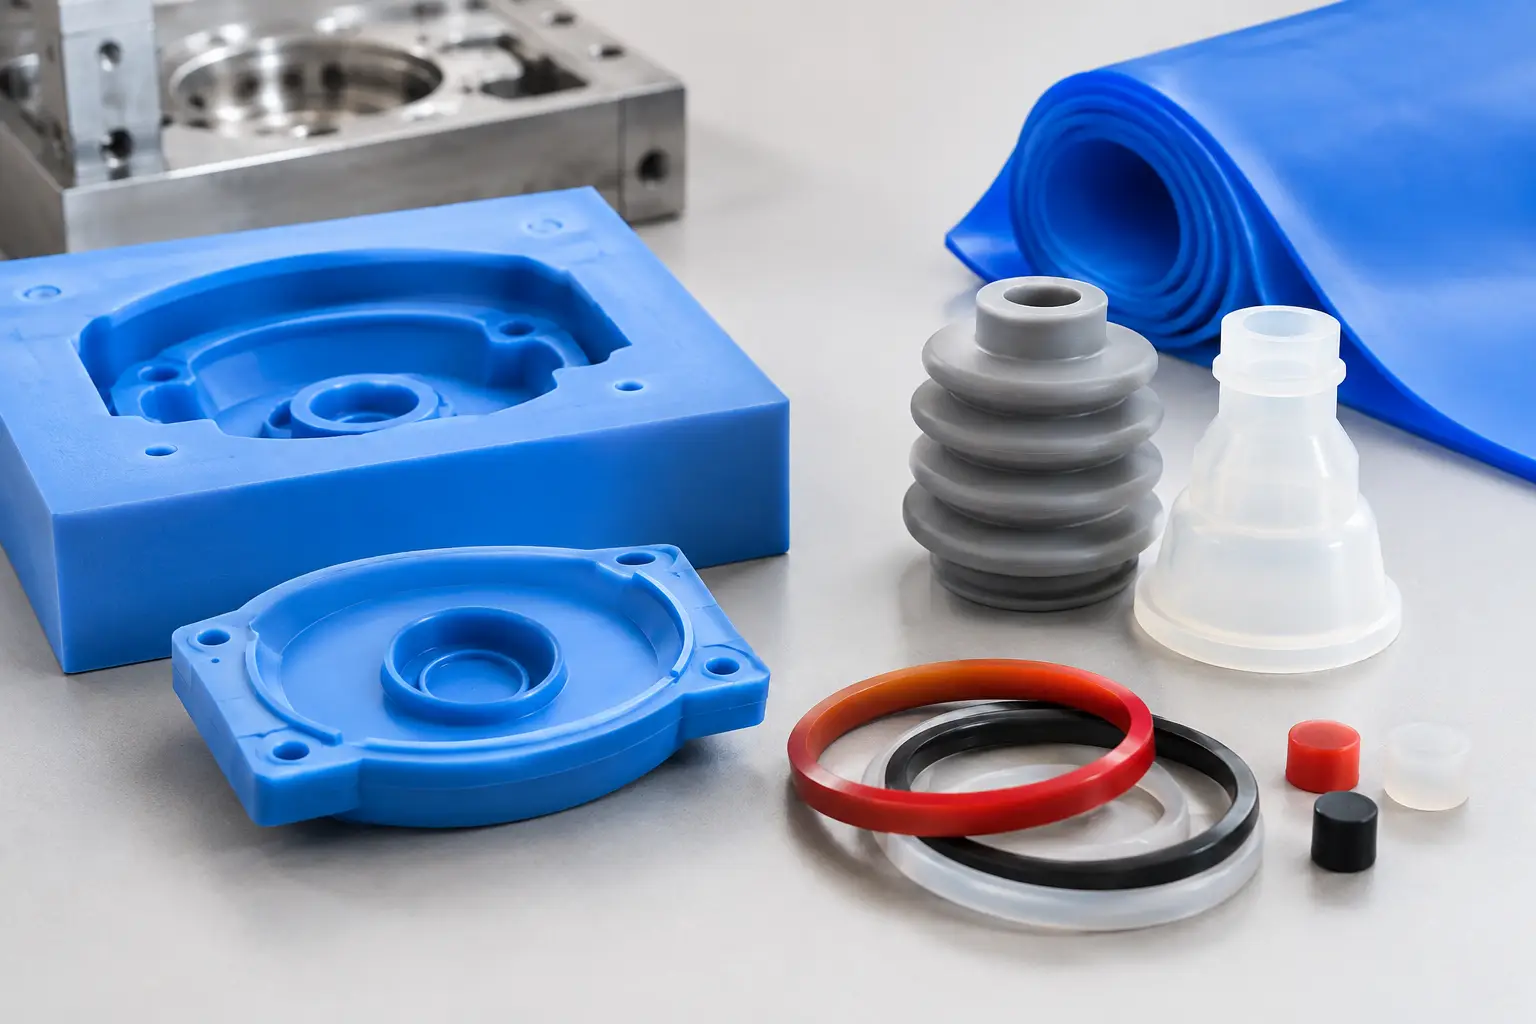
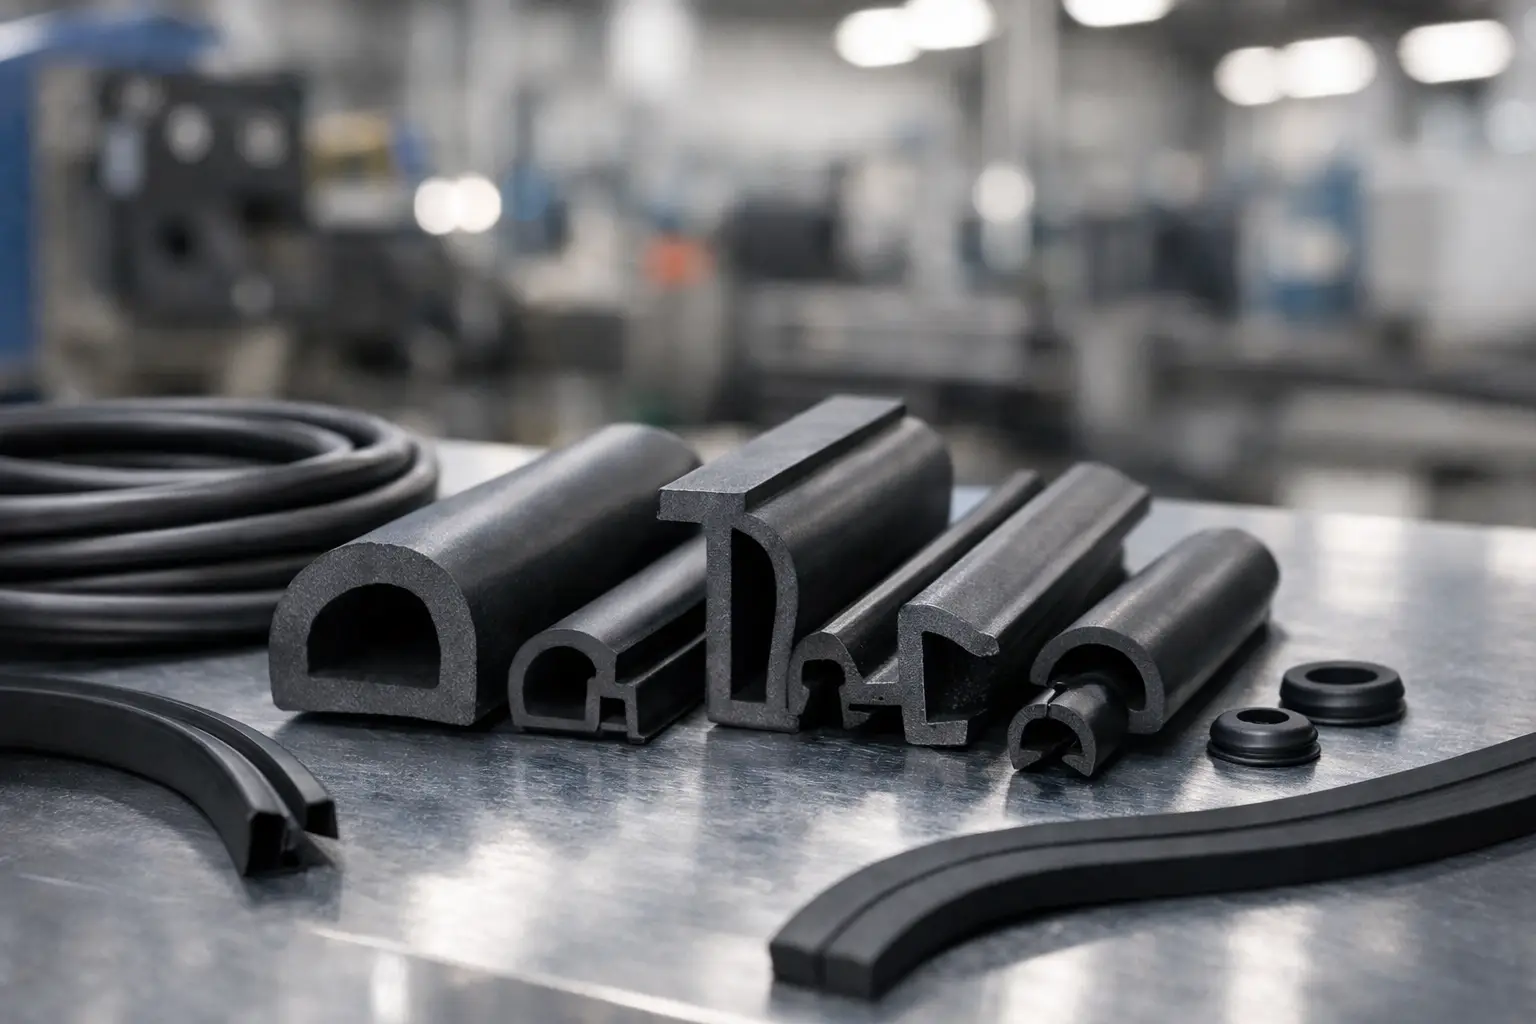
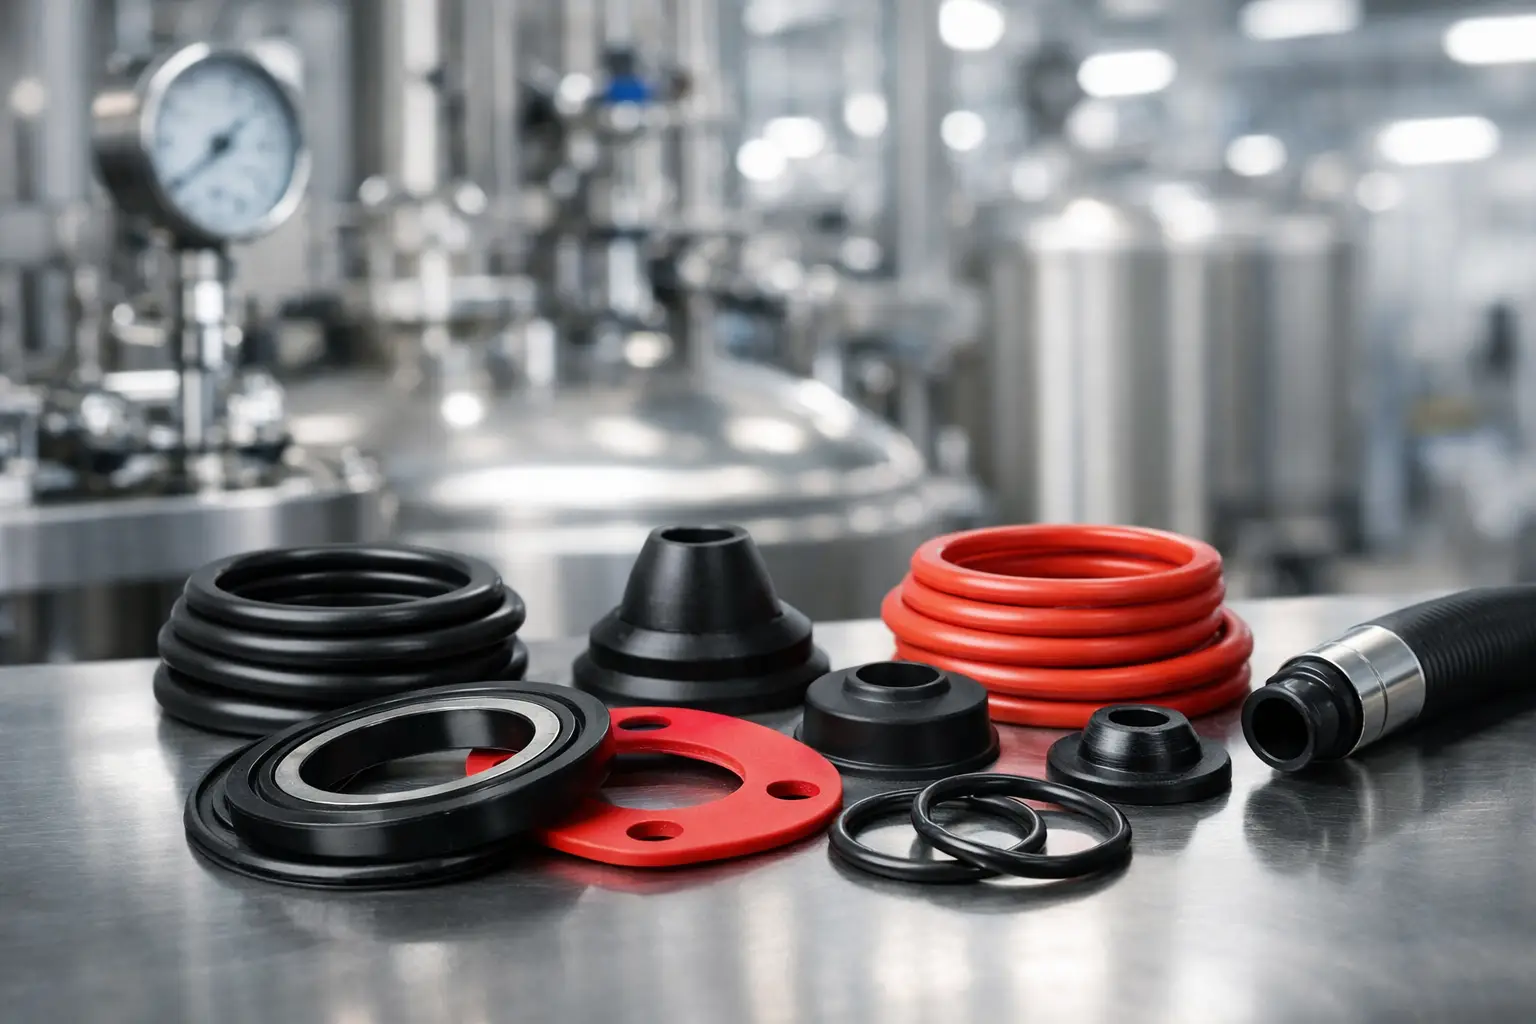
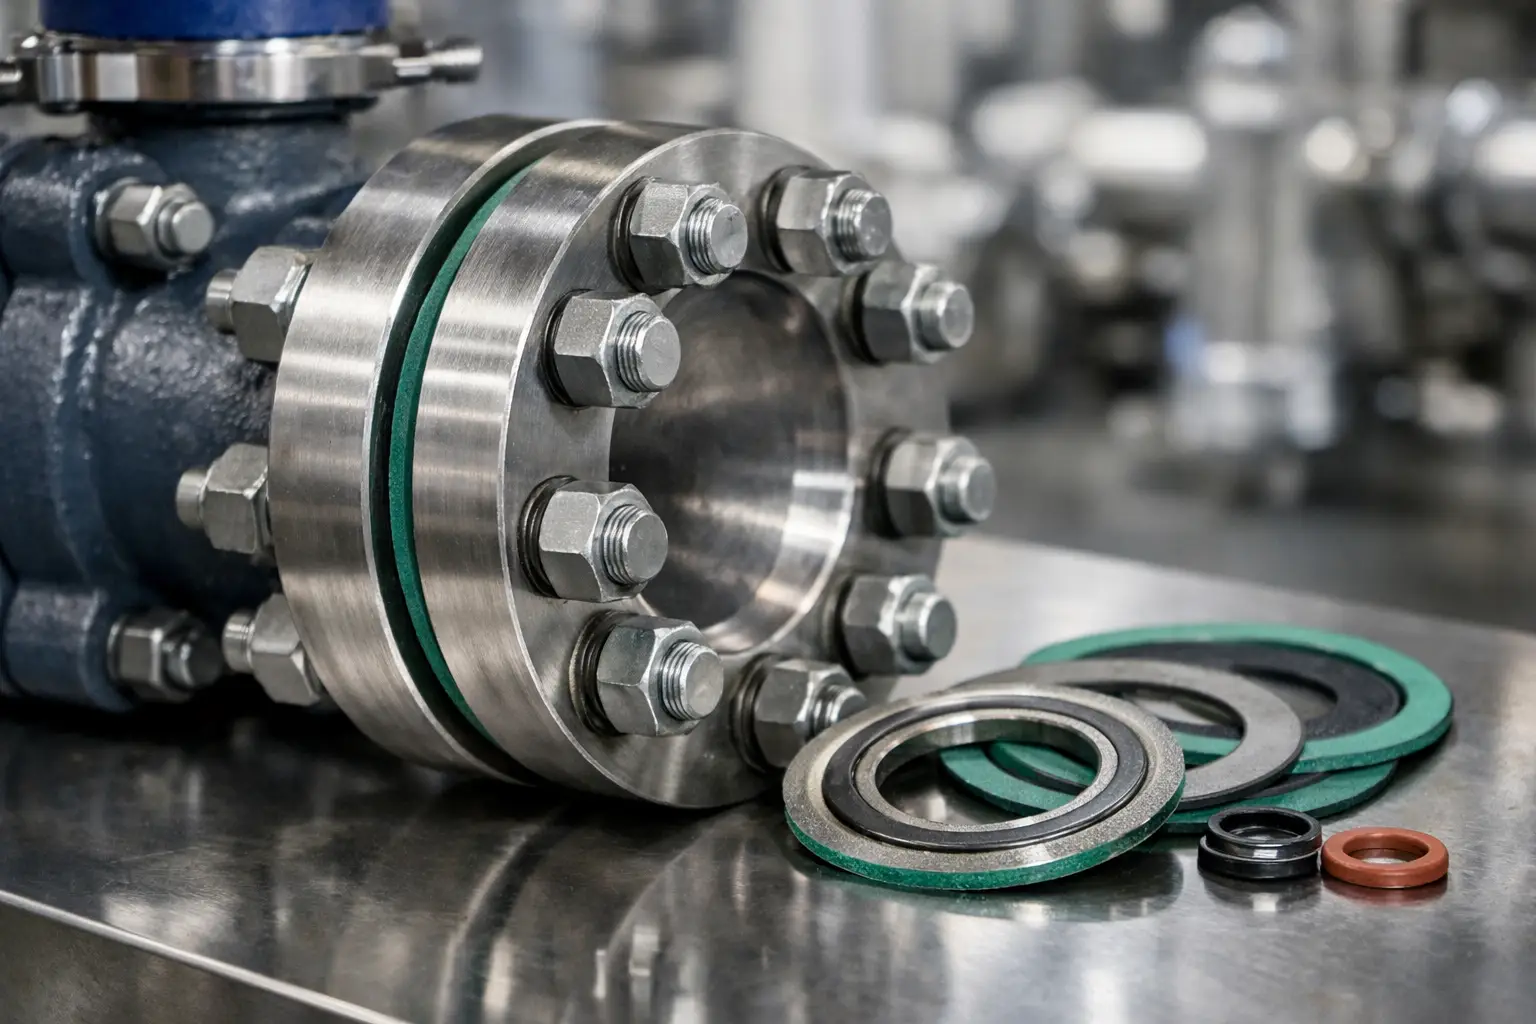
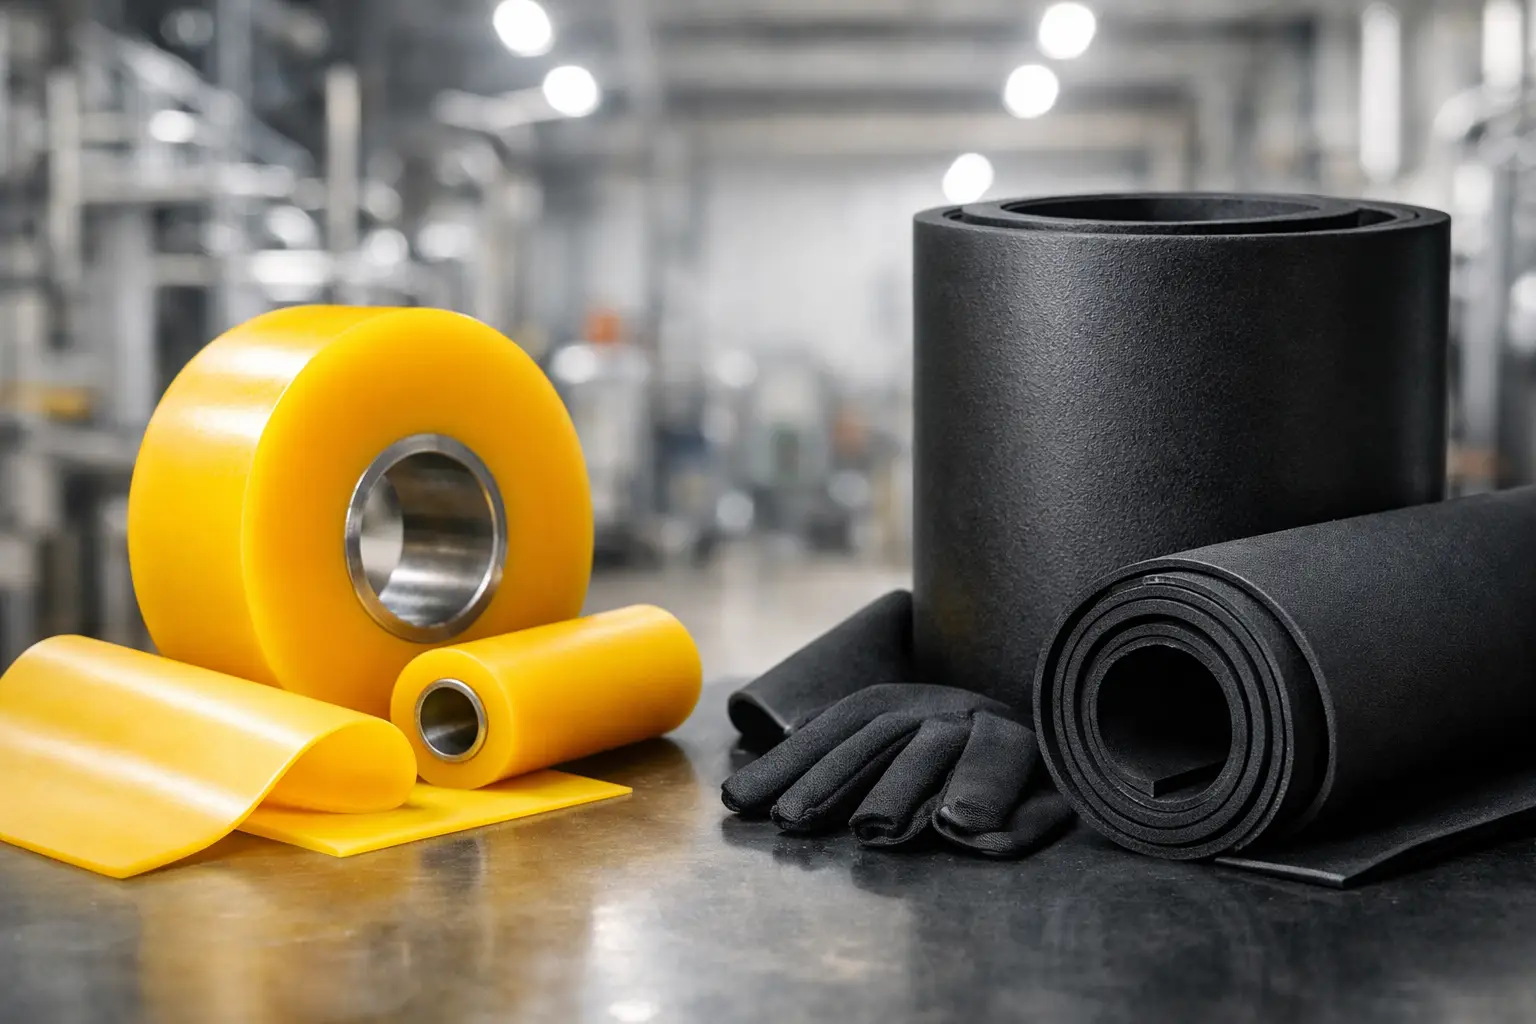
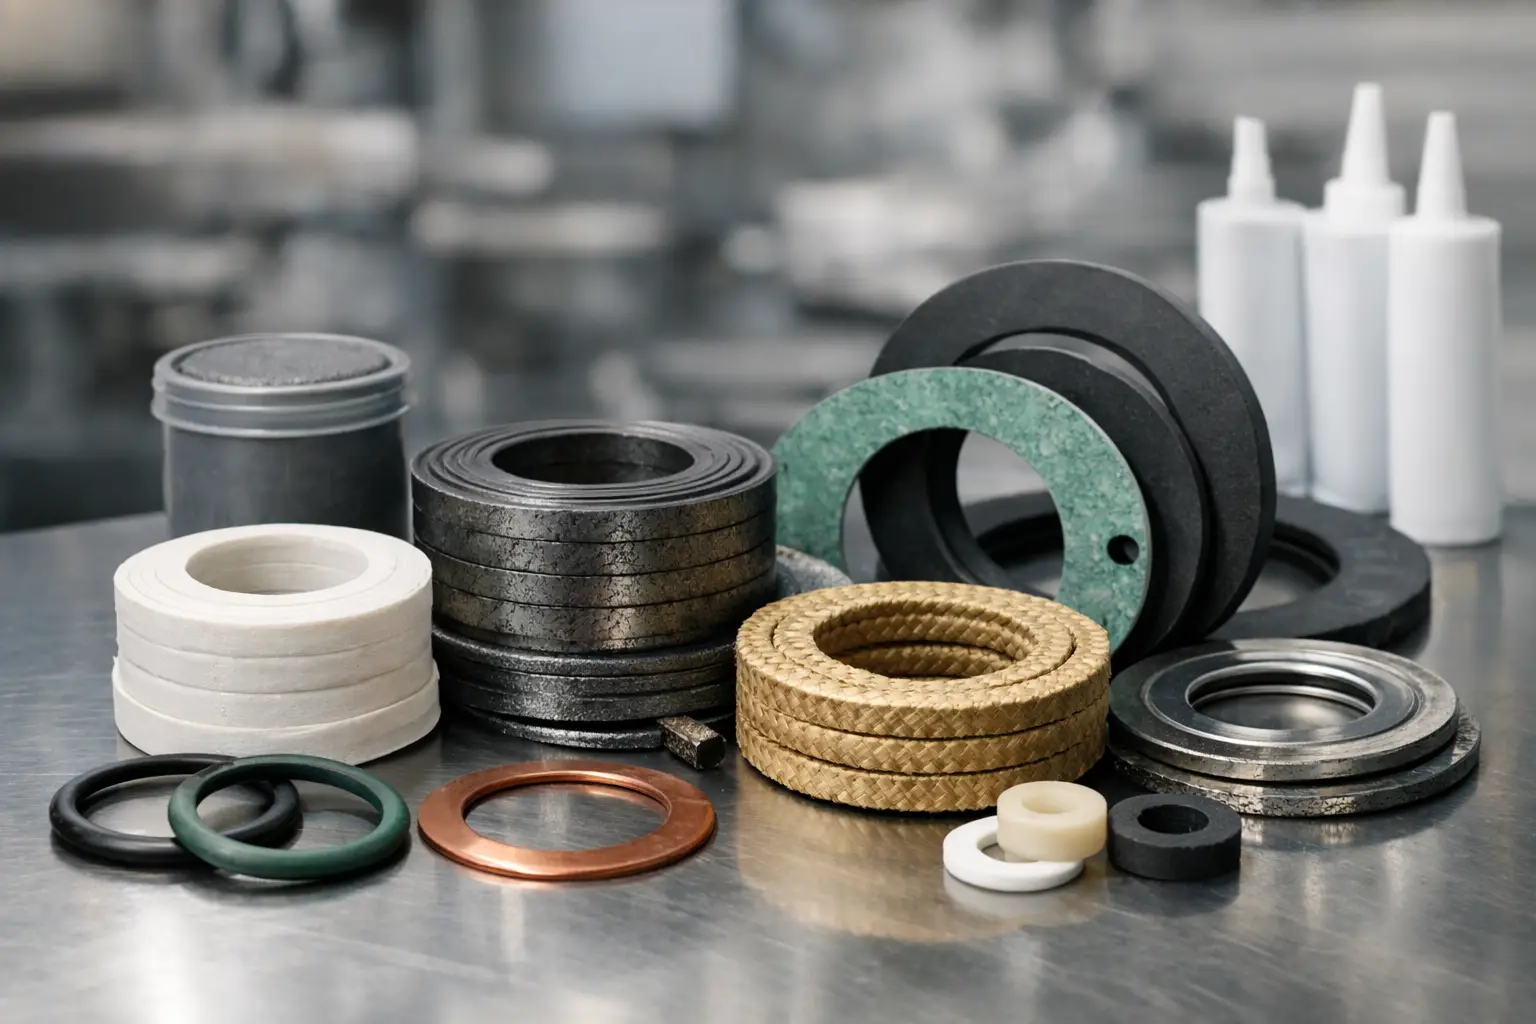
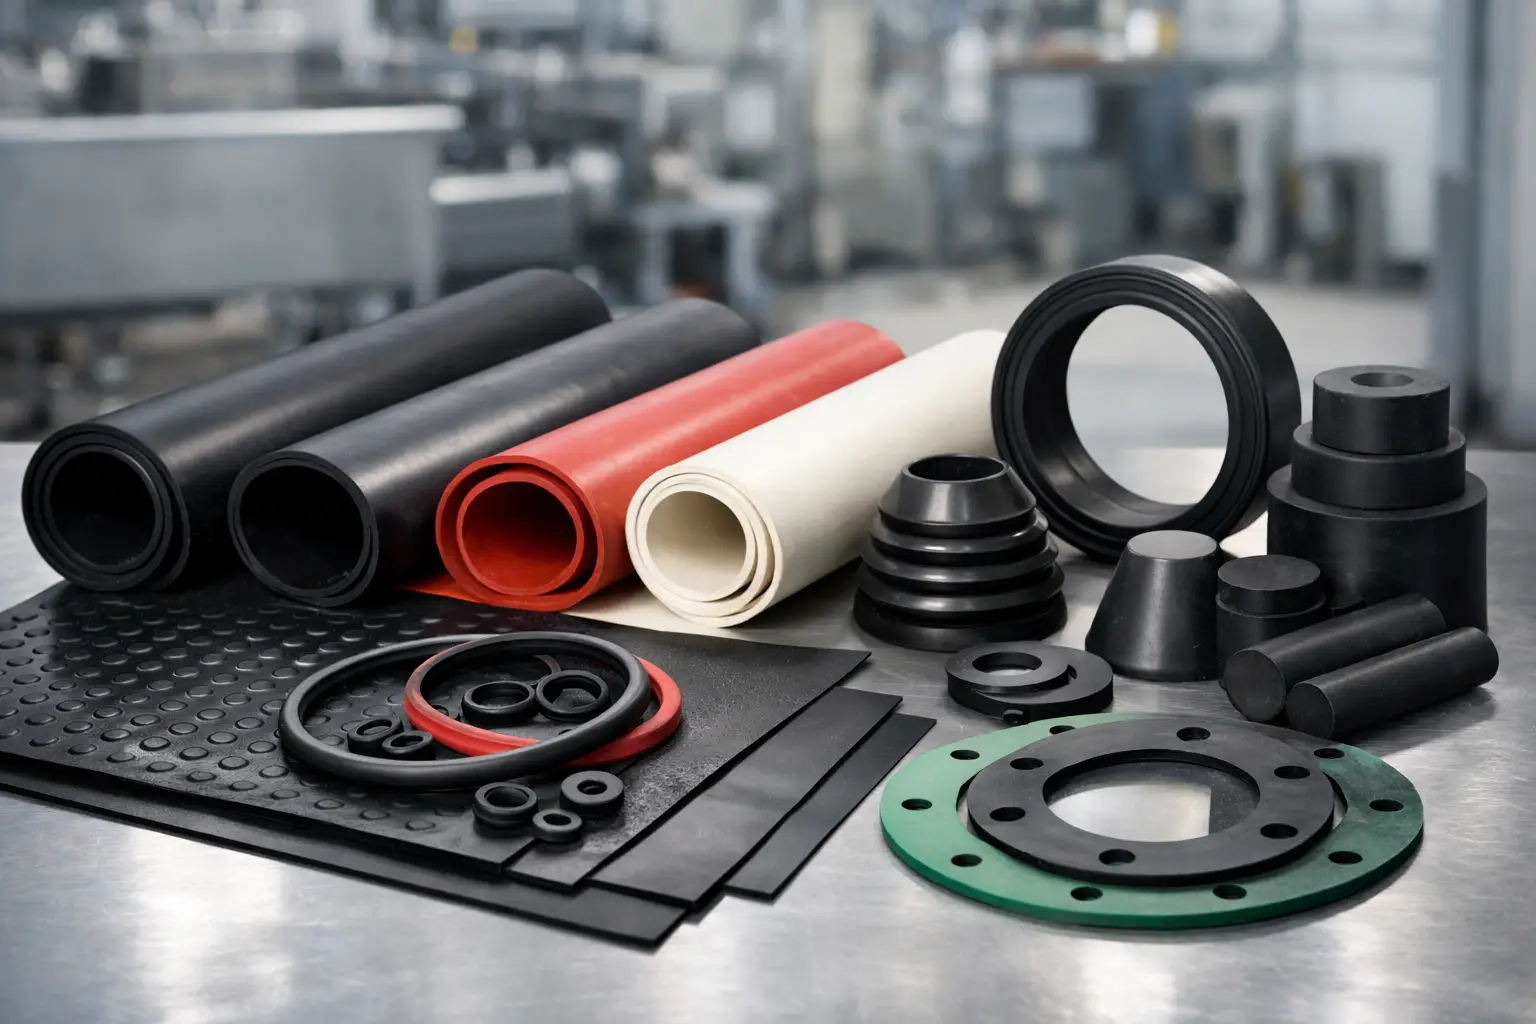
No existe un material universal para toda la planta. La selección depende de la zona del proceso y de las condiciones reales de operación. El hule natural puede ofrecer buen comportamiento frente a abrasión en ciertas aplicaciones, pero no es la opción automática cuando hay aceites o temperatura elevada. El neopreno puede utilizarse cuando se requiere resistencia moderada a intemperie, ozono y algunos aceites, mientras que el NBR suele considerarse para contacto con aceites y combustibles compatibles.
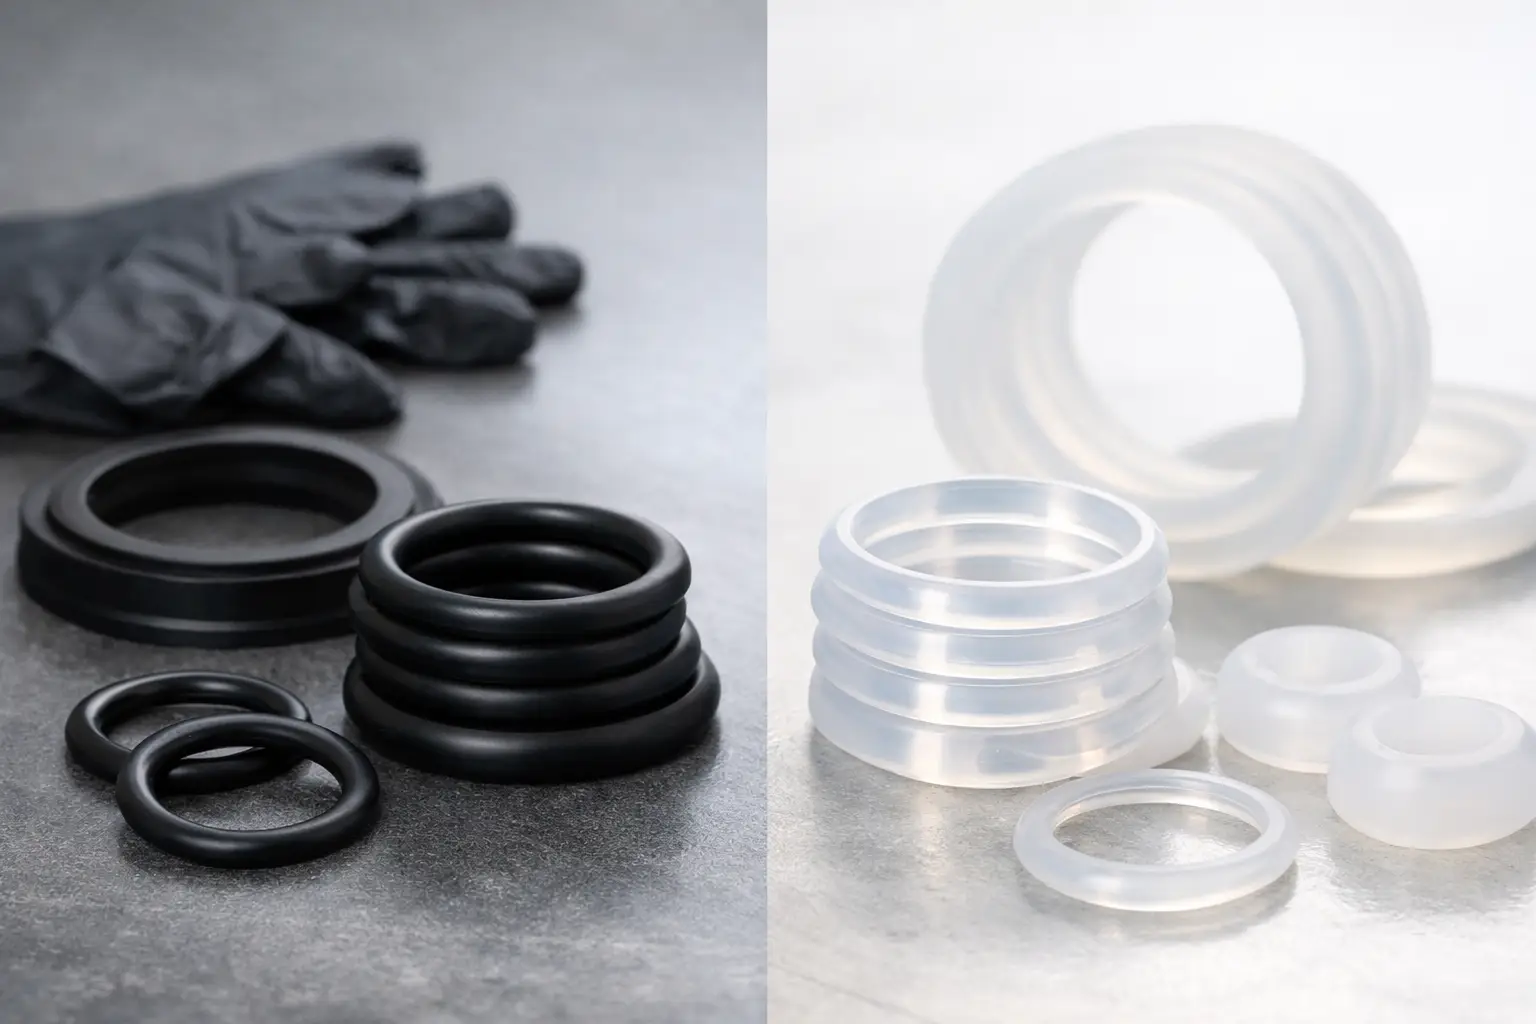
Para temperaturas más elevadas, el silicón puede ser una alternativa según el rango térmico, la presión y el medio. Sin embargo, su capacidad térmica no significa que resolverá por sí solo una aplicación abrasiva o de alta carga mecánica. En servicios exigentes, pueden requerirse compuestos especiales, materiales reforzados o soluciones combinadas que contemplen la geometría de la junta y la condición de la brida.
El poliuretano también merece análisis cuando la abrasión es el factor dominante, por ejemplo en equipos de manejo de arena, granalla o residuos de proceso. Su desempeño depende de la formulación, la dureza y el diseño de la pieza. Para una junta de sellado, una alta resistencia al desgaste no siempre es suficiente si el material no puede adaptarse a las irregularidades superficiales o si la temperatura excede su capacidad de trabajo.
En aplicaciones de aire caliente, humos o extracción de partículas, es común requerir materiales con resistencia térmica y estabilidad dimensional. Cuando además hay vibración o desplazamiento, debe evaluarse si una junta de expansión fabricada a la medida reduce mejor el esfuerzo sobre bridas, ductos y soportes.
Espesor, dureza y geometría no son detalles menores
Una junta más gruesa puede compensar cierta irregularidad superficial, pero también puede deformarse más bajo presión y requerir un control más cuidadoso del torque. Una junta demasiado delgada puede no llenar marcas o deformaciones menores en la cara de la brida. El espesor debe definirse con base en el acabado de las superficies, el tipo de unión y la carga de compresión disponible.
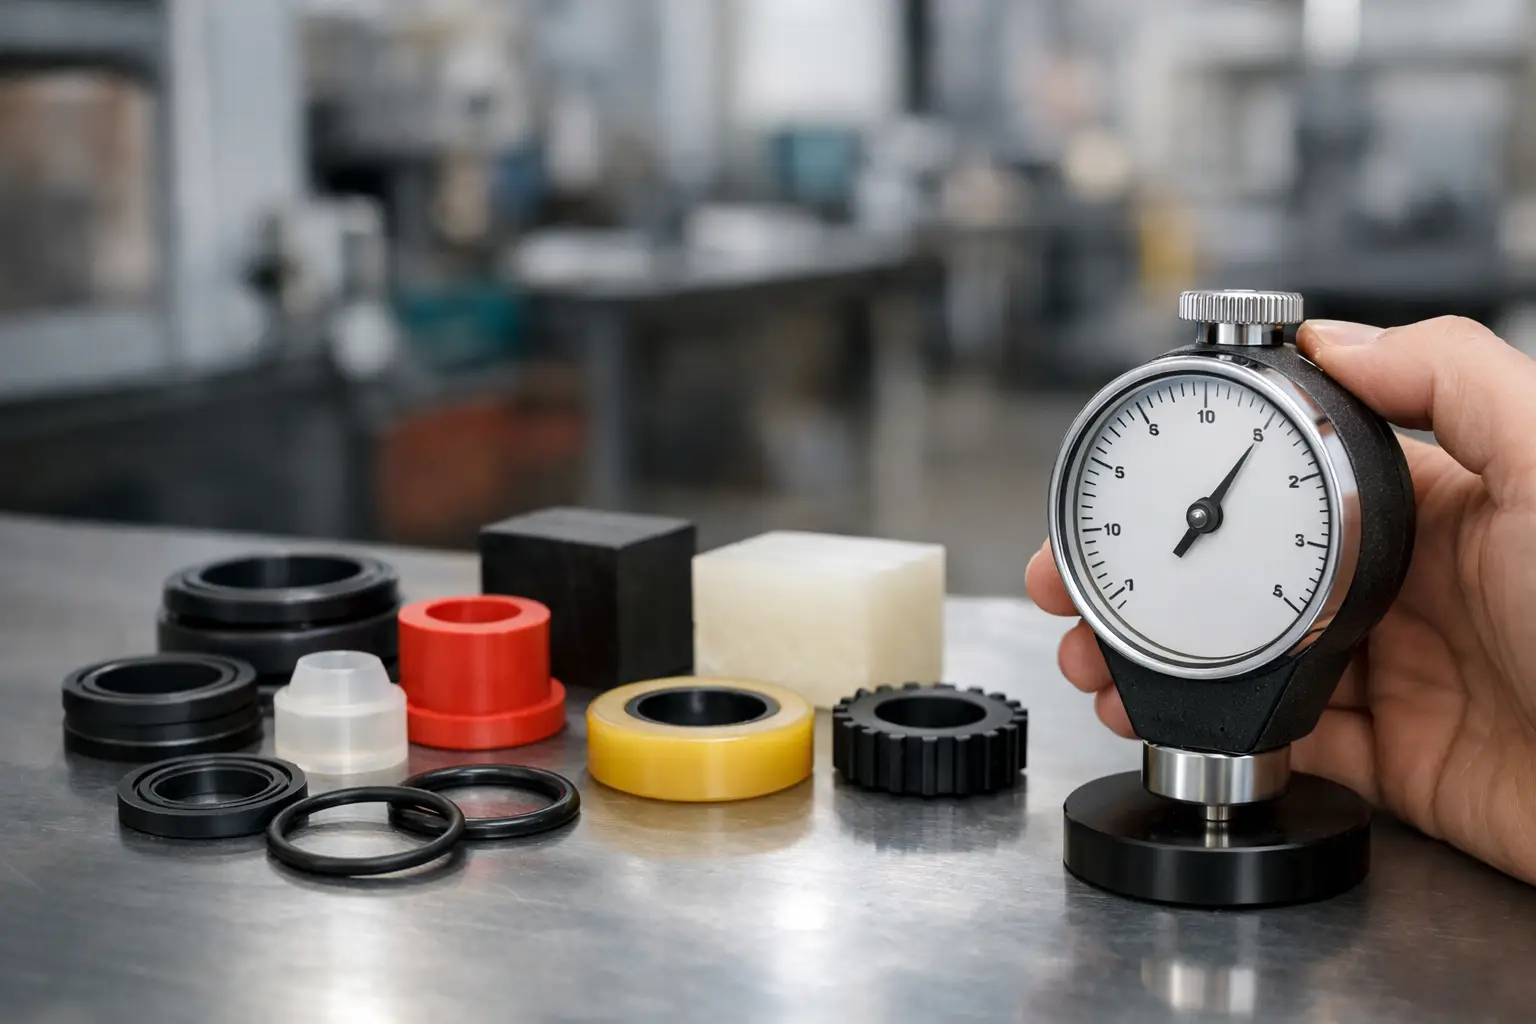
La dureza del elastómero también implica un equilibrio. Un material blando suele adaptarse mejor a superficies imperfectas, pero puede perder estabilidad con presión, temperatura o vibración. Uno más duro resiste mejor ciertas cargas, aunque exige caras de sellado más uniformes. Por ello, solicitar una junta por medida sin describir la aplicación limita la posibilidad de obtener un resultado confiable.
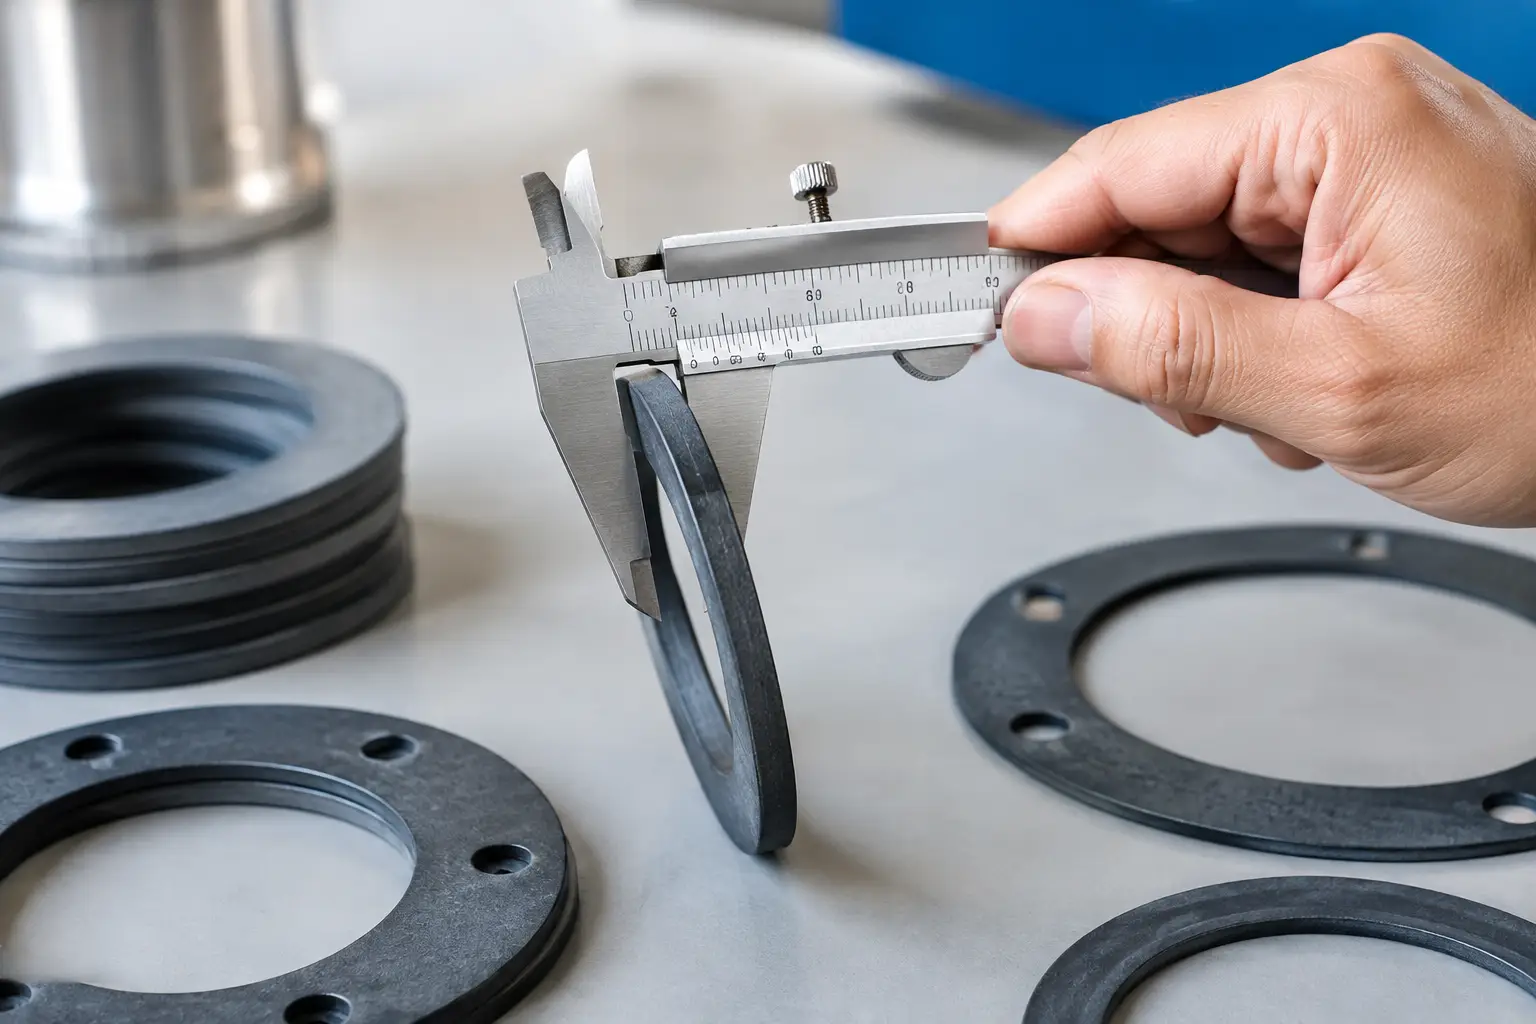
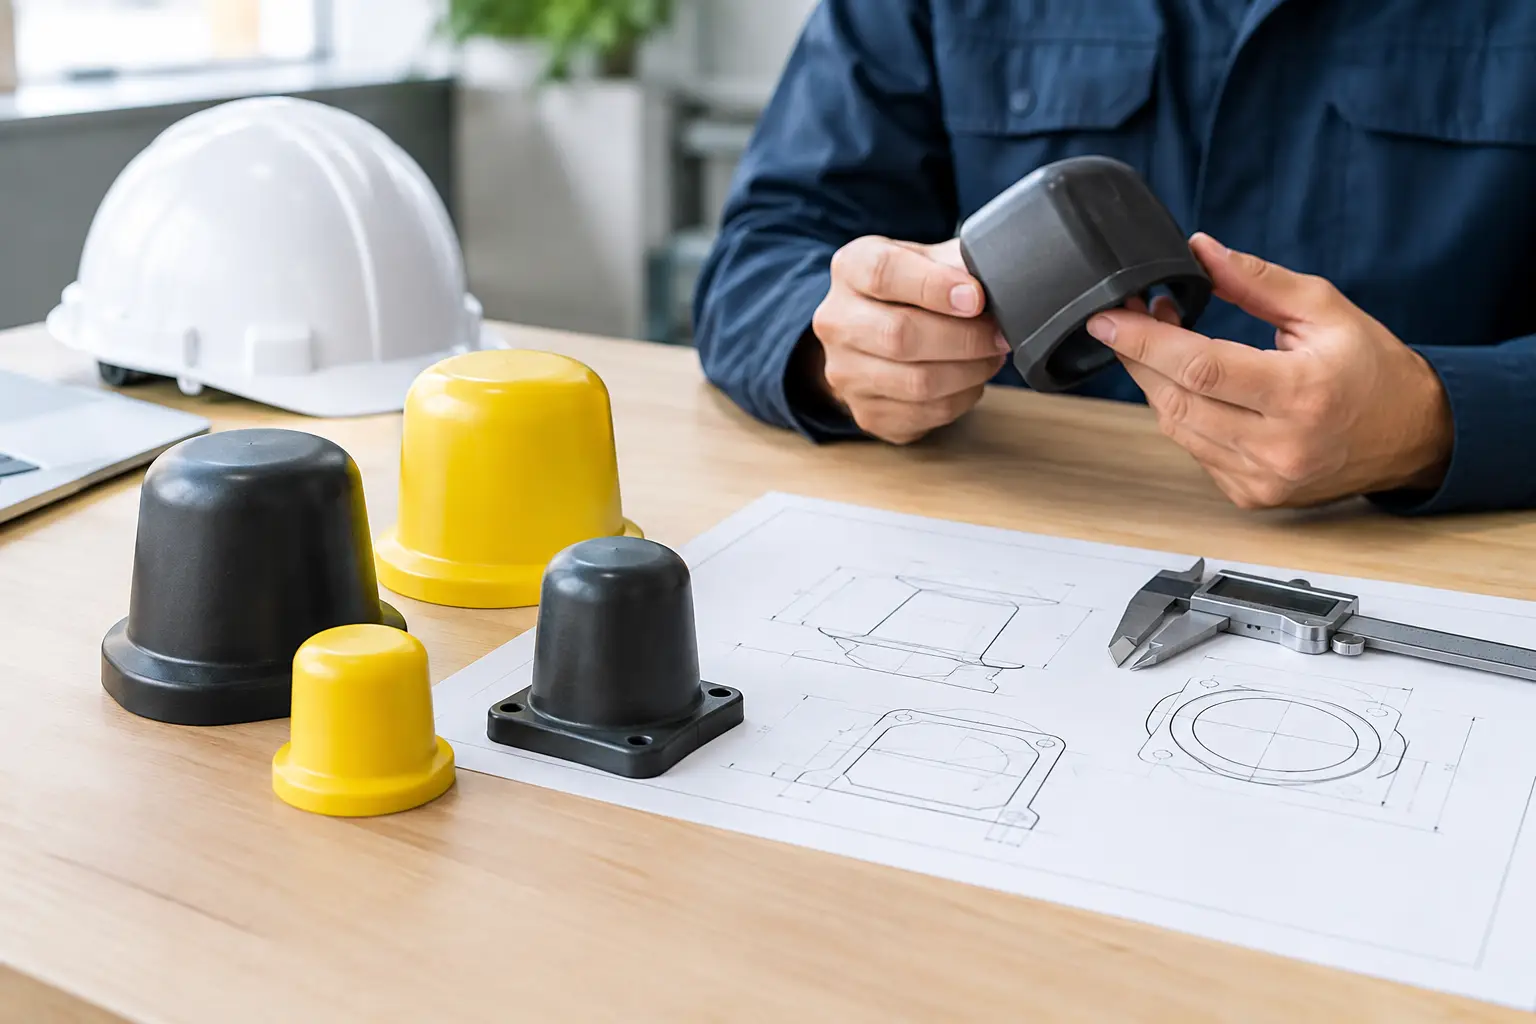
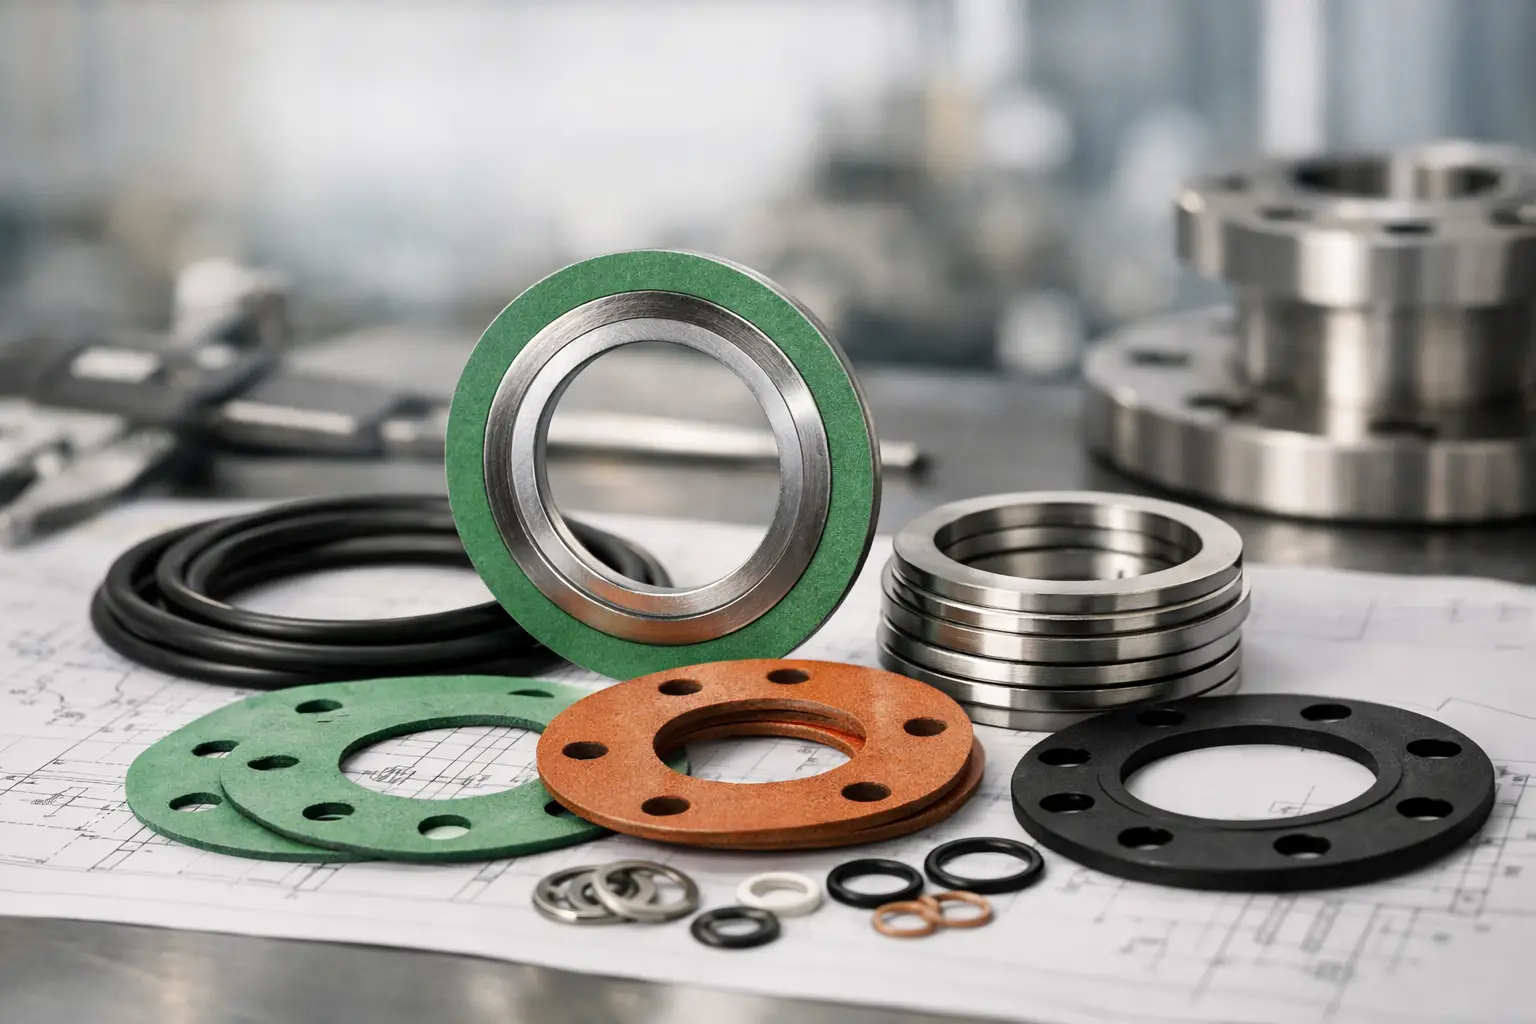
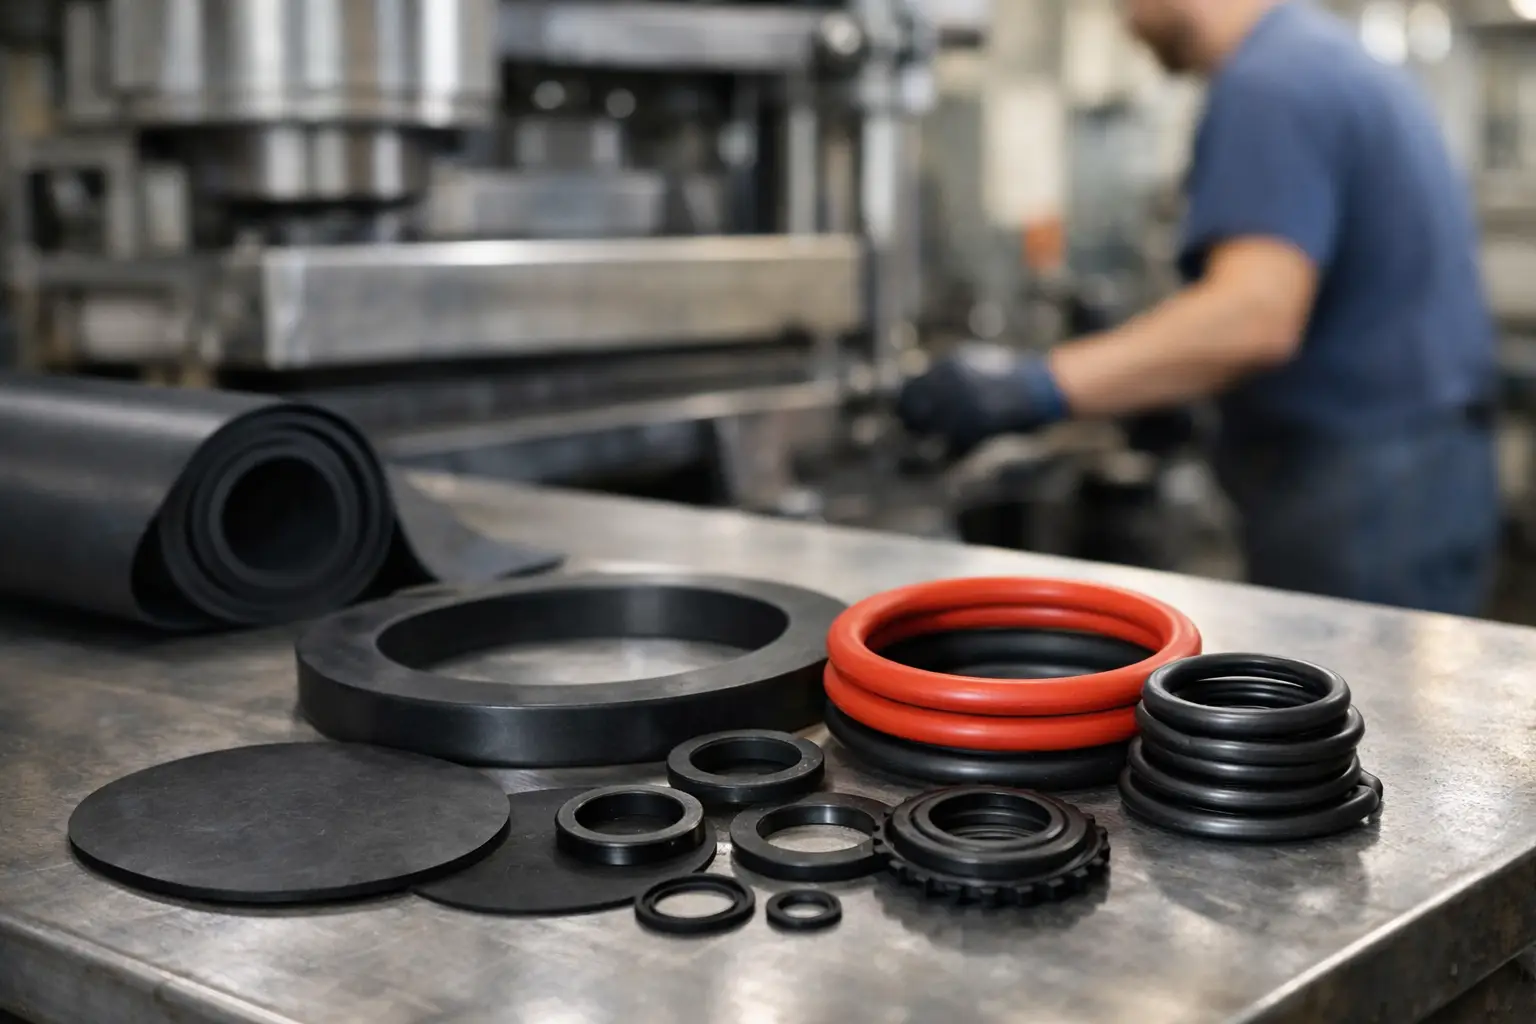
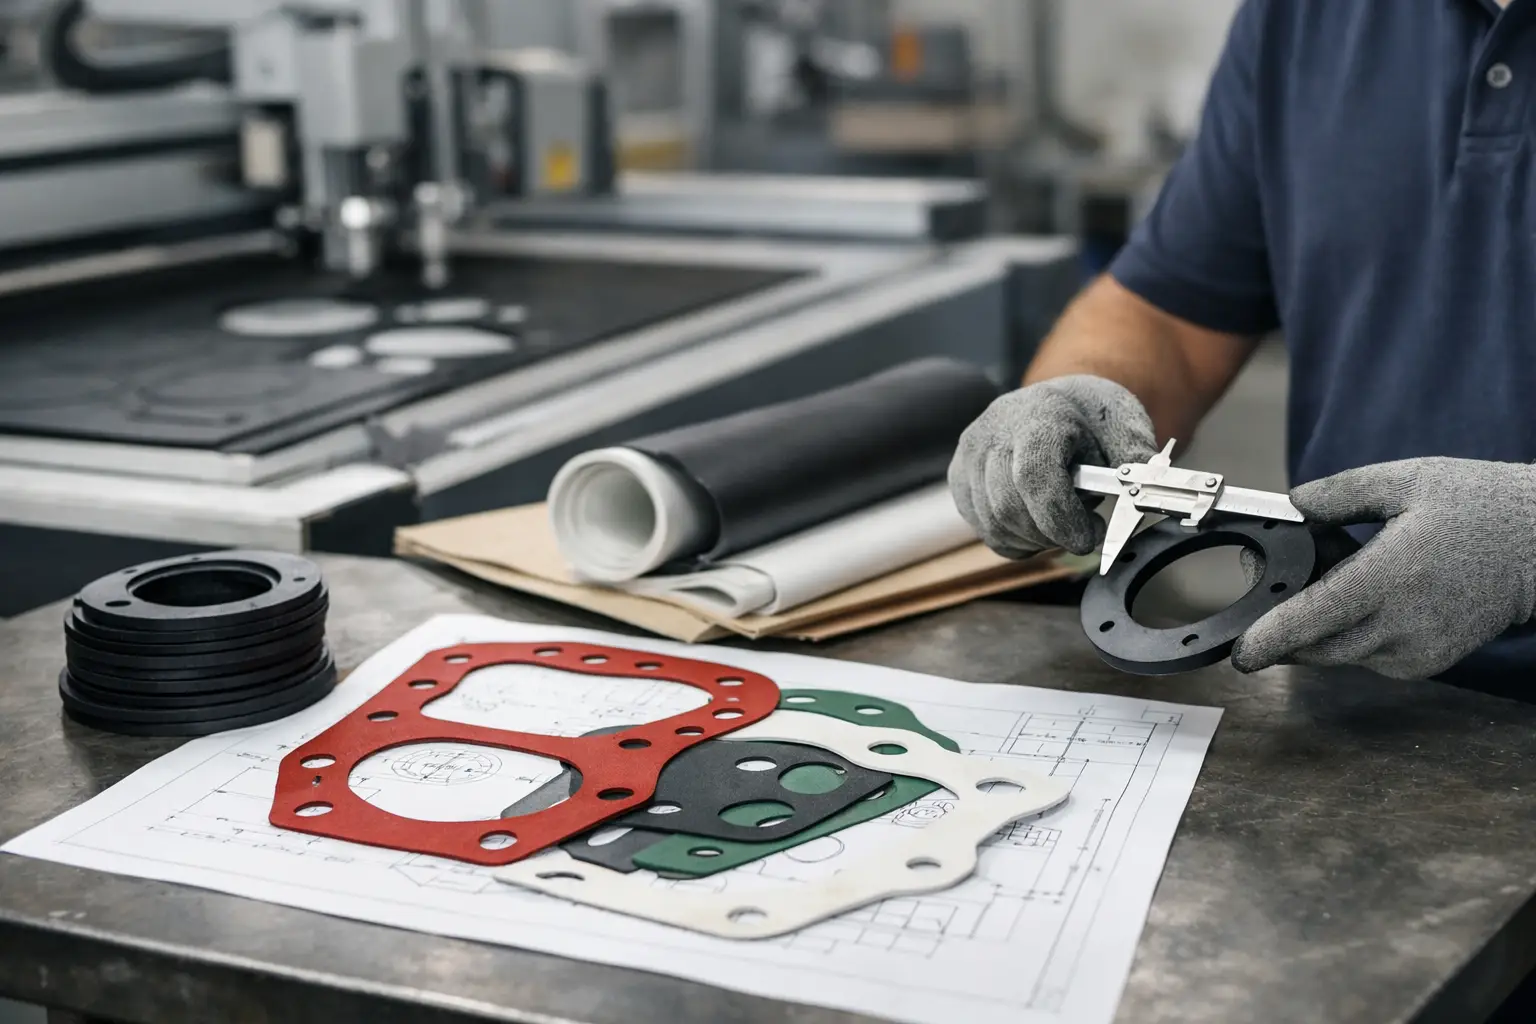
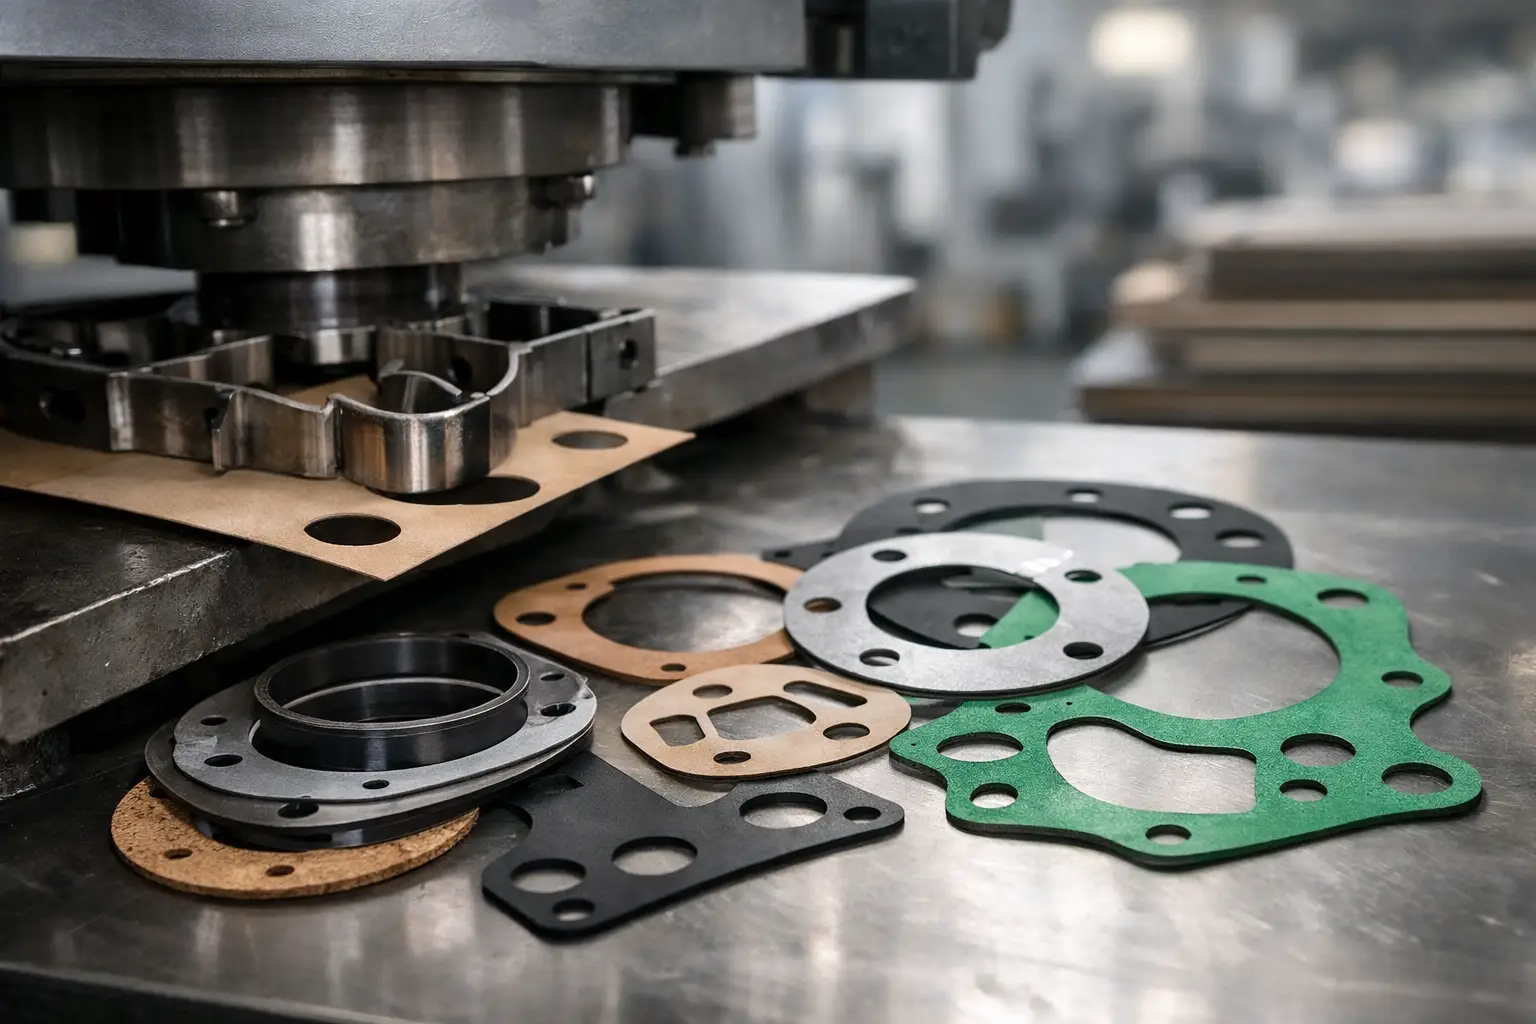
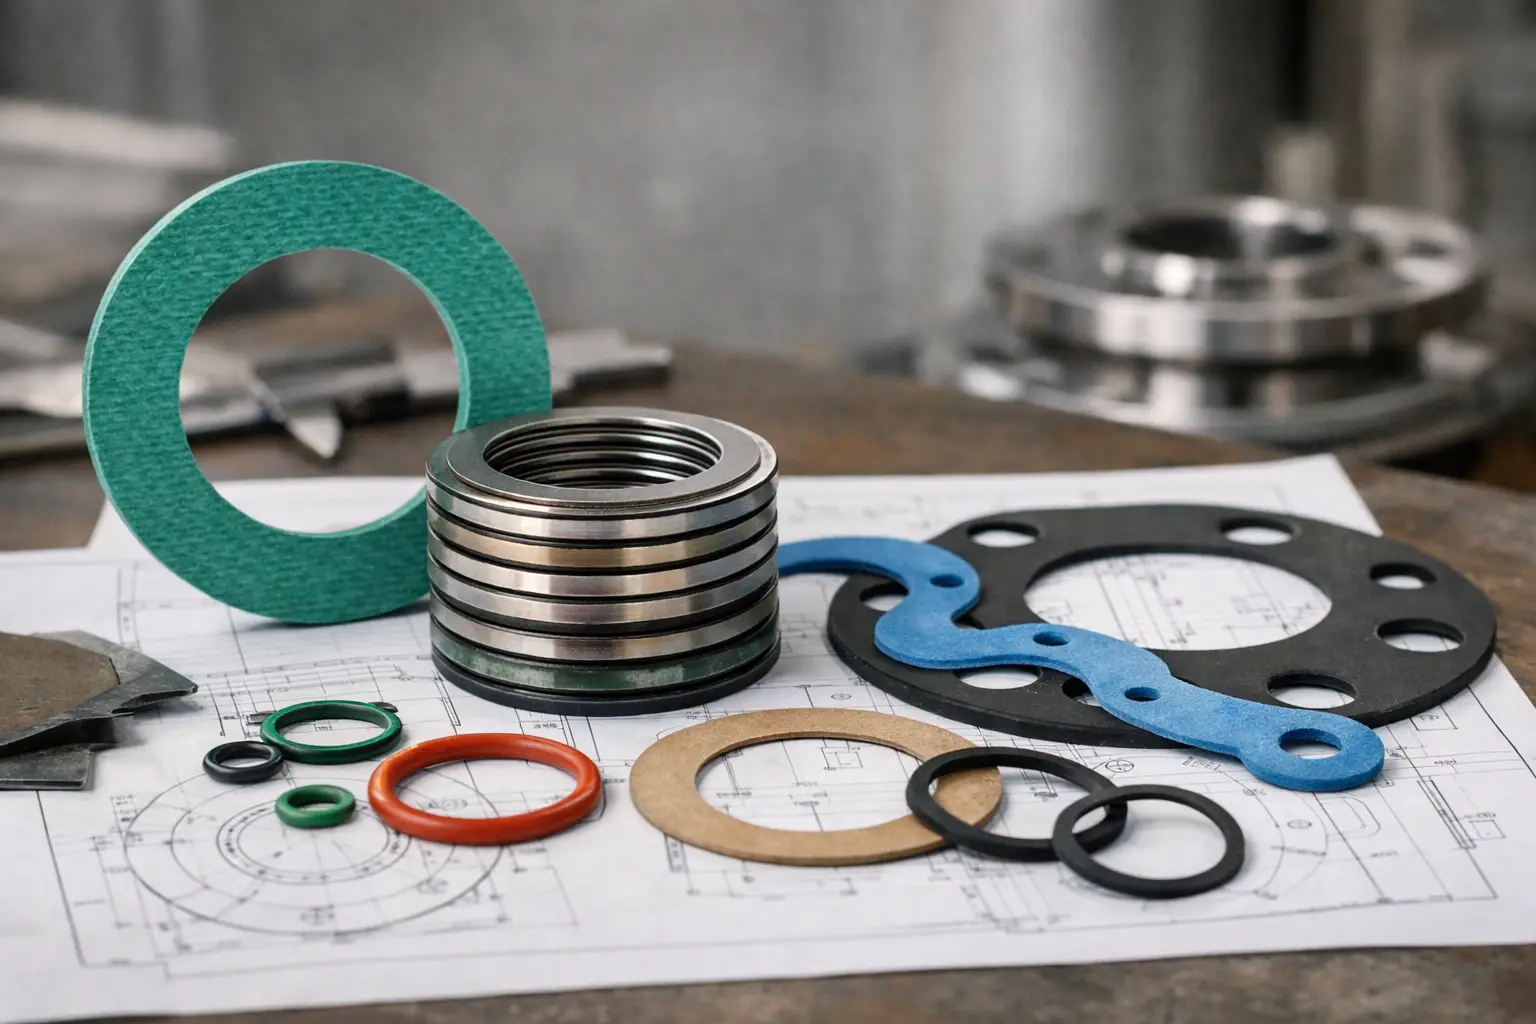
La geometría puede aportar una mejora decisiva. En lugar de repetir una junta circular estándar, puede ser necesario incorporar perforaciones precisas, cejas, labios de sellado, zonas de refuerzo o una configuración que distribuya mejor la compresión. La fabricación CNC y el corte a medida permiten reproducir estas piezas con tolerancias consistentes, incluso cuando se trata de bridas no estándar o equipos antiguos.
Corrección aplicada al caso
Para resolver el problema descrito, el primer paso fue corregir las zonas más dañadas de las bridas y revisar el paralelismo antes del montaje. Posteriormente se definió un material compatible con la temperatura, el polvo y la condición de vibración del ducto. La junta se fabricó con la geometría exacta de la unión, incluyendo los barrenos de pernos para evitar desplazamientos durante la instalación.
El montaje se trató como parte de la solución. Los pernos se apretaron en secuencia cruzada y por incrementos, evitando concentrar la carga en un solo punto. Tras el primer ciclo térmico, se verificó la condición de la unión conforme al procedimiento de mantenimiento de la planta. No todos los materiales ni todas las aplicaciones permiten el mismo reapriete, por lo que este criterio debe definirse desde la selección del sello.
El resultado esperado en un caso así no es sólo eliminar una fuga visible. Es reducir intervenciones no programadas, disminuir la exposición del personal durante reparaciones de emergencia y estabilizar el consumo de refacciones. Una junta que cuesta más por pieza puede ser la alternativa más económica si evita paros, limpieza recurrente y daño progresivo en bridas o ductos.
Cómo especificar una junta para cotización
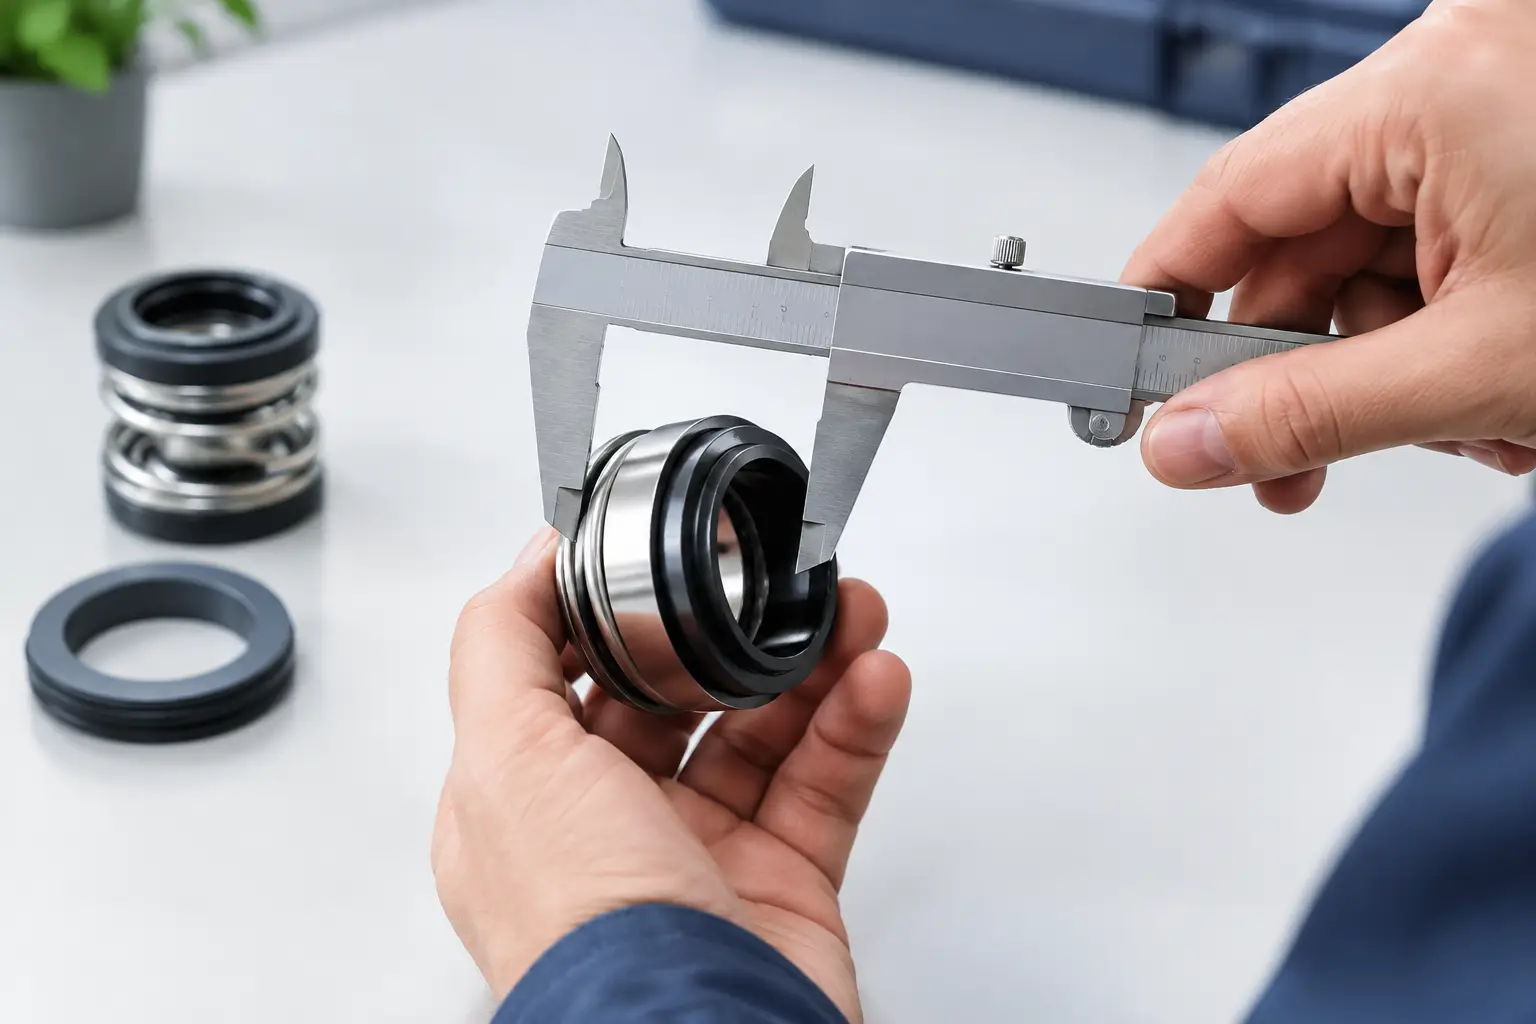
Para recibir una propuesta técnicamente útil, el área de compras o mantenimiento debe proporcionar el diámetro interior y exterior, espesor, patrón de perforaciones y cantidad requerida. También se necesita indicar el medio de contacto, temperatura normal y máxima, presión o vacío, presencia de aceites o químicos, y si la unión está sometida a vibración, movimiento o abrasión.
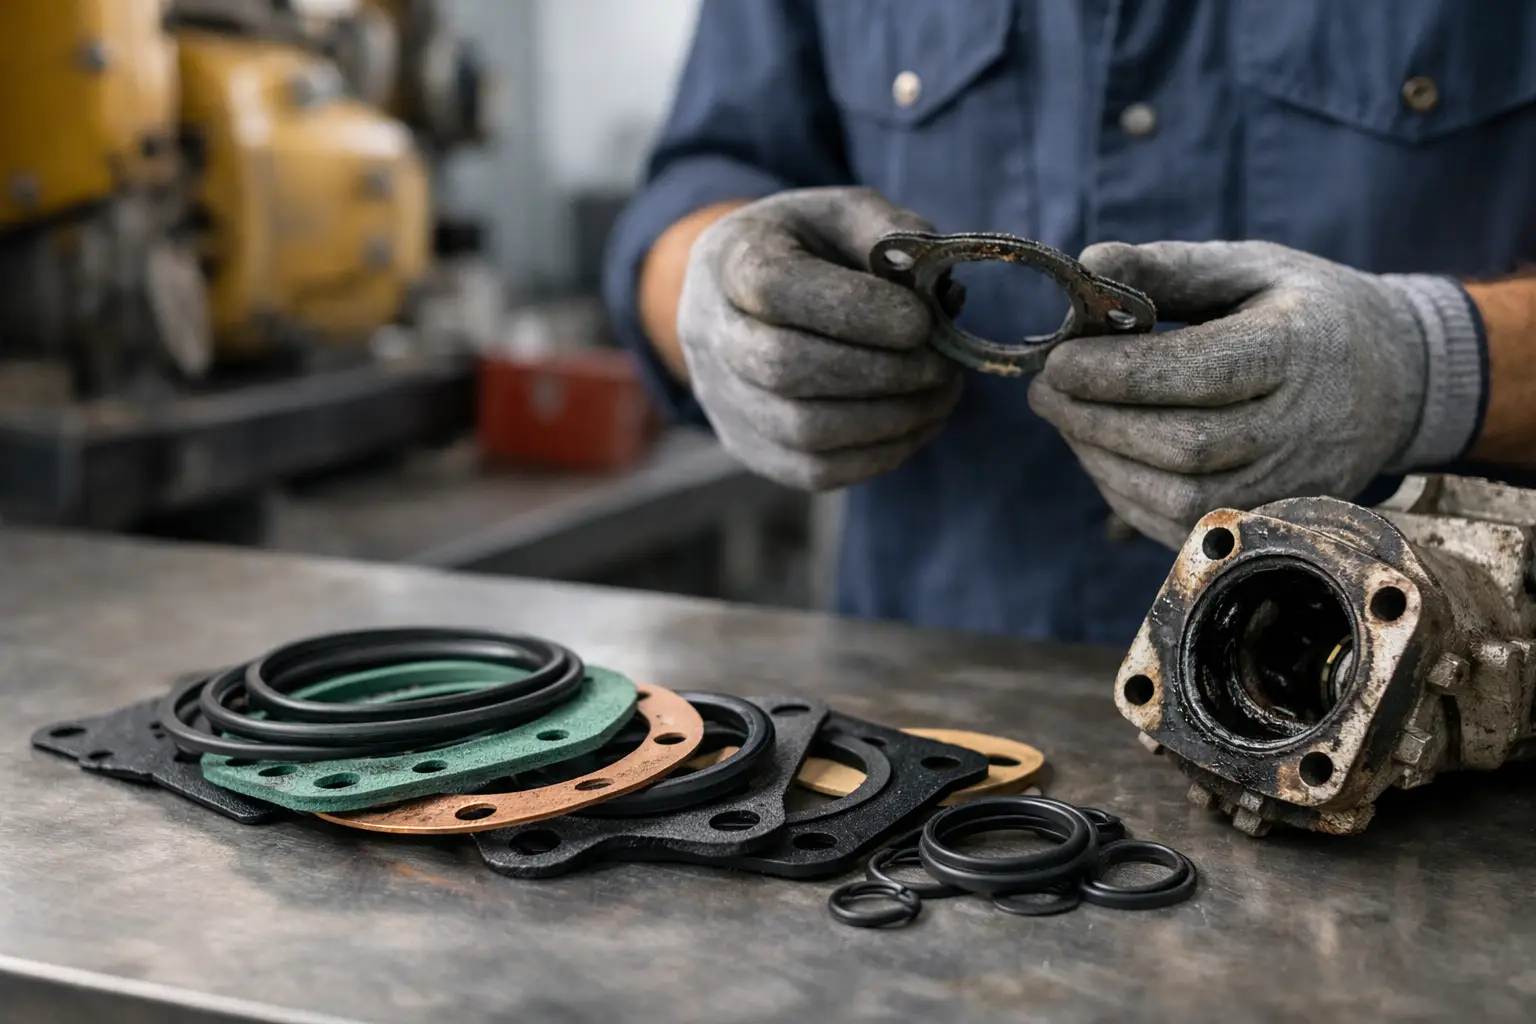
Las fotografías del conjunto instalado, de la junta retirada y de las caras de brida aportan información valiosa. Si la pieza anterior falló, conviene indicar cuánto tiempo duró y cómo se manifestó el daño. Estos datos permiten recomendar una alternativa fundamentada, en lugar de repetir el mismo material con una medida diferente.
RubberSelection puede fabricar juntas y componentes elastoméricos a medida para condiciones industriales específicas, apoyando la definición de material, dureza, espesor y geometría según la necesidad de cada equipo. Para una fundición, la mejor decisión comienza al identificar la causa de la falla y no cuando la línea ya está detenida.