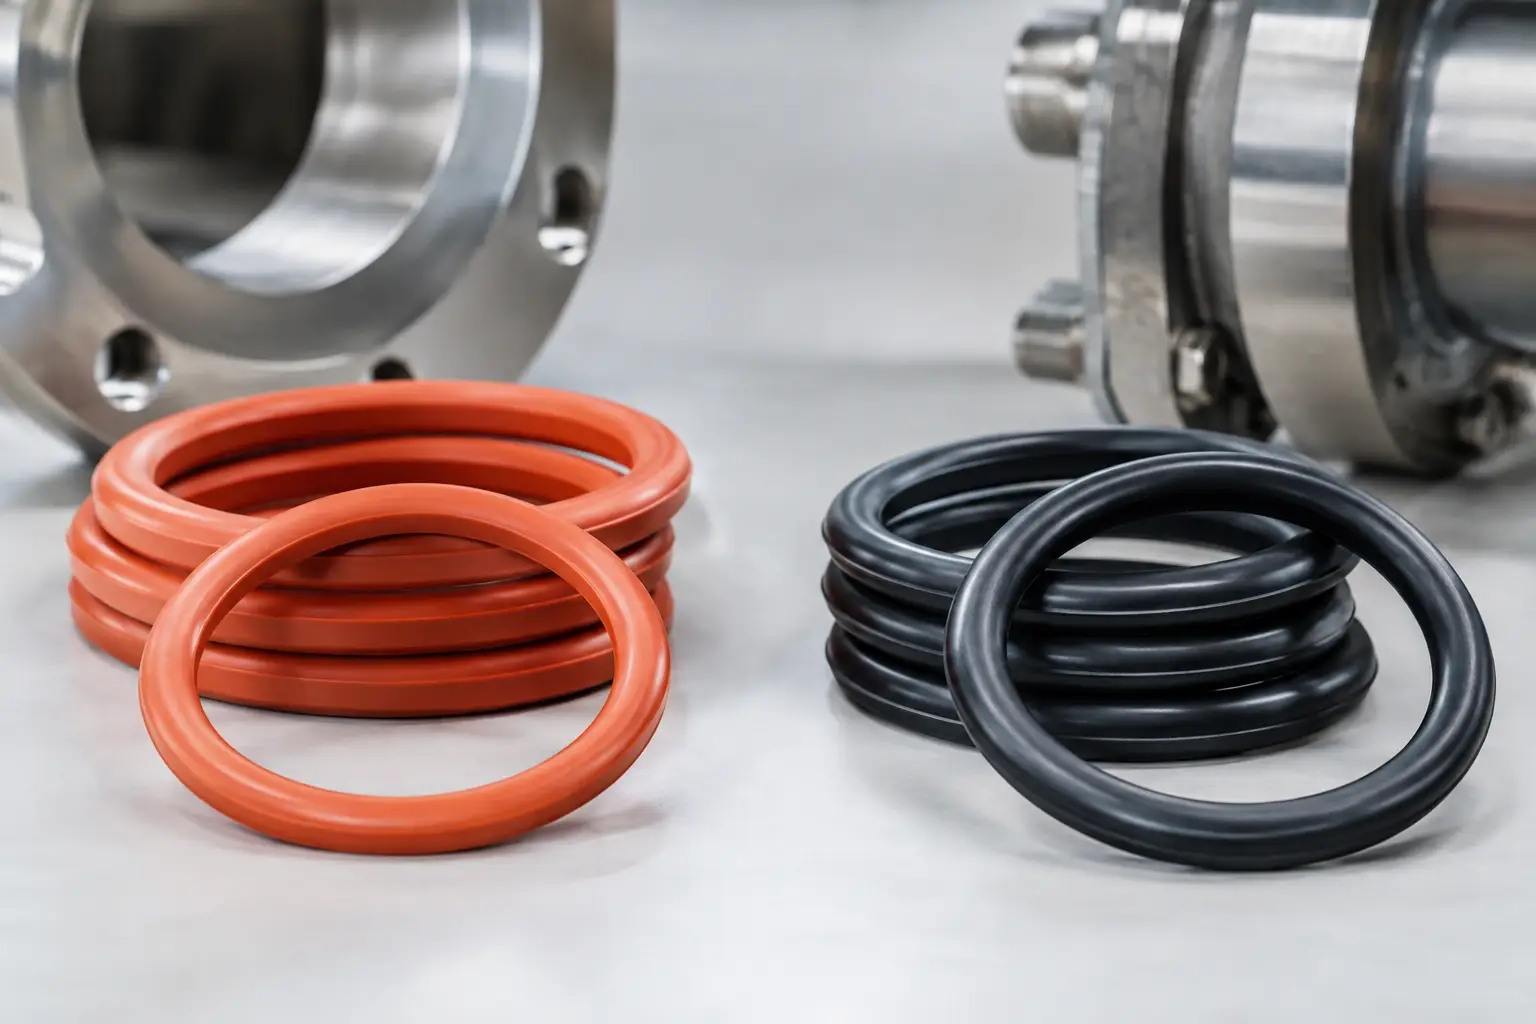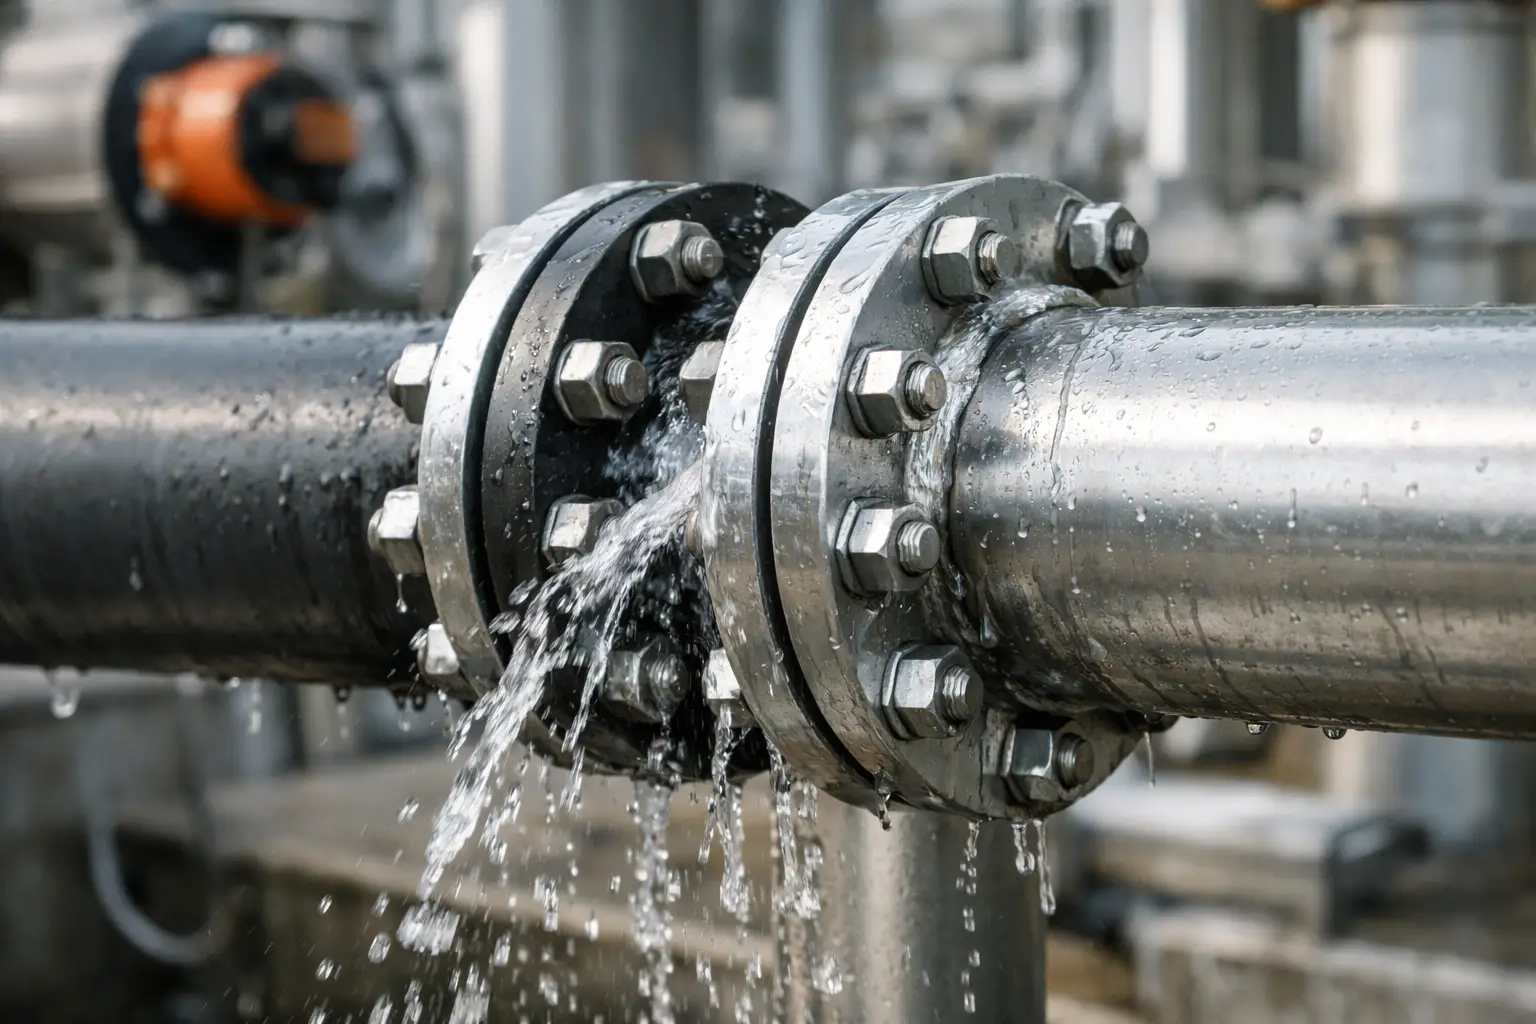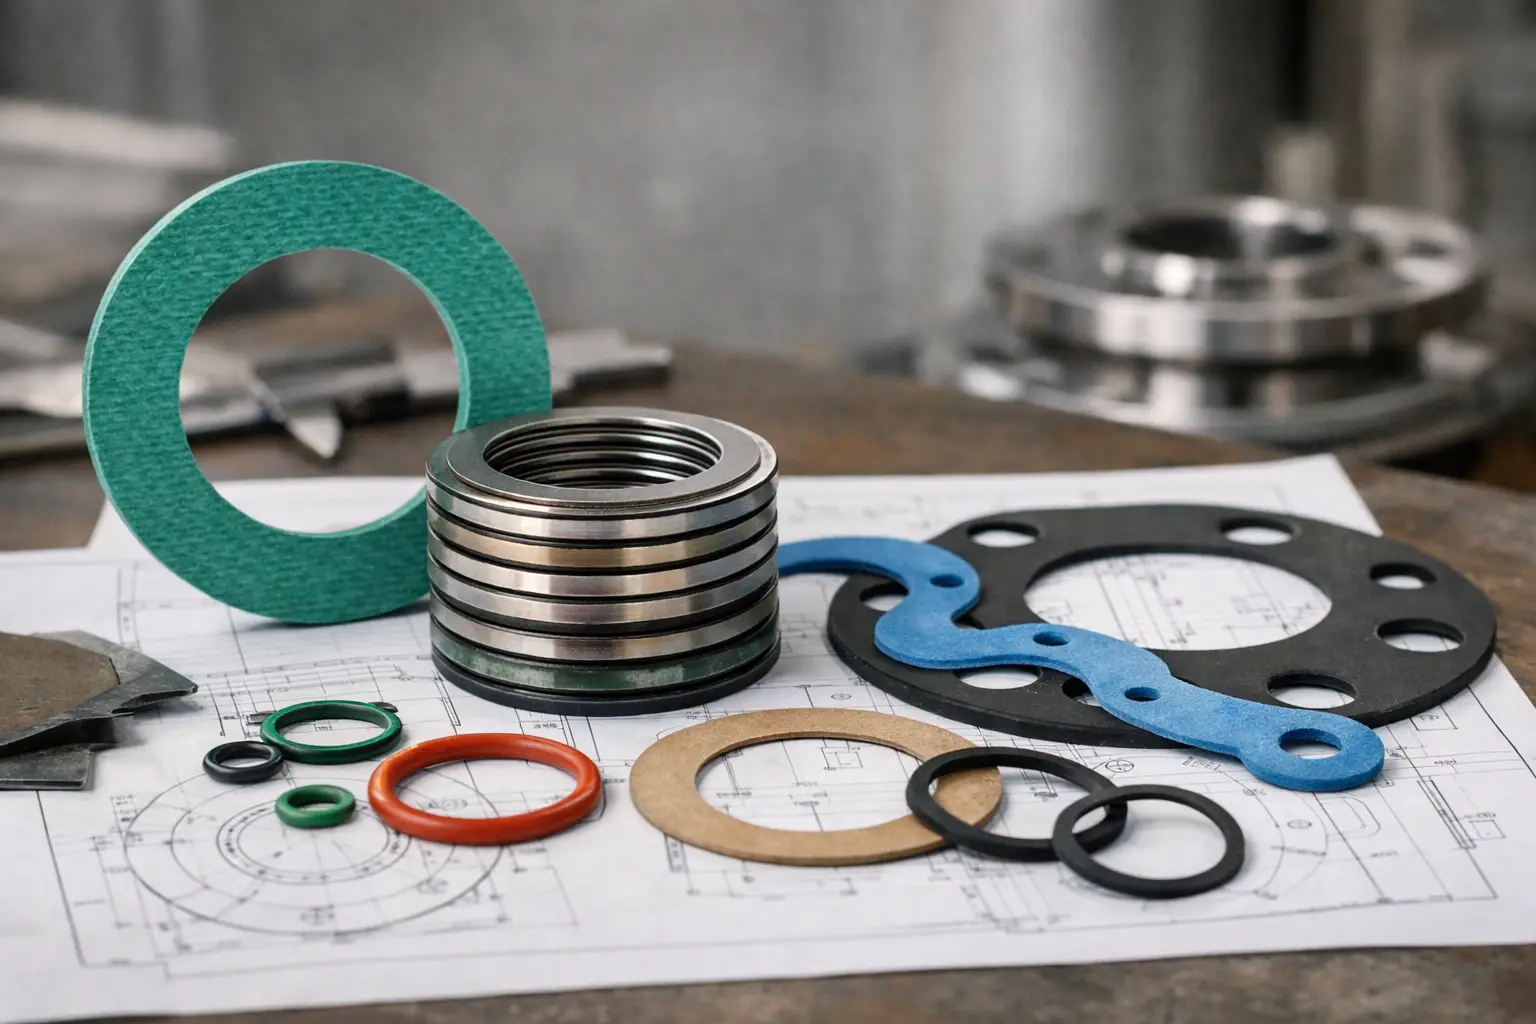
Una fuga en una brida rara vez se resuelve cambiando una pieza por otra sin revisar la aplicación. En la decisión entre juntas metálicas versus hule, el material de la junta debe responder a la presión, temperatura, fluido, acabado de las caras de brida y condición real de apriete. Elegir por costo unitario o disponibilidad puede provocar reaprietes frecuentes, contaminación de producto, pérdida de energía y paros no programados.
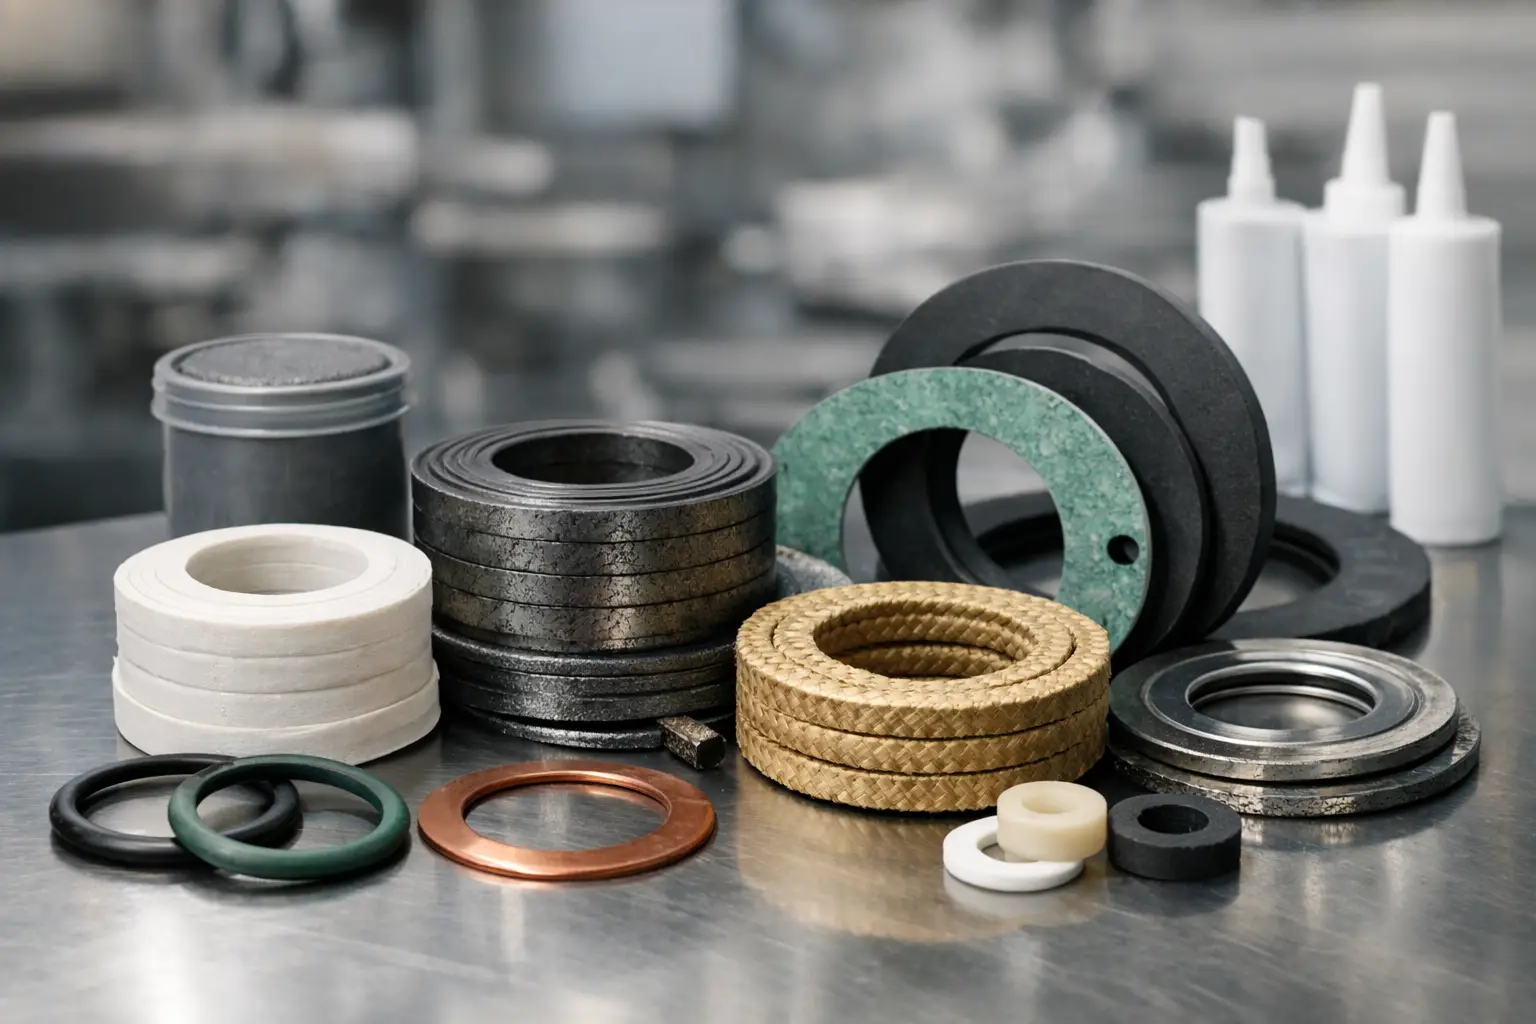
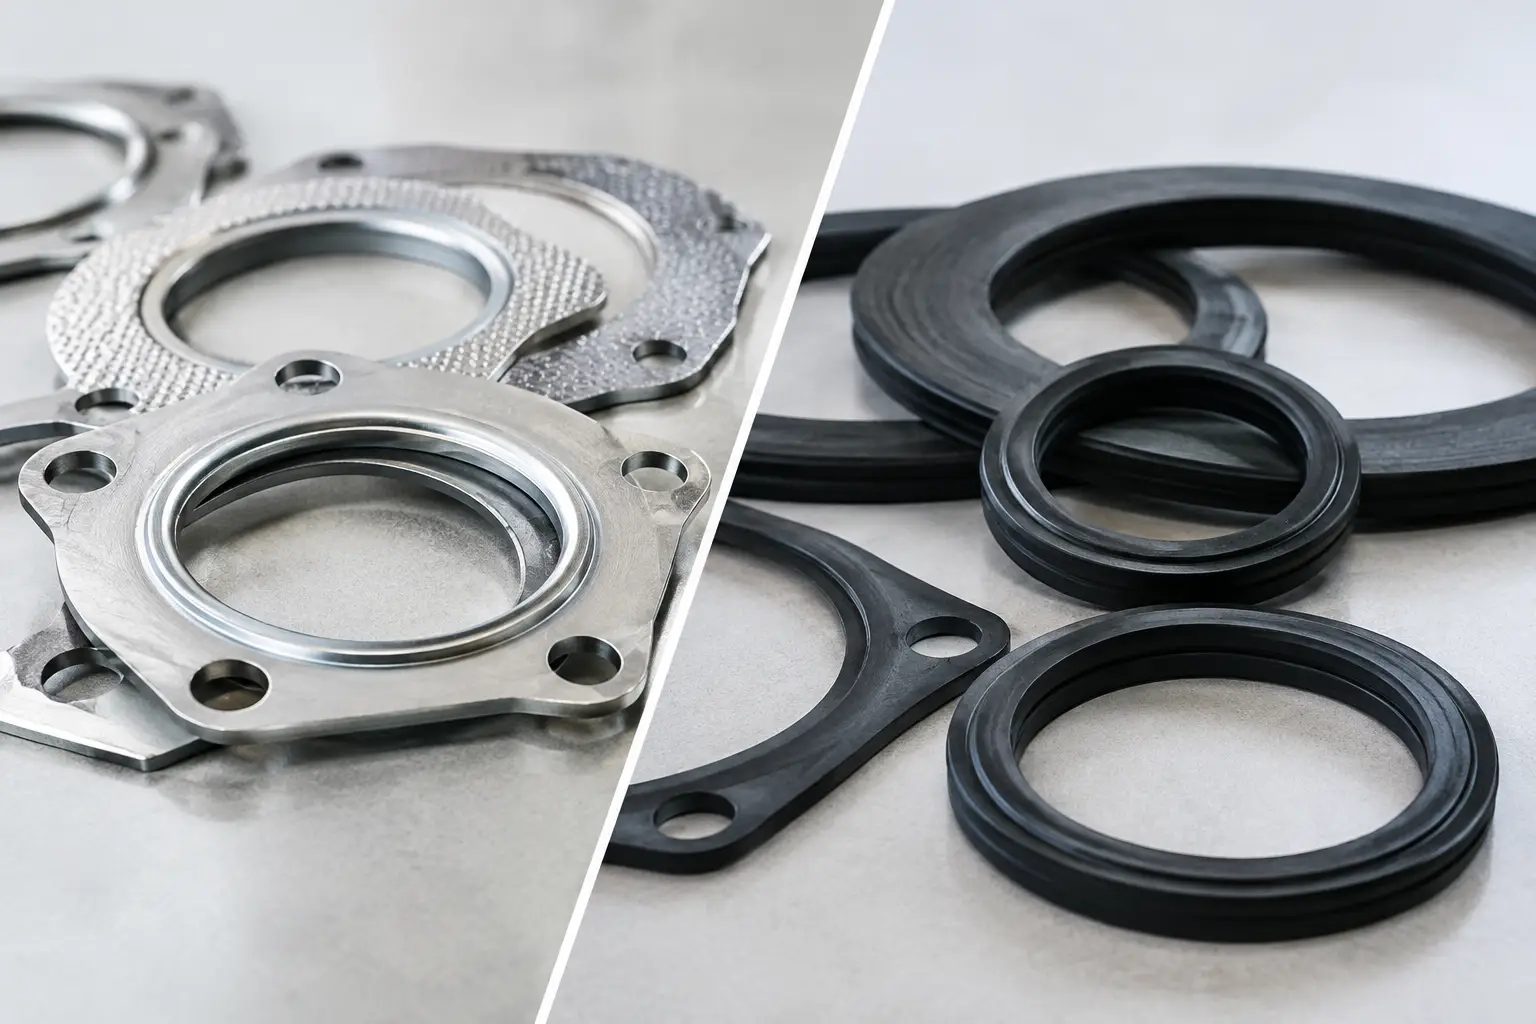
Las juntas de hule ofrecen flexibilidad y capacidad de adaptación en muchas líneas industriales. Las metálicas, por su parte, están diseñadas para escenarios donde la temperatura, la presión o la agresividad del medio superan los límites de los elastómeros. La selección correcta no depende de cuál material sea mejor en términos absolutos, sino de cuál controla el riesgo específico de la instalación.
Juntas metálicas versus hule: diferencias de operación
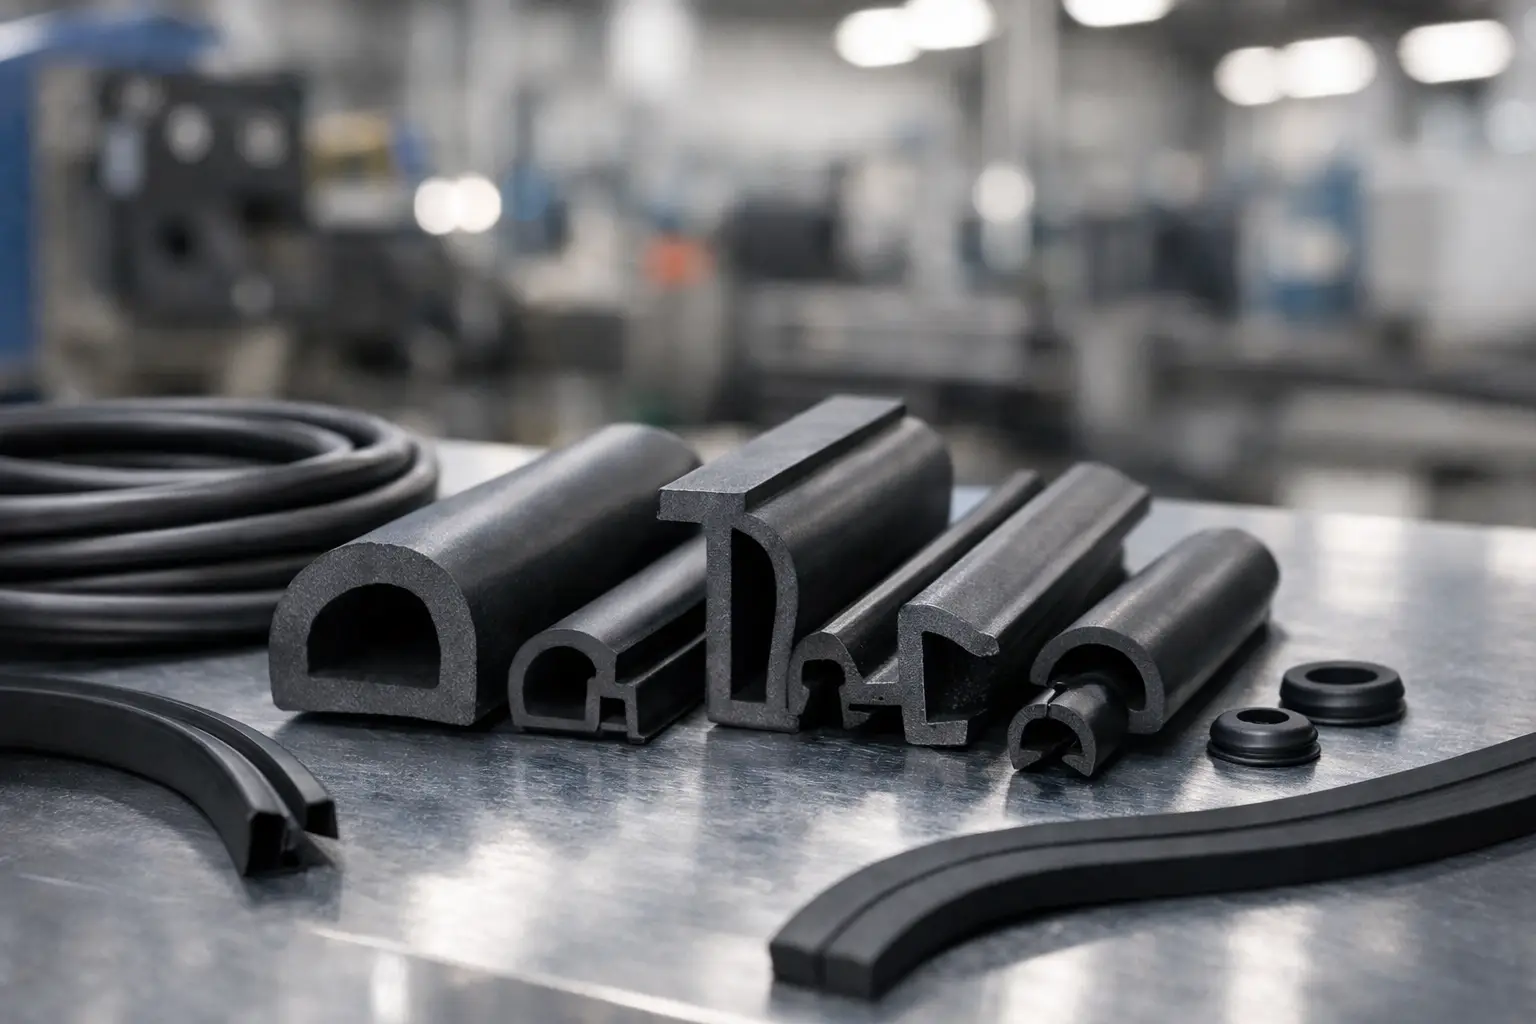
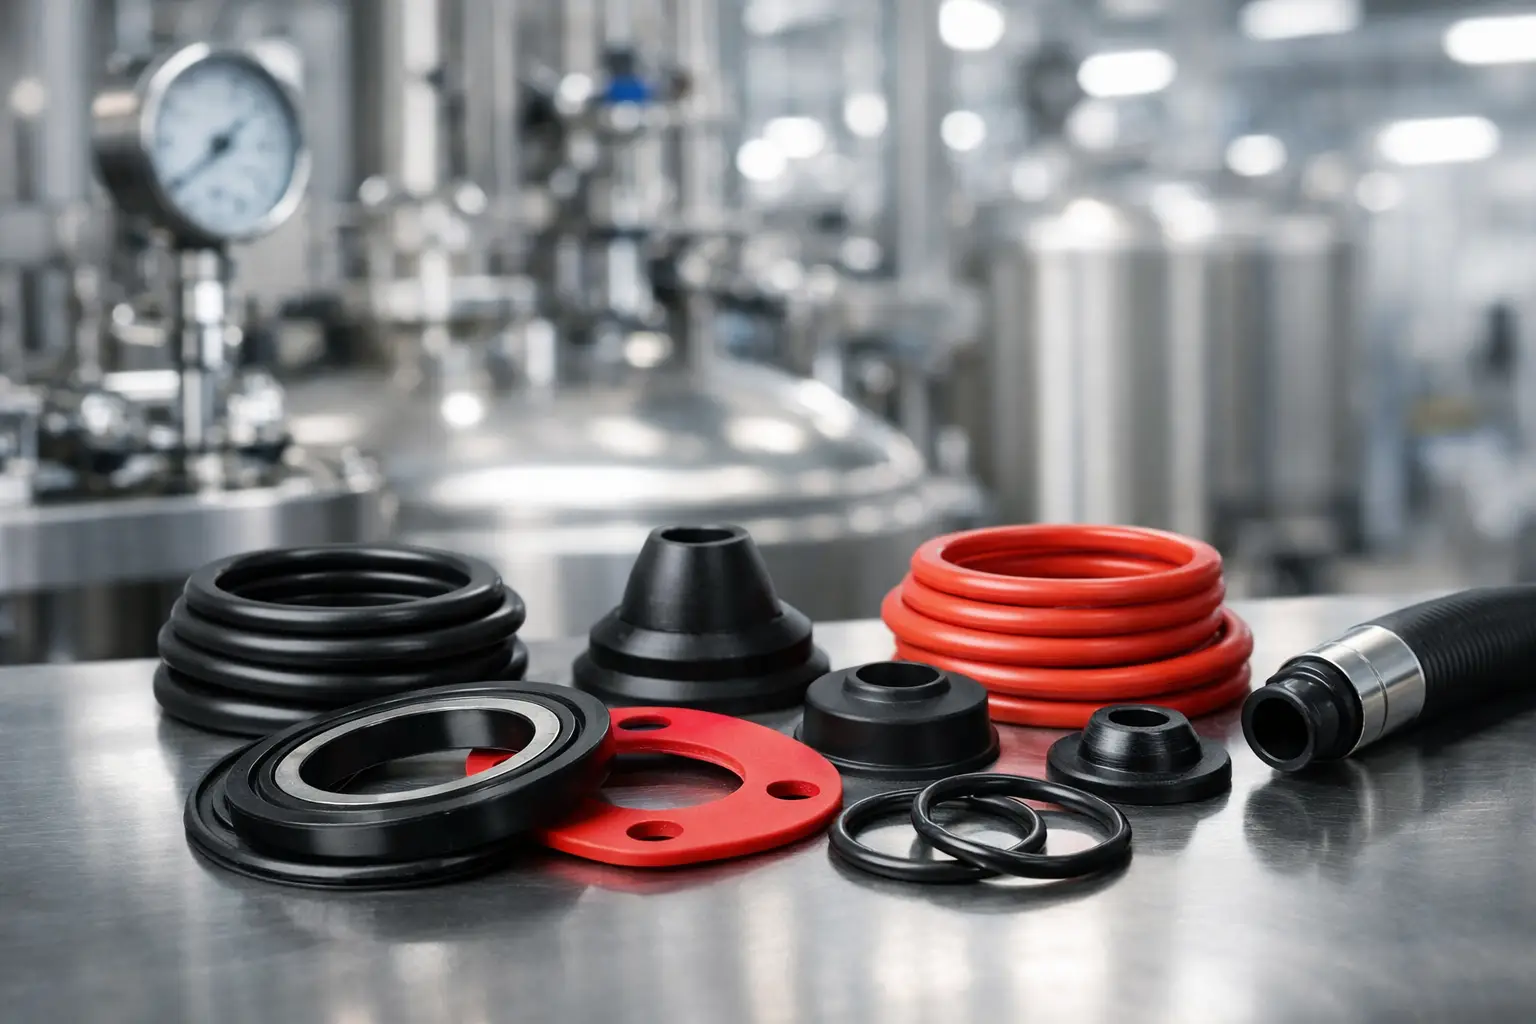
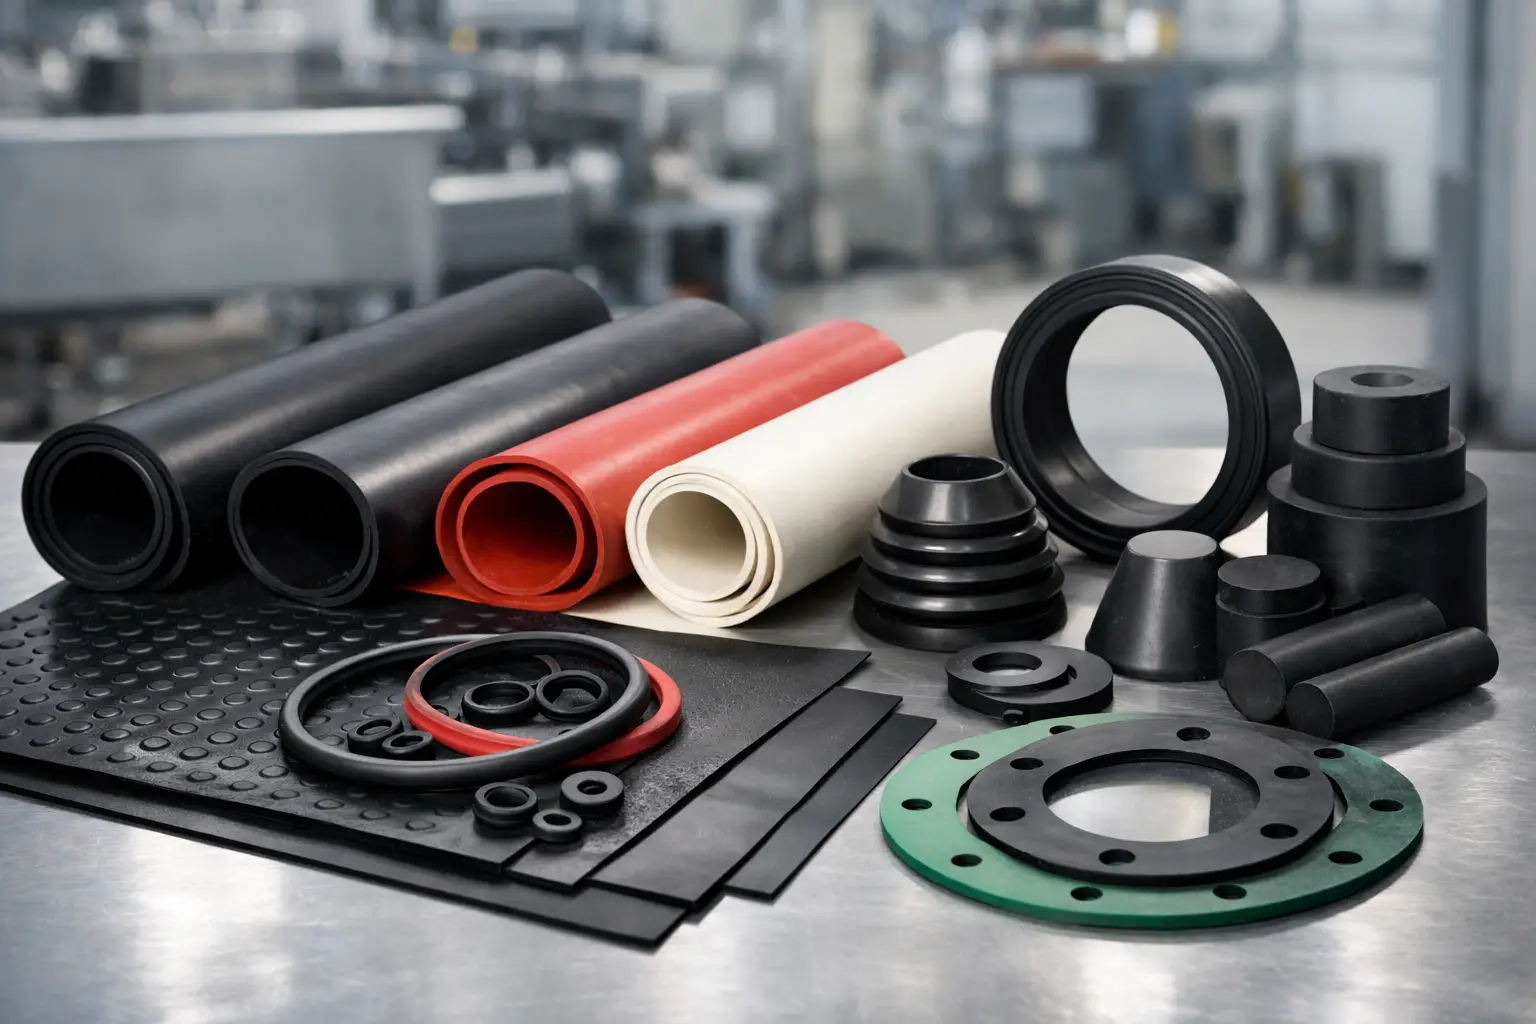
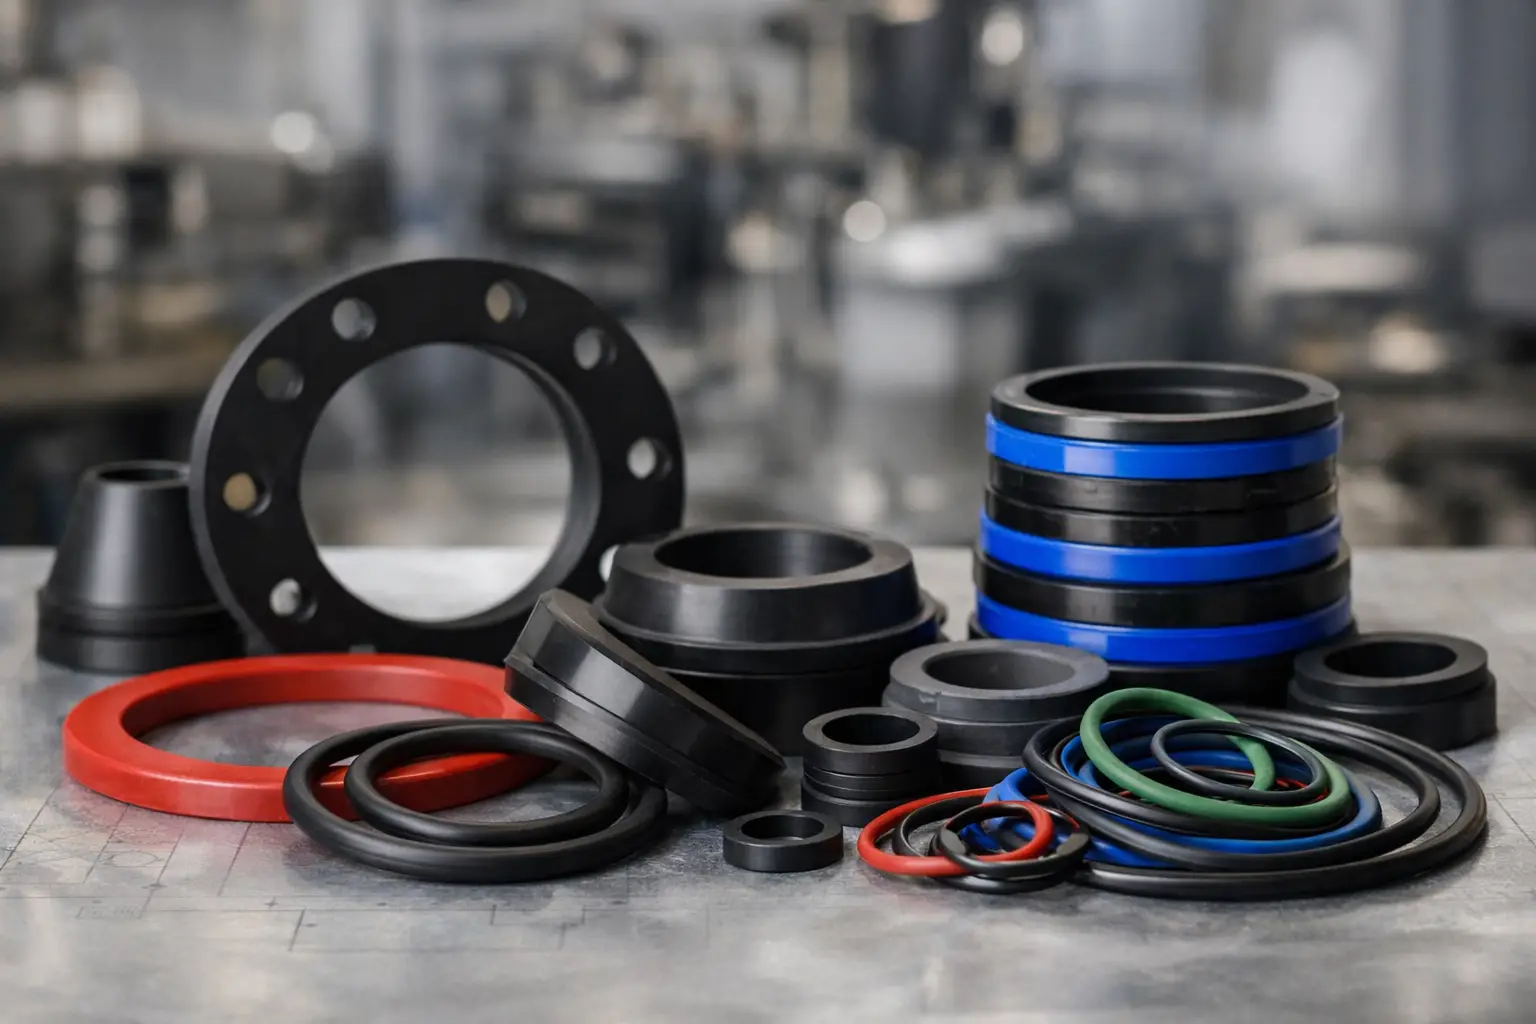
Una junta de hule sella al comprimirse entre dos superficies. Su elasticidad le permite compensar pequeñas irregularidades de las bridas, vibración y ligeras variaciones de alineación. Por ello es frecuente en tuberías de agua, sistemas de bombeo, aire, drenaje, equipos con vibración y servicios de baja a media presión, siempre que el compuesto sea compatible con el fluido.
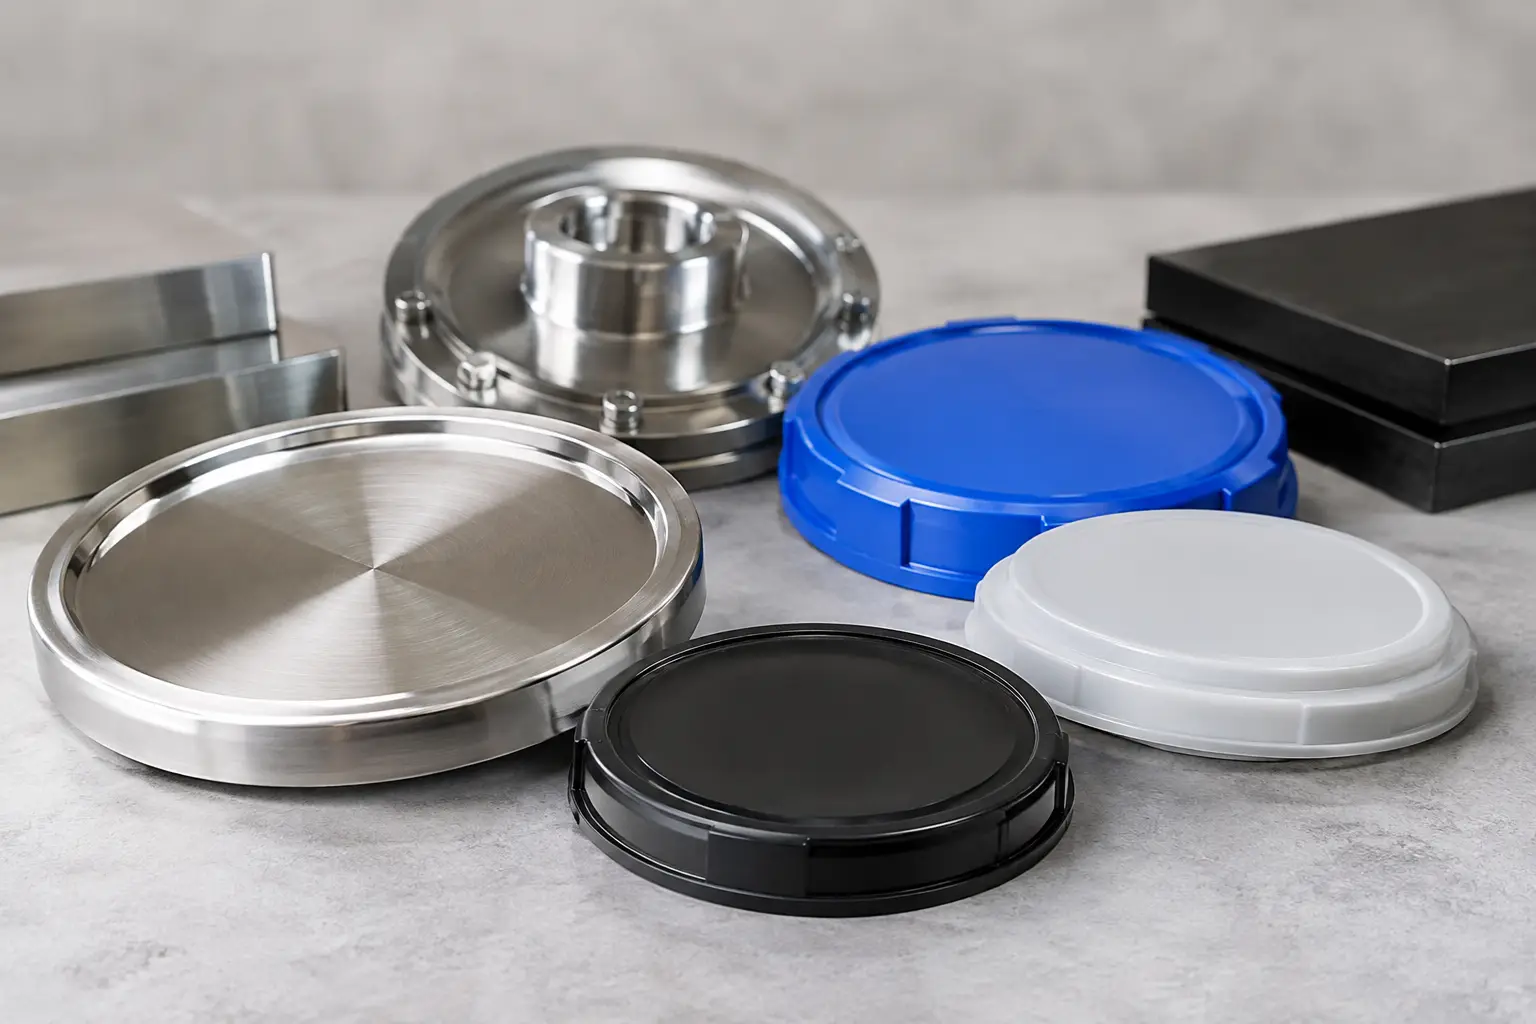
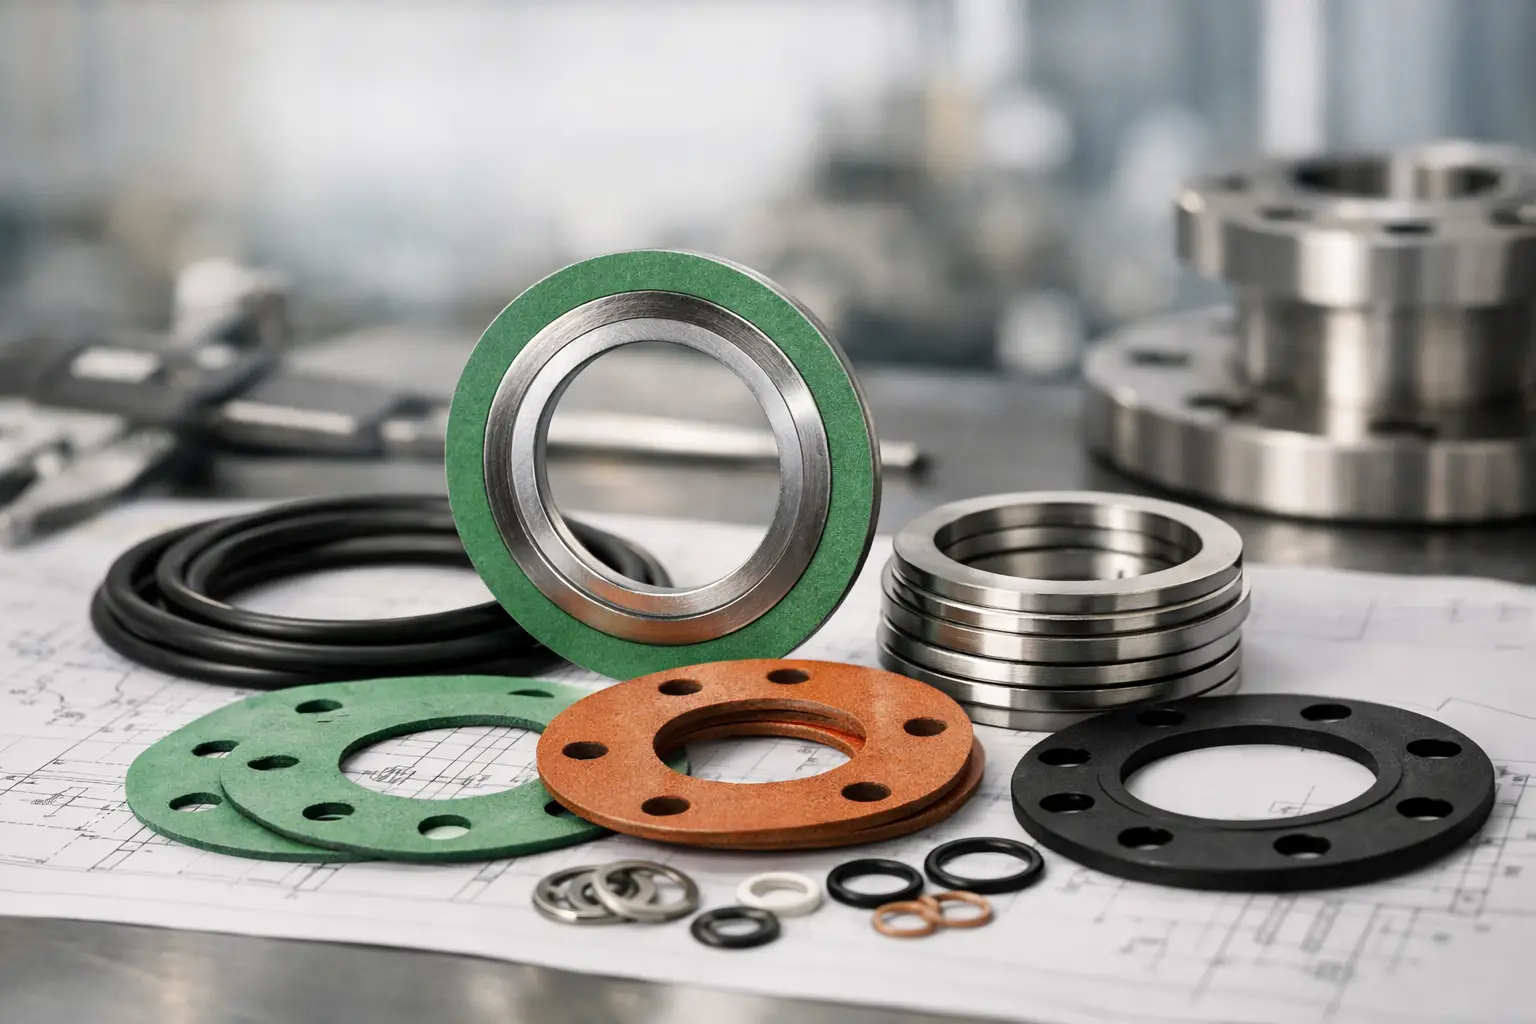
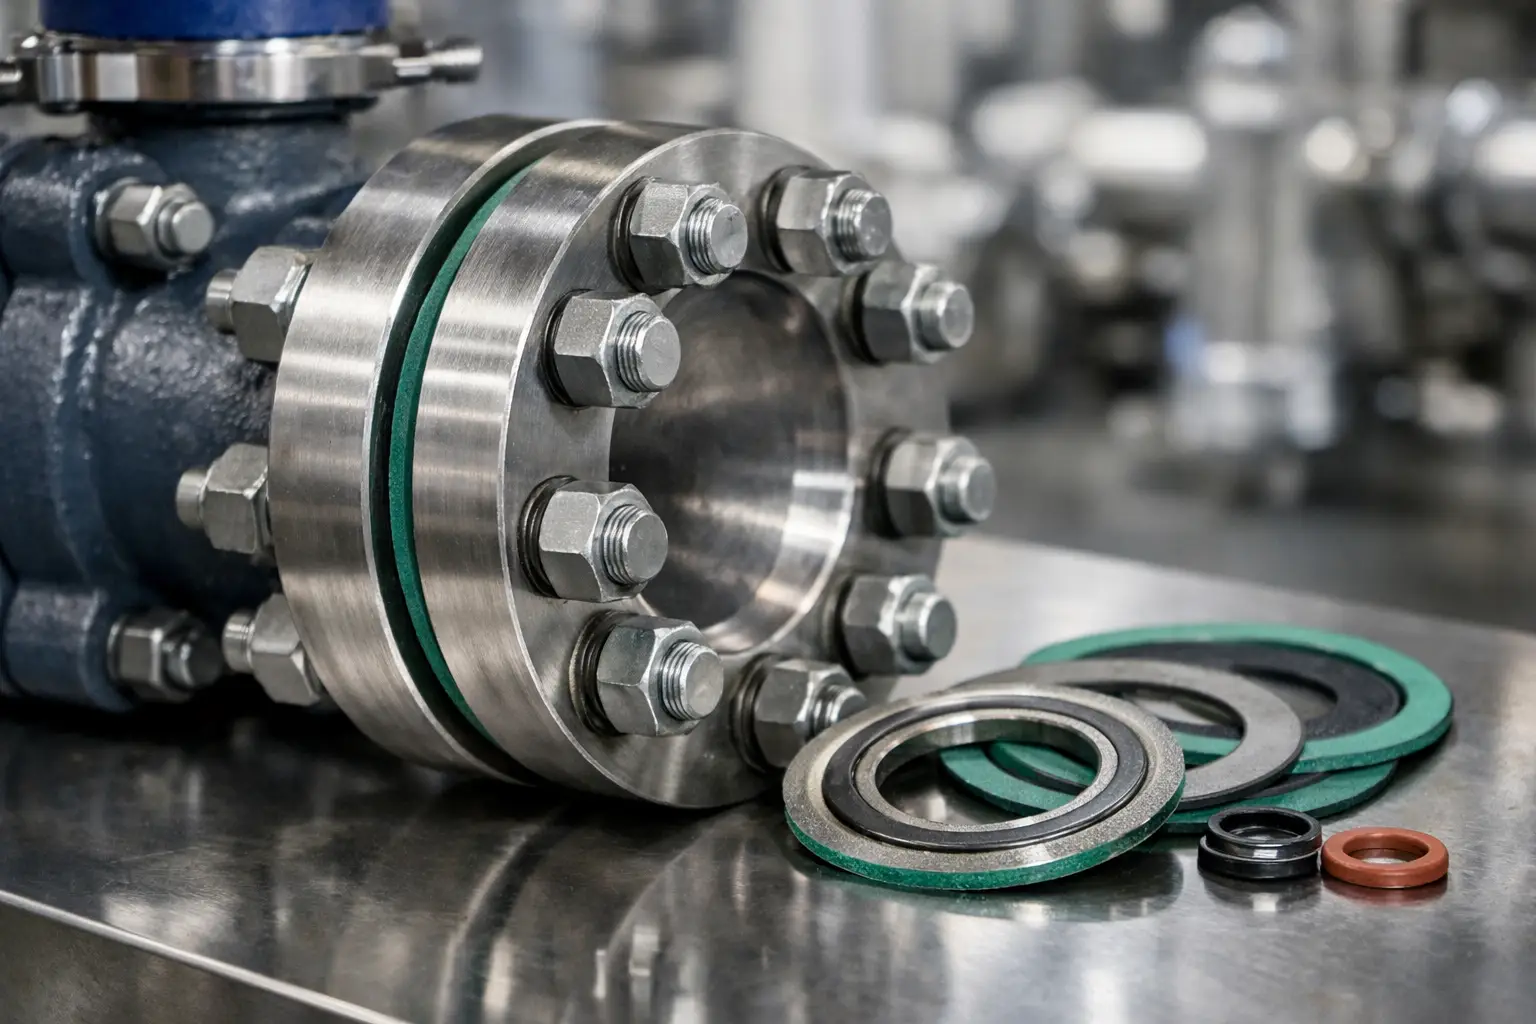
Una junta metálica requiere condiciones de montaje más controladas. Dependiendo de su diseño, puede ser sólida, corrugada, dentada, anular o espiralada con relleno. Su desempeño depende de generar una carga de compresión suficiente y uniforme, así como de contar con bridas en buen estado. A cambio, soporta temperaturas y presiones considerablemente mayores que la mayoría de los hules.
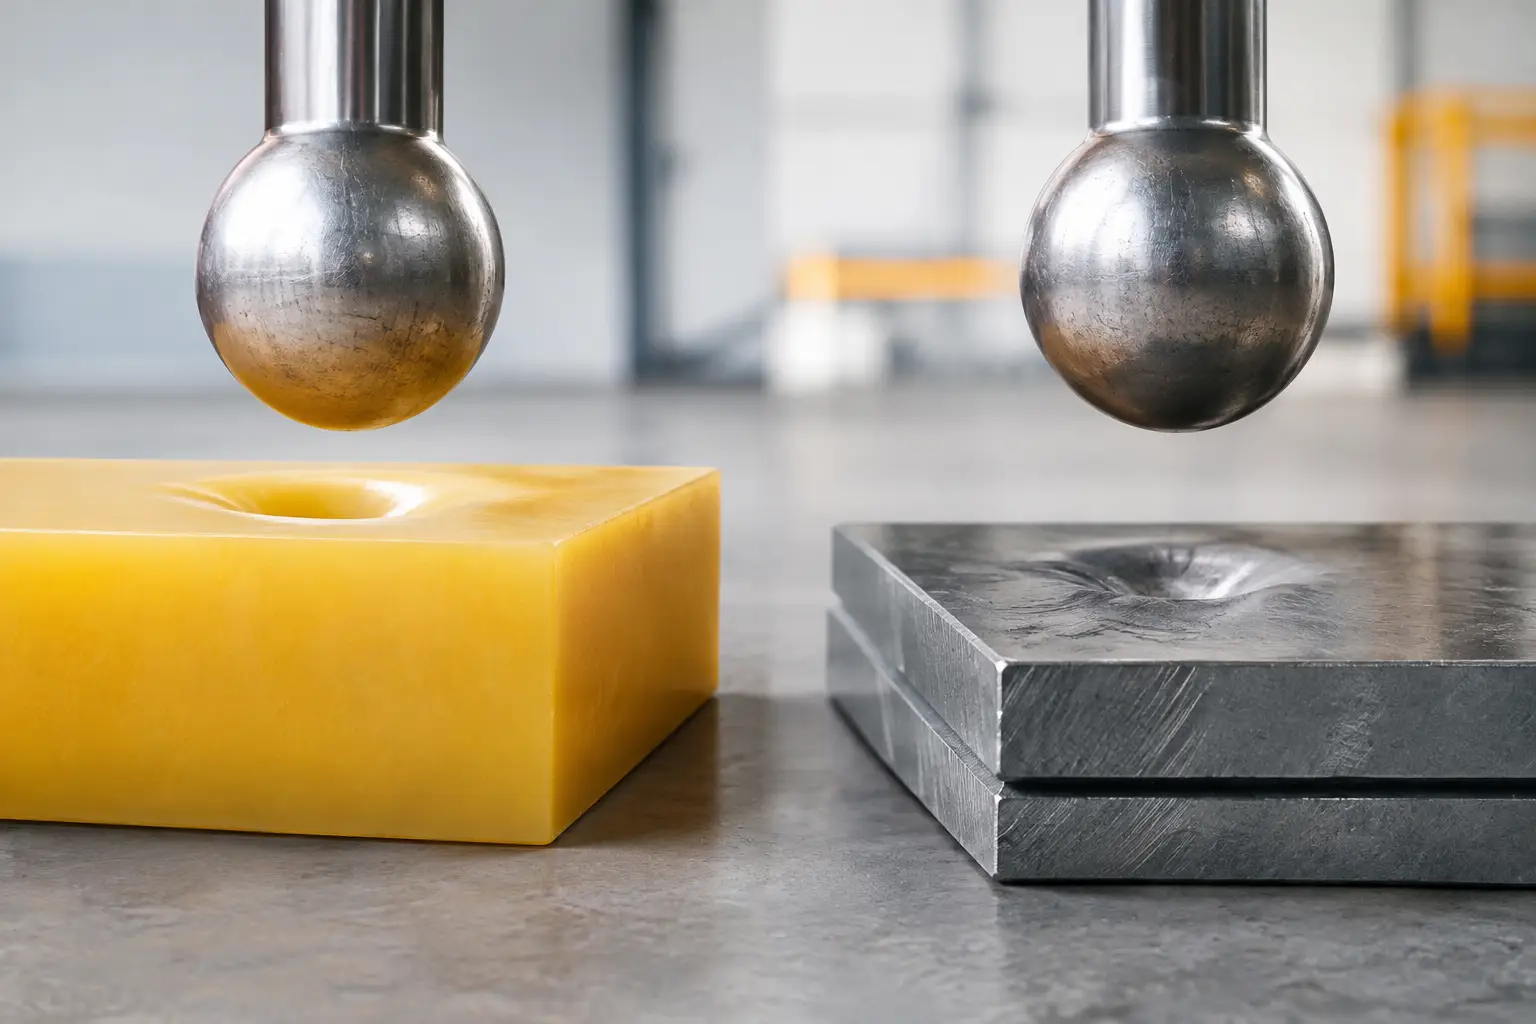
La diferencia central está en la forma de sellar. El hule aprovecha la deformación elástica para copiar la superficie de contacto. El metal concentra carga sobre zonas definidas de la geometría de la junta, creando un sello de alta resistencia cuando el conjunto de bridas, tornillería y torque está correctamente especificado.
| Criterio | Junta de hule | Junta metálica | |—|—|—| | Adaptación a bridas con pequeñas imperfecciones | Alta | Media o baja, según diseño | | Resistencia a vibración | Alta | Depende del montaje y tipo de junta | | Temperatura de servicio | Limitada por el elastómero | Alta, según aleación y relleno | | Presión de operación | Baja a media en la mayoría de aplicaciones | Media a muy alta | | Requisito de torque controlado | Importante | Crítico | | Compatibilidad química | Depende del compuesto | Depende de la aleación y del relleno |
Cuándo conviene una junta de hule
El hule es una solución eficiente cuando se requiere sellar fluidos compatibles en condiciones de operación moderadas y con presencia de vibración. También es útil cuando las caras de brida no tienen un acabado perfecto, siempre que el daño no incluya corrosión profunda, deformación o rayaduras que excedan la capacidad de compensación del material.
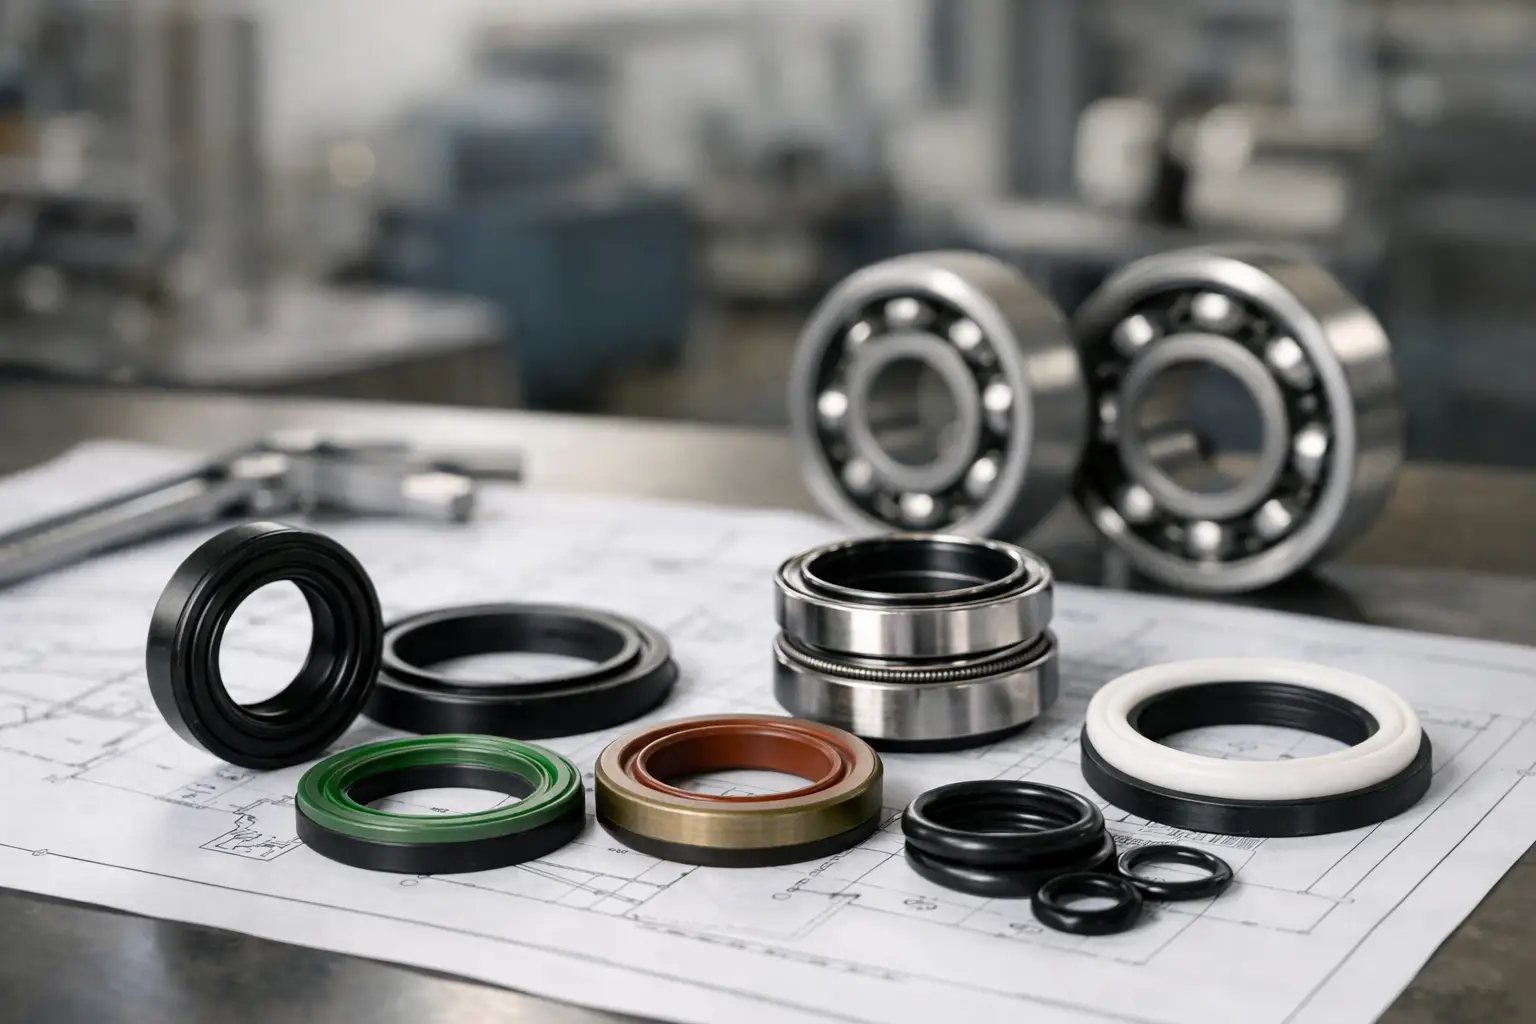
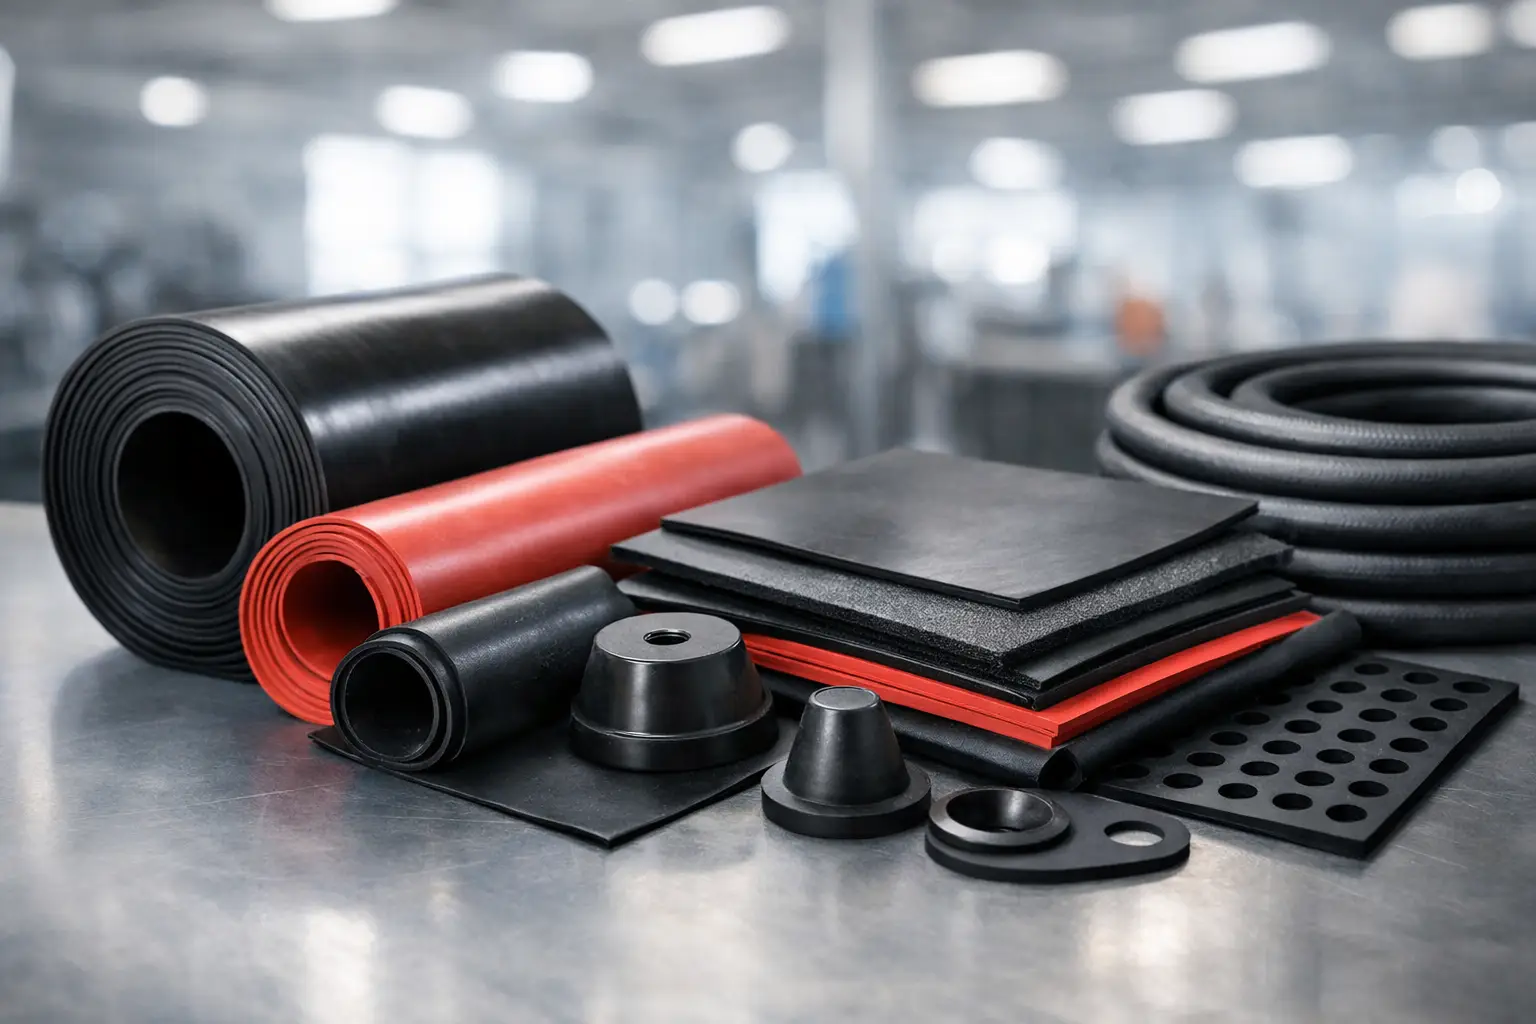
No basta con pedir una junta de hule genérica. Nitrilo, neopreno, EPDM, silicón, Viton y otros compuestos responden de forma distinta ante aceites, combustibles, vapor, agua caliente, ozono, ácidos, solventes y temperaturas elevadas. Por ejemplo, el nitrilo suele ser una opción habitual ante aceites y derivados de petróleo, mientras que EPDM funciona mejor en muchas aplicaciones con agua, vapor de baja presión y exposición ambiental, pero no es apropiado para hidrocarburos.
El espesor también influye. Una junta más gruesa puede compensar mejor cierta irregularidad de la brida, pero requiere revisar que el apriete no provoque extrusión, deformación excesiva o pérdida de carga con el tiempo. En líneas con vacío, pulsación o ciclos térmicos, una junta blanda mal seleccionada puede relajarse y perder capacidad de sello.
Las juntas de hule son comunes en equipos de proceso, conexiones de bombas, redes hidráulicas auxiliares, plantas de tratamiento de agua, ductos de ventilación, sistemas de aire y aplicaciones con aislamiento de vibración. En todos los casos, el compuesto debe seleccionarse con base en la temperatura real del fluido, no solo en la temperatura ambiente de la planta.
Cuándo una junta metálica es la opción adecuada
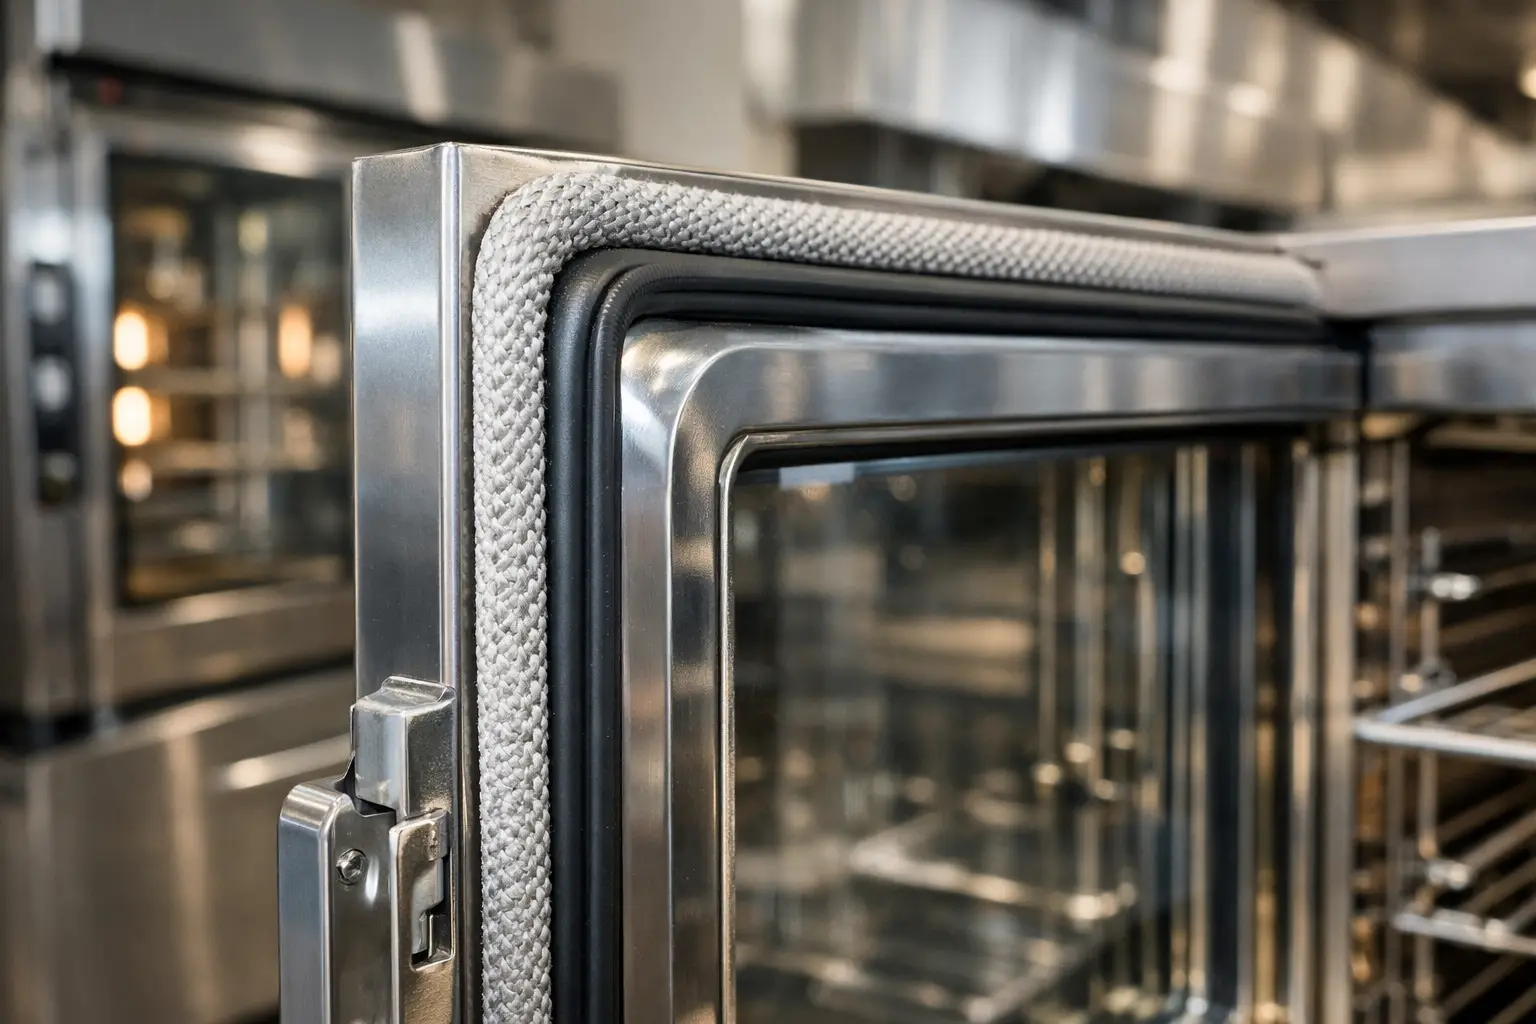
Las juntas metálicas cobran ventaja en vapor de alta temperatura, hidrocarburos calientes, gases comprimidos, procesos químicos exigentes, hornos, intercambiadores de calor, reactores y líneas de alta presión. En estos servicios, un elastómero puede endurecerse, carbonizarse, hincharse o perder resistencia mecánica antes de alcanzar la vida útil esperada.
Una junta metálica no corrige problemas de instalación. Si las bridas están desalineadas, si la tornillería presenta corrosión, si el torque se aplica de forma irregular o si la superficie de contacto está dañada, el riesgo de fuga continúa. De hecho, al tener menor capacidad para amoldarse que una junta de hule, el sistema necesita mayor precisión en acabado superficial, paralelismo y carga de pernos.
Las juntas espiraladas, por ejemplo, combinan una cinta metálica con un material de relleno. Esto permite atender condiciones severas con mayor recuperación que una junta metálica sólida. Sin embargo, el relleno también debe ser compatible con el medio. Una selección incorrecta puede fallar aunque el metal exterior sea adecuado para la temperatura y presión de operación.
En aplicaciones críticas, la aleación importa tanto como la geometría. Acero al carbón, acero inoxidable, monel, inconel y otras aleaciones ofrecen comportamientos distintos frente a corrosión, oxidación, cloruros, temperatura y ataque químico. La especificación debe considerar el fluido, la atmósfera externa y los ciclos de arranque y paro.
Variables que definen la selección
Antes de solicitar una junta, conviene reunir información operativa precisa. La presión normal no es suficiente: se deben identificar picos, pulsaciones y posibles golpes de ariete. La temperatura debe incluir arranques, limpieza, recirculación y fallas de control, ya que esos eventos suelen ser los que degradan primero un sello.
También debe conocerse el fluido y su concentración. Un ácido diluido no se comporta igual que uno concentrado, y un aceite nuevo puede tener una respuesta distinta a un lubricante contaminado con aditivos, agua o partículas. Si existen mezclas, vapores o cambios de producto en la misma línea, la compatibilidad debe revisarse para el escenario más exigente.
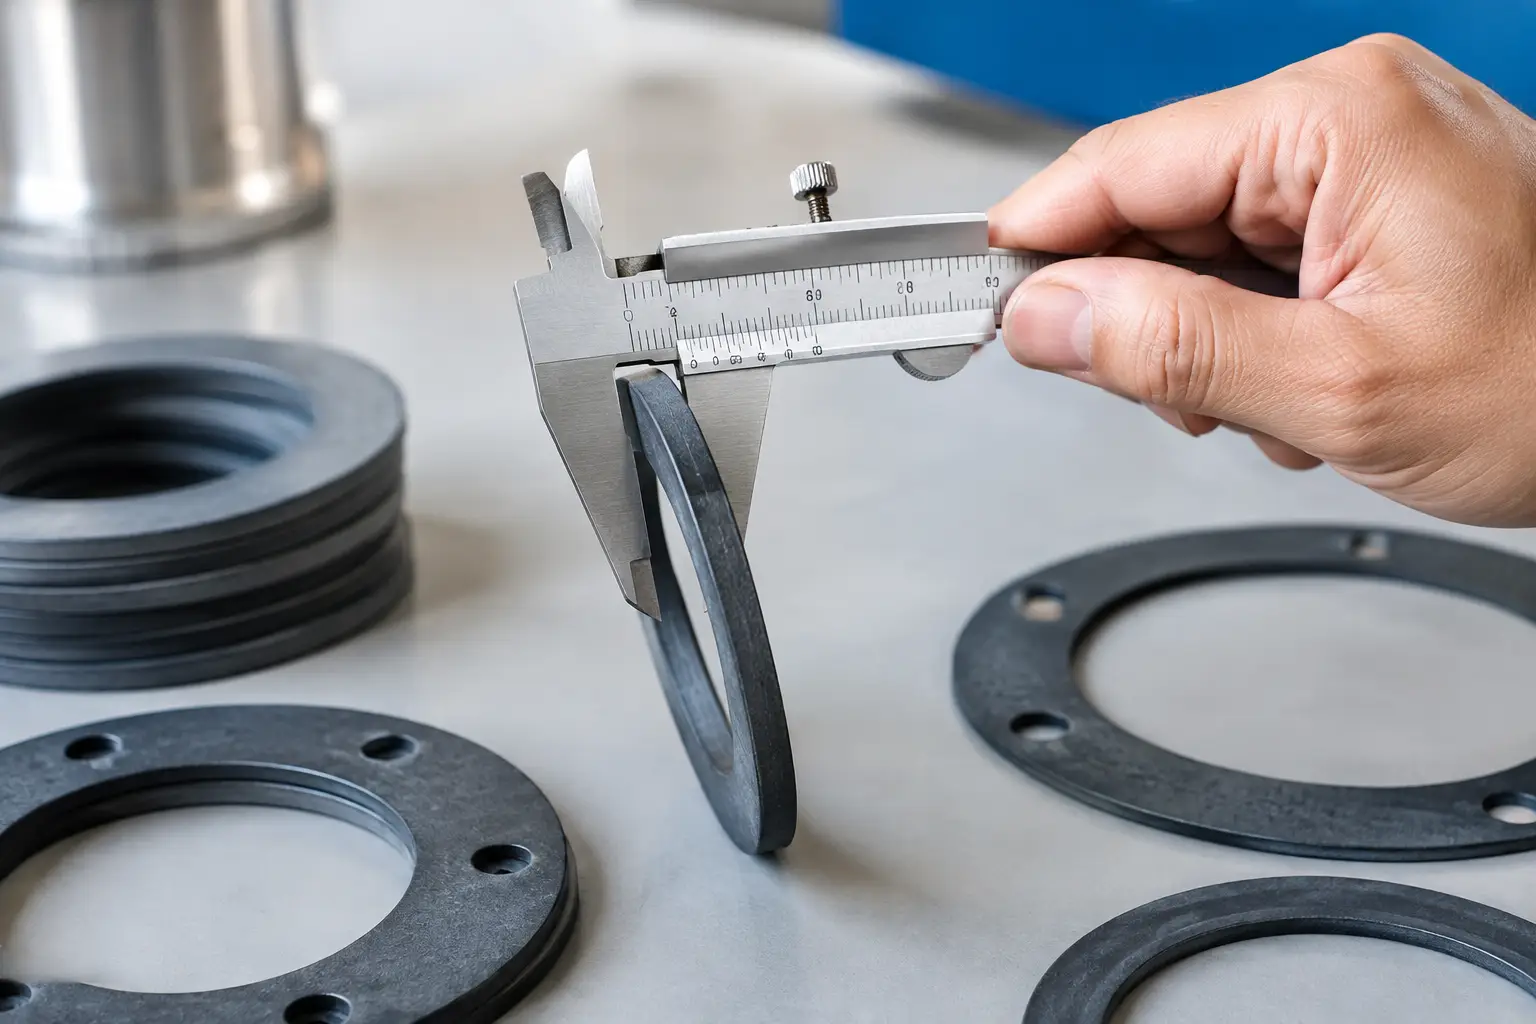
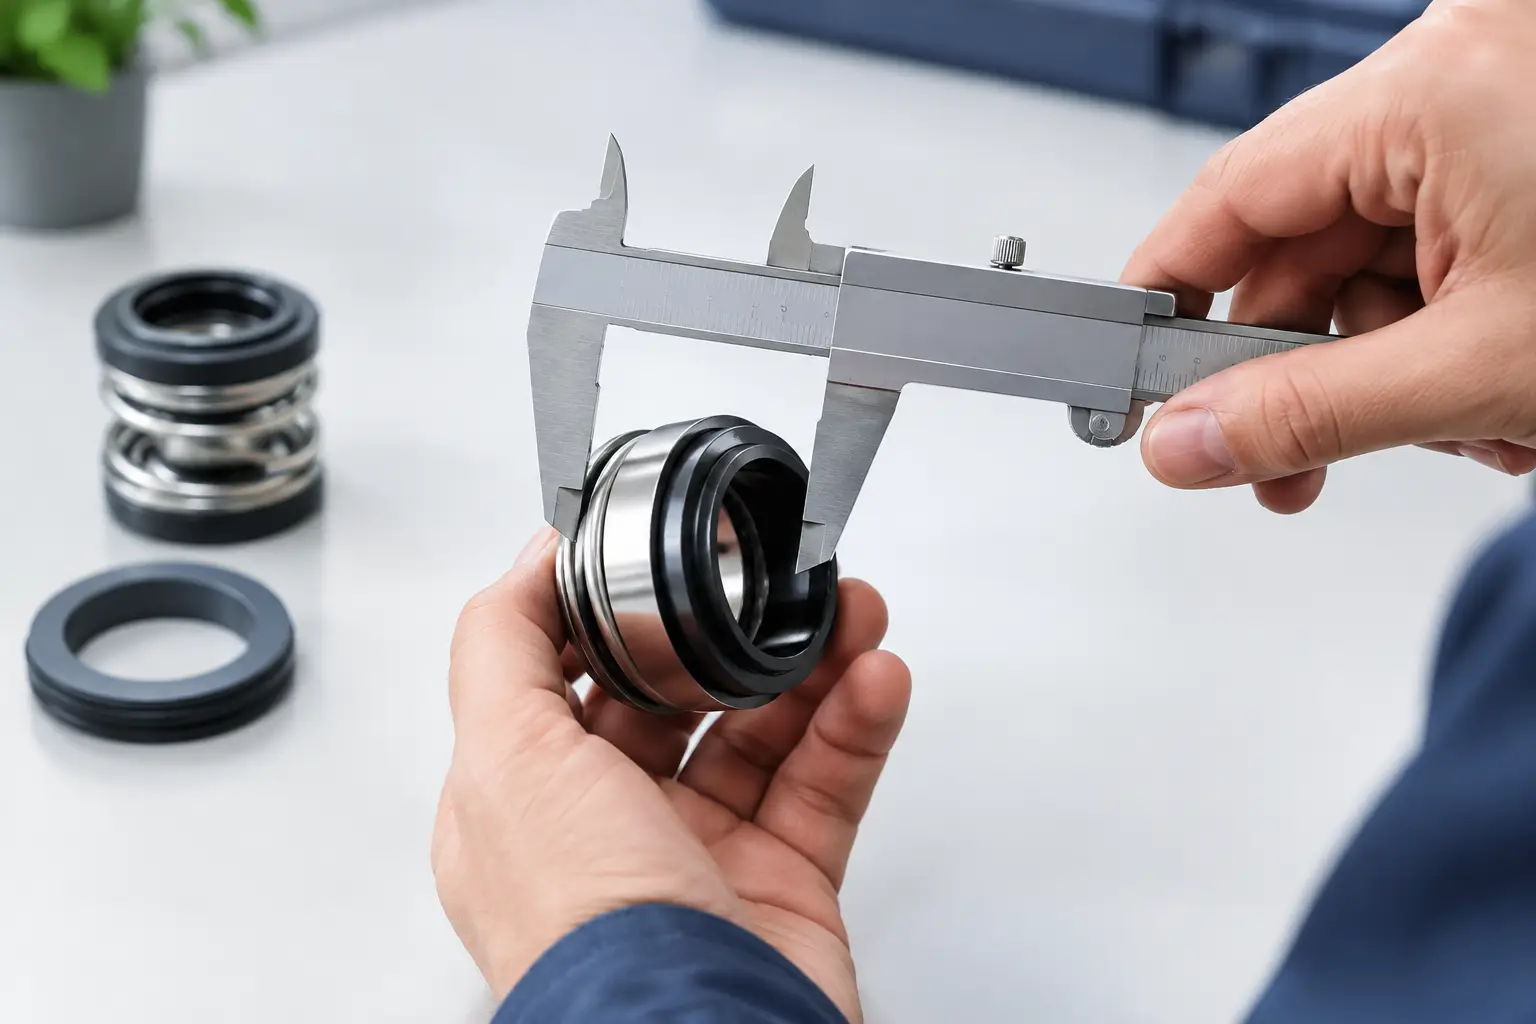
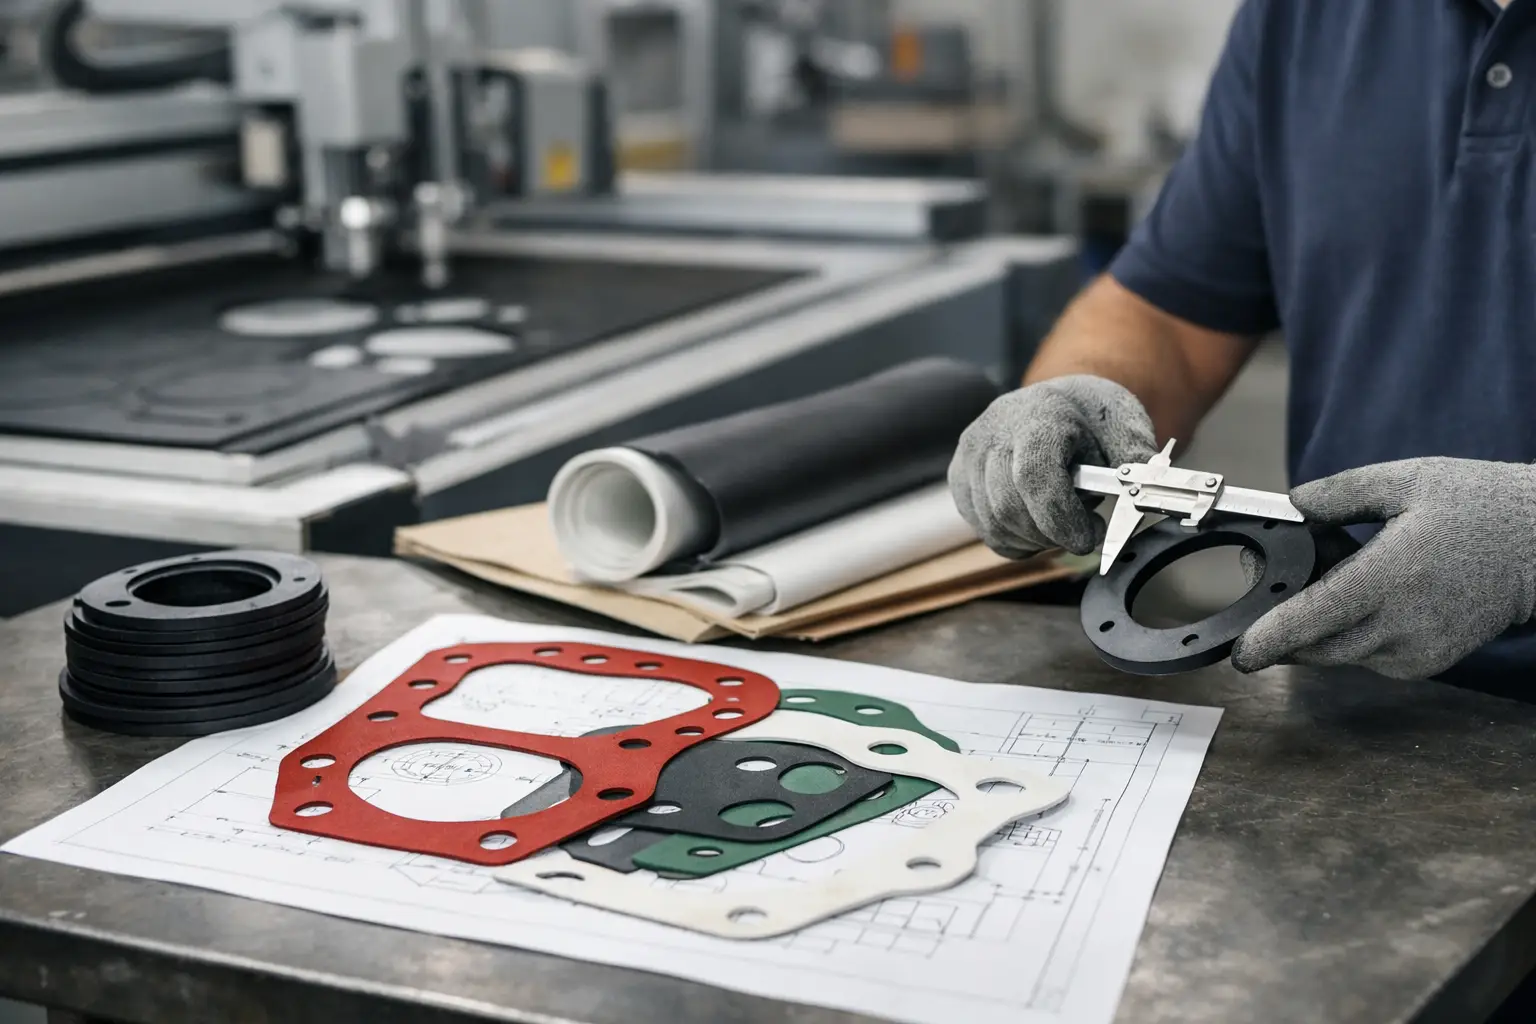
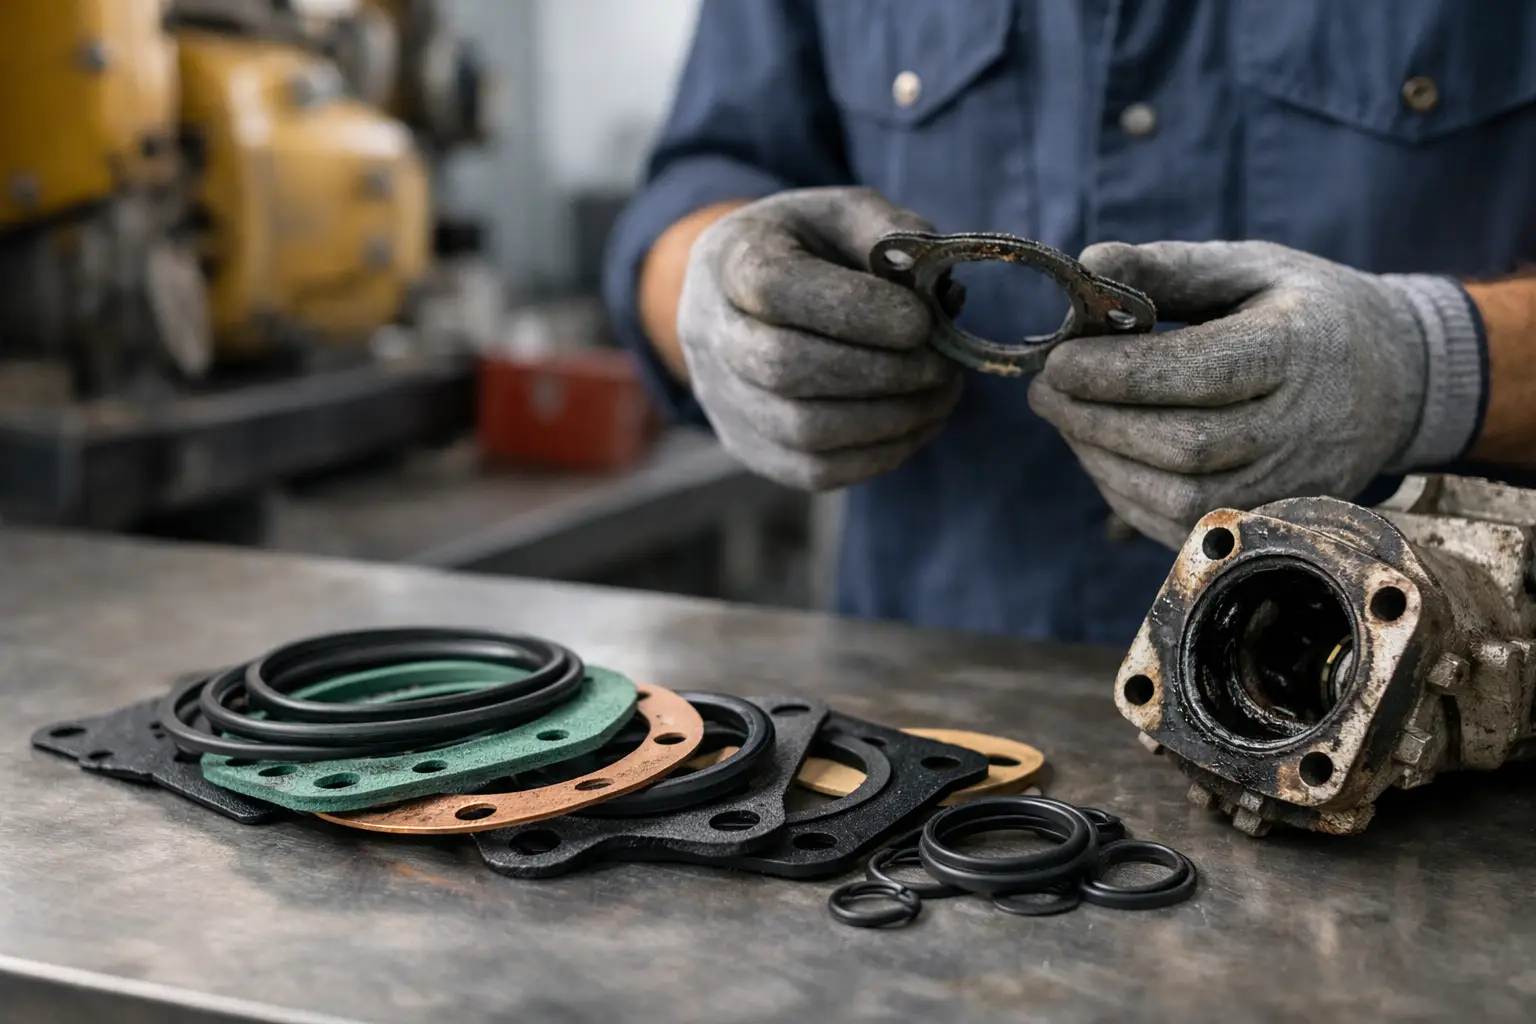
La geometría de la brida es otro punto decisivo. El diámetro nominal, tipo de cara, diámetro interior y exterior disponible, patrón de perforaciones y rugosidad definen si una junta estándar funcionará o si se requiere fabricación especial. En conexiones antiguas, es recomendable medir la pieza existente y revisar el estado real de las caras de contacto antes de ordenar un reemplazo.
Finalmente, hay que evaluar el método de apriete. Una junta correctamente seleccionada puede fallar si se aprieta en secuencia incorrecta o sin torque controlado. El ajuste debe realizarse en patrón cruzado, por etapas y con pernos limpios en condiciones adecuadas. Después de un ciclo térmico, algunas aplicaciones pueden requerir inspección de torque conforme al procedimiento de planta y las recomendaciones de seguridad aplicables.
Errores que elevan el riesgo de fuga
El primer error es sustituir una junta metálica por hule solo porque la medida coincide. Puede funcionar durante un periodo corto, pero si el servicio excede los límites térmicos o químicos del elastómero, la fuga reaparecerá. El caso contrario también es frecuente: instalar una junta metálica en una brida con caras deterioradas para resolver una fuga que en realidad proviene de mala alineación o insuficiente carga de pernos.
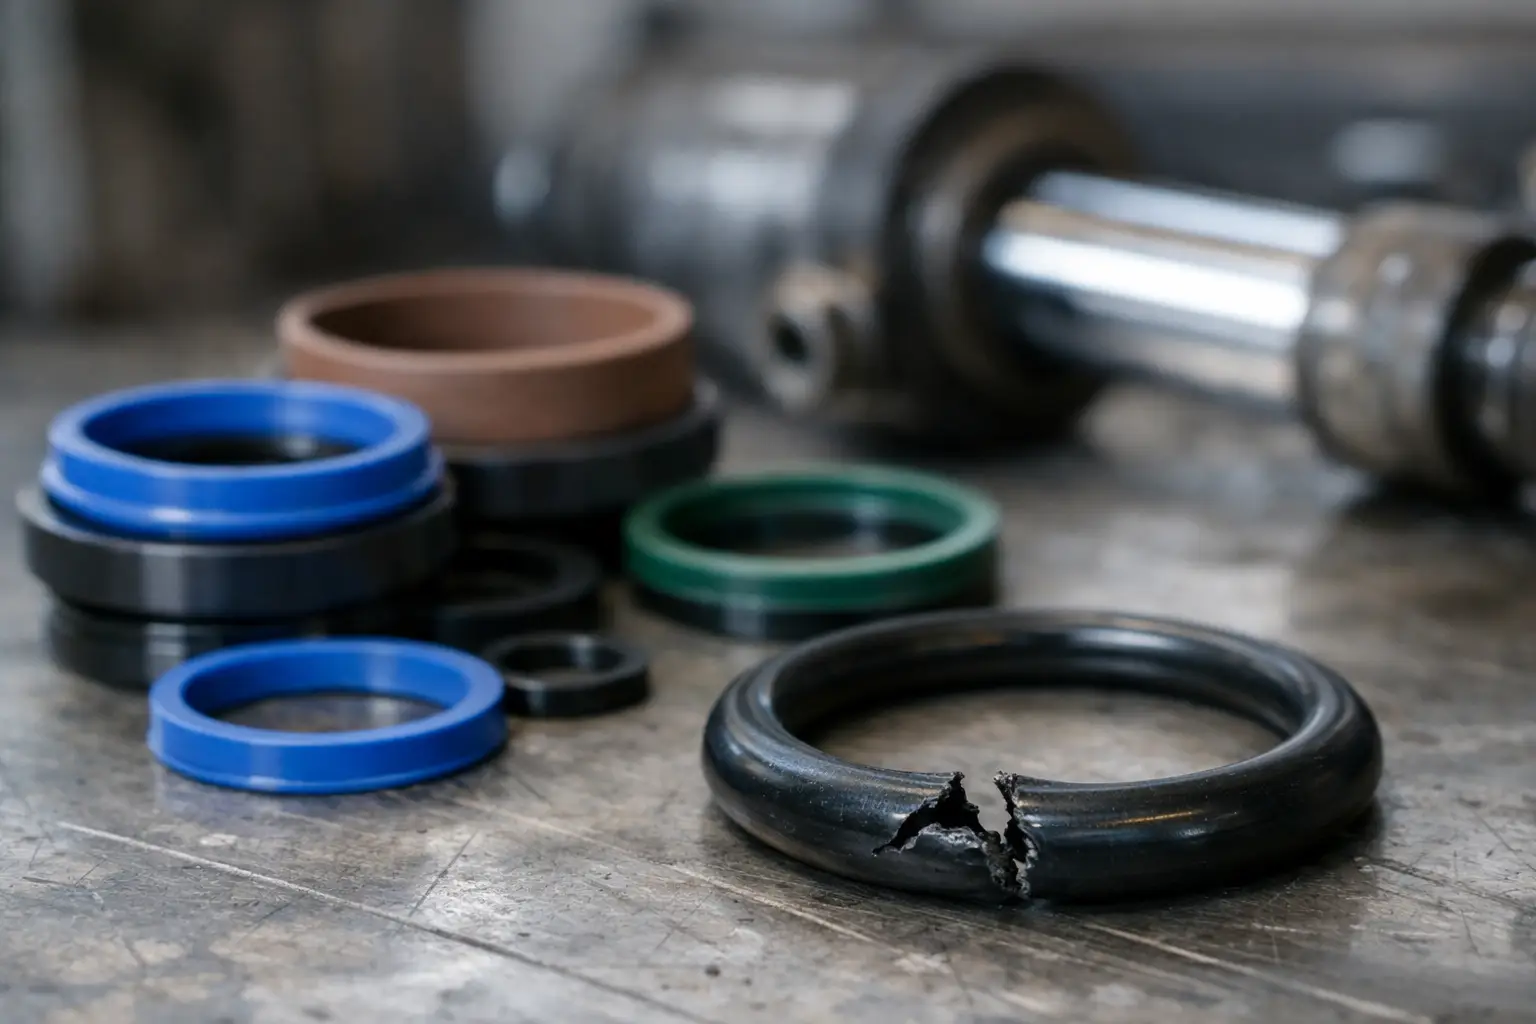
Otro error es reutilizar juntas comprimidas. Una pieza de hule puede quedar deformada de manera permanente, mientras que una junta metálica puede presentar daños en sus zonas de sello. La reutilización reduce la confiabilidad y dificulta identificar la causa real de una falla posterior.
También conviene evitar especificaciones incompletas como hule resistente o junta para alta temperatura. Un proveedor técnico necesita al menos dimensiones, tipo de brida, fluido, presión, temperatura y cantidad requerida. Con esa información es posible definir un material, dureza, espesor, diseño y proceso de fabricación acordes con la aplicación.
Fabricación a la medida para condiciones reales
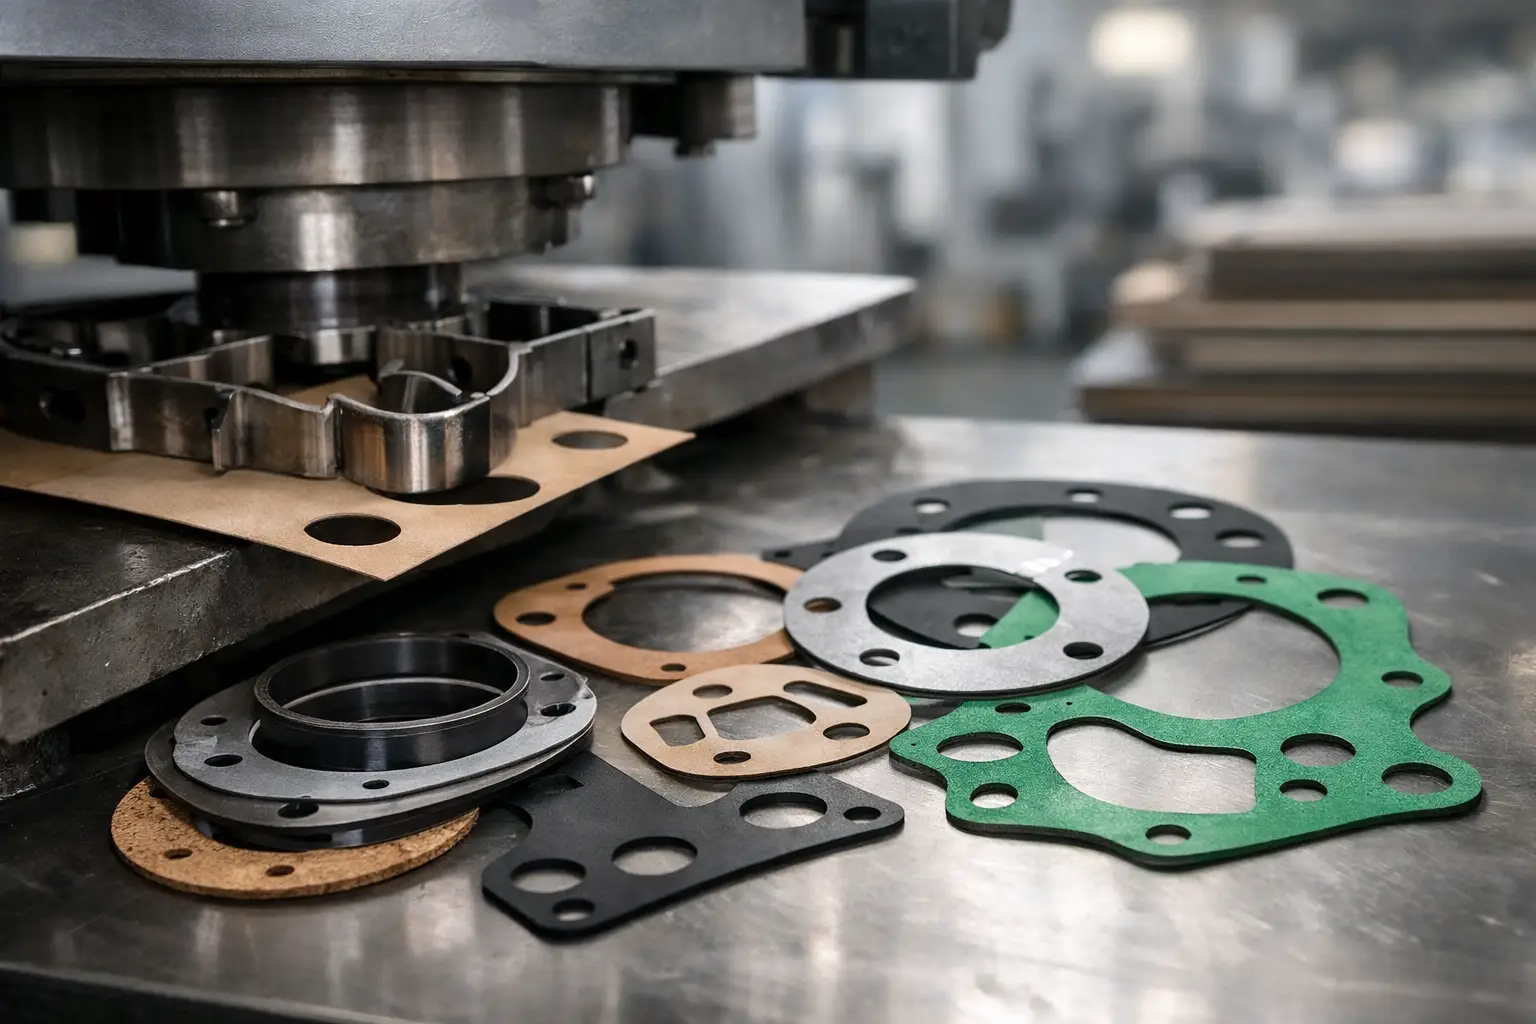
Las medidas comerciales resuelven muchas necesidades, pero no todas. En plantas de acero, minería, petróleo, vidrio, transporte y manufactura es común encontrar bridas especiales, equipos importados, modificaciones de campo o líneas con dimensiones fuera de catálogo. En esos casos, una junta fabricada a medida reduce adaptaciones improvisadas y mejora la repetibilidad del mantenimiento.
RubberSelection puede apoyar con la fabricación de juntas de hule y componentes especiales de acuerdo con muestra, plano o medidas levantadas en campo. Para aplicaciones de sellado, el valor está en revisar el servicio completo y no únicamente el diámetro de la pieza. Un material adecuado, cortado con precisión y entregado con la especificación correcta ayuda a proteger la continuidad operativa.
La mejor junta no es necesariamente la más rígida, la más gruesa ni la más costosa. Es la que conserva su capacidad de sello durante el ciclo real de trabajo, con el fluido, las bridas y el método de montaje que existen en su planta. Antes de programar el siguiente cambio, documente las condiciones de operación y la causa de falla de la junta anterior: esa información suele ahorrar más tiempo y costo que cualquier sustitución por prueba y error.