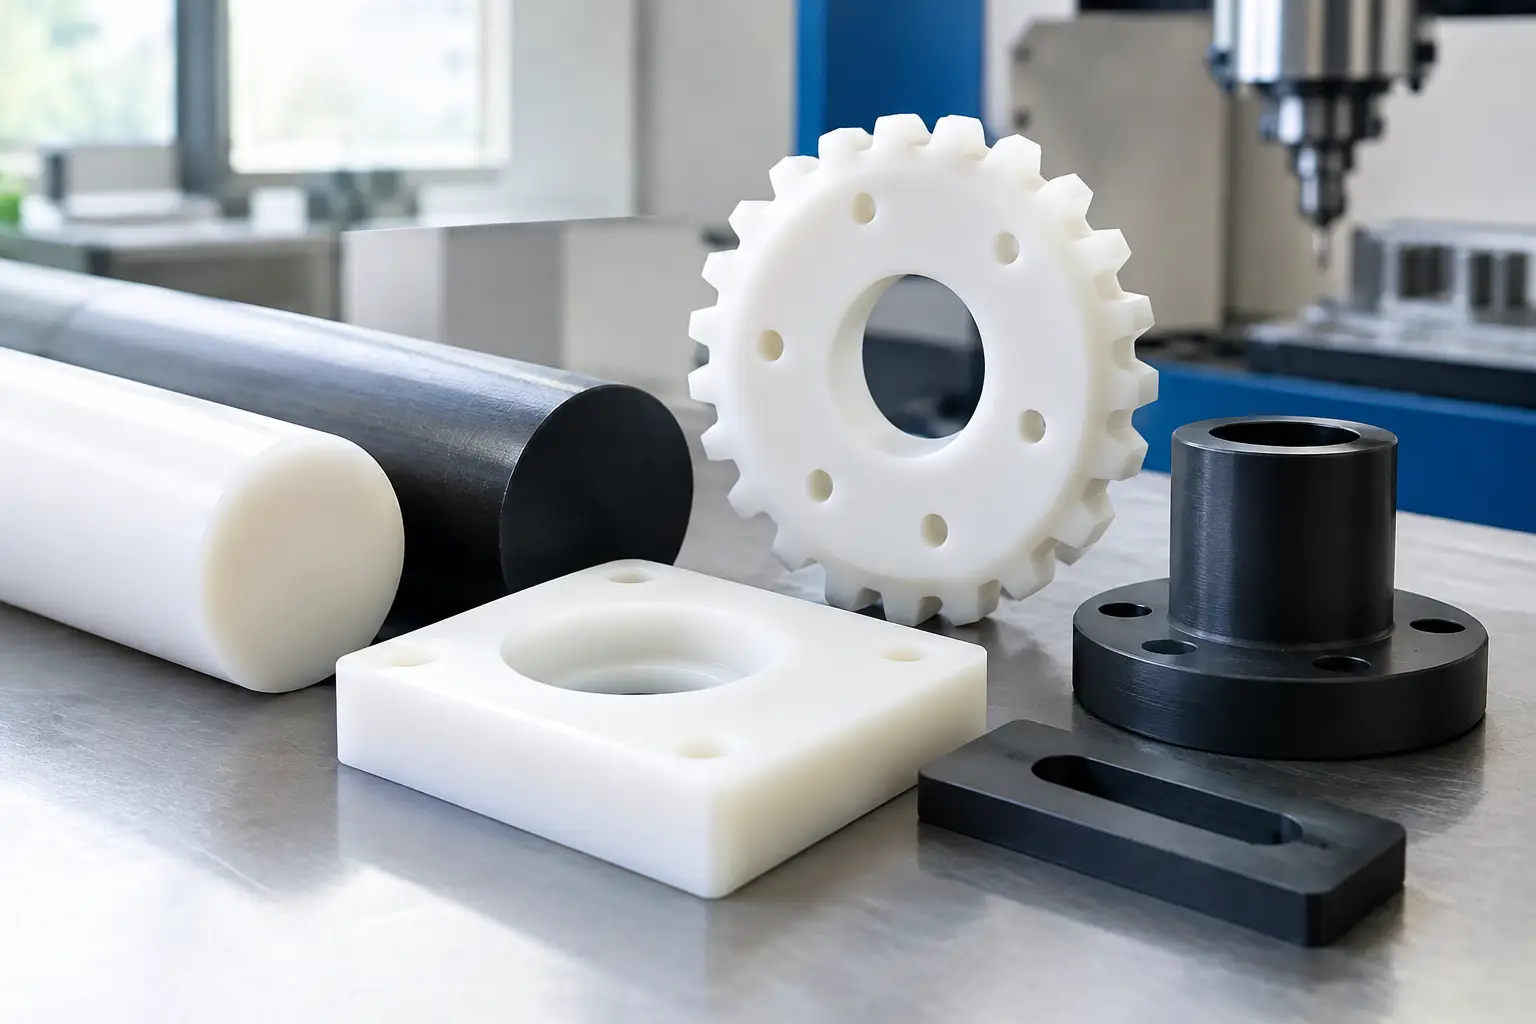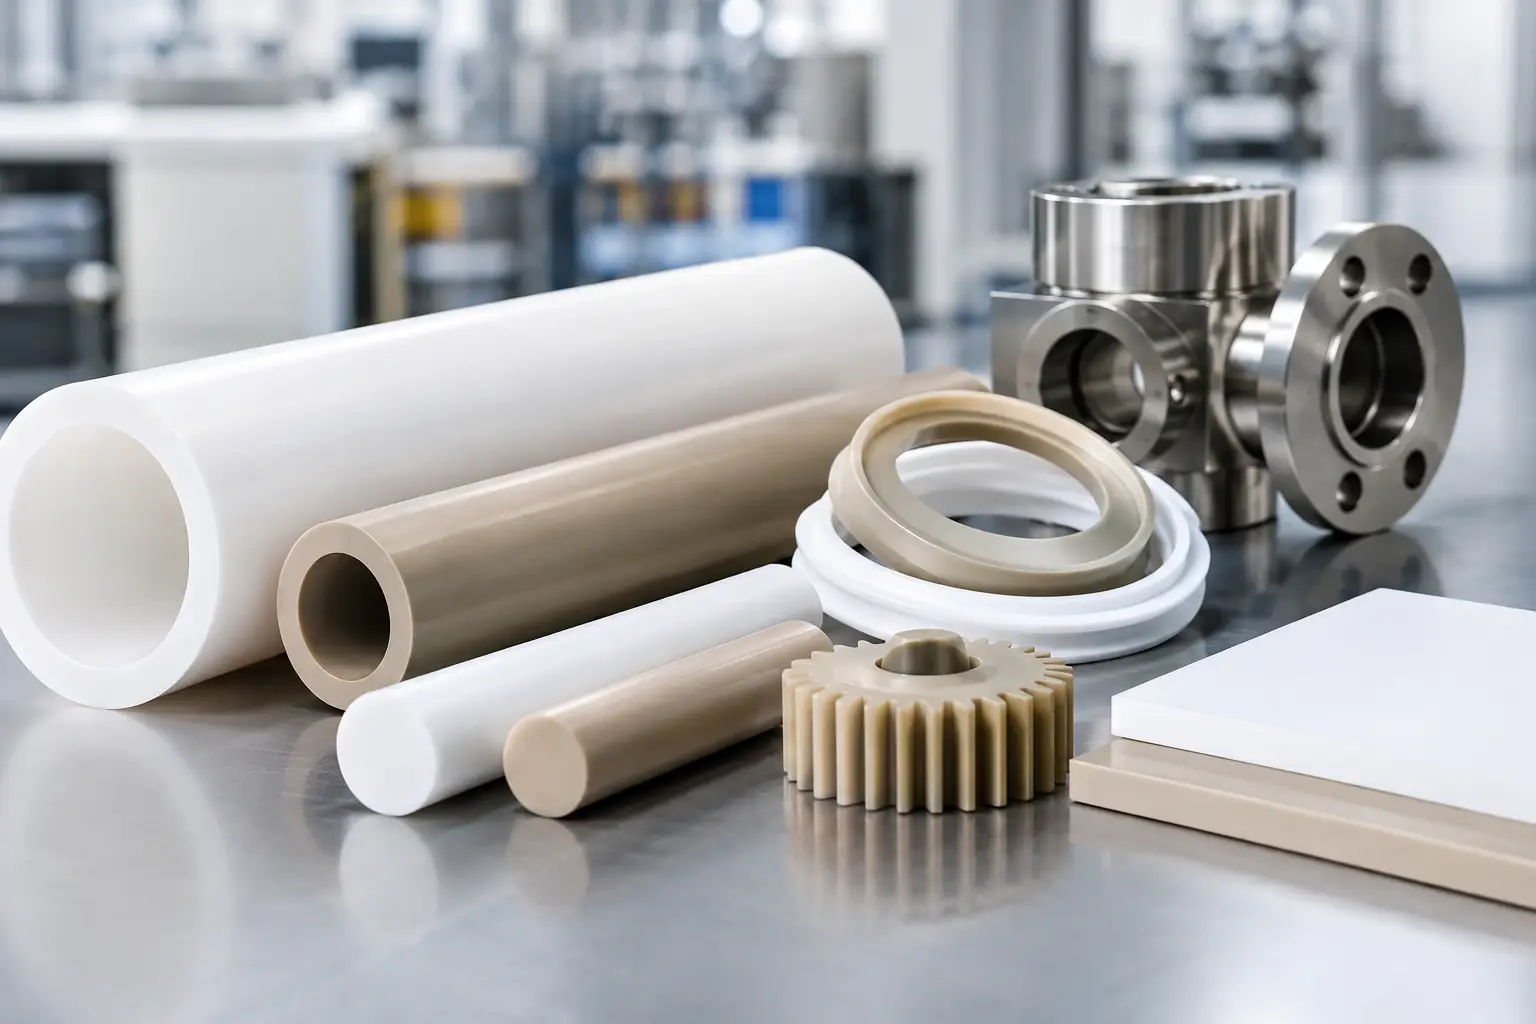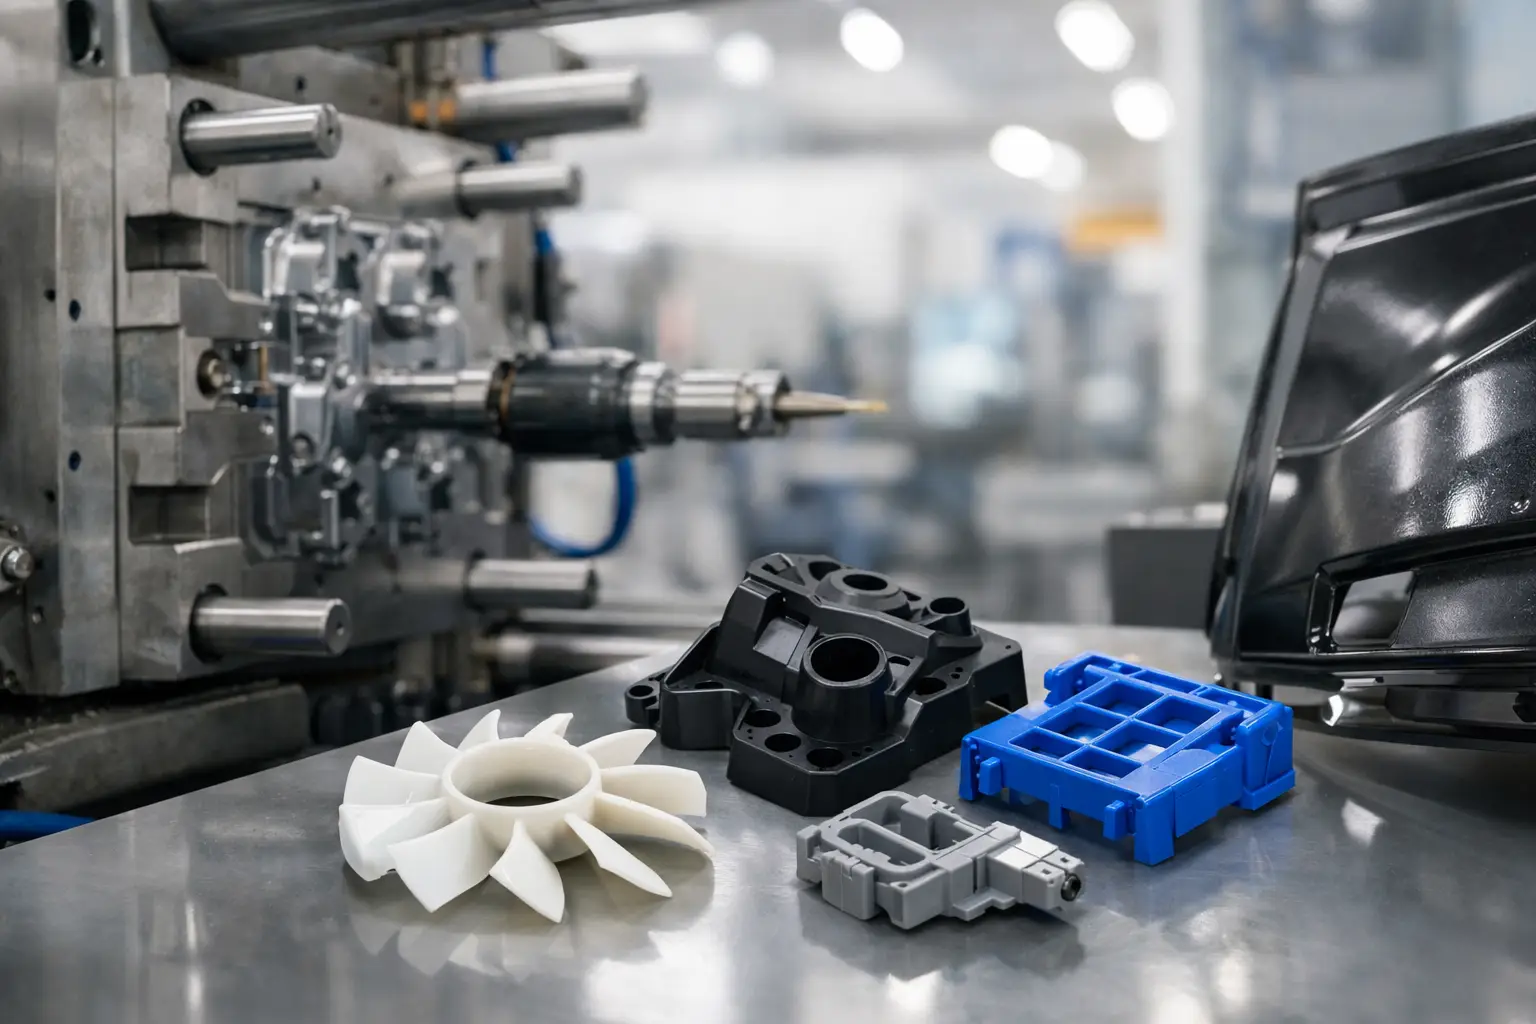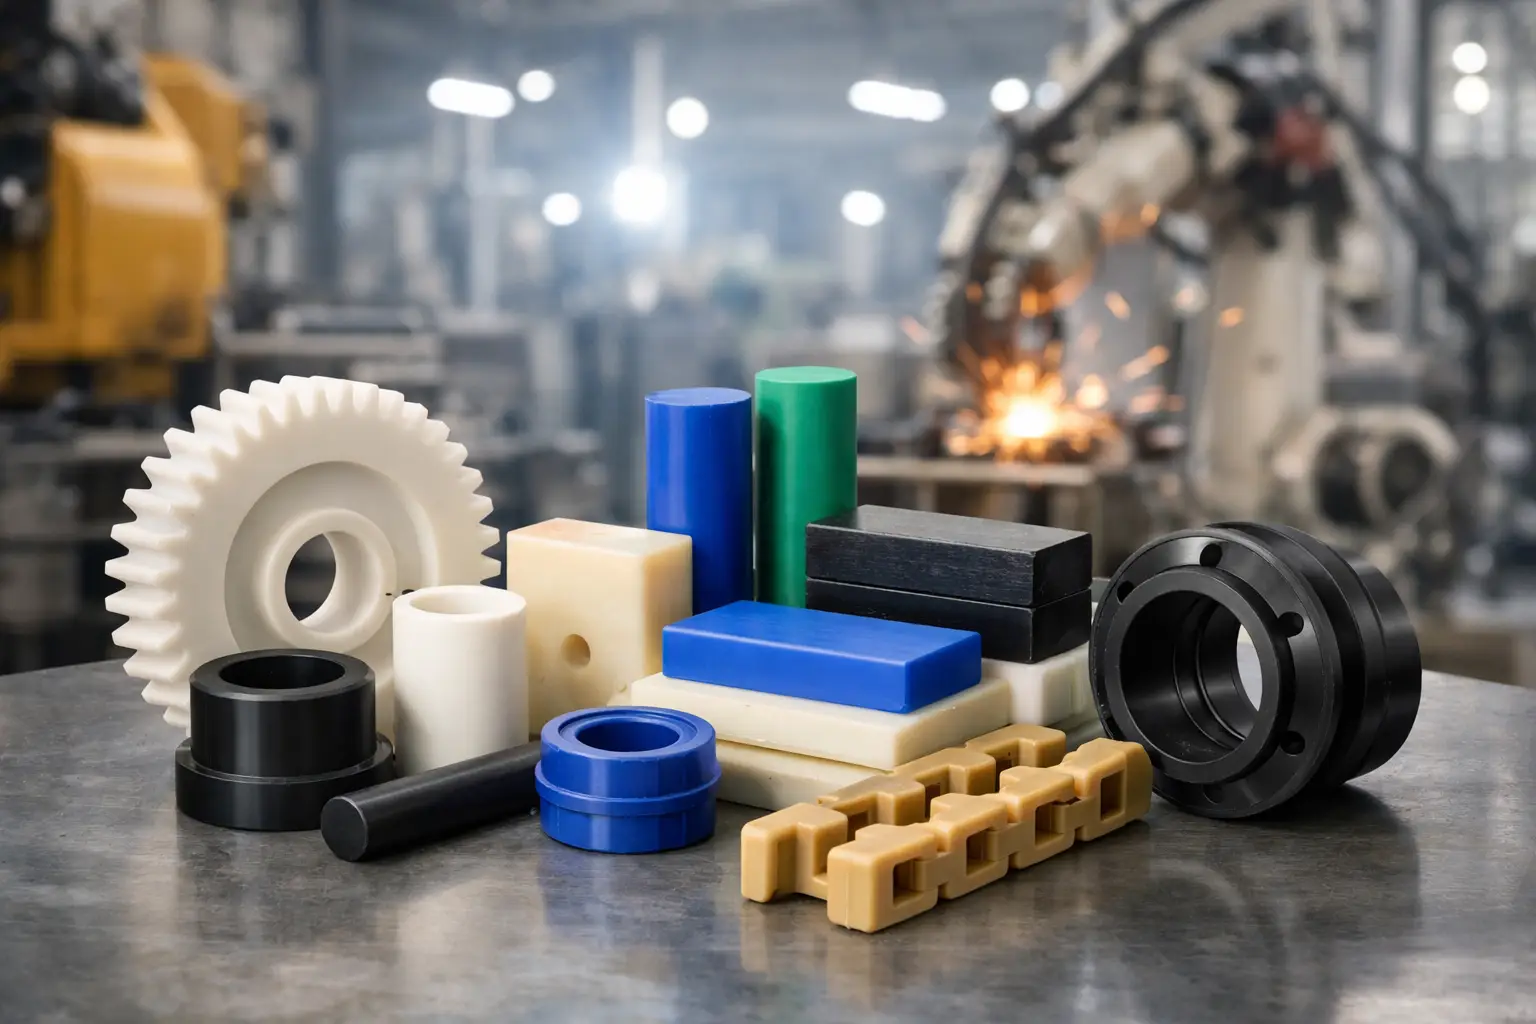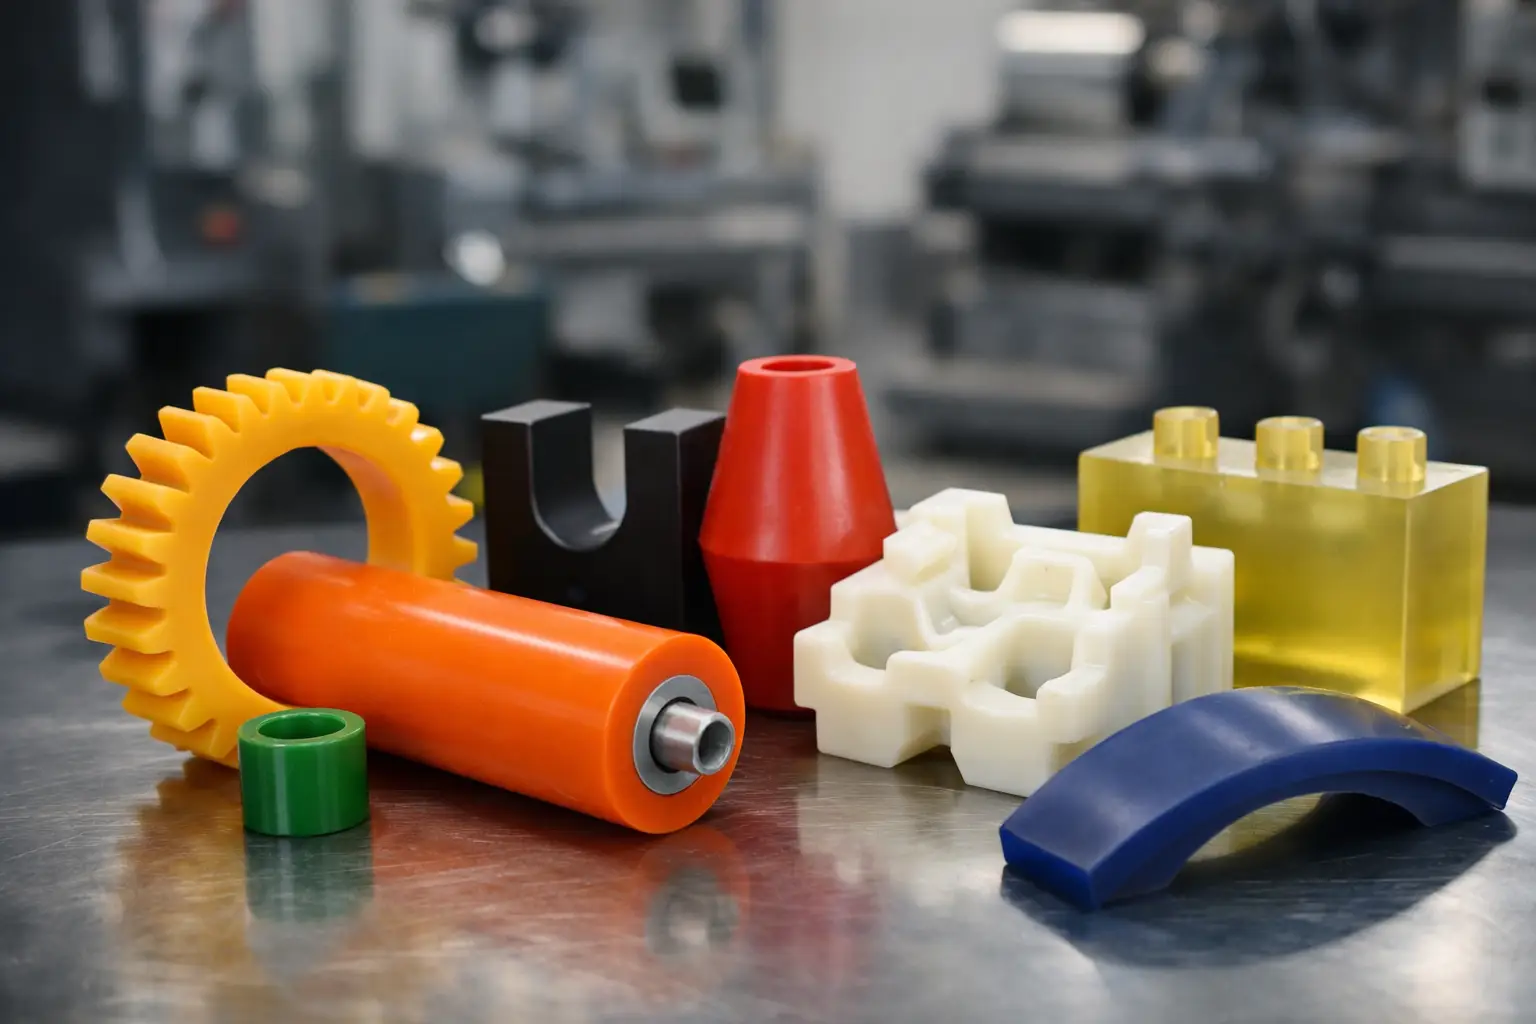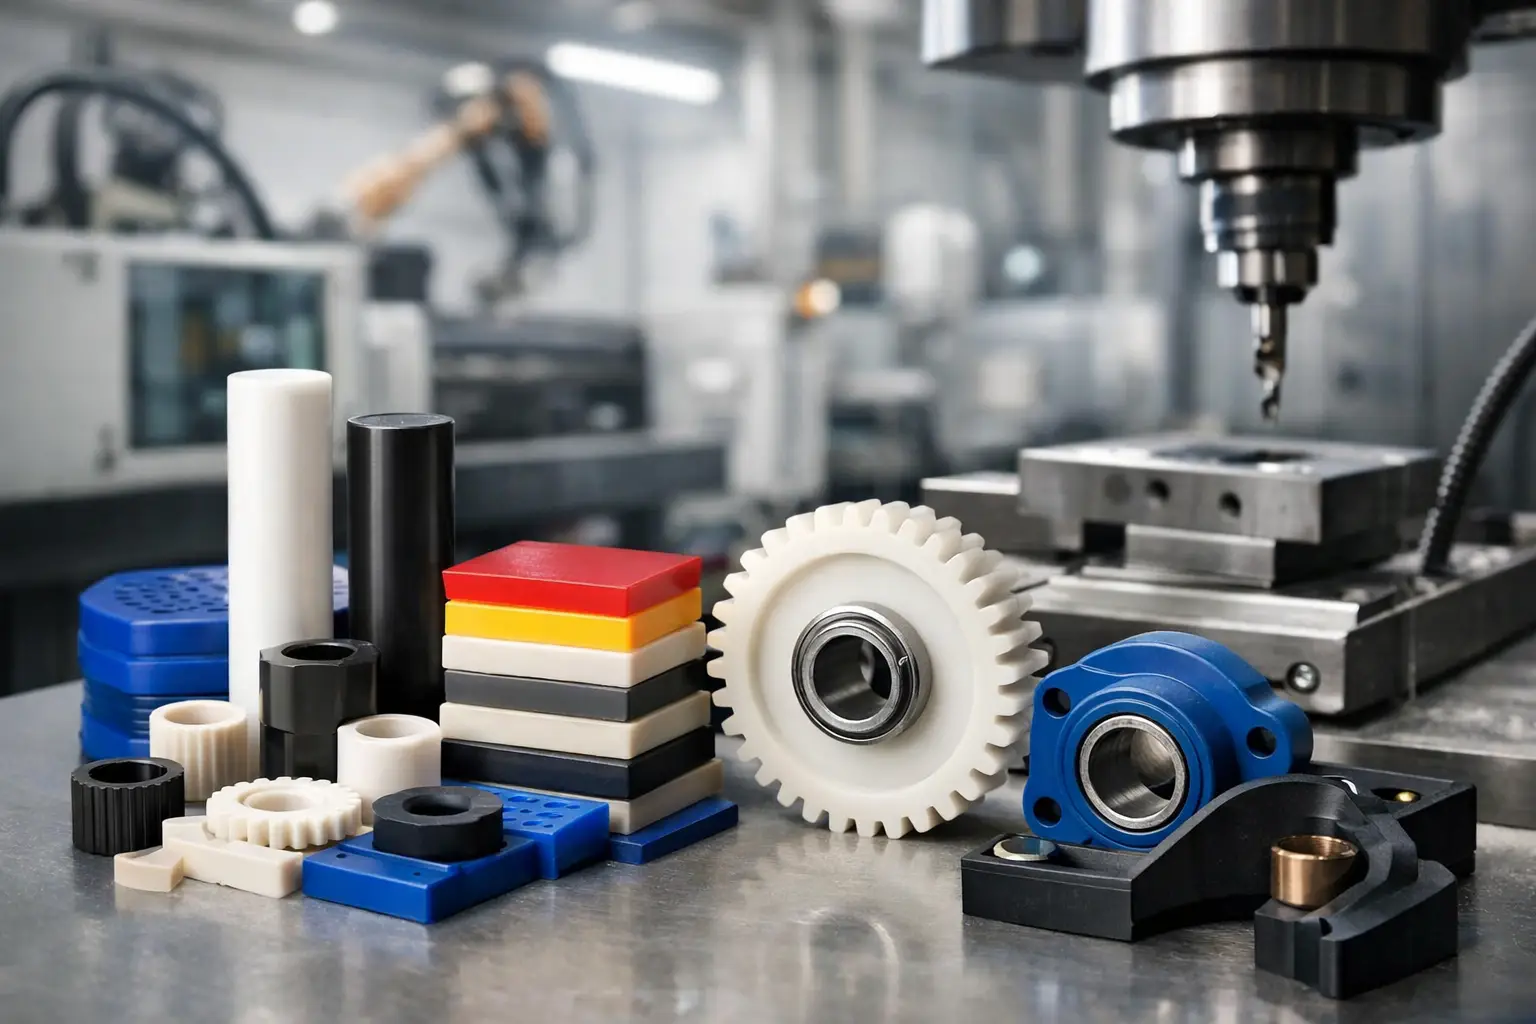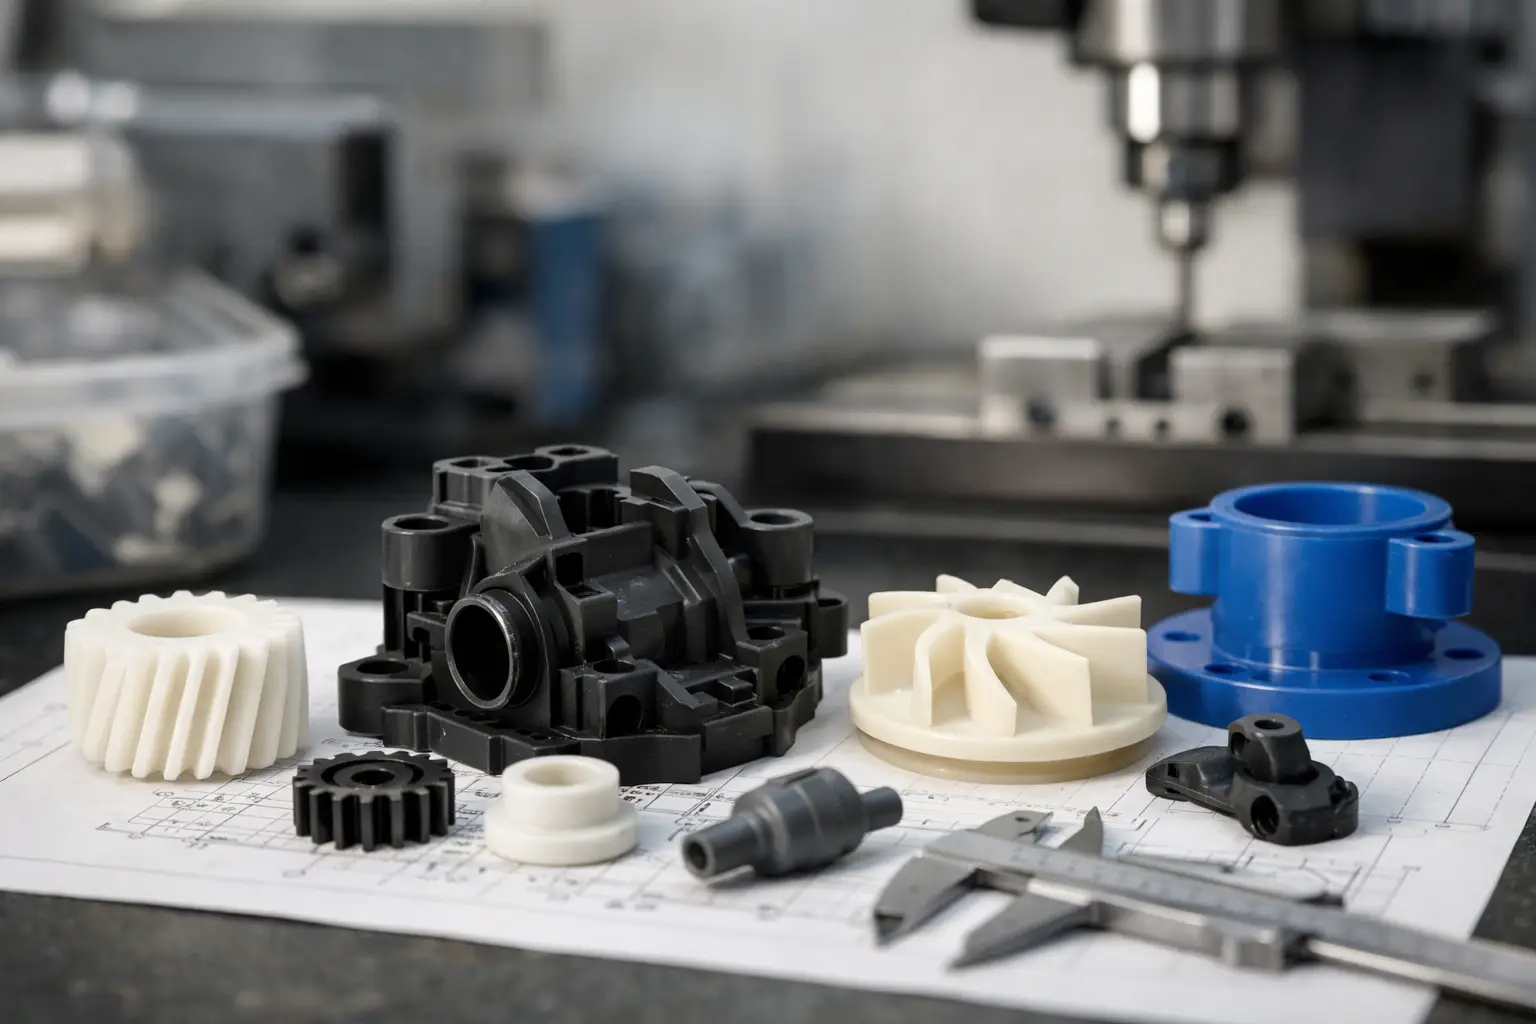
Una guía, una rueda dentada o un buje de nylon mal trabajado puede generar juego, calentamiento, ruido y paros que cuestan mucho más que la pieza. Para mecanizar nylon industrial con resultados consistentes, no basta con llevar el material al torno o al centro de maquinado: hay que considerar el grado de nylon, la humedad, la geometría, la sujeción y la tolerancia funcional que realmente requiere el equipo.
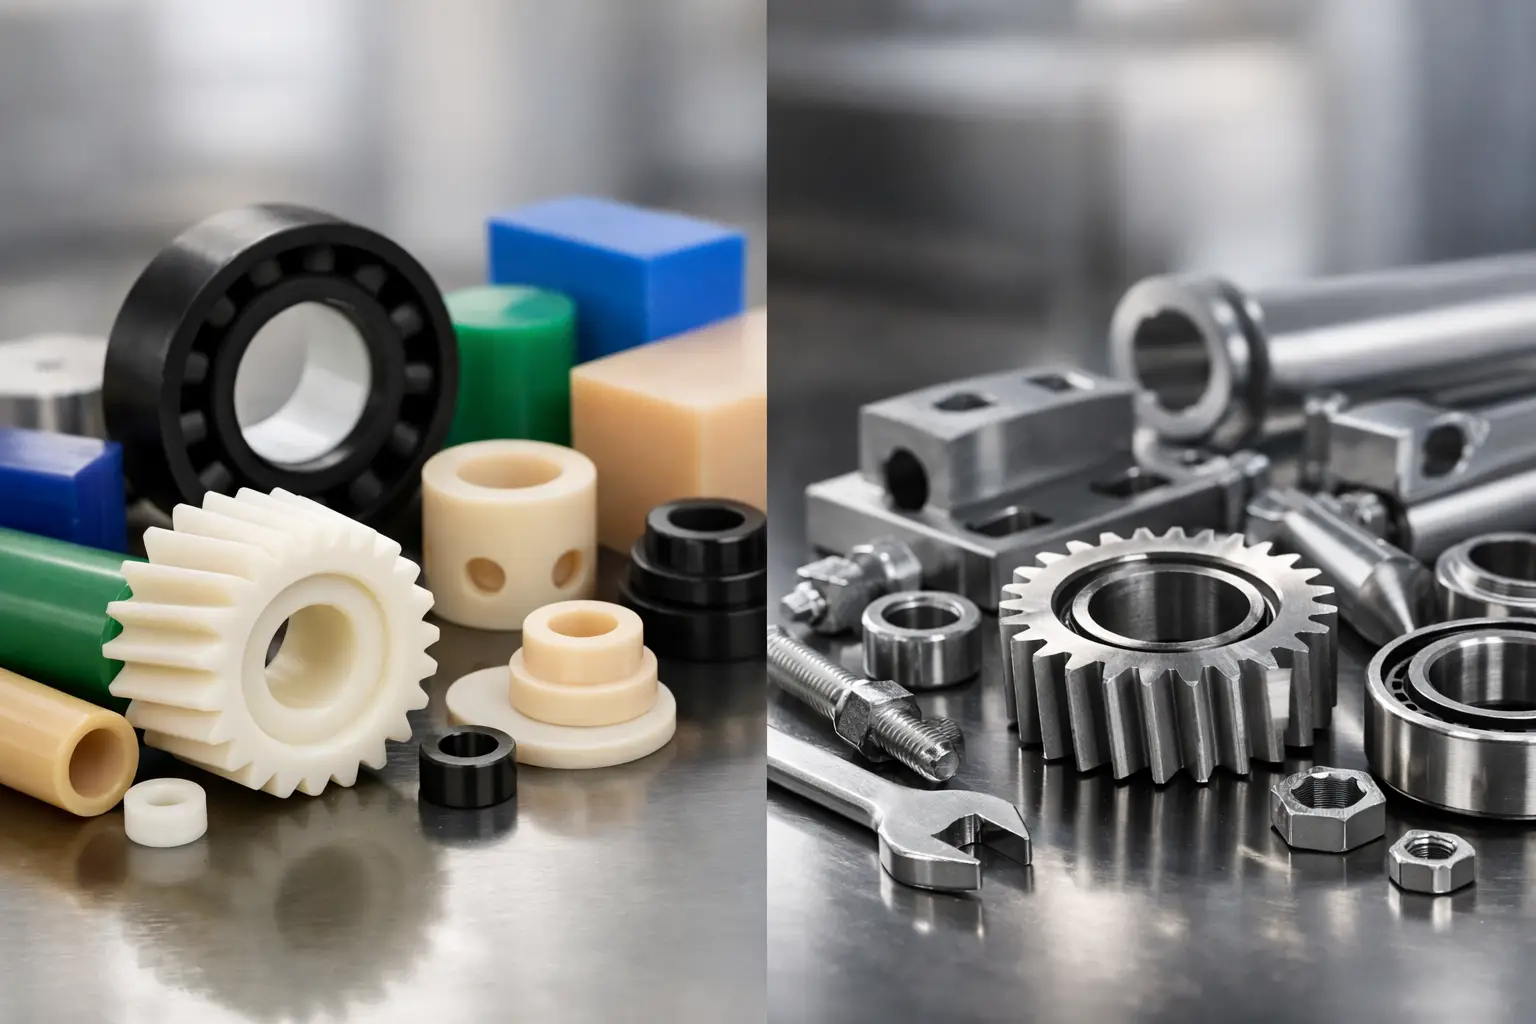
El nylon es una familia de plásticos de ingeniería con buena resistencia al desgaste, bajo coeficiente de fricción y capacidad para amortiguar impactos. Por eso se utiliza en transportadores, maquinaria de empaque, sistemas de arrastre, equipos mineros, líneas automotrices y componentes de mantenimiento general. Sin embargo, su comportamiento no es igual al del acero, aluminio o bronce. Su respuesta al calor y su estabilidad dimensional exigen un proceso de fabricación bien definido.
Antes de mecanizar nylon industrial: seleccionar el grado correcto
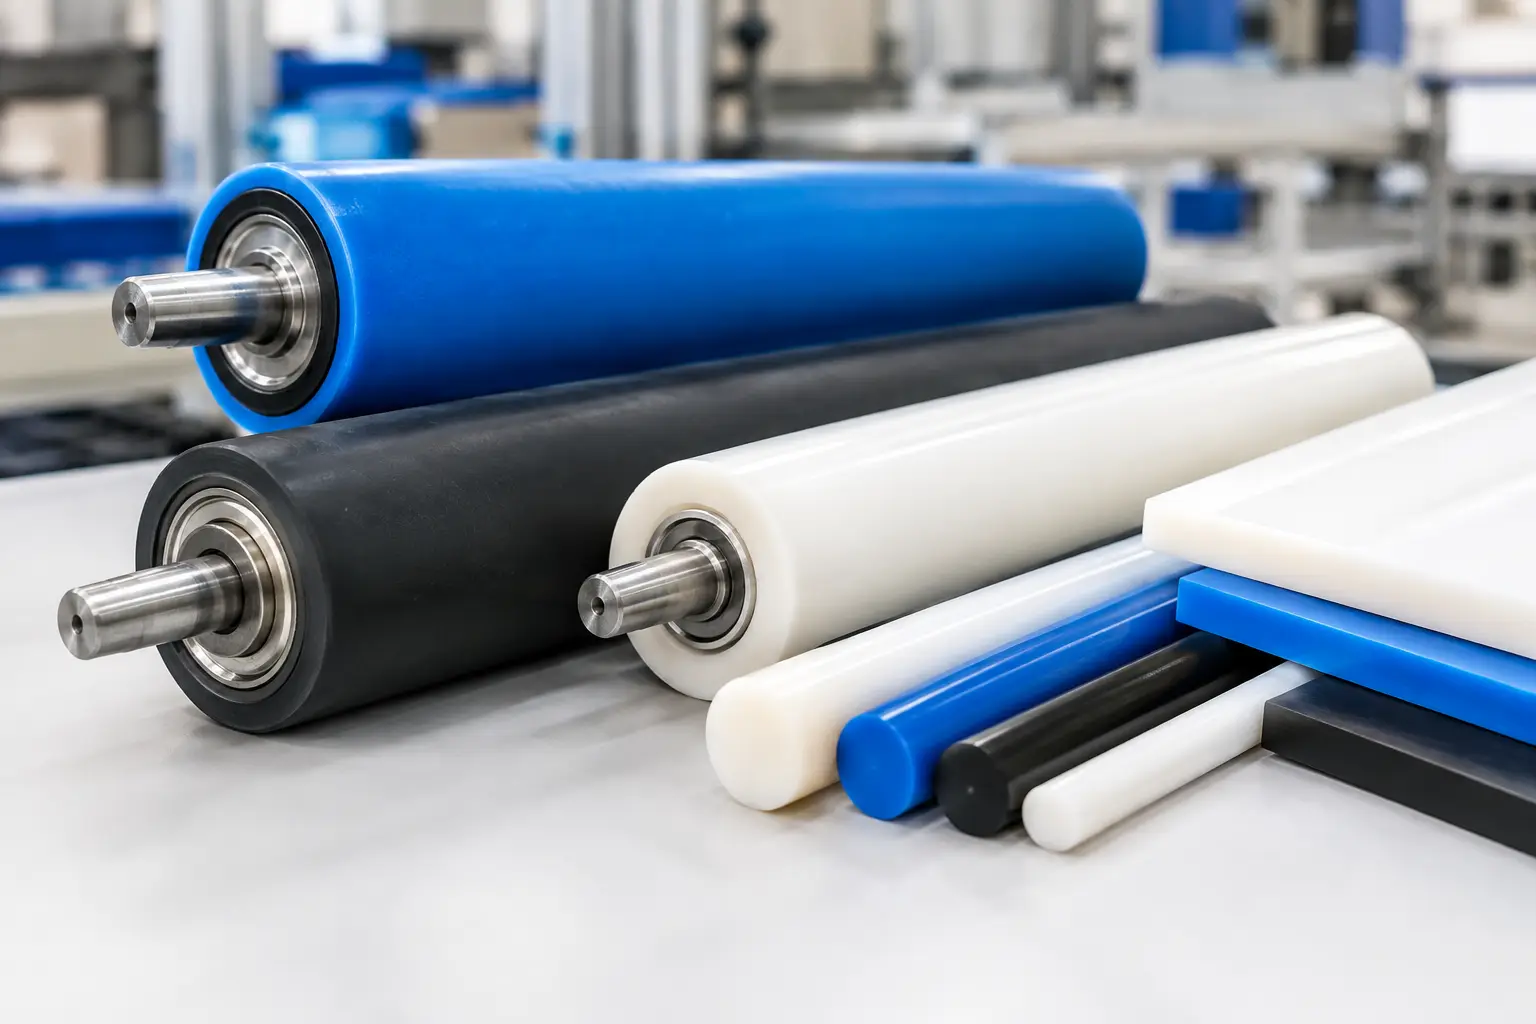
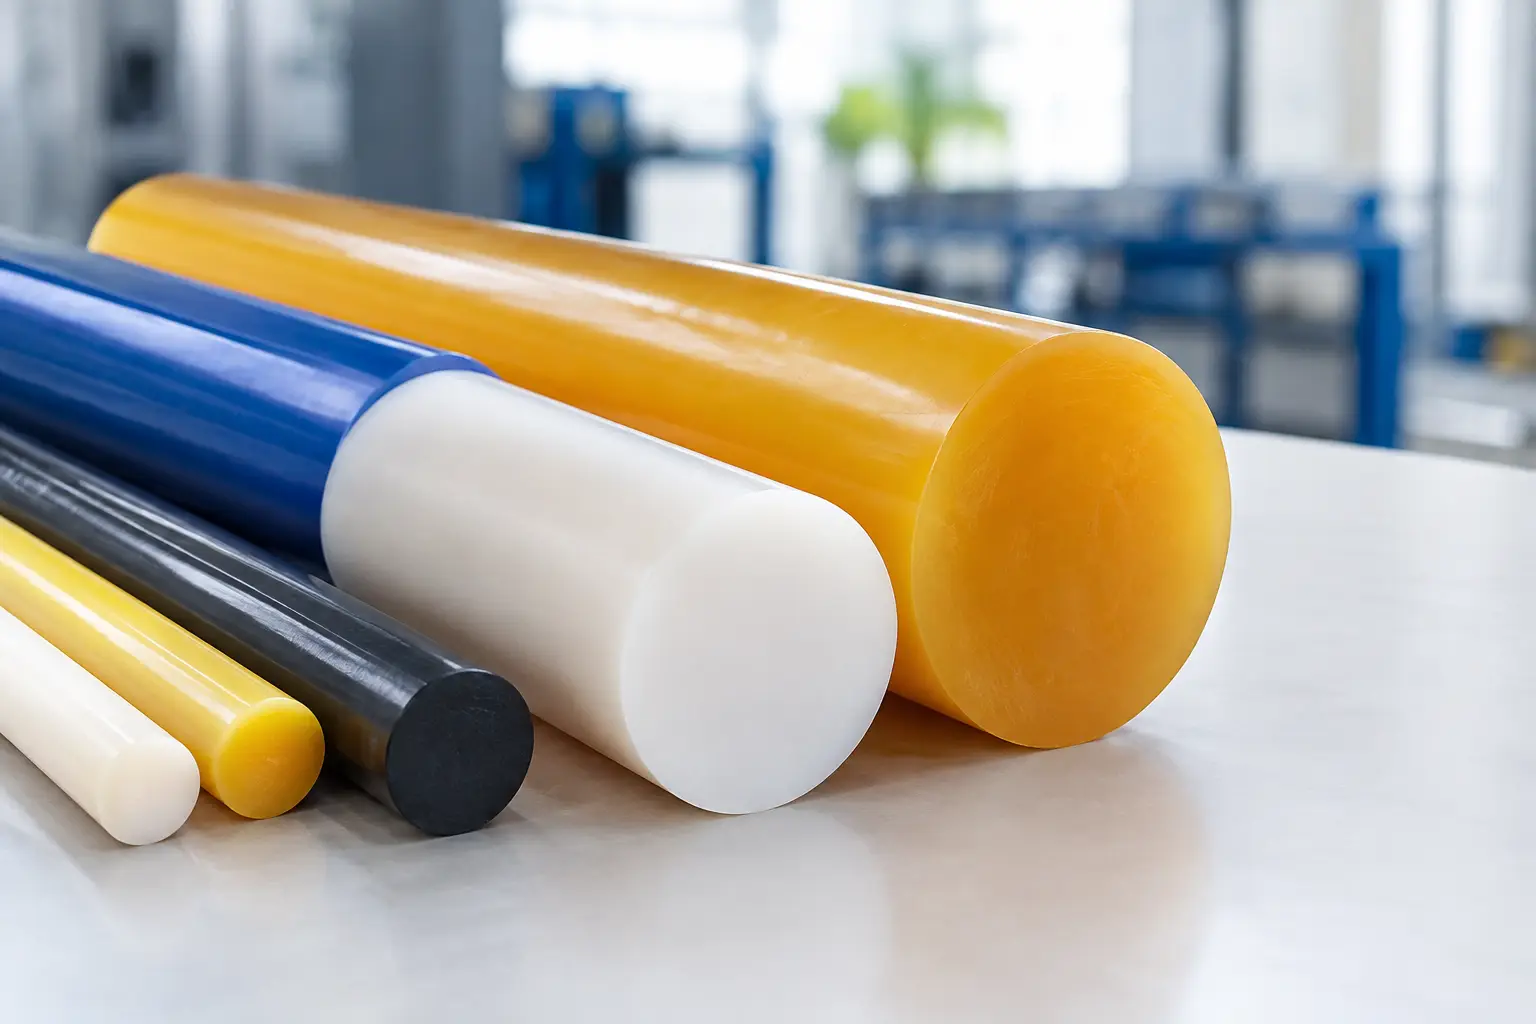
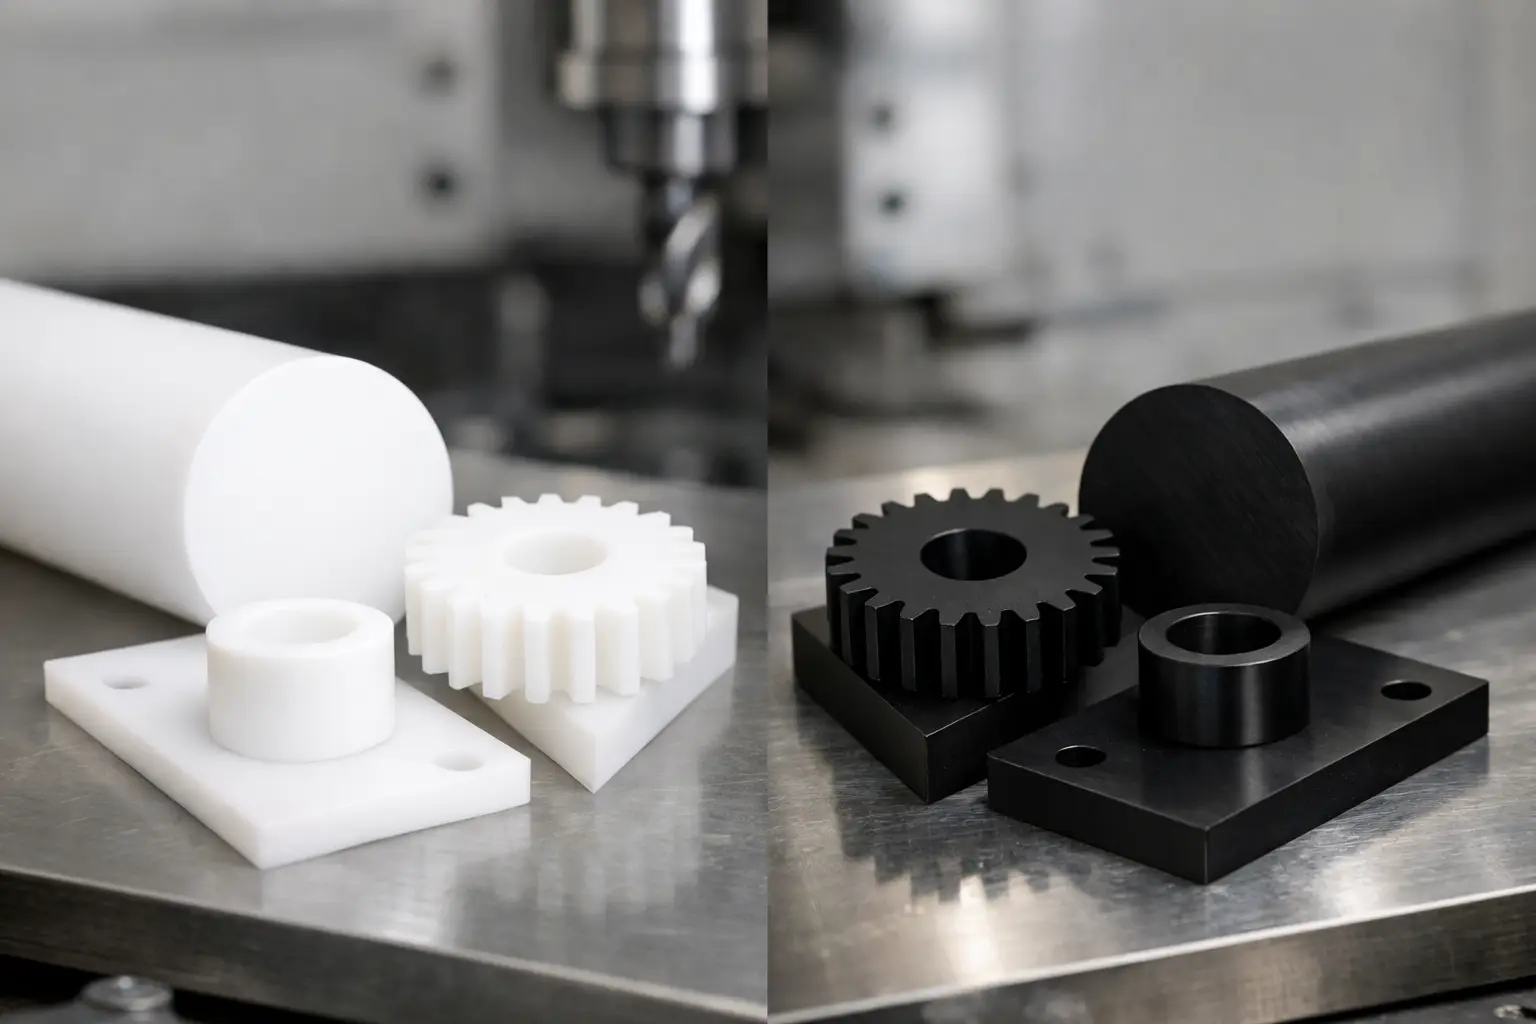
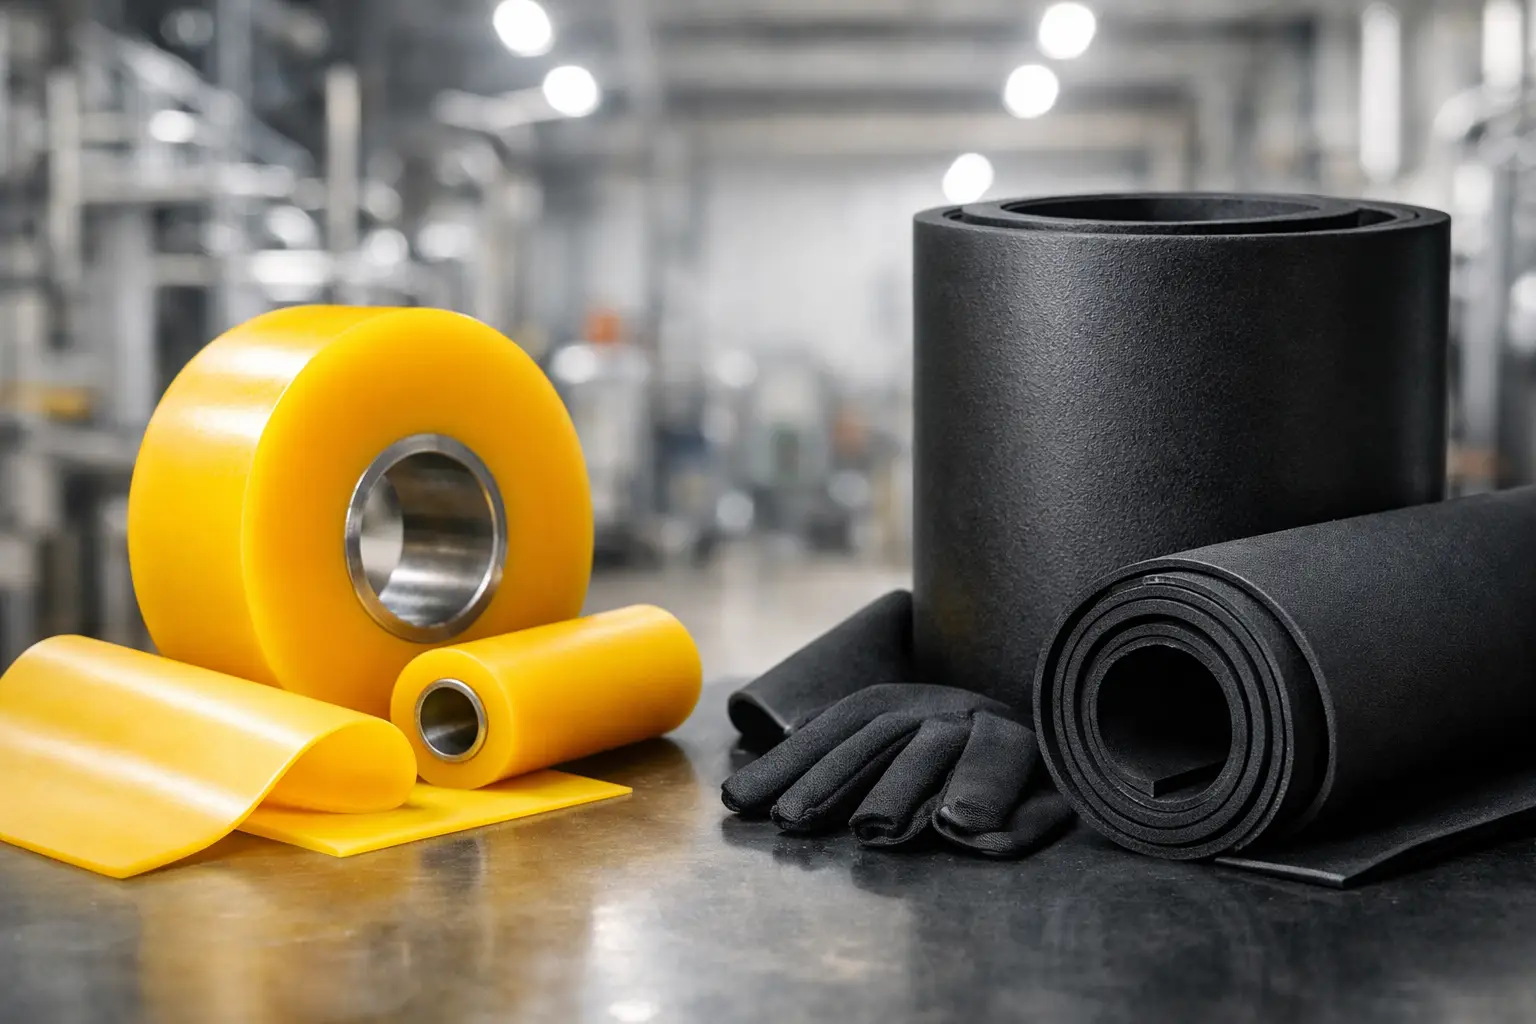
El primer paso es confirmar qué nylon necesita la aplicación. No todos los grados responden de la misma manera al corte ni ofrecen el mismo desempeño en servicio. El nylon 6 es común por su resistencia mecánica y al impacto; el nylon 66 puede aportar mayor rigidez y mejor comportamiento térmico; los grados colados suelen ser adecuados para piezas de gran sección, como poleas, ruedas, placas y bujes de diámetro amplio.
También existen formulaciones con lubricantes sólidos, como disulfuro de molibdeno, o con cargas que modifican fricción, resistencia al desgaste y estabilidad. Si la pieza trabaja contra un eje, una cadena, un rodillo o un componente metálico, conviene definir desde el inicio la carga, velocidad, temperatura y presencia de lubricación. Elegir el material por disponibilidad, sin revisar el servicio real, puede trasladar el problema de la fabricación a la operación.
La humedad merece atención especial. El nylon absorbe humedad del ambiente y puede variar ligeramente sus dimensiones. En piezas de ajuste crítico, esta condición debe considerarse antes de definir medidas finales. Un buje que entra correctamente al salir del torno puede cerrar su diámetro interior o modificar su ajuste después de acondicionarse, según el grado de material y el entorno de operación.
Sujeción firme sin deformar la pieza
La sujeción es una de las causas más frecuentes de errores al maquinar plásticos de ingeniería. Una presión excesiva del chuck, mordaza o prensa puede deformar la pieza durante el mecanizado. Al liberarla, el nylon recupera parte de su forma y deja diámetros fuera de tolerancia, caras con falta de paralelismo o agujeros descentrados.
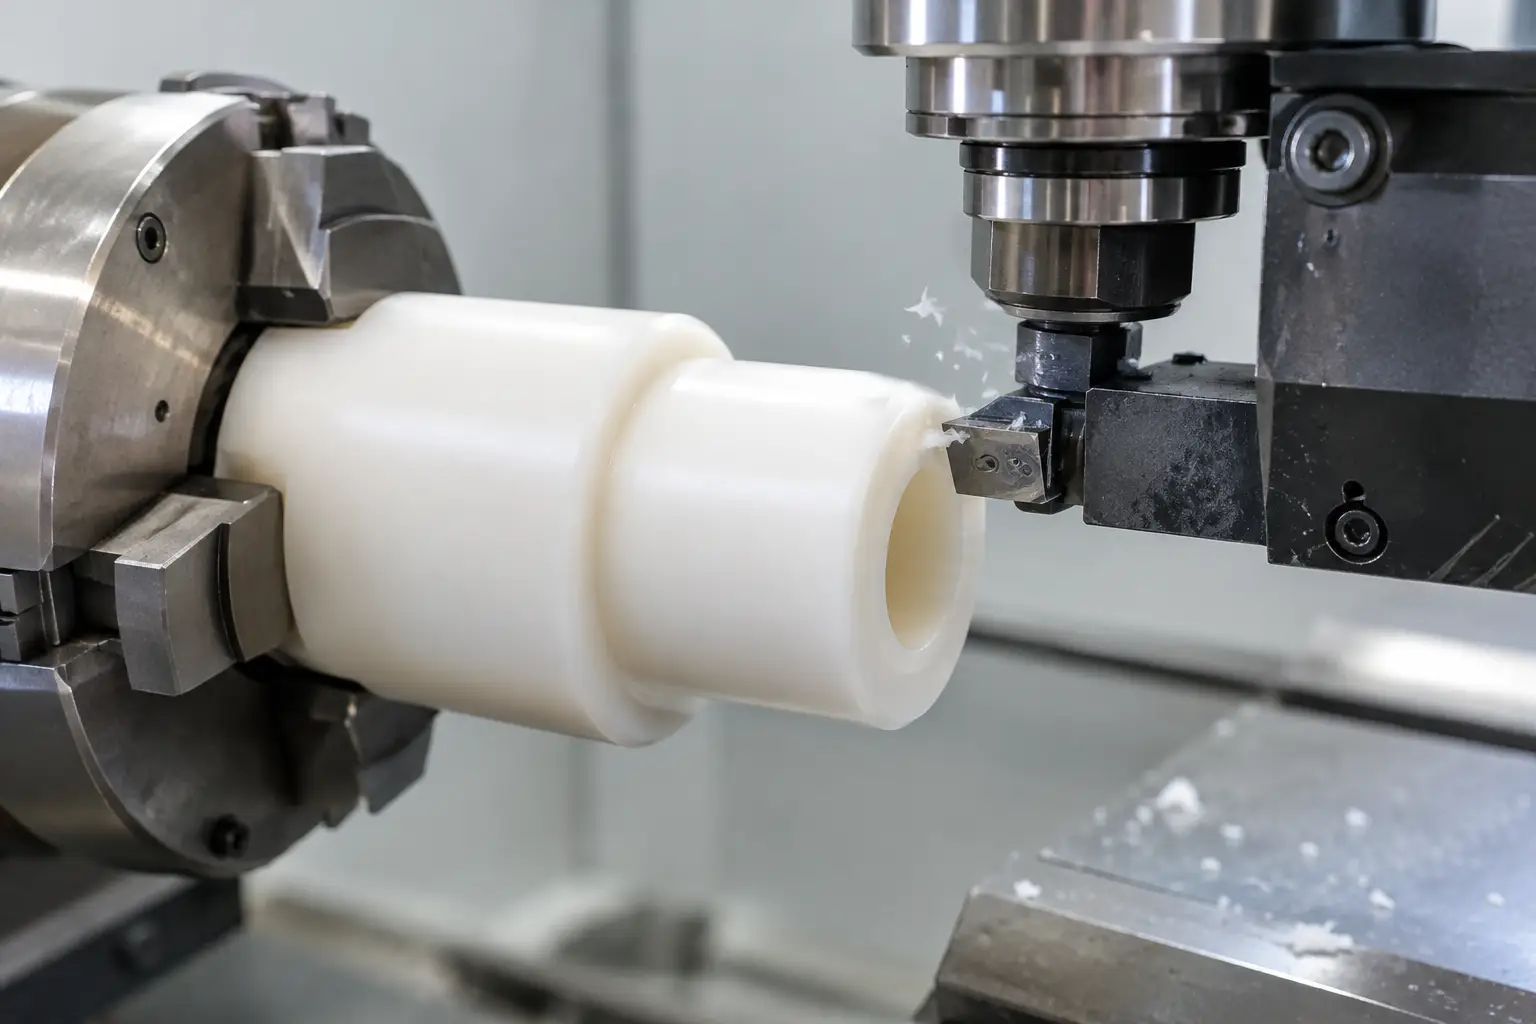
En el torno, conviene usar mordazas suaves mecanizadas al diámetro de apoyo, presión moderada y una longitud de sujeción suficiente. Para piezas delgadas o anillos, puede ser necesario fabricar un mandril, un apoyo interno o una fijación específica. En fresadora o CNC, las placas de sacrificio, topes mecánicos y apoyos distribuidos ayudan a evitar vibración y flexión.
La pieza debe apoyarse donde tenga mayor rigidez. Sujetar una placa de nylon por un borde mientras se mecaniza una cavidad profunda en el centro favorece la deflexión. Cuando la geometría lo permita, es preferible desbastar primero, dejar material para acabado y terminar las superficies críticas en una segunda operación con el componente ya estabilizado.
Deje material para una pasada de acabado
El desbaste genera calor y libera esfuerzos internos, sobre todo en piezas grandes o con cavidades. Dejar una sobremedida moderada permite verificar dimensiones después de que el material se enfríe y realizar una pasada final limpia. La cantidad depende de la geometría y la tolerancia requerida, pero el principio es el mismo: no buscar la medida final en una sola operación cuando la aplicación exige precisión.
Herramientas de corte y geometría recomendada
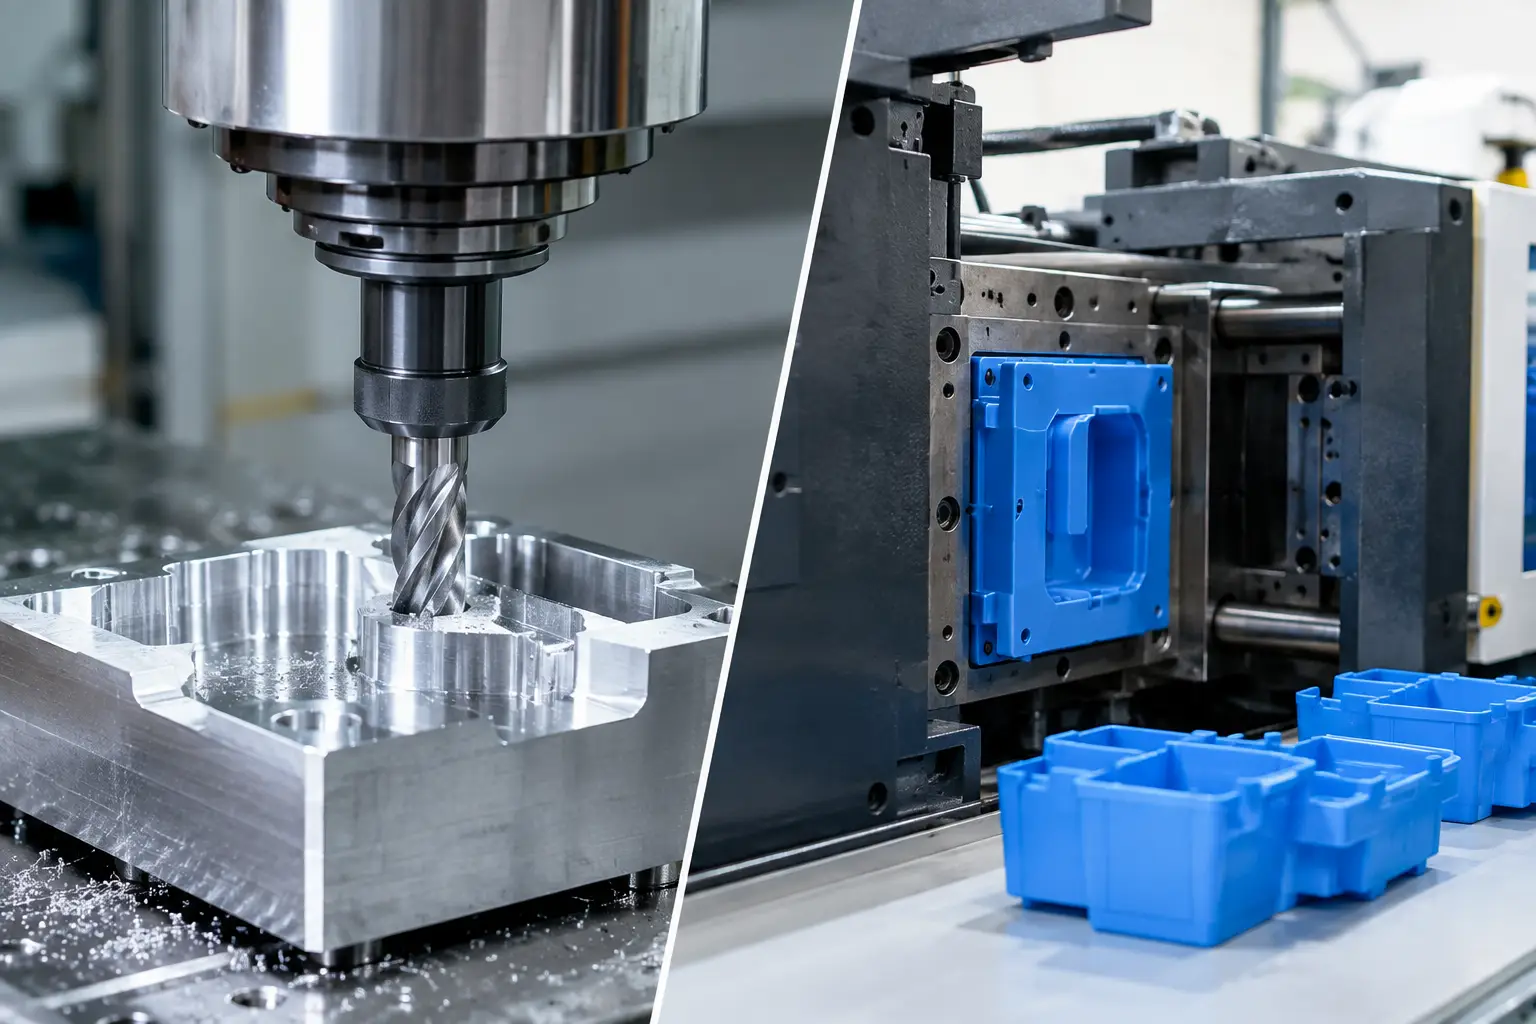
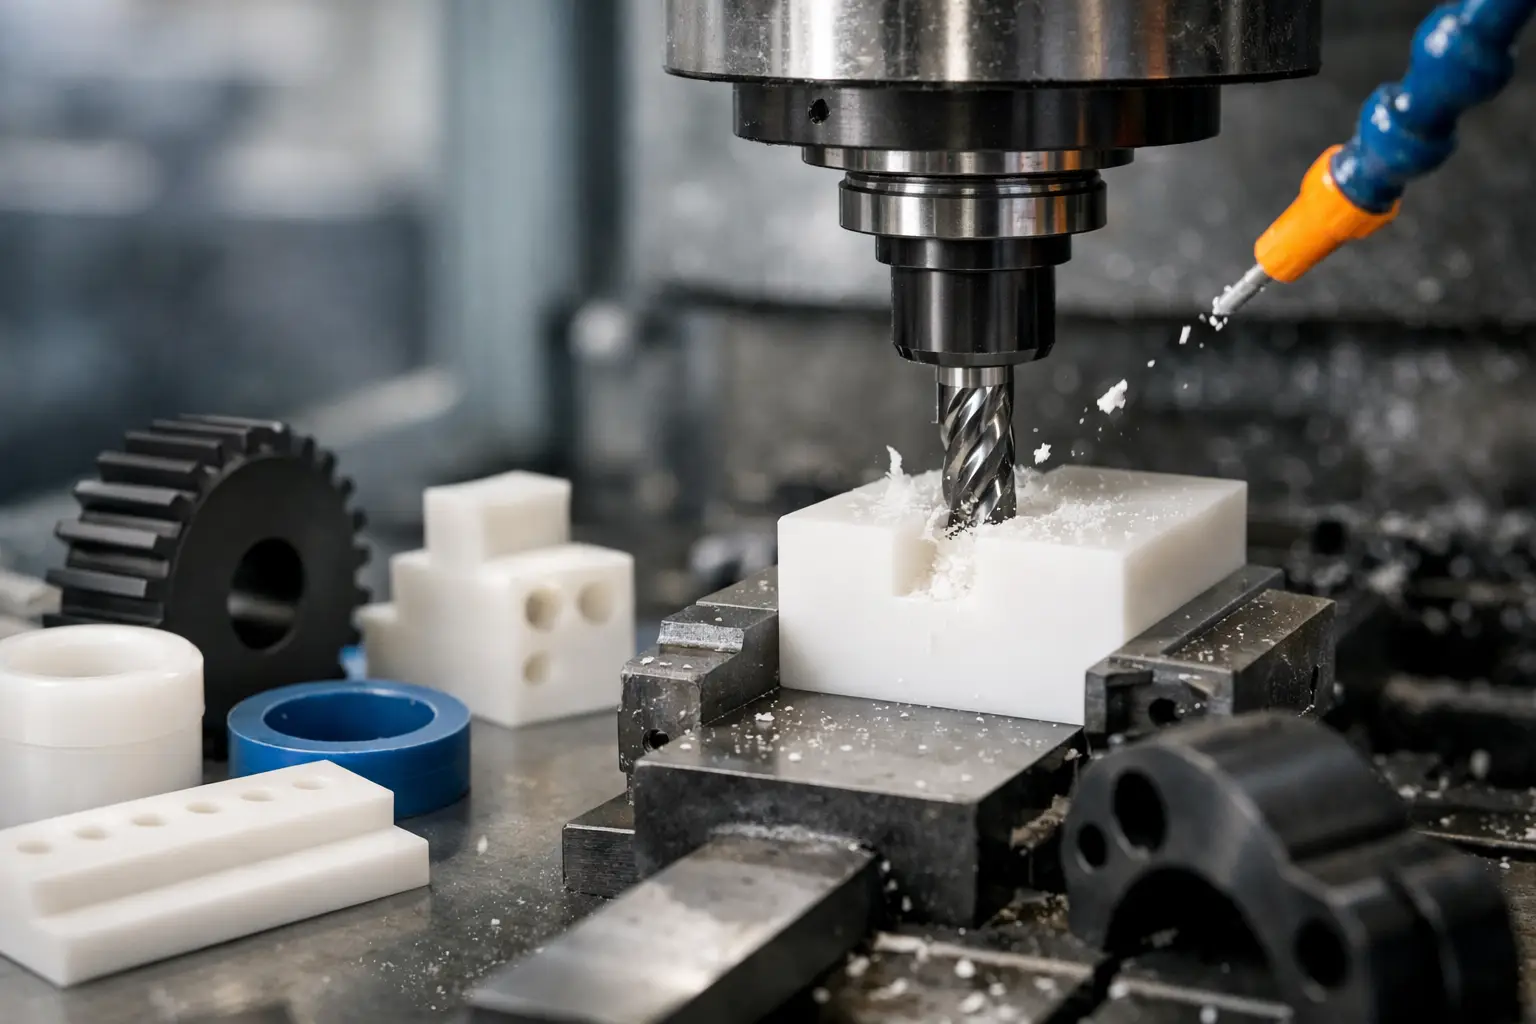
Para nylon, las herramientas deben estar afiladas y diseñadas para cortar, no para arrastrar ni frotar el material. Una herramienta sin filo eleva la temperatura, deja rebaba, genera una superficie brillante por fusión y puede provocar que la viruta se adhiera a la zona de corte.
En torneado, funcionan bien las herramientas de metal duro con filo positivo, ángulo de alivio adecuado y radio de punta acorde con el acabado esperado. Un radio demasiado grande incrementa la fuerza de corte y puede empujar la pieza; uno demasiado pequeño puede dejar marcas o concentrar calor. Para ranuras, roscas o tronzado, la evacuación de viruta debe ser prioritaria.
En fresado, las fresas de una o dos flautas con geometría para plástico suelen evacuar mejor la viruta que herramientas con demasiados filos. Las brocas deben tener buen filo y una estrategia que permita retirar viruta con frecuencia, especialmente en agujeros profundos. Si la viruta se compacta, aumentan el calor y el riesgo de ovalidad o acabado deficiente.
No existe una sola velocidad y avance que aplique a todos los trabajos. La combinación correcta depende del diámetro de la herramienta, el tipo de nylon, la rigidez de la máquina, la profundidad de corte y la forma de la pieza. Como criterio práctico, la viruta debe salir definida y continua o en segmentos manejables, sin polvo excesivo ni material fundido sobre el filo.
Controlar el calor sin comprometer el acabado
El calor es el principal enemigo al mecanizar nylon. Si la herramienta frota en lugar de cortar, el material puede reblandecerse, adherirse al filo y alterar la dimensión final. Esto se nota en agujeros que se cierran, caras que quedan onduladas o bordes con rebaba enrollada.
La solución no siempre es reducir drásticamente la velocidad. Una velocidad muy baja con avance insuficiente también puede provocar fricción. Es necesario equilibrar velocidad de husillo, avance y profundidad de corte para que la herramienta forme viruta. Las pasadas continuas, con una carga de viruta adecuada, suelen controlar mejor la temperatura que múltiples recorridos ligeros que rozan la superficie.
El aire comprimido puede ayudar a evacuar viruta y enfriar la zona de trabajo, siempre que no disperse residuos hacia componentes sensibles de la máquina. Los refrigerantes deben evaluarse según el grado de nylon y el proceso. En muchos trabajos, un mecanizado en seco con buena evacuación de viruta es suficiente; en otros, una niebla o lubricación compatible mejora el acabado. Lo esencial es evitar productos que ataquen, contaminen o modifiquen el polímero.
Tolerancias: diseñar para la función, no para el plano ideal
Pedir tolerancias metálicas muy cerradas en una pieza de nylon no siempre aporta valor. El material tiene expansión térmica, absorción de humedad y menor módulo elástico que un metal. Por ello, la tolerancia debe definirse de acuerdo con la función: giro libre, interferencia, guía, sellado, deslizamiento o transmisión de carga.
Un buje para baja velocidad puede admitir una holgura distinta a la de un rodillo de precisión. Una guía de cadena requiere revisar desgaste y temperatura, mientras que una placa aislante puede priorizar planicidad y resistencia química. El diseño debe considerar además si la pieza se medirá recién mecanizada, después de enfriarse o tras un periodo de acondicionamiento.
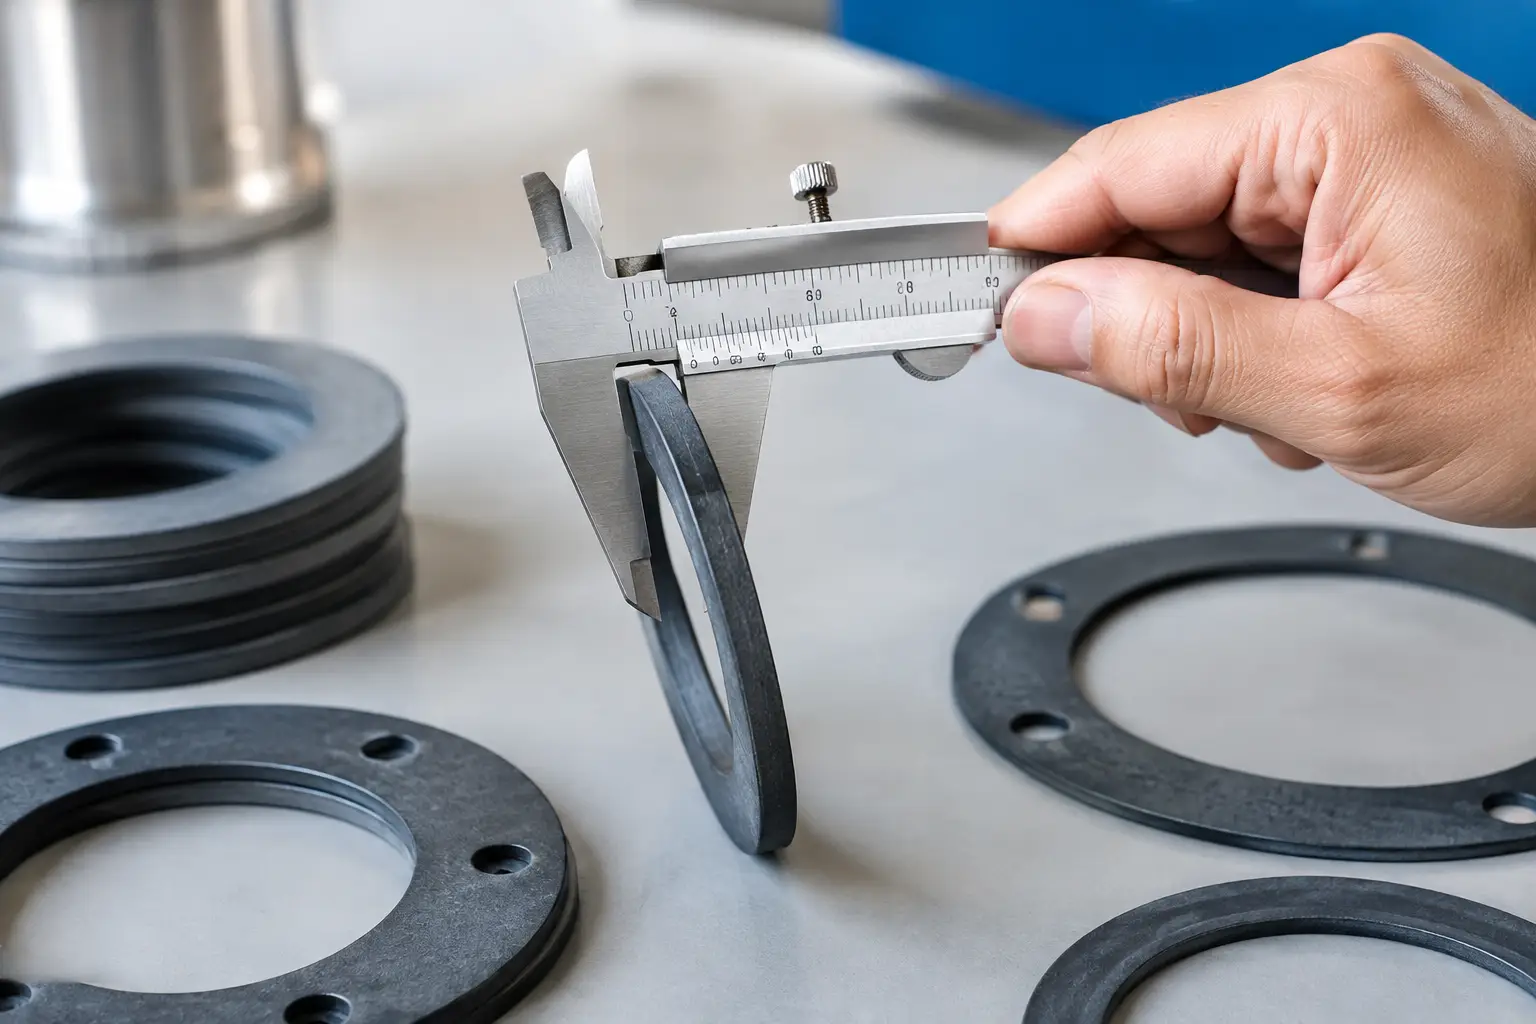
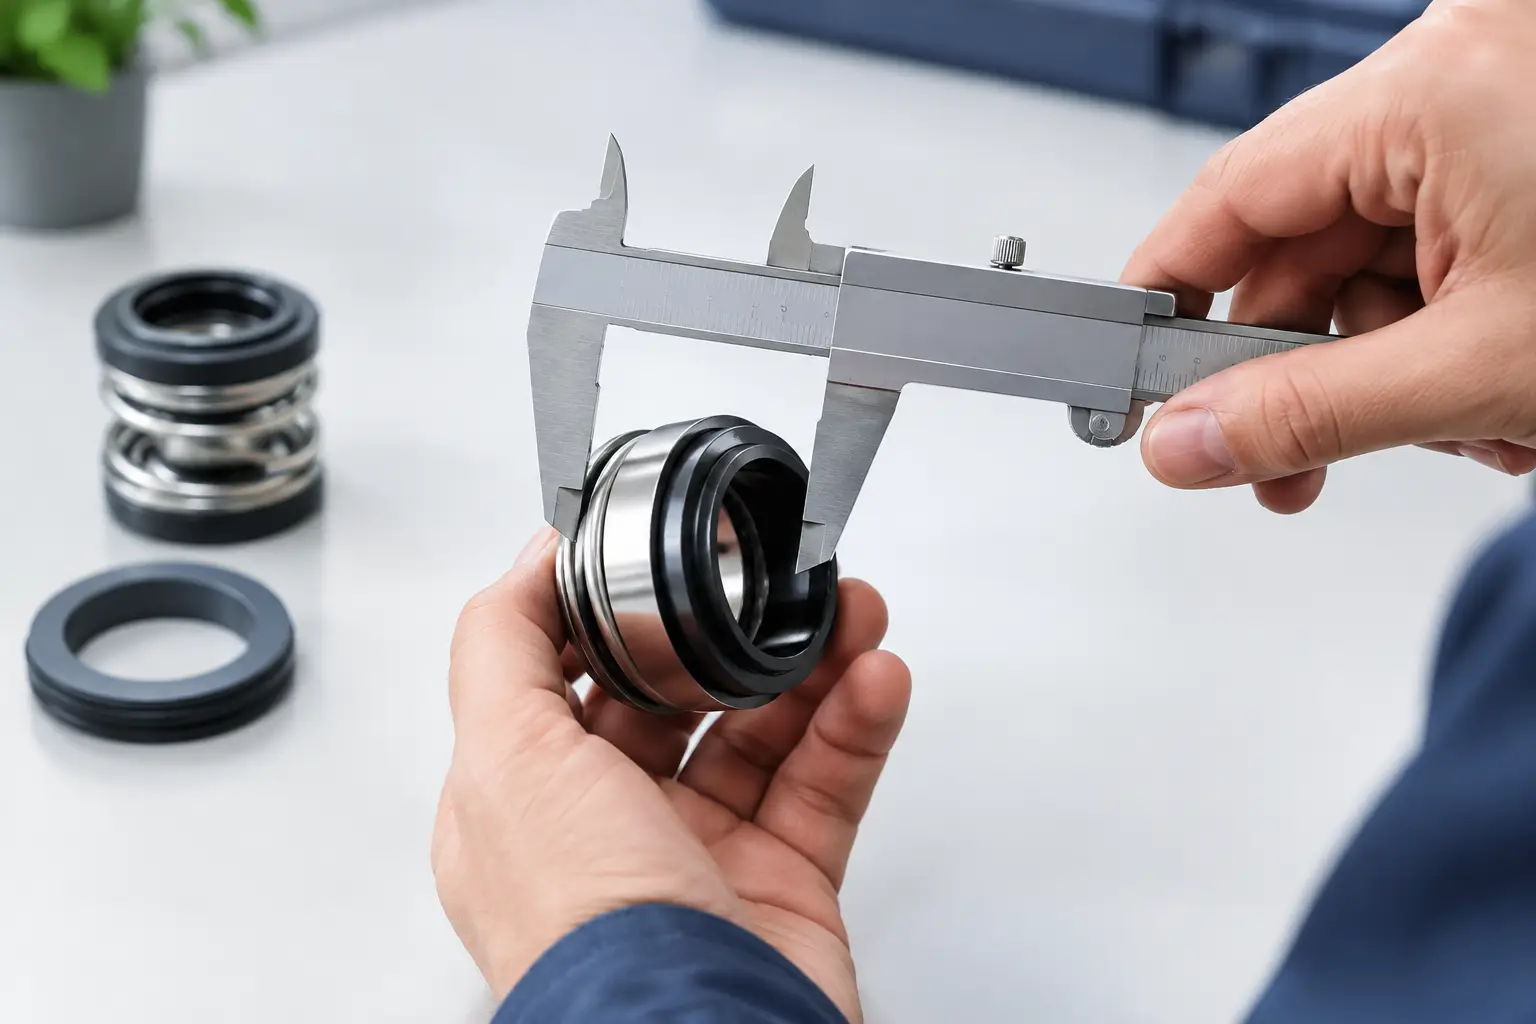
Para diámetros interiores críticos, es recomendable medir con el componente a temperatura estable y sin presión de sujeción. En piezas con paredes delgadas, conviene realizar una inspección adicional después de retirar el soporte. Registrar el lote de material, las medidas y las condiciones de trabajo facilita repetir la fabricación cuando el cliente requiere refacciones idénticas.
Errores que reducen la vida útil de la pieza
El primer error es usar nylon donde la temperatura, carga o contacto químico exceden su capacidad. El segundo es ignorar la contraparte: un eje rayado, desalineado o con dureza inadecuada puede desgastar un buje nuevo en poco tiempo. El tercero es instalar la pieza con ajustes forzados que generan tensión interna o impiden la expansión natural del material.
También debe revisarse la geometría de transición. Esquinas internas totalmente vivas concentran esfuerzo y dificultan el mecanizado. Los radios funcionales, chaflanes de entrada y espesores uniformes ayudan tanto a fabricar como a prolongar la vida del componente. Cuando hay carga repetitiva, vibración o impacto, una modificación pequeña en diseño puede evitar fisuras prematuras.
Fabricación a medida para condiciones reales de planta
Una pieza de nylon industrial debe especificarse con más información que largo, ancho y diámetro. Para cotizar y fabricar correctamente conviene entregar plano o muestra, tipo de equipo, función de la pieza, medidas críticas, tolerancia, temperatura, presencia de humedad o químicos, carga estimada y cantidad requerida. Con estos datos es posible definir material, proceso de maquinado y estrategia de inspección con menor riesgo.
RubberSelection fabrica componentes de plásticos de ingeniería para aplicaciones industriales donde una pieza estándar no resuelve el problema. Ya sea un buje, guía, rueda, placa de desgaste, engrane o componente especial, la revisión técnica previa permite evitar retrabajos y seleccionar una solución alineada con las condiciones de operación.
Cuando una refacción detiene una línea, la prioridad no es solo reproducir su forma. Es entregar una pieza que ajuste, trabaje y permanezca estable en el servicio para el que fue solicitada. Llevar una muestra, un plano o las medidas críticas a revisión técnica es el paso más directo para convertir una necesidad de mantenimiento en una fabricación confiable.