Una falla de sellado, una pieza con deformación o un componente que no ensambla correctamente puede detener una línea y elevar costos de mantenimiento. Por eso, el diseño de moldes no debe tratarse como un paso aislado previo a la producción: es una decisión de ingeniería que determina cómo se fabricará una pieza, qué tan constante será su desempeño y cuánto costará producirla durante toda su vida útil.
En sectores como acero, minería, petróleo, transporte, vidrio y automotriz, un molde debe responder a condiciones reales de operación. Temperatura, presión, abrasión, vibración, contacto químico y ciclos repetitivos influyen tanto en la selección del material como en la geometría del herramental. Un diseño correcto reduce ajustes en planta, rechazos de producción y tiempos de entrega innecesarios.
Por qué el diseño de moldes define el resultado final
Un molde es el sistema que da forma repetible a una pieza. Sin embargo, su función no se limita a copiar una geometría. Debe permitir que el material fluya, llene cavidades, cure o enfríe de manera controlada y salga sin dañarse. Cuando alguno de estos factores se descuida, aparecen rebabas excesivas, poros, contracción irregular, deformación, marcas superficiales o variaciones dimensionales.
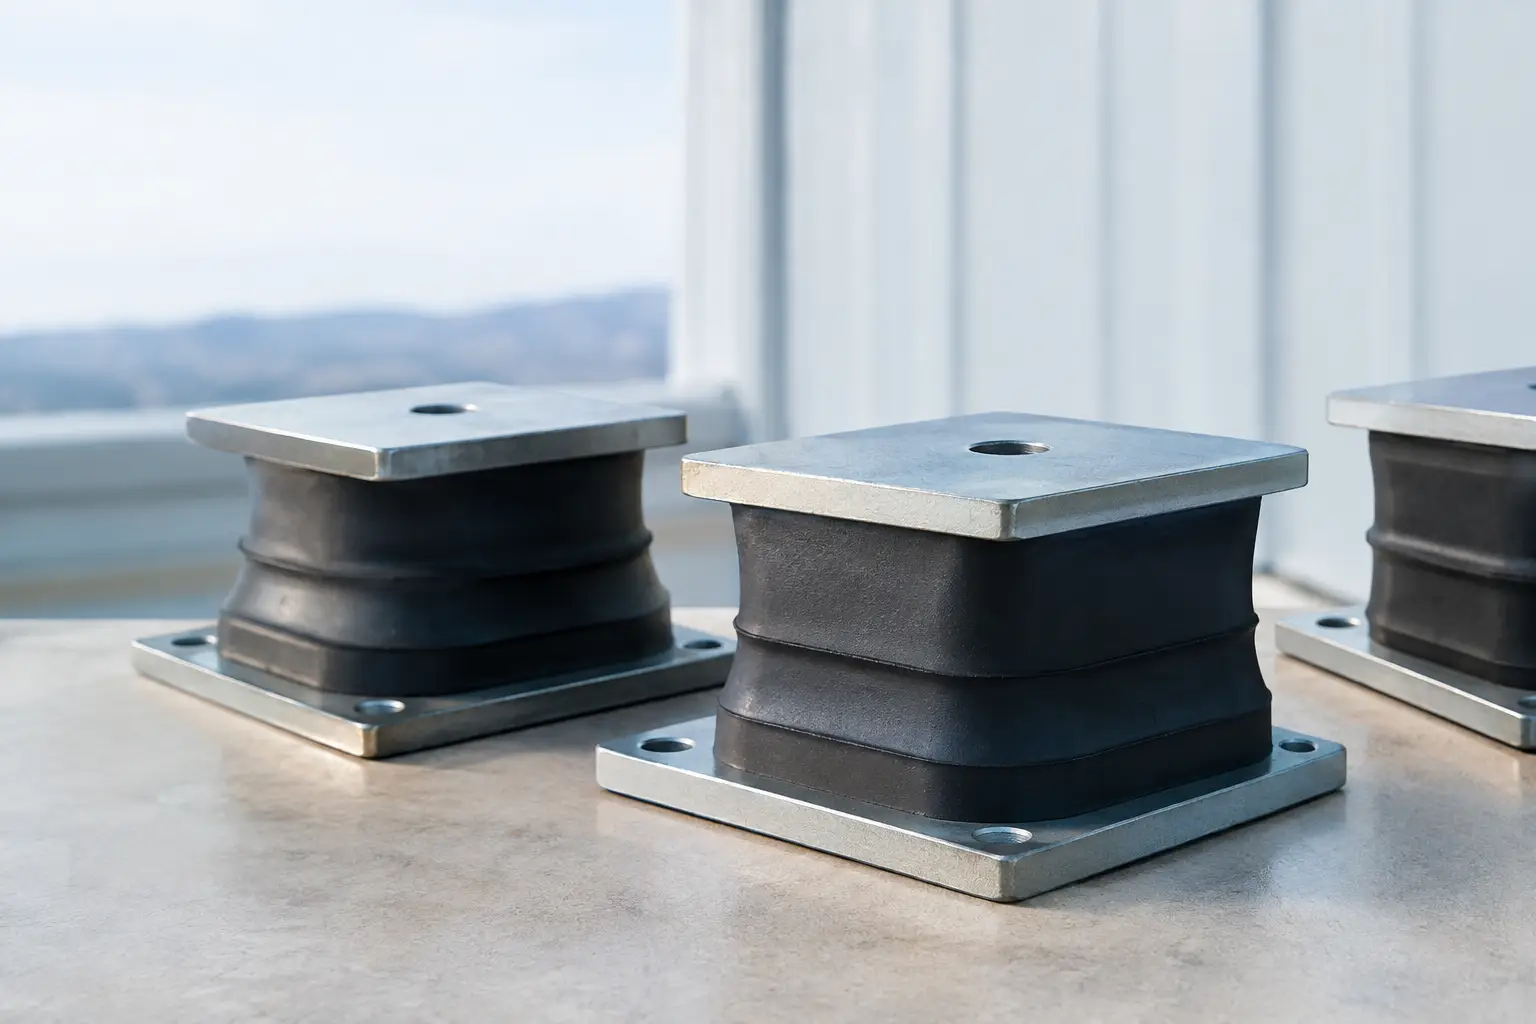
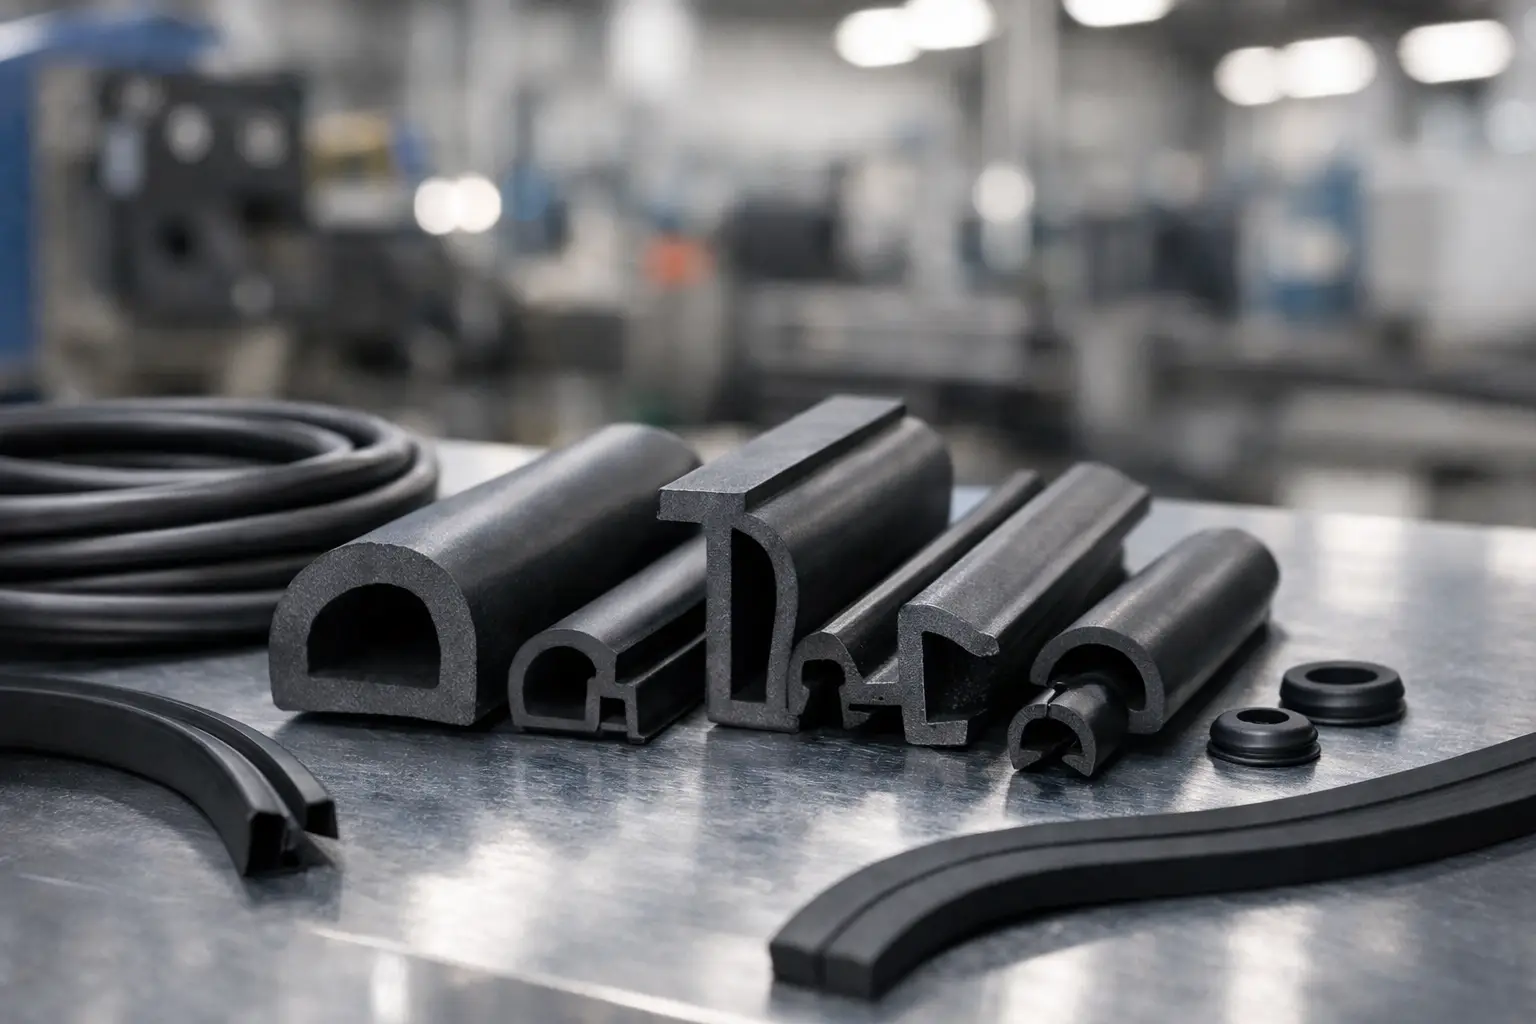
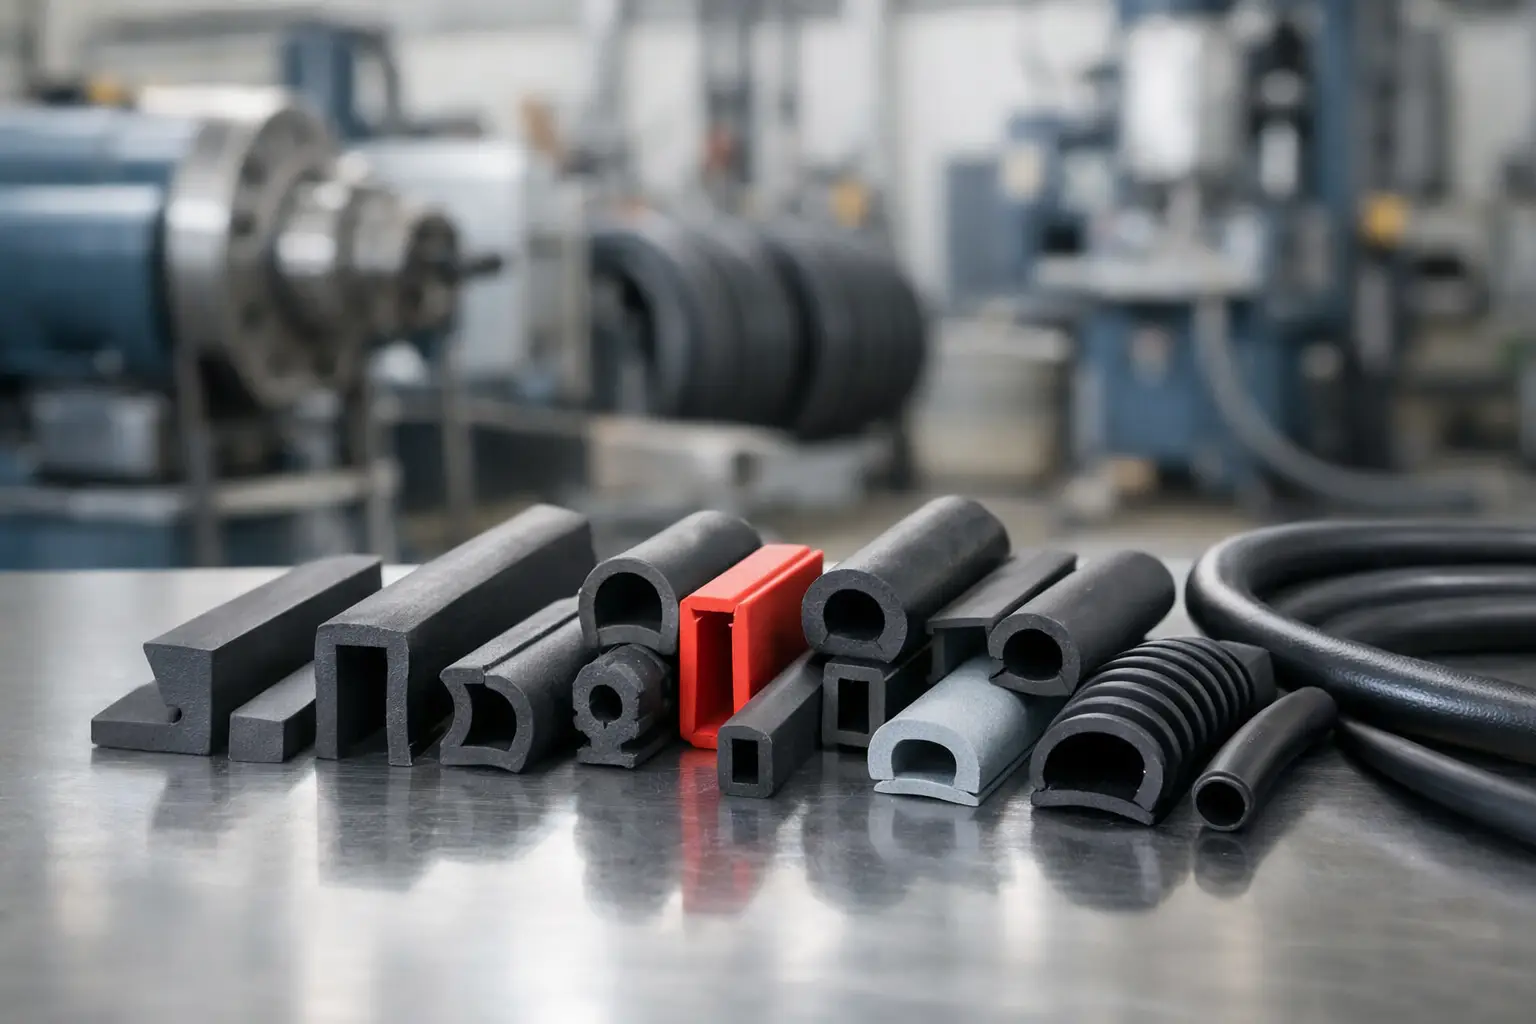
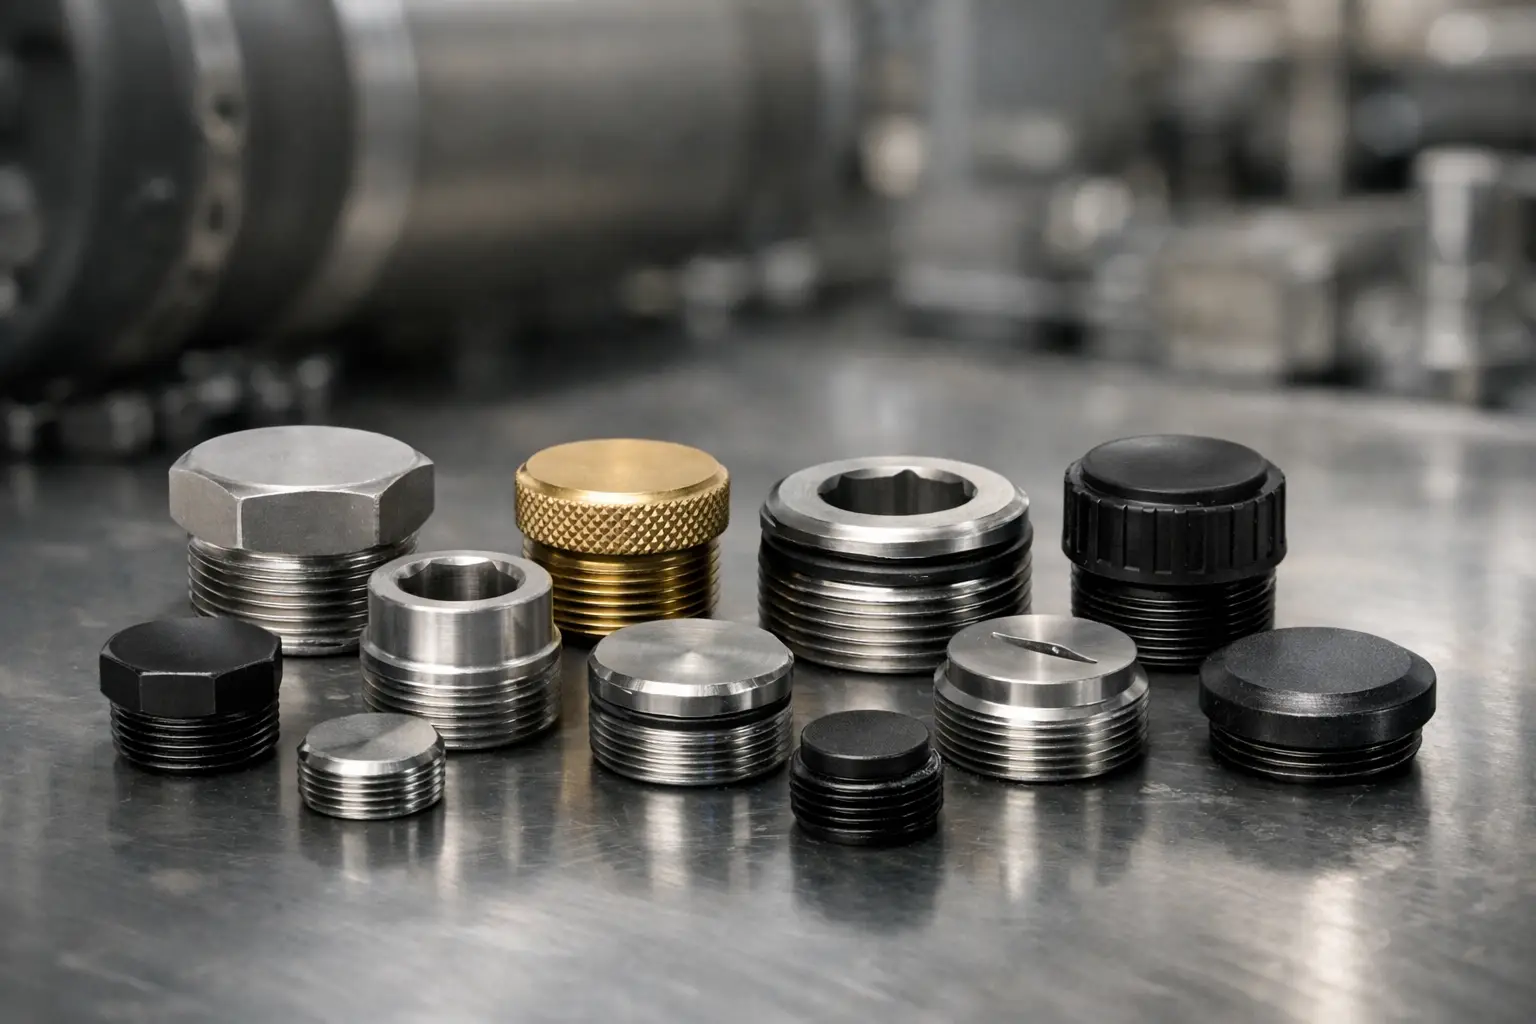
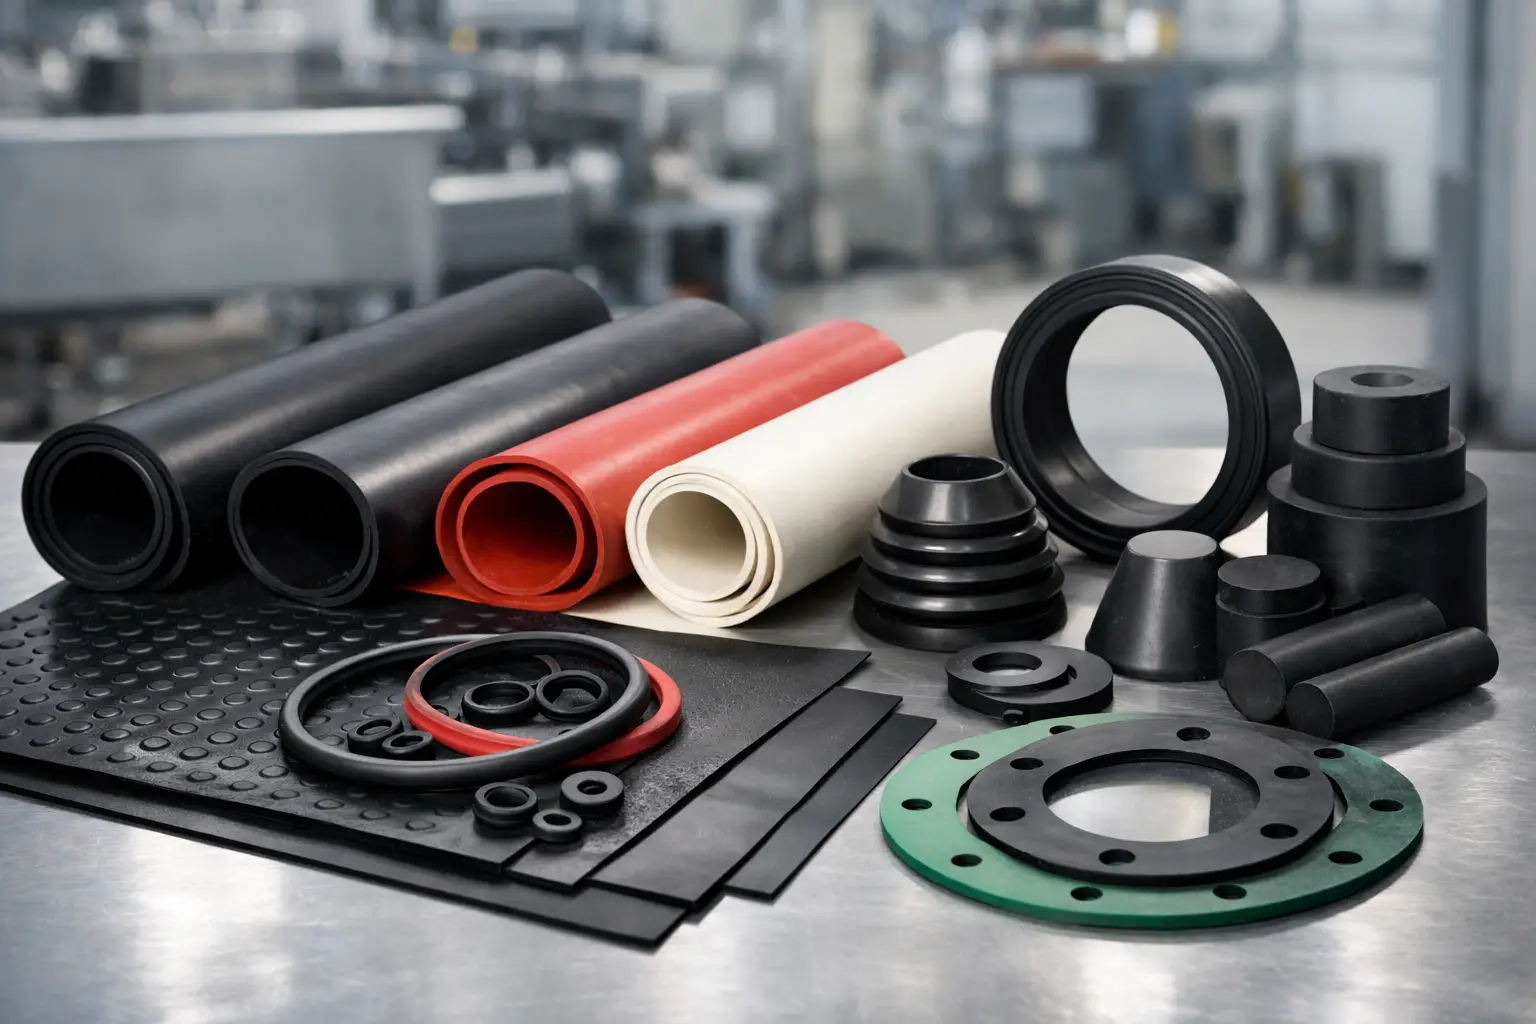
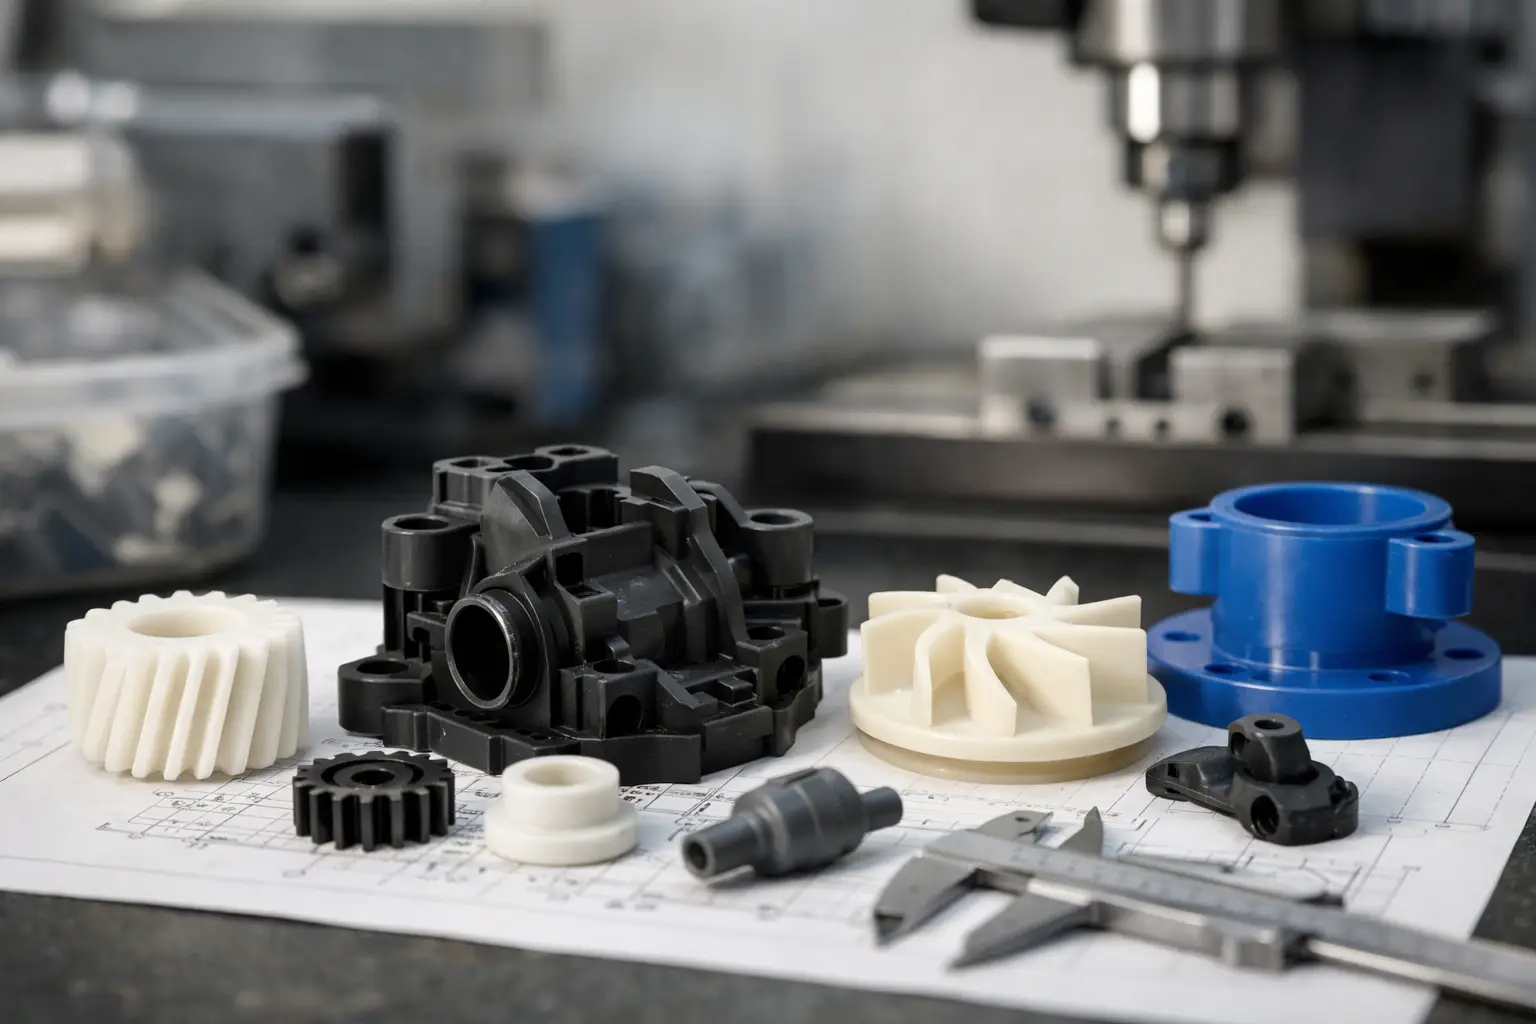
La pieza terminada puede parecer sencilla: un empaque, una junta, un tapón, un fuelle, un soporte antivibratorio o un componente plástico inyectado. Pero detrás de ella hay decisiones técnicas sobre líneas de partición, ángulos de salida, ventilación, puntos de inyección, tolerancias y acabado. Cada decisión tiene impacto en el costo del molde, el tiempo de ciclo y la calidad que puede alcanzarse de forma consistente.
También hay un factor económico. Fabricar un molde con menor inversión inicial puede ser razonable para una corrida corta, una validación funcional o un repuesto especial. Para producciones recurrentes o volúmenes altos, un herramental diseñado para mayor durabilidad y control normalmente reduce el costo por pieza. La opción adecuada depende del volumen esperado, la criticidad del componente y la frecuencia con la que se requerirá.
Información necesaria antes de fabricar un molde
El plano de una pieza es el punto de partida, no el único requisito. Para desarrollar un molde útil, el proveedor debe comprender qué función cumple el componente dentro del equipo. Una junta para sellar agua no enfrenta las mismas exigencias que un sello para aceite caliente, ni un soporte de neopreno trabaja igual que un aislador sometido a carga dinámica.
Función, tolerancias y condiciones de trabajo
Las dimensiones críticas deben identificarse desde el inicio. No todas las cotas requieren la misma tolerancia. Exigir precisión extrema en superficies no funcionales puede incrementar el costo sin aportar valor, mientras que una tolerancia amplia en un diámetro de sello puede causar una fuga o una falla de montaje.
Conviene definir el medio de contacto, el rango de temperatura, la presión, el movimiento relativo entre componentes y la carga mecánica. En piezas sometidas a compresión, por ejemplo, debe considerarse la recuperación elástica del material. En componentes expuestos a abrasión, la dureza por sí sola no resuelve el problema: la formulación, el acabado de contacto y la geometría también son determinantes.
Material y comportamiento durante el proceso
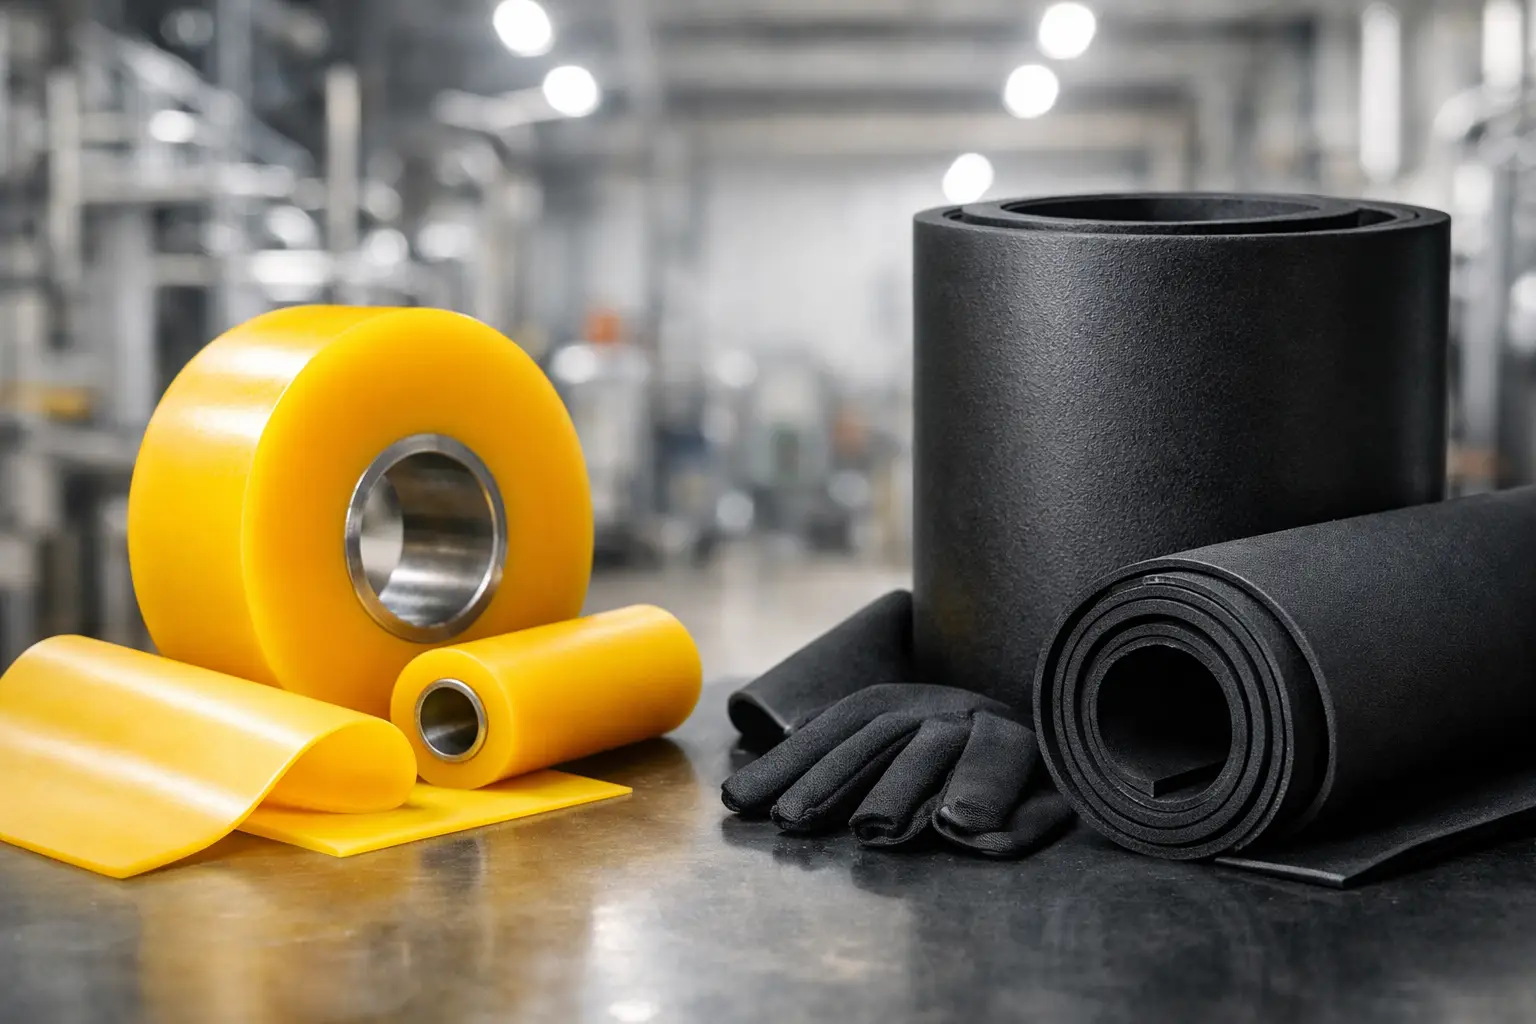
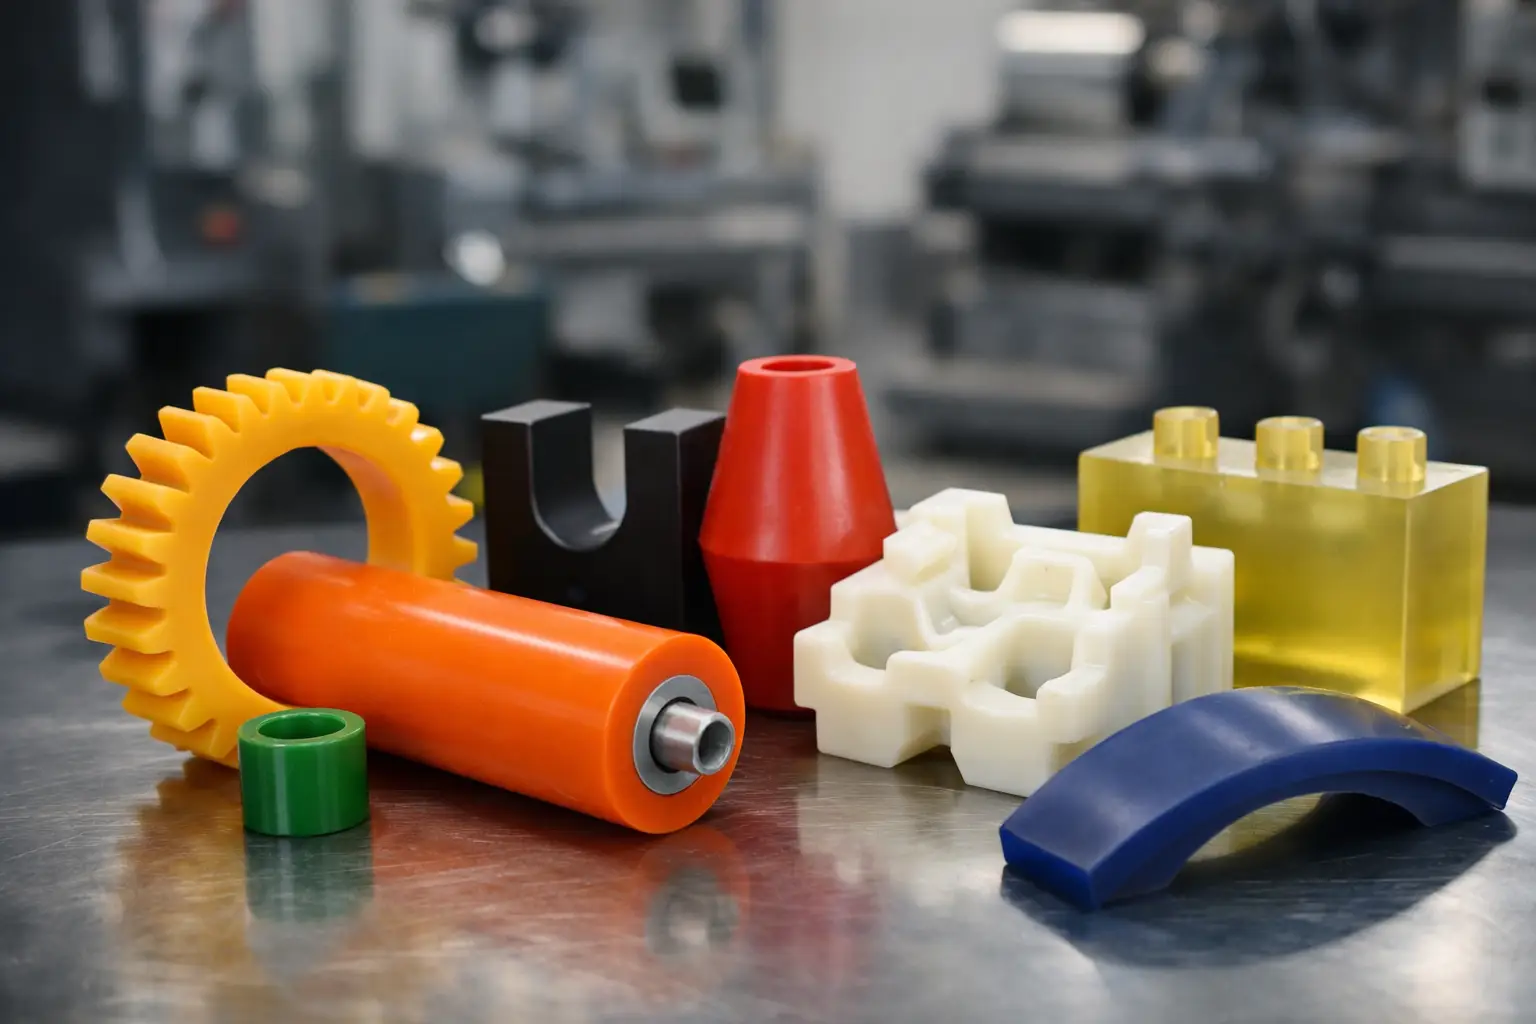
El hule, el silicón, los plásticos de ingeniería y el poliuretano se comportan de manera distinta durante su transformación. Los elastómeros pueden requerir compresión, transferencia o inyección, además de un tiempo y temperatura de curado definidos. Los termoplásticos dependen de parámetros de inyección y enfriamiento, mientras que ciertas piezas de poliuretano pueden fabricarse mediante colada o maquinado, según sus dimensiones y aplicación.
La contracción debe compensarse en el diseño. Si el molde replica exactamente la medida nominal de una pieza de plástico o elastómero, el resultado final puede quedar fuera de especificación después del enfriamiento o curado. El porcentaje de contracción no es universal: cambia según el material, la dureza, la formulación, la geometría y el proceso seleccionado.
Volumen y proceso de fabricación
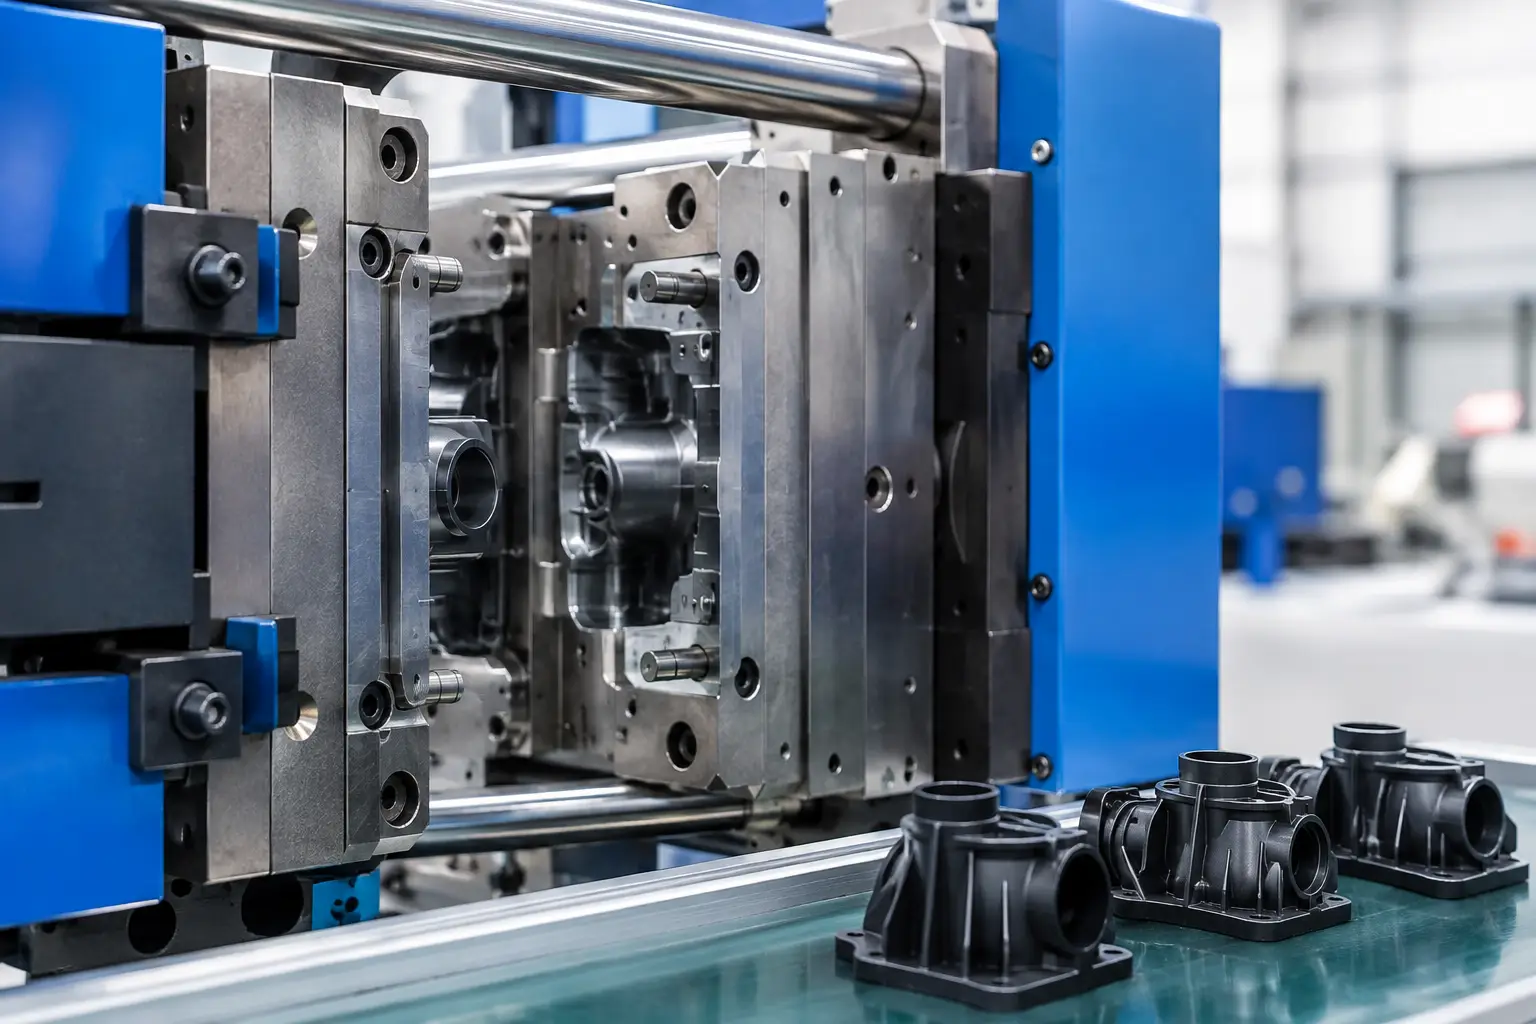
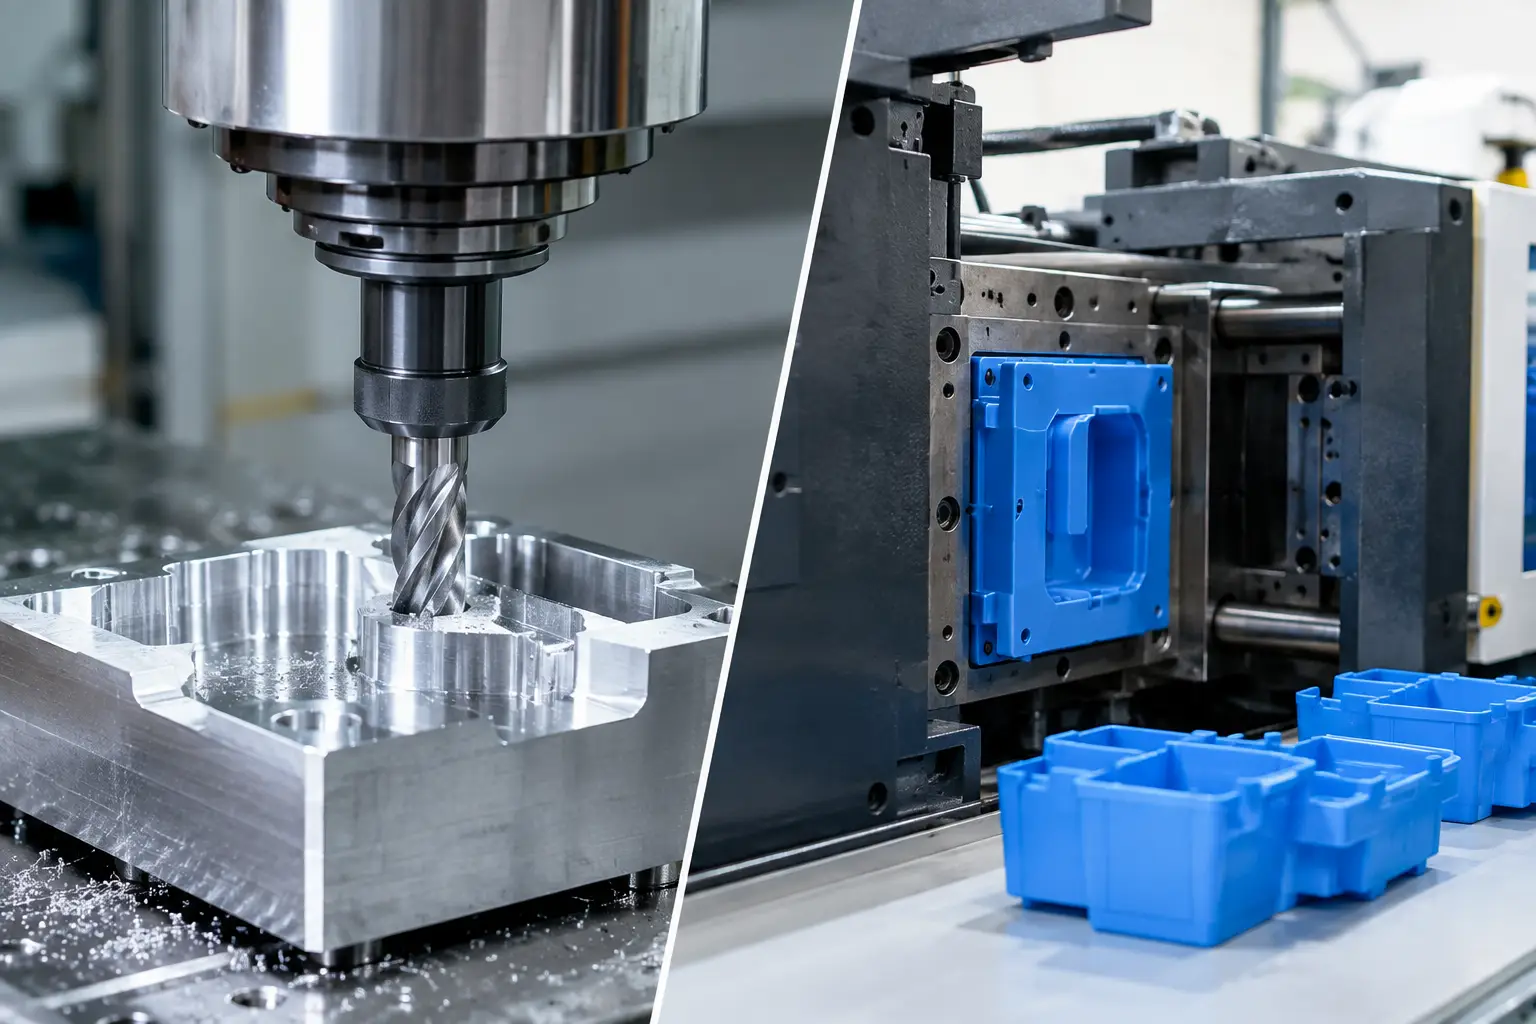
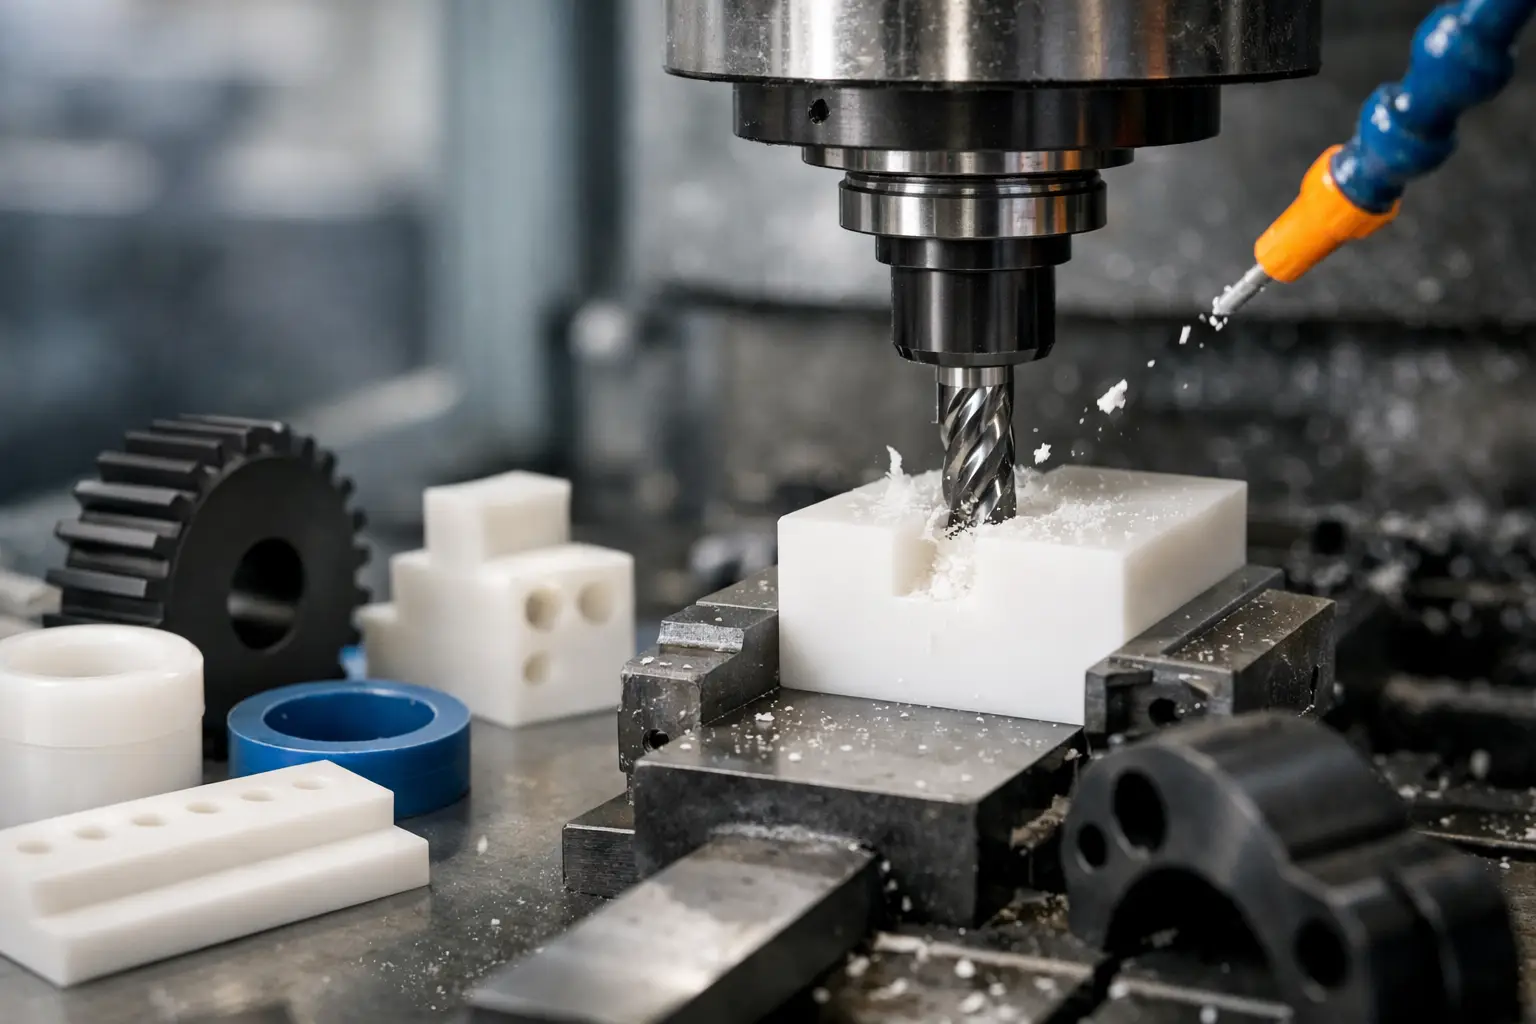
Una pieza de bajo volumen puede justificar un molde de aluminio, un herramental simplificado o incluso una alternativa de maquinado CNC cuando la geometría lo permite. Para series largas, moldes de acero con mayor resistencia al desgaste, cavidades múltiples y sistemas de control de proceso pueden ser más convenientes.
No se trata de elegir el molde más complejo. Se trata de definir el proceso que entregue la pieza requerida con la calidad, plazo y costo que la operación necesita. Un diseño sobredimensionado inmoviliza presupuesto; uno insuficiente genera paros, mantenimiento frecuente y variabilidad en cada lote.
Elementos críticos en el diseño de moldes
La línea de partición es una de las primeras decisiones relevantes. Es el punto donde se unen las partes del molde y donde puede formarse una rebaba. Debe colocarse en una zona que facilite la manufactura, permita desmoldear la pieza y no afecte superficies de sellado, ajuste o apariencia cuando éstas sean relevantes.
Los ángulos de salida también son indispensables. Una pared recta sin desmoldeo puede adherirse a la cavidad o al núcleo, deformar la pieza al extraerla y acelerar el desgaste del herramental. El ángulo necesario depende de la profundidad, textura superficial, material y método de expulsión. En geometrías complejas, a veces se requieren insertos, correderas o núcleos desmontables; estas soluciones elevan el costo, pero pueden ser la única forma confiable de fabricar una geometría funcional.
La ventilación es otro punto que suele subestimarse. Durante el llenado, el aire atrapado necesita una salida controlada. Si no la tiene, pueden aparecer zonas incompletas, quemaduras, porosidad o defectos de curado. En moldes para hule y silicón, una ventilación bien ubicada ayuda a estabilizar la calidad y a reducir desperdicio.
El sistema de alimentación debe llevar el material a la cavidad sin provocar esfuerzos, falta de llenado o marcas innecesarias. En inyección de plástico, la posición de la compuerta afecta la orientación del flujo, las líneas de unión y la deformación. En compresión de hule, la cantidad y distribución de la carga deben favorecer un llenado uniforme. El criterio cambia con cada material y con la función de la pieza.
Por último, el control térmico influye directamente en el ciclo. Un enfriamiento desigual en plástico puede generar alabeo; una distribución deficiente de temperatura en elastómeros puede ocasionar curado irregular. La productividad no depende solamente de cerrar el molde más rápido, sino de lograr una pieza estable en cada ciclo.
Validación antes de producir en serie
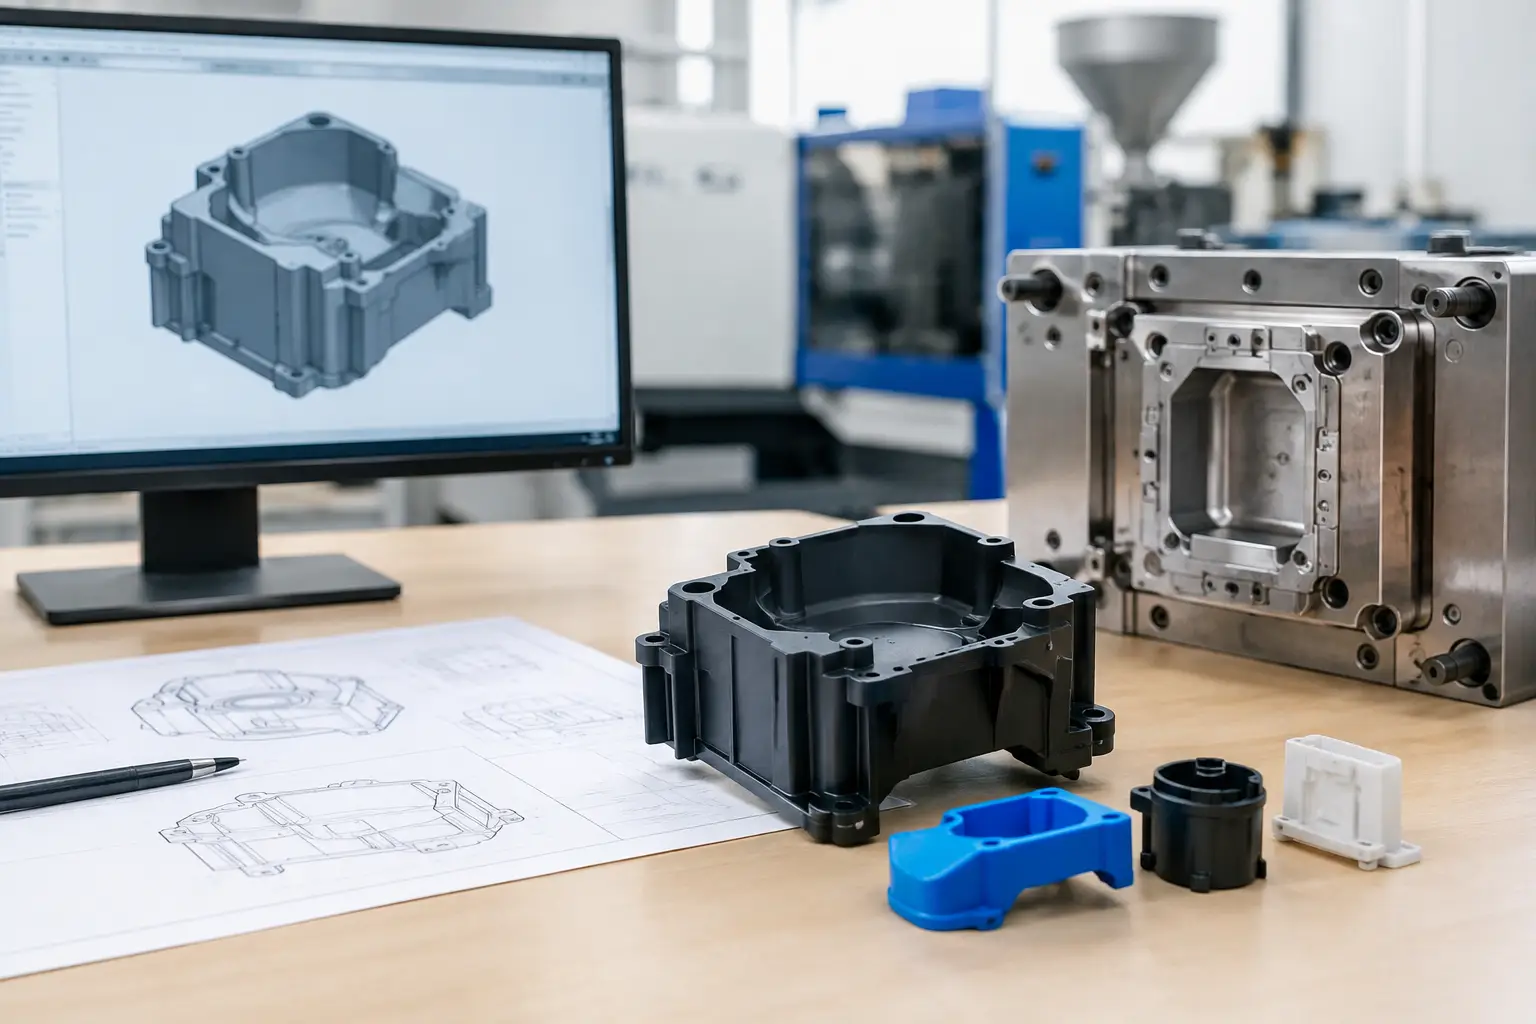
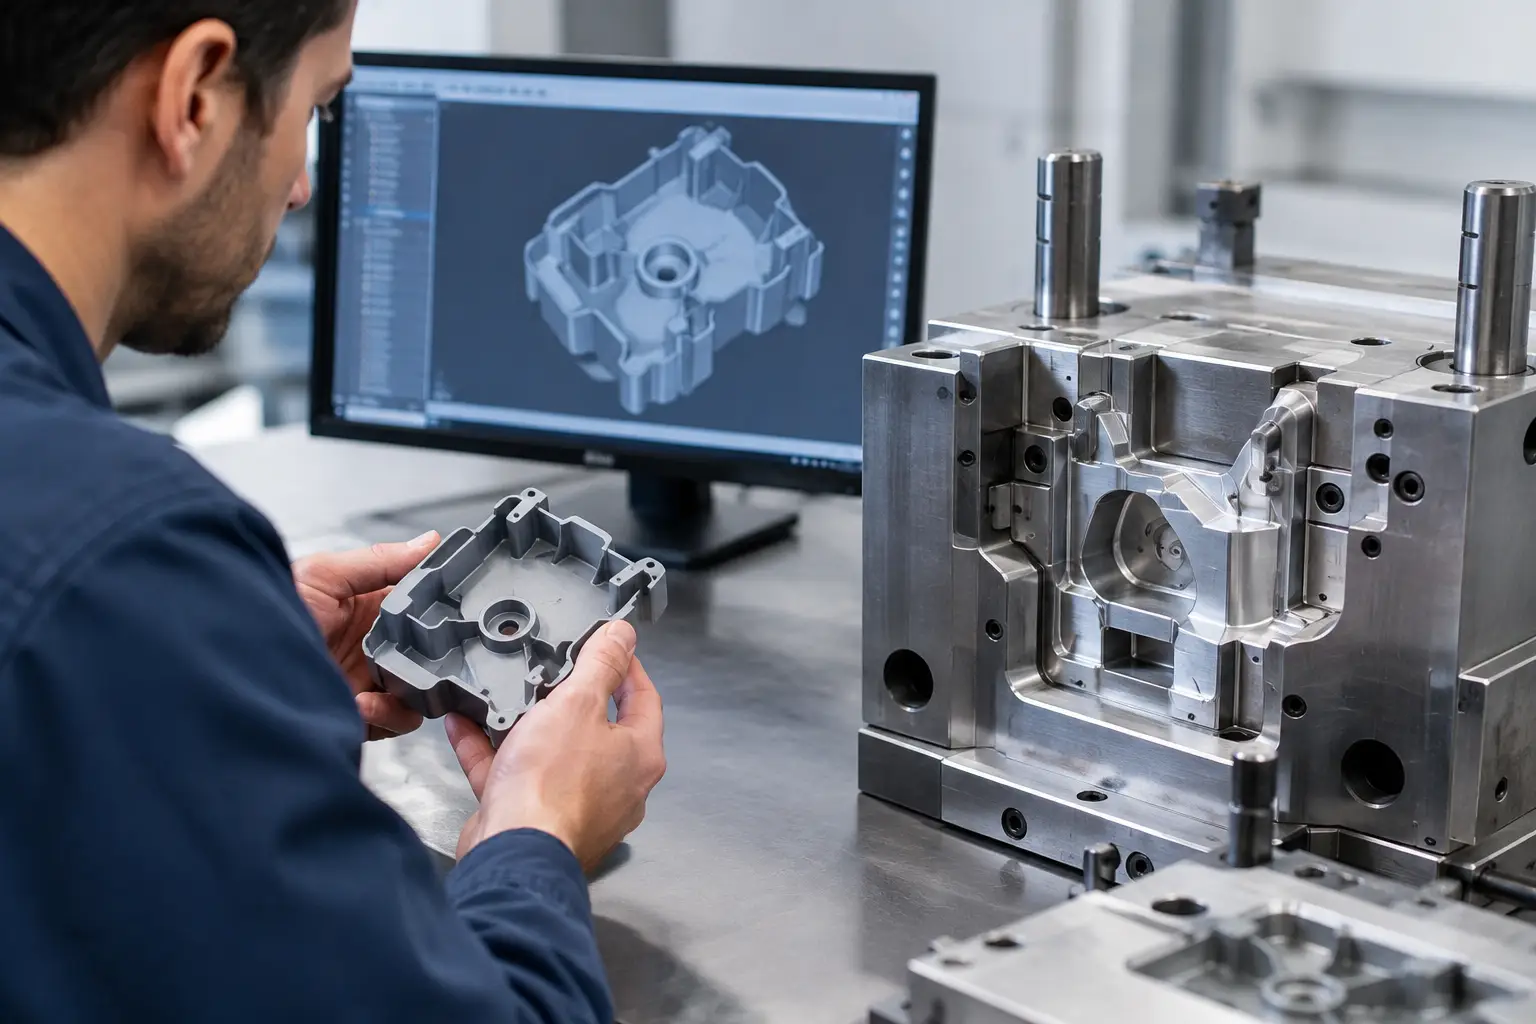
Un molde debe validarse con piezas reales, no únicamente con un modelo digital. El diseño CAD permite revisar interferencias, espesores, ensambles y geometrías complejas, pero no sustituye la evaluación de material, proceso y desempeño en campo.
La primera corrida debe revisarse contra las dimensiones funcionales definidas en el plano. También es necesario inspeccionar rebaba, dureza cuando aplique, apariencia superficial, peso de pieza y comportamiento al ensamblar. Si el componente trabaja con presión, vacío, vibración o carga, la validación debe incluir pruebas relacionadas con esa condición.
Los ajustes de herramental son normales durante el desarrollo, especialmente cuando se fabrica una pieza nueva o se sustituye un componente sin información técnica completa. La diferencia está en documentarlos y corregir la causa raíz. Ajustar continuamente parámetros de producción para compensar un problema de diseño genera lotes inconsistentes y dificulta repetir resultados meses después.
Cómo reducir riesgos desde la cotización
Una solicitud técnica completa permite definir mejor el molde, evitar cambios tardíos y recibir una propuesta más precisa. Al cotizar una pieza moldeada, conviene entregar al menos lo siguiente:
- Plano acotado, muestra física o modelo tridimensional de la pieza.
- Material requerido o condiciones de operación para recomendarlo.
- Dimensiones funcionales y tolerancias críticas.
- Cantidad estimada por lote y consumo anual esperado.
- Información sobre el ensamble, el equipo donde trabaja y la causa de falla de la pieza actual.
Cuando no existe plano, una muestra desgastada puede servir como referencia inicial, aunque debe evaluarse con cuidado. Una pieza retirada de operación puede estar deformada por temperatura, compresión o ataque químico. Medirla sin considerar estas variables puede reproducir un defecto en vez de resolverlo.
Un molde debe responder a la operación
El mejor diseño no es necesariamente el de mayor costo ni el de entrega más rápida. Es el que produce una pieza funcional, repetible y compatible con el ritmo real de mantenimiento o producción de la planta. Para lograrlo, se requiere comunicación directa entre quien conoce la aplicación y quien desarrolla el herramental.
RubberSelection trabaja este enfoque al integrar evaluación de aplicación, selección de materiales y fabricación de componentes especiales para condiciones industriales. Cuando el molde se diseña a partir del problema operativo, la pieza deja de ser un consumible incierto y se convierte en una solución que ayuda a sostener la continuidad del equipo.