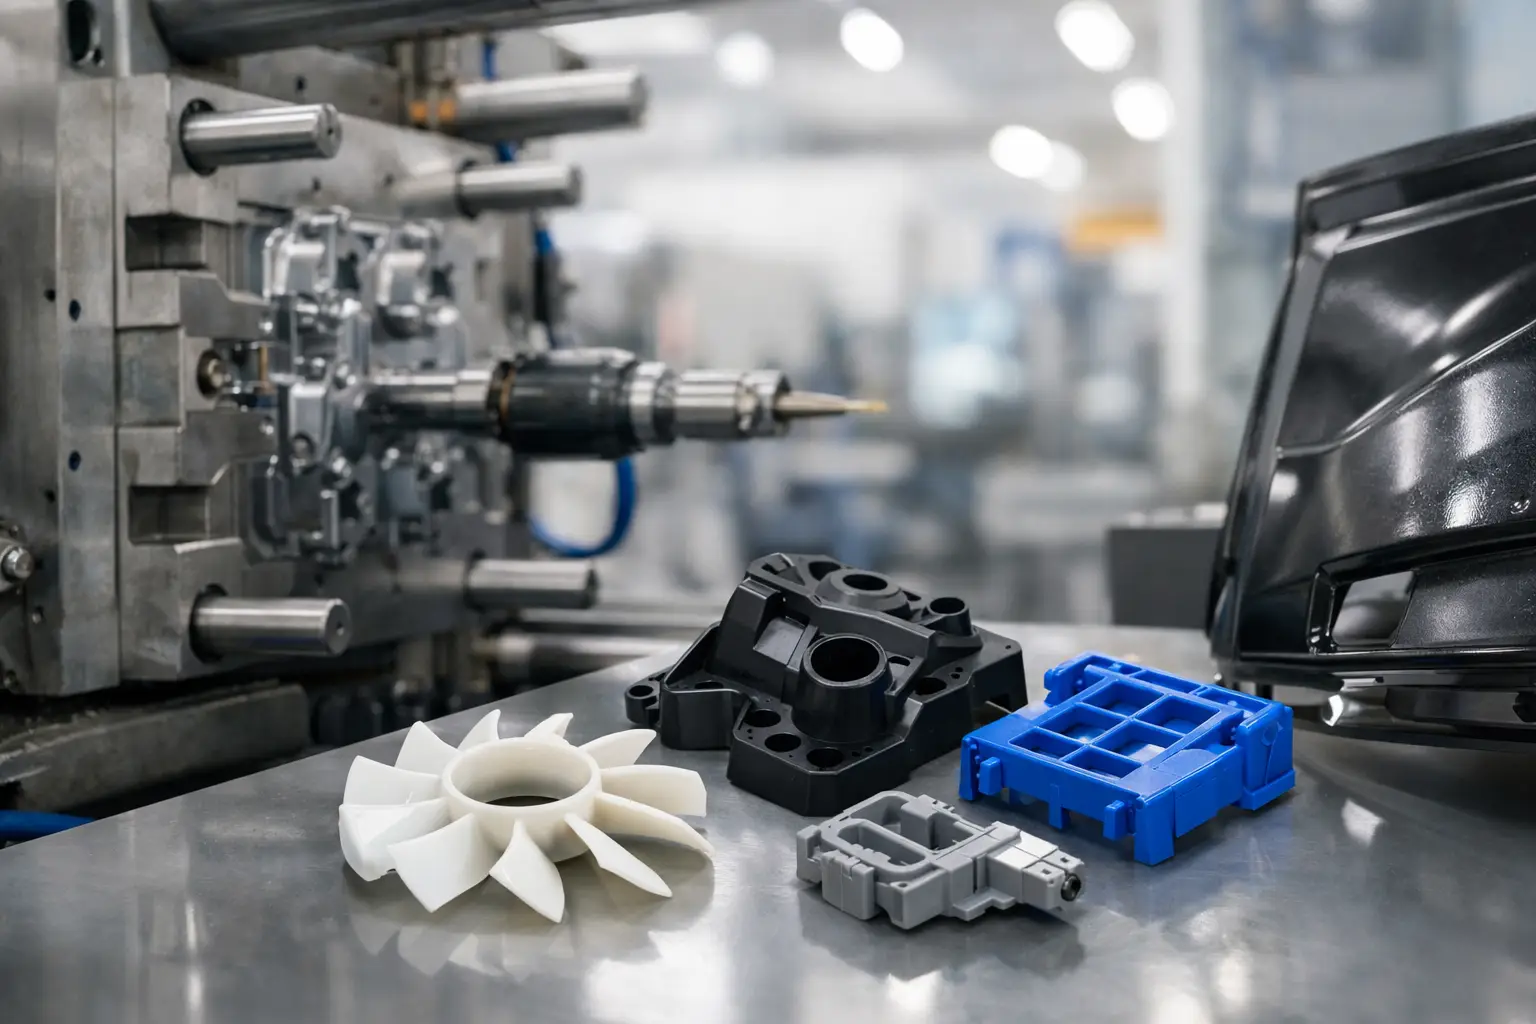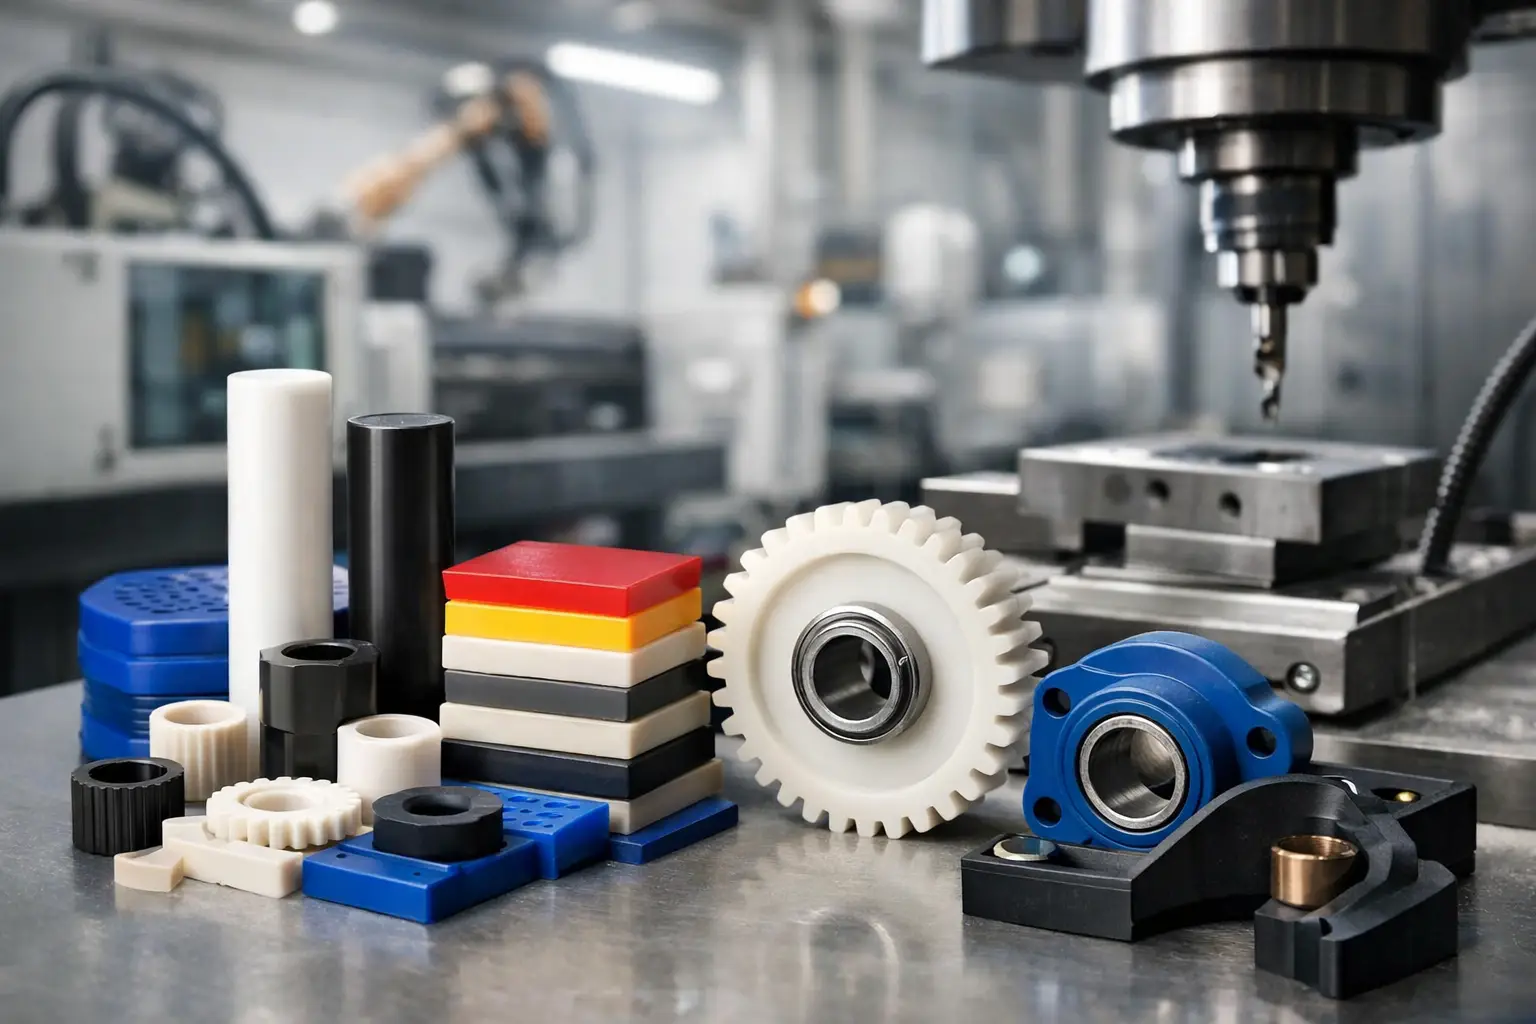
Una pieza plástica que falla en una línea de producción rara vez es un problema menor. Puede provocar fugas, desalineación, desgaste prematuro, paros no programados o reposiciones constantes. La inyección plástica permite fabricar componentes con geometrías definidas, repetibilidad dimensional y materiales adaptados a la exigencia de cada operación industrial.
Para compras, mantenimiento e ingeniería, el objetivo no es únicamente conseguir una pieza de plástico. Es asegurar que el componente resista carga, temperatura, químicos, fricción, impacto o exposición ambiental durante el tiempo esperado. Por eso, un proyecto de inyección debe partir de la aplicación real y no solo de una muestra o una fotografía.
Qué es la inyección plástica y cuándo conviene
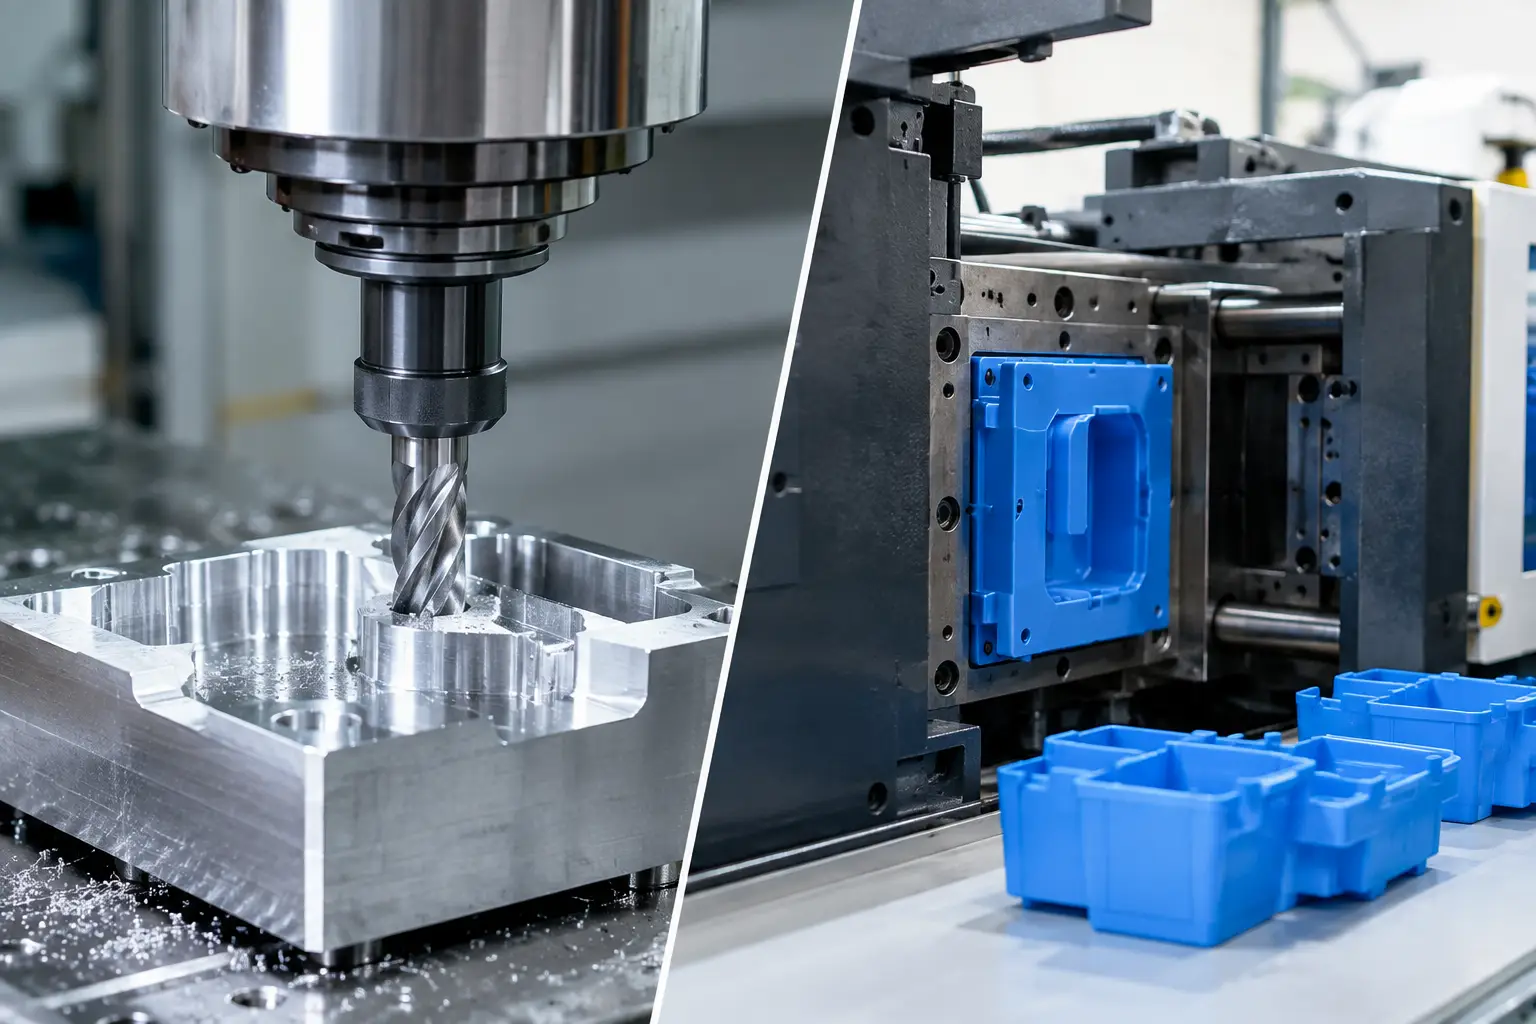
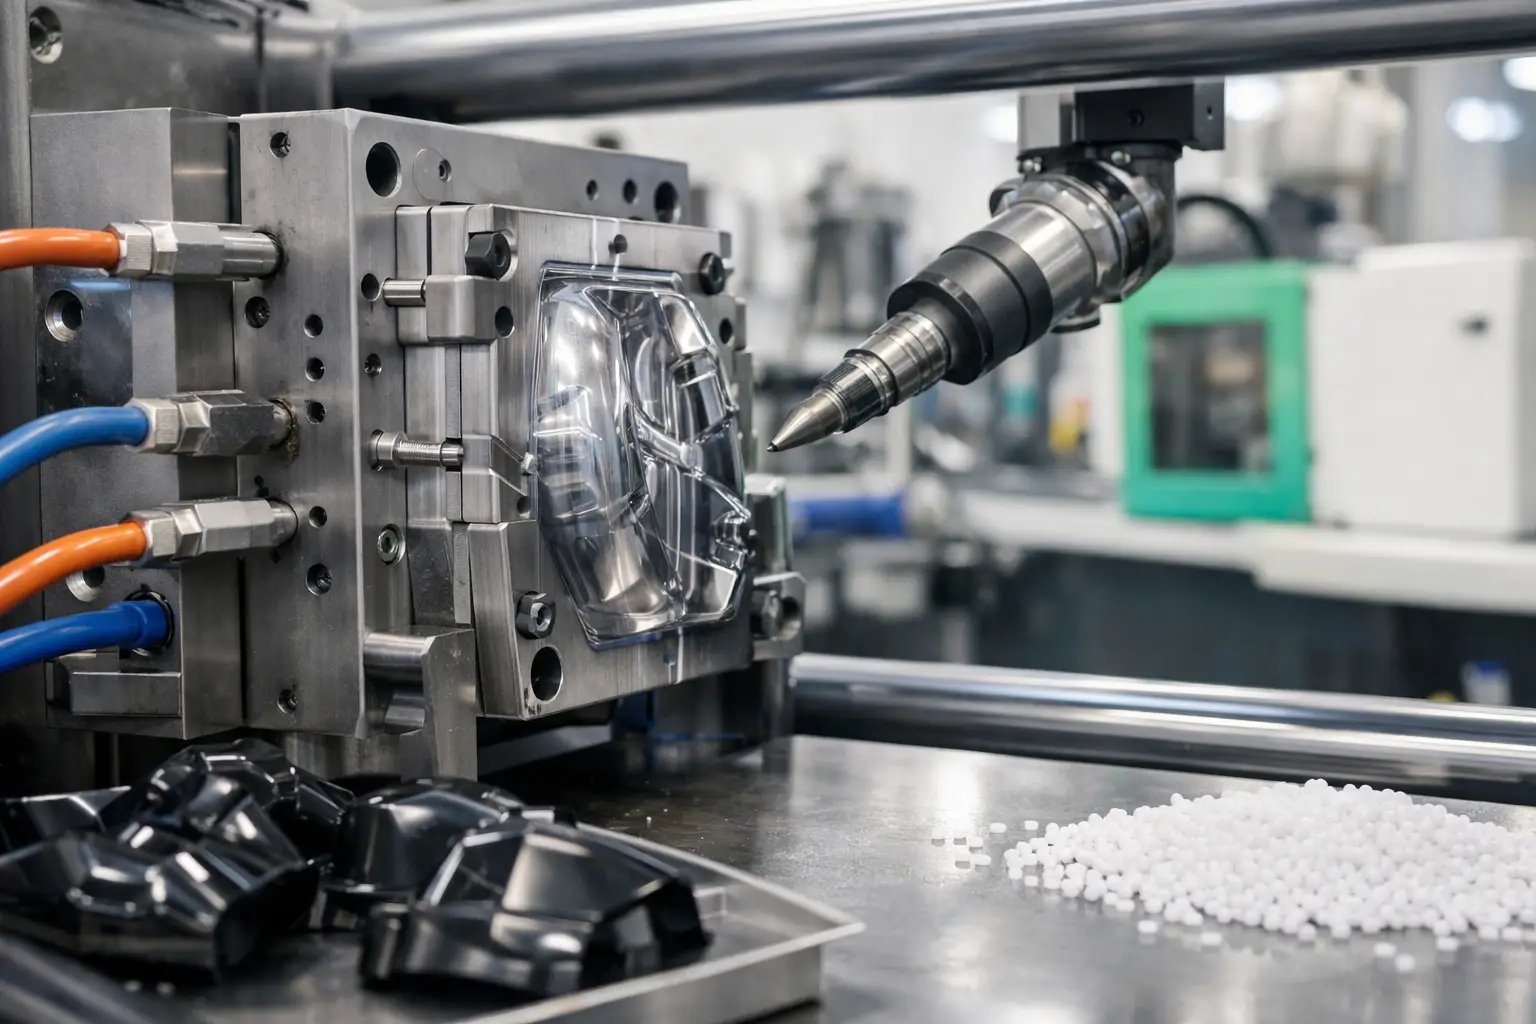
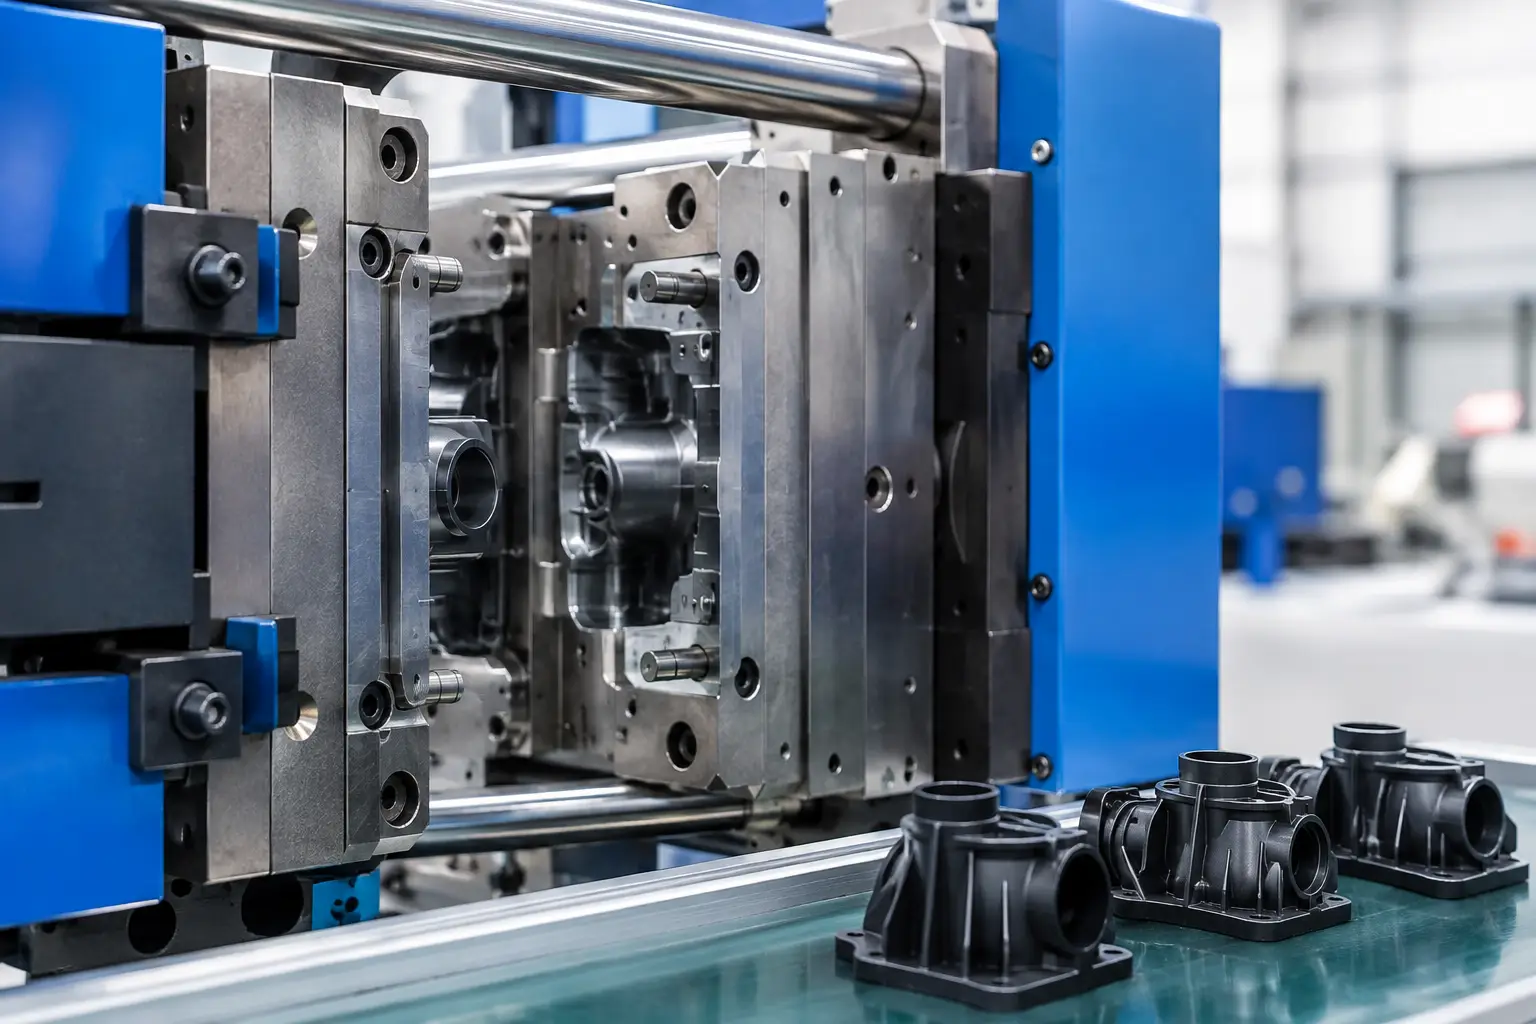
La inyección plástica es un proceso de manufactura en el que un polímero se funde y se introduce a presión en un molde. Una vez que el material se enfría y solidifica, se expulsa una pieza con la forma definida por la cavidad del molde. El ciclo se repite para producir desde lotes medianos hasta series de alto volumen.
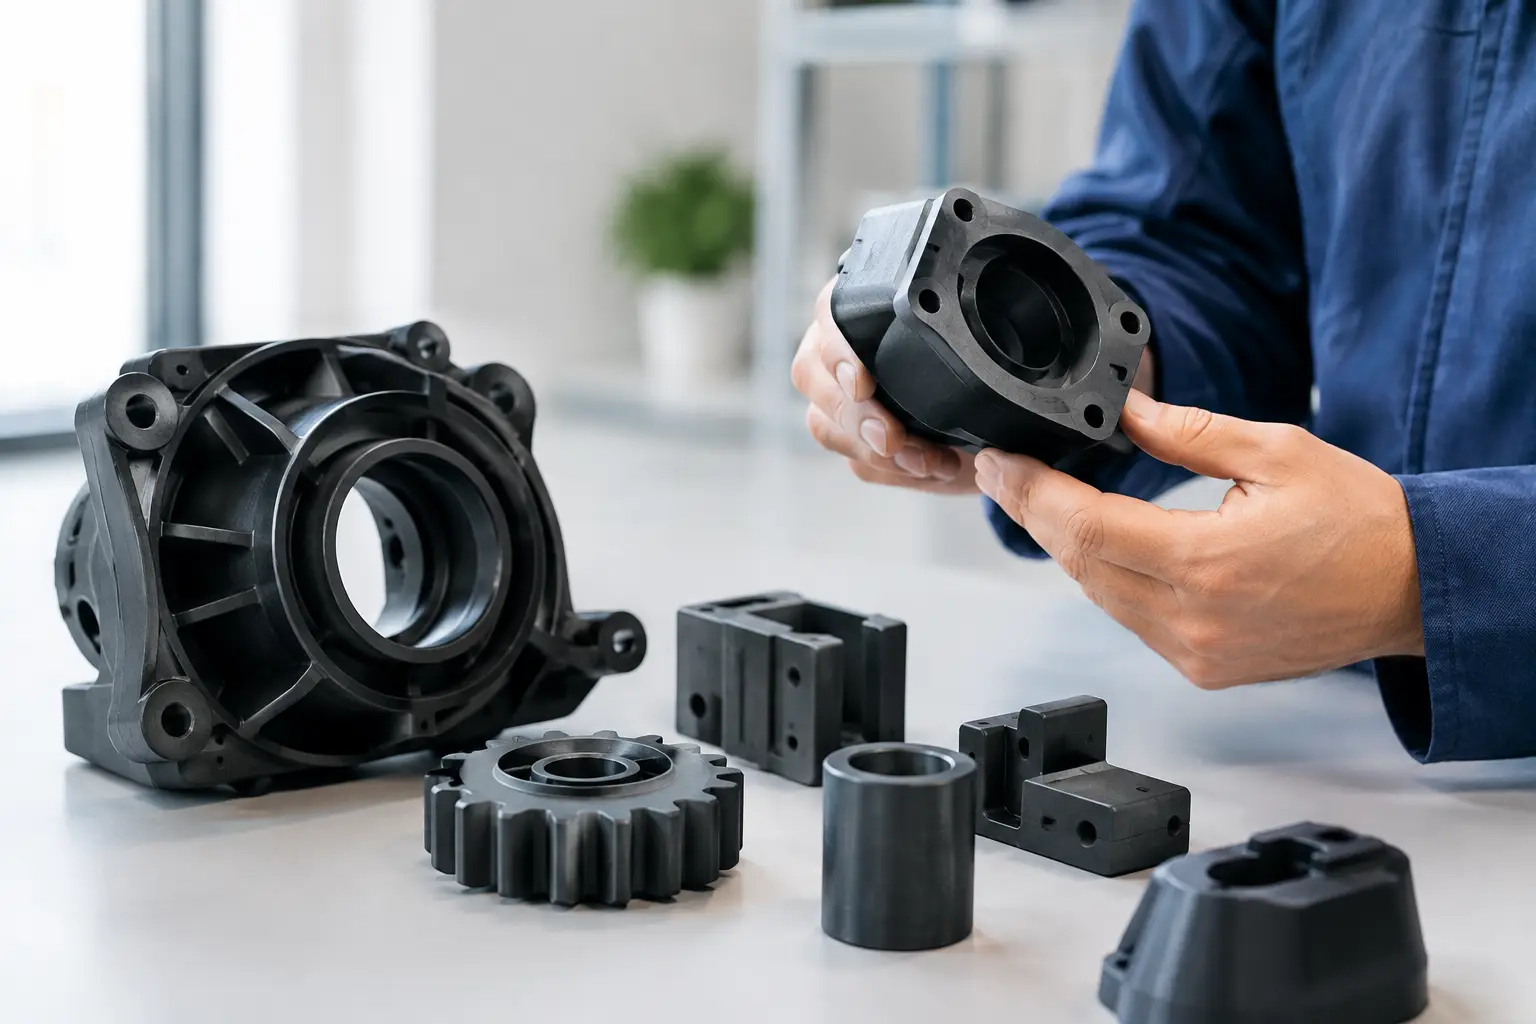
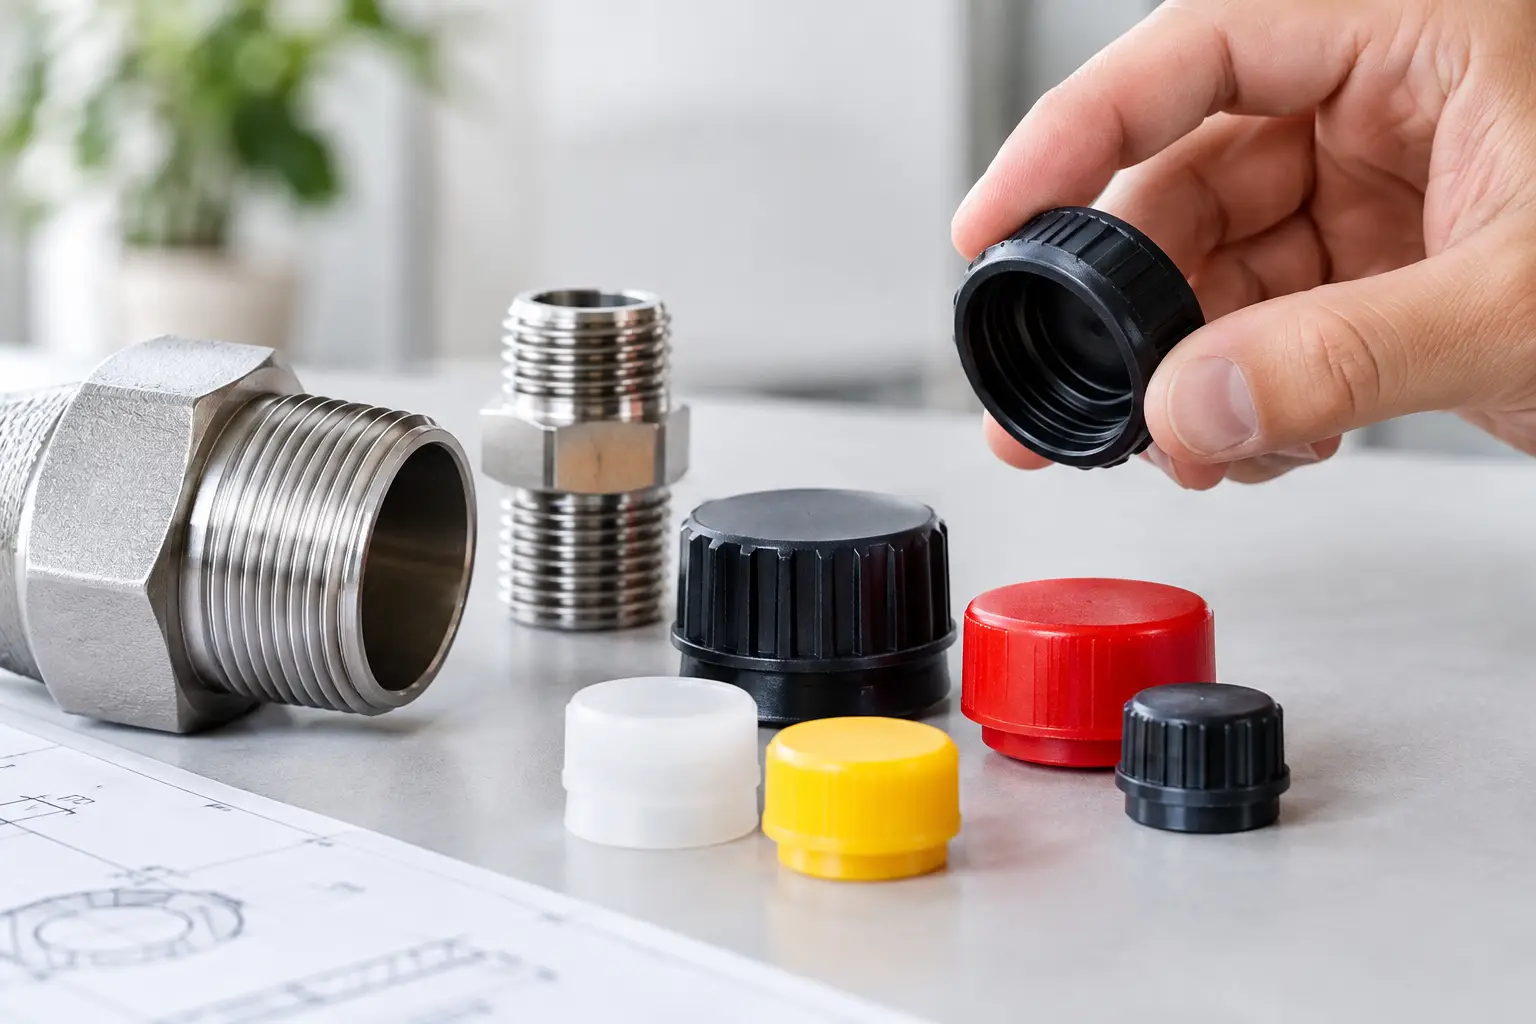
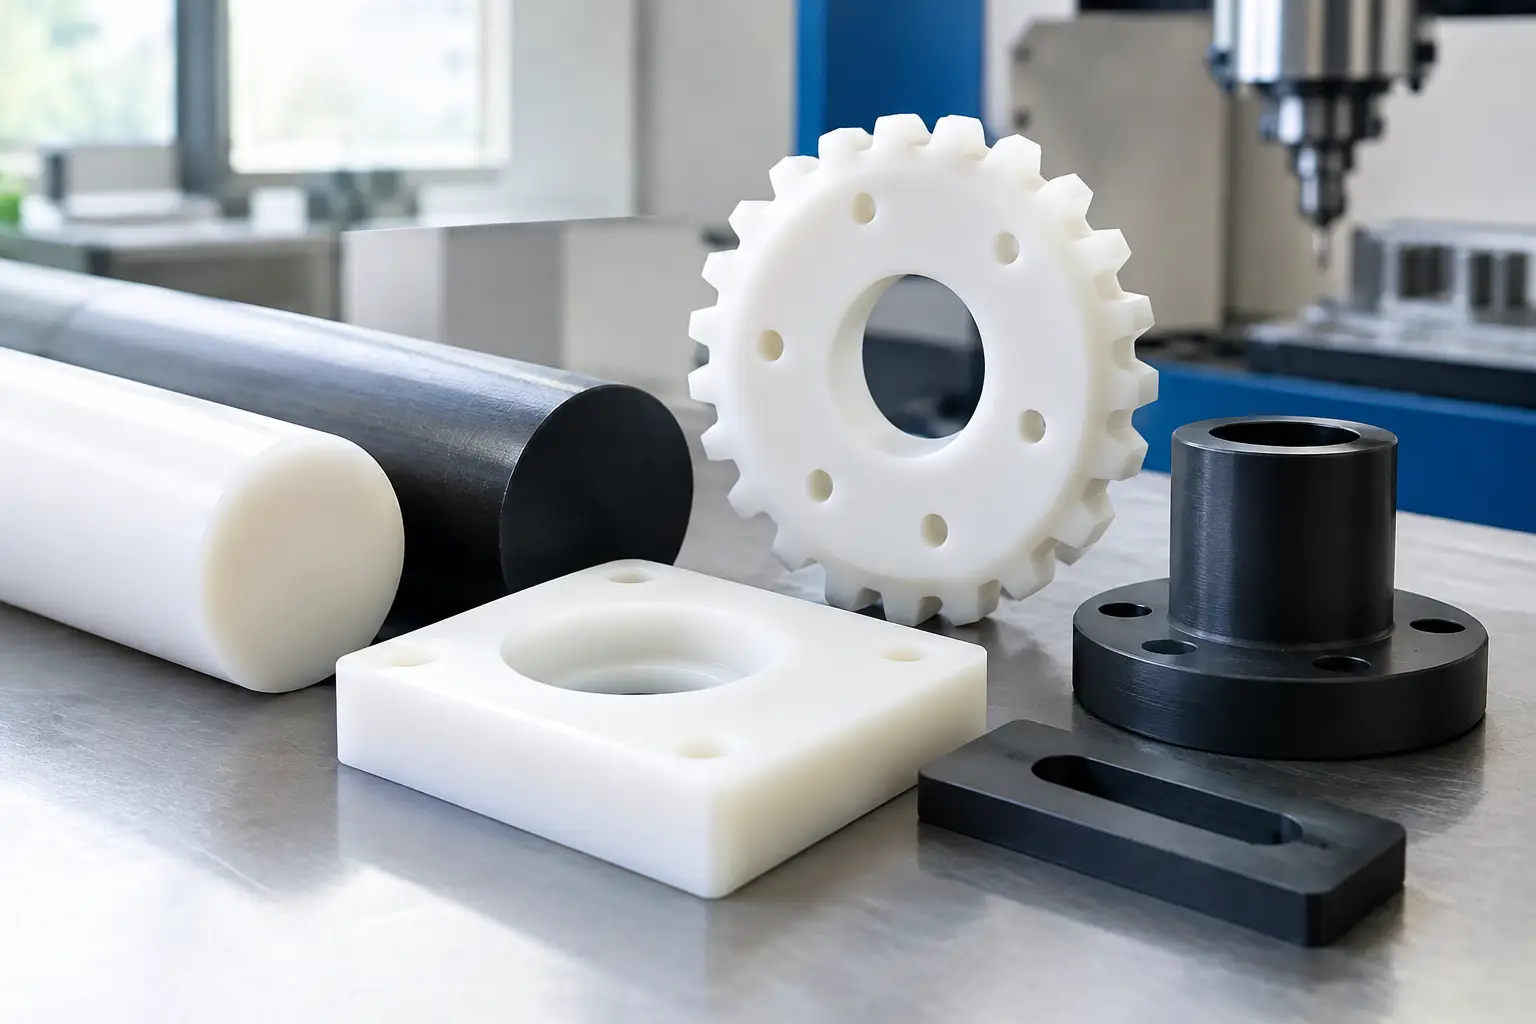
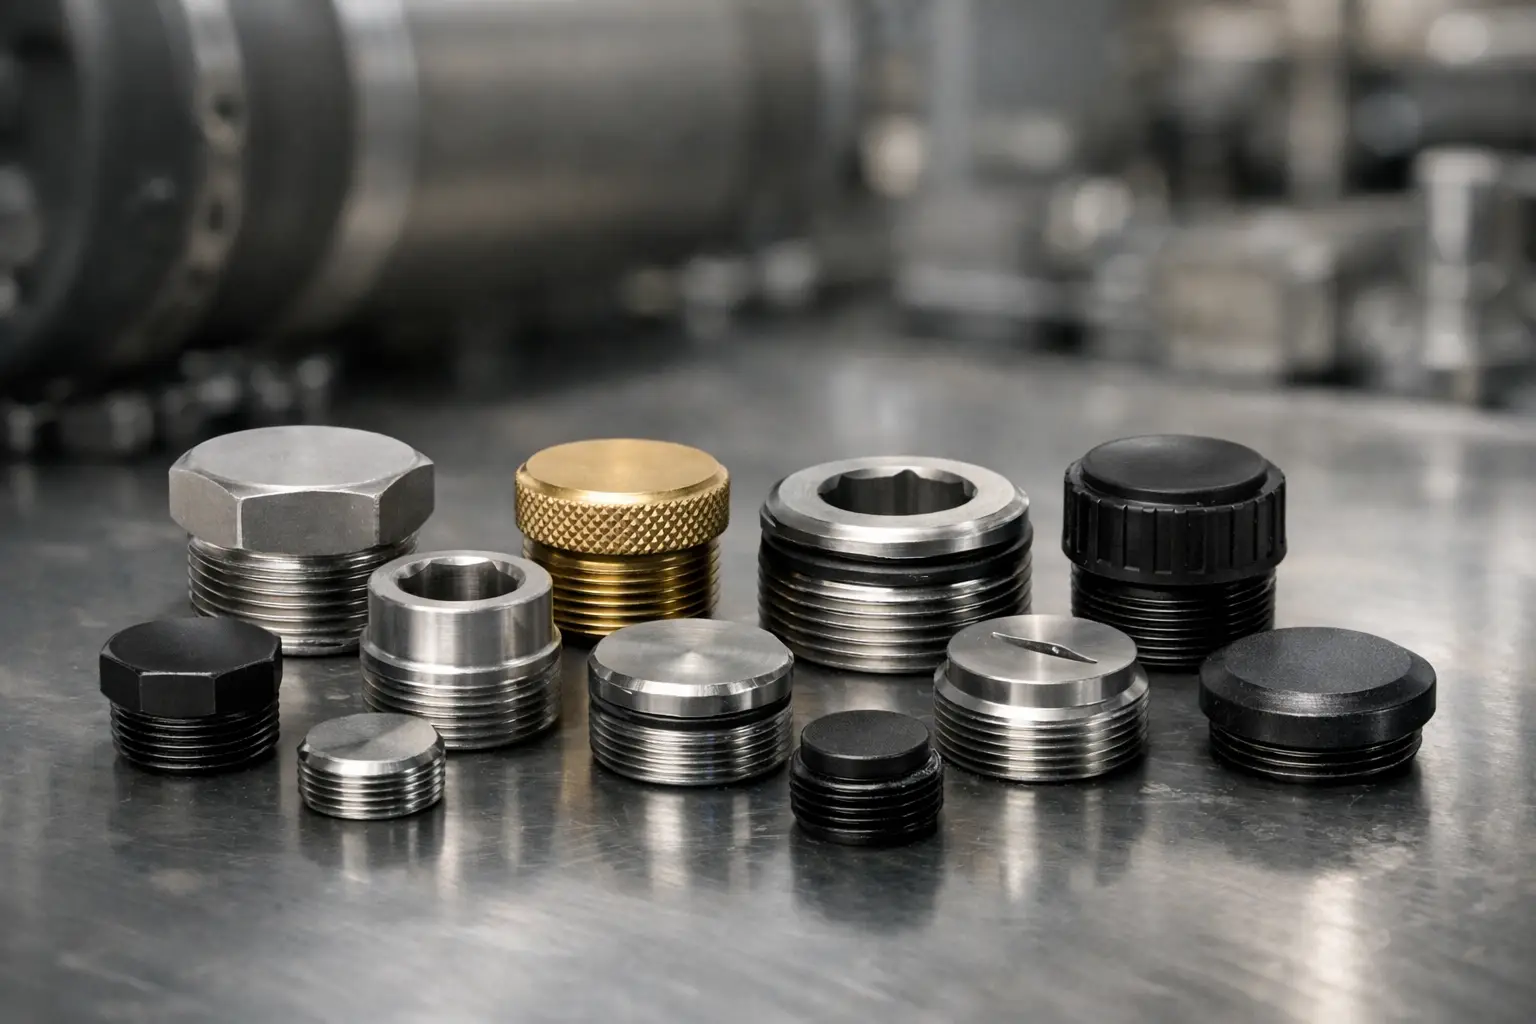
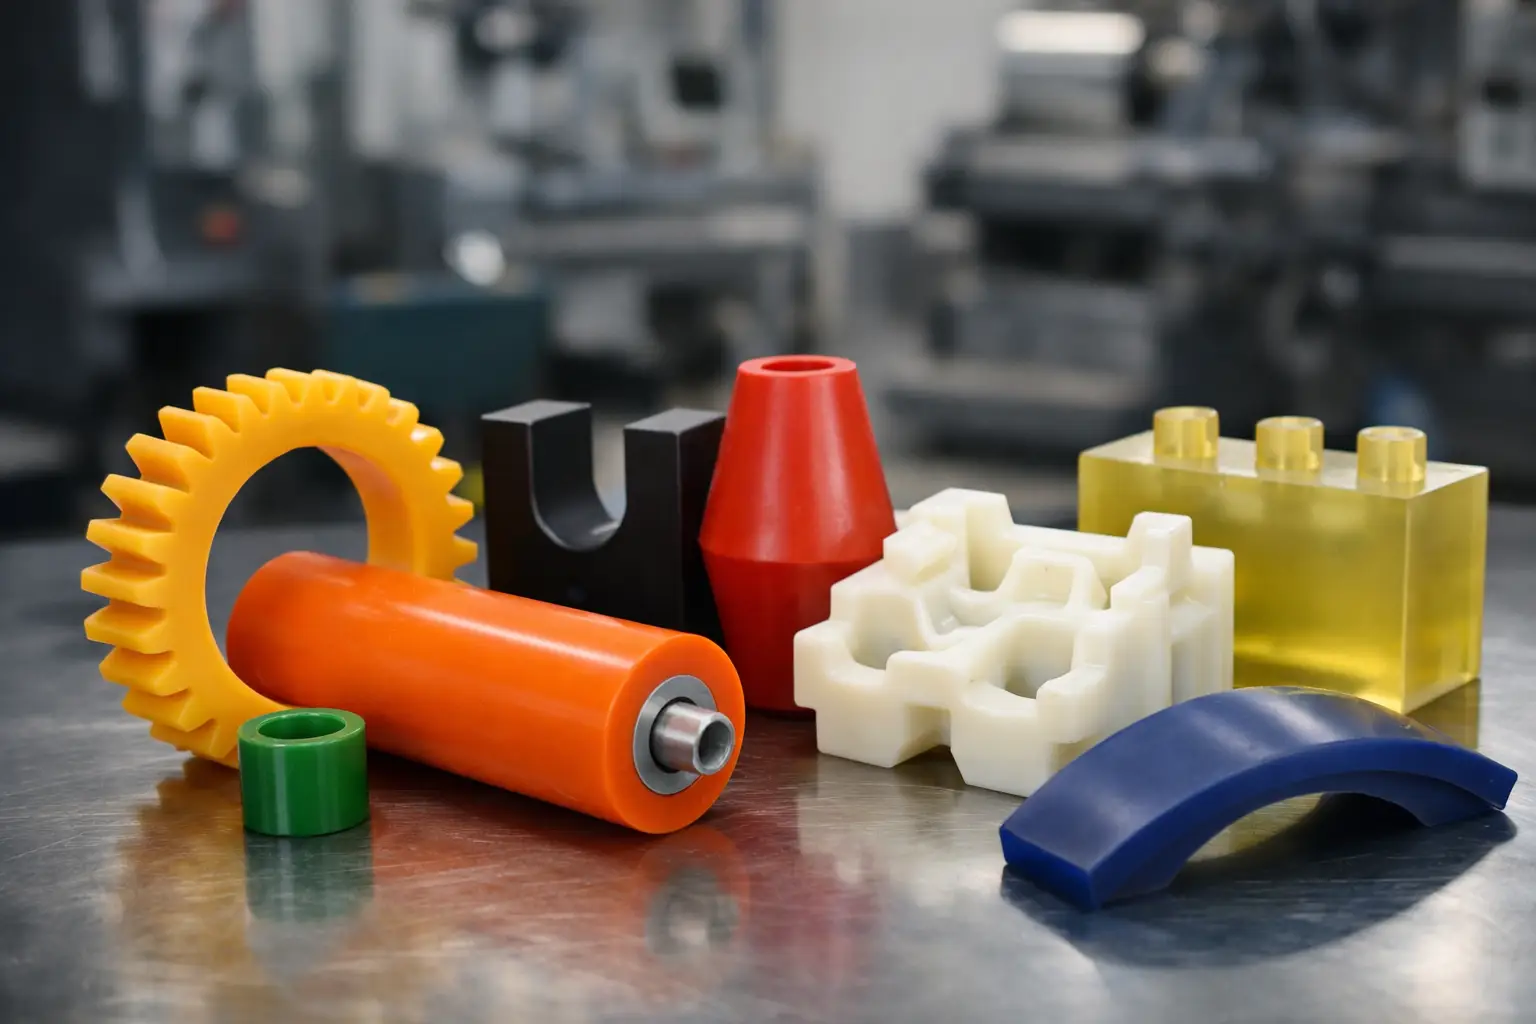
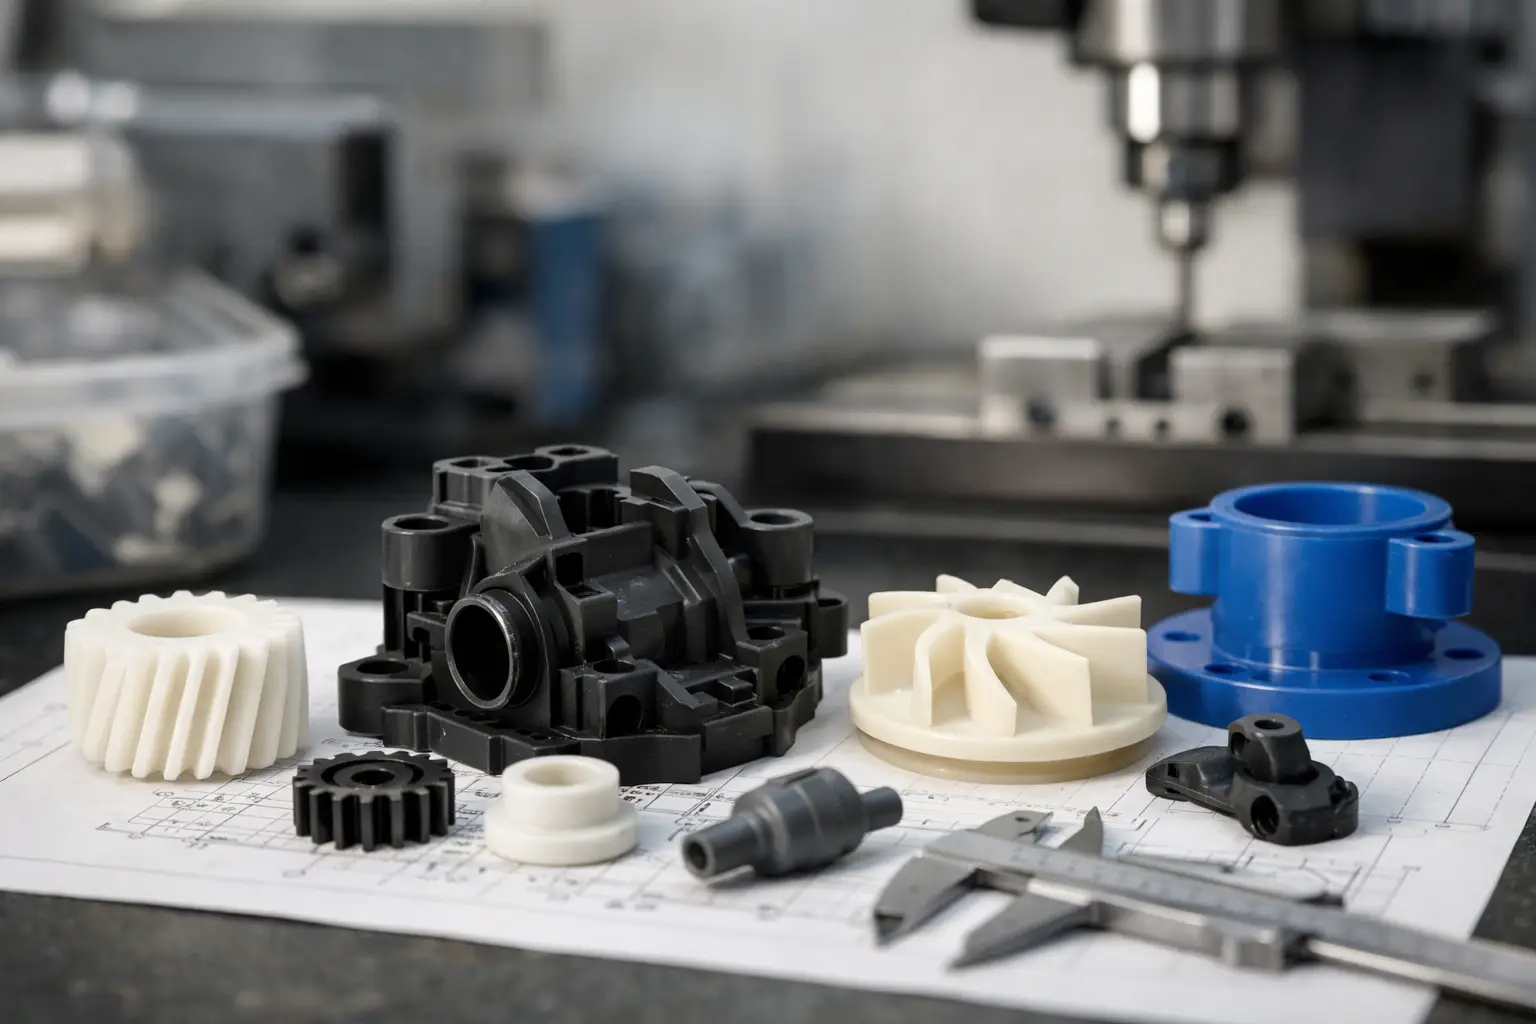
Es una alternativa eficiente cuando se requiere consistencia entre piezas, geometrías que serían costosas de maquinar o ensamblar, y un costo unitario competitivo a medida que aumenta la cantidad fabricada. Se utiliza en tapas, bujes, separadores, retenedores, carcasas, conectores, protectores, perillas, soportes, componentes para transportadores y piezas técnicas para maquinaria.
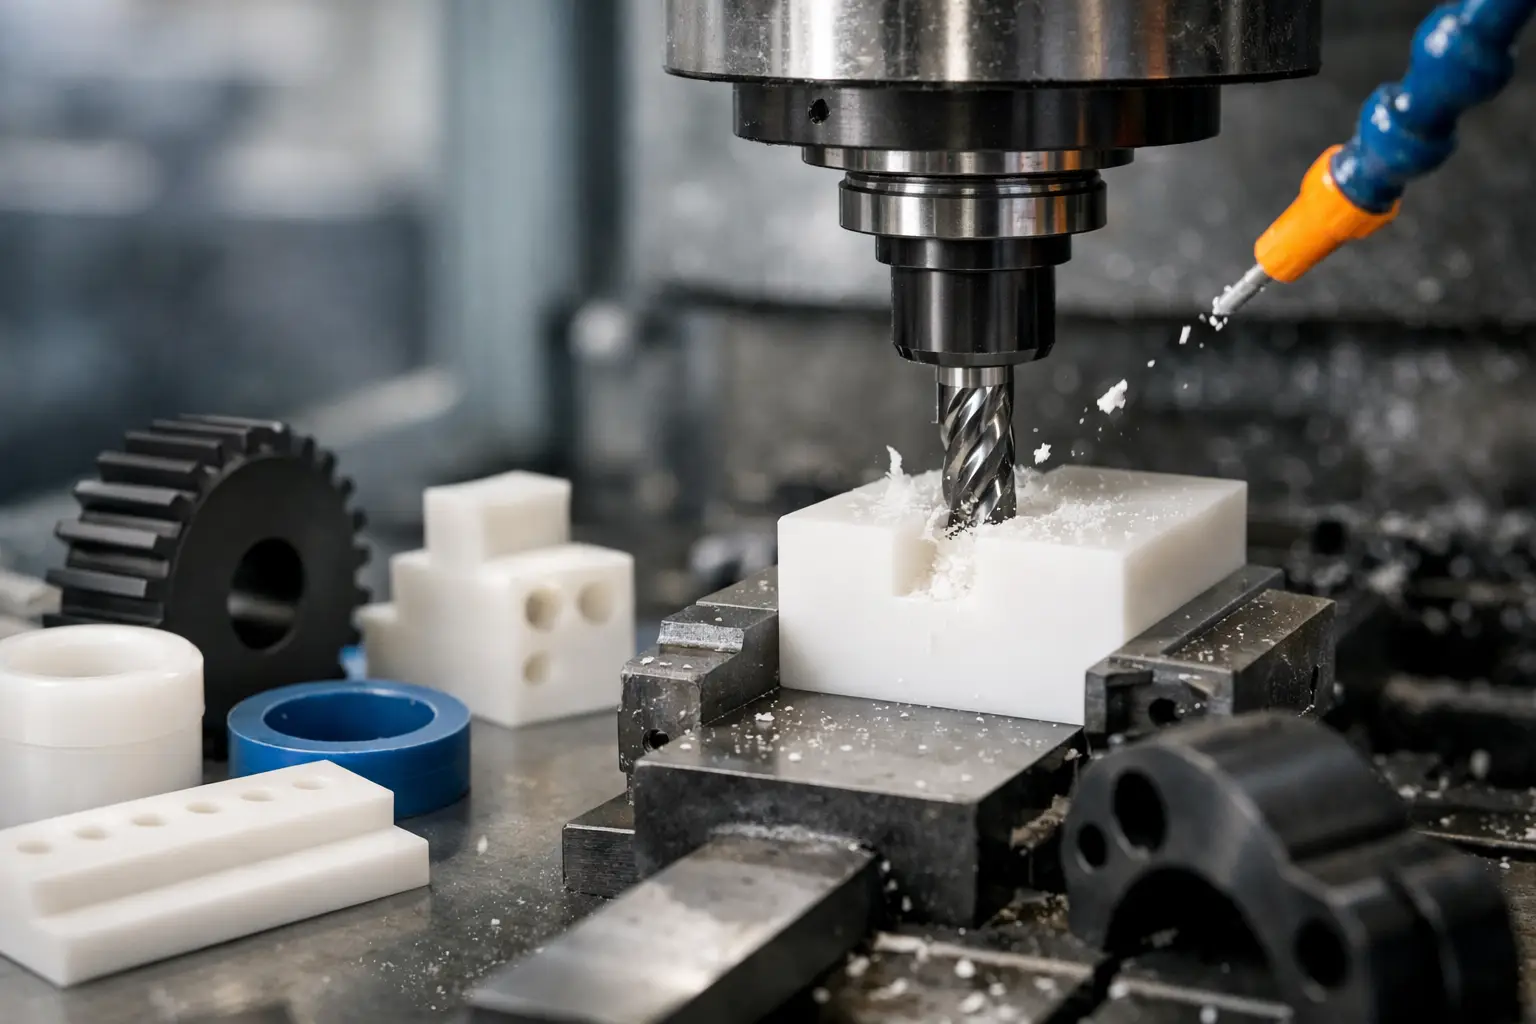
No siempre es la primera opción. Si se necesitan pocas piezas, si el diseño todavía cambia con frecuencia o si la geometría se puede fabricar de manera más económica por maquinado CNC, corte o termoformado, conviene evaluar otro proceso. La inversión inicial del molde es un factor decisivo. En inyección, el ahorro aparece con la repetición y la estabilidad del diseño.
El molde define gran parte del resultado
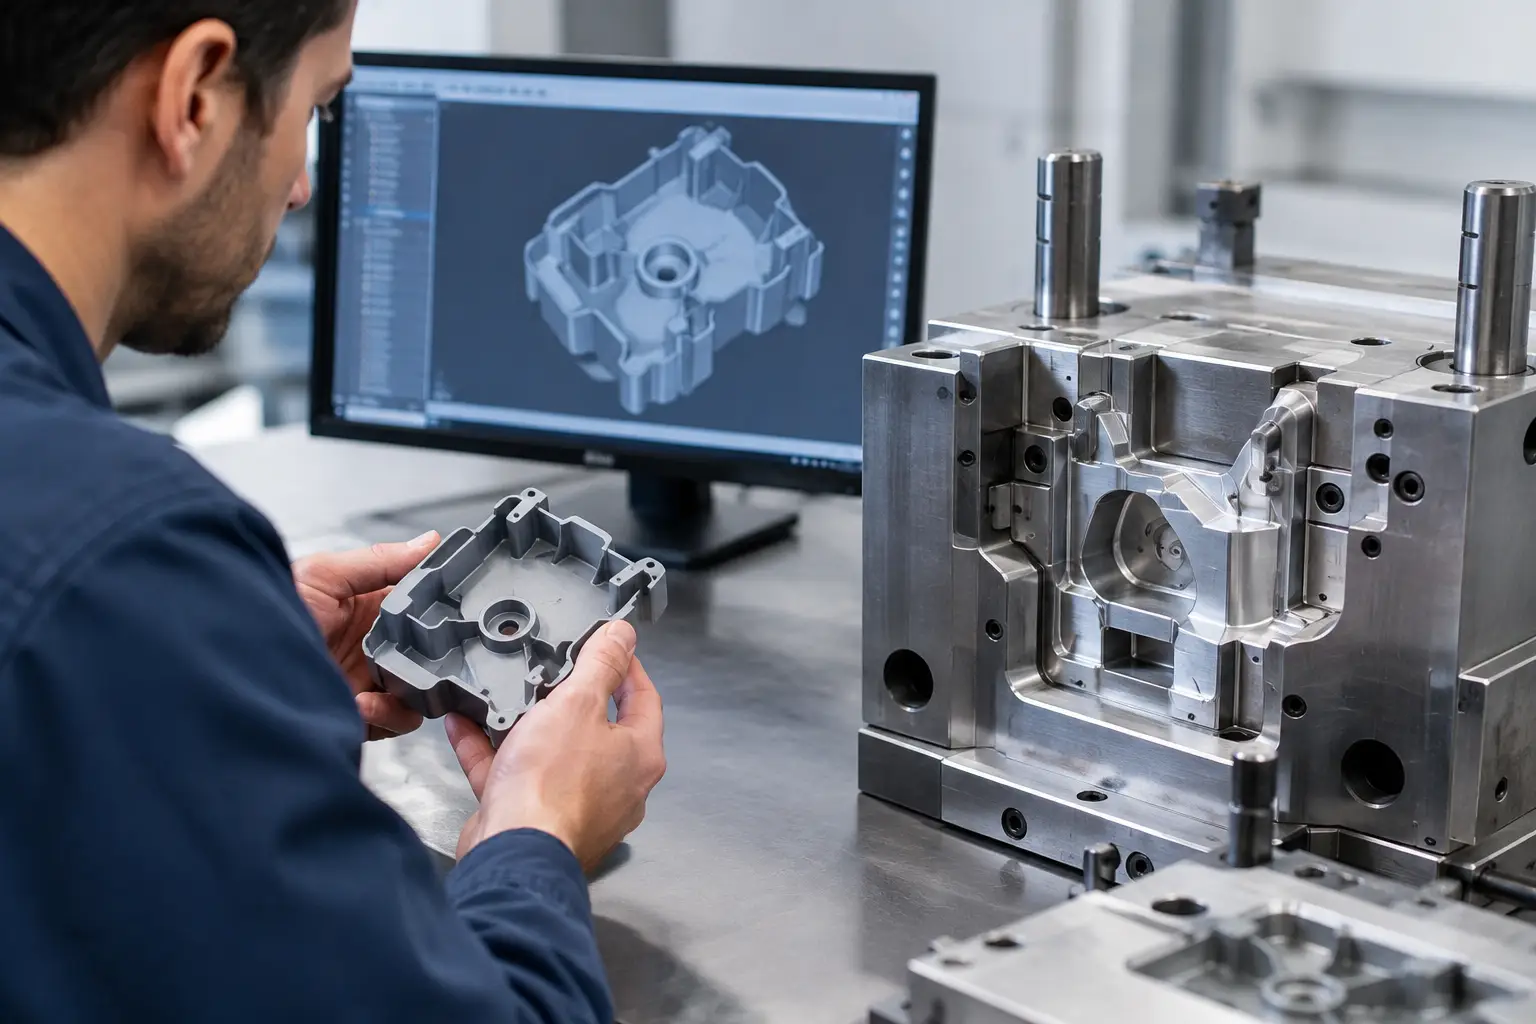
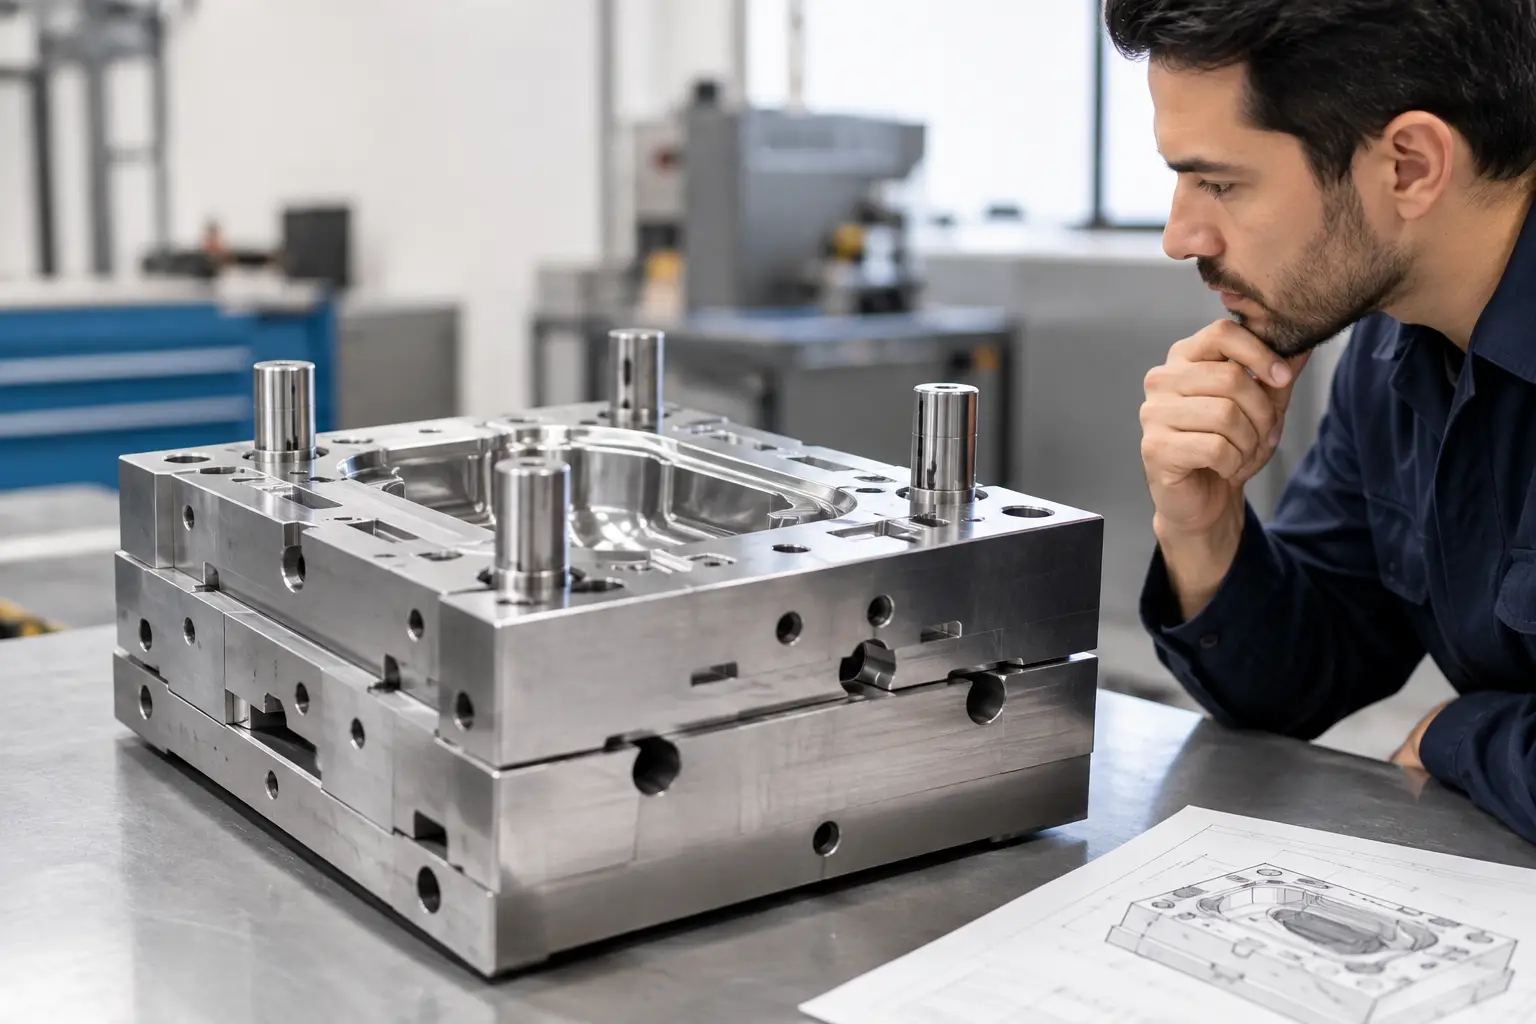
Un molde no es solo una herramienta para dar forma. Determina la repetibilidad, el acabado, los tiempos de ciclo y la facilidad para producir la pieza sin defectos. Su diseño debe considerar contracción del material, ubicación de compuertas, canales de llenado, ventilación, enfriamiento y sistema de expulsión.
Una pared demasiado gruesa puede generar hundimientos, deformación o ciclos largos. Una pared demasiado delgada puede dificultar el llenado de la cavidad. En la mayoría de las piezas conviene buscar espesores uniformes y transiciones graduales entre zonas, aunque cada polímero y cada aplicación requieren revisión técnica.
Tolerancias y geometrías funcionales
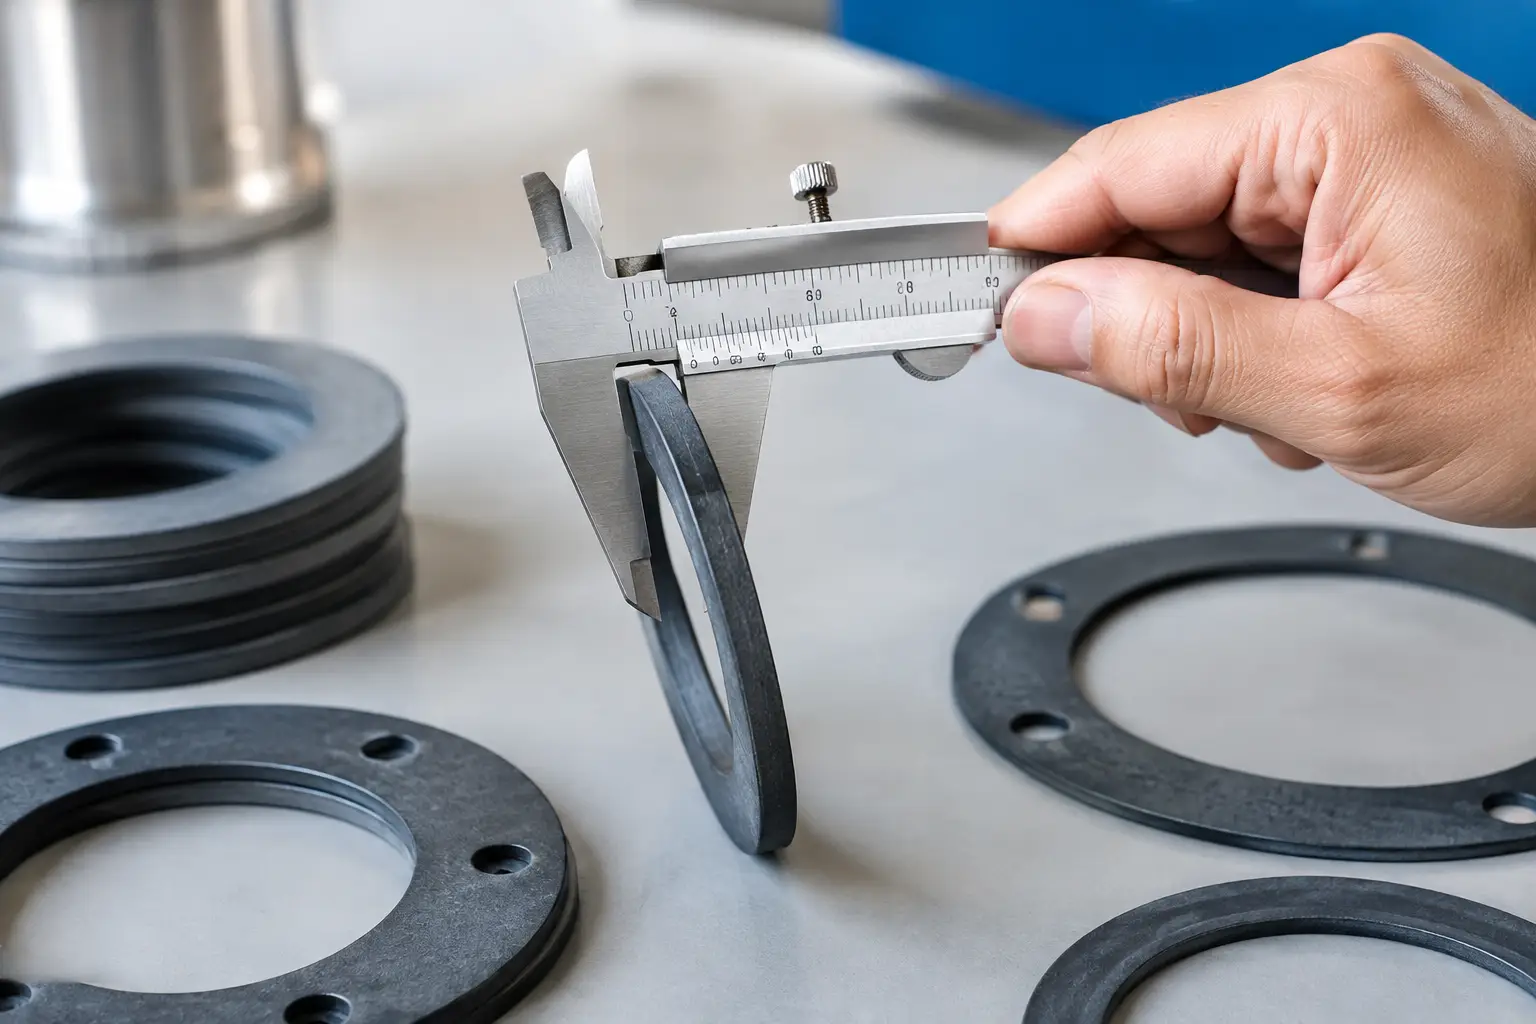
Las tolerancias deben definirse según la función de la pieza. Un componente decorativo no exige lo mismo que un buje que debe acoplarse a un eje, una tapa que debe sellar o un soporte sometido a vibración. Especificar tolerancias cerradas en toda la pieza eleva el costo sin aportar valor si solo ciertas dimensiones son críticas.
También deben revisarse nervaduras, radios, roscas, insertos metálicos, clips y zonas de ensamble. Las aristas vivas concentran esfuerzo y pueden facilitar grietas, mientras que los radios adecuados mejoran el flujo del polímero y la resistencia de la pieza. Cuando se requiere una rosca metálica o una fijación permanente, el sobremoldeo de insertos puede ser una solución más confiable que una rosca plástica convencional.
Selección del material para una pieza industrial
El material no se elige por apariencia. Debe responder a las condiciones de servicio y a la propiedad que realmente controla el desempeño. Un plástico rígido puede no ser apropiado para impacto; uno resistente al desgaste puede perder propiedades ante temperatura elevada; otro puede ser excelente frente a químicos, pero difícil de procesar o más costoso.
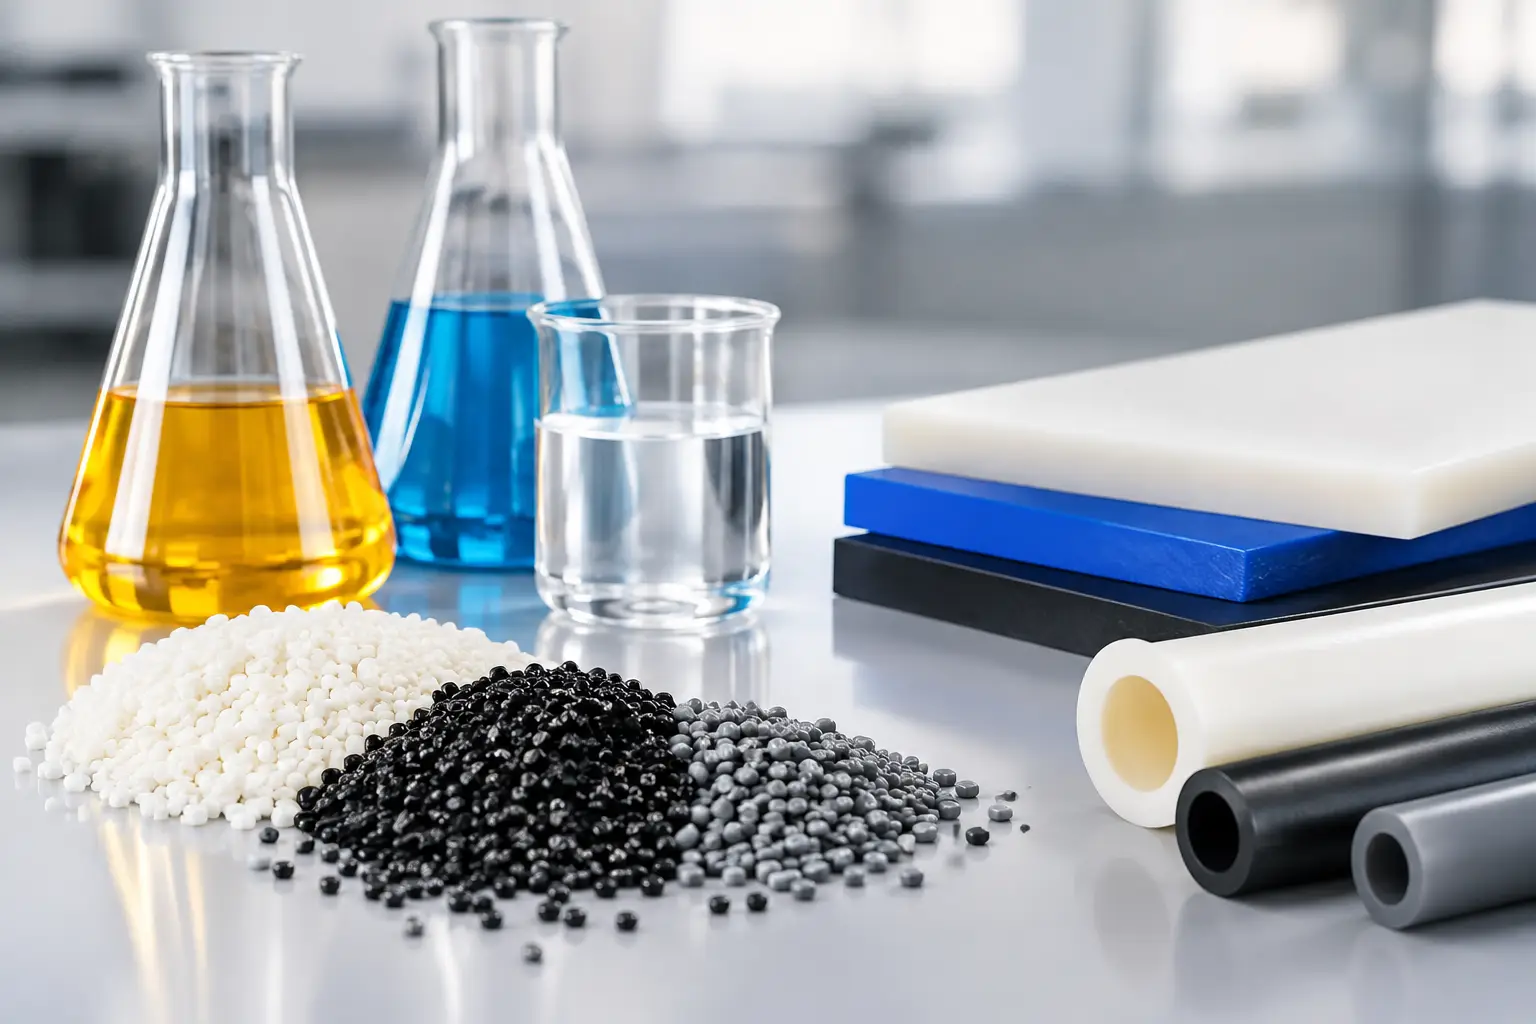
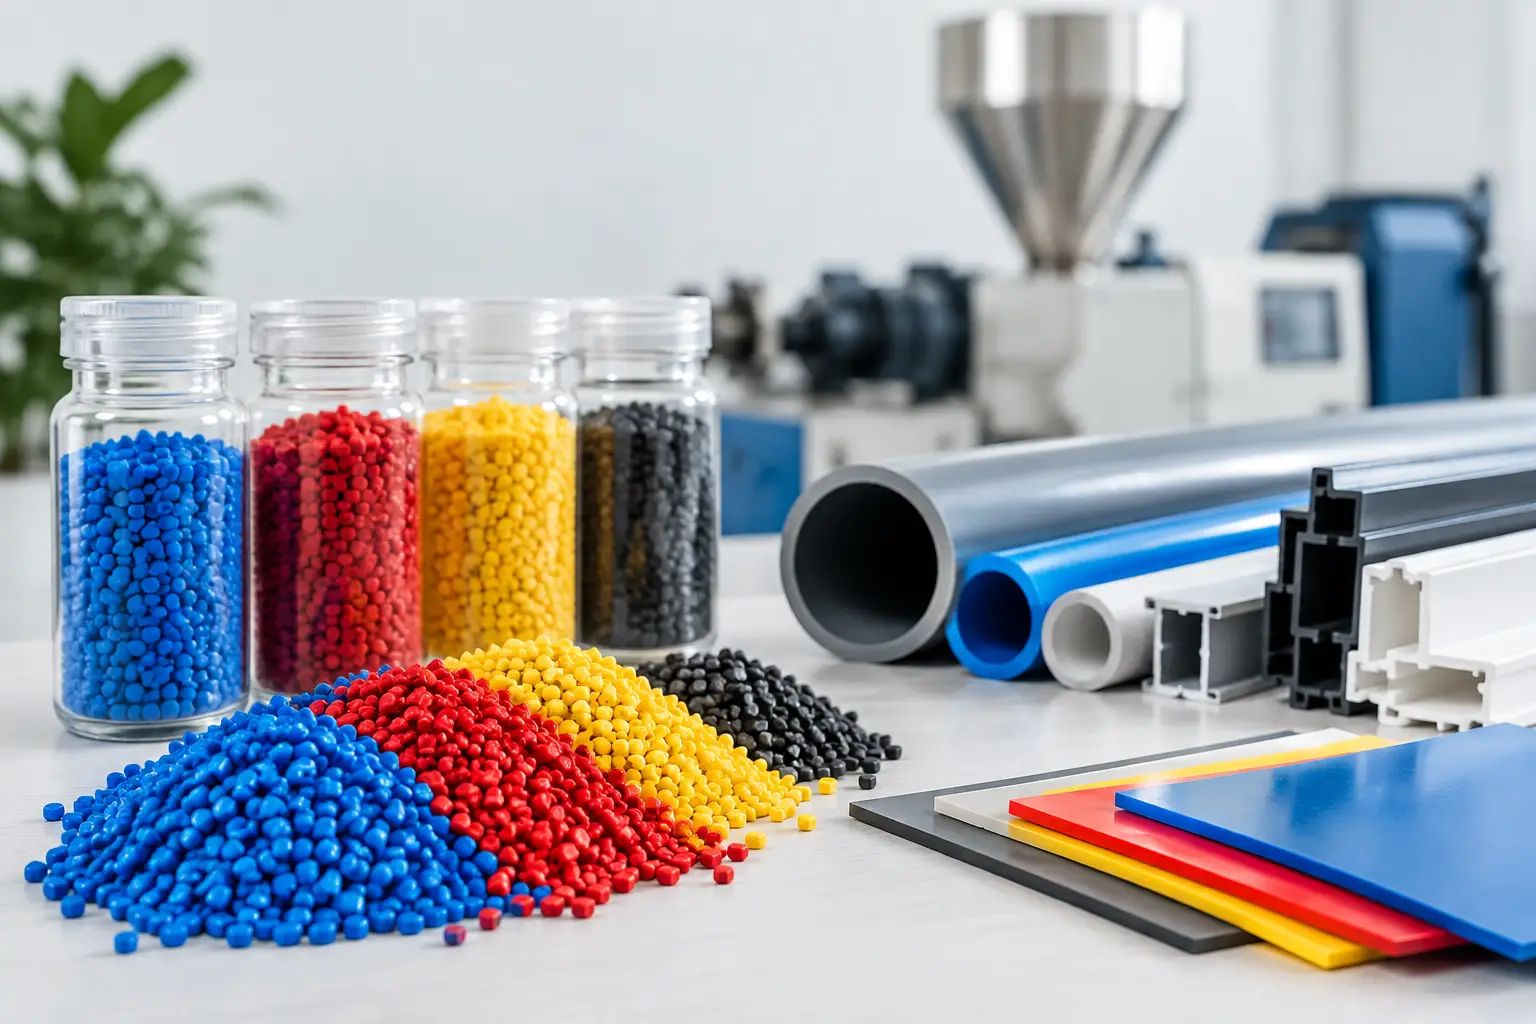
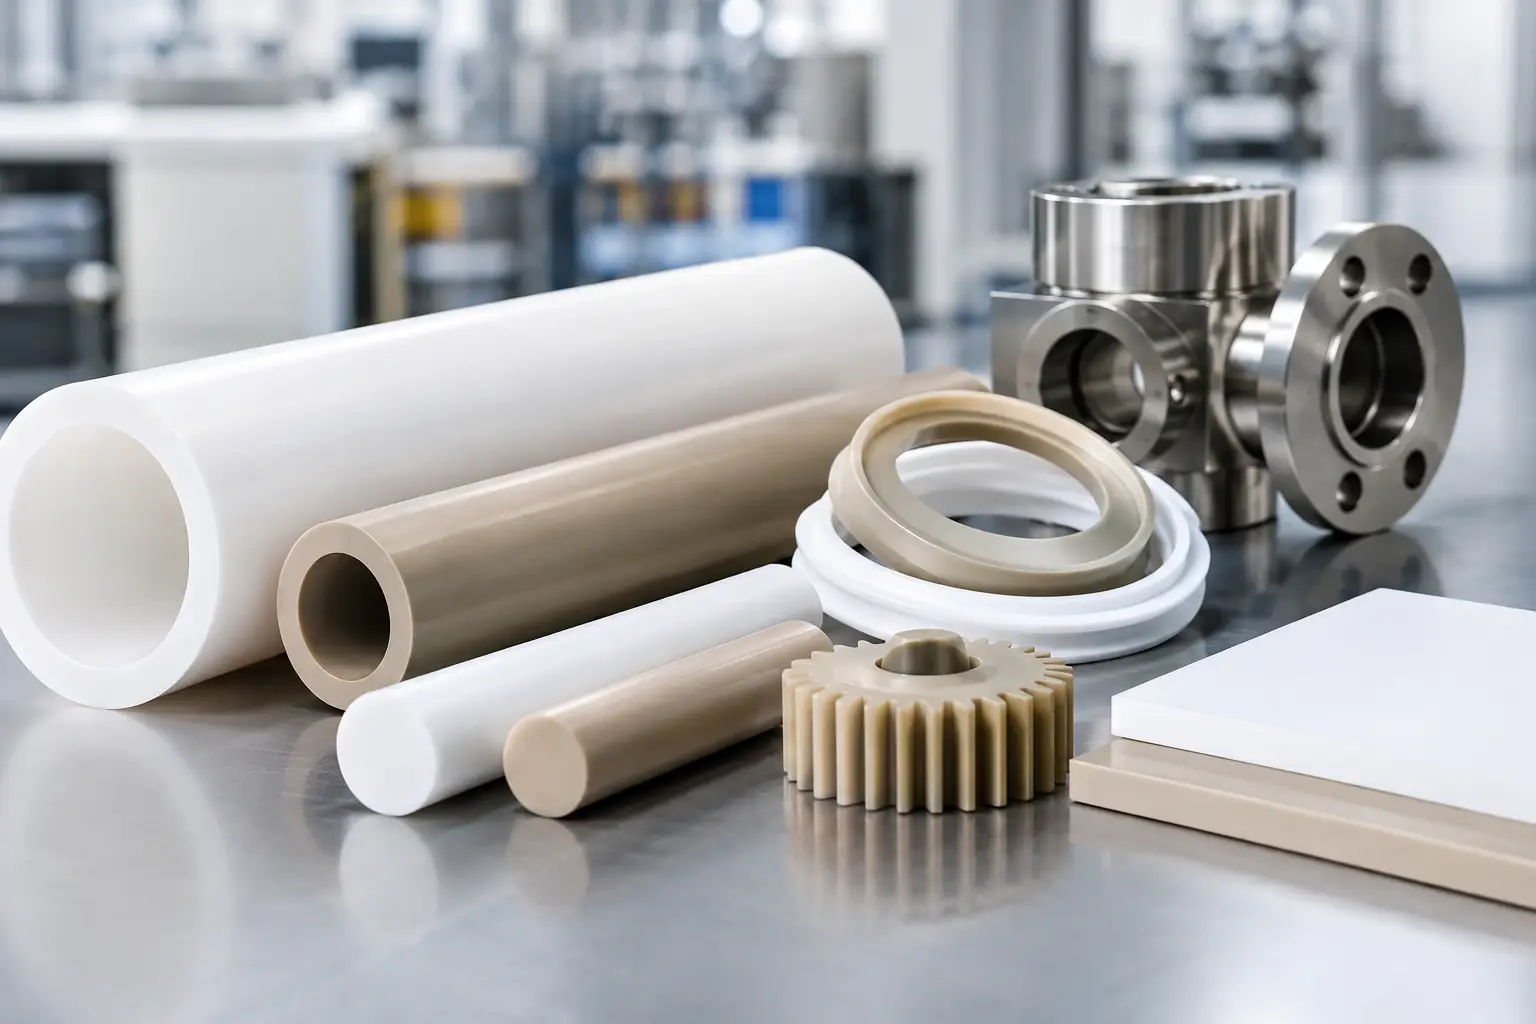
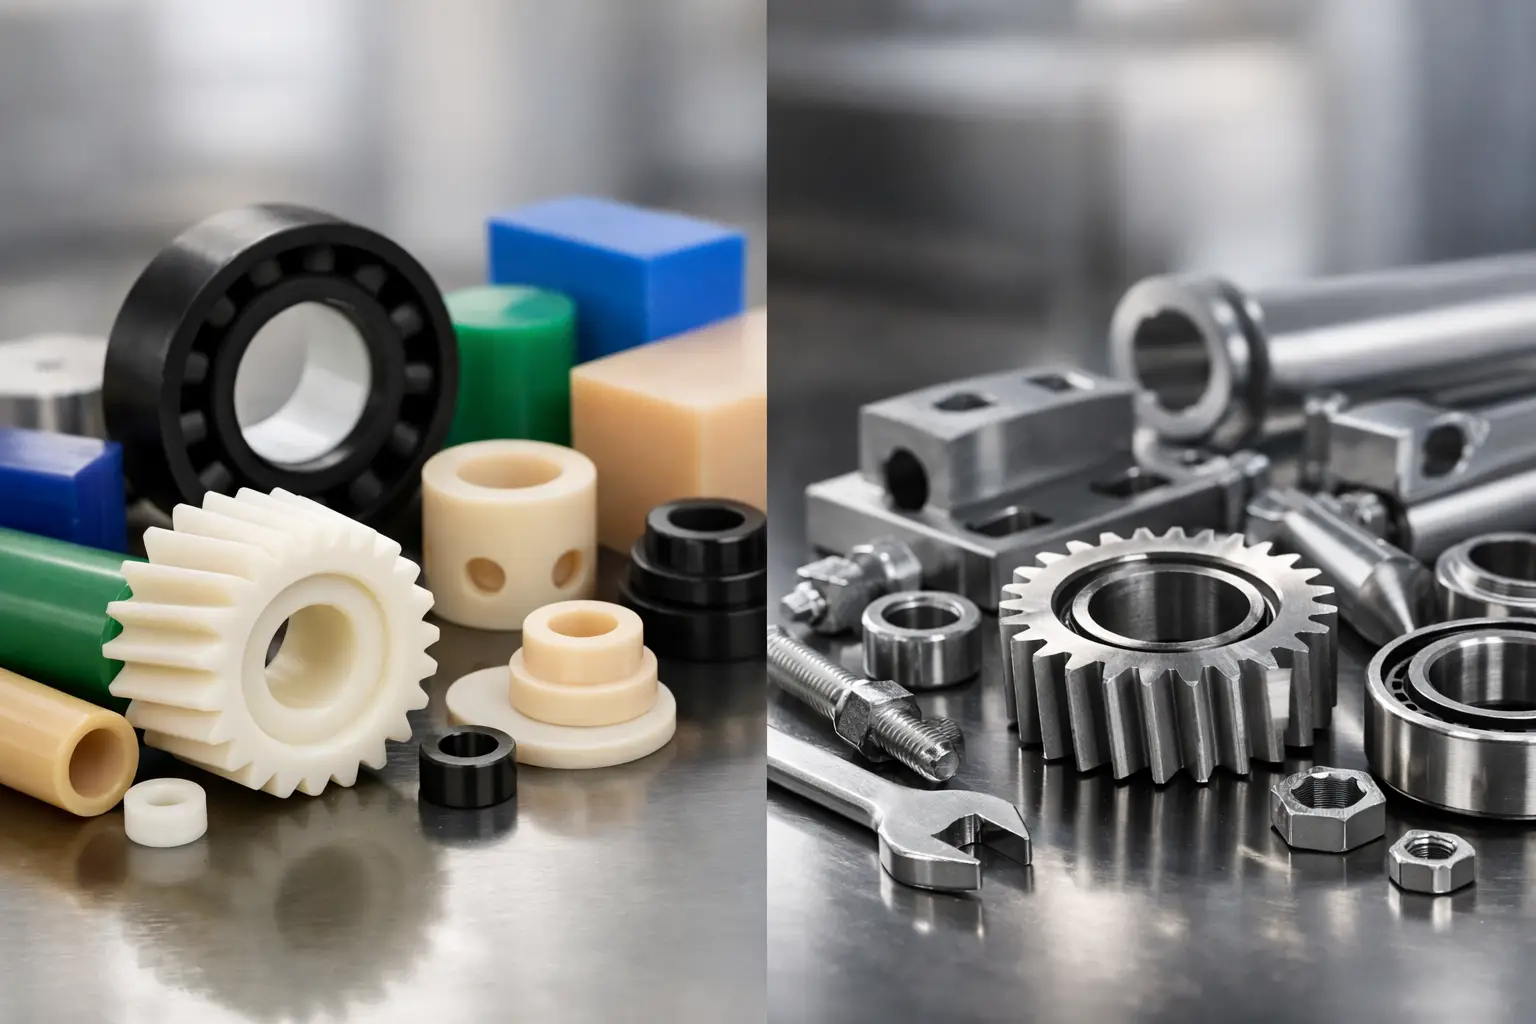
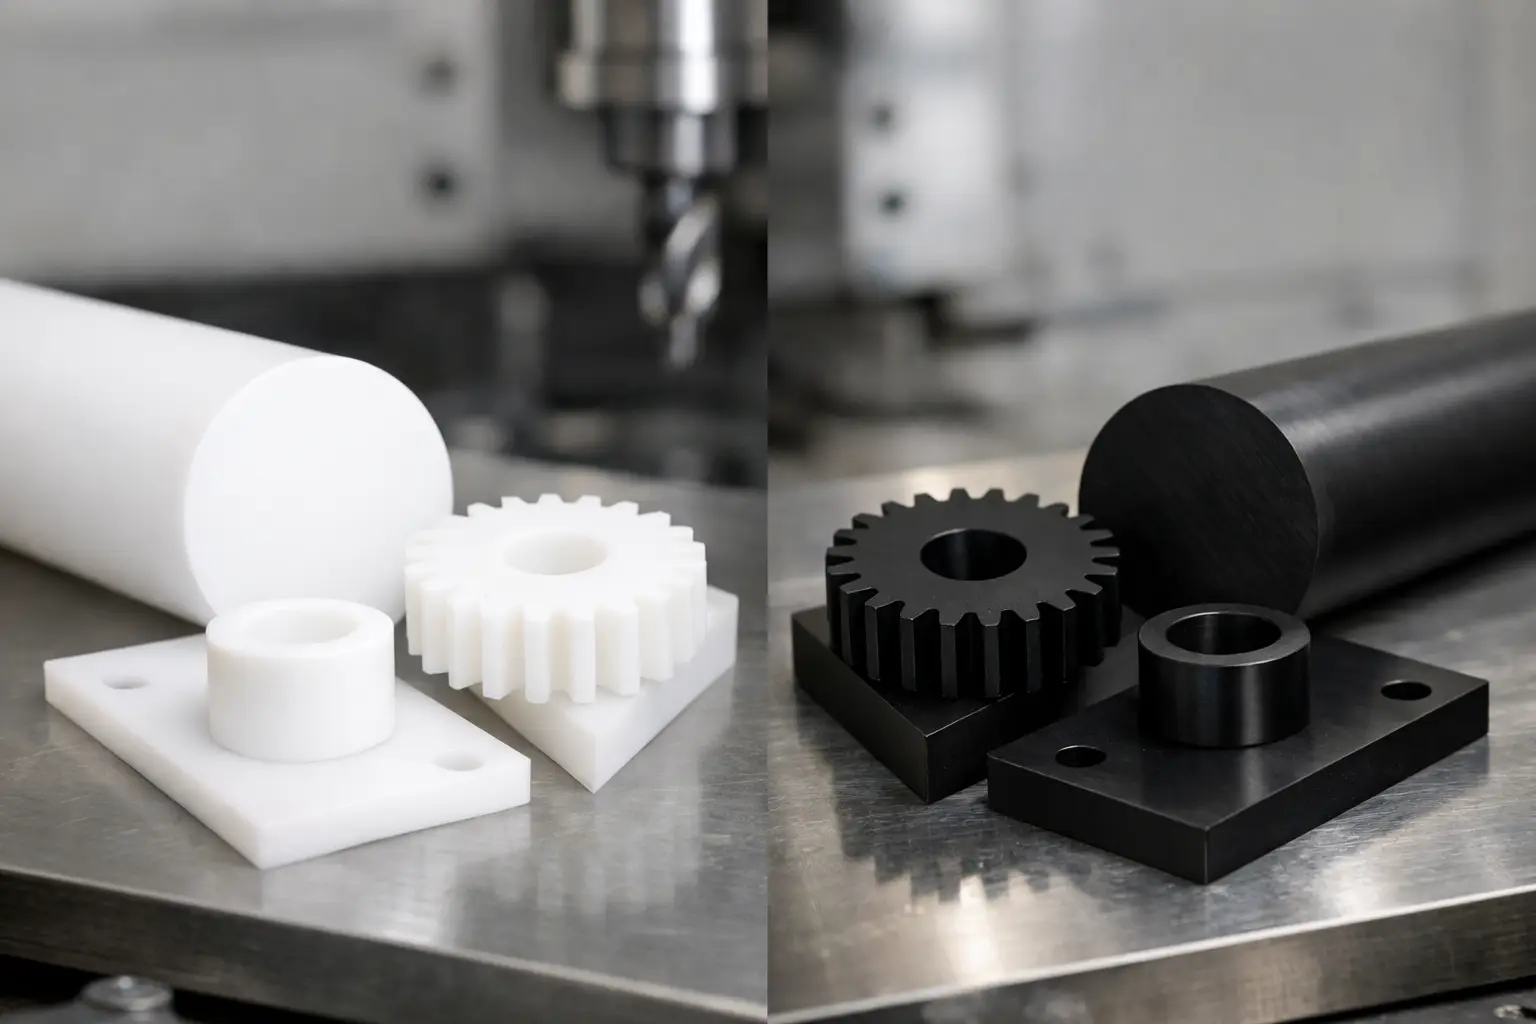
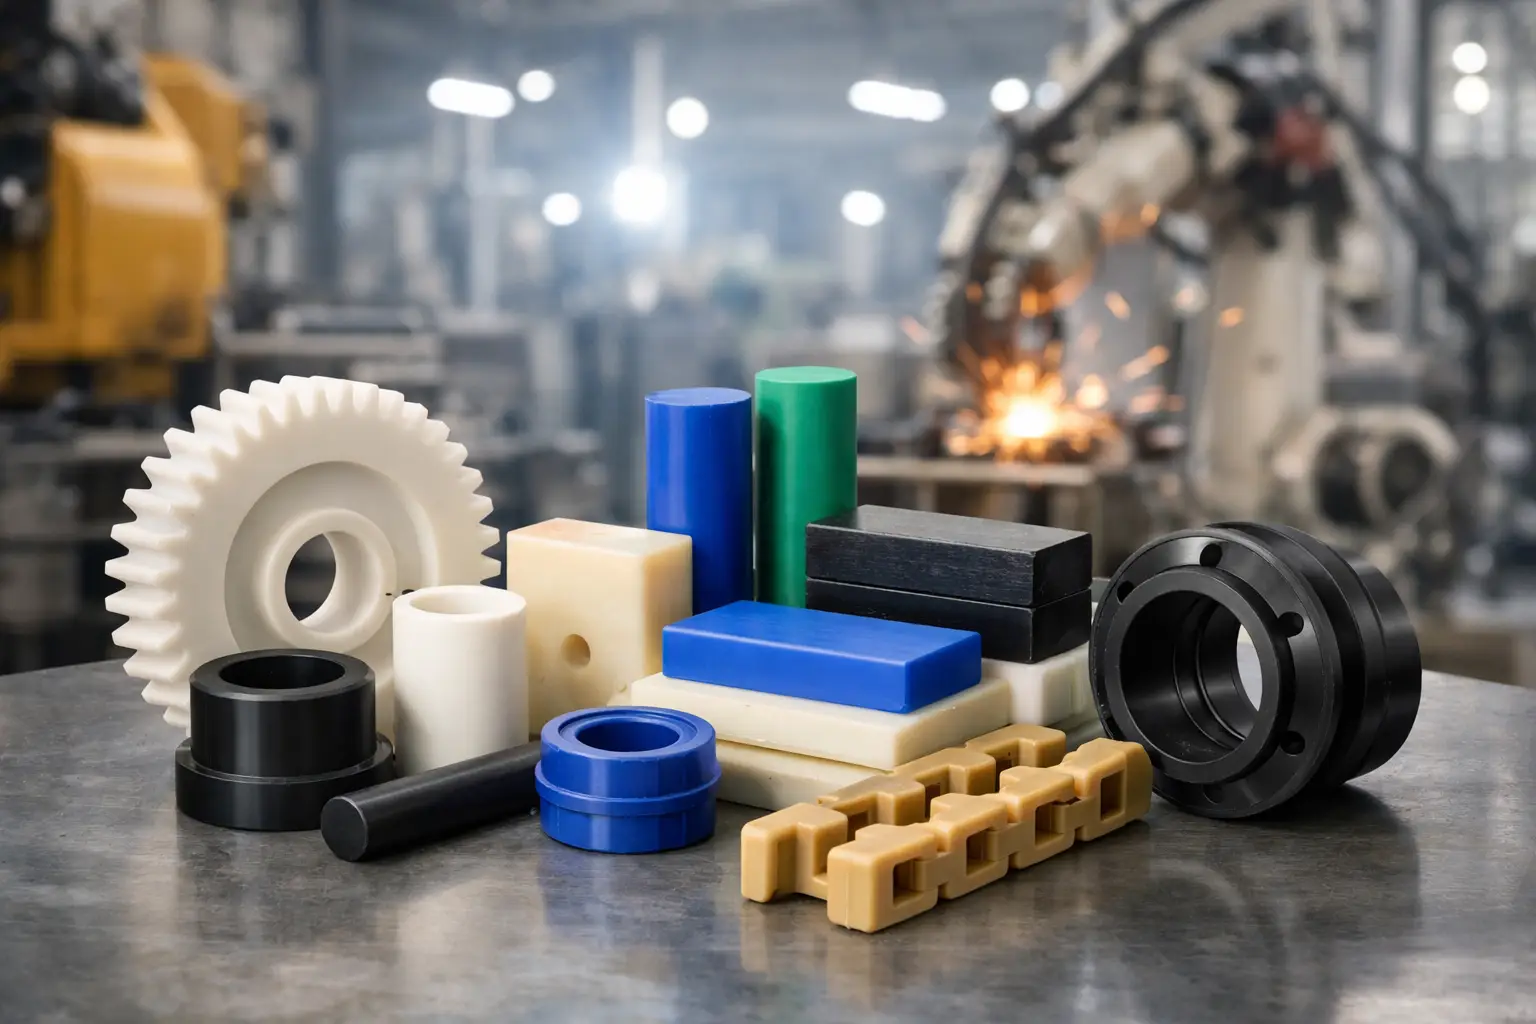
Entre los materiales frecuentes para inyección plástica industrial se encuentran polipropileno, polietileno, nylon, acetal, ABS, policarbonato y PVC flexible o rígido, además de formulaciones con cargas, fibras o aditivos. La selección depende de la aplicación.
El polipropileno suele funcionar bien en componentes ligeros con buena resistencia química. El nylon se utiliza cuando se busca mayor resistencia mecánica y al desgaste, aunque su absorción de humedad debe considerarse. El acetal ofrece baja fricción y estabilidad dimensional, útil en engranes, bujes y componentes móviles. El policarbonato destaca por su resistencia al impacto, mientras que el ABS es común en carcasas y piezas con buen acabado superficial.
En ambientes de alta temperatura, contacto con aceites, solventes, minerales, humedad permanente o exposición exterior, es necesario validar el material antes de liberar producción. La ficha técnica ayuda, pero no sustituye la revisión de la condición real: temperatura continua y máxima, concentración química, presión, ciclos de carga, radiación UV y método de instalación.
Material virgen, reciclado y cargas especiales
El uso de material reciclado puede reducir costos en ciertas aplicaciones, pero requiere control de lote y criterios claros de desempeño. Para una pieza no crítica, puede ser viable. Para un elemento de seguridad, sellado, movimiento o carga estructural, la trazabilidad y estabilidad del compuesto adquieren mayor importancia.
Las cargas de fibra de vidrio, minerales o lubricantes internos pueden mejorar rigidez, resistencia al desgaste o comportamiento térmico. A cambio, pueden incrementar abrasión en el molde, modificar la contracción y volver la pieza más frágil ante impacto. No existe un material universalmente superior: existe un material correcto para cada condición de trabajo.
Defectos comunes en piezas inyectadas
Los defectos visibles suelen ser una señal de que el proceso, el molde o el diseño deben ajustarse. Las rebabas pueden indicar presión excesiva, desgaste o falta de cierre correcto. Los rechupes aparecen con frecuencia en zonas gruesas que enfrían de forma desigual. Las líneas de unión pueden reducir resistencia si se localizan en un punto de carga.
La deformación ocurre cuando el enfriamiento no es uniforme, cuando la geometría retiene tensiones internas o cuando el material tiene una contracción elevada. También pueden presentarse piezas incompletas por falta de llenado, marcas de expulsión o variaciones de color entre lotes.
Corregir estos problemas no significa únicamente aumentar presión o temperatura. A veces el ajuste correcto está en el punto de inyección, el tiempo de enfriamiento, el secado de la resina, la ventilación de la cavidad o el rediseño de un espesor. Una revisión técnica temprana evita repetir pruebas costosas durante la producción.
Información necesaria para cotizar una inyección plástica
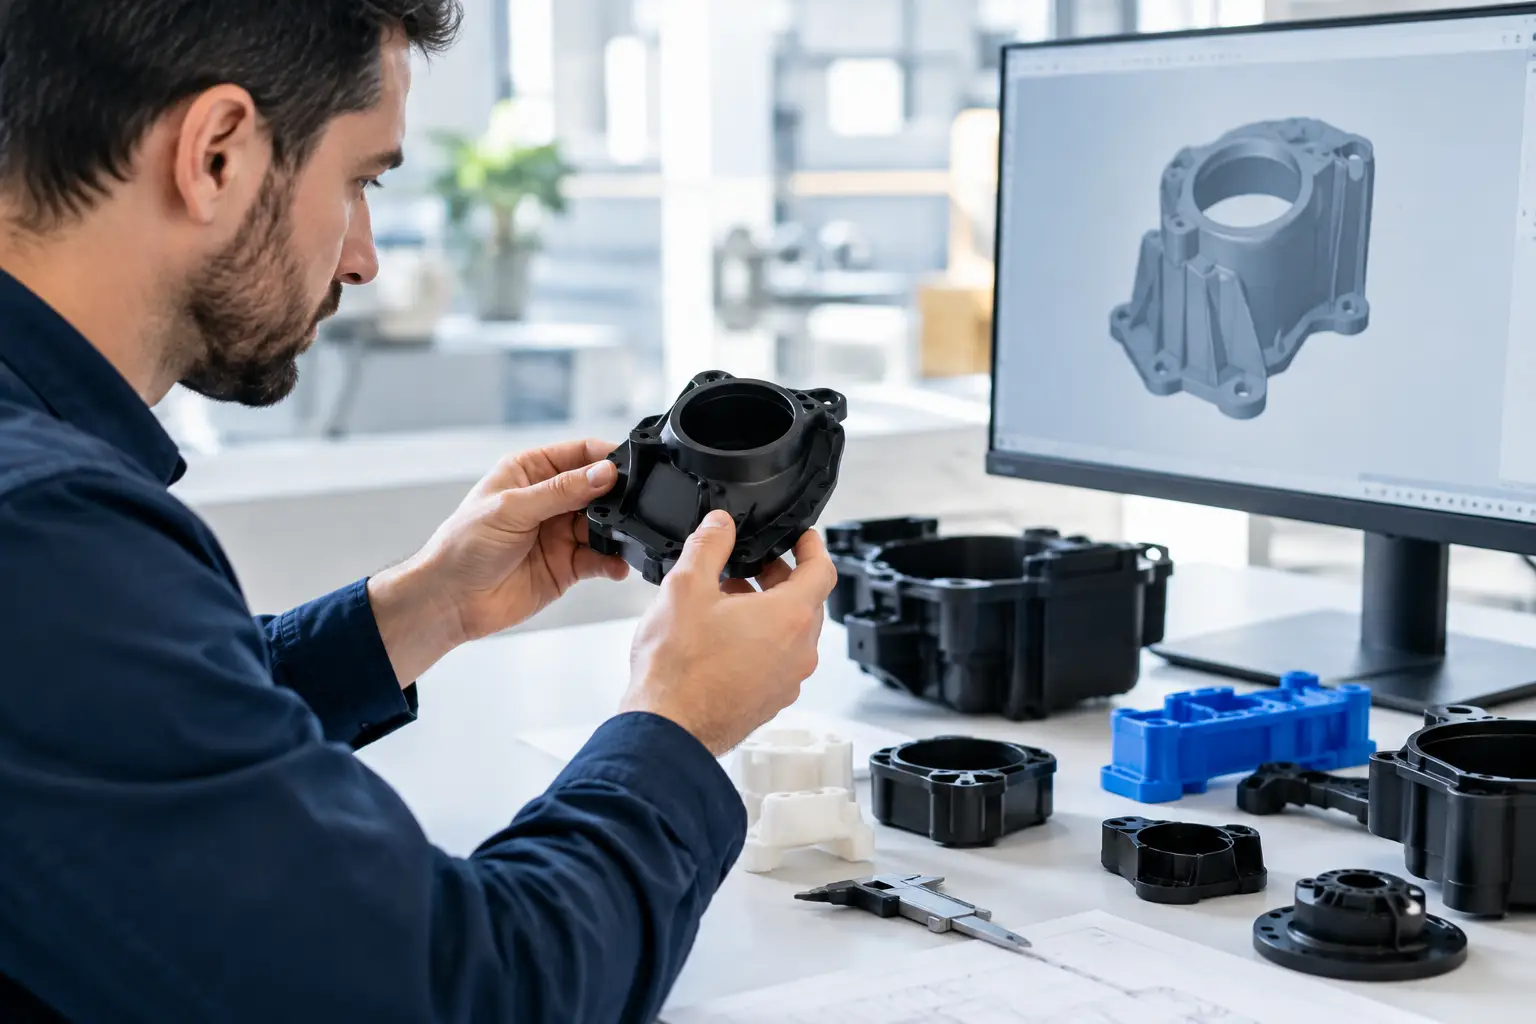
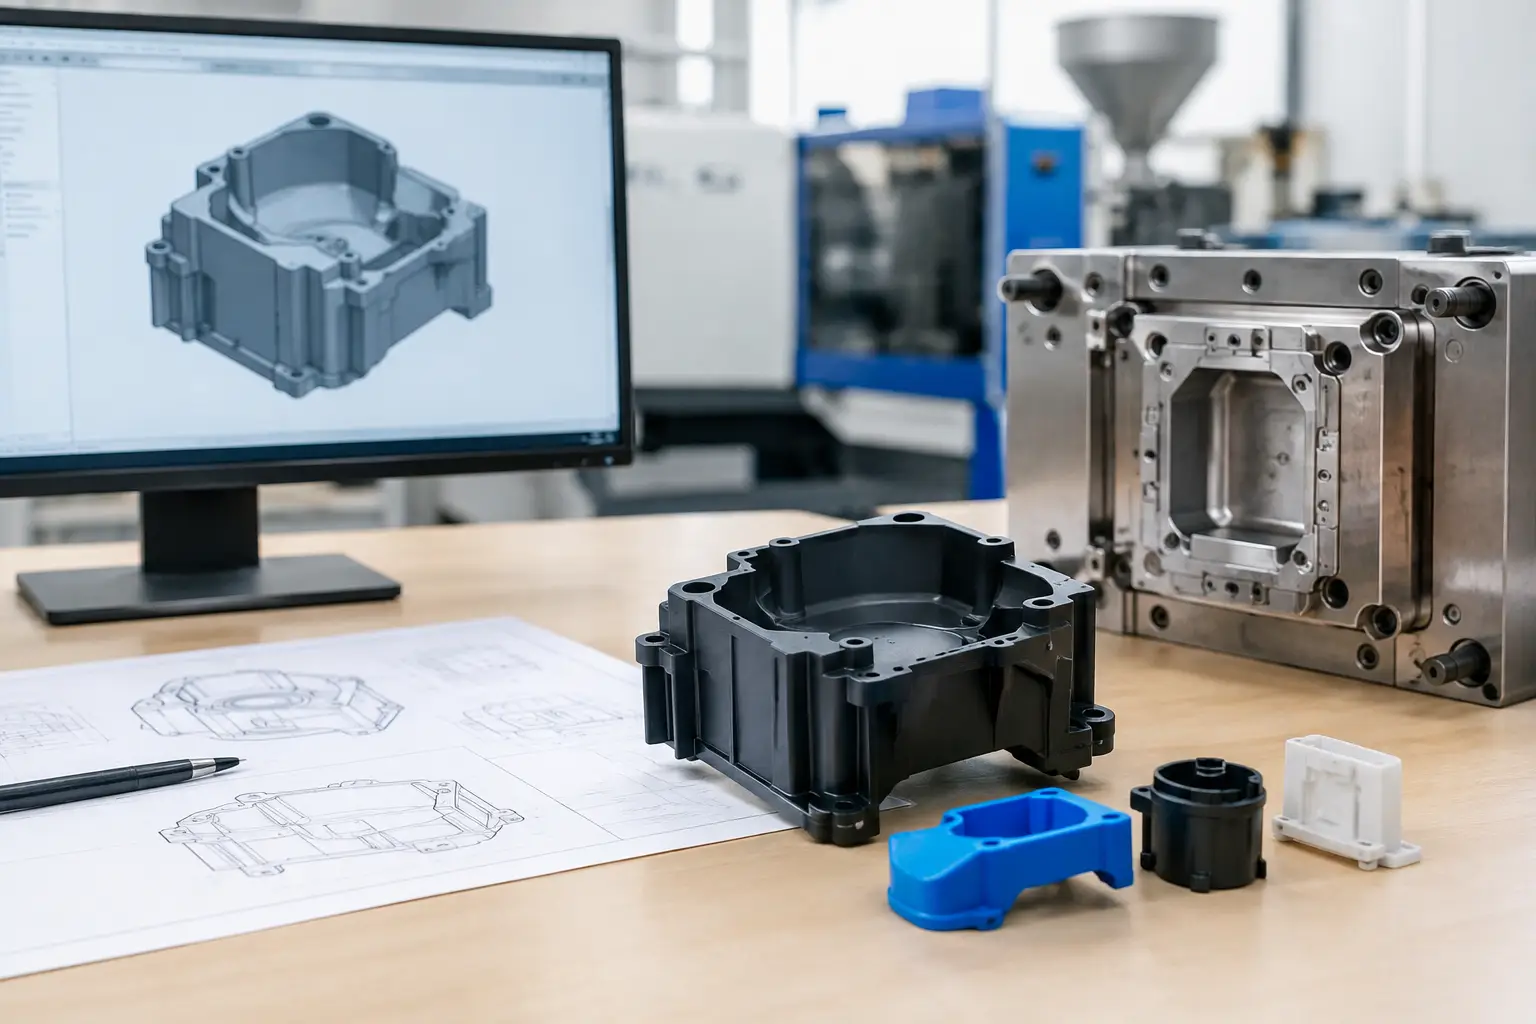
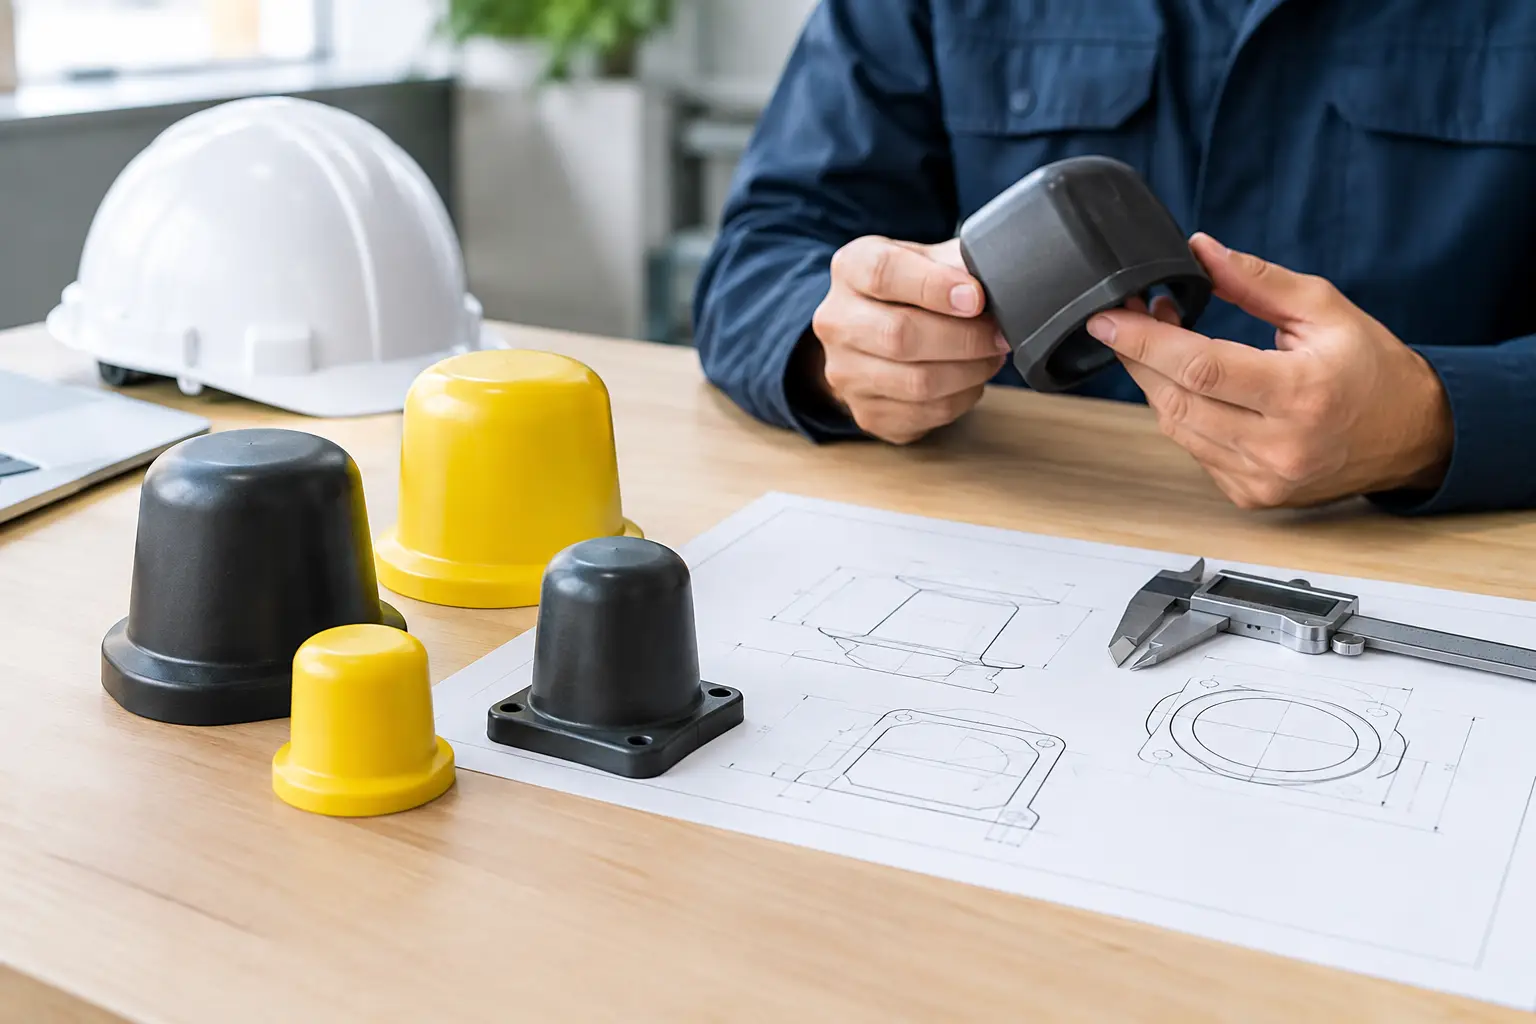
Una cotización confiable requiere más que una descripción general. El proveedor debe conocer la cantidad estimada, la frecuencia de compra, el material deseado o las condiciones de servicio, dimensiones críticas y tipo de ensamble. Un plano con tolerancias, modelo 3D o muestra física reduce incertidumbre y acelera la evaluación.
También es útil definir si la pieza debe cumplir con color específico, acabado, identificación, empaque por cantidad, inserto metálico o pruebas particulares. Si sustituirá una pieza existente, conviene aportar información sobre la falla actual: dónde se desgasta, qué esfuerzo recibe, cuánto dura y con qué otros componentes trabaja. Esa información permite proponer mejoras en material, espesor o geometría.
El costo total debe evaluarse considerando molde, desarrollo, pruebas, merma, volumen de producción y vida esperada del componente. Una pieza aparentemente más barata puede generar un costo mayor si provoca ajustes frecuentes, retrabajos o paros de equipo.
De la muestra a la producción estable
Cuando no existe plano, una muestra puede ser el punto de partida, pero debe verificarse con mediciones y condiciones de uso. Copiar una pieza sin analizarla puede reproducir el mismo defecto que ocasionó su reemplazo. En muchos casos, la oportunidad está en mejorar la zona de carga, reforzar un nervio, cambiar un polímero o incorporar un inserto.
La validación previa a producción debe enfocarse en las dimensiones funcionales y el comportamiento en operación. Para ciertas piezas bastará una inspección visual y dimensional. En otras, será necesario comprobar ensamble, torque, carga, temperatura, fricción o resistencia química. Definir criterios de aceptación desde el inicio evita desacuerdos posteriores.
RubberSelection apoya proyectos de componentes plásticos para industria con enfoque en la aplicación, fabricación a medida y respuesta técnica para piezas estándar o especiales. Una especificación clara y una revisión correcta del proceso permiten que la pieza inyectada deje de ser un consumible incierto y se convierta en un componente confiable de la operación.